















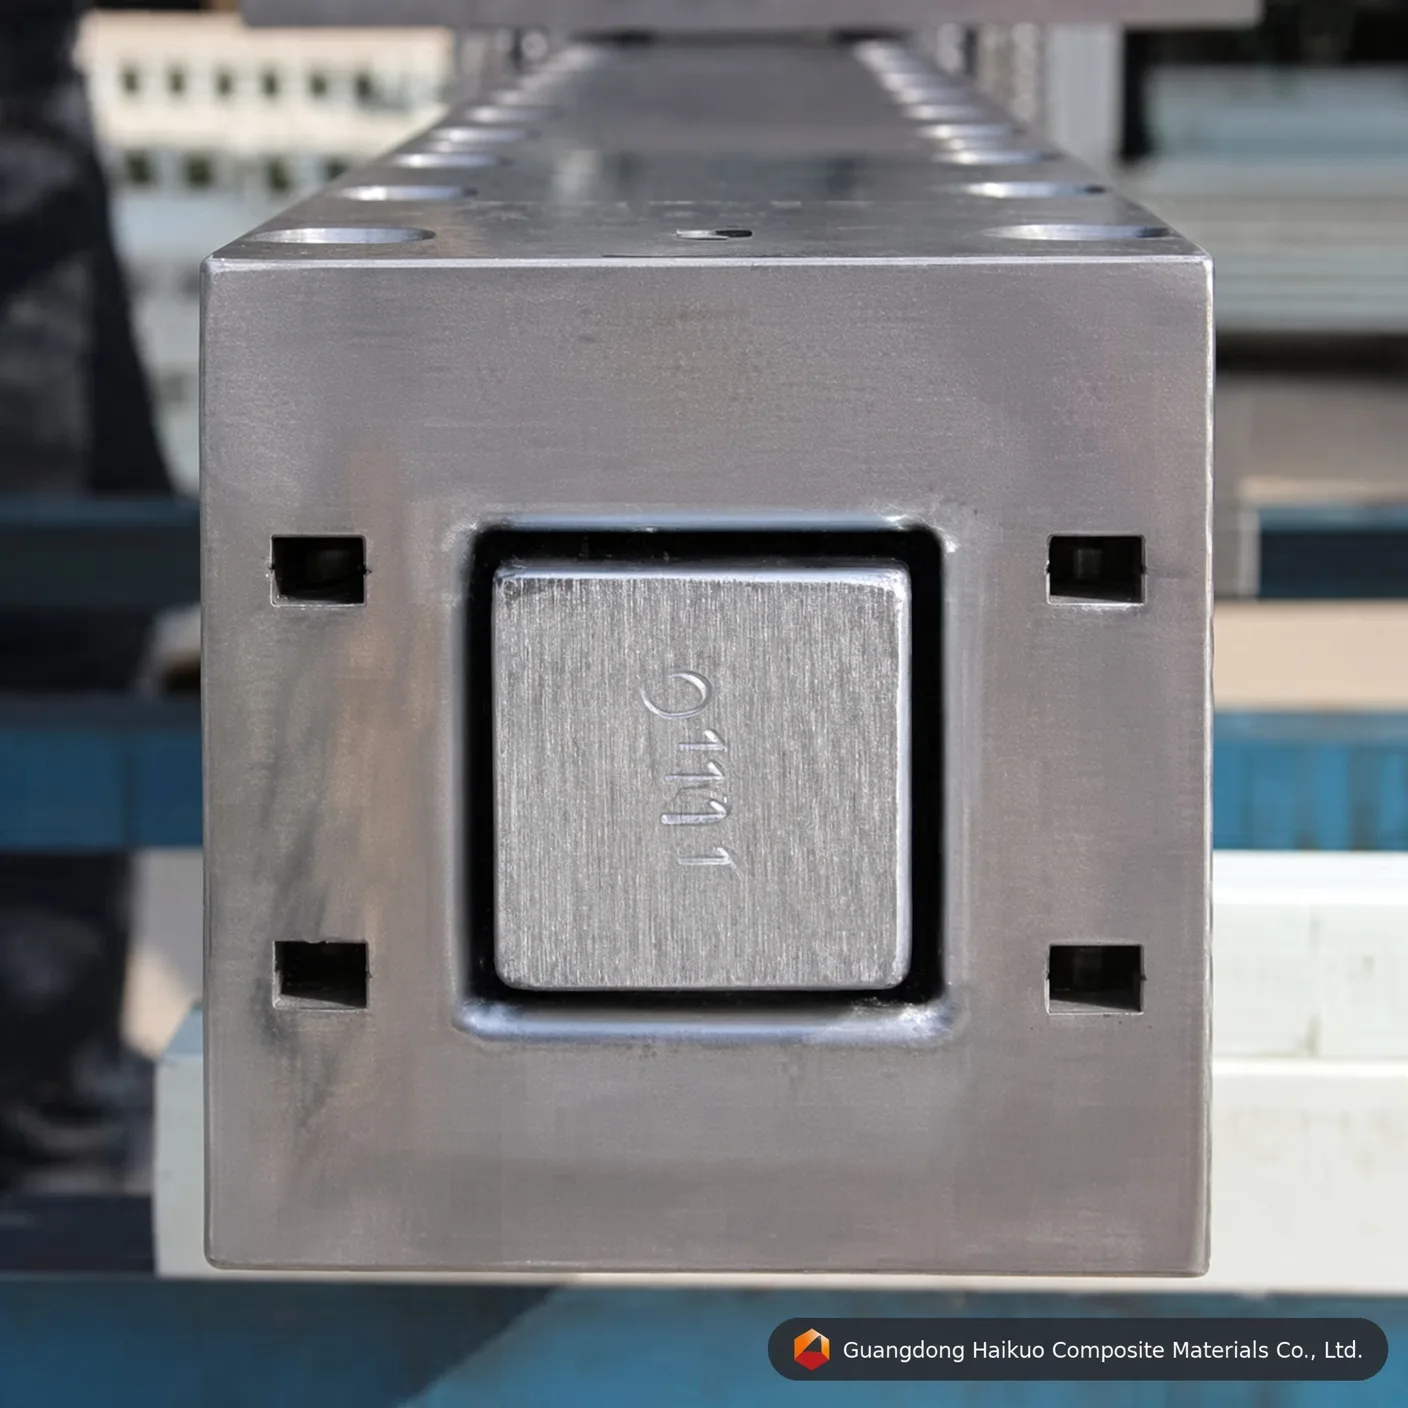
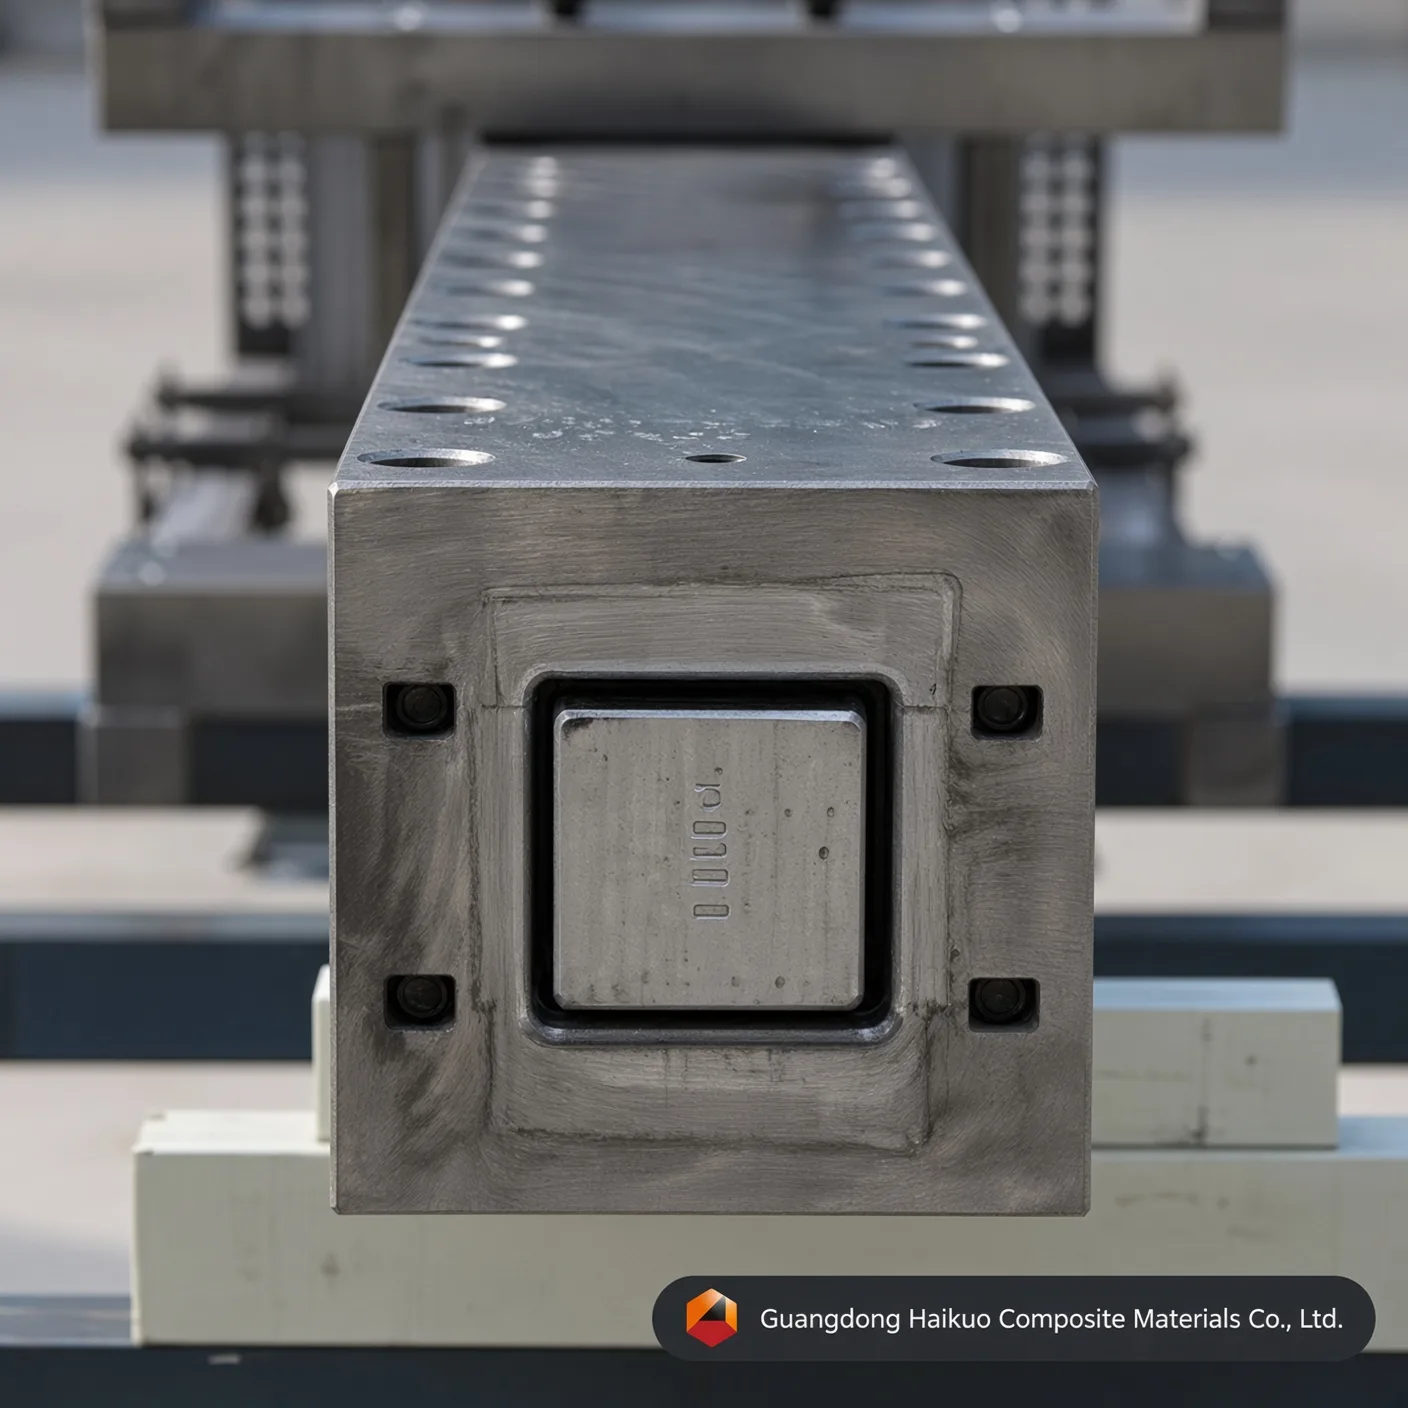
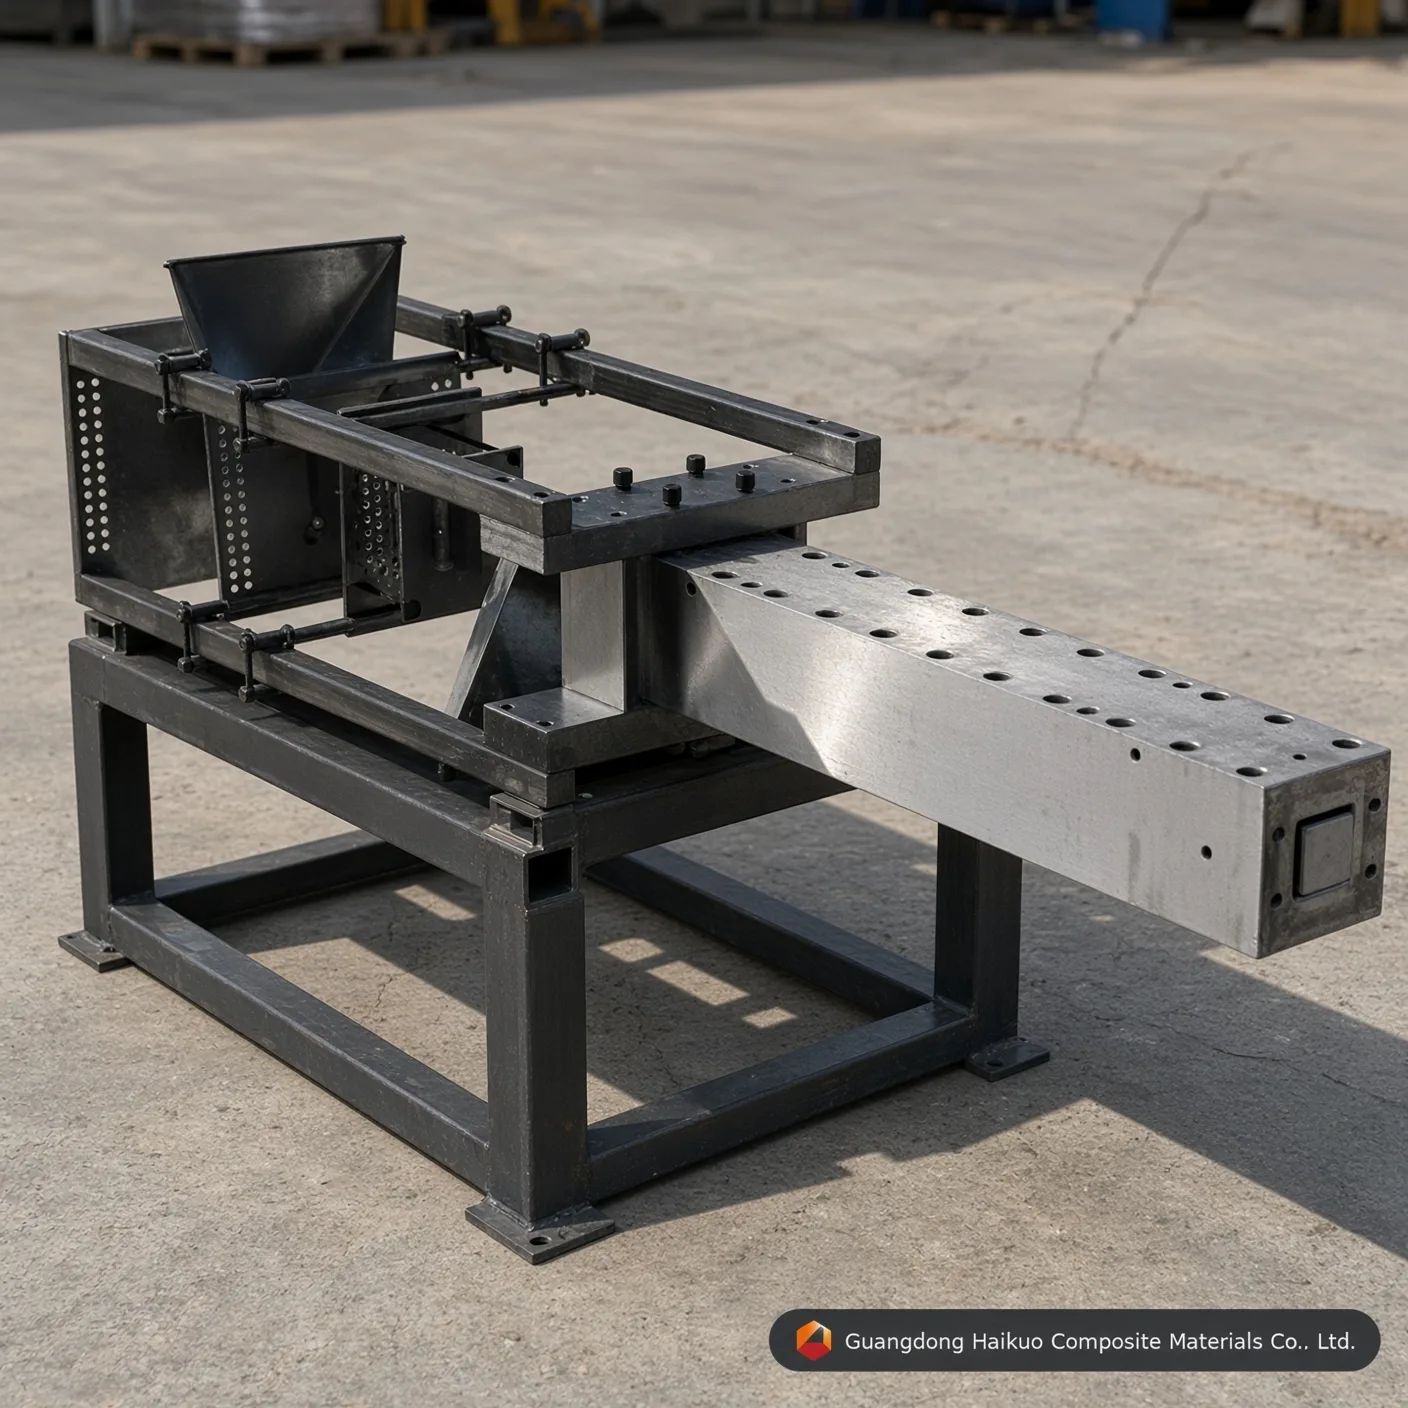
60*60 mm pultrusionsværktøj til firkantet FRP-rør: højpræcisionsværktøj til konstruktionsprofiler
Opnå ensartet konstruktivt FRP-output med dette højpræcise 60*60 mm pultrusionsværktøj til firkantede rør, bygget af Cr12/H13-stål med spejlfinish i hulrummet og HRC 60 hårdhed for fremragende slidstyrke og dimensionsstabilitet.
Udførelsesstandard
Retlinethed: 0,02 mm Glathed: Ra=0,025~0,012 Hårdhed af hulrummets overflade: < 0,02 mm Grænsetolerancer: ±0,3 mm Pletteringstykkelse: 0,04-0,05 mm Skræddersyet service tilbydes
Præcisionsværktøj bygget til konstruktive FRP-profiler
I bygge- og industriprojekter i 2026 er firkantede rør på 60*60 mm et konstruktivt “arbejdsheste”, som ofte ses i køletårne, modulære boliger og gangbroer. Vores 60*60 mm pultrusionsform til firkantede FRP-rør er bygget til at klare kravene i disse bærende anvendelser. Hos Guangdong Haikuo sikrer nøje opmærksomhed på den indvendige hjørnegeometri og værktøjsstålets termiske adfærd, at hvert firkantede rør holder sig inden for ISO’s konstruktive tolerancer og er fri for delaminering.
1. Sådan fungerer pultrusion af firkantede rør
At fremstille et firkantet rør på 60 mm af høj kvalitet betyder at kontrollere den “svindspænding”, der har tendens til at opbygges i hjørnerne af en rektangulær profil. Vores forme løser det gennem tre kritiske zoner:
- Komprimeringsindløb: En præcist beregnet indløbskonus ved formens mund komprimerer glasfibermåtter og rovings, så hjørnerne på den firkantede profil er fuldt armeret.
- Dynamik i zonevis opvarmning: Et opvarmningssystem i flere trin kompenserer for, at midten af et firkantet rør på 60 mm hærder med en anden hastighed end dets hjørner, hvilket forhindrer “indre sprækker” eller termiske revner.
- Dornpræcision: En indre dorn på 50-54 mm (dimensioneret efter godstykkelsen) holdes på plads med højstyrkebolte og centreringsjigs, så godstykkelsen forbliver ensartet inden for ±0,1 mm.
2. Materialevalg og overfladebehandling af hulrum
Kontinuerlig bevægelse af glasfibre ved høje trækhastigheder er meget slibende, så vores forme på 60*60 mm er bygget af værktøjsstål af førsteklasses kvalitet:
- Cr12 / Cr12MoV: Et stål med højt kromindhold, der bruges som standard til volumenproduktion og når HRC 58-62 efter vakuumvarmebehandling.
- H13-værktøjsstål: Foretrukket til epoxybaseret pultrusion takket være sin sejhed og modstand mod termisk udmattelse.
- Spejlpolering og forkromning: Hulrummet poleres til Ra 0,012 og får en 0,05 mm hårdforkromning, en ultraglat kombination, der skærer trækfriktionen ned med 30 % og reducerer både energiforbrug og slid på gribere.
3. Tekniske parametre og udførelsesstandarder
| Teknisk egenskab | Haikuo standardværdi | Fordel for produktionen |
|---|---|---|
| Formspecifikation | 60.0 x 60.0 mm | Godstykkelse kan tilpasses (3-6 mm). |
| Hulrummets hårdhed | HRC 55 – 62 | Ekstrem modstandsdygtighed over for erosion fra glasfibre. |
| Retlinethedstolerance | < 0,02 mm / meter | Hjælper rørene med at passe godt i samlestykker. |
| Glathed (Ra) | 0.025 ~ 0.012 | Overfladefinish i klasse A til udendørs brug. |
| Hjørneradius (R) | 1,0 – 3,0 mm (specialtilpasset) | Reducerer spændingskoncentration ved samlinger. |
4. Industrielle anvendelser for firkantede rør på 60 mm
- Køletårne: Korrosionssikre rammeelementer, der tåler konstant påvirkning af kemikalier og fugt.
- Elforsyning: Ikke-ledende støttekonstruktioner til højspændingstransformerstationer.
- Modulært byggeri: Lette bjælker og søjler til hurtigt opstillede boliger og nødhjælpsskure.
- Landbrugsrammer: Holdbare, rådfrie rammer til drivhuskonstruktioner og understøtninger til gulve i dyrestalde.
10 professionelle FAQ: teknik for formen til firkantede rør
Sp1: “Kan én form producere firkantede rør med forskellige godstykkelser?”
Sv: Nej. Godstykkelsen bestemmes af spalten mellem det ydre hulrum og den indre dorn. Dornerne kan dog udskiftes, hvis værktøjskroppen er designet til det.
Sp2: “Hvad er den typiske trækhastighed for en profil på 60*60 mm?”
Sv: Afhængigt af harpikssystemet (polyester i forhold til polyurethan) ligger hastighederne typisk fra 0,4 til 1,0 meter i minuttet.
Sp3: “Hvordan forhindrer I, at det firkantede rør vrider sig?”
Sv: Vridning forhindres ved præcis justering af præformningsskabelonerne og formhulrummets indre retlinethed (tolerance på 0,02 mm).
Sp4: “Kræves hårdforkromning ved pultrusion af kulfiber?”
Sv: Ja. Kulfiber er meget slibende. Vi anbefaler et tykkere kromlag eller specialiseret nitrering til serier med kulfiber.
Sp5: “Hvor mange varmezoner anbefales til et værktøj på 60 mm?”
Sv: Vi anbefaler et opvarmningssystem med 3 eller 4 zoner for effektivt at håndtere hærdetoppen ved konstruktive godstykkelser.
Sp6: “Hvad forårsager overfladisk ‘fnug’ eller ruhed på det firkantede rør?”
Sv: Det skyldes som regel tilsmudsning af formen eller udslidt forkromning. Vores Ra 0,012-finish er designet til at forhindre det i op til 100.000 meter.
Sp7: “Kan I designe formen med en bestemt hjørneradius til mine samlestykker?”
Sv: Ja. Vi kan tilpasse ‘R’-vinklen, så den nøje matcher dine krav til konstruktive samlinger.
Sp8: “Hvad er den forventede levetid for en Cr12 60*60 mm-form?”
Sv: Med korrekt vedligeholdelse og ikke-slibende harpikser kan et Cr12-værktøj producere mellem 50.000 og 150.000 meter profil.
Sp9: “Giver I teknisk support ved den første produktionsserie?”
Sv: Ja, vi leverer fuld teknisk dokumentation og kan tilbyde videorådgivning om opsætning af maskinen og indstilling af harpikstemperatur.
Sp10: “Hvordan fjerner jeg opbygget harpiks inde i det firkantede hulrum?”
Sv: Brug en skraber af messing eller kobber, mens formen stadig er varm, for at undgå at ridse forkromningen, efterfulgt af et rengøringsopløsningsmiddel.
Strategisk rådgivning om værktøj
Løft din produktionseffektivitet med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse af Helena Wang leverer vores team FRP-pultrusionsformsløsninger af høj kvalitet til global infrastruktur.
Drøft dit projekts specifikationer med os:
- Projektdirektør: Helena Wang
- Teknisk e-mail: [email protected]
- WhatsApp (globalt): +86 189 5198 8522
Værktøjsspecifikationer og tekniske indsigter
| Værktøjsstålkvalitet | H13-værktøjsstål (premium) | Cr12MoV-værktøjsstål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kernens arbejdslevetid | Fremragende (over 50.000+ meter med glasfiber) | Høj (omkring 30.000 – 40.000 meter) | Moderat (egnet til prototyper i små serier) |
| Modstand mod termisk udmattelse | Ultrahøj (bevarer HRC-hårdhed ved høj temperatur) | Moderat (god til polyestermatricer) | Dårlig (tilbøjelig til dimensionsslid ved vedvarende PU) |
| Indvendig spejlpoleret afslutning | Fremragende (opnår Ra 0,012 μm) | Meget god (opnår Ra 0,025 μm) | Standard (opnår Ra 0,040 μm) |
| Egnede anvendelsesprofiler | serier med firkantede rør, der kræver maksimal værktøjslevetid og dimensionsstabilitet | Standardvolumen i produktion af firkantede rør | Prototyping eller prøveserier af firkantede rør i små mængder |
Spørgsmål og svar om præcisionsformkonstruktion
Sp1: Hvorfor er en tykkelse på 0,04-0,05 mm hårdforkromning afgørende for 60*60 mm pultrusionsværktøj til firkantet FRP-rør: højpræcisionsværktøj til konstruktionsprofiler?
Svar: Glasfiberrovings og -måtter er meget slibende. Under kontinuerlig pultrusion skaber den armerede matrix betydelig ridsende friktion mod hulrummets vægge i 60*60 mm pultrusionsværktøj til firkantet FRP-rør: højpræcisionsværktøj til konstruktionsprofiler. Et præcist 0,04-0,05 mm hårdforkromet lag hæver overfladens mikrohårdhed og beskytter det underliggende værktøjsstål, hvilket forlænger værktøjets levetid med over 40 %, samtidig med at geometrien for firkantede rørprofiler på 60*60 mm holdes ensartet serie efter serie.
Sp2: Hvordan påvirker indvendig spejlpolering til Ra 0,012-0,025 μm trækkraften i 60*60 mm pultrusionsværktøj til firkantet FRP-rør: højpræcisionsværktøj til konstruktionsprofiler?
Svar: Et spejlpoleret hulrum reducerer den dynamiske friktionskoefficient dramatisk inde i formningskanalen til firkantede rør. Lavere friktion betyder, at pultrusionsmaskinen har brug for mindre fastspændings-/trækkraft for at føre den hærdende komposit frem, hvilket skærer ned på hæftning i linjen, forhindrer fiberudblomstring på overfladen og reducerer energiforbruget over lange produktionsserier.
Sp3: Hvilken stålkvalitet bør specificeres til produktion af store mængder med 60*60 mm pultrusionsværktøj til firkantet FRP-rør: højpræcisionsværktøj til konstruktionsprofiler?
Svar: Til kontinuerlig produktion i store mængder anbefales H13-værktøjsstål eller Cr12MoV-formstål. H13 giver den længste arbejdslevetid og bedste modstand mod termisk udmattelse, mens Cr12MoV yder stærkt til en lavere pris ved serier i standardvolumen — P20-formstål er fortsat en omkostningseffektiv mulighed til prototyper eller korte prøvebatches.
Sp4: Kan 60*60 mm pultrusionsværktøj til firkantet FRP-rør: højpræcisionsværktøj til konstruktionsprofiler tilpasses til ikke-standarddimensioner eller OEM-specifikationer?
Svar: Ja. Som med alt vores pultrusionsværktøj kan dimensioner, antal hulrum og overfladebehandling konstrueres efter din nøjagtige tegning eller prøve — vi understøtter både standardstørrelser fra kataloget og fuldt specialtilpassede OEM-værktøjsønsker.
Sp5: Hvilke harpikssystemer er 60*60 mm pultrusionsværktøj til firkantet FRP-rør: højpræcisionsværktøj til konstruktionsprofiler kompatibel med?
Svar: Værktøjet er kompatibelt med hele udvalget af harpikssystemer, der bruges ved FRP-pultrusion, herunder umættede polyester-, vinylester-, epoxy- og phenolharpikser. Oplys din ønskede harpiks og hærdeprofil, så kan vi bekræfte den optimale finish i hulrummet og opsætning af varmezoner.
Produktionsproces

Ingeniørens formdesign

Justering af profilform

Planering af råemne

CNC-bearbejdning af form

Stansning af form

Overfladeslibning

Polering af hulrummets indervæg

Forkromning af form
Certifikat






