















Processo di pultrusione dei profili in PRFV
Le occlusioni dello stampo sono uno dei problemi più dirompenti nella pultrusione della fibra di vetro: fermano la produzione, causano difetti del prodotto e fanno salire i costi. Capire cosa le provoca è il primo passo per prevenirle e mantenere la produzione senza intoppi.
Cosa causa l’occlusione dello stampo
1. Gelificazione della resina
La gelificazione della resina avviene quando la resina polimerizza prematuramente all’interno dello stampo e si solidifica contro le sue superfici. Le cause più comuni includono:
- Alta temperatura della resina: le temperature elevate accelerano la polimerizzazione, aumentando le probabilità di gelificazione nello stampo.
- Viscosità della resina incostante: una viscosità irregolare porta a velocità di polimerizzazione irregolari, che possono innescare la gelificazione in punti specifici.
- Bassa velocità di pultrusione: se è troppo lenta, la resina ha più tempo del dovuto per polimerizzare nello stampo.
2. Accumulo di residui di fibra
I residui di fibra generati durante la pultrusione possono accumularsi nello stampo e limitare gradualmente il flusso della resina. Di solito derivano da:
- Preparazione errata delle fibre: pulizia insufficiente o contaminanti che introducono residui nel processo.
- Progettazione inefficiente dello stampo: spigoli vivi o canali di scarico inadeguati che intrappolano i residui nel tempo.
- Componenti dello stampo usurati: guide e rulli che si consumano e rilasciano residui con l’età.
3. Contaminazione da corpi estranei
Anche polvere, sporco o altri contaminanti presenti nell’aria che entrano nel processo possono causare occlusioni, spesso a causa di:
- Ambiente di lavoro non pulito: un’area polverosa che introduce contaminanti nel processo.
- Movimentazione dei materiali poco attenta: roving o resina maneggiati in modo errato che introducono contaminanti.
- Pulizia dello stampo insufficiente: una pulizia poco frequente che lascia accumulare i contaminanti nel tempo.
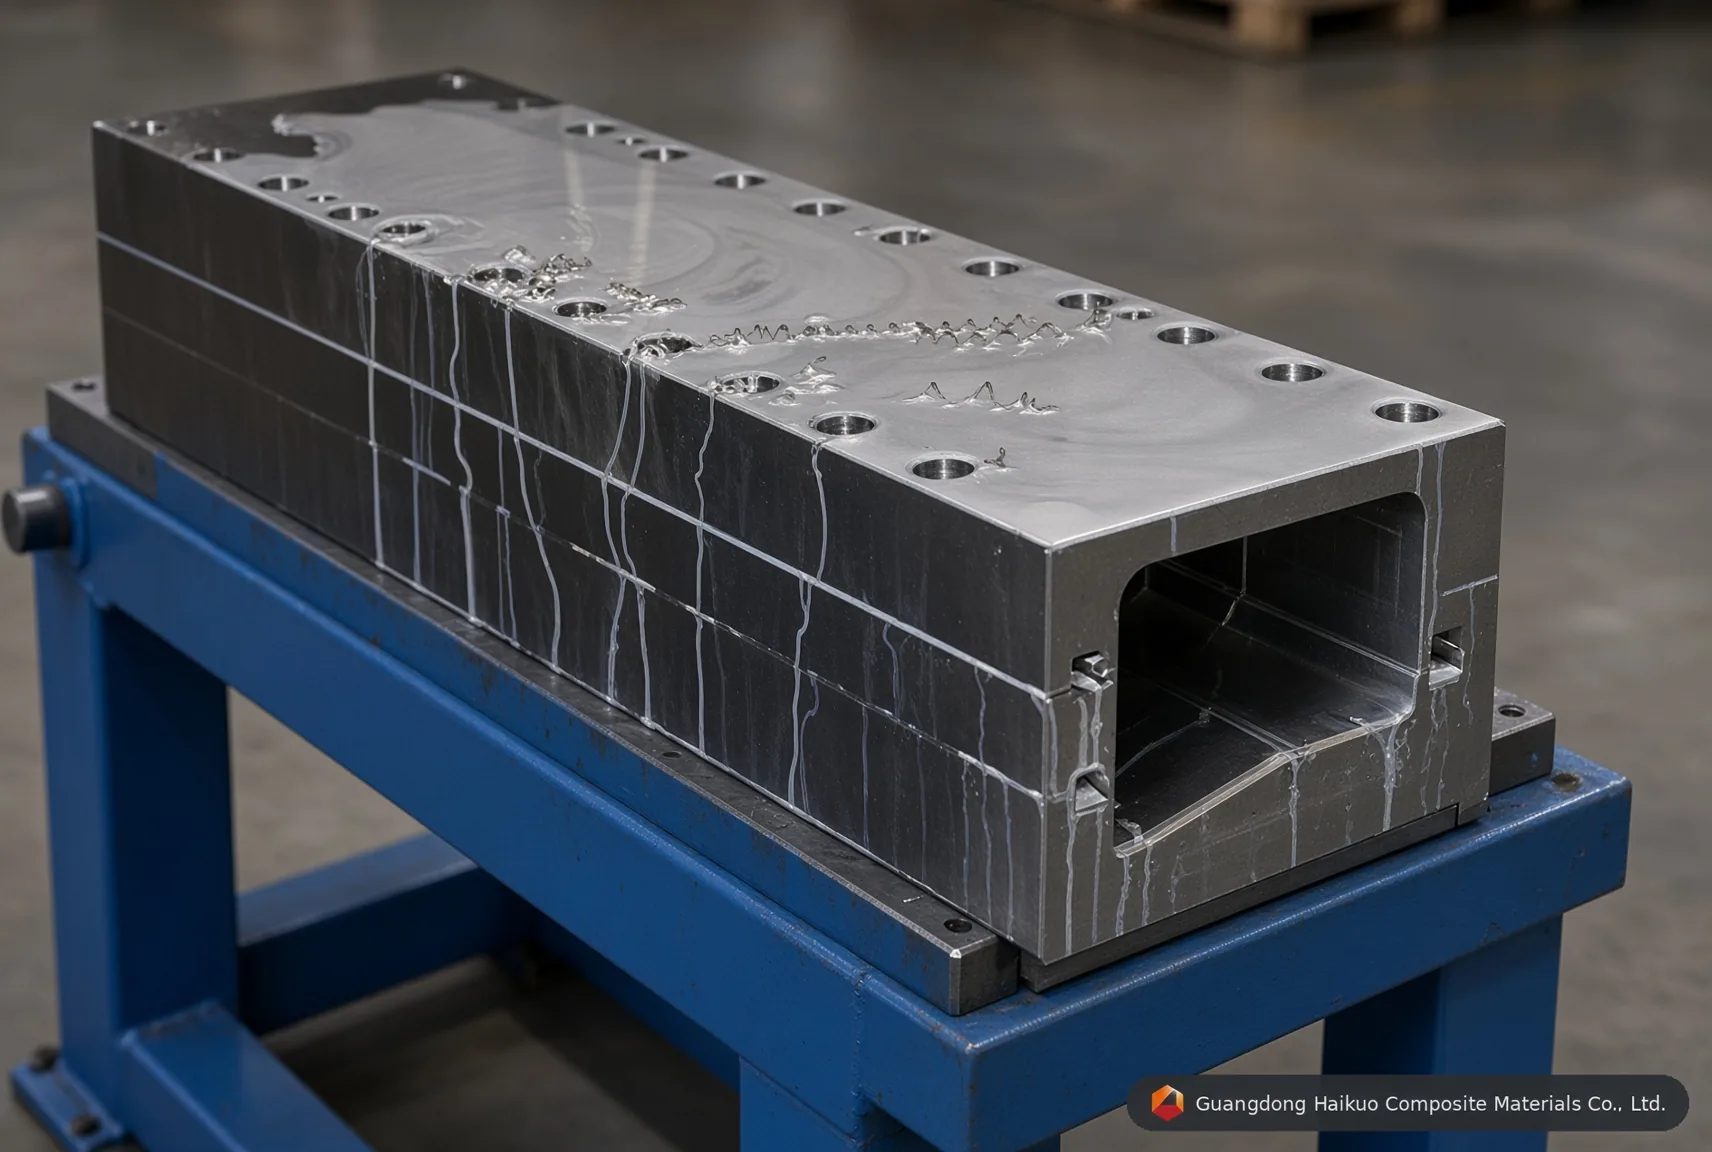
Processo di fabbricazione dello stampo di pultrusione in PRFV
Quanto ti costano le occlusioni
Interruzioni della produzione: un’occlusione può fermare l’intera linea di pultrusione, causando ritardi, scadenze mancate e clienti insoddisfatti.
Difetti del prodotto: un’occlusione a produzione in corso può creare vuoti, superfici irregolari o proprietà del materiale incostanti, rendendo talvolta il prodotto inutilizzabile.
Costi più alti: oltre all’interruzione in sé, le occlusioni comportano lavoro aggiuntivo per pulizia e riparazione, materiale sprecato o componenti da sostituire e mancati ricavi per il fermo, a volte con in più penali per le consegne non rispettate.
Come prevenire l’occlusione dello stampo
- Controllare la temperatura della resina: mantenerla nell’intervallo raccomandato con sistemi di monitoraggio e controllo.
- Gestire la viscosità della resina: testarla regolarmente e regolare la formulazione per mantenere costante la portata.
- Ottimizzare la velocità di pultrusione: adeguare la velocità a tipo di resina, caratteristiche delle fibre e progetto dello stampo per mantenere un corretto flusso della resina.
- Preparare e maneggiare le fibre con cura: seguire procedure di preparazione rigorose e un corretto stoccaggio dei materiali per non introdurre residui.
- Progettare bene gli stampi: superfici lisce, scarico adeguato e zone morte ridotte al minimo limitano l’accumulo di residui.
- Pulire gli stampi secondo programma: rimuovere regolarmente residui, contaminanti e resti di resina polimerizzata, con metodi di pulizia adatti al materiale dello stampo.
- Mantenere pulita l’area di lavoro: ridurre al minimo polvere e contaminanti presenti nell’aria con una buona pulizia e una corretta movimentazione dei materiali.
Qualche altra buona abitudine da adottare
Ispezione regolare dello stampo: controllare usura, danni o accumulo di residui e intervenire sui problemi prima che causino un’occlusione.
Manutenzione preventiva: un programma di manutenzione programmata di stampi, guide, rulli e sistemi di dosaggio della resina individua i problemi in anticipo.
Formazione degli operatori: assicurarsi che gli operatori comprendano pulizia dello stampo, preparazione delle fibre e buona tecnica di pultrusione.
Miglioramento continuo: monitorare il processo, individuare i primi segnali di occlusione e usare i dati per affinare nel tempo il proprio approccio.
Conclusione
Le occlusioni dello stampo hanno costi reali per la produzione, la qualità del prodotto e i conti aziendali. Capire cosa le causa e adottare le abitudini preventive descritte sopra contribuisce molto a mantenere un’attività di pultrusione in fibra di vetro scorrevole ed economica nel lungo periodo.