















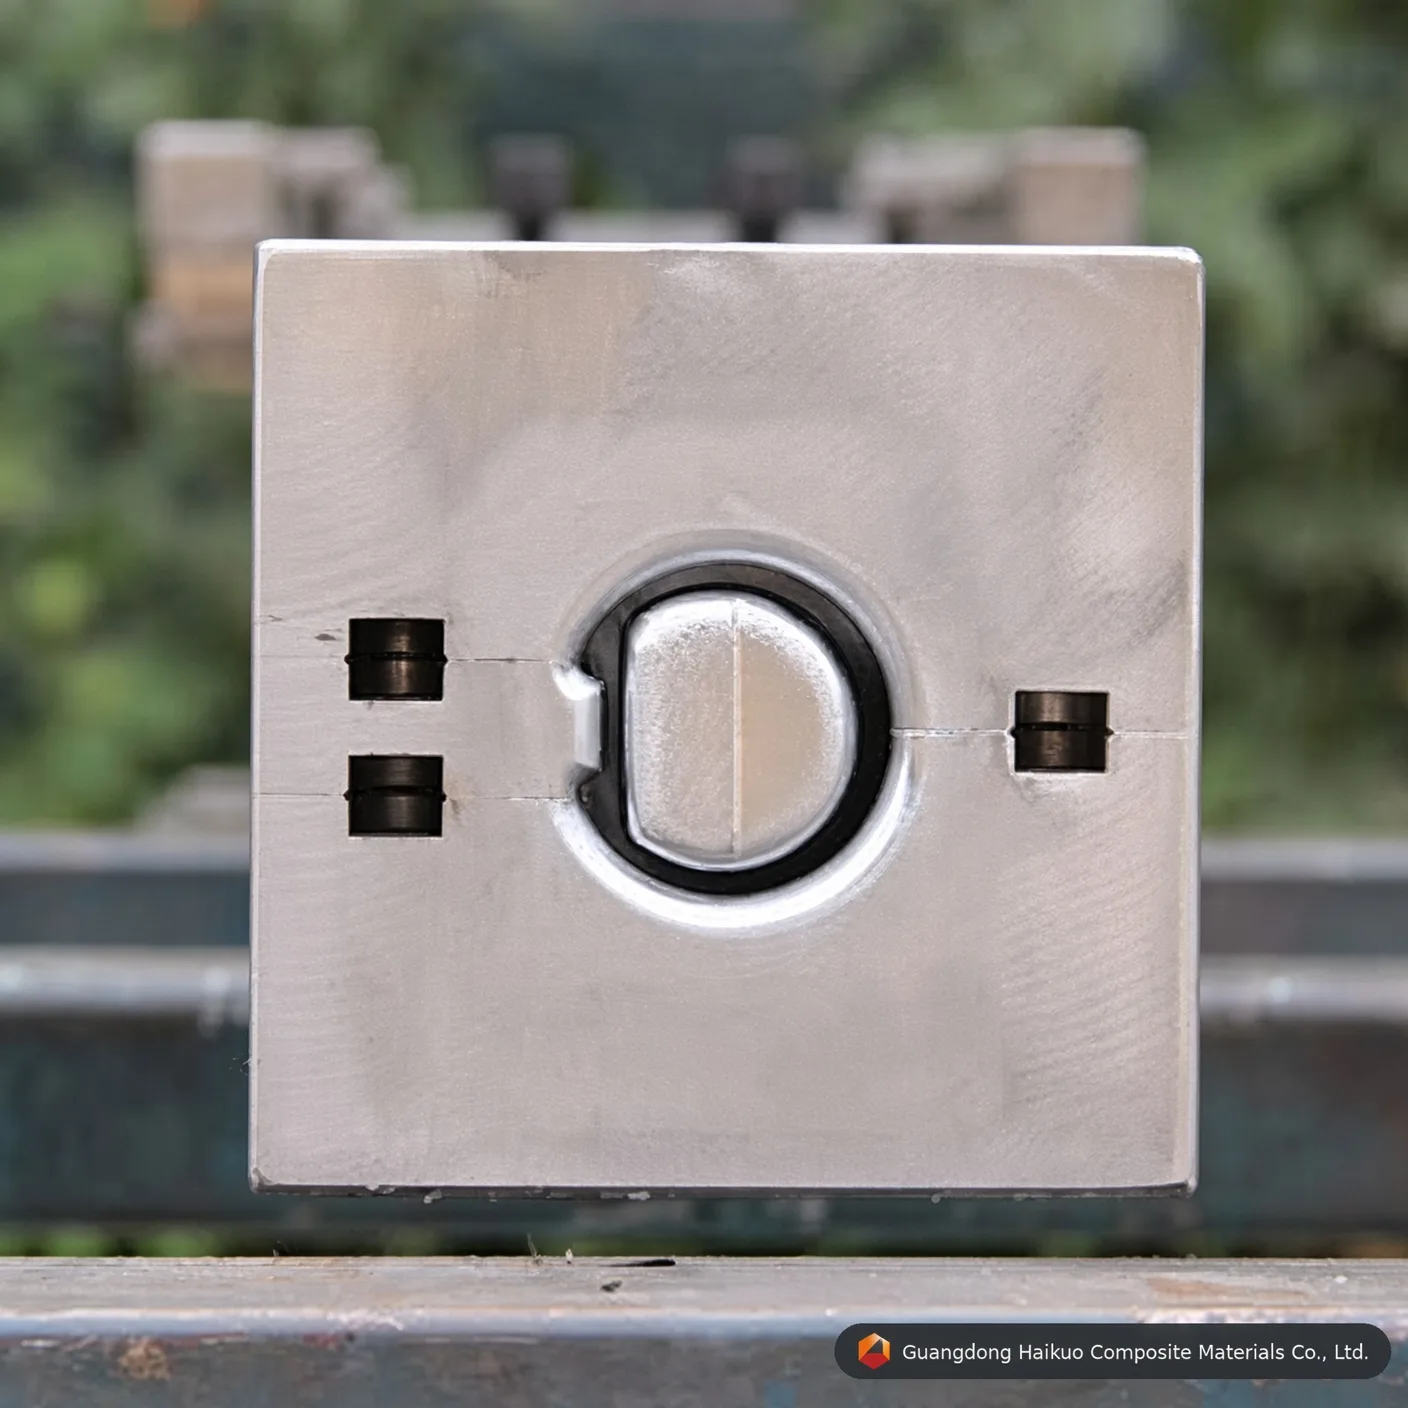
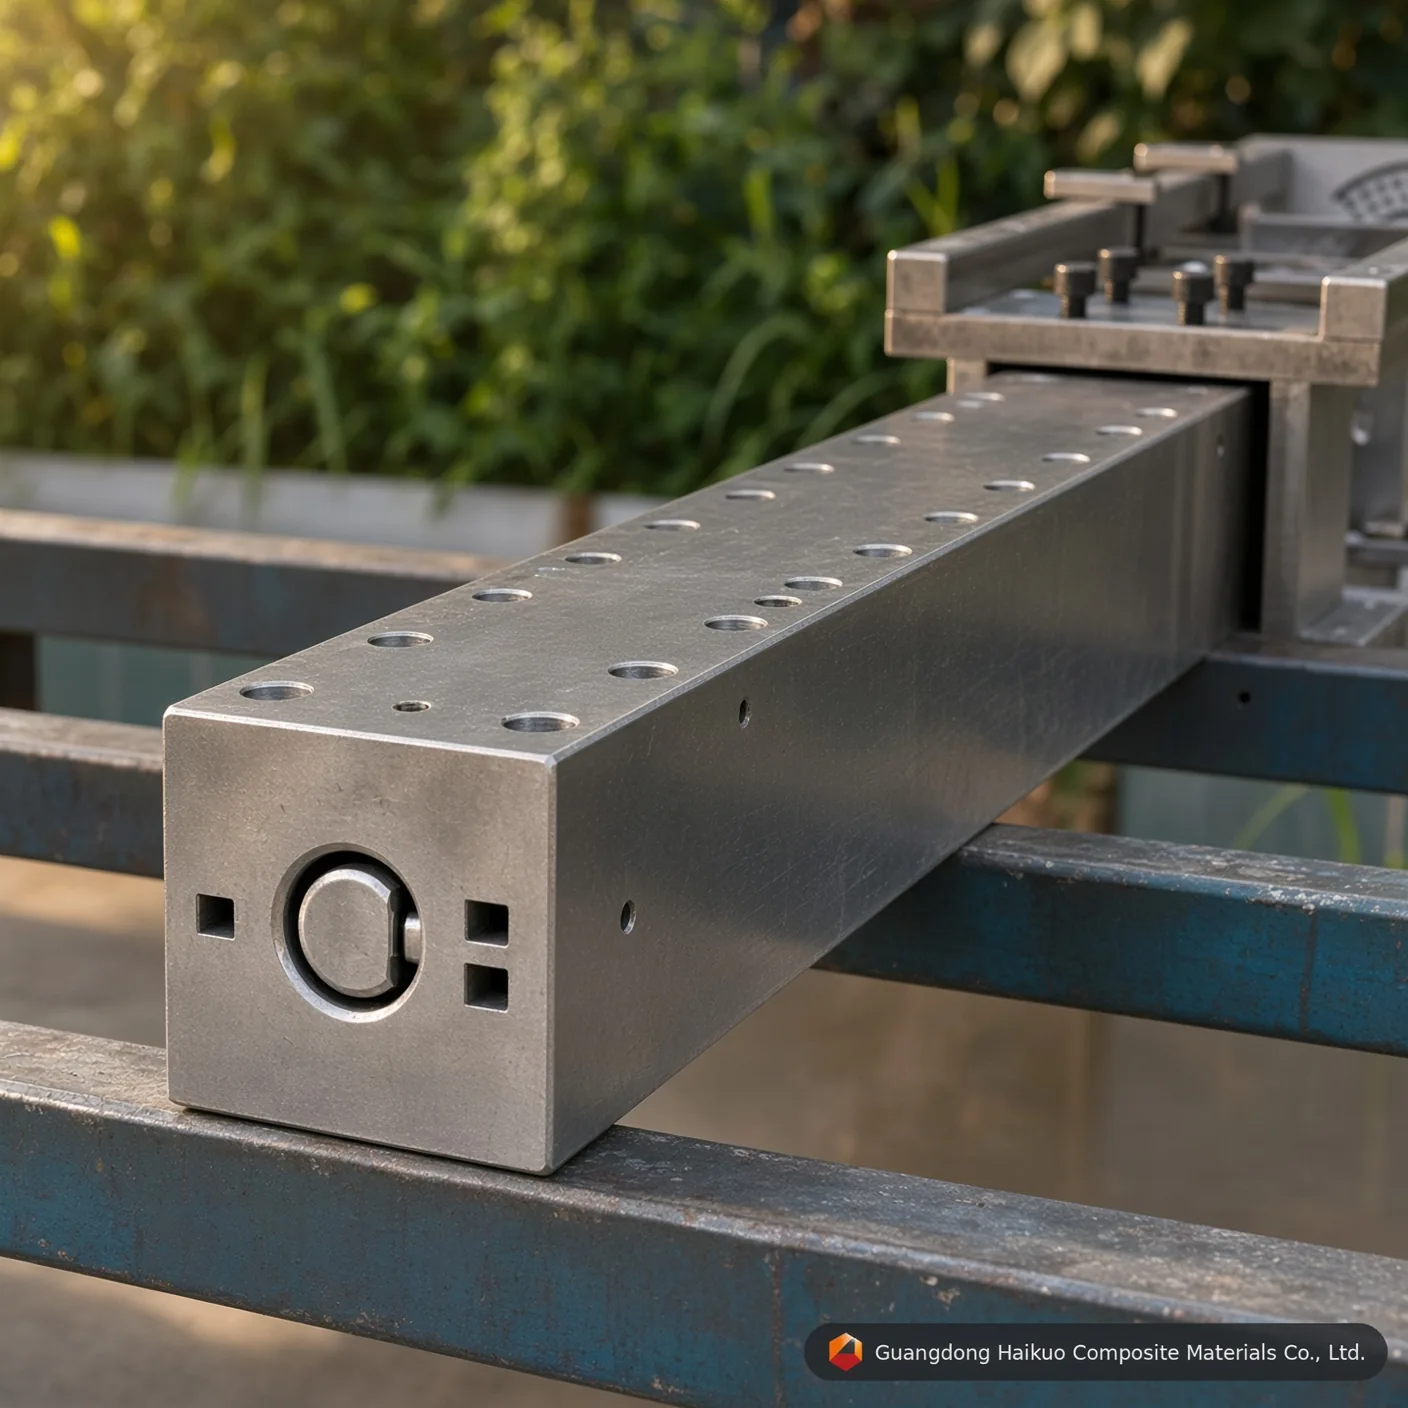
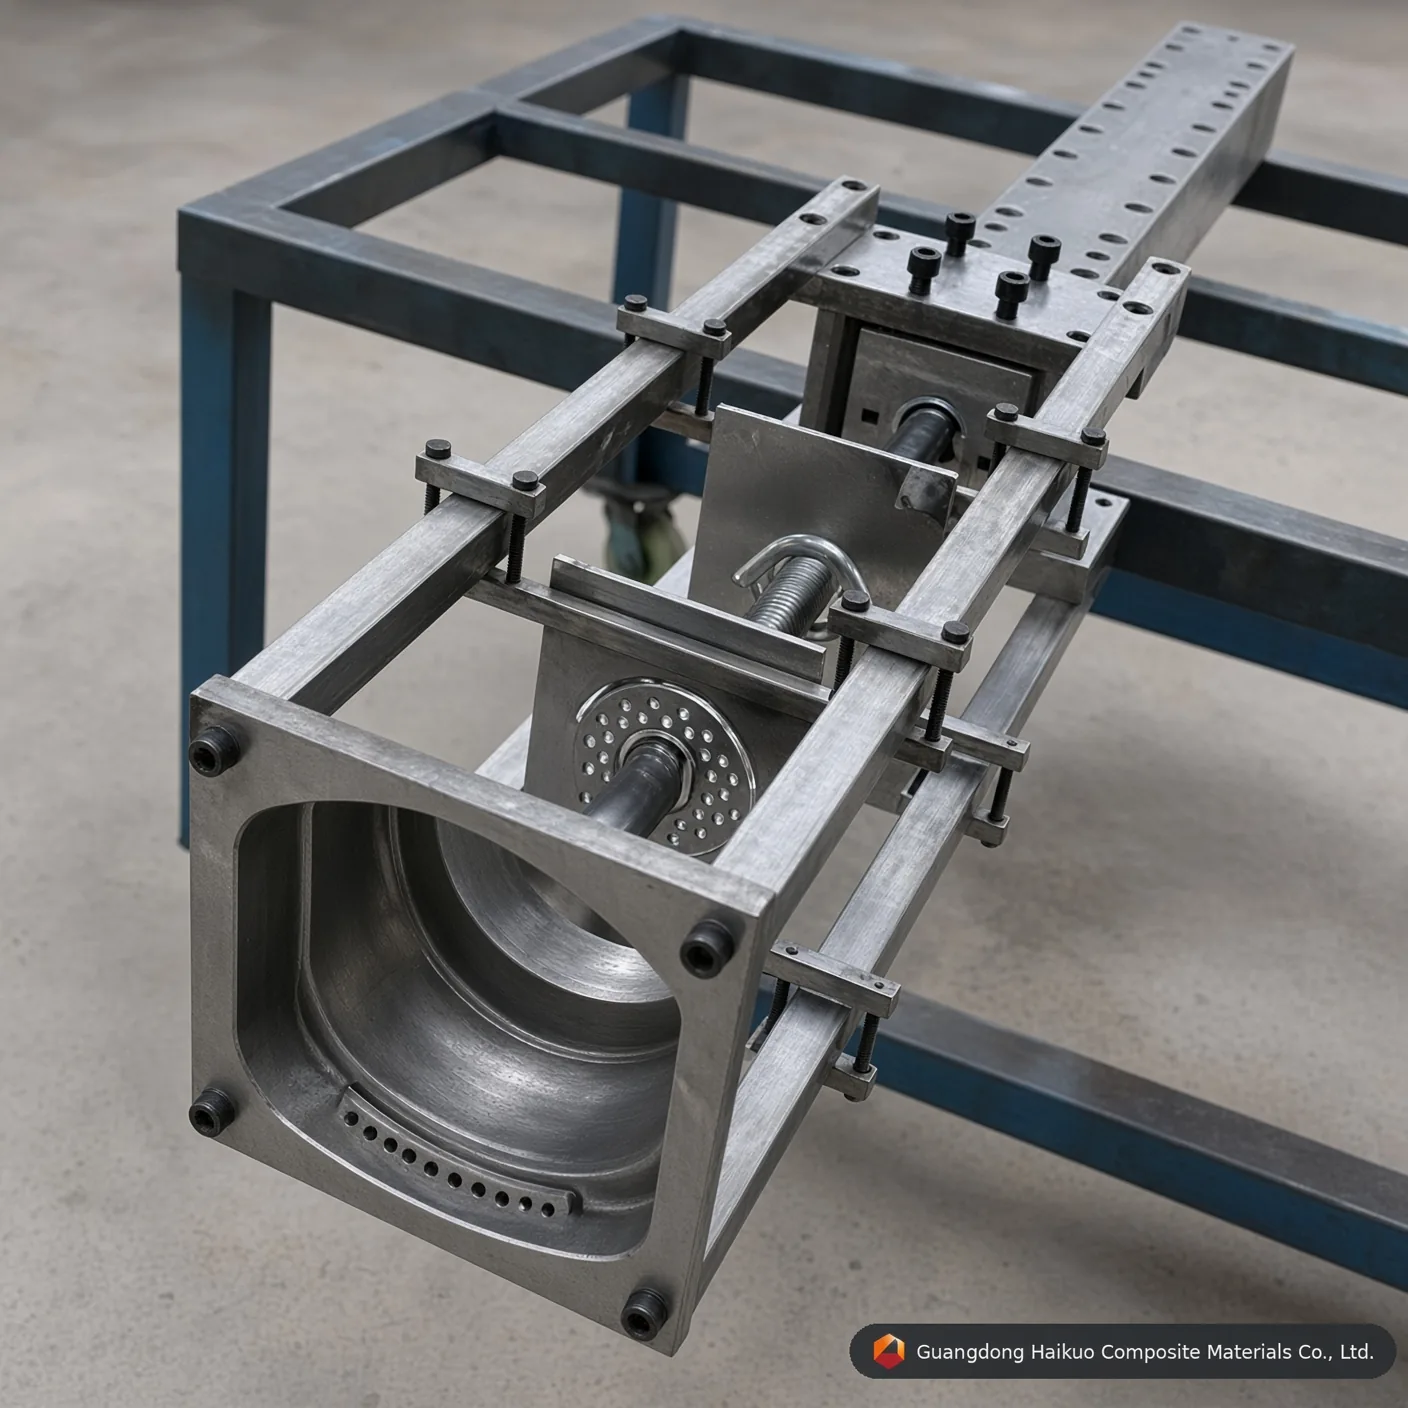
Filiera di pultrusione per tubo concavo in PRFV φ35mm: attrezzature specializzate per profili su misura
Potenzia la tua linea di produzione con questa filiera di pultrusione per tubo concavo in PRFV φ35mm, progettata per geometrie complesse con acciaio Cr12 e cavità cromata a specchio — ideale per usi architettonici e industriali di alta gamma.
Standard di esecuzione
Rettilineità: 0,02mm Levigatezza: Ra=0,025~0,012 Durezza superficiale della cavità: < 0,02mm Tolleranze di contorno: ±0,3mm Spessore della placcatura: 0,04-0,05mm Servizi personalizzati disponibili
Ingegneria di precisione per profili complessi in PRFV
Con l’evoluzione del design architettonico e industriale nel 2026, i semplici tubi tondi non sempre soddisfano le esigenze estetiche o funzionali. Lo stampo di pultrusione per tubo concavo in PRFV φ35mm è progettato per produrre speciali profili “concavi” o “scanalati” per frangisole di alta gamma, mobili di pregio e isolatori elettrici specializzati. Da Guangdong Haikuo sappiamo che le sezioni concave pongono particolari sfide di flusso della resina e di distribuzione delle fibre, quindi i nostri stampi sono progettati con una termodinamica interna ottimizzata per mantenere ogni scanalatura netta, strutturalmente solida e senza giunzioni.
1. Come funziona la pultrusione concava
Un tubo concavo φ35mm richiede un grado di precisione della cavità della filiera superiore a quello di un normale profilo circolare, poiché le “rientranze” della forma possono creare zone ricche di resina o vuoti di fibra se non controllate:
- Dinamica del flusso: la zona d’ingresso dello stampo è lavorata a CNC per alimentare roving e mat con regolarità nelle rientranze concave, senza impuntamenti né tensioni irregolari.
- Raffreddamento/riscaldamento differenziato: poiché lo spessore di parete varia tra creste e valli concave, i nostri stampi collocano le resistenze di riscaldamento in posizioni strategiche per mantenere costante la velocità di polimerizzazione su tutta la sezione.
- Allineamento del mandrino: il mandrino interno è precisamente incastrato nella filiera esterna per impedirne la rotazione o la deriva, mantenendo stabile lo spessore di parete tra 2mm e 4mm secondo la specifica del cliente.
2. Materiali delle attrezzature & finitura superficiale
Le fibre di vetro trascinate in continuo negli angoli concavi generano un attrito costante, ed è per questo che ci affidiamo ad acciai da utensili ultra duri:
- Cr12 / Cr12MoV: un acciaio ad alto tenore di cromo che offre la resistenza all’abrasione necessaria per produzioni di migliaia di metri.
- Acciaio da utensili H13: consigliato per la pultrusione ad alta velocità con resine poliuretaniche o vinilestere, dove la stabilità termica conta di più.
- Super-lucidatura a specchio: lucidare le rientranze concave fino a Ra 0,012 dà una finitura di “grado ottico” che impedisce l’accumulo di resina negli angoli delle scanalature — accumulo che altrimenti causerebbe difetti superficiali e aumenterebbe la forza di traino.
3. Stampo concavo φ35mm — parametri tecnici
| Specifica tecnica | Valore standard | Vantaggio tecnico |
|---|---|---|
| Diametro del profilo | φ35,0 mm | Ottimizzato per l’estetica architettonica. |
| Materiale della cavità | Cr12 / H13 / P20 | Eccezionale resistenza a usura & calore. |
| Levigatezza superficiale | Ra 0,025 ~ 0,012 | Finitura decorativa di Classe A. |
| Durezza | HRC 55 – 60 | Immune ai graffi della fibra di vetro. |
| Spessore del cromo | 0.04 – 0.06 mm | Strato a basso attrito di grado industriale. |
| Rettilineità | 0.02 mm / m | Garantisce un allineamento preciso negli assemblaggi. |
4. Ingegneria specifica per applicazione
- Produzione resistente ai raggi UV: per frangisole architettonici esterni, i nostri stampi sono progettati per funzionare bene con resine poliestere stabilizzate ai raggi UV e veli superficiali.
- Equilibrio del rinforzo: la geometria della cavità dello stampo è ottimizzata per accogliere un volume maggiore di mat a filamento continuo (CFM) vicino alle scanalature concave per una maggiore resistenza circonferenziale.
- Traino rapido: la cromatura a specchio consente velocità di traino più elevate (fino a 1,2m/min), aumentando la produzione giornaliera della tua linea di pultrusione.
10 FAQ tecniche: stampaggio di tubi concavi
D1: “La profondità delle scanalature concave si può personalizzare?”
R: Sì. Possiamo progettare lo stampo per produrre scanalature leggere per l’estetica o profonde scanalature per l’incastro meccanico.
D2: “La cromatura copre gli angoli concavi profondi?”
R: Il nostro speciale processo di elettrodeposizione garantisce uno strato uniforme di cromo duro anche nei raggi stretti, prevenendo l’usura degli angoli.
D3: “Quale resina è migliore per i tubi concavi decorativi φ35mm?”
R: Il poliestere isoftalico è lo standard per la decorazione, ma si consiglia il vinilestere se il tubo è usato in ambienti chimici corrosivi.
D4: “La forma concava farà torcere il tubo durante la pultrusione?”
R: No. Progettiamo l’allineamento interno delle fibre e le guide di preformatura per bilanciare le tensioni interne, così il tubo esce dritto.
D5: “Quanto tempo serve per realizzare una filiera concava φ35mm?”
R: Uno stampo speciale di alta precisione richiede in genere 18-25 giorni per lavorazione CNC, trattamento termico sotto vuoto e lucidatura a specchio.
D6: “È difficile pulire le sezioni concave dello stampo?”
R: Non con la nostra finitura a specchio. La maggior parte dei residui si rimuove facilmente mentre lo stampo è caldo. Forniamo anche raschietti di pulizia abbinati per specifiche forme scanalate.
D7: “Posso usare lo stesso stampo sia per fibra di carbonio sia per fibra di vetro?”
R: Pur essendo possibile, la fibra di carbonio è più abrasiva. Per la fibra di carbonio consigliamo acciaio Cr12 con una classe HRC più alta per la massima durata.
D8: “Qual è la vita utile tipica dello stampo?”
R: Con una corretta manutenzione, i nostri stampi in Cr12 possono produrre oltre 100.000 metri di profilo prima di richiedere un ripristino della superficie.
D9: “Potete fornire una prova di produzione del profilo prima di spedire lo stampo?”
R: Sì, offriamo servizi di prova interni in cui pultrudiamo profili campione con la resina e la miscela di fibre che hai specificato, per l’approvazione finale.
D10: “Come evitate che si intrappolino bolle d’aria nelle scanalature concave?”
R: L’ingresso dello stampo ha una ‘zona di compressione rastremata’ calcolata appositamente che spinge fuori l’aria attraverso il bagno di resina prima della polimerizzazione del materiale.
Consulenza sulle attrezzature di precisione
Migliora la tua gamma di prodotti con Guangdong Haikuo Composite Materials Co., Ltd. Guidato da Helena Wang, il nostro reparto tecnico è specializzato nella progettazione e nella realizzazione di stampi di pultrusione per tubi concavi in PRFV complessi.
Collabora con noi per il tuo prossimo progetto:
- Consulente tecnico senior: Helena Wang
- E-mail tecnica: [email protected]
- WhatsApp internazionale: +86 189 5198 8522
Specifiche delle attrezzature & approfondimenti tecnici
| Materiale dell’acciaio per filiere | Acciaio da utensili H13 (premium) | Acciaio per stampi Cr12MoV (standard) | Acciaio per stampi P20 (economico) |
|---|---|---|---|
| Vita operativa principale | Eccellente (oltre 50.000 metri con fibra di vetro) | Alta (circa 30.000 – 40.000 metri) | Moderata (adatta a prototipazione di piccole serie) |
| Resistenza alla fatica termica | Ultra alta (mantiene la durezza HRC ad alta temperatura) | Moderata (adatta a matrici in poliestere) | Scarsa (soggetta a usura dimensionale con PU continuo) |
| Limite di lucidatura interna a specchio | Eccellente (raggiunge Ra 0,012 μm) | Molto buono (raggiunge Ra 0,025 μm) | Standard (raggiunge Ra 0,040 μm) |
| Profili applicativi adatti | produzioni di tubi concavi che richiedono la massima durata dell’attrezzatura e stabilità dimensionale | Produzione di tubi concavi a volumi standard | Prototipazione a basso volume o prove di tubi concavi |
D&R sull’ingegneria degli stampi di precisione
D1: Perché uno spessore di cromatura dura di 0,04-0,05mm è fondamentale per la filiera di pultrusione per tubo concavo in PRFV φ35mm: attrezzature specializzate per profili su misura?
Risposta: I roving e i mat di fibra di vetro sono molto abrasivi. Durante la pultrusione continua, la matrice rinforzata genera un notevole attrito di graffiatura contro le pareti della cavità di la filiera di pultrusione per tubo concavo in PRFV φ35mm: attrezzature specializzate per profili su misura. Un preciso strato di cromo duro da 0,04-0,05mm aumenta la microdurezza superficiale e protegge l’acciaio da utensili sottostante, prolungando la vita della filiera di oltre il 40% e mantenendo una geometria φ35mm costante da un ciclo all’altro.
D2: In che modo la lucidatura interna a specchio fino a Ra 0,012-0,025 μm influisce sulla forza di traino di la filiera di pultrusione per tubo concavo in PRFV φ35mm: attrezzature specializzate per profili su misura?
Risposta: Una cavità lucidata a specchio riduce drasticamente il coefficiente di attrito dinamico all’interno del canale di formatura dei tubi concavi. Un attrito minore significa che la macchina di pultrusione richiede meno forza di serraggio/traino per far avanzare il composito in polimerizzazione, il che riduce l’attrito di primo distacco sulla linea, previene l’affioramento delle fibre in superficie e riduce il consumo di energia nelle lunghe produzioni.
D3: Quale grado di acciaio va specificato per la produzione ad alto volume con la filiera di pultrusione per tubo concavo in PRFV φ35mm: attrezzature specializzate per profili su misura?
Risposta: Per la produzione continua ad alto volume si consiglia l’acciaio da utensili H13 o l’acciaio per stampi Cr12MoV. L’H13 offre la vita operativa più lunga e la migliore resistenza alla fatica termica, mentre il Cr12MoV offre buone prestazioni a un costo inferiore per produzioni a volumi standard — l’acciaio per stampi P20 resta un’opzione economica per la prototipazione o per brevi lotti di prova.
D4: La filiera di pultrusione per tubo concavo in PRFV φ35mm: attrezzature specializzate per profili su misura può essere personalizzata con dimensioni non standard o specifiche OEM?
Risposta: Sì. Come per tutte le nostre attrezzature di pultrusione, dimensioni, numero di cavità e trattamento superficiale possono essere progettati secondo il tuo esatto disegno o campione — supportiamo sia le dimensioni standard di catalogo sia richieste di attrezzature OEM completamente su misura.
D5: Con quali sistemi di resina è compatibile la filiera di pultrusione per tubo concavo in PRFV φ35mm: attrezzature specializzate per profili su misura?
Risposta: La filiera è compatibile con l’intera gamma di sistemi di resina usati nella pultrusione del PRFV, tra cui resine poliestere insature, vinilestere, epossidiche e fenoliche. Comunicaci la resina di destinazione e il profilo di polimerizzazione e potremo confermare la finitura ottimale della cavità e la configurazione delle zone di riscaldamento.
Processo produttivo

Progettazione dello stampo

Messa a punto dello stampo del profilo

Livellamento del grezzo

Lavorazione CNC dello stampo

Punzonatura dello stampo

Rettifica delle superfici

Lucidatura della parete interna della cavità

Cromatura dello stampo
Certificato






