


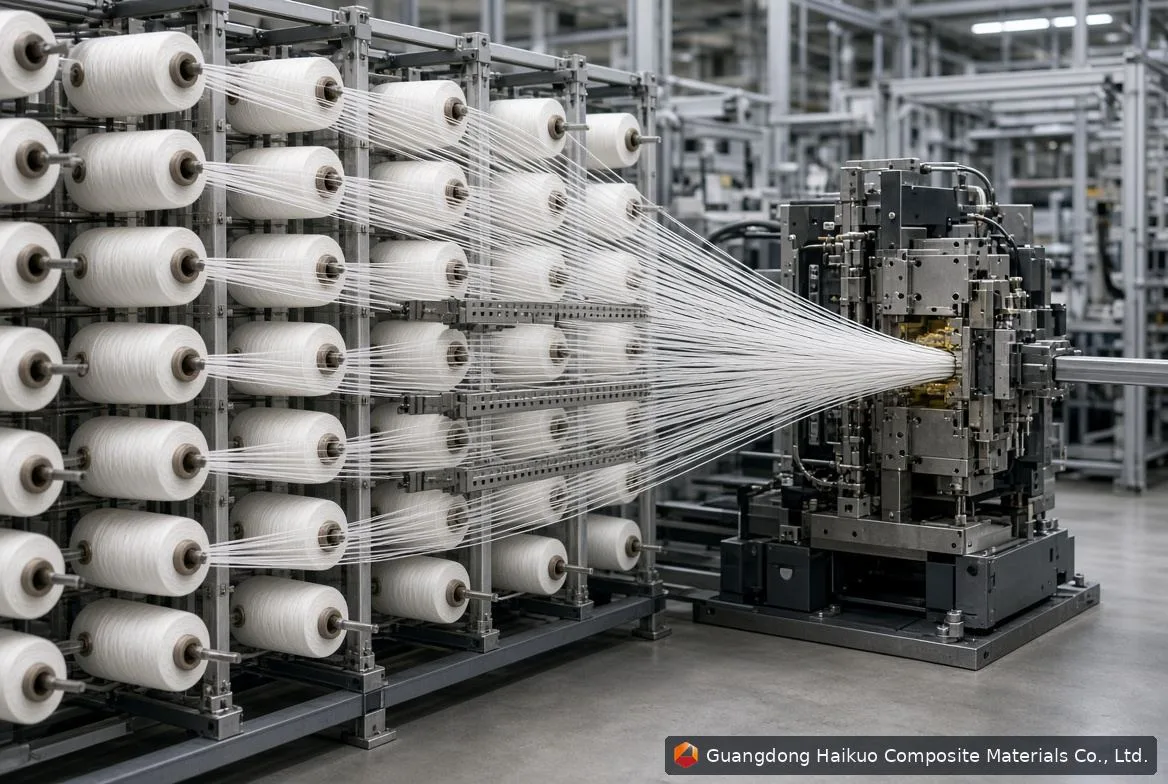
Proces pultruzji profili FRP
Czym jest pultruzja FRP?
Pultruzja to ciągły, zautomatyzowany proces wytwarzania profili z polimeru zbrojonego włóknem (FRP) o stałym przekroju. Nazwa łączy angielskie „pull” (ciągnąć) i „extrusion” (wytłaczanie) — podczas gdy wytłaczanie wypycha materiał przez matrycę, pultruzja zamiast tego przeciąga kompozyt włókno–żywica przez ogrzewaną stalową matrycę formującą.
Efektem jest lekki, wysokowytrzymały profil konstrukcyjny — dwuteowniki, ceowniki, rury zamknięte, pełne pręty, kształty na zamówienie — stosowany w budownictwie, infrastrukturze elektrycznej, transporcie, branży morskiej i przetwórstwie chemicznym. Pultrudowane profile FRP oferują doskonałą odporność na korozję, brak przewodności elektrycznej, powtarzalność wymiarową i stosunek wytrzymałości do masy dorównujący stali przy ułamku masy.
Ten przewodnik omawia każdy etap procesu pultruzji w kolejności produkcyjnej, wraz z punktami kontroli jakości, krytycznymi parametrami procesu i sposobami usuwania typowych wad produkcyjnych.
Pultruzja FRP w skrócie
- Typ procesu: ciągła produkcja kompozytów termoutwardzalnych
- Główne zbrojenie: roving z włókna szklanego E (udział objętościowy 55–70%)
- Systemy żywic: nienasycony poliester (UP), winyloester (VE), epoksyd
- Prędkość ciągnięcia: 0,2–2,0 m/min w zależności od przekroju
- Temperatura matrycy: 80–180°C w trzech strefach grzewczych
- Stopień utwardzenia: ≥90% mierzony metodą DSC
- Kluczowa norma: GB/T 1446–1453 (badania mechaniczne)
Przygotowanie surowców
Każdy wysokiej jakości pultrudowany profil zaczyna się od starannie dobranych i prawidłowo przygotowanych surowców. Trzy główne składniki — zbrojenie z włókien, system żywicy i środek antyadhezyjny — muszą spełniać ścisłe specyfikacje przed rozpoczęciem produkcji.
Roving z włókna szklanego
Standardowa pultruzja wykorzystuje jako główne zbrojenie konstrukcyjne roving z włókna szklanego E (bezalkalicznego). Rovingi to wielowłóknowe wiązki nawinięte na cylindryczne szpule i zamontowane na stojaku szpularni. Kluczowe wymagania obejmują:
- Zawartość wilgoci: ≤0,05% (nadmiar wilgoci hamuje utwardzanie żywicy i powoduje powstawanie pustek)
- Czysta, wolna od zanieczyszczeń powierzchnia ze zgodnym apretem silanowym
- Stała gęstość liniowa (tex) w każdej szpuli w danej serii produkcyjnej
Zbrojenia powierzchniowe, takie jak mata z ciętych pasm ciągłych (CSM) lub welon powierzchniowy (zwykle z włókna szklanego C lub poliestru), mogą być dodawane, aby poprawić wykończenie powierzchni, odporność na UV lub ochronę antykorozyjną gotowego profilu.
Układ żywicy
System żywicy otacza włókna, przenosi obciążenie między nimi i określa odporność chemiczną i termiczną profilu. Powszechne systemy obejmują:
- Nienasycony poliester (UP): opcja ekonomiczna, szeroko stosowana w ogólnych profilach konstrukcyjnych i budowlanych
- Winyloester (VE): doskonała odporność na korozję, częsty wybór dla przetwórstwa chemicznego i środowisk morskich
- Epoksyd: wysokie właściwości mechaniczne i przyczepność, stosowany w lotnictwie, energetyce wiatrowej i wymagających zastosowaniach konstrukcyjnych
Żywicę miesza się z inicjatorem (katalizatorem) — zwykle nadtlenkiem organicznym — oraz przyspieszaczem, aby dostroić czas żelowania i profil utwardzania do docelowej temperatury matrycy i prędkości ciągnięcia. Wypełniacze, takie jak węglan wapnia (CaCO₃) lub trójwodzian glinu (ATH), można dodać w celu obniżenia kosztów, zmniejszenia palności lub poprawy gładkości powierzchni. Lepkość żywicy w 25°C powinna mieścić się w zakresie 200–600 mPa·s, aby zapewnić odpowiednie zwilżenie włókien.
Środek antyadhezyjny
Środki antyadhezyjne zapobiegają przywieraniu utwardzonego profilu do kanału matrycy. Stosuje się je albo jako wewnętrzny środek antyadhezyjny (IMR) wmieszany bezpośrednio w żywicę, albo jako zewnętrzny środek antyadhezyjny nakładany na powierzchnię kanału matrycy. Większość linii produkcyjnych stosuje oba, aby zapewnić dobre oddzielanie od matrycy i jakość powierzchni.
Układ włókien i konfiguracja szpularni
Stojak szpularni utrzymuje wszystkie szpule rovingu i podaje je do przodu ze stałym, kontrolowanym naciągiem. Prawidłowa konfiguracja szpularni bezpośrednio decyduje o parametrach mechanicznych i powtarzalności wymiarowej gotowego profilu.
Szpule rovingu ładuje się na wrzeciona i przeprowadza przez prowadnice kontroli naciągu. Docelowy naciąg rovingu wynosi 5–15 N na wiązkę, z tolerancją ±10% we wszystkich pozycjach. Nierównomierny naciąg powoduje falistość włókien, asymetryczne przekroje i skręcenie profilu — jedną z najtrudniejszych do skorygowania wad po uruchomieniu produkcji.
Za szpularnią rovingi przechodzą przez płyty prowadzące (płyty formujące), które porządkują wiązki włókien w geometryczny wzór wymagany przez przekrój produktu. Wszelkie warstwy welonu powierzchniowego lub maty wprowadza się na tym etapie, układając je nad układem rovingów lub pod nim. Zespół wchodzi następnie do wanny z żywicą jako uporządkowany, spójny stos włókien.
Impregnacja żywicą
Uzyskanie pełnego, równomiernego zwilżenia włókien jest najważniejszym czynnikiem w wytwarzaniu wolnych od pustek, wysokowytrzymałych pultrudowanych profili. Impregnacja odbywa się w otwartej wannie z żywicą lub w zamkniętej skrzynce wtryskowej.
Otwarta wanna z żywicą
Metoda tradycyjna: wiązki włókien zanurza się w korycie z katalizowaną żywicą o temperaturze 20–35°C i przeciąga nad i pod szeregiem wałków impregnacyjnych, które mechanicznie wtłaczają żywicę między pojedyncze włókna. Wałki wyciskają także nadmiar żywicy, pomagając kontrolować końcową zawartość żywicy (30–45% wagowo).
Temperaturę wanny z żywicą trzeba ściśle kontrolować — wyższe temperatury obniżają lepkość i poprawiają zwilżenie, ale też skracają czas żelowania, zmniejszając czas życia mieszanki dostępny na impregnację. Poziom w wannie utrzymuje się stały dzięki ciągłemu podawaniu żywicy, a lepkość sprawdza się w regularnych odstępach.
Zamknięta skrzynka wtryskowa
Coraz popularniejsza alternatywa ze względu na zgodność z wymaganiami środowiskowymi i powtarzalność żywicy: zamknięta skrzynka wtryskowa wtłacza żywicę pod ciśnieniem bezpośrednio w wiązkę włókien przy wejściu do matrycy, całkowicie zamykając strefę impregnacji. Kluczowe zalety obejmują:
- Niemal całkowite wyeliminowanie emisji lotnych związków styrenu (kluczowe dla zgodności z wymogami higieny pracy)
- Bardziej stała zawartość żywicy w przekroju profilu
- Mniej odpadów żywicy i prostsze czyszczenie
- Lepsze dopasowanie do reaktywnych systemów żywic o krótkim czasie życia
Wstępne formowanie
Po wannie z żywicą mokry zespół włókien przechodzi przez szereg płyt formujących (preformer), które stopniowo zagęszczają zaimpregnowane włókna do dokładnej geometrii wejścia do kanału matrycy. Ten etap wykonuje kilka kluczowych zadań:
- Przejście geometrii: płyty o stopniowo mniejszych otworach stopniowo kształtują mokrą wiązkę z luźnego układu włókien w półwyrób o kształcie zbliżonym do końcowego
- Usuwanie nadmiaru żywicy: nadmiar żywicy jest wyciskany, co pomaga ustalić końcowy stosunek żywicy do włókna przed matrycą
- Zagęszczenie zbrojenia: warstwy maty i welonów powierzchniowych dociskają się do rdzenia z rovingów, eliminując zmarszczki i kieszenie powietrzne
- Wyrównanie naciągu: preformer koryguje drobne nierównowagi naciągu pochodzące ze szpularni, zanim stos włókien wejdzie do strefy ogrzewanej
Wstępne formowanie jest szczególnie ważne dla złożonych przekrojów, takich jak dwuteowniki, ceowniki i profile skrzynkowe zamknięte, gdzie zachowanie precyzyjnego ułożenia włókien i kolejności warstw w kanale matrycy jest kluczowe dla osiągnięcia projektowych właściwości mechanicznych.
Utwardzanie cieplne w matrycy pultruzyjnej
Matryca pultruzyjna jest sercem procesu — precyzyjnie obrobionym stalowym narzędziem, które jednocześnie nadaje końcową geometrię przekroju i uruchamia chemiczne utwardzanie matrycy żywicznej. Konstrukcja matrycy i kontrola temperatury to główne czynniki decydujące o jakości profilu, szybkości produkcji i trwałości matrycy.
Konstrukcja matrycy
Matryce pultruzyjne zazwyczaj wykonuje się ze stali narzędziowej (najczęściej gatunku P20 lub H13) z twardo chromowanym kanałem. Powierzchnię kanału szlifuje się do chropowatości Ra ≤ 0,4 μm — to krytyczny parametr, który minimalizuje siłę ciągnięcia wynikającą z tarcia, zapobiega śladom na powierzchni i wydłuża trwałość matrycy. Długość matrycy zwykle wynosi od 600 do 1500 mm w zależności od grubości ścianki profilu i docelowej prędkości ciągnięcia: grubsze profile wymagają dłuższych matryc, aby zapewnić dostateczny czas przebywania dla pełnego utwardzenia.
Trójstrefowy profil temperatury
Większość matryc produkcyjnych dzieli się na trzy niezależnie sterowane strefy grzewcze, które tworzą celowy gradient temperatury wzdłuż długości matrycy:
| Strefa | Funkcja | Typowa temperatura |
|---|---|---|
| Strefa 1 — wstępne podgrzanie | Podniesienie temperatury włókna i żywicy; rozpoczęcie przepływu żywicy w pozostałe puste przestrzenie między włóknami | 80–100°C |
| Strefa 2 — żelowanie | Uruchomienie żelowania; rozpoczęcie sieciowania; żywica przechodzi z cieczy w żel | 120–150°C |
| Strefa 3 — utwardzanie | Zakończenie sieciowania; profil osiąga integralność konstrukcyjną; występuje szczyt egzotermy | 140–180°C |
Kluczowym wyzwaniem technicznym jest zarządzanie egzotermiczną reakcją utwardzania. Gdy żywica się sieciuje, wydziela ciepło — w profilach o dużej grubości ta egzoterma może podnieść temperaturę rdzenia znacznie powyżej temperatury ścianki matrycy. Jeśli szczyt egzotermy przekroczy około 220°C, prawdopodobna staje się degradacja termiczna i pękanie wzdłużne. Recepturę żywicy, prędkość ciągnięcia i temperatury stref trzeba zrównoważyć, aby utrzymać egzotermę w bezpiecznych granicach.
Odciąg gąsienicowy
Gąsienicowy zespół odciągający (zwany też zespołem ciągnącym lub układem trakcyjnym) napędza cały proces. Chwyta utwardzony profil wychodzący z matrycy i przeciąga cały zespół włókno–żywica — od szpularni po wyjście z matrycy — ze stałą, kontrolowaną prędkością.
Większość nowoczesnych układów odciągających stosuje podwójne hydrauliczne zaciski gąsienicowe: dwa przeciwległe zestawy gumowanych klocków trakcyjnych, które symetrycznie chwytają profil od góry i od dołu (lub z obu stron w przypadku przekrojów asymetrycznych). Siłę docisku dobiera się tak, by zapewnić wystarczającą trakcję bez znakowania powierzchni ani zniekształcania wymiarów profilu.
Prędkość ciągnięcia jest jednym z najbardziej wpływowych parametrów procesu:
- Wyższa prędkość zwiększa wydajność, ale skraca czas przebywania w matrycy, wymagając wyższych temperatur matrycy lub bardziej reaktywnej receptury żywicy dla pełnego utwardzenia
- Niższa prędkość daje więcej czasu na utwardzenie, ale podnosi koszt produkcji na metr i może powodować przeutwardzenie, jeśli temperatur matrycy nie obniży się odpowiednio
- Profile cienkościenne (ścianka ≤3 mm) zazwyczaj mogą pracować z prędkością 1,0–2,0 m/min; grube przekroje pełne (≥12 mm) są często ograniczone do 0,2–0,5 m/min
Prędkość ciągnięcia i temperatura matrycy to parametry wzajemnie zależne, które trzeba ustawiać razem jako dopasowaną parę dla każdego profilu i systemu żywicy — zmiana jednego bez korekty drugiego pogorszy jakość utwardzenia lub wykończenie powierzchni.
Precyzyjne cięcie (piła latająca)
Po wyjściu z odciągu utwardzony profil trafia do piły latającej (zwanej też piłą odcinającą lub piłą jezdną), która tnie ciągły profil na określone długości bez zatrzymywania linii. Wózek piły przyspiesza do prędkości ciągnięcia profilu, wykonuje cięcie, a następnie wraca do pozycji wyjściowej na kolejny cykl — dzięki czemu produkcja pozostaje naprawdę ciągła.
Dobór tarczy piły ma duże znaczenie: tarcze pokryte diamentem lub z końcówkami z węglika wolframu są standardem dla profili FRP, dając czyste cięcia z małymi zadziorami i minimalizując nagrzewanie oraz wyrywanie włókien. Powierzchnia cięcia musi pozostać prostopadła do osi profilu, z odchyleniem kątowym nie większym niż 0,5°.
Cięcie FRP generuje pył z włókna szklanego — zagrożenie dla dróg oddechowych, które wymaga obowiązkowego odsysania pyłu w miejscu cięcia oraz środków ochrony indywidualnej (maseczek ochronnych, ochrony oczu) dla wszystkich osób w pobliżu. Pył trzeba wychwytywać i utylizować jako odpad przemysłowy zgodnie z lokalnymi przepisami.
Obróbka końcowa i kontrola
Kontrola końcowa zapewnia, że każdy profil wysłany do klientów spełnia specyfikacje wymiarowe, wizualne i mechaniczne. Zorganizowany protokół kontroli zazwyczaj obejmuje cztery obszary:
Kontrola wizualna
Każdy profil jest badany pod kątem wad powierzchni — pustek, pęknięć, plam suchych włókien, stref bogatych w żywicę, siatki spękań powierzchniowych, przebarwień. Profile ocenia się w kontrolowanym oświetleniu. Wskaźnik akceptacji wizualnej pierwszego gatunku na poziomie ≥98% jest standardowym wzorcem branżowym.
Kontrola wymiarowa
Wymiary przekroju, grubość ścianki, prostoliniowość (wygięcie i skrzywienie) oraz skręcenie są mierzone i porównywane z tolerancjami rysunkowymi. Dla profili konstrukcyjnych typowe tolerancje wymiarowe są zgodne z EN 13706 (Europa) lub ASTM D3917 (Ameryka Północna), chyba że klient określi inaczej.
Badania mechaniczne (pobieranie próbek)
Próbki wycięte z partii produkcyjnych bada się zgodnie z GB/T 1446–1453 (chińskie normy krajowe, szeroko przywoływane na świecie) pod kątem:
- Wytrzymałości i modułu sprężystości przy rozciąganiu (wzdłużnie i poprzecznie)
- Wytrzymałości i modułu sprężystości przy zginaniu
- Wytrzymałość na ściskanie
- Wytrzymałości na ścinanie międzywarstwowe (ILSS)
Wyniki badań mechanicznych powinny spełniać lub przewyższać 95% wartości projektowych podanych w karcie danych produktu.
Dotwardzanie (opcjonalne)
Tam, gdzie liczą się maksymalne parametry mechaniczne lub stabilność wymiarowa — zwłaszcza w systemach na bazie epoksydu — profile mogą przechodzić dotwardzanie swobodne w piecu w temperaturze 80–120°C przez 2–4 godziny, aby podnieść stopień utwardzenia powyżej 95%.
Pakowanie i identyfikowalność
Zaakceptowane profile są owijane folią barierową przeciw wilgoci, zaopatrywane w ochronne zaślepki końcowe i wiązane w paczki do wysyłki. Każda paczka ma etykietę z kodem produktu, numerem partii, datą produkcji i obowiązującą normą — niezbędną dla pełnej identyfikowalności w łańcuchu dostaw i audytów jakości.
Kluczowe parametry procesu pultruzji FRP
Poniższa tabela podsumowuje krytyczne parametry procesu, które inżynierowie produkcji śledzą i kontrolują podczas wytwarzania pultrudowanych profili FRP:
| Parametr | Typowy zakres | Uwagi |
|---|---|---|
| Prędkość ciągnięcia | 0.2–2.0 m/min | Wyższa dla profili cienkościennych; musi być dopasowana do temperatury matrycy |
| Temperatura matrycy (strefa utwardzania) | 140–180°C | Zależy od systemu żywicy; epoksyd zazwyczaj wymaga wyższych temperatur |
| Zawartość żywicy (wagowo) | 30–45% | Tolerancja kontroli ±2%; więcej żywicy = mniejsza sztywność |
| Udział objętościowy włókna | 55–70% | Wyższy udział włókna = wyższa wytrzymałość i sztywność |
| Chropowatość powierzchni kanału matrycy | Ra ≤ 0,4 μm | Twardo chromowany; kluczowy dla tarcia i wykończenia powierzchni |
| Stopień utwardzenia | ≥90% | Mierzony metodą DSC; dotwardzanie może podnieść do ≥95% |
| Lepkość żywicy (25°C) | 200–600 mPa·s | Niższa lepkość poprawia zwilżenie; monitorować wiskozymetrem Brookfielda |
| Naciąg rovingu | 5–15 N na wiązkę | Tolerancja ±10%; nierównomierny naciąg powoduje skręcenie profilu |
Typowe wady w pultruzji FRP — przyczyny i rozwiązania
Nawet dobrze prowadzone linie pultruzji napotykają powtarzające się wzorce wad. Poniższa tabela obejmuje najczęściej zgłaszane problemy, ich przyczyny źródłowe i zalecane środki zaradcze:
| Wada | Główne przyczyny | Działania korygujące |
|---|---|---|
| Pustki powierzchniowe / mikrootwory | Zbyt wysoka lepkość żywicy; uwięzione powietrze w wannie; niedostateczne zwilżenie | Obniżyć temperaturę wanny, aby zmniejszyć lepkość; przejść na skrzynkę wtryskową; zmniejszyć prędkość ciągnięcia |
| Plamy suchych włókien (białe obszary) | Niedostateczne ciśnienie impregnacji; zbyt wysoki naciąg rovingu; niedobór żywicy | Zwiększyć głębokość wanny lub ciśnienie wtrysku; zmniejszyć naciąg; uzupełnić wannę z żywicą |
| Pękanie wzdłużne | Nadmierna egzoterma; zbyt szybkie utwardzanie dla danego przekroju; zbyt wysoka temperatura matrycy | Obniżyć temperaturę matrycy; zmienić recepturę poziomu katalizatora; zmniejszyć prędkość ciągnięcia, aby wydłużyć czas żelowania |
| Skręcenie profilu | Asymetryczny układ włókien; nierównomierny naciąg rovingu; przesunięta płyta prowadząca | Wyrównać naciąg na szpularni; ponownie ustawić płyty prowadzące; sprawdzić geometrię płyty formującej |
| Chropowatość powierzchni | Awaria środka antyadhezyjnego; zużycie kanału matrycy; rozwarstwianie się warstwy powierzchniowej bogatej w żywicę | Ponownie nałożyć zewnętrzny środek antyadhezyjny; ponownie chromować kanał matrycy; sprawdzić ciągłość welonu powierzchniowego |
| Falistość włókien | Nierównomierny naciąg na szpularni; przedwczesne żelowanie przed wejściem do matrycy; turbulencje w wannie | Wyrównać naciąg; zmniejszyć ilość przyspieszacza; sprawdzić ustawienie wałków w wannie |
| Rozwarstwienie na końcach cięcia | Niedostateczne utwardzenie; zużyta tarcza piły; drgania wywołane siłą cięcia | Sprawdzić stopień utwardzenia ≥90% przed cięciem; wymienić tarczę; zmniejszyć posuw |
Najczęściej zadawane pytania o pultruzję FRP
Pytania te odzwierciedlają tematy, których inżynierowie, specyfikatorzy projektów i specjaliści ds. zakupów szukają najczęściej w związku z pultruzją FRP.
Jaka jest różnica między pultruzją a wytłaczaniem?
W wytłaczaniu materiał (zwykle tworzywo termoplastyczne) jest wypychany przez matrycę mechanizmem ślimakowym. W pultruzji kompozyt włókno–żywica jest natomiast przeciągany przez ogrzewaną matrycę przez zespół odciągający znajdujący się dalej na linii. Pultruzję stosuje się wyłącznie do termoutwardzalnych kompozytów zbrojonych włóknem i daje ona ciągłe profile o stałym przekroju. Ponieważ włókna pozostają naprężone podczas przetwarzania, pultrudowane profile osiągają wyjątkowo wysoką wytrzymałość wzdłużną na rozciąganie i zginanie — zwykle 3–5-krotnie wyższą niż równoważne wytłaczane profile aluminiowe — ważąc przy tym około 70% mniej niż stal.
Jakie systemy żywic stosuje się w pultruzji FRP i jak wybrać właściwy?
Trzy główne systemy żywic to nienasycony poliester (UP), winyloester (VE) i epoksyd. Nienasycony poliester jest opłacalny i łatwy w przetwórstwie — dobrze nadaje się do krat konstrukcyjnych, systemów pomostów i profili do prowadzenia kabli w umiarkowanych środowiskach. Winyloester znacznie lepiej znosi kwasy, zasady, rozpuszczalniki i chłonięcie wilgoci, co czyni go preferowanym wyborem dla zakładów chemicznych, infrastruktury ściekowej i zastosowań morskich. Epoksyd zapewnia wysokie parametry mechaniczne, dobrą odporność na zmęczenie i niską chłonność wilgoci i jest wybierany do konstrukcji lotniczych, pasów dźwigarów łopat turbin wiatrowych oraz mocno obciążonej infrastruktury lądowej. Właściwy wybór zależy od środowiska pracy, wymagań mechanicznych, klasy ogniowej i budżetu kosztów cyklu życia.
Jak prędkość ciągnięcia wpływa na jakość pultrudowanych profili FRP?
Prędkość ciągnięcia określa, jak długo kompozyt włókno–żywica przebywa w ogrzewanej matrycy — jego „czas przebywania”. Większe prędkości skracają czas przebywania, pozostawiając mniej czasu na dotarcie energii cieplnej do rdzenia profilu i zakończenie reakcji utwardzania. Zbyt szybka praca daje niedoutwardzone profile o obniżonej wytrzymałości mechanicznej, lepkiej powierzchni i możliwym pękaniu wzdłużnym wskutek egzotermy występującej poza matrycą. Zbyt wolna praca grozi przeutwardzeniem w matrycy, większą siłą ciągnięcia, przywieraniem do matrycy i marnotrawstwem energii. Jako zasada ogólna: profile cienkościenne (1–3 mm) mogą pracować z prędkością 1,0–2,0 m/min; grube pełne pręty lub przekroje konstrukcyjne powyżej 15 mm zazwyczaj wymagają 0,2–0,5 m/min. Prędkość ciągnięcia zawsze trzeba kalibrować razem z temperaturami stref matrycy, jako parę.
Jakie są główne branże i zastosowania pultrudowanych profili FRP?
Pultrudowane profile FRP obsługują szeroki i rosnący zakres sektorów: w budownictwie i inżynierii lądowej jako belki konstrukcyjne, pomosty mostowe, kładki dla pieszych i pręty zbrojeniowe; w infrastrukturze elektrycznej jako korytka kablowe, drabiny kablowe, podpory transformatorów i słupy energetyczne (cenione za brak przewodności elektrycznej); w przemyśle chemicznym i uzdatnianiu wody jako odporne na korozję poręcze, podpory rur i kraty platform; w transporcie jako wnętrza wagonów kolejowych, panele autobusów i lekkie nadwozia ciężarówek; w energii odnawialnej jako elementy gondoli turbin wiatrowych i pomosty platform offshore; oraz w zastosowaniach morskich jako nadbudówki łodzi i systemy dokowe, gdzie niezbędna jest odporność na korozję. Prognozuje się, że globalny rynek pultrudowanych kompozytów będzie rósł w tempie około 5–7% CAGR do 2030 roku, napędzany odnową infrastruktury i inwestycjami w dekarbonizację.
Jak stopień utwardzenia wpływa na parametry pultrudowanego FRP i jak go zmierzyć?
Stopień utwardzenia (DoC) — zwany też konwersją — mierzy, jaka część dostępnych grup reaktywnych żywicy termoutwardzalnej uległa usieciowaniu. DoC na poziomie 90% to zazwyczaj minimalny próg akceptacji produkcyjnej; poniżej niego profile wykazują obniżoną sztywność, niższą temperaturę zeszklenia (Tg), słabe wykończenie powierzchni i podatność na przenikanie wilgoci. DoC najdokładniej mierzy się metodą skaningowej kalorymetrii różnicowej (DSC): porównuje się resztkową egzotermę utwardzonej próbki z całkowitą egzotermą nieutwardzonej żywicy, a stosunek ten pokazuje procent pozostałej nieprzereagowanej żywicy. Spektroskopia w podczerwieni (FTIR) i dynamiczna analiza mechaniczna (DMA) wspierają głębszą charakteryzację. Dotwardzanie w 80–120°C może podnieść DoC do ≥95% w zastosowaniach wymagających maksymalnej stabilności termicznej.
Czy pultruzja FRP pozwala wytwarzać profile zamknięte i złożone przekroje?
Tak — pultruzja dobrze radzi sobie z profilami zamkniętymi, w tym rurami kwadratowymi i prostokątnymi, rurami okrągłymi, przekrojami owalnymi i wielokomorowymi belkami skrzynkowymi. Przekroje zamknięte wymagają trzpienia zakotwionego wewnątrz kanału matrycy, wokół którego zespół włókno–żywica się owija podczas ciągnięcia. Dwuteowniki, ceowniki, teowniki, zetowniki i profile na zamówienie również rutynowo powstają w tym procesie. Bardziej złożone przekroje — ścianki wielokomorowe, zwężane stopki, zintegrowane żebra — wymagają odpowiednio bardziej skomplikowanej obróbki matrycy i projektu płyt formujących, ale pozostają osiągalne w ramach ograniczenia stałego przekroju wbudowanego w proces. Profile o zmiennym przekroju (na przykład belki zwężane) wymagają obróbki po pultruzji lub lepiej wytwarzać je metodą wtrysku żywicy (RTM) czy nawijania włókna.
Jakie normy jakościowe dotyczą pultrudowanych konstrukcyjnych profili FRP?
Kluczowe normy międzynarodowe i regionalne regulujące pultrudowane konstrukcyjne profile FRP: EN 13706 (norma europejska określająca wymagania i metody badań dla pultrudowanych profili konstrukcyjnych, części 1–3); ASTM D3917 (standardowa specyfikacja tolerancji wymiarowych pultrudowanych kształtowników z tworzywa termoutwardzalnego zbrojonego szkłem); ASTM D3916 (standardowa specyfikacja pultrudowanych prętów z tworzywa wzmocnionego włóknem); oraz GB/T 1446–1453 (chińskie normy krajowe dotyczące badań mechanicznych tworzyw zbrojonych włóknem). Zachowanie w pożarze reguluje EN 13501 w Europie oraz UL 94 / ASTM E84 w Ameryce Północnej. Każdy, kto określa pultrudowane profile do zastosowań konstrukcyjnych, powinien wymagać raportów z badań certyfikowanych przez stronę trzecią, dokumentacji identyfikowalności oraz systemu zarządzania jakością certyfikowanego według ISO 9001.
Jak pultruzja FRP wypada na tle stali i aluminium pod względem kosztu i parametrów?
Początkowy koszt materiału pultrudowanych profili FRP jest zazwyczaj 2–4 razy wyższy niż równoważnych kształtowników stalowych i porównywalny lub nieco wyższy niż aluminium klasy morskiej. Jednak analiza kosztów cyklu życia konsekwentnie przemawia na korzyść FRP w środowiskach korozyjnych lub wymagających intensywnej konserwacji. FRP nie wymaga malowania, ocynkowania, ochrony katodowej ani okresowej wymiany z powodu korozji — roczne koszty konserwacji są zwykle o 80–90% niższe niż stali powlekanej w środowiskach nadmorskich, chemicznych lub ściekowych. W perspektywie 25-letniego cyklu życia całkowity koszt posiadania FRP często wypada niżej niż stali z powłokami ochronnymi. Oszczędności na masie (FRP zazwyczaj waży o 70–75% mniej niż stal) obniżają też koszty fundamentów, montażu i transportu. Właściwy wybór materiału zależy od wymagań obciążeniowych, agresywności środowiska, budżetu zakupowego i horyzontu cyklu życia projektu.
/* ── Variables ─────────────────────────── */ :root { –c-ink: #0f1923; –c-sub: #3d5166; –c-muted: #647d94; –c-rule: #d8e3ec; –c-bg: #ffffff; –c-surface: #f4f8fb; –c-blue: #1a5fa8; –c-blue-lt: #ddeeff; –c-orange: #d85e0e; –c-orange-lt: #fff3ea; –c-green: #186b3a; –c-green-lt: #e6f5ed; –c-step: #0a3c6e; –font-body: ‘Georgia’, ‘Times New Roman’, serif; –font-ui: ‘Helvetica Neue’, Arial, sans-serif; –r: 6px; –max-w: 820px; } /* ── Base ──────────────────────────────── */ .frp-article { font-family: var(–font-body); color: var(–c-ink); line-height: 1.75; max-width: var(–max-w); margin: 0 auto; padding: 0 0 48px; } .frp-article *, .frp-article *::before, .frp-article *::after { box-sizing: border-box; } /* ── Breadcrumb ────────────────────────── */ .breadcrumb { font-family: var(–font-ui); font-size: 0.8rem; color: var(–c-muted); margin-bottom: 20px; padding-bottom: 12px; border-bottom: 1px solid var(–c-rule); } .breadcrumb ol { list-style: none; margin: 0; padding: 0; display: flex; flex-wrap: wrap; gap: 4px; align-items: center; } .breadcrumb li + li::before { content: ‘/’; margin-right: 4px; color: var(–c-rule); } .breadcrumb a { color: var(–c-blue); text-decoration: none; } .breadcrumb a:hover { text-decoration: underline; } /* ── Header ────────────────────────────── */ .article-header { margin-bottom: 32px; padding-bottom: 24px; border-bottom: 2px solid var(–c-ink); } .article-meta { display: flex; align-items: center; gap: 14px; font-family: var(–font-ui); font-size: 1.2rem; margin-bottom: 14px; text-transform: uppercase; letter-spacing: .06em; color: var(–c-muted); } .article-category { background: var(–c-blue); color: #fff; padding: 2px 10px; border-radius: 2px; font-weight: 700; letter-spacing: .04em; } .article-title { font-family: var(–font-ui); font-size: clamp(1.55rem, 3vw, 2.1rem); font-weight: 800; color: var(–c-ink); line-height: 1.22; margin: 0 0 14px; letter-spacing: -.02em; } .article-subtitle { font-size: 1.7rem; color: var(–c-sub); line-height: 1.65; margin: 0 0 16px; font-style: italic; border-left: 3px solid var(–c-blue); padding-left: 14px; } .article-byline { display: flex; gap: 18px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin-bottom: 16px; } .article-tags { display: flex; flex-wrap: wrap; gap: 6px; } .tag { font-family: var(–font-ui); font-size: 1.2rem; background: var(–c-surface); color: var(–c-sub); border: 1px solid var(–c-rule); border-radius: 3px; padding: 2px 9px; letter-spacing: .03em; } /* ── Table of Contents ─────────────────── */ .toc { background: var(–c-surface); border: 1px solid var(–c-rule); border-left: 4px solid var(–c-blue); border-radius: 0 var(–r) var(–r) 0; padding: 20px 24px; margin-bottom: 36px; font-family: var(–font-ui); } .toc-title { font-size: 1.2rem; font-weight: 700; text-transform: uppercase; letter-spacing: .08em; color: var(–c-blue); margin: 0 0 12px; } .toc-list { margin: 0; padding-left: 1.2em; font-size: 1.2rem; line-height: 1.9; color: var(–c-sub); columns: 2; column-gap: 24px; } .toc-list a { color: var(–c-blue); text-decoration: none; } .toc-list a:hover { text-decoration: underline; } @media (max-width: 560px) { .toc-list { columns: 1; } } /* ── Article Sections ─────────────────── */ .article-section { margin-bottom: 44px; } .article-section h2 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 14px; padding-top: 6px; border-top: 2px solid var(–c-rule); letter-spacing: -.015em; } .article-section h3 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 700; color: var(–c-step); margin: 22px 0 8px; } .article-section p { margin: 0 0 14px; font-size: 1.7rem; } .article-section ul, .article-section ol { padding-left: 1.4em; margin: 0 0 14px; font-size: 1.2rem; } .article-section li { margin-bottom: 6px; } /* ── Process Step variant ─────────────── */ .process-step .step-label { display: inline-block; font-family: var(–font-ui); font-size: 1.2rem; font-weight: 900; letter-spacing: .14em; text-transform: uppercase; color: #fff; background: var(–c-step); padding: 3px 11px; border-radius: 3px; margin-bottom: 8px; } .process-step h2 { border-top: none; padding-top: 0; color: var(–c-step); } /* ── Fact Box ─────────────────────────── */ .fact-box { background: var(–c-blue-lt); border: 1px solid #aaccee; border-radius: var(–r); padding: 18px 22px; margin: 22px 0; } .fact-box-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .07em; color: var(–c-blue); margin: 0 0 12px; } .fact-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.7; } .fact-list li { padding: 4px 0; border-bottom: 1px solid #c5ddf0; } .fact-list li:last-child { border-bottom: none; } /* ── QC Callout ───────────────────────── */ .qc-callout { background: var(–c-green-lt); border-left: 4px solid var(–c-green); border-radius: 0 var(–r) var(–r) 0; padding: 12px 16px; margin: 18px 0 4px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-green); line-height: 1.55; } .qc-callout strong { color: #0f4a28; } /* ── Tables ───────────────────────────── */ .process-table-wrapper { overflow-x: auto; margin: 18px 0 24px; border-radius: var(–r); border: 1px solid var(–c-rule); -webkit-overflow-scrolling: touch; } .process-table { width: 100%; border-collapse: collapse; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.5; } .process-table thead tr { background: var(–c-step); color: #fff; } .process-table th { padding: 11px 14px; text-align: left; font-weight: 700; font-size: 1.2rem; letter-spacing: .04em; text-transform: uppercase; white-space: nowrap; } .process-table td { padding: 10px 14px; vertical-align: top; border-top: 1px solid var(–c-rule); color: var(–c-ink); } .process-table tbody tr:nth-child(even) { background: var(–c-surface); } .process-table tbody tr:hover { background: var(–c-blue-lt); } .defect-table thead tr { background: var(–c-orange); } /* ── FAQ ──────────────────────────────── */ .faq-section { background: var(–c-surface); border-radius: var(–r); border: 1px solid var(–c-rule); padding: 32px 30px; margin-top: 48px; } .faq-title { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 6px; letter-spacing: -.015em; } .faq-intro { font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin: 0 0 28px; font-style: italic; } .faq-item { border-top: 1px solid var(–c-rule); padding: 22px 0; } .faq-item:first-of-type { border-top: none; padding-top: 0; } .faq-question { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 700; color: var(–c-blue); margin: 0 0 10px; line-height: 1.4; } .faq-answer p { font-size: 1.2rem; color: var(–c-sub); margin: 0; line-height: 1.7; } /* ── Related Articles ─────────────────── */ .related-articles { margin-top: 40px; padding-top: 22px; border-top: 2px solid var(–c-rule); } .related-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .08em; color: var(–c-muted); margin: 0 0 14px; } .related-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; } .related-list li { padding: 7px 0; border-bottom: 1px solid var(–c-rule); } .related-list li:last-child { border-bottom: none; } .related-list a { color: var(–c-blue); text-decoration: none; font-weight: 500; } .related-list a:hover { text-decoration: underline; } /* ── Responsive ────────────────────────── */ @media (max-width: 640px) { .frp-article { padding: 0 0 32px; } .faq-section { padding: 22px 18px; } .article-title { font-size: 1.7rem; } }







