


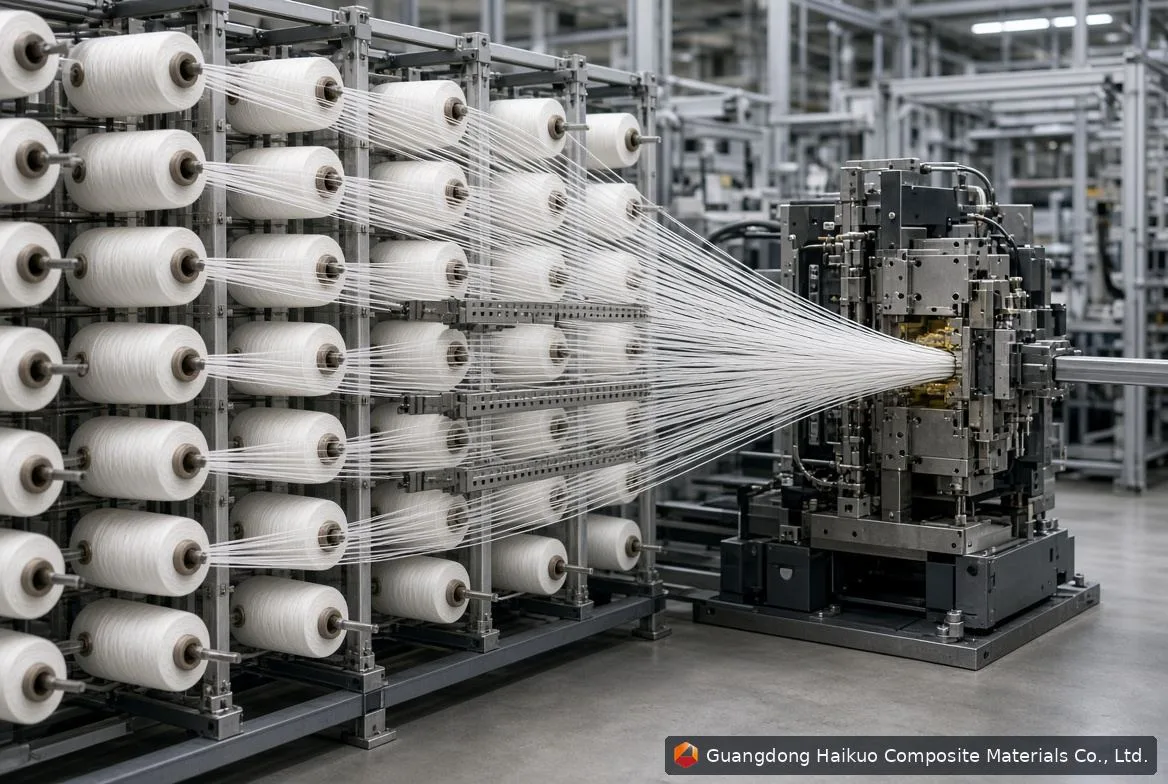
Pultrusieproces voor GVK-profielen
Wat is GVK-pultrusie?
Pultrusie is een continu, geautomatiseerd proces voor het maken van profielen van vezelversterkte kunststof (GVK) met een constante doorsnede. De naam combineert “pull” (trekken) en “extrusie” — waar extrusie materiaal door een matrijs duwt, trekt pultrusie het vezel-harscomposiet door een verwarmde stalen vormmatrijs.
Het resultaat is een licht, sterk constructieprofiel — I-liggers, C-profielen, holle buizen, massieve staven, vormen op maat — dat wordt gebruikt in de bouw, elektrische infrastructuur, transport, de maritieme sector en de chemische procesindustrie. Gepultrudeerde GVK-profielen bieden uitstekende corrosiebestendigheid, elektrische niet-geleiding, maatconsistentie en een sterkte-gewichtsverhouding die staal evenaart bij een fractie van de massa.
Deze gids loopt in productievolgorde door elke fase van het pultrusieproces, met kwaliteitscontrolepunten, kritieke procesparameters en oplossingen voor veelvoorkomende productiegebreken.
GVK-pultrusie in vogelvlucht
- Procestype: Continue productie van thermohardende composieten
- Primaire versterking: E-glas vezelroving (55–70% volumefractie)
- Harssystemen: Onverzadigd polyester (UP), vinylester (VE), epoxy
- Treksnelheid: 0,2–2,0 m/min afhankelijk van de doorsnede
- Matrijstemperatuur: 80–180°C verdeeld over drie verwarmde zones
- Uithardingsgraad: ≥90% gemeten met DSC
- Belangrijkste norm: GB/T 1446–1453 (mechanische tests)
Voorbereiding van grondstoffen
Elk hoogwaardig gepultrudeerd profiel begint met zorgvuldig gekozen, goed voorbereide grondstoffen. De drie hoofdcomponenten — vezelversterking, harssysteem en ontvormmiddel — moeten aan strenge specificaties voldoen voordat de productie begint.
Glasvezelroving
Standaard pultrusie gebruikt E-glas (alkalivrije) vezelroving als belangrijkste constructieve versterking. Rovings zijn bundels van meerdere filamenten, opgewonden op cilindrische spoelen en geplaatst op het spoelenrek. Kritieke eisen zijn onder meer:
- Vochtgehalte: ≤0,05% (te veel vocht remt het uitharden van de hars en veroorzaakt holtes)
- Een schoon, vervuilingsvrij oppervlak met een compatibele silaanappretuur
- Constante lineaire dichtheid (tex) bij elke spoel in een productierun
Oppervlaktewapeningen zoals continue strengmat (CSM) of een oppervlakteslijer (meestal C-glas of polyester) kunnen worden toegevoegd om de oppervlakteafwerking, uv-bestendigheid of corrosiebescherming van het afgewerkte profiel te verbeteren.
Harssysteem
Het harssysteem omhult de vezels, draagt belasting tussen de vezels over en bepaalt de chemische en thermische bestendigheid van het profiel. Gangbare systemen zijn onder meer:
- Onverzadigd polyester (UP): een voordelige optie, veel gebruikt voor algemene constructieve en civiele profielen
- Vinylester (VE): superieure corrosiebestendigheid, een gangbare keuze voor chemische procesindustrie en maritieme omgevingen
- Epoxy: hoge mechanische eigenschappen en hechting, gebruikt in de lucht- en ruimtevaart, windenergie en veeleisende constructieve toepassingen
De hars wordt gemengd met een initiator (katalysator) — meestal een organisch peroxide — en een versneller om de geltijd en het uithardingsprofiel af te stemmen op de matrijstemperatuur en treksnelheid. Vulstoffen als calciumcarbonaat (CaCO₃) of aluminiumtrihydraat (ATH) kunnen worden toegevoegd voor kostenreductie, vlamvertraging of een gladder oppervlak. De viscositeit van de hars bij 25°C moet tussen 200–600 mPa·s liggen voor een goede bevochtiging van de vezels.
Ontvormmiddel
Ontvormmiddelen voorkomen dat het uitgeharde profiel aan de matrijsboring hecht. Ze worden aangebracht als intern ontvormmiddel (IMR), rechtstreeks in de hars gemengd, of als extern ontvormmiddel, aangebracht op het oppervlak van de matrijsboring. De meeste productielijnen gebruiken beide, voor goede ontvorming en oppervlaktekwaliteit.
Vezelopbouw & opstelling van het spoelenrek
Het spoelenrek draagt alle rovingspoelen en voert ze onder gecontroleerde, gelijkmatige spanning naar voren. De juiste opstelling van het spoelenrek bepaalt rechtstreeks de mechanische prestaties en maatconsistentie van het afgewerkte profiel.
Rovingspoelen worden op spillen geladen en geleid door spanningsgeleiders. De doelspanning van de roving bedraagt 5–15 N per bundel, met een tolerantie van ±10% op alle posities. Ongelijkmatige spanning veroorzaakt golvende vezels, asymmetrische doorsneden en verdraaiing van het profiel — een van de lastigste gebreken om tijdens de productie te corrigeren.
Na het spoelenrek gaan de rovings door geleideborden (vormplaten) die de vezelbundels ordenen tot het geometrische patroon dat de doorsnede van het product vraagt. Eventuele lagen oppervlakteslijer of mat worden in deze fase toegevoegd, boven of onder de rovingopstelling. De samenstelling gaat dan als een gestructureerd, samenhangend vezelpakket het harsbad in.
Harsimpregnatie
Een volledige, gelijkmatige bevochtiging van de vezels is de belangrijkste factor voor holtevrije, sterke gepultrudeerde profielen. De impregnatie vindt plaats in een open harsbad of een gesloten injectiebox.
Open harsbad
De traditionele methode: de vezelbundels worden ondergedompeld in een bak met gekatalyseerde hars van 20–35°C en over en onder een reeks impregnatierollen getrokken, die de hars mechanisch tussen de afzonderlijke filamenten drukken. De rollen persen ook overtollige hars uit, wat helpt het uiteindelijke harsgehalte (30–45% van het gewicht) te beheersen.
De temperatuur van het harsbad vraagt nauwkeurige controle — hogere temperaturen verlagen de viscositeit en verbeteren de bevochtiging, maar versnellen ook de geltijd en verkorten zo de potlife die voor de impregnatie beschikbaar is. Het niveau van het bad wordt stabiel gehouden door continue harstoevoer, waarbij de viscositeit met regelmatige tussenpozen wordt gecontroleerd.
Gesloten injectiebox
De gesloten injectiebox, een steeds populairder alternatief voor naleving van milieuregels en harsconsistentie, perst hars onder druk rechtstreeks in de vezelbundel bij de matrijsingang en sluit de impregnatiezone volledig af. De belangrijkste voordelen zijn:
- Vrijwel geen emissie van vluchtige styreenverbindingen (cruciaal voor naleving van regels voor arbeidsgezondheid)
- Consistenter harsgehalte over de doorsnede van het profiel
- Minder harsverspilling en eenvoudiger reiniging
- Beter geschikt voor reactieve harssystemen met een korte potlife
Voorvormen
Na het harsbad gaat het natte vezelpakket door een reeks vormplaten (voorvormer) die de geïmpregneerde vezels geleidelijk samenbrengen tot de exacte geometrie van de matrijsingang. Deze fase vervult enkele kritieke taken:
- Geometrieovergang: platen met steeds kleinere openingen vormen de natte bundel geleidelijk van een losse vezelopstelling tot een voorvorm die dicht bij de eindvorm ligt
- Verwijderen van overtollige hars: overtollige hars wordt eruit geperst, wat helpt de uiteindelijke verhouding hars tot vezel vóór de matrijs vast te leggen
- Consolidatie van de versterking: matlagen en oppervlakteslijers worden strak tegen de roving-kern gedrukt, waardoor rimpels en luchtinsluitingen verdwijnen
- Spanningsvereffening: de voorvormer corrigeert kleine spanningsonevenwichtigheden van het spoelenrek voordat het vezelpakket de verwarmde zone ingaat
Voorvormen is vooral belangrijk bij complexe doorsneden zoals I-liggers, C-profielen en holle kokerprofielen, waar een nauwkeurige plaatsing van de vezels en een precieze lagenvolgorde door de matrijsboring essentieel zijn om de ontworpen mechanische eigenschappen te halen.
Thermische uitharding in de pultrusiematrijs
De pultrusiematrijs is het hart van het proces — een met precisie bewerkt stalen gereedschap dat tegelijk de uiteindelijke doorsnede vormt en de chemische uitharding van de harsmatrix op gang brengt. Het matrijsontwerp en de temperatuurregeling zijn de belangrijkste hefbomen voor profielkwaliteit, productiesnelheid en levensduur van de matrijs.
Opbouw van de matrijs
Pultrusiematrijzen worden meestal bewerkt uit gereedschapsstaal (gangbaar kwaliteit P20 of H13) met een hardverchroomde boring. De oppervlakteafwerking van de boring wordt geslepen tot een ruwheid van Ra ≤ 0,4 μm — een kritieke specificatie die de wrijvingstrekkracht minimaliseert, oppervlaktemarkeringen voorkomt en de levensduur van de matrijs verlengt. De matrijslengte ligt doorgaans tussen 600 en 1.500 mm, afhankelijk van de wanddikte van het profiel en de beoogde treksnelheid: dikkere profielen vragen langere matrijzen voor voldoende verblijftijd voor een volledige uitharding.
Temperatuurprofiel met drie zones
De meeste productiematrijzen zijn verdeeld in drie onafhankelijk geregelde verwarmingszones die een bewuste temperatuurgradiënt over de lengte van de matrijs creëren:
| Zone | Functie | Typische temperatuur |
|---|---|---|
| Zone 1 — Voorverwarming | Verhoogt de temperatuur van vezel en hars; start de harsstroom naar resterende holtes in de vezels | 80–100°C |
| Zone 2 — Gel | Start de gelering; verknoping begint; hars gaat van vloeibaar naar gel | 120–150°C |
| Zone 3 — Uitharding | Voltooit de verknoping; profiel bereikt constructieve integriteit; piek van de exotherme reactie treedt op | 140–180°C |
Een belangrijke technische uitdaging is het beheersen van de exotherme uithardingsreactie. Bij de verknoping van de hars komt warmte vrij — bij profielen met een dikke doorsnede kan deze exotherme reactie de kerntemperatuur ver boven de temperatuur van de matrijswand brengen. Als de exotherme piek boven ongeveer 220°C uitkomt, worden thermische degradatie en scheuren in de lengterichting waarschijnlijk. Harsformulering, treksnelheid en zonetemperaturen moeten allemaal worden afgestemd om de exotherme reactie binnen veilige grenzen te houden.
Rupstrekking
De rupstrekeenheid (ook trekeenheid of tractiesysteem genoemd) drijft het hele proces aan. Ze grijpt het uitgeharde profiel zodra het uit de matrijs komt en trekt het hele vezel-harspakket — van spoelenrek tot matrijsuitgang — met een constante, gecontroleerde snelheid voort.
De meeste moderne trekkersystemen werken met dubbele hydraulische rupsklemmen: twee tegenover elkaar liggende sets rubber tractieblokken die het profiel symmetrisch van boven en onder vastgrijpen (of aan beide zijden bij asymmetrische doorsneden). De klemkracht wordt zo afgesteld dat er voldoende tractie is zonder het oppervlak te markeren of de afmetingen van het profiel te vervormen.
De treksnelheid is een van de meest bepalende procesparameters:
- Hogere snelheid verhoogt de output maar verkort de verblijftijd in de matrijs, waardoor hogere matrijstemperaturen of een reactievere harsformulering nodig zijn voor volledige uitharding
- Lagere snelheid geeft meer uithardingstijd maar verhoogt de productiekosten per meter en kan tot overuitharding leiden als de matrijstemperaturen niet evenredig worden verlaagd
- Dunwandige profielen (wand ≤3 mm) kunnen doorgaans met 1,0–2,0 m/min worden getrokken; dikke massieve doorsneden (≥12 mm) worden vaak beperkt tot 0,2–0,5 m/min
Treksnelheid en matrijstemperatuur zijn onderling afhankelijke parameters die voor elk profiel en harssysteem als bij elkaar passend paar moeten worden ingesteld — wijzigt u de ene zonder de andere aan te passen, dan lijden de uithardingskwaliteit of de oppervlakteafwerking.
Precisiezagen (meelopende zaag)
Zodra het uitgeharde profiel de trekeenheid verlaat, gaat het naar de meelopende zaag (ook afkortzaag of rijdende zaag genoemd), die het continue profiel op de gewenste lengtes snijdt zonder de lijn stil te zetten. De zaagwagen versnelt tot de treksnelheid van het profiel, maakt de snede en keert terug naar de beginpositie voor de volgende cyclus — zodat de productie echt continu blijft.
De keuze van het zaagblad is erg belangrijk: bladen met diamantcoating of hardmetalen tanden zijn standaard voor GVK-profielen en geven schone sneden met weinig bramen, met minimale warmteontwikkeling en vezeluittrek. Het zaagvlak moet loodrecht op de profielas blijven, met niet meer dan 0,5° hoekafwijking.
Het zagen van GVK geeft glasvezelstof — een risico voor de luchtwegen dat verplichte stofafzuiging op de zaagplek vraagt, plus persoonlijke beschermingsmiddelen (ademhalingsbescherming, oogbescherming) voor iedereen in de buurt. Het stof moet worden opgevangen en volgens de plaatselijke regelgeving als industrieel afval worden afgevoerd.
Nabewerking & inspectie
De eindinspectie zorgt ervoor dat elk profiel dat naar klanten gaat aan de eisen voor afmetingen, uiterlijk en mechanische eigenschappen voldoet. Een gestructureerd inspectieprotocol bestrijkt doorgaans vier gebieden:
Visuele inspectie
Elk profiel wordt gecontroleerd op oppervlaktegebreken — holtes, scheuren, plekken met droge vezels, harsrijke zones, oppervlaktescheurtjes, verkleuring. Profielen worden onder gecontroleerde verlichting beoordeeld. Een visueel acceptatiepercentage eerste keuze van ≥98% is een gangbare sectorrichtlijn.
Maatinspectie
Afmetingen van de doorsnede, wanddikte, rechtheid (kromming in beide richtingen) en torsie worden gemeten en getoetst aan de tekeningtoleranties. Voor constructieve profielen volgen de gebruikelijke maattoleranties EN 13706 (Europa) of ASTM D3917 (Noord-Amerika), tenzij de klant anders aangeeft.
Mechanische tests (steekproef)
Proefstukken uit productiebatches worden getest volgens GB/T 1446–1453 (Chinese nationale normen, internationaal veel gebruikt) op:
- Treksterkte en -modulus (in lengte- en dwarsrichting)
- Buigsterkte en -modulus
- Druksterkte
- Interlaminaire schuifsterkte (ILSS)
De resultaten van de mechanische tests moeten minimaal 95% van de ontwerpwaarden uit het productgegevensblad halen.
Natuitharding (optioneel)
Waar maximale mechanische prestaties of maatstabiliteit tellen — vooral bij systemen op epoxybasis — kunnen profielen een vrijstaande natuitharding ondergaan in een oven bij 80–120°C gedurende 2–4 uur om de uithardingsgraad boven 95% te brengen.
Verpakking & traceerbaarheid
Goedgekeurde profielen worden gewikkeld in vochtwerende folie, voorzien van beschermende eindkappen en gebundeld voor verzending. Elke bundel draagt een label met productcode, batchnummer, productiedatum en toepasselijke norm — essentieel voor volledige traceerbaarheid in de keten en voor kwaliteitsaudits.
Belangrijkste procesparameters voor GVK-pultrusie
De onderstaande tabel vat de kritieke procesparameters samen die productie-ingenieurs volgen en beheersen bij de vervaardiging van gepultrudeerde GVK-profielen:
| Parameter | Typisch bereik | Opmerkingen |
|---|---|---|
| Treksnelheid | 0.2–2.0 m/min | Hoger bij dunwandige profielen; moet worden afgestemd op de matrijstemperatuur |
| Matrijstemperatuur (uithardingszone) | 140–180°C | Hangt af van het harssysteem; epoxy vraagt doorgaans hogere temperaturen |
| Harsgehalte (naar gewicht) | 30–45% | Regeltolerantie ±2%; meer hars = lagere stijfheid |
| Vezelvolumefractie | 55–70% | Hoger vezelvolume = hogere sterkte en stijfheid |
| Oppervlakteruwheid van de matrijsboring | Ra ≤ 0,4 μm | Hardverchroomd; cruciaal voor wrijving en oppervlakteafwerking |
| Uithardingsgraad | ≥90% | Gemeten met DSC; natuitharding kan dit verhogen tot ≥95% |
| Harsviscositeit (25°C) | 200–600 mPa·s | Lagere viscositeit verbetert de bevochtiging; bewaken met Brookfield-viscosimeter |
| Rovingspanning | 5–15 N per bundel | Tolerantie ±10%; ongelijkmatige spanning veroorzaakt verdraaiing van het profiel |
Veelvoorkomende gebreken bij GVK-pultrusie — oorzaken & oplossingen
Ook goed gerunde pultrusielijnen kampen met terugkerende gebrekpatronen. De onderstaande tabel behandelt de meest gemelde problemen, hun onderliggende oorzaken en aanbevolen oplossingen:
| Gebrek | Hoofdoorzaken | Corrigerende maatregelen |
|---|---|---|
| Oppervlakteholtes / speldengaatjes | Harsviscositeit te hoog; luchtinsluiting in het bad; onvoldoende bevochtiging | Badtemperatuur verlagen om de viscositeit te verlagen; overstappen op injectiebox; treksnelheid verlagen |
| Plekken met droge vezels (witte vlekken) | Onvoldoende impregnatiedruk; rovingspanning te hoog; harstekort | Baddiepte of injectiedruk verhogen; spanning verlagen; harsbad bijvullen |
| Scheuren in de lengterichting | Te sterke exotherme reactie; uithardingssnelheid te hoog voor de doorsnede; matrijstemperatuur te hoog | Matrijstemperatuur verlagen; katalysatorniveau aanpassen in de formulering; treksnelheid verlagen om de geltijd te verlengen |
| Verdraaiing van het profiel | Asymmetrische vezelopbouw; ongelijke rovingspanning; geleideplaat niet gecentreerd | Spanning op het spoelenrek herbalanceren; geleideplaten opnieuw uitlijnen; geometrie van de vormplaat controleren |
| Ruw oppervlak | Falen van het ontvormmiddel; slijtage van de matrijsboring; harsrijke oppervlaktelaag laat los | Extern ontvormmiddel opnieuw aanbrengen; matrijsboring opnieuw verchromen; continuïteit van de oppervlakteslijer controleren |
| Golvende vezels | Ongelijke spanning op het spoelenrek; voortijdige gelering vóór de matrijsingang; turbulentie in het bad | Spanning vereffenen; versneller verlagen; uitlijning van de badrollen controleren |
| Delaminatie aan de zaageinden | Onvoldoende uitharding; versleten zaagblad; trillingen door zaagkracht | Vóór het zagen controleren of de uithardingsgraad ≥90% is; blad vervangen; aanvoersnelheid verlagen |
Veelgestelde vragen over GVK-pultrusie
Deze vragen weerspiegelen de onderwerpen waarnaar ingenieurs, projectspecificeerders en inkoopprofessionals het vaakst zoeken rond GVK-pultrusie.
Wat is het verschil tussen pultrusie en extrusie?
Bij extrusie wordt materiaal (meestal een thermoplast) met een schroefmechanisme door een matrijs geduwd. Bij pultrusie wordt het vezel-harscomposiet juist door een trekeenheid verderop getrokken door een verwarmde matrijs. Pultrusie wordt uitsluitend gebruikt voor thermohardende vezelversterkte composieten en levert continue profielen met een constante doorsnede. Omdat de vezels tijdens de verwerking onder spanning blijven, bereiken gepultrudeerde profielen een uitzonderlijk hoge trek- en buigsterkte in de lengterichting — doorgaans 3–5× die van vergelijkbare geëxtrudeerde aluminiumprofielen — terwijl ze ongeveer 70% lichter zijn dan staal.
Welke harssystemen gebruikt GVK-pultrusie, en hoe kies ik het juiste?
De drie belangrijkste harssystemen zijn onverzadigd polyester (UP), vinylester (VE) en epoxy. Onverzadigd polyester is voordelig en eenvoudig te verwerken — een goede keuze voor constructieve roosters, loopbruggen en kabelbeheerprofielen in gematigde omgevingen. Vinylester is veel beter bestand tegen zuren, logen, oplosmiddelen en vochtopname, waardoor het de voorkeurskeuze is voor chemische fabrieken, afvalwaterinfrastructuur en maritieme toepassingen. Epoxy levert hoge mechanische prestaties, goede vermoeiingsweerstand en lage vochtopname, en wordt gekozen voor constructieve toepassingen in de lucht- en ruimtevaart, hoofdliggerflenzen van windturbinebladen en zwaar belaste civiele infrastructuur. De juiste keuze hangt af van de gebruiksomgeving, de mechanische eisen, de brandklasse en het budget voor de levenscycluskosten.
Hoe beïnvloedt de treksnelheid de kwaliteit van gepultrudeerde GVK-profielen?
De treksnelheid bepaalt hoe lang het vezel-harscomposiet in de verwarmde matrijs verblijft — de “verblijftijd”. Hogere treksnelheden verkorten de verblijftijd, waardoor er minder tijd is voor thermische energie om de kern van het profiel te bereiken en de uithardingsreactie te voltooien. Te snel trekken levert onvoldoende uitgeharde profielen op met lagere mechanische sterkte, kleverige oppervlakken en mogelijke scheuren in de lengterichting doordat de exotherme reactie buiten de matrijs plaatsvindt. Te langzaam trekken riskeert overuitharding in de matrijs, een hogere trekkracht, vastzitten in de matrijs en verspilde energie. Als vuistregel: dunwandige profielen (1–3 mm) verdragen 1,0–2,0 m/min; dikke massieve staven of constructieve doorsneden boven 15 mm vragen doorgaans 0,2–0,5 m/min. De treksnelheid moet altijd samen met de zonetemperaturen van de matrijs, als paar, worden gekalibreerd.
Wat zijn de belangrijkste sectoren en toepassingen voor gepultrudeerde GVK-profielen?
Gepultrudeerde GVK-profielen bedienen een brede en groeiende reeks sectoren: in de bouw en civiele techniek voor constructieliggers, brugdekken, voetgangersloopbruggen en wapeningsstaal; in elektrische infrastructuur voor kabelgoten, kabelladders, transformatorsteunen en palen voor nutsvoorzieningen (gewaardeerd om hun elektrische niet-geleiding); in chemie en waterzuivering voor corrosiebestendige leuningen, leidingsteunen en platformroosters; in transport voor interieurs van treinwagons, busbeplating en lichte vrachtwagencarrosserieën; in hernieuwbare energie voor onderdelen van windturbinegondels en loopbruggen op offshoreplatforms; en in maritieme toepassingen voor opbouwen van boten en steigersystemen waar corrosiebestendigheid essentieel is. De wereldwijde markt voor gepultrudeerde composieten groeit naar verwachting met ongeveer 5–7% CAGR tot 2030, gedreven door vernieuwing van infrastructuur en investeringen in decarbonisatie.
Hoe beïnvloedt de uithardingsgraad de prestaties van GVK-pultrusie, en hoe meet u die?
De uithardingsgraad (DoC) — ook conversie genoemd — meet hoeveel van de beschikbare reactieve groepen van de thermohardende hars is verknoopt. Een DoC van 90% is doorgaans de minimale acceptatiedrempel in de productie; daaronder vertonen profielen een lagere stijfheid, een lagere glasovergangstemperatuur (Tg), een slechte oppervlakteafwerking en kwetsbaarheid voor vochtindringing. De DoC wordt het nauwkeurigst gemeten met differentiële scanningcalorimetrie (DSC): de resterende exotherme reactie van een uitgeharde proef wordt vergeleken met de totale exotherme reactie van de niet-uitgeharde hars, en die verhouding toont het percentage niet-gereageerde hars dat overblijft. Infraroodspectroscopie (FTIR) en dynamisch-mechanische analyse (DMA) ondersteunen een diepere karakterisering. Natuitharding bij 80–120°C kan de DoC tot ≥95% verhogen voor toepassingen die maximale thermische stabiliteit vragen.
Kan GVK-pultrusie holle profielen en complexe doorsneden maken?
Ja — pultrusie is zeer geschikt voor holle profielen, waaronder vierkante en rechthoekige buizen, ronde buizen, ovale doorsneden en kokerliggers met meerdere cellen. Holle doorsneden vragen een doorn die in de matrijsboring is verankerd en waaromheen het vezel-harspakket zich tijdens het trekken wikkelt. I-liggers, C-profielen, T-profielen, Z-profielen en profielen op maat komen eveneens routinematig uit het proces. Complexere doorsneden — wanden met meerdere holtes, taps toelopende flenzen, geïntegreerde ribben — vragen navenant meer uitgebreide matrijsbewerking en ontwerp van de vormplaten, maar blijven haalbaar binnen de beperking van een constante doorsnede die in het proces besloten ligt. Profielen met wisselende doorsneden (bijvoorbeeld taps toelopende liggers) vragen nabewerking na de pultrusie of kunnen beter worden gemaakt met resin transfer moulding (RTM) of filamentwikkelen.
Welke kwaliteitsnormen gelden voor gepultrudeerde constructieve GVK-profielen?
De belangrijkste internationale en regionale normen voor gepultrudeerde constructieve GVK-profielen: EN 13706 (de Europese norm met eisen en testmethoden voor gepultrudeerde constructieprofielen, delen 1–3); ASTM D3917 (standaardspecificatie voor maattoleranties van gepultrudeerde profielen van thermohardend glasvezelversterkt kunststof); ASTM D3916 (standaardspecificatie voor gepultrudeerde staven van vezelversterkte kunststof); en GB/T 1446–1453 (Chinese nationale normen voor mechanische tests van vezelversterkte kunststoffen). Het brandgedrag wordt in Europa geregeld door EN 13501 en in Noord-Amerika door UL 94 / ASTM E84. Wie gepultrudeerde profielen voor constructief gebruik specificeert, moet onafhankelijk gecertificeerde testrapporten, traceerbaarheidsdocumentatie en een kwaliteitsmanagementsysteem met ISO 9001-certificering eisen.
Hoe verhoudt GVK-pultrusie zich tot staal en aluminium qua kosten en prestaties?
De materiaalkosten vooraf van gepultrudeerde GVK-profielen liggen doorgaans 2–4× hoger dan die van vergelijkbare staalprofielen, en vergelijkbaar met of iets boven die van aluminium van maritieme kwaliteit. Maar levenscyclusanalyses vallen in corrosieve of onderhoudsintensieve omgevingen consequent uit in het voordeel van GVK. GVK vraagt geen schilderwerk, verzinking, kathodische bescherming of periodieke vervanging wegens corrosie — de jaarlijkse onderhoudskosten liggen in kust-, chemische of afvalwateromgevingen doorgaans 80–90% lager dan bij gecoat staal. Over een levenscyclus van 25 jaar zijn de totale eigendomskosten van GVK vaak lager dan die van staal met beschermende coatings. Gewichtsbesparing (GVK weegt doorgaans 70–75% minder dan staal) verlaagt ook de kosten voor fundering, installatie en transport. De juiste materiaalkeuze hangt af van de belastingseisen, hoe agressief de omgeving is, het inkoopbudget en de levenscyclushorizon van het project.
/* ── Variables ─────────────────────────── */ :root { –c-ink: #0f1923; –c-sub: #3d5166; –c-muted: #647d94; –c-rule: #d8e3ec; –c-bg: #ffffff; –c-surface: #f4f8fb; –c-blue: #1a5fa8; –c-blue-lt: #ddeeff; –c-orange: #d85e0e; –c-orange-lt: #fff3ea; –c-green: #186b3a; –c-green-lt: #e6f5ed; –c-step: #0a3c6e; –font-body: ‘Georgia’, ‘Times New Roman’, serif; –font-ui: ‘Helvetica Neue’, Arial, sans-serif; –r: 6px; –max-w: 820px; } /* ── Base ──────────────────────────────── */ .frp-article { font-family: var(–font-body); color: var(–c-ink); line-height: 1.75; max-width: var(–max-w); margin: 0 auto; padding: 0 0 48px; } .frp-article *, .frp-article *::before, .frp-article *::after { box-sizing: border-box; } /* ── Breadcrumb ────────────────────────── */ .breadcrumb { font-family: var(–font-ui); font-size: 0.8rem; color: var(–c-muted); margin-bottom: 20px; padding-bottom: 12px; border-bottom: 1px solid var(–c-rule); } .breadcrumb ol { list-style: none; margin: 0; padding: 0; display: flex; flex-wrap: wrap; gap: 4px; align-items: center; } .breadcrumb li + li::before { content: ‘/’; margin-right: 4px; color: var(–c-rule); } .breadcrumb a { color: var(–c-blue); text-decoration: none; } .breadcrumb a:hover { text-decoration: underline; } /* ── Header ────────────────────────────── */ .article-header { margin-bottom: 32px; padding-bottom: 24px; border-bottom: 2px solid var(–c-ink); } .article-meta { display: flex; align-items: center; gap: 14px; font-family: var(–font-ui); font-size: 1.2rem; margin-bottom: 14px; text-transform: uppercase; letter-spacing: .06em; color: var(–c-muted); } .article-category { background: var(–c-blue); color: #fff; padding: 2px 10px; border-radius: 2px; font-weight: 700; letter-spacing: .04em; } .article-title { font-family: var(–font-ui); font-size: clamp(1.55rem, 3vw, 2.1rem); font-weight: 800; color: var(–c-ink); line-height: 1.22; margin: 0 0 14px; letter-spacing: -.02em; } .article-subtitle { font-size: 1.7rem; color: var(–c-sub); line-height: 1.65; margin: 0 0 16px; font-style: italic; border-left: 3px solid var(–c-blue); padding-left: 14px; } .article-byline { display: flex; gap: 18px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin-bottom: 16px; } .article-tags { display: flex; flex-wrap: wrap; gap: 6px; } .tag { font-family: var(–font-ui); font-size: 1.2rem; background: var(–c-surface); color: var(–c-sub); border: 1px solid var(–c-rule); border-radius: 3px; padding: 2px 9px; letter-spacing: .03em; } /* ── Table of Contents ─────────────────── */ .toc { background: var(–c-surface); border: 1px solid var(–c-rule); border-left: 4px solid var(–c-blue); border-radius: 0 var(–r) var(–r) 0; padding: 20px 24px; margin-bottom: 36px; font-family: var(–font-ui); } .toc-title { font-size: 1.2rem; font-weight: 700; text-transform: uppercase; letter-spacing: .08em; color: var(–c-blue); margin: 0 0 12px; } .toc-list { margin: 0; padding-left: 1.2em; font-size: 1.2rem; line-height: 1.9; color: var(–c-sub); columns: 2; column-gap: 24px; } .toc-list a { color: var(–c-blue); text-decoration: none; } .toc-list a:hover { text-decoration: underline; } @media (max-width: 560px) { .toc-list { columns: 1; } } /* ── Article Sections ─────────────────── */ .article-section { margin-bottom: 44px; } .article-section h2 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 14px; padding-top: 6px; border-top: 2px solid var(–c-rule); letter-spacing: -.015em; } .article-section h3 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 700; color: var(–c-step); margin: 22px 0 8px; } .article-section p { margin: 0 0 14px; font-size: 1.7rem; } .article-section ul, .article-section ol { padding-left: 1.4em; margin: 0 0 14px; font-size: 1.2rem; } .article-section li { margin-bottom: 6px; } /* ── Process Step variant ─────────────── */ .process-step .step-label { display: inline-block; font-family: var(–font-ui); font-size: 1.2rem; font-weight: 900; letter-spacing: .14em; text-transform: uppercase; color: #fff; background: var(–c-step); padding: 3px 11px; border-radius: 3px; margin-bottom: 8px; } .process-step h2 { border-top: none; padding-top: 0; color: var(–c-step); } /* ── Fact Box ─────────────────────────── */ .fact-box { background: var(–c-blue-lt); border: 1px solid #aaccee; border-radius: var(–r); padding: 18px 22px; margin: 22px 0; } .fact-box-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .07em; color: var(–c-blue); margin: 0 0 12px; } .fact-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.7; } .fact-list li { padding: 4px 0; border-bottom: 1px solid #c5ddf0; } .fact-list li:last-child { border-bottom: none; } /* ── QC Callout ───────────────────────── */ .qc-callout { background: var(–c-green-lt); border-left: 4px solid var(–c-green); border-radius: 0 var(–r) var(–r) 0; padding: 12px 16px; margin: 18px 0 4px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-green); line-height: 1.55; } .qc-callout strong { color: #0f4a28; } /* ── Tables ───────────────────────────── */ .process-table-wrapper { overflow-x: auto; margin: 18px 0 24px; border-radius: var(–r); border: 1px solid var(–c-rule); -webkit-overflow-scrolling: touch; } .process-table { width: 100%; border-collapse: collapse; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.5; } .process-table thead tr { background: var(–c-step); color: #fff; } .process-table th { padding: 11px 14px; text-align: left; font-weight: 700; font-size: 1.2rem; letter-spacing: .04em; text-transform: uppercase; white-space: nowrap; } .process-table td { padding: 10px 14px; vertical-align: top; border-top: 1px solid var(–c-rule); color: var(–c-ink); } .process-table tbody tr:nth-child(even) { background: var(–c-surface); } .process-table tbody tr:hover { background: var(–c-blue-lt); } .defect-table thead tr { background: var(–c-orange); } /* ── FAQ ──────────────────────────────── */ .faq-section { background: var(–c-surface); border-radius: var(–r); border: 1px solid var(–c-rule); padding: 32px 30px; margin-top: 48px; } .faq-title { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 6px; letter-spacing: -.015em; } .faq-intro { font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin: 0 0 28px; font-style: italic; } .faq-item { border-top: 1px solid var(–c-rule); padding: 22px 0; } .faq-item:first-of-type { border-top: none; padding-top: 0; } .faq-question { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 700; color: var(–c-blue); margin: 0 0 10px; line-height: 1.4; } .faq-answer p { font-size: 1.2rem; color: var(–c-sub); margin: 0; line-height: 1.7; } /* ── Related Articles ─────────────────── */ .related-articles { margin-top: 40px; padding-top: 22px; border-top: 2px solid var(–c-rule); } .related-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .08em; color: var(–c-muted); margin: 0 0 14px; } .related-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; } .related-list li { padding: 7px 0; border-bottom: 1px solid var(–c-rule); } .related-list li:last-child { border-bottom: none; } .related-list a { color: var(–c-blue); text-decoration: none; font-weight: 500; } .related-list a:hover { text-decoration: underline; } /* ── Responsive ────────────────────────── */ @media (max-width: 640px) { .frp-article { padding: 0 0 32px; } .faq-section { padding: 22px 18px; } .article-title { font-size: 1.7rem; } }







