


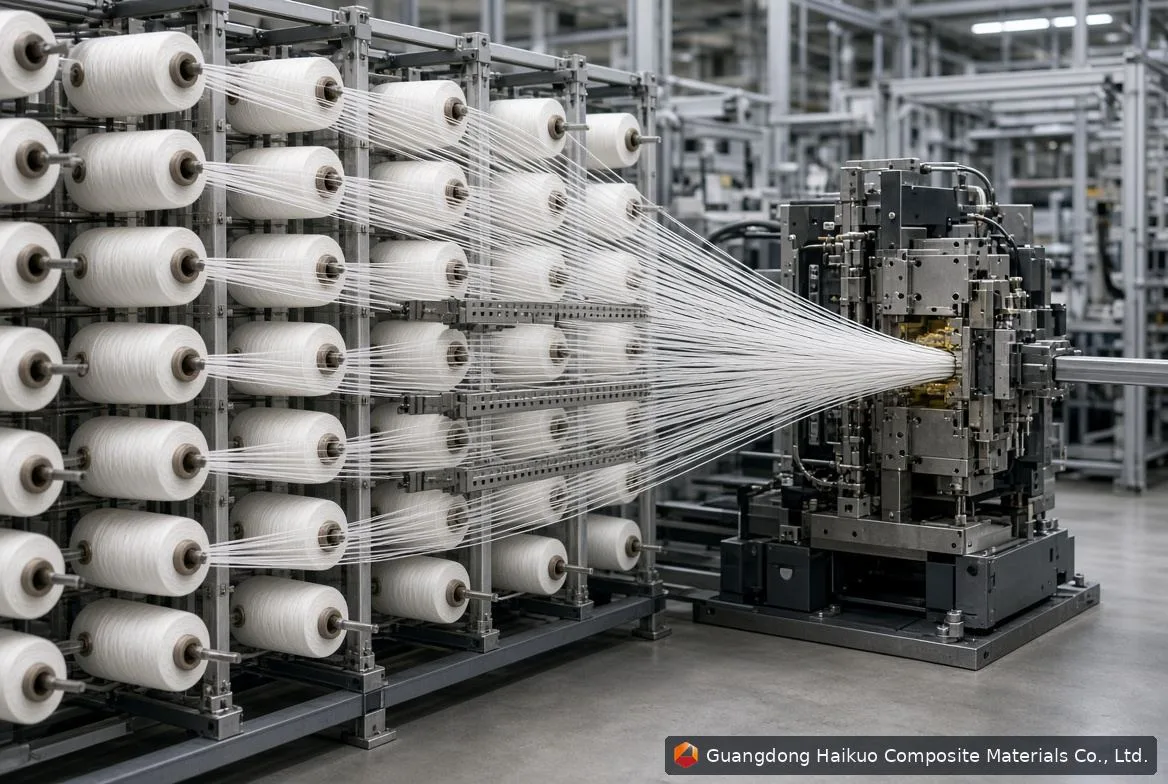
Процесс пултрузии профилей FRP
Что такое пултрузия FRP?
Пултрузия — непрерывный автоматизированный процесс получения профилей из армированного волокном полимера (FRP) постоянного сечения. Название объединяет понятия «тянуть» и «экструзия»: если при экструзии материал продавливают через матрицу, то при пултрузии композит из волокна и смолы протягивают через нагреваемую стальную формующую матрицу.
Результат — лёгкий высокопрочный конструкционный профиль: двутавры, швеллеры, пустотелые трубы, сплошные стержни, нестандартные формы, — применяемый в строительстве, электрической инфраструктуре, на транспорте, в морской отрасли и химической переработке. Пултрузионные профили FRP обладают отличной коррозионной стойкостью, электрической непроводимостью, стабильностью размеров и отношением прочности к массе, сопоставимым со сталью, при доле массы.
Это руководство проводит через все этапы процесса пултрузии в порядке производства, а также через контрольные точки качества, критические параметры процесса и способы устранения типичных производственных дефектов.
Пултрузия FRP в двух словах
- Тип процесса: непрерывное производство термореактивных композитов
- Основное армирование: ровинг из E-стекловолокна (объёмная доля 55–70 %)
- Смоляные системы: ненасыщенный полиэфир (UP), винилэфир (VE), эпоксид
- Скорость протяжки: 0,2–2,0 м/мин в зависимости от сечения
- Температура матрицы: 80–180 °C в трёх нагреваемых зонах
- Степень отверждения: ≥90 % по DSC
- Ключевой стандарт: GB/T 1446–1453 (механические испытания)
Подготовка сырья
Каждый качественный пултрузионный профиль начинается с тщательно подобранного и правильно подготовленного сырья. Три основных компонента — волокнистое армирование, смоляная система и разделительный агент — должны соответствовать строгим спецификациям до начала производства.
Стеклянный ровинг
Стандартная пултрузия использует ровинг из E-стекловолокна (бесщелочного) в качестве основного конструкционного армирования. Ровинги — многонитевые жгуты, намотанные на цилиндрические бобины и установленные на шпулярнике. Критические требования включают:
- Влажность: ≤0,05 % (избыток влаги вызывает ингибирование отверждения смолы и образование пустот)
- Чистая, свободная от загрязнений поверхность с совместимым силановым замасливателем
- Постоянная линейная плотность (текс) на каждой бобине в производственной партии
Поверхностные армирующие материалы, такие как мат из непрерывной нити (CSM) или поверхностная вуаль (обычно из C-стекла или полиэфира), могут добавляться для улучшения качества поверхности, УФ-стойкости или коррозионной защиты готового профиля.
Смоляная система
Смоляная система заключает волокна, передаёт нагрузку между ними и определяет химическую и термическую стойкость профиля. Распространённые системы включают:
- Ненасыщенный полиэфир (UP): экономичный вариант, широко применяемый для общих конструкционных и гражданских профилей
- Винилэфир (VE): превосходная коррозионная стойкость, частый выбор для химической переработки и морской среды
- Эпоксид: высокие механические свойства и адгезия, применяется в аэрокосмической отрасли, ветроэнергетике и требовательных конструкционных применениях
Смола смешивается с инициатором (катализатором) — обычно органической перекисью — и ускорителем для настройки времени желирования и профиля отверждения под целевую температуру матрицы и скорость протяжки. Наполнители, такие как карбонат кальция (CaCO₃) или тригидрат алюминия (ATH), могут добавляться для снижения стоимости, огнезащиты или гладкости поверхности. Вязкость смолы при 25 °C должна составлять 200–600 мПа·с для достаточной пропитки волокон.
Разделительный агент
Разделительные агенты не дают отверждённому профилю прилипнуть к каналу матрицы. Их применяют либо как внутренний разделитель (IMR), вводимый прямо в смолу, либо как внешний разделитель, наносимый на поверхность канала матрицы. Большинство производственных линий используют оба для хорошего отделения от матрицы и качества поверхности.
Расположение волокон и настройка шпулярника
Шпулярник удерживает все бобины ровинга и подаёт их вперёд при контролируемом равномерном натяжении. Правильная настройка шпулярника напрямую определяет механические характеристики и стабильность размеров готового профиля.
Бобины ровинга устанавливаются на шпиндели и заправляются через направляющие контроля натяжения. Целевое натяжение ровинга составляет 5–15 Н на жгут с допуском ±10 % по всем позициям. Неравномерное натяжение вызывает волнистость волокон, асимметричные сечения и скручивание профиля — один из самых трудноустранимых дефектов в процессе производства.
После шпулярника ровинги проходят через направляющие доски (формующие пластины), организующие жгуты волокон в геометрическую схему, нужную для сечения изделия. Слои поверхностной вуали или мата вводятся на этом этапе, накладываясь поверх или под массивом ровингов. Затем сборка входит в смоляную ванну как структурированный цельный пакет волокон.
Пропитка смолой
Полная равномерная пропитка волокон — единственный важнейший фактор получения высокопрочных пултрузионных профилей без пустот. Пропитка происходит либо в открытой смоляной ванне, либо в закрытой инжекционной камере.
Открытая смоляная ванна
Традиционный метод: жгуты волокон погружаются в желоб с катализированной смолой при 20–35 °C и протягиваются над и под рядом пропиточных роликов, механически загоняющих смолу между отдельными нитями. Ролики также отжимают излишки смолы, помогая контролировать итоговое содержание смолы (30–45 % по массе).
Температуру смоляной ванны необходимо строго контролировать: более высокие температуры снижают вязкость и улучшают пропитку, но и ускоряют желирование, сокращая время жизнеспособности, доступное для пропитки. Уровень в ванне поддерживается постоянной подачей смолы, а вязкость проверяется через регулярные интервалы.
Закрытая инжекционная камера
Всё более популярная альтернатива ради соответствия экологическим нормам и стабильности смолы: закрытая инжекционная камера под давлением вводит смолу прямо в жгут волокон на входе в матрицу, полностью закрывая зону пропитки. Ключевые преимущества включают:
- Почти полное устранение выбросов ЛОС стирола (критично для соблюдения норм гигиены труда)
- Более стабильное содержание смолы по сечению профиля
- Меньше отходов смолы и проще очистка
- Лучше подходит для реакционноспособных смоляных систем с коротким временем жизнеспособности
Предварительное формование
После смоляной ванны влажный пакет волокон проходит ряд формующих пластин (преформер), которые постепенно уплотняют пропитанные волокна в точную геометрию входа в канал матрицы. Этот этап выполняет несколько критических задач:
- Переход геометрии: пластины с постепенно уменьшающимися отверстиями плавно формируют влажный жгут из рыхлого массива волокон в заготовку, близкую к конечной форме
- Удаление излишков смолы: избыток смолы отжимается, помогая задать итоговое соотношение смолы и волокна до матрицы
- Уплотнение армирования: слои мата и поверхностные вуали прижимаются вплотную к сердцевине из ровингов, исключая складки и воздушные карманы
- Выравнивание натяжения: преформер корректирует небольшие дисбалансы натяжения от шпулярника до входа пакета волокон в нагреваемую зону
Предварительное формование особенно важно для сложных сечений, таких как двутавры, швеллеры и пустотелые коробчатые профили, где для достижения проектных механических свойств необходимо точно сохранять расположение волокон и последовательность слоёв по каналу матрицы.
Термическое отверждение в пултрузионной матрице
Пултрузионная матрица — сердце процесса: прецизионно обработанный стальной инструмент, одновременно придающий окончательную геометрию сечения и запускающий химическое отверждение смоляной матрицы. Конструкция матрицы и контроль температуры — главные рычаги, управляющие качеством профиля, скоростью производства и ресурсом матрицы.
Конструкция матрицы
Пултрузионные матрицы обычно изготавливаются из инструментальной стали (обычно марок P20 или H13) с твёрдым хромированным каналом. Поверхность канала шлифуется до шероховатости Ra ≤ 0,4 мкм — критическая спецификация, минимизирующая усилие трения при протяжке, предотвращающая отметины на поверхности и продлевающая ресурс матрицы. Длина матрицы обычно составляет от 600 до 1 500 мм в зависимости от толщины стенки профиля и целевой скорости протяжки: более толстым профилям нужны более длинные матрицы для достаточного времени выдержки до полного отверждения.
Трёхзонный температурный профиль
Большинство производственных матриц делятся на три независимо управляемые зоны нагрева, создающие намеренный температурный градиент по длине матрицы:
| Зона | Функция | Типичная температура |
|---|---|---|
| Зона 1 — предварительный нагрев | Повышение температуры волокна и смолы; начало течения смолы в оставшиеся пустоты между волокнами | 80–100°C |
| Зона 2 — желирование | Запуск желирования; начало сшивки; переход смолы из жидкого состояния в гель | 120–150°C |
| Зона 3 — отверждение | Завершение сшивки; профиль достигает конструкционной целостности; наступает пик экзотермы | 140–180°C |
Ключевая техническая задача — управление экзотермической реакцией отверждения. По мере сшивки смола выделяет тепло, и в профилях с толстым сечением эта экзотерма может поднять температуру сердцевины значительно выше температуры стенки матрицы. Если пик экзотермы превышает примерно 220 °C, термическая деградация и продольное растрескивание становятся вероятными. Состав смолы, скорость протяжки и температуры зон необходимо сбалансировать, чтобы удерживать экзотерму в безопасных пределах.
Гусеничная протяжка
Гусеничный тянущий механизм (также называемый тянущим узлом или системой тяги) приводит в движение весь процесс. Он захватывает отверждённый профиль на выходе из матрицы и протягивает всю сборку из волокна и смолы — от шпулярника до выхода из матрицы — с постоянной контролируемой скоростью.
Большинство современных тянущих систем используют двойные гидравлические гусеничные зажимы: два противоположных набора тяговых накладок с резиновым покрытием, симметрично захватывающих профиль сверху и снизу (или с обеих сторон для асимметричных сечений). Усилие зажима настраивается так, чтобы обеспечить достаточное сцепление, не оставляя отметин на поверхности и не искажая размеры профиля.
Скорость протяжки — один из самых влиятельных параметров процесса:
- Более высокая скорость повышает выпуск, но сокращает время выдержки в матрице, требуя более высоких температур матрицы или более реакционноспособной смолы для полного отверждения
- Более низкая скорость даёт больше времени на отверждение, но повышает себестоимость производства на метр и может вызвать переотверждение, если температуры матрицы не снижены соответственно
- Тонкостенные профили (стенка ≤3 мм) обычно могут идти со скоростью 1,0–2,0 м/мин; толстые сплошные сечения (≥12 мм) нередко ограничены 0,2–0,5 м/мин
Скорость протяжки и температура матрицы — взаимозависимые параметры, которые необходимо задавать вместе, согласованной парой для каждого профиля и смоляной системы: изменив одно без корректировки другого, вы ухудшите качество отверждения или поверхности.
Прецизионная резка (летучая пила)
Выходя из тянущего механизма, отверждённый профиль направляется к летучей пиле (также называемой отрезной или перемещающейся пилой), которая режет непрерывный профиль на заданные длины, не останавливая линию. Каретка пилы разгоняется до скорости протяжки профиля, делает рез, затем возвращается в исходное положение для следующего цикла, сохраняя производство по-настоящему непрерывным.
Выбор пильного диска очень важен: стандартом для профилей FRP являются диски с алмазным покрытием или с твердосплавными зубьями, дающие чистый рез с минимальным заусенцем и минимизирующие нагрев и вырывание волокон. Плоскость реза должна оставаться перпендикулярной оси профиля с угловым отклонением не более 0,5°.
Резка FRP создаёт стеклянную пыль — опасную для дыхания, поэтому в месте реза обязательна пылеуборка, а для всех поблизости — средства индивидуальной защиты (респираторы, защита глаз). Пыль необходимо улавливать и утилизировать как промышленные отходы по местным нормам.
Постобработка и контроль
Окончательный контроль гарантирует, что каждый профиль, отгружаемый клиентам, соответствует спецификациям по размерам, внешнему виду и механическим свойствам. Структурированный протокол контроля обычно охватывает четыре области:
Визуальный контроль
Каждый профиль осматривается на поверхностные дефекты — пустоты, трещины, пятна сухого волокна, зоны избытка смолы, растрескивание поверхности, изменение цвета. Профили оцениваются при контролируемом освещении. Доля профилей первого сорта по внешнему виду ≥98 % — стандартный отраслевой ориентир.
Контроль размеров
Размеры сечения, толщина стенки, прямолинейность (изгиб и серповидность) и скручивание измеряются и проверяются по допускам чертежа. Для конструкционных профилей типичные допуски по размерам следуют EN 13706 (Европа) или ASTM D3917 (Северная Америка), если клиент не указал иное.
Механические испытания (выборочно)
Образцы, вырезанные из производственных партий, испытываются по GB/T 1446–1453 (китайские национальные стандарты, широко упоминаемые на международном уровне) на:
- Прочность и модуль при растяжении (продольные и поперечные)
- Прочность и модуль при изгибе
- Прочность на сжатие
- Межслоевую прочность при сдвиге (ILSS)
Результаты механических испытаний должны соответствовать 95 % проектных значений, указанных в техническом паспорте изделия, или превосходить их.
Дополнительное доотверждение (необязательно)
Там, где важны максимальные механические характеристики или стабильность размеров, особенно для систем на основе эпоксида, профили могут проходить свободное доотверждение в печи при 80–120 °C в течение 2–4 часов, чтобы довести степень отверждения выше 95 %.
Упаковка и прослеживаемость
Принятые профили оборачиваются влагозащитной плёнкой, получают защитные торцевые заглушки и связываются в пачки для отгрузки. На каждой пачке этикетка с кодом изделия, номером партии, датой производства и применимым стандартом — это необходимо для полной прослеживаемости по цепочке поставок и аудитов качества.
Ключевые параметры процесса пултрузии FRP
В таблице ниже сведены критические параметры процесса, которые производственные инженеры отслеживают и контролируют при изготовлении пултрузионных профилей FRP:
| Параметр | Типичный диапазон | Примечания |
|---|---|---|
| Скорость протяжки | 0.2–2.0 m/min | Выше для тонкостенных профилей; должна быть согласована с температурой матрицы |
| Температура матрицы (зона отверждения) | 140–180°C | Зависит от смоляной системы; эпоксиду обычно нужны более высокие температуры |
| Содержание смолы (по массе) | 30–45% | Допуск контроля ±2 %; больше смолы — ниже жёсткость |
| Объёмная доля волокна | 55–70% | Больше объёмная доля волокна — выше прочность и жёсткость |
| Шероховатость поверхности канала матрицы | Ra ≤ 0,4 мкм | Твёрдое хромирование; критично для трения и качества поверхности |
| Степень отверждения | ≥90% | Измеряется по DSC; доотверждение может повысить до ≥95 % |
| Вязкость смолы (25 °C) | 200–600 mPa·s | Меньшая вязкость улучшает пропитку; контролируйте вискозиметром Брукфилда |
| Натяжение ровинга | 5–15 Н на жгут | Допуск ±10 %; неравномерное натяжение вызывает скручивание профиля |
Типичные дефекты пултрузии FRP — причины и решения
Даже хорошо налаженные пултрузионные линии сталкиваются с повторяющимися моделями дефектов. В таблице ниже приведены наиболее часто встречающиеся проблемы, их коренные причины и рекомендуемые меры:
| Дефект | Основные причины | Корректирующие действия |
|---|---|---|
| Поверхностные пустоты / поры | Слишком высокая вязкость смолы; захват воздуха в ванне; недостаточная пропитка | Снизить температуру ванны для уменьшения вязкости; перейти на инжекционную камеру; замедлить протяжку |
| Пятна сухого волокна (белые участки) | Недостаточное давление пропитки; слишком высокое натяжение ровинга; нехватка смолы | Увеличить глубину ванны или давление инжекции; снизить натяжение; пополнить смоляную ванну |
| Продольное растрескивание | Чрезмерная экзотерма; скорость отверждения слишком высока для сечения; слишком высокая температура матрицы | Снизить температуру матрицы; пересмотреть уровень катализатора; замедлить протяжку для увеличения времени желирования |
| Скручивание профиля | Асимметричная укладка волокон; неравномерное натяжение ровинга; смещённая направляющая пластина | Перебалансировать натяжение на шпулярнике; выровнять направляющие пластины; проверить геометрию формующей пластины |
| Шероховатость поверхности | Отказ разделительного агента; износ канала матрицы; расслоение богатого смолой поверхностного слоя | Повторно нанести внешний разделитель; заново хромировать канал матрицы; проверить непрерывность поверхностной вуали |
| Волнистость волокон | Неравномерное натяжение на шпулярнике; преждевременное желирование до входа в матрицу; турбулентность в ванне | Выровнять натяжение; снизить ускоритель; проверить соосность роликов ванны |
| Расслоение на торцах реза | Недостаточное отверждение; изношенный диск пилы; вибрация от усилия реза | Убедиться, что степень отверждения ≥90 % до резки; заменить диск; снизить скорость подачи |
Часто задаваемые вопросы о пултрузии FRP
Эти вопросы отражают темы, которые инженеры, составители спецификаций проектов и специалисты по закупкам ищут чаще всего по пултрузии FRP.
В чём разница между пултрузией и экструзией?
При экструзии материал (обычно термопласт) продавливается через матрицу шнековым механизмом. При пултрузии композит из волокна и смолы вместо этого протягивается через нагреваемую матрицу последующим тянущим узлом. Пултрузия используется исключительно для термореактивных волокнистых композитов и даёт непрерывные профили постоянного сечения. Поскольку волокна остаются под натяжением в процессе, пултрузионные профили достигают исключительно высокой продольной прочности при растяжении и изгибе — обычно в 3–5 раз выше, чем у эквивалентных экструдированных алюминиевых профилей, — при массе примерно на 70 % меньше стали.
Какие смоляные системы использует пултрузия FRP и как выбрать подходящую?
Три основные смоляные системы — ненасыщенный полиэфир (UP), винилэфир (VE) и эпоксид. Ненасыщенный полиэфир экономичен и прост в переработке — хорошо подходит для конструкционных решётчатых настилов, систем проходов и профилей для организации кабелей в умеренных средах. Винилэфир гораздо лучше противостоит кислотам, щелочам, растворителям и поглощению влаги, поэтому предпочтителен для химических заводов, инфраструктуры очистки сточных вод и морских применений. Эпоксид обеспечивает высокие механические характеристики, хорошую усталостную стойкость и низкое поглощение влаги и выбирается для конструкций в аэрокосмической отрасли, лонжеронов лопастей ветрогенераторов и сильно нагруженной гражданской инфраструктуры. Правильный выбор зависит от условий эксплуатации, механических требований, класса огнестойкости и бюджета стоимости жизненного цикла.
Как скорость протяжки влияет на качество пултрузионных профилей FRP?
Скорость протяжки определяет, сколько времени композит из волокна и смолы проводит внутри нагреваемой матрицы — «время выдержки». Более высокие скорости протяжки сокращают время выдержки, оставляя меньше времени на то, чтобы тепловая энергия достигла сердцевины профиля и завершила реакцию отверждения. Слишком быстрая работа даёт недоотверждённые профили со сниженной механической прочностью, липкостью поверхности и возможным продольным растрескиванием из-за экзотермы, происходящей за пределами матрицы. Слишком медленная работа грозит переотверждением внутри матрицы, повышенным усилием протяжки, прилипанием к матрице и напрасным расходом энергии. Эмпирическое правило: тонкостенные профили (1–3 мм) выдерживают 1,0–2,0 м/мин; толстые сплошные стержни или конструкционные сечения толще 15 мм обычно требуют 0,2–0,5 м/мин. Скорость протяжки всегда нужно калибровать вместе с температурами зон матрицы, парой.
Каковы основные отрасли и применения пултрузионных профилей FRP?
Пултрузионные профили FRP обслуживают широкий и растущий спектр секторов: в строительстве и гражданской инженерии — для конструкционных балок, настилов мостов, пешеходных проходов и арматуры; в электрической инфраструктуре — для кабельных лотков, лестничных стеллажей, опор трансформаторов и опор линий электропередачи (ценятся за электрическую непроводимость); в химической промышленности и очистке воды — для коррозионностойких поручней, опор труб и решётчатого настила площадок; на транспорте — для интерьеров железнодорожных вагонов, панелей автобусов и лёгких кузовов грузовиков; в возобновляемой энергетике — для компонентов гондол ветрогенераторов и проходов шельфовых платформ; и в морских применениях — для надстроек лодок и систем доков, где необходима коррозионная стойкость. Мировой рынок пултрузионных композитов, по прогнозам, будет расти примерно на 5–7 % в год (CAGR) до 2030 года, благодаря обновлению инфраструктуры и инвестициям в декарбонизацию.
Как степень отверждения влияет на характеристики пултрузии FRP и как её измерять?
Степень отверждения (DoC), также называемая степенью превращения, показывает, какая доля доступных реакционных групп термореактивной смолы вступила в сшивку. DoC 90 % — обычно минимальный порог приёмки производства; ниже него профили показывают сниженную жёсткость, более низкую температуру стеклования (Tg), плохое качество поверхности и уязвимость к проникновению влаги. DoC точнее всего измеряется дифференциальной сканирующей калориметрией (DSC): остаточная экзотерма отверждённого образца сравнивается с полной экзотермой неотверждённой смолы, и это отношение показывает процент оставшейся непрореагировавшей смолы. Инфракрасная спектроскопия (FTIR) и динамический механический анализ (DMA) поддерживают более глубокую характеризацию. Доотверждение при 80–120 °C может поднять DoC до ≥95 % для применений, где нужна максимальная термическая стабильность.
Может ли пултрузия FRP давать пустотелые профили и сложные сечения?
Да — пултрузия хорошо справляется с пустотелыми профилями, включая квадратные и прямоугольные трубы, круглые трубы, овальные сечения и многокамерные коробчатые балки. Пустотелым сечениям нужен сердечник, закреплённый внутри канала матрицы, вокруг которого обёртывается сборка из волокна и смолы при протяжке. Двутавры, C-образные швеллеры, тавровые, Z-образные сечения и нестандартные профили тоже выходят из процесса регулярно. Более сложные сечения — многокамерные стенки, конические полки, встроенные рёбра — требуют соответственно более сложной обработки матрицы и проектирования формующих пластин, но остаются достижимыми в рамках ограничения постоянного сечения, заложенного в процесс. Профили с переменным сечением (например, конические балки) требуют механической обработки после пултрузии или лучше изготавливаются формованием с переносом смолы (RTM) или намоткой нити.
Какие стандарты качества применяются к пултрузионным конструкционным профилям FRP?
Ключевые международные и региональные стандарты, регулирующие пултрузионные конструкционные профили FRP: EN 13706 (европейский стандарт, задающий требования и методы испытаний пултрузионных конструкционных профилей, части 1–3); ASTM D3917 (стандартная спецификация допусков по размерам пултрузионных профилей из термореактивного армированного стеклом пластика); ASTM D3916 (стандартная спецификация пултрузионного стержня из армированного волокном пластика); и GB/T 1446–1453 (китайские национальные стандарты механических испытаний армированных волокном пластиков). Огнестойкость регулируется EN 13501 в Европе и UL 94 / ASTM E84 в Северной Америке. Тем, кто указывает пултрузионные профили для конструкционного применения, следует требовать сертифицированные сторонними лабораториями протоколы испытаний, документы прослеживаемости и систему управления качеством, сертифицированную по ISO 9001.
Как пултрузия FRP соотносится со сталью и алюминием по стоимости и характеристикам?
Первоначальная стоимость материала пултрузионных профилей FRP обычно в 2–4 раза выше, чем у эквивалентных стальных сечений, и сопоставима с морским алюминием или немного выше. Но анализ стоимости жизненного цикла неизменно говорит в пользу FRP в коррозионных или требовательных к обслуживанию средах. FRP не требует окраски, цинкования, катодной защиты или периодической замены из-за коррозии — ежегодные затраты на обслуживание обычно на 80–90 % ниже, чем у стали с покрытием, в прибрежных, химических или канализационных средах. За 25-летний жизненный цикл совокупная стоимость владения FRP нередко оказывается ниже, чем у стали с защитными покрытиями. Экономия на массе (FRP обычно весит на 70–75 % меньше стали) также снижает расходы на фундаменты, монтаж и перевозку. Правильный выбор материала зависит от требований к нагрузкам, агрессивности среды, закупочного бюджета и горизонта жизненного цикла проекта.
/* ── Variables ─────────────────────────── */ :root { –c-ink: #0f1923; –c-sub: #3d5166; –c-muted: #647d94; –c-rule: #d8e3ec; –c-bg: #ffffff; –c-surface: #f4f8fb; –c-blue: #1a5fa8; –c-blue-lt: #ddeeff; –c-orange: #d85e0e; –c-orange-lt: #fff3ea; –c-green: #186b3a; –c-green-lt: #e6f5ed; –c-step: #0a3c6e; –font-body: ‘Georgia’, ‘Times New Roman’, serif; –font-ui: ‘Helvetica Neue’, Arial, sans-serif; –r: 6px; –max-w: 820px; } /* ── Base ──────────────────────────────── */ .frp-article { font-family: var(–font-body); color: var(–c-ink); line-height: 1.75; max-width: var(–max-w); margin: 0 auto; padding: 0 0 48px; } .frp-article *, .frp-article *::before, .frp-article *::after { box-sizing: border-box; } /* ── Breadcrumb ────────────────────────── */ .breadcrumb { font-family: var(–font-ui); font-size: 0.8rem; color: var(–c-muted); margin-bottom: 20px; padding-bottom: 12px; border-bottom: 1px solid var(–c-rule); } .breadcrumb ol { list-style: none; margin: 0; padding: 0; display: flex; flex-wrap: wrap; gap: 4px; align-items: center; } .breadcrumb li + li::before { content: ‘/’; margin-right: 4px; color: var(–c-rule); } .breadcrumb a { color: var(–c-blue); text-decoration: none; } .breadcrumb a:hover { text-decoration: underline; } /* ── Header ────────────────────────────── */ .article-header { margin-bottom: 32px; padding-bottom: 24px; border-bottom: 2px solid var(–c-ink); } .article-meta { display: flex; align-items: center; gap: 14px; font-family: var(–font-ui); font-size: 1.2rem; margin-bottom: 14px; text-transform: uppercase; letter-spacing: .06em; color: var(–c-muted); } .article-category { background: var(–c-blue); color: #fff; padding: 2px 10px; border-radius: 2px; font-weight: 700; letter-spacing: .04em; } .article-title { font-family: var(–font-ui); font-size: clamp(1.55rem, 3vw, 2.1rem); font-weight: 800; color: var(–c-ink); line-height: 1.22; margin: 0 0 14px; letter-spacing: -.02em; } .article-subtitle { font-size: 1.7rem; color: var(–c-sub); line-height: 1.65; margin: 0 0 16px; font-style: italic; border-left: 3px solid var(–c-blue); padding-left: 14px; } .article-byline { display: flex; gap: 18px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin-bottom: 16px; } .article-tags { display: flex; flex-wrap: wrap; gap: 6px; } .tag { font-family: var(–font-ui); font-size: 1.2rem; background: var(–c-surface); color: var(–c-sub); border: 1px solid var(–c-rule); border-radius: 3px; padding: 2px 9px; letter-spacing: .03em; } /* ── Table of Contents ─────────────────── */ .toc { background: var(–c-surface); border: 1px solid var(–c-rule); border-left: 4px solid var(–c-blue); border-radius: 0 var(–r) var(–r) 0; padding: 20px 24px; margin-bottom: 36px; font-family: var(–font-ui); } .toc-title { font-size: 1.2rem; font-weight: 700; text-transform: uppercase; letter-spacing: .08em; color: var(–c-blue); margin: 0 0 12px; } .toc-list { margin: 0; padding-left: 1.2em; font-size: 1.2rem; line-height: 1.9; color: var(–c-sub); columns: 2; column-gap: 24px; } .toc-list a { color: var(–c-blue); text-decoration: none; } .toc-list a:hover { text-decoration: underline; } @media (max-width: 560px) { .toc-list { columns: 1; } } /* ── Article Sections ─────────────────── */ .article-section { margin-bottom: 44px; } .article-section h2 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 14px; padding-top: 6px; border-top: 2px solid var(–c-rule); letter-spacing: -.015em; } .article-section h3 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 700; color: var(–c-step); margin: 22px 0 8px; } .article-section p { margin: 0 0 14px; font-size: 1.7rem; } .article-section ul, .article-section ol { padding-left: 1.4em; margin: 0 0 14px; font-size: 1.2rem; } .article-section li { margin-bottom: 6px; } /* ── Process Step variant ─────────────── */ .process-step .step-label { display: inline-block; font-family: var(–font-ui); font-size: 1.2rem; font-weight: 900; letter-spacing: .14em; text-transform: uppercase; color: #fff; background: var(–c-step); padding: 3px 11px; border-radius: 3px; margin-bottom: 8px; } .process-step h2 { border-top: none; padding-top: 0; color: var(–c-step); } /* ── Fact Box ─────────────────────────── */ .fact-box { background: var(–c-blue-lt); border: 1px solid #aaccee; border-radius: var(–r); padding: 18px 22px; margin: 22px 0; } .fact-box-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .07em; color: var(–c-blue); margin: 0 0 12px; } .fact-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.7; } .fact-list li { padding: 4px 0; border-bottom: 1px solid #c5ddf0; } .fact-list li:last-child { border-bottom: none; } /* ── QC Callout ───────────────────────── */ .qc-callout { background: var(–c-green-lt); border-left: 4px solid var(–c-green); border-radius: 0 var(–r) var(–r) 0; padding: 12px 16px; margin: 18px 0 4px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-green); line-height: 1.55; } .qc-callout strong { color: #0f4a28; } /* ── Tables ───────────────────────────── */ .process-table-wrapper { overflow-x: auto; margin: 18px 0 24px; border-radius: var(–r); border: 1px solid var(–c-rule); -webkit-overflow-scrolling: touch; } .process-table { width: 100%; border-collapse: collapse; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.5; } .process-table thead tr { background: var(–c-step); color: #fff; } .process-table th { padding: 11px 14px; text-align: left; font-weight: 700; font-size: 1.2rem; letter-spacing: .04em; text-transform: uppercase; white-space: nowrap; } .process-table td { padding: 10px 14px; vertical-align: top; border-top: 1px solid var(–c-rule); color: var(–c-ink); } .process-table tbody tr:nth-child(even) { background: var(–c-surface); } .process-table tbody tr:hover { background: var(–c-blue-lt); } .defect-table thead tr { background: var(–c-orange); } /* ── FAQ ──────────────────────────────── */ .faq-section { background: var(–c-surface); border-radius: var(–r); border: 1px solid var(–c-rule); padding: 32px 30px; margin-top: 48px; } .faq-title { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 6px; letter-spacing: -.015em; } .faq-intro { font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin: 0 0 28px; font-style: italic; } .faq-item { border-top: 1px solid var(–c-rule); padding: 22px 0; } .faq-item:first-of-type { border-top: none; padding-top: 0; } .faq-question { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 700; color: var(–c-blue); margin: 0 0 10px; line-height: 1.4; } .faq-answer p { font-size: 1.2rem; color: var(–c-sub); margin: 0; line-height: 1.7; } /* ── Related Articles ─────────────────── */ .related-articles { margin-top: 40px; padding-top: 22px; border-top: 2px solid var(–c-rule); } .related-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .08em; color: var(–c-muted); margin: 0 0 14px; } .related-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; } .related-list li { padding: 7px 0; border-bottom: 1px solid var(–c-rule); } .related-list li:last-child { border-bottom: none; } .related-list a { color: var(–c-blue); text-decoration: none; font-weight: 500; } .related-list a:hover { text-decoration: underline; } /* ── Responsive ────────────────────────── */ @media (max-width: 640px) { .frp-article { padding: 0 0 32px; } .faq-section { padding: 22px 18px; } .article-title { font-size: 1.7rem; } }







