


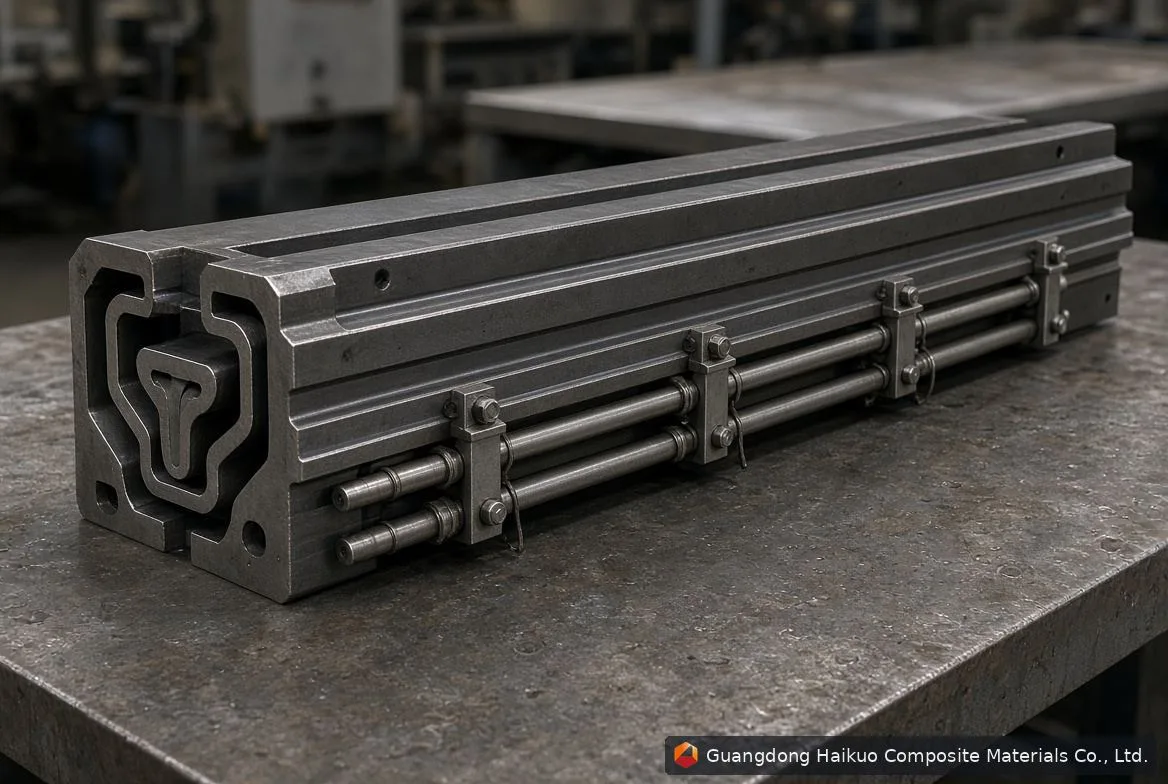
forma do pultruzji włókna szklanego
W pultruzji włókna szklanego forma (lub matryca) jest sercem całego procesu — bezpośrednio kształtuje jakość powierzchni, dokładność wymiarową i wydajność produkcji. Długotrwała eksploatacja i tak prowadzi zwykle do pojawienia się znanego zestawu problemów. Oto przegląd najczęstszych usterek i sposobów ich usuwania.
1. Problemy projektowe i konstrukcyjne
1.1 Nierównomierne nagrzewanie
Objawy: nierówny kolor, częściowe utwardzenie lub miękkie miejsca na gotowym profilu.
Przyczyny: źle rozmieszczone elementy grzejne lub niezrównoważona regulacja temperatury.
Rozwiązanie: przejść na wielostrefowy system regulacji temperatury i poprawić izolację wokół formy.
1.2 Niewłaściwa zbieżność matrycy lub projekt strefy przejściowej
Objawy: odchyłki wymiarowe, trudności z ciągnieniem.
Przyczyny: nieprawidłowa zbieżność matrycy lub szorstka strefa przejściowa.
Rozwiązanie: przeliczyć zbieżność na podstawie skurczu żywicy i geometrii profilu oraz wypolerować strefy przejściowe na gładko.
1.3 Problemy z kanałami przepływu żywicy
Objawy: pęcherzyki powietrza, suche miejsca, nierównomierne nasycenie.
Przyczyny: źle zaprojektowana lub zablokowana droga przepływu żywicy.
Rozwiązanie: przeprojektować kanały przepływu, aby żywica rozkładała się równomiernie na włóknach.
2. Problemy materiałowe i produkcyjne
2.1 Chropowatość powierzchni lub łuszczenie się warstwy chromu
Objawy: zarysowania lub matowa powierzchnia gotowego wyrobu.
Przyczyny: słabe polerowanie lub niskiej jakości powłoka chromowa.
Rozwiązanie: stosować stal narzędziową o wysokiej twardości, starannie polerować i regularnie kontrolować warstwę chromu.
2.2 Niewystarczająca twardość lub nadmierne zużycie
Objawy: forma szybko się zużywa, a wymiary profilu „pływają”.
Przyczyny: słaby materiał formy lub niewłaściwe smarowanie.
Rozwiązanie: przejść na wysokiej klasy stal formierską, taką jak H13, i prowadzić regularne smarowanie oraz czyszczenie.
3. Problemy eksploatacyjne i konserwacyjne
3.1 Pękanie włókien lub zator w formie
Objawy: duży opór ciągnienia, zerwane włókna.
Przyczyny: narost utwardzonej żywicy lub nieprawidłowe ustawienie temperatury.
Rozwiązanie: utrzymywać gniazdo formy w czystości, precyzyjnie kontrolować temperaturę utwardzania i zachować gładkie fazowania wlotowe.
3.2 Trudne wyjmowanie z formy
Objawy: wyrób przykleja się do formy lub jego powierzchnia ulega uszkodzeniu przy wychodzeniu.
Przyczyny: słabe wykończenie powierzchni lub niewłaściwy środek antyadhezyjny.
Rozwiązanie: dobrać odpowiedni środek antyadhezyjny i nakładać go równomiernie przed każdą serią.
3.3 Nieprawidłowa kontrola temperatury
Objawy: niepełne utwardzenie lub kruchy gotowy wyrób.
Przyczyny: uszkodzona termopara lub nierównomierne nagrzewanie.
Rozwiązanie: regularnie kalibrować czujniki temperatury i stosować systemy sterowania wielopunktowego.
4. Zalecenia konserwacyjne
- Po każdej serii produkcyjnej czyścić gniazdo formy z pozostałości żywicy.
- Regularnie polerować gniazdo, aby utrzymać gładką powierzchnię.
- Kontrolować systemy grzewcze i termopary według harmonogramu.
- Nakładać olej antykorozyjny i zabezpieczać formę podczas dłuższych przestojów.
5. Typowe problemy z formami i ich skutki
| Rodzaj problemu | Typowe objawy | Wpływ na wyrób |
|---|---|---|
| Nierównomierna temperatura | Częściowe utwardzenie, różnica koloru | Zmniejszona wytrzymałość i jakość wyglądu |
| Zablokowany przepływ żywicy | Suche miejsca, pęcherzyki | Słabe wykończenie powierzchni |
| Nieprawidłowa zbieżność | Trudne wyjmowanie z formy | Niska wydajność produkcji |
| Łuszczenie się chromu | Szorstka powierzchnia | Niedokładność wymiarowa |
Podsumowanie
Przemyślany projekt, precyzyjne wykonanie i regularna konserwacja sprawiają, że forma jest trwała i wytwarza wysokiej jakości profile z włókna szklanego. Jako profesjonalny producent form do pultruzji zapewniamy formy FRP na zamówienie i wsparcie techniczne dostosowane do różnych potrzeb produkcyjnych.
Kontakt:
Strona internetowa: frphk.co
E-mail: [email protected]
WhatsApp: +86 189 5198 8522