


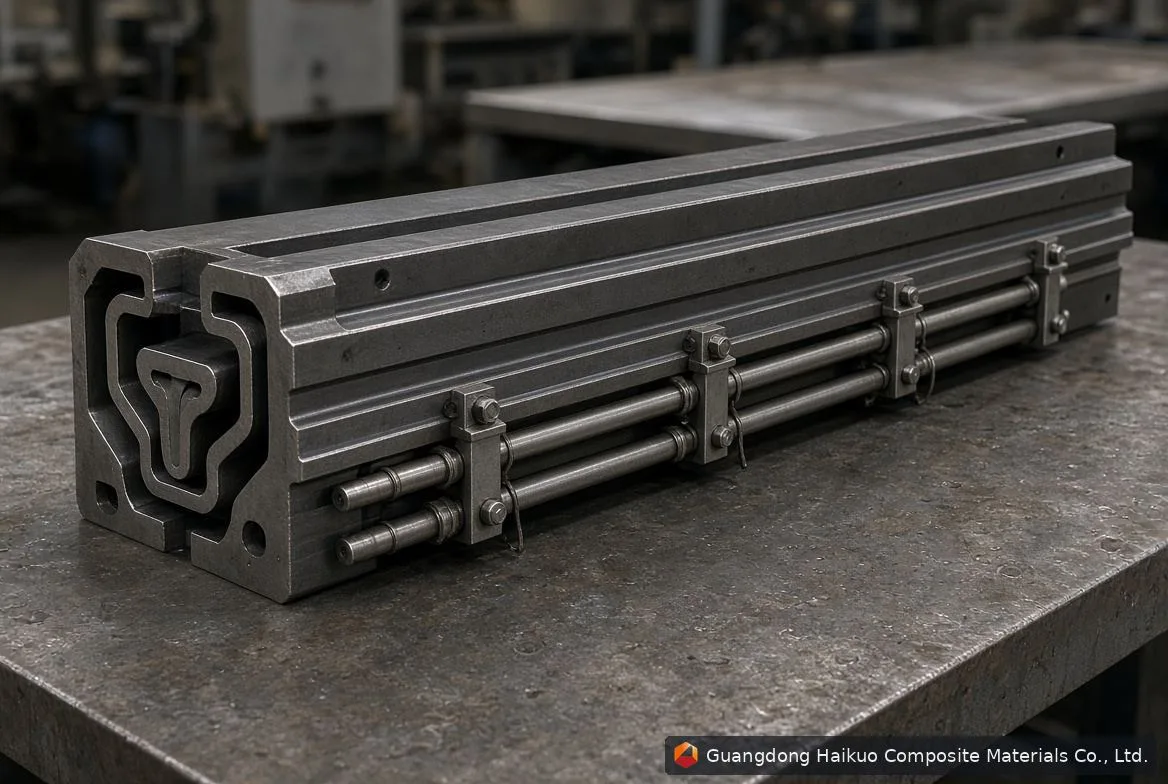
Bij glasvezelpultrusie is de mal (of matrijs) het hart van het hele proces — hij bepaalt rechtstreeks de oppervlaktekwaliteit, maatnauwkeurigheid en productie-efficiëntie. Bij langdurig gebruik komt toch vaak een bekende reeks problemen naar boven. Hier een overzicht van de meest voorkomende problemen en hoe u ze oplost.
1. Ontwerp- en constructieproblemen
1.1 Ongelijkmatige verwarming
Symptomen: ongelijke kleur, gedeeltelijke uitharding of zachte plekken op het afgewerkte profiel.
Oorzaken: slecht geplaatste verwarmingselementen of onevenwichtige temperatuurregeling.
Oplossing: schakel over op een temperatuurregelsysteem met meerdere zones en verbeter de isolatie rond de mal.
1.2 Onjuiste taps toelopende matrijs of overgangsontwerp
Symptomen: maatafwijking, moeilijk trekken.
Oorzaken: een onjuiste tapsheid van de matrijs of een ruwe overgangszone.
Oplossing: bereken de tapsheid opnieuw op basis van harskrimp en profielgeometrie en polijst overgangszones glad.
1.3 Problemen met harsstroomkanalen
Symptomen: luchtbellen, droge plekken, ongelijke impregnatie.
Oorzaken: een slecht ontworpen of geblokkeerd harsstroompad.
Oplossing: ontwerp de stroomkanalen opnieuw voor een gelijkmatige harsverdeling over de vezels.
2. Materiaal- en fabricageproblemen
2.1 Ruw oppervlak of loslatende chroomlaag
Symptomen: krassen of een dof oppervlak op het eindproduct.
Oorzaken: slecht polijsten of een chroomlaag van lage kwaliteit.
Oplossing: gebruik gereedschapsstaal met hoge hardheid, polijst zorgvuldig en inspecteer de chroomlaag regelmatig.
2.2 Onvoldoende hardheid of overmatige slijtage
Symptomen: de mal slijt snel en de profielafmetingen verschuiven.
Oorzaken: zwak malmateriaal of slechte smering.
Oplossing: schakel over op hoogwaardig malstaal zoals H13 en houd regelmatig smeren en reinigen aan.
3. Problemen bij bediening en onderhoud
3.1 Vezelbreuk of malblokkade
Symptomen: hoge trekweerstand, gebroken vezels.
Oorzaken: ophoping van uitgeharde hars of de verkeerde temperatuurinstelling.
Oplossing: houd de maldoorsnede schoon, regel de uithardingstemperatuur nauwkeurig en houd de ingangsafschuiningen glad.
3.2 Moeilijk ontvormen
Symptomen: het product blijft aan de mal kleven, of het oppervlak raakt beschadigd bij het eruit komen.
Oorzaken: slechte oppervlakteafwerking of het verkeerde ontvormmiddel.
Oplossing: kies een geschikt ontvormmiddel en breng het vóór elke run gelijkmatig aan.
3.3 Onjuiste temperatuurregeling
Symptomen: onvolledige uitharding of een bros eindproduct.
Oorzaken: een defect thermokoppel of ongelijkmatige verwarming.
Oplossing: kalibreer temperatuursensoren regelmatig en gebruik regelsystemen met meerdere meetpunten.
4. Onderhoudsaanbevelingen
- Reinig de maldoorsnede na elke productierun om harsresten te verwijderen.
- Polijst de maldoorsnede regelmatig om het oppervlak glad te houden.
- Inspecteer verwarmingssystemen en thermokoppels volgens schema.
- Breng roestwerende olie aan en sluit de mal af tijdens langdurige stilstand.
5. Veelvoorkomende malproblemen en hun gevolgen
| Type probleem | Typische symptomen | Gevolgen voor het product |
|---|---|---|
| Ongelijkmatige temperatuur | Gedeeltelijke uitharding, kleurverschil | Lagere sterkte en uiterlijke kwaliteit |
| Geblokkeerde harsstroom | Droge plekken, bellen | Slechte oppervlakteafwerking |
| Onjuiste tapsheid | Moeilijk ontvormen | Lage productie-efficiëntie |
| Loslatend chroom | Ruw oppervlak | Maatonnauwkeurigheid |
Conclusie
Een degelijk ontwerp, nauwkeurige fabricage en regelmatig onderhoud zorgen ervoor dat een mal lang meegaat en hoogwaardige glasvezelprofielen produceert. Als professionele fabrikant van pultrusiemallen leveren wij GVK-mallen op maat en technische ondersteuning die op uiteenlopende productiebehoeften zijn afgestemd.
Neem contact met ons op:
Website: frphk.co
E-mail: [email protected]
WhatsApp: +86 189 5198 8522