


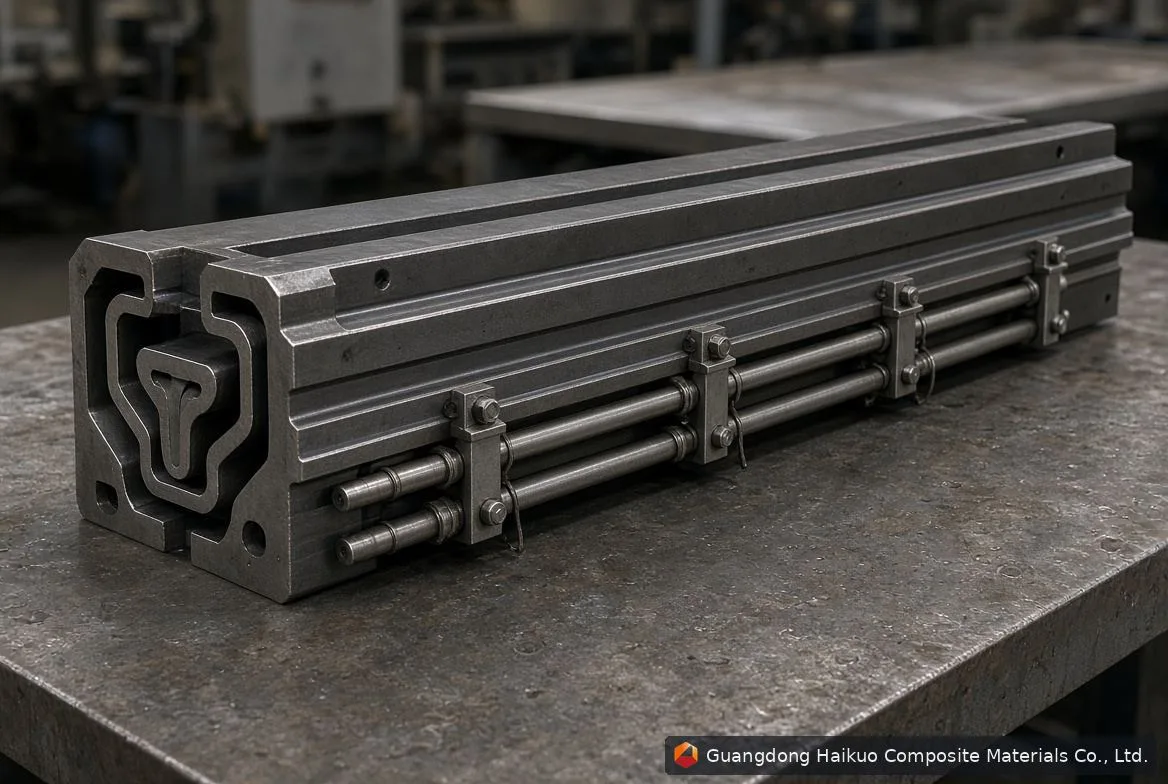
стеклопластиковая пултрузионная пресс-форма
В пултрузии стеклопластика пресс-форма (или матрица) — сердце всего процесса: она напрямую определяет качество поверхности, точность размеров и производительность. Однако при долгой эксплуатации обычно проявляется знакомый набор проблем. Вот обзор самых частых из них и способов их устранения.
1. Проблемы конструкции
1.1 Неравномерный нагрев
Симптомы: неравномерный цвет, частичное отверждение или мягкие участки на готовом профиле.
Причины: неудачное расположение нагревательных элементов или несбалансированное регулирование температуры.
Решение: перейти на многозонную систему регулирования температуры и улучшить изоляцию вокруг пресс-формы.
1.2 Неправильный конус матрицы или конструкция переходов
Симптомы: отклонение размеров, трудности при вытягивании.
Причины: неправильный конус матрицы или шероховатая зона перехода.
Решение: пересчитать конус исходя из усадки смолы и геометрии профиля и отполировать зоны переходов до гладкости.
1.3 Проблемы каналов течения смолы
Симптомы: пузырьки воздуха, сухие участки, неравномерная пропитка.
Причины: плохо спроектированный или засорённый путь течения смолы.
Решение: перепроектировать каналы течения для равномерного распределения смолы по волокнам.
2. Проблемы материала и изготовления
2.1 Шероховатость поверхности или отслоение хромового слоя
Симптомы: царапины или матовая поверхность на готовом изделии.
Причины: плохая полировка или низкокачественное хромовое покрытие.
Решение: использовать высокотвёрдую инструментальную сталь, тщательно полировать и регулярно проверять хромовый слой.
2.2 Недостаточная твёрдость или чрезмерный износ
Симптомы: пресс-форма быстро изнашивается, размеры профиля «плывут».
Причины: слабый материал пресс-формы или плохая смазка.
Решение: перейти на сталь премиум-класса для пресс-форм, например H13, и регулярно выполнять смазку и очистку.
3. Проблемы эксплуатации и обслуживания
3.1 Обрыв волокна или засорение пресс-формы
Симптомы: высокое сопротивление вытягиванию, оборванные волокна.
Причины: накопление отверждённой смолы или неправильная настройка температуры.
Решение: поддерживать полость пресс-формы в чистоте, точно контролировать температуру отверждения и сохранять гладкие входные фаски.
3.2 Трудное извлечение из пресс-формы
Симптомы: изделие прилипает к пресс-форме или повреждается поверхность при выходе.
Причины: плохая отделка поверхности или неподходящий разделительный состав.
Решение: выбрать подходящий разделительный состав и равномерно наносить его перед каждой серией.
3.3 Неправильное регулирование температуры
Симптомы: неполное отверждение или хрупкое готовое изделие.
Причины: неисправная термопара или неравномерный нагрев.
Решение: регулярно калибровать датчики температуры и использовать многоточечные системы регулирования.
4. Рекомендации по обслуживанию
- Очищайте полость пресс-формы после каждой производственной серии, чтобы удалять остатки смолы.
- Регулярно полируйте полость, чтобы поверхность оставалась гладкой.
- По графику проверяйте системы нагрева и термопары.
- Наносите антикоррозионное масло и закрывайте пресс-форму при длительных простоях.
5. Типичные проблемы пресс-форм и их последствия
| Тип проблемы | Типичные симптомы | Влияние на изделие |
|---|---|---|
| Неравномерная температура | Частичное отверждение, разница в цвете | Снижение прочности и качества внешнего вида |
| Блокировка течения смолы | Сухие участки, пузырьки | Плохое качество поверхности |
| Неправильный конус | Трудное извлечение из пресс-формы | Низкая производительность |
| Отслоение хрома | Шероховатая поверхность | Неточность размеров |
Заключение
Продуманная конструкция, точное изготовление и регулярное обслуживание — вот что обеспечивает долговечность пресс-формы и выпуск качественных стеклопластиковых профилей. Как профессиональный производитель пултрузионных пресс-форм, мы предоставляем индивидуальные пресс-формы FRP и техническую поддержку под разные производственные потребности.
Свяжитесь с нами:
Сайт: frphk.co
Электронная почта: [email protected]
WhatsApp: +86 189 5198 8522