


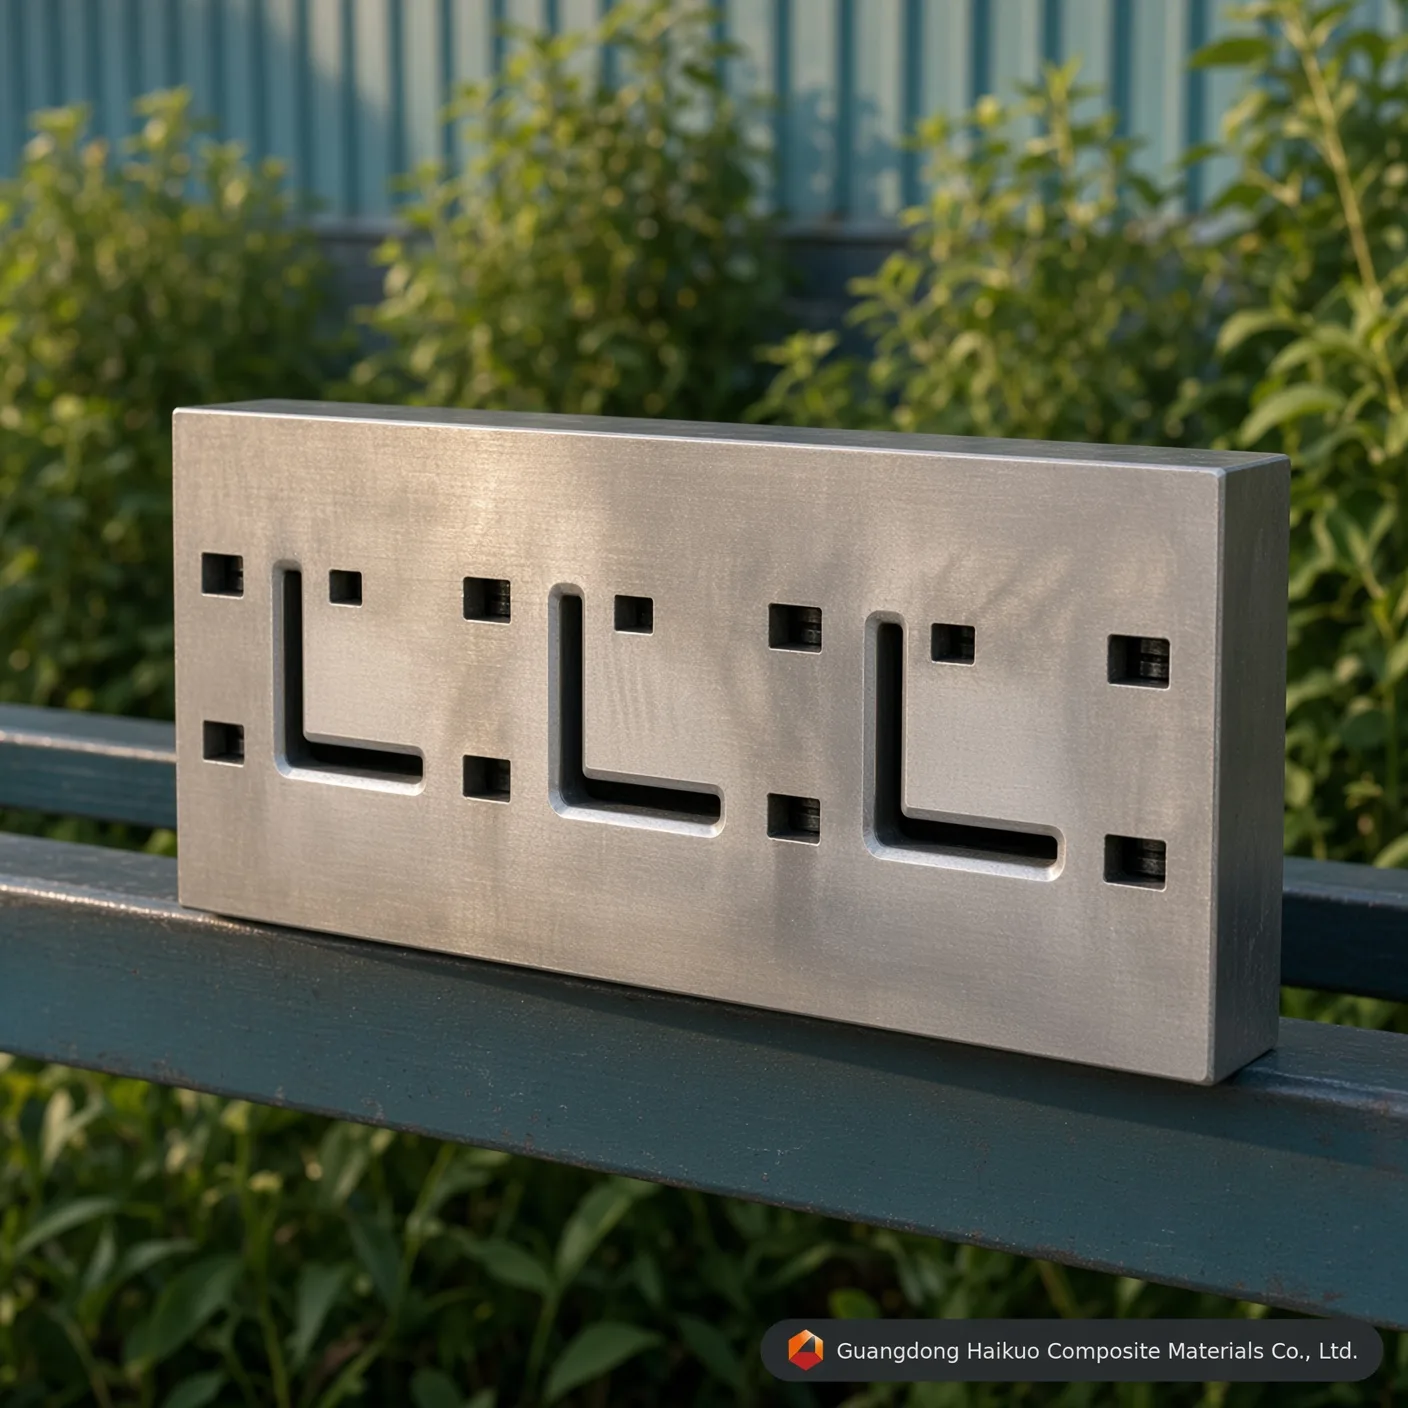
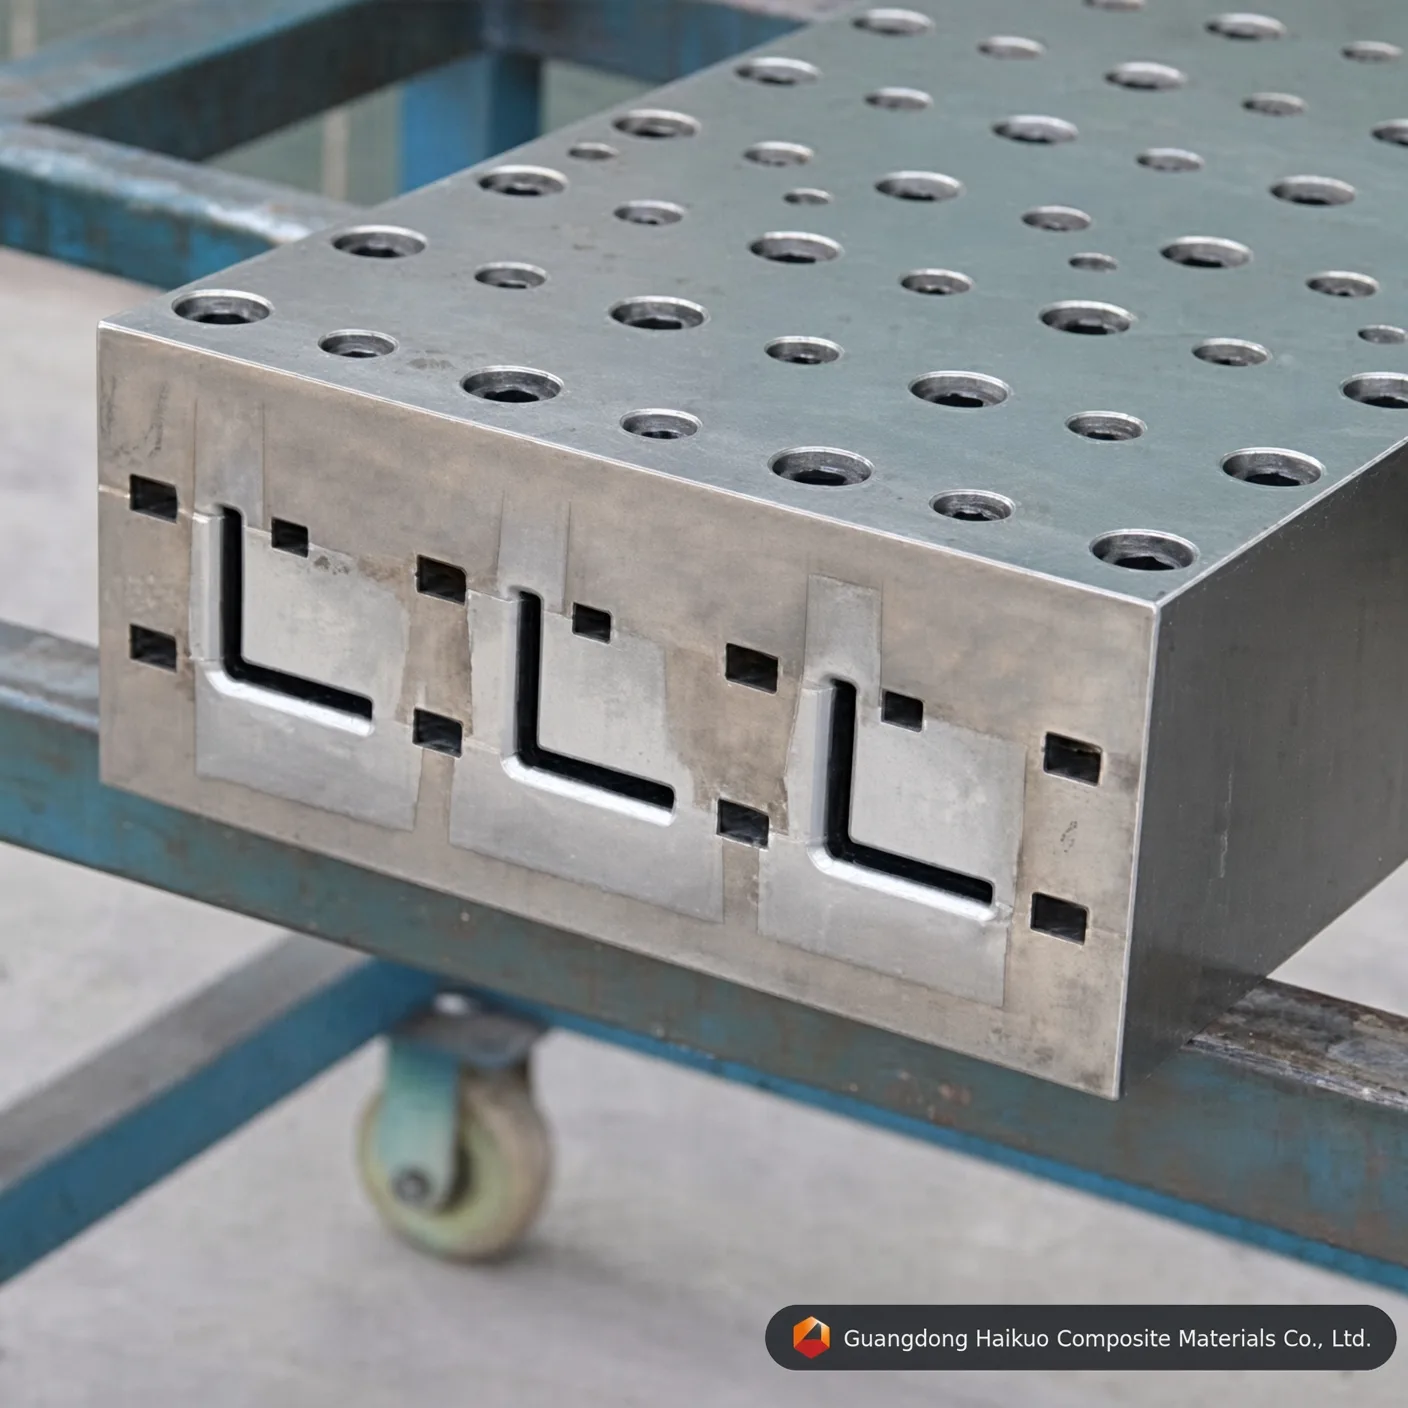
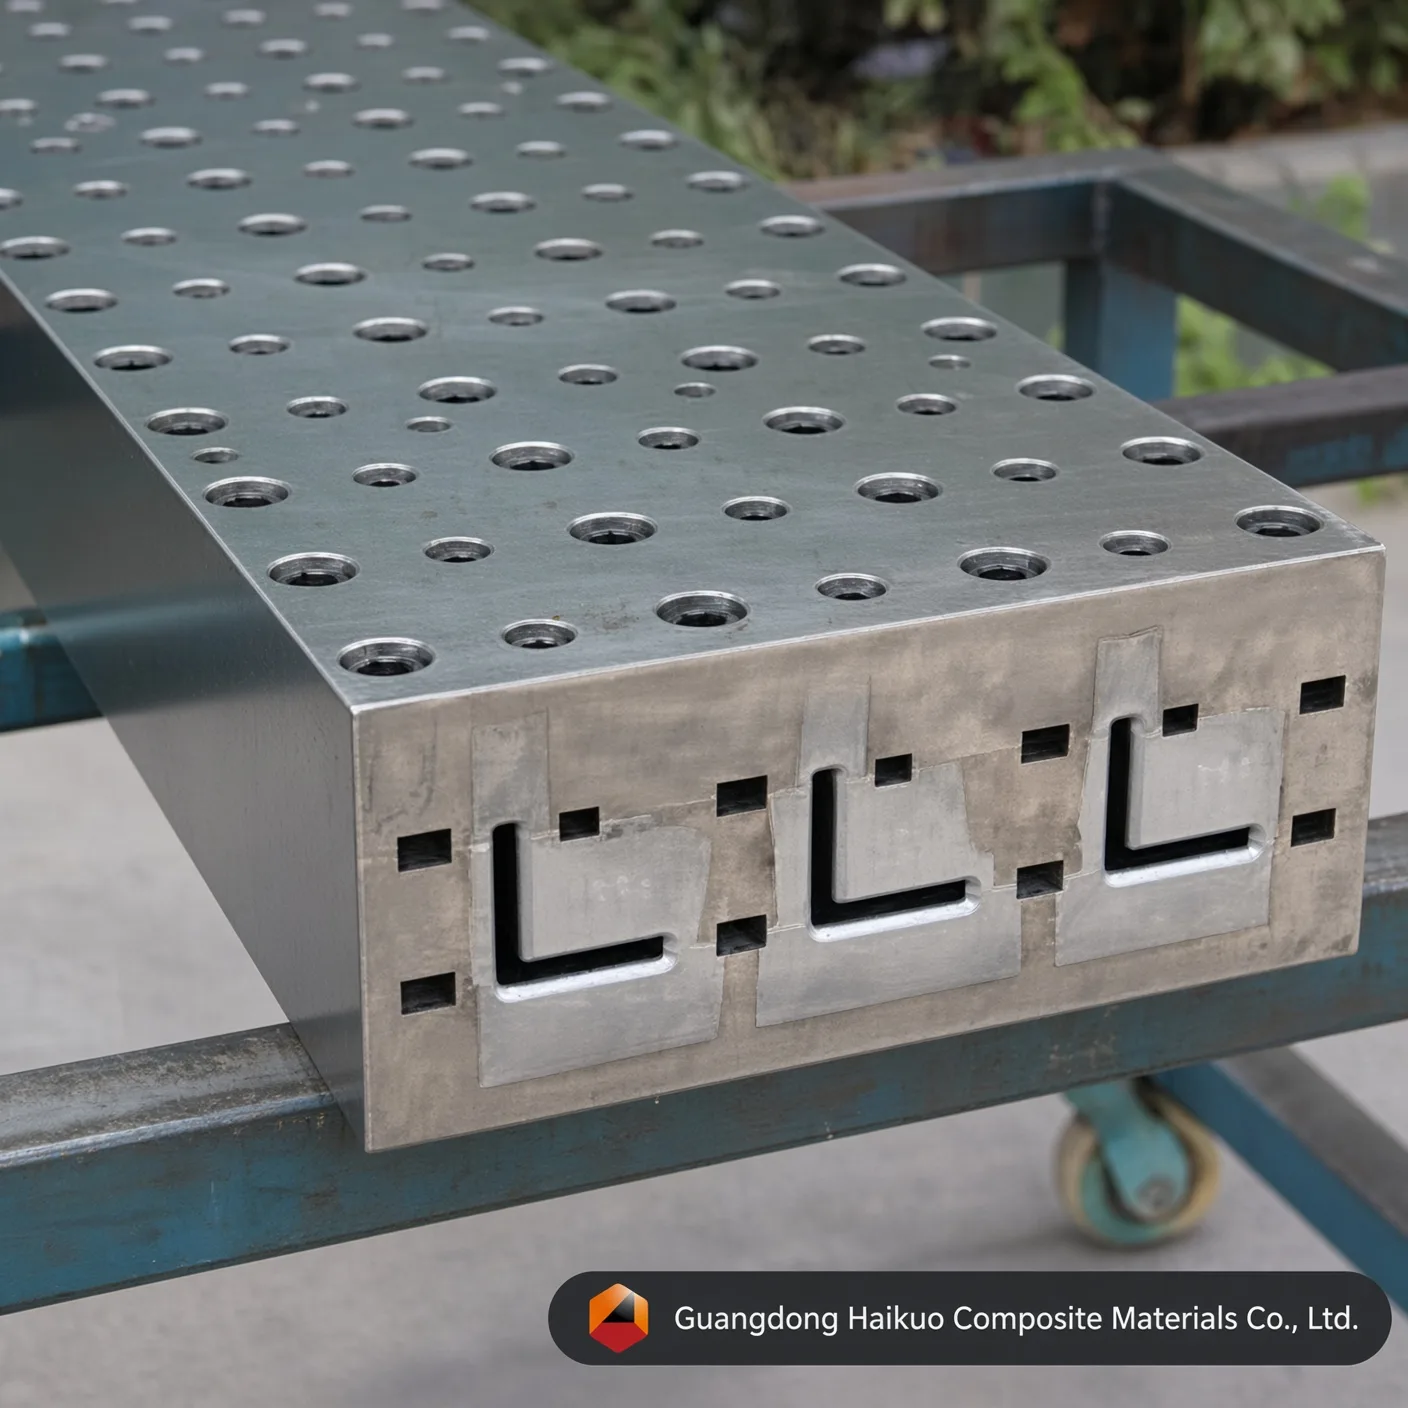
Forma do pultruzji kątowników z włókna szklanego: precyzyjne matryce do wytrzymałych profili L
Nasze wysokoprecyzyjne formy do pultruzji kątowników z włókna szklanego są stworzone, aby zwiększyć wydajność produkcji kompozytów konstrukcyjnych. Wykonane ze stali Cr12/H13 z lustrzanym gniazdem i wysoką stabilnością termiczną, wytwarzają spójne, wytrzymałe profile L seria po serii.
Standard wykonania
Prostoliniowość: 0,02 mm Gładkość: Ra=0.025~0.012 Twardość powierzchni gniazda: < 0.02mm Tolerancje graniczne: ±0,3 mm Grubość powłoki: 0,04-0,05 mm Oferujemy usługi na zamówienie
Precyzyjne oprzyrządowanie do konstrukcyjnych kątowników FRP
Na światowym rynku infrastruktury w 2026 roku kątowniki z włókna szklanego (profile L) stały się niezbędne w elektrycznych korytkach kablowych, szkieletach chłodni kominowych i nieprzewodzących drabinach bezpieczeństwa. Forma do pultruzji kątowników z włókna szklanego jest stworzona specjalnie do obsługi osobliwości chłodzenia i utwardzania, jakie niesie ze sobą geometria prostokątna. W Guangdong Haikuo nasze matryce kątownikowe wykorzystują zoptymalizowane strefy termiczne, aby zapobiegać paczeniu lub wyginaniu, które często dotyka profile asymetryczne, dzięki czemu każdy kątownik opuszcza matrycę pod prawdziwym kątem 90 stopni.
1. Jak działa pultruzja kątowników
Wytworzenie konstrukcyjnego kątownika FRP wymaga czegoś więcej niż wycięcia rowka w kształcie litery L — wymaga ścisłej kontroli stosunku włókna do żywicy dokładnie w wierzchołku narożnika:
- Optymalizacja naprężeń w narożniku: Wewnętrzny wierzchołek formy jest obrabiany CNC do określonego promienia, dzięki czemu zbrojenie włóknem gęsto się tam układa, zapobiegając wzdłużnemu pękaniu w narożniku.
- Strefowe profilowanie temperatury: Wielostrefowe ogrzewanie (strefy wejścia, żelowania i utwardzania) zapewnia równomierne sieciowanie żywicy w obu ramionach kątownika, utrzymując dokładność wymiarową.
- Zbieżne zagęszczanie: Progresywne zwężenie na wlocie formy stopniowo zwiększa ciśnienie wewnętrzne, wypychając uwięzione powietrze dla gęstego kompozytu bez pustek.
2. Wysokiej klasy materiały i inżynieria powierzchni
Wytrzymanie ciągłego szorowania przez zbrojenie z włókna szklanego przy szybkości produkcji wymaga wysokowydajnej metalurgii:
- Cr12 / Cr12MoV: Stal wysokowęglowa i wysokochromowa zapewniająca wysoką odporność na zużycie (HRC 58-62) do standardowych wielkoseryjnych serii z włóknem szklanym.
- Stal narzędziowa H13: Preferowany gatunek do pultruzji epoksydowej lub poliuretanowej, oferujący wyższą ciągliwość i stabilność termiczną.
- Chromowanie twarde (Ra 0,012): Lustrzanie polerowane gniazdo pokryte 0,05 mm przemysłowego chromu twardego daje powierzchnię o ultraniskim tarciu, która zmniejsza siłę ciągnienia, wydłuża trwałość formy i nadaje kątownikom gładkie wykończenie „klasy A”.
3. Parametry techniczne i standardy wykonania
| Właściwość inżynierska | Wartość standardowa Haikuo | Korzyść dla produkcji |
|---|---|---|
| Specyfikacja formy | W pełni do dostosowania (np. 50×50, 75×75) | Dopasowane do obciążeń konstrukcyjnych projektu. |
| Materiał gniazda | Cr12 / H13 / P20 / 38CrMoAI (stale narzędziowe) | Wyższa odporność na zużycie i ciepło. |
| Twardość gniazda | HRC 55 – 62 | Odporność na ścieranie przez włókna. |
| Gładkość powierzchni | Ra 0,025 ~ 0,012 | Zmniejsza siłę ciągnienia i koszty energii. |
| Prostoliniowość | < 0.02 mm / metr | Wspiera precyzyjne dopasowanie w zespołach. |
| Tolerancja kąta | ± 0.5° | Precyzyjne dopasowanie do połączeń konstrukcyjnych. |
4. Czynniki wpływające na jakość kątownika
- Równowaga zbrojenia: Nasze formy są zaprojektowane do pracy z mieszanką rovingów dla wytrzymałości wzdłużnej i mat dla wytrzymałości poprzecznej, co zapewnia, że kątownik nie pęka pod obciążeniem.
- Spójność żywicy: Kompatybilna z układami poliestru, winyloestru i poliuretanu, forma radzi sobie z szerokim zakresem egzotermii chemicznych.
- Trwałość oprzyrządowania: Chromowana matryca Cr12 z lustrzanym wykończeniem może wyprodukować ponad 100 000 metrów profilu kątownika, zanim będzie wymagać odświeżenia powierzchni.
10 profesjonalnych pytań i odpowiedzi: formowanie kątowników z włókna szklanego
P1: „Jak zapobiegacie Państwo „rozwieraniu się” kątownika (przekraczaniu 90 stopni) po wyjściu z matrycy?”
O: Jest to spowodowane niezrównoważonym utwardzaniem. Projektujemy strefy grzewcze i zalecenia dotyczące receptury żywicy tak, aby zapewnić równy skurcz obu ramion kątownika.
P2: „Jaka stal jest najlepsza do linii produkcyjnej kątowników o dużej wielkości serii?”
O: Cr12MoV to częsty wybór ze względu na trwałość. Do specjalistycznych żywic, takich jak fenolowe, zalecamy stal H13 dla lepszej odporności na korozję.
P3: „Czy mogę używać tej samej matrycy do kątowników o grubości 3 mm i 5 mm?”
O: Nie. Pultruzja jest procesem ze stałym gniazdem. Grubość ścianki jest wykonana w matrycy, aby zapewnić prawidłowe zagęszczenie i gęstość konstrukcyjną.
P4: „Czy chromowanie twarde jest niezbędne dla profili L?”
O: Tak. Bez niego „opór tarcia” na narożniku kątownika byłby zbyt duży, prowadząc do rozdarć powierzchni i zatrzymywania maszyny.
P5: „Dlaczego tolerancja prostoliniowości jest tak wąska (0,02 mm)?”
O: Kątowniki FRP są często stosowane jako podpory konstrukcyjne. Nawet niewielkie wygięcie uniemożliwia skręcenie ich śrubami z innymi elementami konstrukcyjnymi ramy.
P6: „Jak prowadzą Państwo włókna w narożniku 90 stopni?”
O: Każda matryca kątownikowa zawiera zestaw płyt prefomerów ze stali nierdzewnej zaprojektowanych na zamówienie, które składają maty w kształt litery L przed wejściem do strefy ogrzewanej.
P7: „Czy matryca może wytwarzać kątowniki o równych i nierównych ramionach?”
O: Tak. Dostosowujemy gniazdo matrycy do dowolnej geometrii, w tym nierównych ramion (np. 100 mm x 50 mm) dla konkretnych projektów inżynierskich.
P8: „Jaka jest typowa prędkość ciągnienia kątownika 50x50x5 mm?”
O: W zależności od żywicy prędkości ciągnienia wynoszą zazwyczaj od 0,6 do 1,0 metra na minutę.
P9: „Jak czyścić „narożnik wewnętrzny” matrycy?”
O: Nasze lustrzane wykończenie Ra 0,012 ułatwia czyszczenie. Dostarczamy pasujące mosiężne skrobaki dopasowane do promienia wewnętrznego do bezpiecznego usuwania pozostałości.
P10: „Czy oferują Państwo wsparcie techniczne w zakresie ustawień temperatury żywicy?”
O: Tak. Wraz z formą dostarczamy zalecaną „mapę termiczną” opartą na Państwa konkretnym rodzaju żywicy, aby zapewnić natychmiastowy sukces produkcji.
Konsultacja ekspercka w zakresie oprzyrządowania konstrukcyjnego
Zapraszamy do optymalizacji produkcji konstrukcyjnej z Guangdong Haikuo Composite Materials Co., Ltd. Pod kierownictwem Heleny Wang nasz zespół inżynierów jest zaufanym partnerem w zakresie wysokoprecyzyjnych form do pultruzji FRP na całym świecie.
Prosimy o omówienie z nami Państwa wymagań konstrukcyjnych:
- Główny konsultant inżynierski: Helena Wang
- E-mail techniczno-inżynierski: [email protected]
- Globalny WhatsApp: +86 189 5198 8522
Dane techniczne oprzyrządowania i wskazówki inżynierskie
| Gatunek stali na matrycę | Stal narzędziowa H13 (premium) | Stal na matryce Cr12MoV (standard) | Stal na formy P20 (ekonomiczna) |
|---|---|---|---|
| Podstawowa trwałość robocza | Doskonała (ponad 50 000 m przy włóknie szklanym) | Wysoka (około 30 000 – 40 000 m) | Umiarkowana (nadaje się do krótkich serii prototypowych) |
| Odporność na zmęczenie cieplne | Bardzo wysoka (zachowuje twardość HRC w wysokiej temperaturze) | Umiarkowana (dobra dla osnów poliestrowych) | Słaba (podatna na zużycie wymiarowe przy ciągłej pracy z PU) |
| Wewnętrzne lustrzane polerowanie | Doskonała (chropowatość Ra 0,012 μm) | Bardzo dobra (chropowatość Ra 0,025 μm) | Standardowa (chropowatość Ra 0,040 μm) |
| Odpowiednie profile zastosowań | serie kątowników L wymagające maksymalnej trwałości narzędzia i stabilności wymiarowej | Standardowa wielkość produkcji kątowników L | Prototypowanie małych serii lub próbne serie kątowników L |
Pytania i odpowiedzi o precyzyjne formy
P1: Dlaczego grubość chromowania twardego 0,04-0,05 mm jest krytyczna dla formy do pultruzji kątowników z włókna szklanego: precyzyjnych matryc do wytrzymałych profili L?
Odpowiedź: Rovingi i maty z włókna szklanego są silnie ścierne. Podczas ciągłej pultruzji zbrojona matryca wytwarza znaczne tarcie zarysowujące o ścianki gniazda formy do pultruzji kątowników z włókna szklanego: precyzyjnych matryc do wytrzymałych profili L. Precyzyjna warstwa chromu twardego o grubości 0,04-0,05 mm podnosi mikrotwardość powierzchni i chroni stal narzędziową pod spodem, wydłużając trwałość matrycy o ponad 40%, a jednocześnie utrzymując stałą geometrię kątowników seria po serii.
P2: Jak wewnętrzne polerowanie lustrzane do Ra 0,012-0,025 μm wpływa na siłę ciągnienia w przypadku formy do pultruzji kątowników z włókna szklanego: precyzyjnych matryc do wytrzymałych profili L?
Odpowiedź: Lustrzanie polerowane gniazdo radykalnie zmniejsza dynamiczny współczynnik tarcia wewnątrz kanału kształtującego kątowników L. Niższe tarcie oznacza, że maszyna do pultruzji potrzebuje mniejszej siły zacisku/ciągnienia, aby przesuwać utwardzający się kompozyt, co ogranicza przyleganie na linii, zapobiega wykwitaniu włókien na powierzchni i zmniejsza zużycie energii przy długich seriach produkcyjnych.
P3: Jaki gatunek stali należy określić do produkcji wielkoseryjnej z użyciem formy do pultruzji kątowników z włókna szklanego: precyzyjnych matryc do wytrzymałych profili L?
Odpowiedź: Do wielkoseryjnej produkcji ciągłej zalecana jest stal narzędziowa H13 lub stal na matryce Cr12MoV. H13 zapewnia najdłuższą trwałość roboczą i najlepszą odporność na zmęczenie cieplne, a Cr12MoV oferuje dobre właściwości przy niższym koszcie dla standardowych wielkości serii — stal na formy P20 pozostaje opłacalną opcją do prototypowania lub krótkich partii próbnych.
P4: Czy formę do pultruzji kątowników z włókna szklanego: precyzyjne matryce do wytrzymałych profili L można dostosować do niestandardowych wymiarów lub specyfikacji OEM?
Odpowiedź: Tak. Podobnie jak całe nasze oprzyrządowanie do pultruzji, wymiary, liczbę gniazd i obróbkę powierzchni można dopasować do Państwa dokładnego rysunku lub próbki — obsługujemy zarówno standardowe rozmiary katalogowe, jak i w pełni niestandardowe zamówienia oprzyrządowania OEM.
P5: Z jakimi układami żywic jest kompatybilna forma do pultruzji kątowników z włókna szklanego: precyzyjne matryce do wytrzymałych profili L?
Odpowiedź: Matryca jest kompatybilna z pełnym zakresem układów żywic stosowanych w pultruzji FRP, w tym z żywicami z poliestru nienasyconego, winyloestrowymi, epoksydowymi i fenolowymi. Prosimy o informację o docelowej żywicy i profilu utwardzania, a potwierdzimy optymalne wykończenie gniazda i układ stref grzewczych.
Proces produkcji

Projektowanie formy przez inżyniera

Regulacja formy do profili

Wstępne wyrównanie półfabrykatu

Obróbka CNC formy

Dziurkowanie formy

Szlifowanie powierzchni

Polerowanie wewnętrznej ścianki gniazda

Chromowanie formy
Certyfikat






