















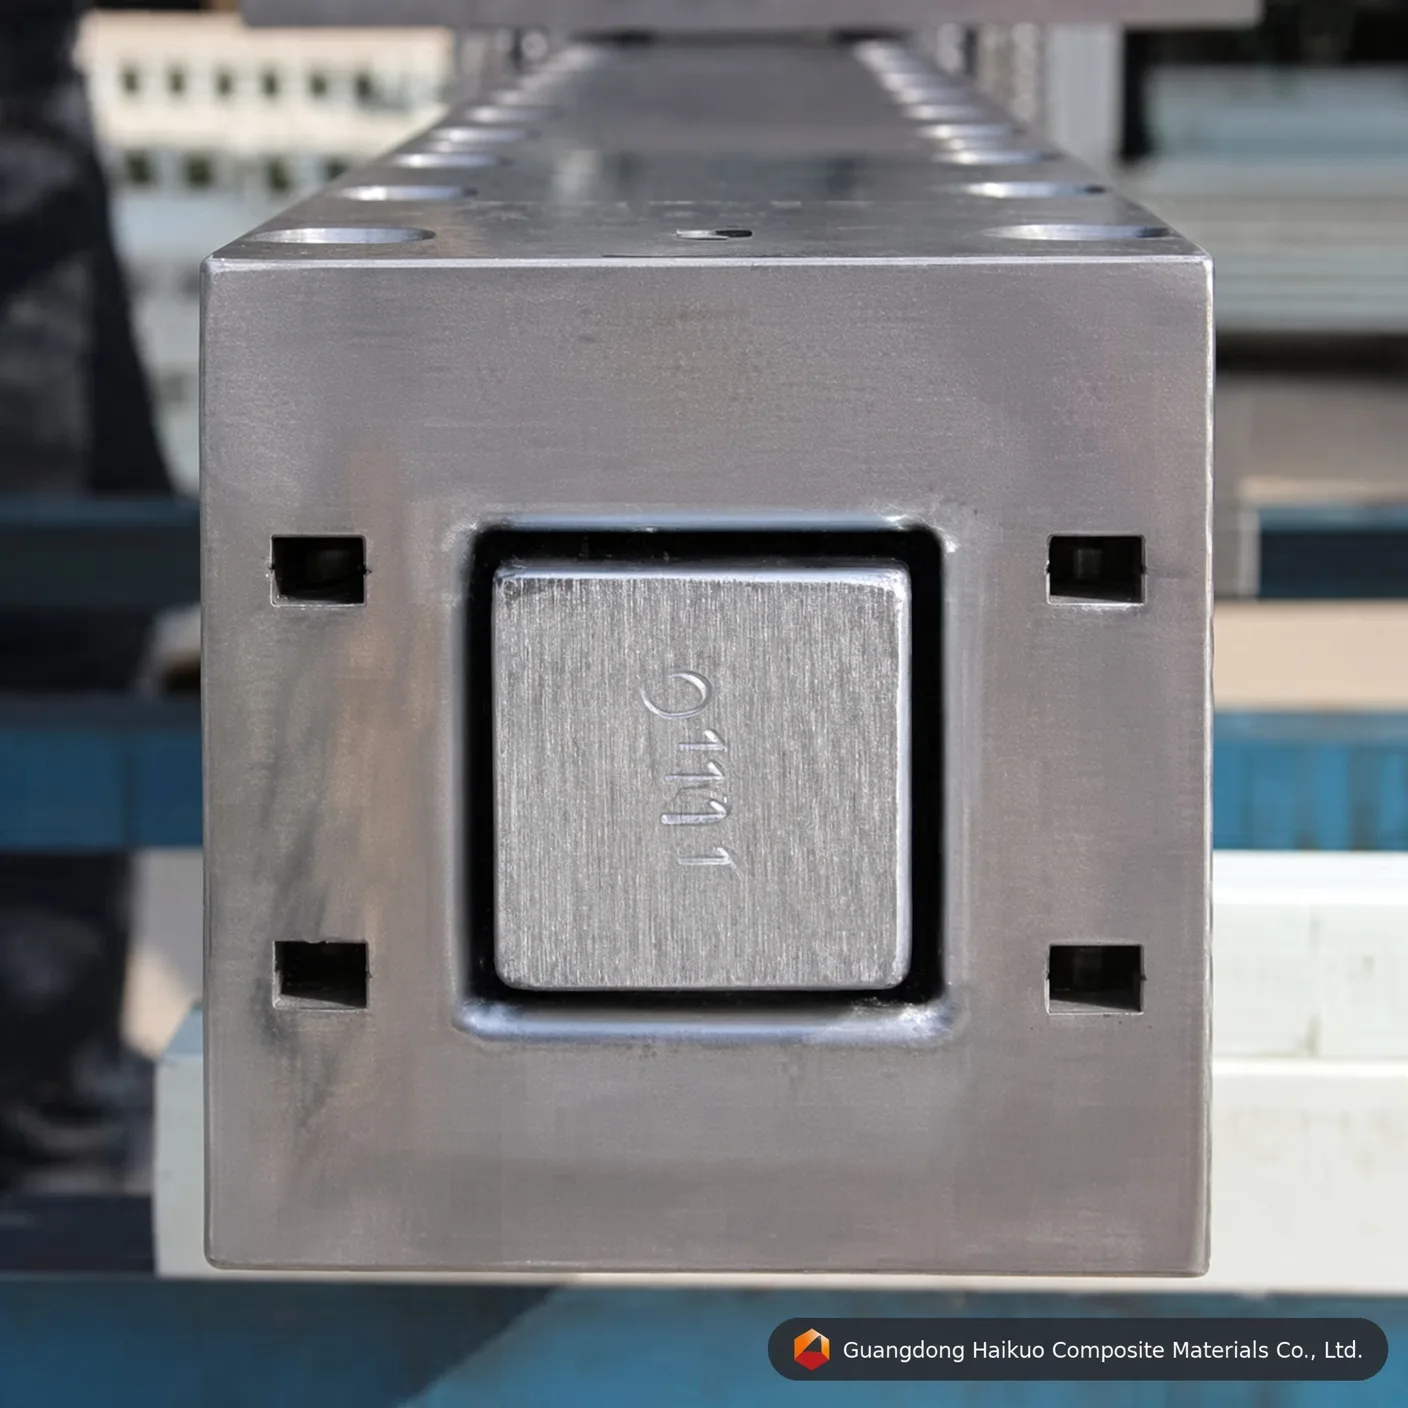
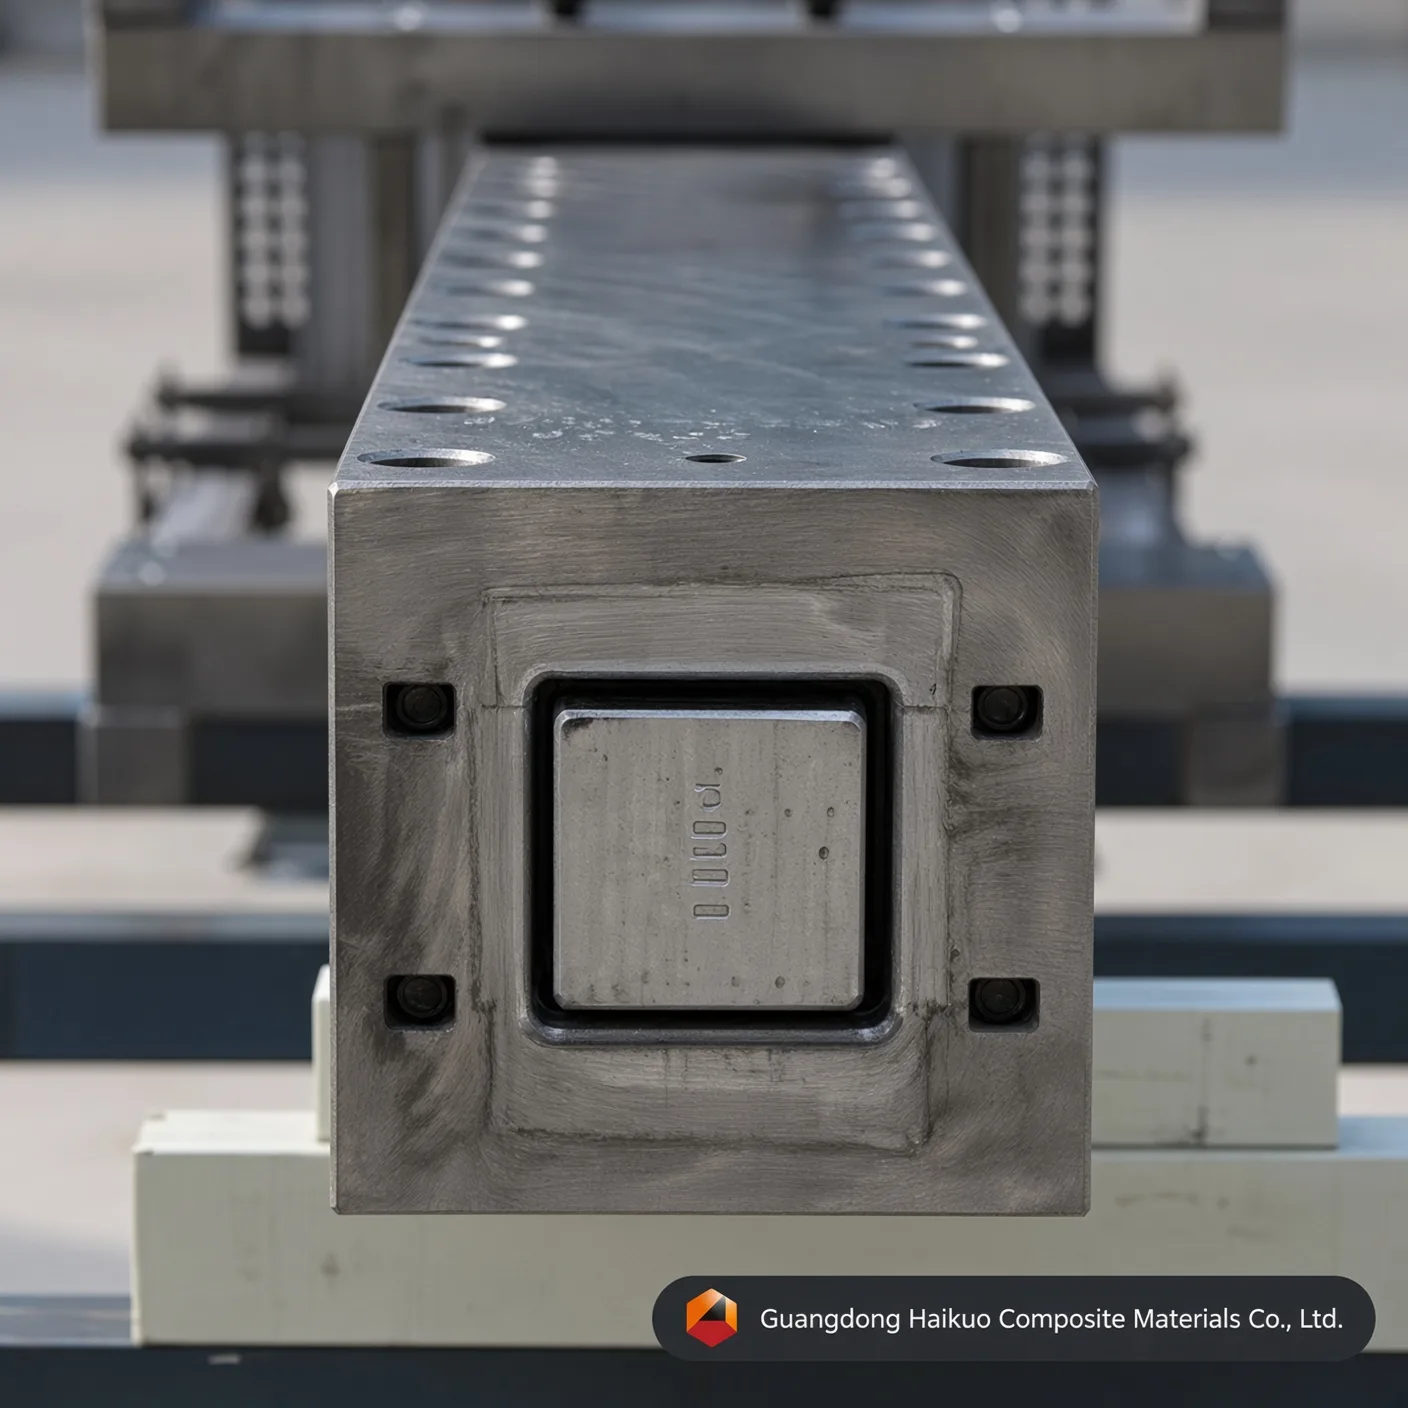
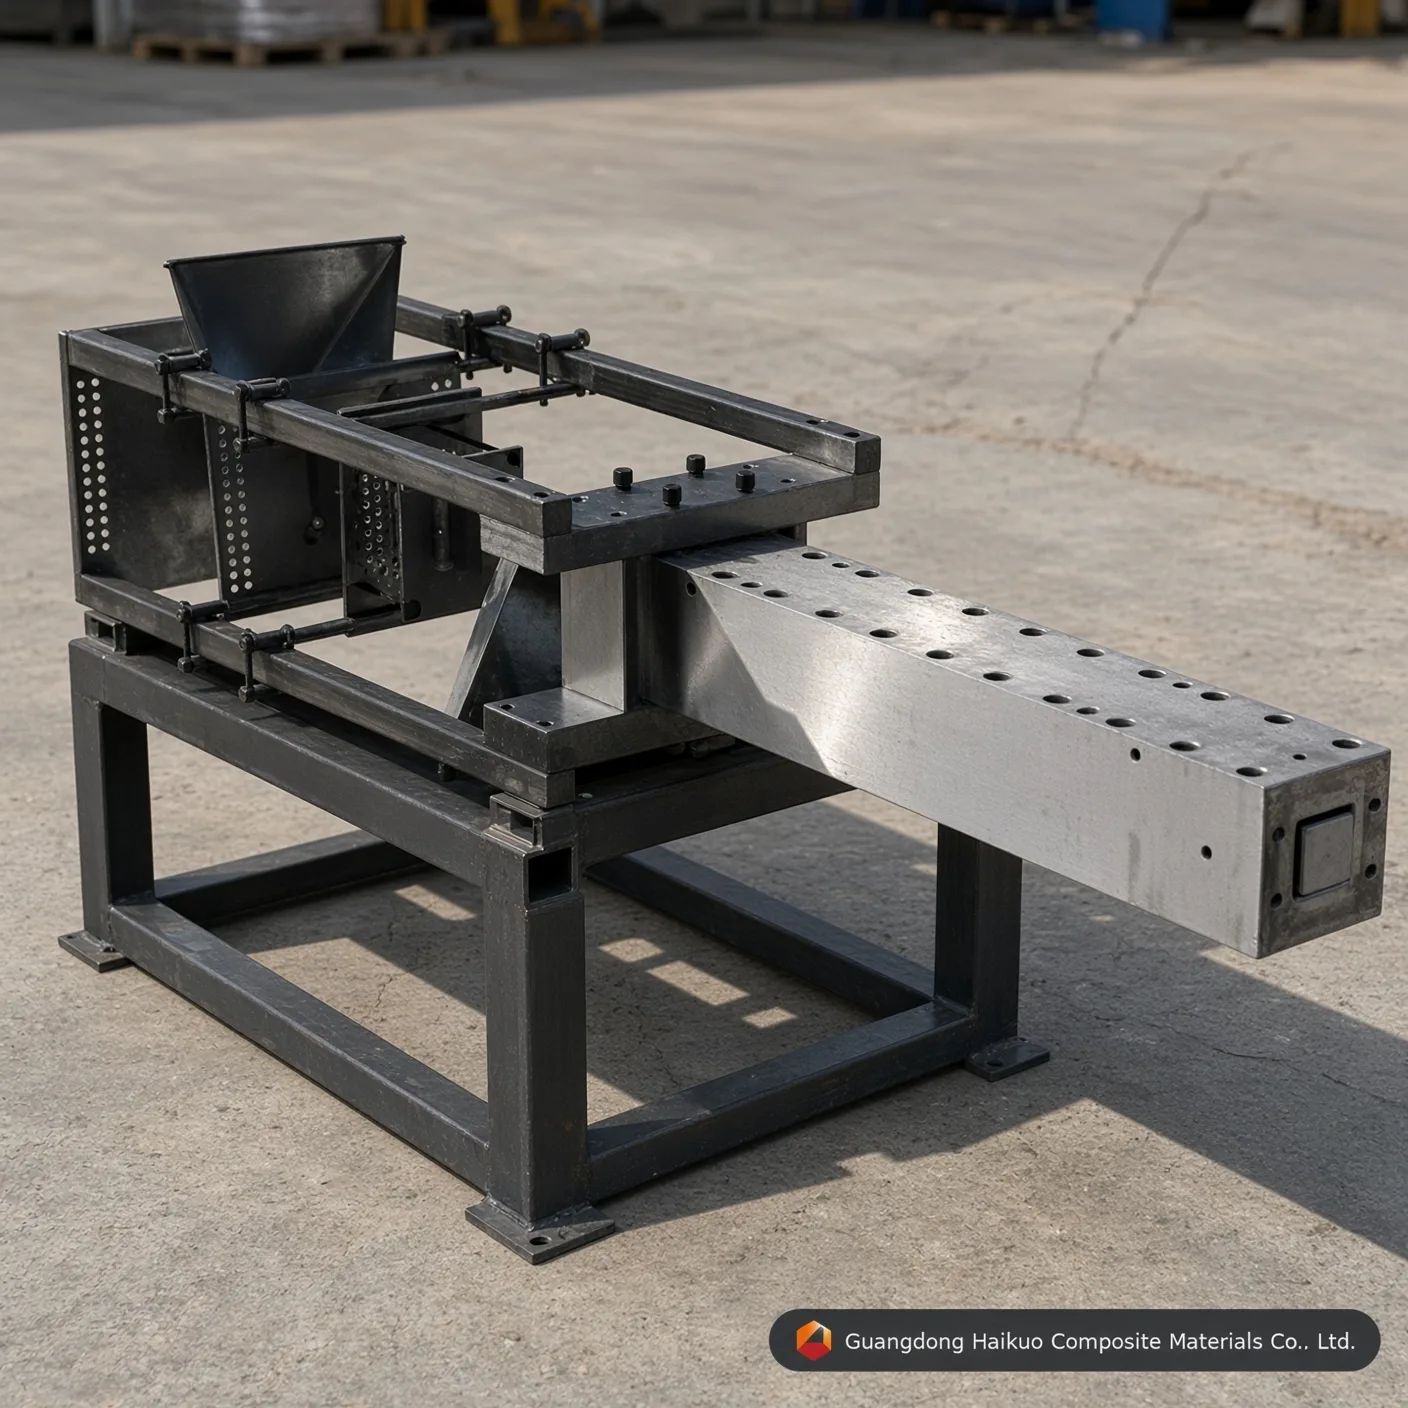
Пултрузионна матрица за квадратна FRP тръба 60*60 mm: високопрецизен инструмент за конструктивни профили
Постигнете постоянно конструктивно FRP производство с тази високопрецизна пултрузионна матрица за квадратна тръба 60*60 mm, изработена от стомана Cr12/H13 с огледално покрита кухина и твърдост HRC 60 за отлична износоустойчивост и размерна стабилност.
Изпълнителен стандарт
Праволинейност: 0,02 mm Гладкост: Ra=0,025~0,012 Твърдост на повърхността на кухината: < 0,02 mm Гранични допуски: ±0,3 mm Дебелина на покритието: 0,04-0,05 mm Предлагаме услуги по поръчка
Прецизен инструмент за конструктивни FRP сечения
В строителните и промишлените проекти през 2026 г. квадратните тръби 60*60 mm служат като конструктивна „работна кобила“, често срещана в охладителни кули, модулни жилища и пешеходни пътеки. Нашата пултрузионна форма за квадратна FRP тръба 60*60 mm е създадена да издържа на взискателните изисквания на тези носещи приложения. В Guangdong Haikuo вниманието към геометрията на вътрешните ъгли и топлинното поведение на матричната стомана поддържа всяка квадратна тръба в рамките на конструктивните допуски по ISO и без разслояване.
1. Как работи пултрузията на квадратни тръби
Производството на висококачествена квадратна тръба 60 mm изисква контрол на „напрежението от свиване“, което се натрупва в ъглите на правоъгълния профил. Нашите форми се справят с него чрез три критични зони:
- Вход за уплътняване: Прецизно изчислен входящ конус при устието на формата уплътнява постелките и ровингите от стъклени влакна, така че ъглите на квадратния профил да са напълно подсилени.
- Динамика на зоналното нагряване: Многостепенна нагревателна система компенсира факта, че центърът на квадратна тръба 60 mm се втвърдява с различна скорост от ъглите ѝ, като предотвратява „вътрешното напукване“ или термичното пукане.
- Прецизност на дорника: Вътрешен дорник 50 mm-54 mm (според дебелината на стената) се държи на място с високоякостни болтове и центриращи приспособления, така че дебелината на стената да остава равномерна в рамките на ±0,1 mm.
2. Избор на материал & повърхностна обработка на кухината
Непрекъснатото движение на стъклените влакна при високи скорости на изтегляне е силно абразивно, затова нашите форми 60*60 mm са изработени от първокласни инструментални стомани:
- Cr12 / Cr12MoV: Високохромна стомана, използвана като стандарт за серийно производство, достигаща HRC 58-62 след вакуумна термообработка.
- Инструментална стомана H13: Предпочитана за епоксидна пултрузия благодарение на жилавостта и устойчивостта си на термична умора.
- Огледално полиране & хромиране: Кухината е полирана до Ra 0,012 и има покритие от 0,05 mm твърд хром — свръхгладка комбинация, която намалява триенето при изтегляне с 30 % и намалява както разхода на енергия, така и износването на захващащите елементи.
3. Технически параметри & изпълнителни стандарти
| Инженерно свойство | Стандартна стойност на Haikuo | Полза за производството |
|---|---|---|
| Спецификация на формата | 60.0 x 60.0 mm | Дебелина на стената по поръчка (3 mm-6 mm). |
| Твърдост на кухината | HRC 55 – 62 | Изключителна устойчивост на ерозия от стъклените влакна. |
| Допуск за праволинейност | < 0,02 mm / метър | Помага тръбите да пасват добре в съединителите. |
| Гладкост (Ra) | 0.025 ~ 0.012 | Повърхност клас A за външна употреба. |
| Радиус на ъгъла (R) | 1,0 – 3,0 mm (по поръчка) | Намалява концентрацията на напрежение в съединенията. |
4. Промишлени приложения на квадратни тръби 60 mm
- Охладителни кули: Некорозиращи рамкови елементи, които издържат на постоянно химическо въздействие и влага.
- Електроразпределение: Непроводими опорни конструкции за високоволтови подстанции.
- Модулно строителство: Леки греди и колони за бързо разгръщани жилища и подслони при бедствия.
- Селскостопански рамки: Трайни, неподатливи на гниене рамки за оранжерийни конструкции и опори на подове за добитък.
10 професионални ЧЗВ: инженерство на форми за квадратни тръби
В1: „Може ли една форма да произвежда квадратни тръби с различна дебелина на стената?“
О: Не. Дебелината на стената се определя от междината между външната кухина и вътрешния дорник. Дорниците обаче са взаимозаменяеми, ако тялото на матрицата е проектирано за това.
В2: „Каква е типичната скорост на изтегляне за профил 60*60 mm?“
О: В зависимост от смолистата система (полиестер или полиуретан) скоростите обикновено са от 0,4 до 1,0 метра в минута.
В3: „Как предотвратявате усукването на квадратната тръба?“
О: Усукването се предотвратява чрез прецизно подравняване на предформовъчните шаблони и вътрешната праволинейност на кухината на формата (допуск 0,02 mm).
В4: „Необходимо ли е твърдо хромиране за пултрузия на въглеродни влакна?“
О: Да. Въглеродното влакно е силно абразивно. Препоръчваме по-дебел хромов слой или специализирано азотиране за серии с въглеродни влакна.
В5: „Колко зони на нагряване се препоръчват за матрица 60 mm?“
О: Препоръчваме 3-зонална или 4-зонална нагревателна система, за да се управлява ефективно пикът на втвърдяване при конструктивни дебелини.
В6: „Какво причинява повърхностно „мъхене“ или грапавост на квадратната тръба?“
О: Обикновено това е резултат от замърсяване на формата или износено хромово покритие. Нашето покритие Ra 0,012 е проектирано да предотвратява това до 100 000 метра.
В7: „Можете ли да проектирате формата със специфичен радиус на ъгъла за моите съединители?“
О: Да. Можем да изработим ъгъла „R“ по поръчка така, че да съответства точно на изискванията на вашето конструктивно съединение.
В8: „Какъв е очакваният живот на форма Cr12 60*60 mm?“
О: При правилна поддръжка и неабразивни смоли матрица от Cr12 може да произведе между 50 000 и 150 000 метра профил.
В9: „Предоставяте ли техническа поддръжка за първата производствена серия?“
О: Да, предоставяме пълна техническа документация и можем да предложим видеоконсултация за настройка на машината и температурата на смолата.
В10: „Как да почистя натрупаната смола във вътрешността на квадратната кухина?“
О: Използвайте месингова или медна стъргалка, докато формата е още топла, за да не надраскате хромовото покритие, последвано от почистващ разтворител.
Стратегическа консултация по инструмент
Повишете ефективността на производството си с Guangdong Haikuo Composite Materials Co., Ltd. Под ръководството на Хелена Уанг нашият екип предлага висококачествени решения с FRP пултрузионни форми за глобалната инфраструктура.
Обсъдете с нас спецификациите на вашия проект:
- Директор на проекта: Хелена Уанг
- Технически инженерен имейл: [email protected]
- Глобален WhatsApp: +86 189 5198 8522
Спецификации на инструмента & инженерни прозрения
| Клас на матричната стомана | Инструментална стомана H13 (премиум) | Матрична стомана Cr12MoV (стандартна) | Стомана за форми P20 (икономична) |
|---|---|---|---|
| Основен работен ресурс | Отличен (над 50 000+ метра със стъклопласт) | Висок (около 30 000 – 40 000 метра) | Умерен (подходящ за прототипиране на къси серии) |
| Устойчивост на термична умора | Свръхвисока (запазва твърдостта HRC при висока температура) | Умерена (добра за полиестерни матрици) | Слаба (склонна към размерно износване при непрекъснато работене с PU) |
| Вътрешна огледална полировка | Отлична (постига Ra 0,012 μm) | Много добра (постига Ra 0,025 μm) | Стандартна (постига Ra 0,040 μm) |
| Подходящи профили на приложение | серии квадратни тръби, изискващи максимален живот на инструмента и размерна стабилност | Производство на квадратни тръби със стандартен обем | Прототипиране или пробни серии на квадратни тръби с малък обем |
Прецизно инженерство на форми: въпроси & отговори
В1: Защо дебелина на твърдото хромиране от 0,04-0,05 mm е критична за пултрузионна форма за квадратна FRP тръба 60*60 mm: прецизен инструмент за конструктивни профили?
Отговор: Стъклените ровинги и постелки са силно абразивни. По време на непрекъсната пултрузия армираната матрица създава значително драскащо триене по стените на кухината на пултрузионна форма за квадратна FRP тръба 60*60 mm: прецизен инструмент за конструктивни профили. Прецизен слой твърд хром от 0,04-0,05 mm повишава микротвърдостта на повърхността и защитава основната инструментална стомана, като удължава живота на матрицата с над 40 %, като същевременно запазва постоянна геометрия на квадратна тръба 60*60 mm при всяка серия.
В2: Как вътрешното огледално полиране до Ra 0,012-0,025 μm влияе на силата на изтегляне при пултрузионна форма за квадратна FRP тръба 60*60 mm: прецизен инструмент за конструктивни профили?
Отговор: Огледално полираната кухина драстично намалява динамичния коефициент на триене в канала за оформяне на квадратни тръби. По-малкото триене означава, че пултрузионната машина се нуждае от по-малка сила на захващане/тяга, за да придвижва втвърдяващия се композит, което намалява залепването по линията, предотвратява избиването на влакна по повърхността и намалява разхода на енергия при дълги производствени серии.
В3: Коя марка стомана трябва да се зададе за производство с голям обем с пултрузионна форма за квадратна FRP тръба 60*60 mm: прецизен инструмент за конструктивни профили?
Отговор: За производство с голям обем и непрекъснато производство се препоръчва инструментална стомана H13 или матрична стомана Cr12MoV. H13 осигурява най-дълъг работен ресурс и най-добра устойчивост на термична умора, докато Cr12MoV предлага висока производителност при по-ниска цена за серии със стандартен обем — стоманата за форми P20 остава икономичен вариант за прототипиране или кратки пробни партиди.
В4: Може ли пултрузионна форма за квадратна FRP тръба 60*60 mm: прецизен инструмент за конструктивни профили да се изработи по нестандартни размери или OEM спецификации?
Отговор: Да. Както при целия ни пултрузионен инструмент, размерите, броят на кухините и повърхностната обработка могат да се проектират по вашия точен чертеж или образец — поддържаме както стандартни каталожни размери, така и изцяло персонализирани OEM заявки за инструмент.
В5: С кои смолисти системи е съвместима пултрузионна форма за квадратна FRP тръба 60*60 mm: прецизен инструмент за конструктивни профили?
Отговор: Матрицата е съвместима с пълната гама смолисти системи, използвани при FRP пултрузията, включително ненаситен полиестер, винилестер, епоксидни и фенолни смоли. Уведомете ни за целевата си смола и профил на втвърдяване и ще потвърдим оптималното покритие на кухината и конфигурацията на нагревателните зони.
Производствен процес

Проектиране на формата от инженер

Отстраняване на неизправности на профилната форма

Грубо подравняване на заготовката

CNC обработка на формата

Щанцоване на формата

Повърхностно шлайфане

Полиране на вътрешната стена на кухината

Хромиране на формата
Сертификат






