















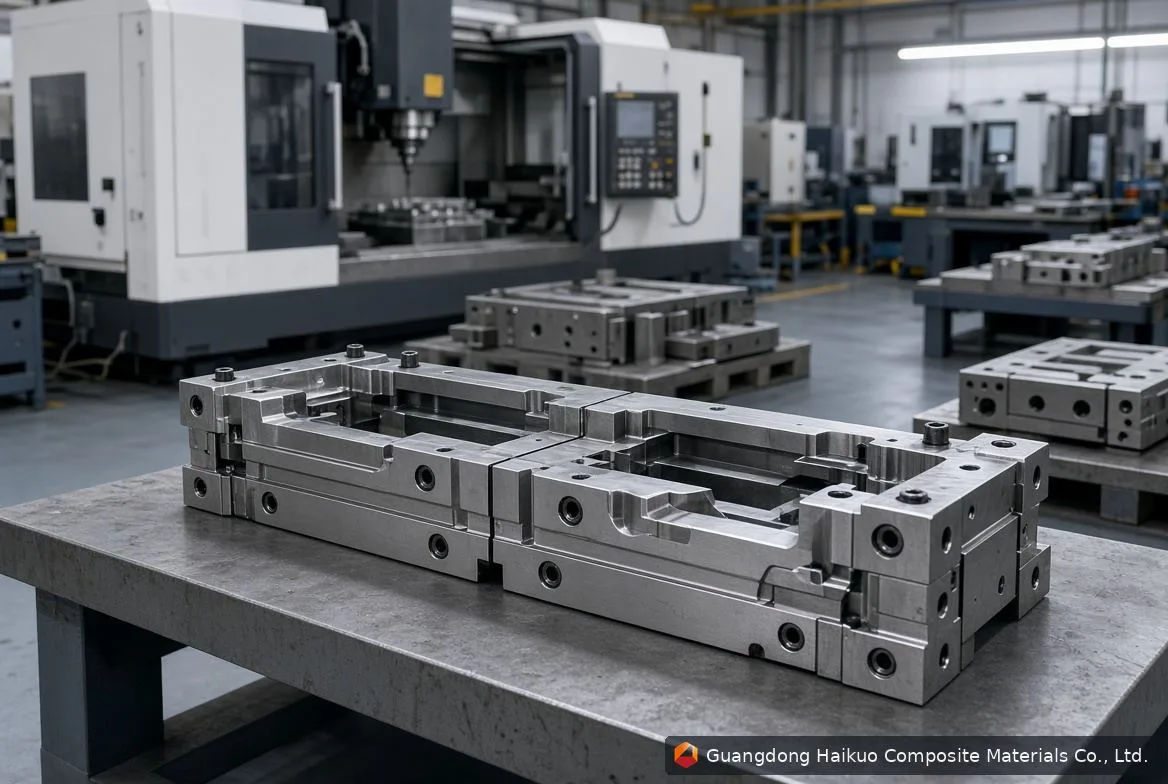
Pultrusionsprozess für GFK-Profile
Werkzeugverstopfungen gehören zu den störendsten Problemen bei der Glasfaser-Pultrusion — sie stoppen die Produktion, verursachen Produktfehler und treiben die Kosten in die Höhe. Ihre Ursachen zu verstehen, ist der erste Schritt, sie zu vermeiden und die Produktion reibungslos am Laufen zu halten.
Was eine Werkzeugverstopfung verursacht
1. Harzgelierung
Zur Harzgelierung kommt es, wenn das Harz im Werkzeug vorzeitig aushärtet und sich an den Werkzeugflächen verfestigt. Häufige Auslöser sind:
- Hohe Harztemperatur: Erhöhte Temperaturen beschleunigen die Aushärtung und erhöhen die Gefahr einer Gelierung im Werkzeug.
- Schwankende Harzviskosität: Ungleichmäßige Viskosität führt zu ungleichen Aushärtegeschwindigkeiten, die an bestimmten Stellen eine Gelierung auslösen können.
- Zu niedrige Pultrusionsgeschwindigkeit: Ist sie zu langsam, hat das Harz mehr Zeit, als es sollte, um im Werkzeug auszuhärten.
2. Ansammlung von Faserabrieb
Bei der Pultrusion entstehender Faserabrieb kann sich im Werkzeug ansammeln und den Harzfluss allmählich einschränken. Er stammt typischerweise von:
- Unsachgemäßer Faservorbereitung: unzureichende Reinigung oder Verunreinigungen, die Abrieb in den Prozess einbringen.
- Ineffizienter Werkzeugkonstruktion: scharfe Ecken oder schlechte Abflusskanäle, in denen sich Abrieb mit der Zeit festsetzt.
- Verschlissenen Werkzeugbauteilen: Führungen und Rollen, die verschleißen und mit zunehmendem Alter Abrieb abgeben.
3. Verunreinigung durch Fremdstoffe
Auch Staub, Schmutz oder andere Schwebeverunreinigungen, die in den Prozess gelangen, können Verstopfungen verursachen, meist aufgrund von:
- Einer unsauberen Arbeitsumgebung: ein staubiger Bereich, der Verunreinigungen in den Prozess einbringt.
- Nachlässiger Materialhandhabung: unsachgemäß gehandhabter Roving oder unsachgemäß gehandhabtes Harz, das Verunreinigungen einbringt.
- Unzureichender Werkzeugreinigung: seltene Reinigung, durch die sich Verunreinigungen mit der Zeit anreichern.
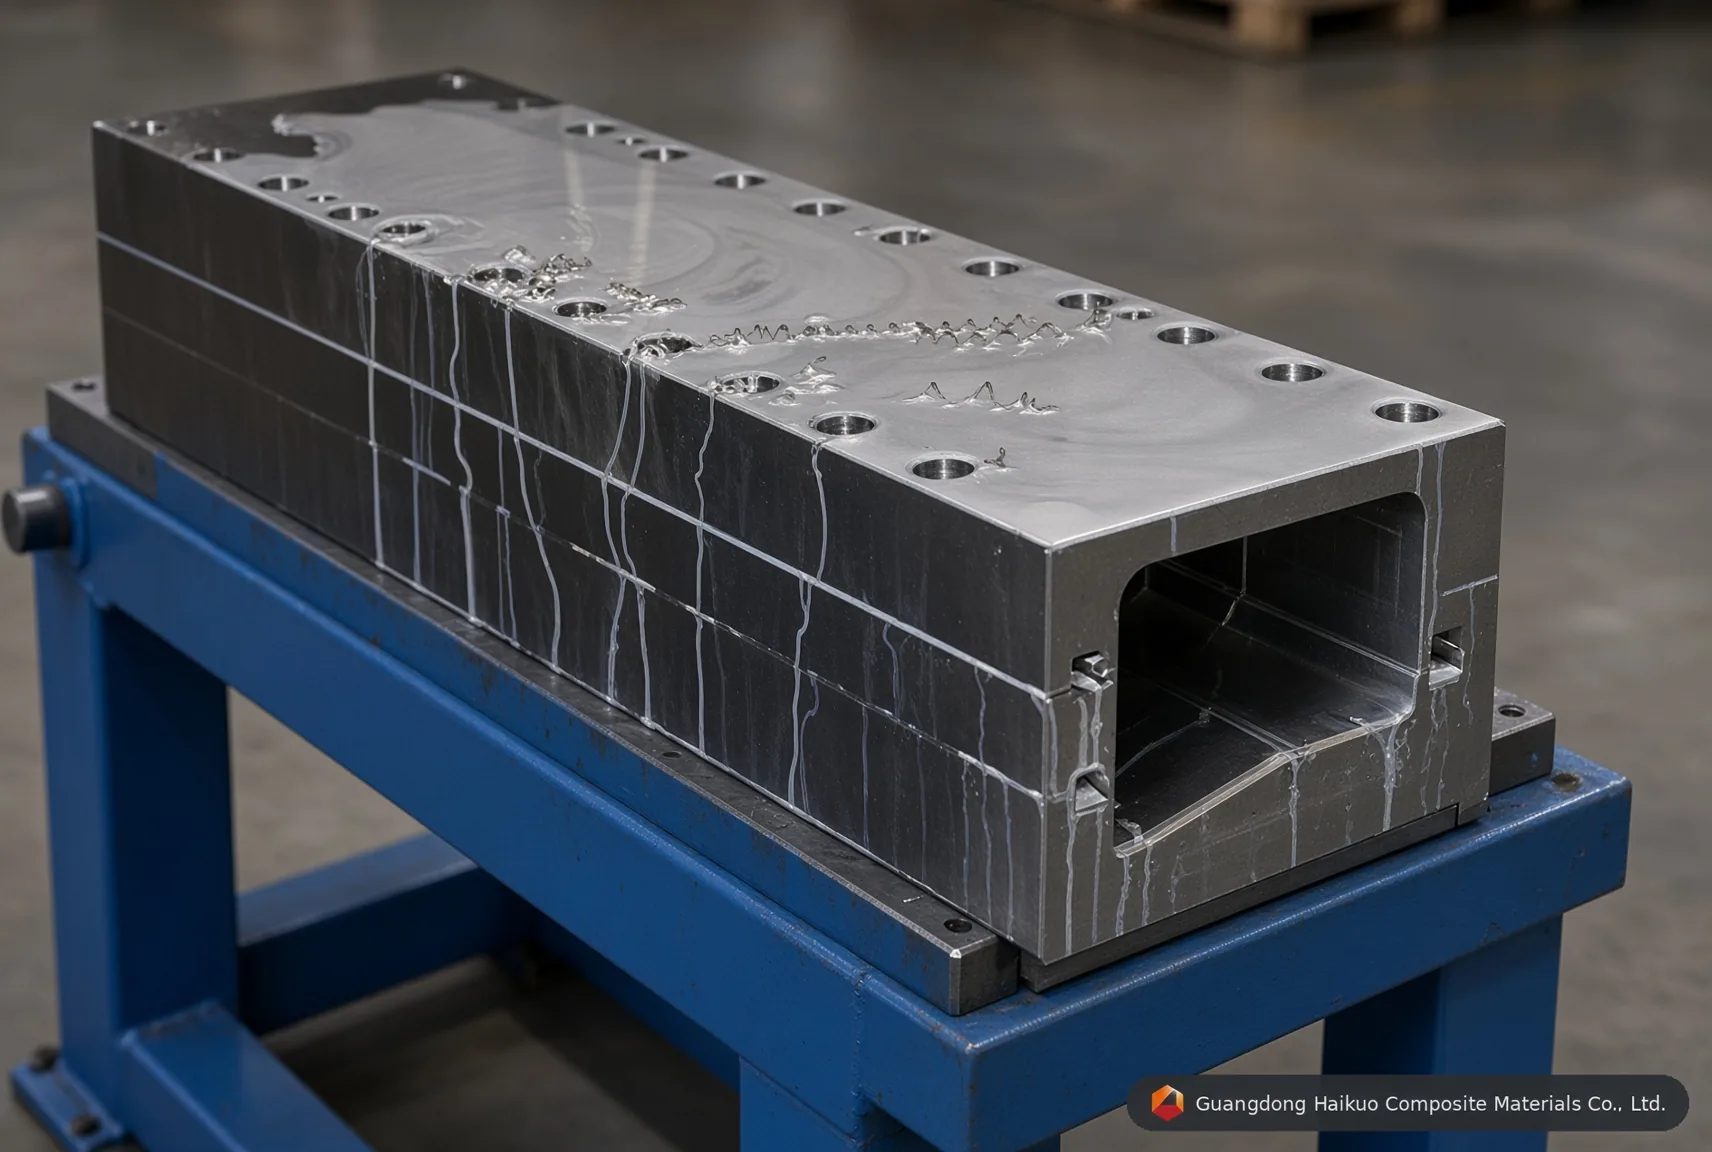
Herstellungsprozess von GFK-Pultrusionswerkzeugen
Was Verstopfungen Sie kosten
Produktionsunterbrechungen: Eine Verstopfung kann die gesamte Pultrusionslinie stilllegen und Verzögerungen, verpasste Termine und unzufriedene Kunden verursachen.
Produktfehler: Eine Verstopfung mitten im Lauf kann Lunker, unebene Oberflächen oder uneinheitliche Werkstoffeigenschaften erzeugen — manchmal wird das Produkt dadurch unbrauchbar.
Höhere Kosten: Über die Unterbrechung selbst hinaus verursachen Verstopfungen Arbeitsaufwand für Reinigung und Reparatur, verschwendetes Material oder ersetzte Bauteile und entgangene Einnahmen durch Stillstand — manchmal kommen Vertragsstrafen für verpasste Liefertermine hinzu.
Wie Sie Werkzeugverstopfungen vermeiden
- Harztemperatur steuern: Halten Sie sie mit Überwachungs- und Regelsystemen im empfohlenen Bereich.
- Harzviskosität steuern: Prüfen Sie regelmäßig und passen Sie die Rezeptur an, um die Fließgeschwindigkeit konstant zu halten.
- Pultrusionsgeschwindigkeit optimieren: Stimmen Sie die Geschwindigkeit auf Harztyp, Fasereigenschaften und Werkzeugkonstruktion ab, damit das Harz richtig fließt.
- Fasern sorgfältig vorbereiten und handhaben: Befolgen Sie strenge Vorbereitungsverfahren und eine richtige Materiallagerung, um Abrieb nicht einzubringen.
- Werkzeuge gut konstruieren: Glatte Oberflächen, ausreichende Entwässerung und minimale Totzonen verringern die Ansammlung von Abrieb.
- Werkzeuge nach Plan reinigen: Entfernen Sie Abrieb, Verunreinigungen und ausgehärtete Harzrückstände regelmäßig mit auf das Werkzeugmaterial abgestimmten Reinigungsmethoden.
- Den Arbeitsbereich sauber halten: Minimieren Sie Staub und Schwebeverunreinigungen durch gute Ordnung und Materialhandhabung.
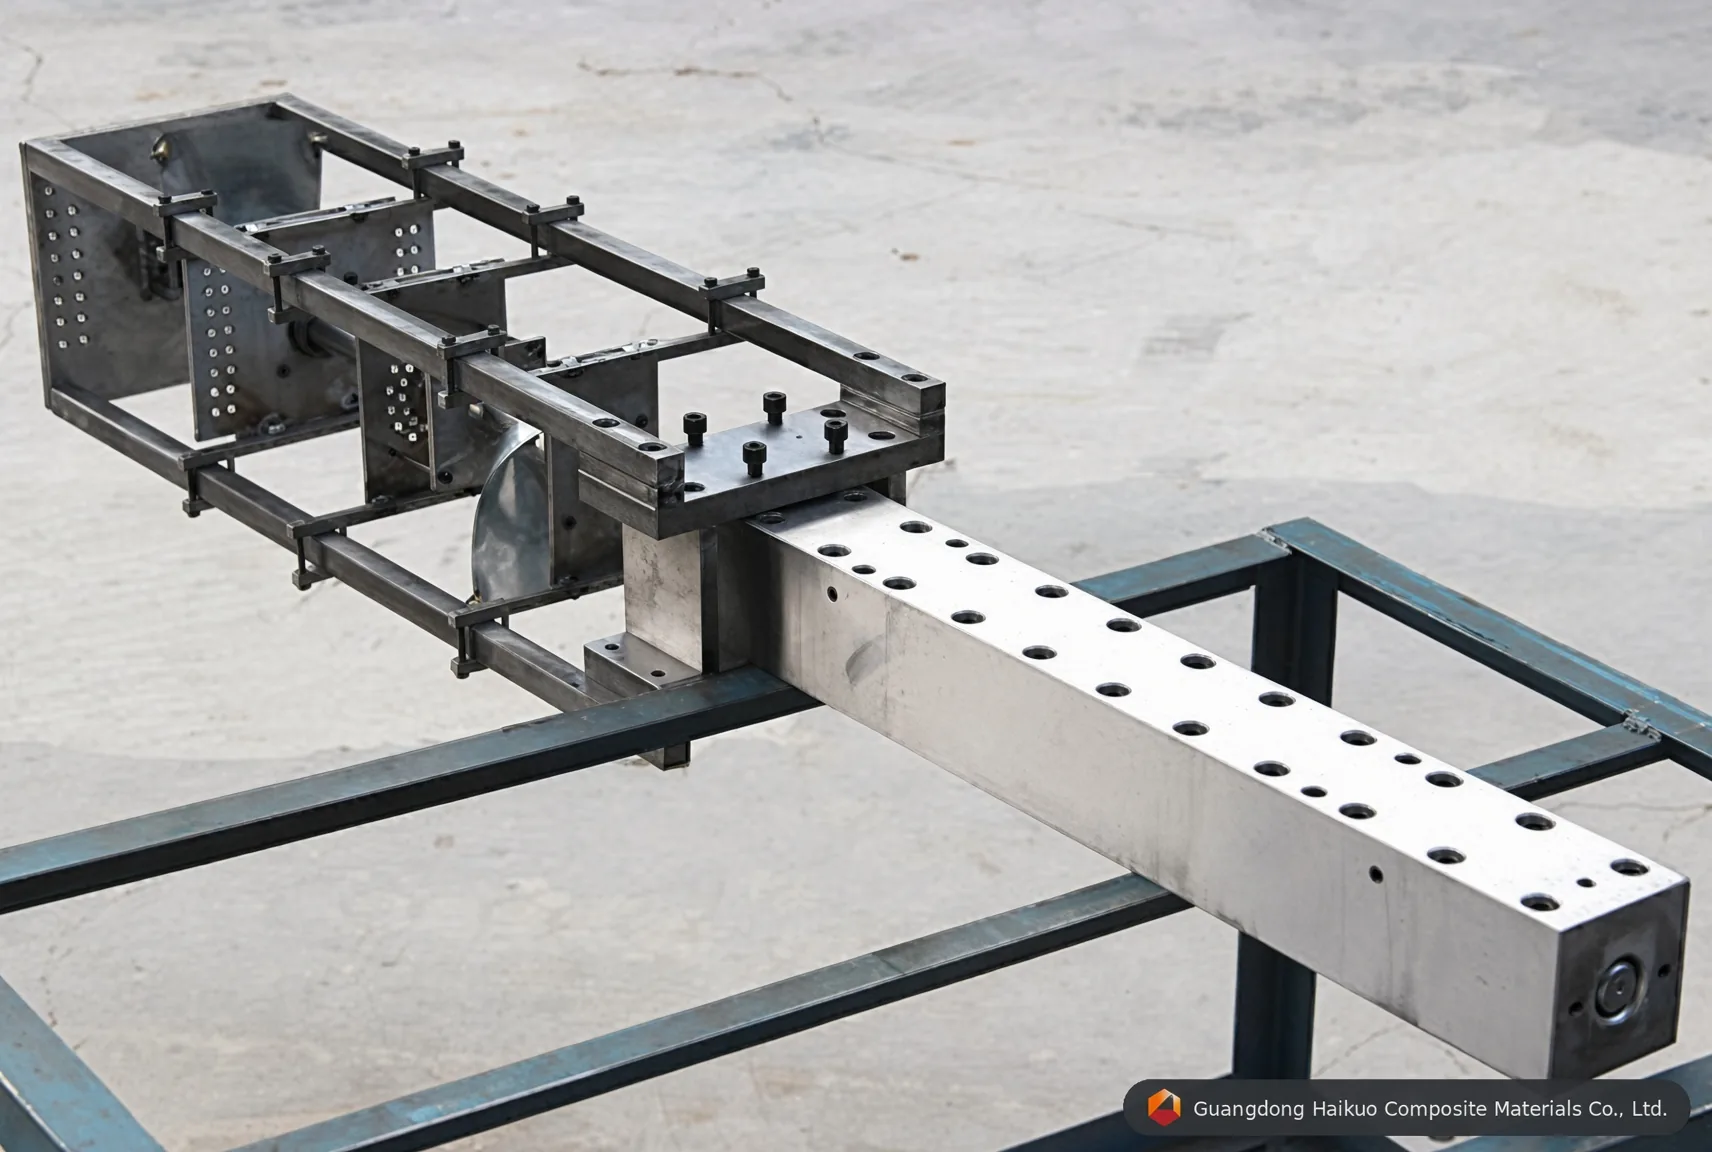
Einige weitere Gewohnheiten, die sich lohnen
Regelmäßige Werkzeuginspektion: Prüfen Sie auf Verschleiß, Schäden oder Abriebansammlung und beheben Sie Probleme, bevor sie eine Verstopfung verursachen.
Vorbeugende Wartung: Ein planmäßiges Wartungsprogramm für Werkzeuge, Führungen, Rollen und Harzdosiersysteme erkennt Probleme früh.
Bedienerschulung: Stellen Sie sicher, dass die Bediener Werkzeugsauberkeit, Faservorbereitung und gute Pultrusionstechnik verstehen.
Kontinuierliche Verbesserung: Verfolgen Sie den Prozess, achten Sie auf frühe Anzeichen einer Verstopfung und nutzen Sie Daten, um Ihr Vorgehen mit der Zeit zu verfeinern.
Fazit
Werkzeugverstopfungen verursachen echte Kosten — für Produktion, Produktqualität und das Betriebsergebnis. Wer ihre Ursachen versteht und die oben genannten vorbeugenden Gewohnheiten einführt, hält einen Glasfaser-Pultrusionsbetrieb langfristig reibungslos und wirtschaftlich am Laufen.