















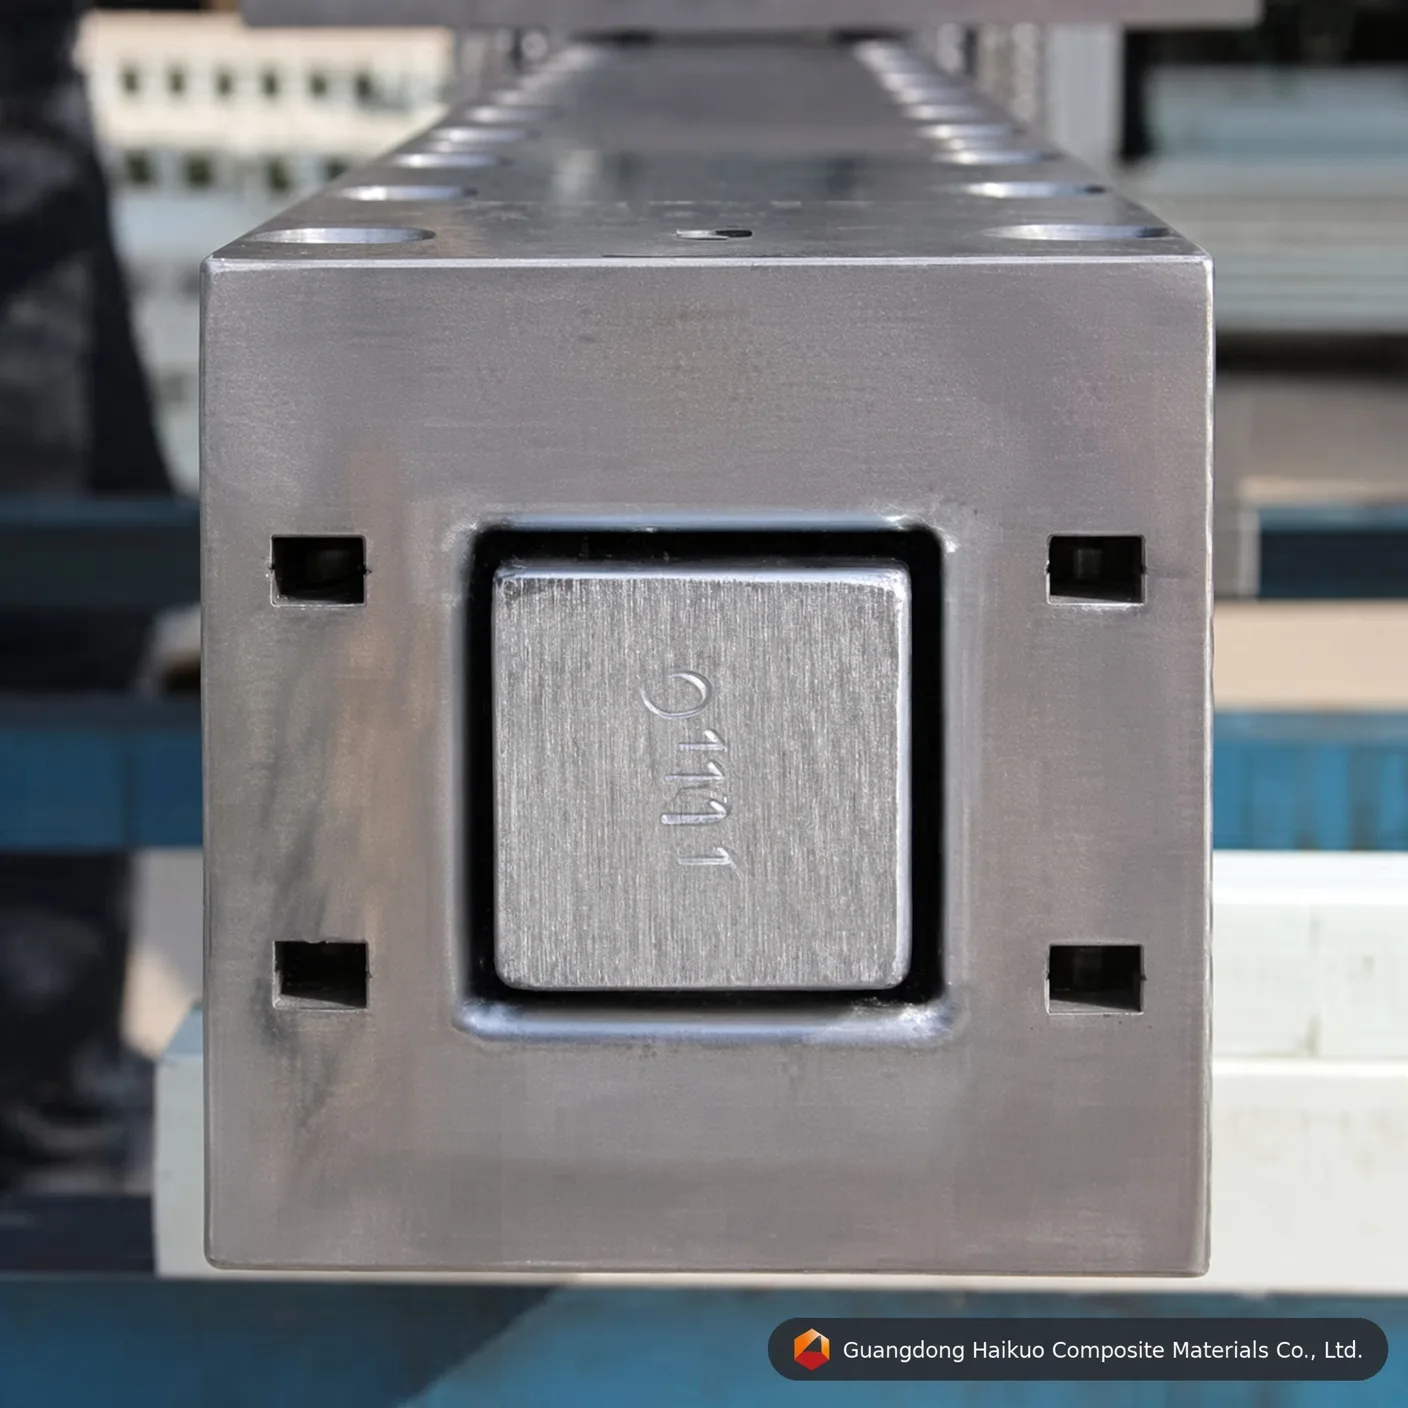
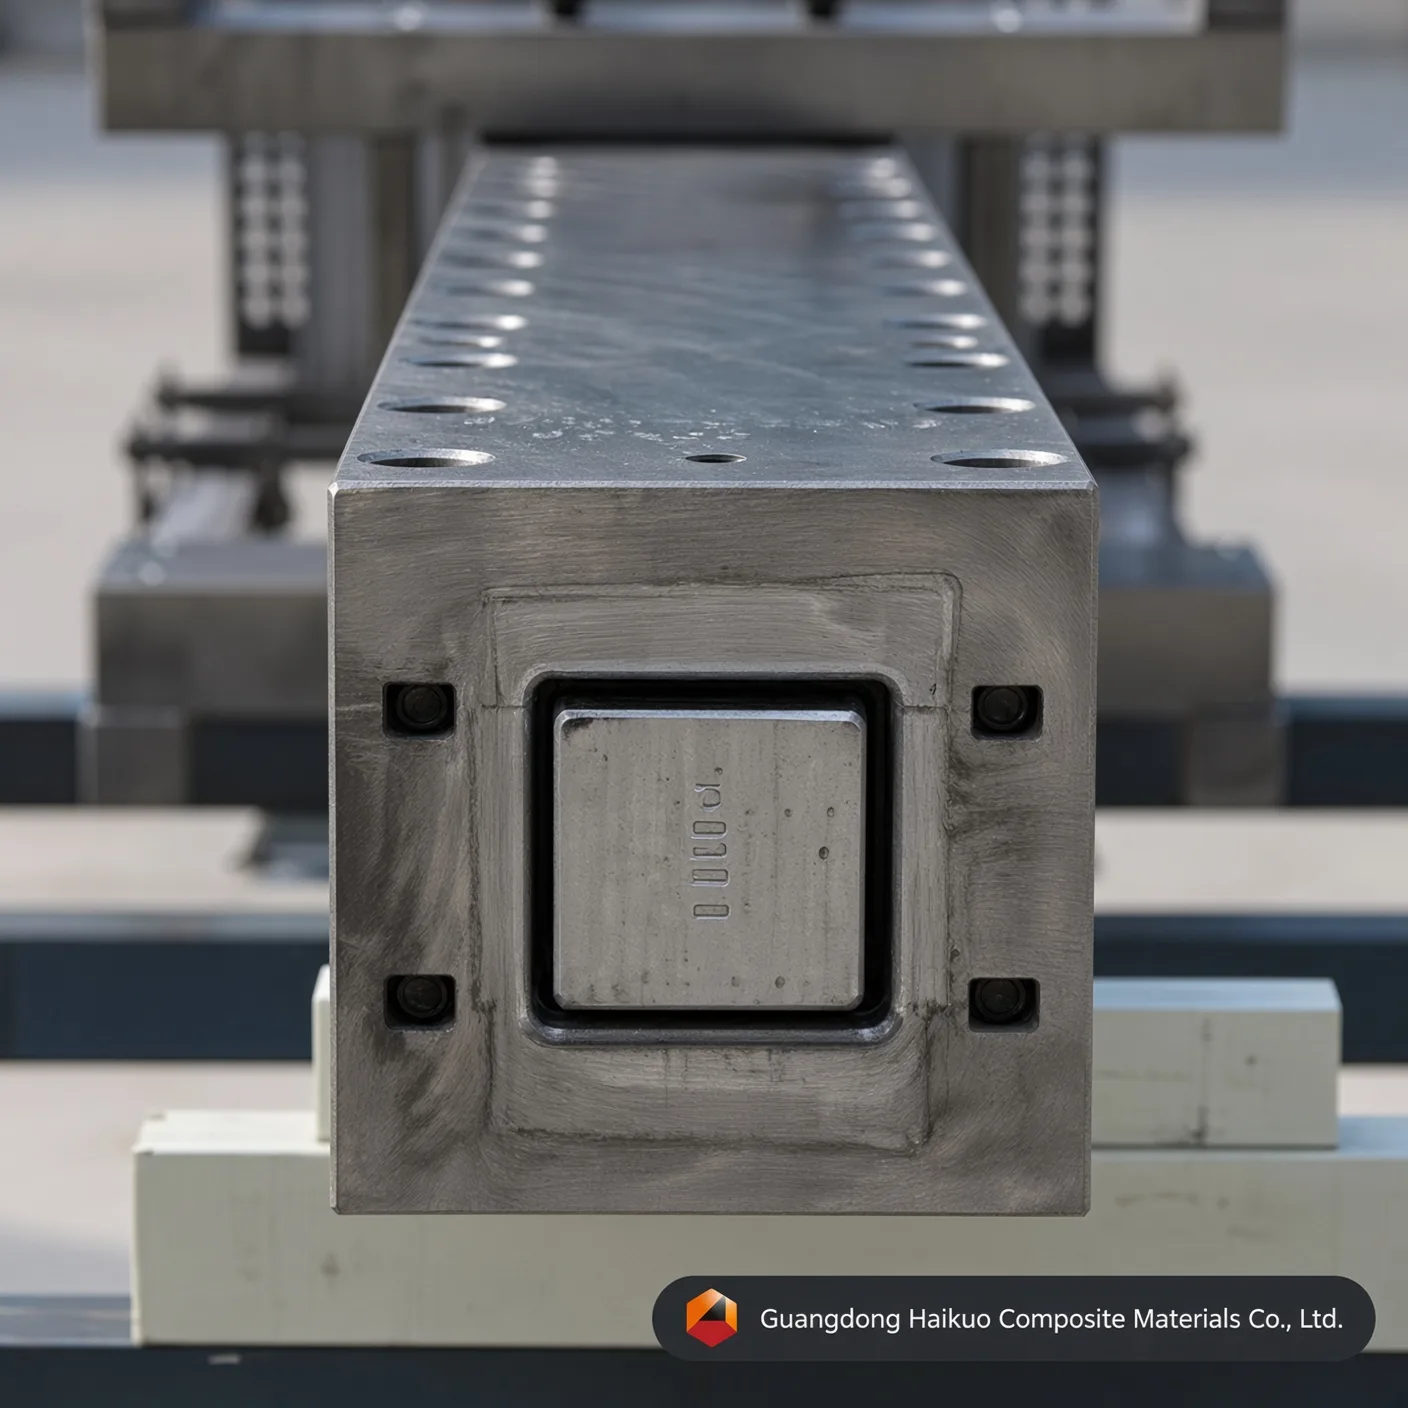
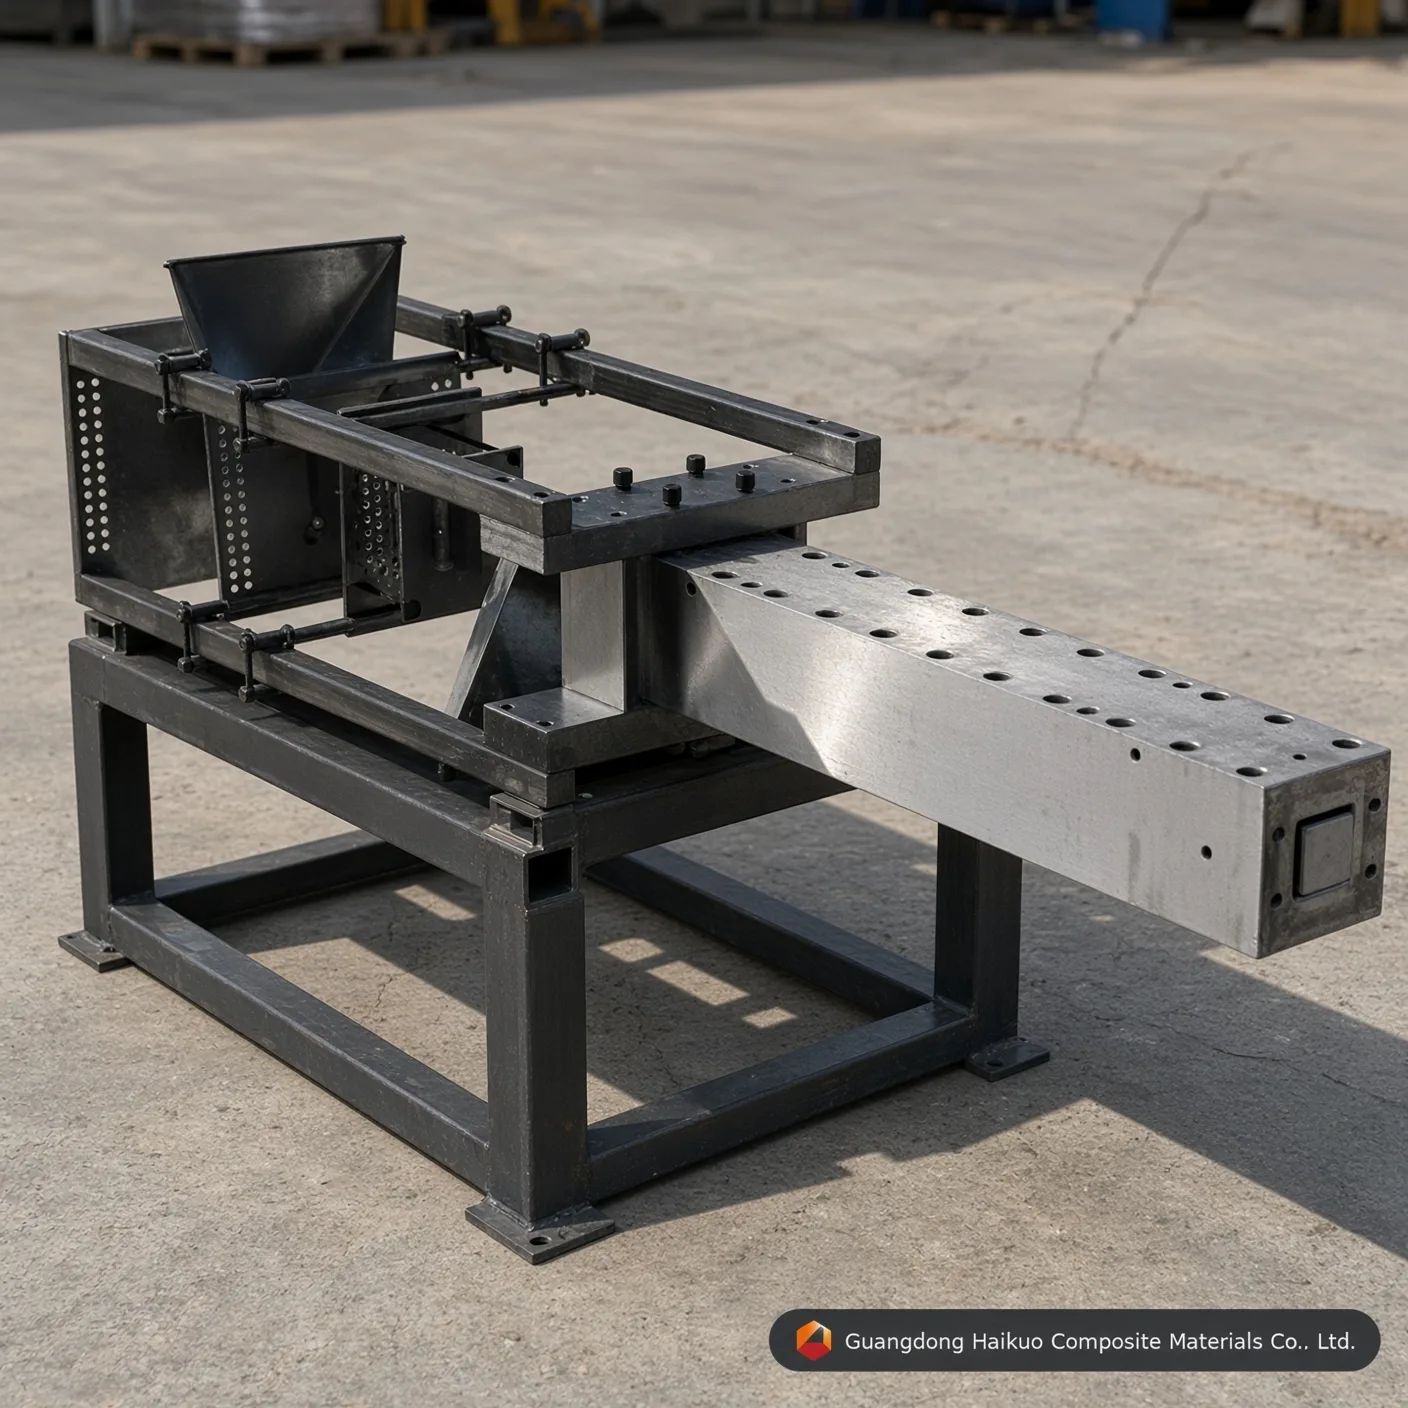
GFK-Vierkantrohr-Pultrusionswerkzeug 60*60 mm: Hochpräzisionswerkzeug für Konstruktionsprofile
Erzielen Sie gleichbleibenden Ausstoß tragender GFK-Profile mit diesem hochpräzisen Pultrusionswerkzeug für Vierkantrohre 60*60 mm aus Cr12/H13-Stahl mit spiegelglatter Kavität und HRC-60-Härte für hervorragende Verschleißfestigkeit und Maßstabilität.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
Präzisionswerkzeuge für tragende GFK-Profile
In Bau- und Industrieprojekten des Jahres 2026 dienen Vierkantrohre mit 60*60 mm als tragendes „Arbeitspferd“, das häufig in Kühltürmen, Modulbauten und Fußgängerstegen zu finden ist. Unser Pultrusionswerkzeug für GFK-Vierkantrohre 60*60 mm ist darauf ausgelegt, den hohen Anforderungen dieser tragenden Anwendungen gerecht zu werden. Bei Guangdong Haikuo sorgt die genaue Beachtung der inneren Eckengeometrie und des thermischen Verhaltens des Werkzeugstahls dafür, dass jedes Vierkantrohr innerhalb der strukturellen ISO-Toleranzen bleibt und frei von Delamination ist.
1. So funktioniert die Vierkantrohr-Pultrusion
Ein hochwertiges Vierkantrohr mit 60 mm herzustellen bedeutet, die „Schrumpfspannung“ zu beherrschen, die sich an den Ecken eines Rechteckprofils aufbaut. Unsere Werkzeuge begegnen dem mit drei entscheidenden Zonen:
- Verdichtungseinlauf: Eine präzise berechnete Einlaufkonizität am Werkzeugmund verdichtet die Glasfasermatten und Rovings, sodass die Ecken des Vierkantprofils vollständig verstärkt sind.
- Zonale Heizdynamik: Ein mehrstufiges Heizsystem gleicht aus, dass die Mitte eines Vierkantrohrs mit 60 mm anders schnell aushärtet als seine Ecken, und verhindert so „innere Risse“, also thermische Rissbildung.
- Dornpräzision: Ein innerer Dorn von 50 mm-54 mm (passend zur Wandstärke) wird mit hochfesten Schrauben und Zentriervorrichtungen gehalten, damit die Wandstärke auf ±0,1 mm gleichmäßig bleibt.
2. Werkstoffwahl & Oberflächenbehandlung der Kavität
Die kontinuierliche Bewegung der Glasfaser bei hohen Abzugsgeschwindigkeiten ist stark abrasiv, daher werden unsere Werkzeuge für 60*60 mm aus hochwertigen Werkzeugstählen gefertigt:
- Cr12 / Cr12MoV: Ein hochchromhaltiger Stahl, der als Standard für die Serienfertigung dient und nach der Vakuumwärmebehandlung HRC 58-62 erreicht.
- H13-Werkzeugstahl: Dank Zähigkeit und Beständigkeit gegen thermische Ermüdung bevorzugt für die Pultrusion auf Epoxidbasis.
- Spiegelpolitur & Beschichtung: Die Kavität wird auf Ra 0,012 poliert und mit 0,05 mm Hartchrom beschichtet — eine ultraglatte Kombination, die die Abzugsreibung um 30 % senkt und sowohl den Energieverbrauch als auch den Verschleiß der Greifer verringert.
3. Technische Parameter & Ausführungsstandards
| Technische Eigenschaft | Haikuo-Standardwert | Nutzen für die Produktion |
|---|---|---|
| Werkzeugspezifikation | 60.0 x 60.0 mm | Individuell wählbare Wandstärke (3-6 mm). |
| Kavitätenhärte | HRC 55 – 62 | Extreme Beständigkeit gegen Glasfaserabrieb. |
| Geradheitstoleranz | < 0,02 mm / Meter | Hilft den Rohren, gut in Verbinder zu passen. |
| Glätte (Ra) | 0.025 ~ 0.012 | Class-A-Oberflächengüte für den Außeneinsatz. |
| Eckenradius (R) | 1,0 – 3,0 mm (individuell) | Verringert die Spannungskonzentration an Verbindungen. |
4. Industrielle Anwendungen für Vierkantrohre mit 60 mm
- Kühltürme: Korrosionsfeste Rahmenelemente, die ständiger Chemikalien- und Feuchtigkeitsbelastung standhalten.
- Energieversorgung: Nicht leitende Tragkonstruktionen für Hochspannungs-Umspannwerke.
- Modulbau: Leichte Träger und Stützen für schnell errichtbare Unterkünfte und Notunterkünfte bei Katastropheneinsätzen.
- Landwirtschaftliche Rahmen: Langlebige, fäulnisfeste Rahmen für Gewächshauskonstruktionen und Stützen von Stallböden.
10 Experten-FAQs: Technik von Vierkantrohr-Werkzeugen
F1: „Kann ein Werkzeug Vierkantrohre mit unterschiedlichen Wandstärken herstellen?“
A: Nein. Die Wandstärke ergibt sich aus dem Spalt zwischen der äußeren Kavität und dem inneren Dorn. Dorne sind jedoch austauschbar, wenn der Werkzeugkörper darauf ausgelegt ist.
F2: „Wie hoch ist die typische Abzugsgeschwindigkeit für ein Profil mit 60*60 mm?“
A: Je nach Harzsystem (Polyester oder Polyurethan) liegen die Geschwindigkeiten typischerweise zwischen 0,4 und 1,0 Metern pro Minute.
F3: „Wie verhindern Sie, dass sich das Vierkantrohr verdreht?“
A: Verdrehen wird durch die präzise Ausrichtung der Vorformschablonen und die innere Geradheit der Werkzeugkavität (Toleranz 0,02 mm) verhindert.
F4: „Ist Hartverchromung für die Pultrusion von Kohlenstofffaser erforderlich?“
A: Ja. Kohlenstofffaser ist stark abrasiv. Für Läufe mit Kohlenstofffaser empfehlen wir eine dickere Chromschicht oder eine spezielle Nitrierung.
F5: „Wie viele Heizzonen werden für ein Werkzeug mit 60 mm empfohlen?“
A: Wir empfehlen ein 3-Zonen- oder 4-Zonen-Heizsystem, um die Aushärtespitze bei tragenden Wandstärken wirksam zu beherrschen.
F6: „Was verursacht Oberflächenfusseln oder Rauheit am Vierkantrohr?“
A: Das ist meist auf Ablagerungen im Werkzeug oder eine verschlissene Verchromung zurückzuführen. Unsere Oberfläche mit Ra 0,012 ist darauf ausgelegt, dies bis zu 100.000 Metern zu verhindern.
F7: „Können Sie das Werkzeug mit einem bestimmten Eckenradius für meine Verbinder auslegen?“
A: Ja. Wir können den „R“-Winkel anpassen, sodass er genau zu den Anforderungen Ihrer Tragwerksverbindung passt.
F8: „Wie hoch ist die erwartete Lebensdauer eines Werkzeugs Cr12 60*60 mm?“
A: Bei richtiger Wartung und nicht abrasiven Harzen kann ein Cr12-Werkzeug zwischen 50.000 und 150.000 Metern Profil fertigen.
F9: „Bieten Sie technische Unterstützung für den ersten Produktionslauf an?“
A: Ja, wir stellen die vollständige technische Dokumentation bereit und können eine Videoberatung zur Maschineneinrichtung und zu den Harztemperatureinstellungen anbieten.
F10: „Wie entferne ich Harzablagerungen in der Vierkantkavität?“
A: Verwenden Sie einen Messing- oder Kupferschaber, solange das Werkzeug noch warm ist, um die Verchromung nicht zu verkratzen, und anschließend ein Reinigungslösungsmittel.
Strategische Werkzeugberatung
Steigern Sie Ihre Produktionseffizienz mit der Guangdong Haikuo Composite Materials Co., Ltd. Unter der Leitung von Helena Wang bietet unser Team hochwertige GFK-Pultrusionswerkzeug-Lösungen für die globale Infrastruktur.
Besprechen Sie Ihre Projektspezifikationen mit uns:
- Projektleiterin: Helena Wang
- Technische Konstruktions-E-Mail: [email protected]
- Globales WhatsApp: +86 189 5198 8522
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | Vierkantrohr-Läufe mit maximaler Werkzeugstandzeit und Maßstabilität | Vierkantrohr-Produktion in Standardmengen | Prototyping oder Probeläufe von Vierkantrohren in Kleinserie |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für das GFK-Vierkantrohr-Pultrusionswerkzeug 60*60 mm entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasiv. Beim kontinuierlichen Pultrusionsprozess erzeugt die verstärkte Matrix erhebliche Kratzreibung an den Kavitätenwänden des GFK-Vierkantrohr-Pultrusionswerkzeugs 60*60 mm. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl, verlängert die Standzeit des Werkzeugs um über 40 % und erhält dabei Lauf um Lauf die gleichbleibende 60*60-mm-Vierkantrohr-Geometrie.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012-0,025 μm auf die Abzugskraft beim GFK-Vierkantrohr-Pultrusionswerkzeug 60*60 mm aus?
Antwort: Eine spiegelpolierte Kavität senkt den dynamischen Reibungskoeffizienten im Formkanal für Vierkantrohr drastisch. Geringere Reibung bedeutet, dass die Pultrusionsmaschine weniger Klemm-/Zugkraft braucht, um den aushärtenden Verbund voranzubringen, was Haftreibung in der Linie verringert, Faserausblühen an der Oberfläche verhindert und den Energieverbrauch über lange Produktionsläufe senkt.
F3: Welche Stahlgüte sollte für die Serienfertigung mit dem GFK-Vierkantrohr-Pultrusionswerkzeug 60*60 mm spezifiziert werden?
Antwort: Für die kontinuierliche Serienfertigung wird H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl empfohlen. H13 bietet die längste Standzeit und die beste thermische Ermüdungsbeständigkeit, während Cr12MoV bei Standardmengen starke Leistung zu geringeren Kosten liefert — P20-Formenstahl bleibt eine wirtschaftliche Option für Prototypen oder kurze Probechargen.
F4: Kann das GFK-Vierkantrohr-Pultrusionswerkzeug 60*60 mm auf Sonderabmessungen oder OEM-Spezifikationen angepasst werden?
Antwort: Ja. Wie bei all unseren Pultrusionswerkzeugen können Abmessungen, Kavitätenanzahl und Oberflächenbehandlung nach Ihrer genauen Zeichnung oder Ihrem Muster ausgelegt werden — wir unterstützen sowohl Standard-Katalogmaße als auch vollständig kundenspezifische OEM-Werkzeuganfragen.
F5: Mit welchen Harzsystemen ist das GFK-Vierkantrohr-Pultrusionswerkzeug 60*60 mm kompatibel?
Antwort: Das Werkzeug ist mit der gesamten Palette der in der FRP-Pultrusion verwendeten Harzsysteme kompatibel, darunter ungesättigtes Polyester, Vinylester, Epoxid- und Phenolharze. Nennen Sie uns Ihr Zielharz und Ihr Aushärteprofil, dann bestätigen wir die optimale Kavitätenoberfläche und Heizzonenauslegung.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






