


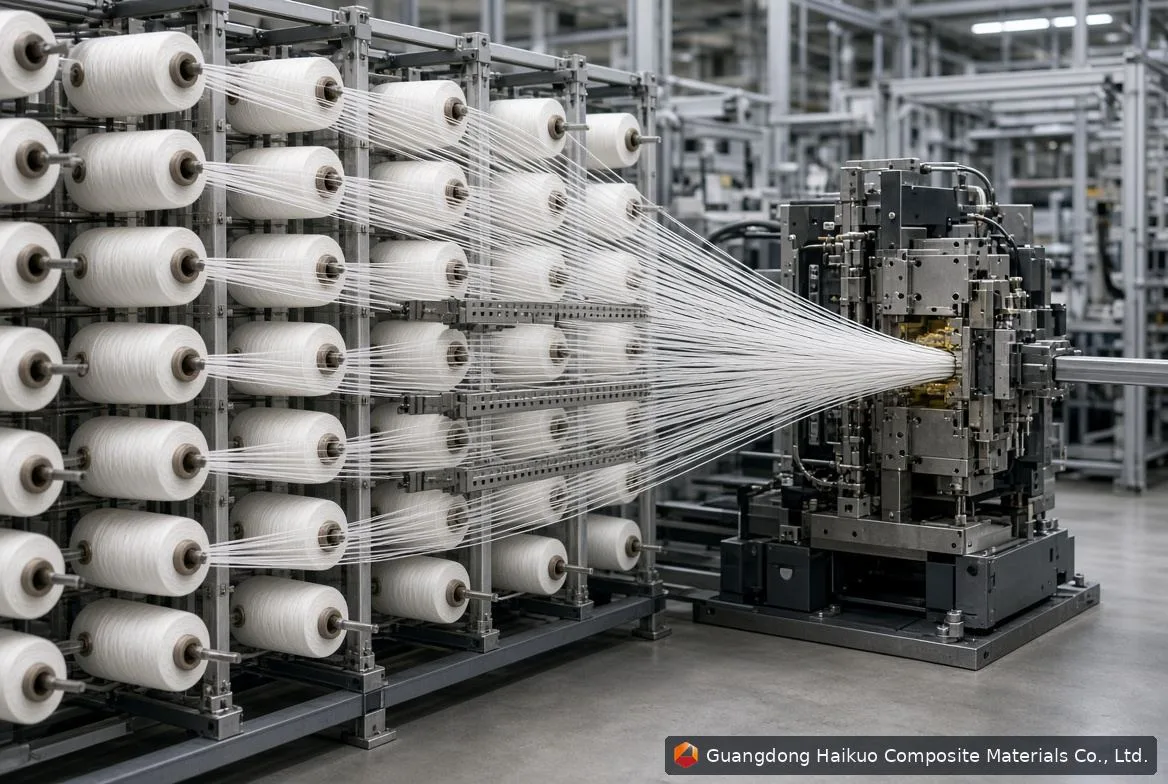
Proceso de pultrusión de perfiles de PRFV
¿Qué es la pultrusión del PRFV?
La pultrusión es un proceso continuo y automatizado para fabricar perfiles de polímero reforzado con fibra (PRFV) de sección constante. El nombre combina «pull» (tirar) y «extrusion» (extrusión): mientras que la extrusión empuja el material a través de una matriz, la pultrusión tira del compuesto de fibra y resina a través de una matriz de conformado de acero calentada.
El resultado es un perfil estructural ligero y de alta resistencia —vigas en I, perfiles en C, tubos huecos, varillas macizas, formas a medida— que se usa en la construcción, la infraestructura eléctrica, el transporte, el sector marino y el procesamiento químico. Los perfiles de PRFV pultruidos ofrecen una excelente resistencia a la corrosión, no conductividad eléctrica, consistencia dimensional y una relación resistencia-peso que rivaliza con la del acero con una fracción de la masa.
Esta guía recorre todas las etapas del proceso de pultrusión en orden de producción, junto con los puntos de control de calidad, los parámetros críticos del proceso y las soluciones a los defectos de fabricación habituales.
La pultrusión del PRFV de un vistazo
- Tipo de proceso: fabricación continua de materiales compuestos termoestables
- Refuerzo principal: roving de fibra de vidrio E (55–70 % de fracción en volumen)
- Sistemas de resina: poliéster insaturado (UP), viniléster (VE), epoxi
- Velocidad de tracción: 0.2–2.0 m/min según la sección
- Temperatura de la matriz: 80–180°C repartidos en tres zonas calentadas
- Grado de curado: ≥90 % medido por DSC
- Norma clave: GB/T 1446–1453 (ensayos mecánicos)
Preparación de las materias primas
Todo perfil pultruido de alta calidad parte de materias primas elegidas con cuidado y bien preparadas. Los tres componentes principales —refuerzo de fibra, sistema de resina y desmoldeante— deben cumplir especificaciones estrictas antes de empezar la producción.
Roving de fibra de vidrio
La pultrusión estándar usa roving de fibra de vidrio E (sin álcali) como refuerzo estructural principal. Los rovings son haces multifilamento enrollados en bobinas cilíndricas y montados en el cantre. Los requisitos críticos incluyen:
- Contenido de humedad: ≤0.05 % (el exceso de humedad inhibe el curado de la resina y provoca la formación de huecos)
- Una superficie limpia y sin contaminantes, con un ensimaje de silano compatible
- Una densidad lineal (tex) constante en todas las bobinas de una tirada de producción
Pueden añadirse refuerzos superficiales como el mat de hilos continuos (CSM) o un velo superficial (normalmente de vidrio C o de poliéster) para mejorar el acabado superficial, la resistencia a los UV o la protección contra la corrosión del perfil terminado.
Sistema de resina
El sistema de resina envuelve las fibras, transfiere la carga entre ellas y determina la resistencia química y térmica del perfil. Los sistemas habituales incluyen:
- Poliéster insaturado (UP): una opción económica, muy usada en perfiles estructurales generales y de ingeniería civil
- Viniléster (VE): resistencia superior a la corrosión, elección habitual en procesamiento químico y entornos marinos
- Epoxi: altas propiedades mecánicas y adherencia, usado en aeroespacial, energía eólica y aplicaciones estructurales exigentes
La resina se mezcla con un iniciador (catalizador) —normalmente un peróxido orgánico— y un acelerador para ajustar el tiempo de gelificación y el perfil de curado a la temperatura de la matriz y a la velocidad de tracción previstas. Pueden añadirse cargas como carbonato de calcio (CaCO₃) o trihidrato de aluminio (ATH) para reducir costes, dar ignifugación o mejorar el alisado de la superficie. La viscosidad de la resina a 25°C debe estar entre 200–600 mPa·s para lograr una buena impregnación de la fibra.
Desmoldeante
Los desmoldeantes evitan que el perfil curado se adhiera al interior de la matriz. Se aplican como desmoldeante interno (IMR), mezclado directamente en la resina, o como desmoldeante externo, aplicado sobre la superficie interior de la matriz. La mayoría de las líneas de producción usan ambos, para lograr un buen desmoldeo y calidad de superficie.
Disposición de la fibra y montaje del cantre
El cantre sostiene todas las bobinas de roving y las alimenta hacia delante con una tensión controlada y uniforme. Montar bien el cantre determina directamente el comportamiento mecánico y la consistencia dimensional del perfil terminado.
Las bobinas de roving se cargan en husillos y pasan por guías de control de tensión. La tensión objetivo del roving es de 5–15 N por haz, con una tolerancia de ±10 % en todas las posiciones. Una tensión desigual provoca ondulación de la fibra, secciones asimétricas y torsión del perfil, uno de los defectos más difíciles de corregir una vez en producción.
Tras el cantre, los rovings pasan por placas guía (placas de conformado) que organizan los haces de fibra en el patrón geométrico que exige la sección del producto. En esta etapa se introducen las capas de velo superficial o de mat, colocadas sobre o bajo la fila de rovings. El conjunto entra entonces en el baño de resina como una pila de fibra estructurada y cohesionada.
Impregnación con resina
Lograr una impregnación completa y uniforme de la fibra es el factor más importante para producir perfiles pultruidos sin huecos y de alta resistencia. La impregnación se hace en un baño de resina abierto o en una caja de inyección cerrada.
Baño de resina abierto
El método tradicional: los haces de fibra se sumergen en una cubeta de resina catalizada a 20–35°C y se hacen pasar por encima y por debajo de una serie de rodillos de impregnación, que fuerzan mecánicamente la resina entre los filamentos individuales. Los rodillos también exprimen el exceso de resina, lo que ayuda a controlar el contenido final de resina (30–45 % en peso).
La temperatura del baño de resina necesita un control estricto: las temperaturas más altas reducen la viscosidad y mejoran la impregnación, pero también aceleran el tiempo de gelificación y recortan la vida útil de la mezcla disponible para impregnar. El nivel del baño se mantiene estable con una alimentación continua de resina, y la viscosidad se comprueba a intervalos regulares.
Caja de inyección cerrada
Una alternativa cada vez más popular por el cumplimiento ambiental y la consistencia de la resina: la caja de inyección cerrada fuerza la resina a presión directamente en el haz de fibra a la entrada de la matriz y encierra por completo la zona de impregnación. Sus ventajas clave incluyen:
- Casi elimina las emisiones de COV de estireno (crítico para cumplir la salud laboral)
- Contenido de resina más consistente en toda la sección del perfil
- Menos desperdicio de resina y limpieza más sencilla
- Más adecuada para sistemas de resina reactivos con vida útil de mezcla corta
Preformado
Tras el baño de resina, el conjunto de fibra húmeda pasa por una serie de placas de conformado (preformador) que consolidan progresivamente las fibras impregnadas hasta la geometría exacta de la entrada del orificio de la matriz. Esta etapa cumple varias funciones críticas:
- Transición de geometría: las placas con aberturas cada vez menores dan forma gradualmente al haz húmedo, desde una disposición suelta de fibras hasta una preforma casi con la forma final
- Eliminación del exceso de resina: se exprime la resina sobrante, lo que ayuda a fijar la proporción final de resina y fibra antes de la matriz
- Consolidación del refuerzo: las capas de mat y los velos superficiales se presionan contra el núcleo de rovings, eliminando arrugas y bolsas de aire
- Igualación de la tensión: el preformador corrige pequeños desequilibrios de tensión procedentes del cantre antes de que la pila de fibra entre en la zona calentada
El preformado importa sobre todo en secciones complejas como las vigas en I, los perfiles en C y los perfiles huecos de caja, donde mantener preciso el posicionamiento de la fibra y el orden de las capas a lo largo del orificio de la matriz es esencial para alcanzar las propiedades mecánicas de diseño.
Curado térmico en la matriz de pultrusión
La matriz de pultrusión es el corazón del proceso: una herramienta de acero mecanizada con precisión que da forma a la geometría final de la sección y, al mismo tiempo, inicia el curado químico de la matriz de resina. El diseño de la matriz y el control de la temperatura son las principales palancas que rigen la calidad del perfil, la velocidad de producción y la vida útil de la matriz.
Construcción de la matriz
Las matrices de pultrusión se mecanizan normalmente en acero para herramientas (habitualmente de grado P20 o H13) con un orificio cromado duro. El acabado superficial del orificio se rectifica hasta una rugosidad de Ra ≤ 0.4 μm, una especificación crítica que minimiza la fuerza de tracción por fricción, evita marcas en la superficie y alarga la vida útil de la matriz. La longitud de la matriz suele ir de 600 a 1,500 mm según el espesor de pared del perfil y la velocidad de tracción objetivo: los perfiles más gruesos necesitan matrices más largas para dar tiempo de permanencia suficiente a un curado completo.
Perfil de temperatura de tres zonas
La mayoría de las matrices de producción se dividen en tres zonas de calentamiento de control independiente que crean un gradiente de temperatura deliberado a lo largo de la matriz:
| Zona | Función | Temperatura típica |
|---|---|---|
| Zona 1: precalentamiento | Elevar la temperatura de fibra y resina; iniciar el flujo de resina hacia los huecos de fibra restantes | 80–100°C |
| Zona 2: gelificación | Desencadenar la gelificación; comienza la reticulación; la resina pasa de líquido a gel | 120–150°C |
| Zona 3: curado | Completar la reticulación; el perfil alcanza su integridad estructural; se produce el pico exotérmico | 140–180°C |
Un reto técnico clave es gestionar la reacción exotérmica de curado. Al reticularse, la resina libera calor: en perfiles de sección gruesa, esta exotermia puede llevar la temperatura del núcleo muy por encima de la de la pared de la matriz. Si el pico exotérmico supera aproximadamente los 220°C, la degradación térmica y el agrietamiento longitudinal se hacen probables. La formulación de la resina, la velocidad de tracción y las temperaturas de las zonas deben equilibrarse para mantener la exotermia dentro de límites seguros.
Tracción con orugas
La unidad de tracción con orugas (también llamada unidad de arrastre o sistema de tracción) impulsa todo el proceso. Sujeta el perfil curado al salir de la matriz y tira de todo el conjunto de fibra y resina, del cantre a la salida de la matriz, a una velocidad constante y controlada.
La mayoría de los sistemas de tracción modernos usan dobles pinzas hidráulicas de orugas: dos conjuntos opuestos de almohadillas de tracción con goma que sujetan el perfil de forma simétrica desde arriba y abajo (o desde ambos lados en secciones asimétricas). La fuerza de sujeción se ajusta para dar tracción suficiente sin marcar la superficie ni deformar las dimensiones del perfil.
La velocidad de tracción es uno de los parámetros del proceso con más influencia:
- Una velocidad mayor aumenta la producción pero reduce el tiempo de permanencia en la matriz, lo que exige temperaturas de matriz más altas o una formulación de resina más reactiva para lograr un curado completo
- Una velocidad menor da más tiempo de curado pero eleva el coste de producción por metro y puede causar sobrecurado si no se bajan las temperaturas de la matriz en consecuencia
- Los perfiles de pared delgada (pared ≤3 mm) suelen poder trabajar a 1.0–2.0 m/min; las secciones macizas gruesas (≥12 mm) suelen limitarse a 0.2–0.5 m/min
La velocidad de tracción y la temperatura de la matriz son parámetros interdependientes que deben fijarse juntos como una pareja ajustada para cada perfil y sistema de resina: si se cambia uno sin ajustar el otro, sufrirán la calidad del curado o el acabado superficial.
Corte de precisión (sierra volante)
Cuando el perfil curado sale de la unidad de tracción, pasa a la sierra volante (también llamada sierra de corte o sierra móvil), que corta el perfil continuo en las longitudes especificadas sin detener la línea. El carro de la sierra acelera hasta igualar la velocidad de tracción del perfil, hace el corte y vuelve a su posición inicial para el siguiente ciclo, de modo que la producción es realmente continua.
La elección de la hoja de sierra importa mucho: las hojas con recubrimiento de diamante o con puntas de carburo de tungsteno son el estándar para perfiles de PRFV y dan cortes limpios y con pocas rebabas, minimizando el calor y el arranque de fibras. La cara de corte debe mantenerse perpendicular al eje del perfil, con una desviación angular de no más de 0.5°.
El corte del PRFV genera polvo de fibra de vidrio, un riesgo respiratorio que exige una extracción de polvo obligatoria en el punto de corte, además de equipos de protección individual (mascarillas, protección ocular) para todas las personas cercanas. El polvo debe captarse y eliminarse como residuo industrial según la normativa local.
Postprocesado e inspección
La inspección final asegura que cada perfil enviado a los clientes cumple las especificaciones dimensionales, visuales y mecánicas. Un protocolo de inspección estructurado suele cubrir cuatro áreas:
Inspección visual
Cada perfil se examina en busca de defectos superficiales: huecos, grietas, manchas de fibra seca, zonas ricas en resina, craquelado superficial, decoloración. Los perfiles se clasifican con iluminación controlada. Una tasa de aceptación visual de primera calidad de ≥98 % es una referencia estándar del sector.
Inspección dimensional
Se miden las dimensiones de la sección, el espesor de pared, la rectitud (arco y barrido) y la torsión, y se comprueban con las tolerancias del plano. En perfiles estructurales, las tolerancias dimensionales típicas siguen la norma EN 13706 (Europa) o ASTM D3917 (Norteamérica), salvo que el cliente especifique otra cosa.
Ensayos mecánicos (muestreo)
Las probetas cortadas de los lotes de producción se ensayan según GB/T 1446–1453 (normas nacionales chinas, muy referenciadas internacionalmente) para determinar:
- Resistencia a tracción y módulo (longitudinal y transversal)
- Resistencia a flexión y módulo
- Resistencia a la compresión
- Resistencia al cizallamiento interlaminar (ILSS)
Los resultados de los ensayos mecánicos deben alcanzar o superar el 95 % de los valores de diseño indicados en la ficha técnica del producto.
Poscurado (opcional)
Cuando importan el máximo comportamiento mecánico o la estabilidad dimensional —sobre todo en sistemas con base epoxi—, los perfiles pueden pasar por un poscurado libre en horno a 80–120°C durante 2–4 horas para llevar el grado de curado por encima del 95 %.
Embalaje y trazabilidad
Los perfiles aceptados se envuelven en película de barrera contra la humedad, se les colocan tapones protectores en los extremos y se agrupan en paquetes para el envío. Cada paquete lleva una etiqueta con el código de producto, el número de lote, la fecha de producción y la norma aplicable, esencial para una trazabilidad completa de la cadena de suministro y para las auditorías de calidad.
Parámetros clave del proceso de pultrusión del PRFV
La tabla siguiente resume los parámetros críticos del proceso que los ingenieros de producción siguen y controlan durante la fabricación de perfiles de PRFV pultruidos:
| Parámetro | Rango típico | Notas |
|---|---|---|
| Velocidad de tracción | 0.2–2.0 m/min | Mayor en perfiles de pared delgada; debe ajustarse a la temperatura de la matriz |
| Temperatura de la matriz (zona de curado) | 140–180°C | Depende del sistema de resina; el epoxi suele necesitar temperaturas más altas |
| Contenido de resina (en peso) | 30–45% | Tolerancia de control ±2 %; más resina = menor rigidez |
| Fracción volumétrica de fibra | 55–70% | Mayor volumen de fibra = mayor resistencia y rigidez |
| Rugosidad superficial del orificio de la matriz | Ra ≤ 0.4 μm | Cromado duro; crítico para la fricción y el acabado superficial |
| Grado de curado | ≥90% | Medido por DSC; el poscurado puede subirlo a ≥95 % |
| Viscosidad de la resina (25°C) | 200–600 mPa·s | Una menor viscosidad mejora la impregnación; se controla con viscosímetro Brookfield |
| Tensión del roving | 5–15 N por haz | Tolerancia ±10 %; una tensión desigual provoca torsión del perfil |
Defectos habituales en la pultrusión del PRFV: causas y soluciones
Incluso las líneas de pultrusión bien gestionadas encuentran patrones de defectos recurrentes. La tabla siguiente recoge los problemas notificados con más frecuencia, sus causas de fondo y las soluciones recomendadas:
| Defecto | Causas principales | Acciones correctivas |
|---|---|---|
| Huecos superficiales / poros | Viscosidad de la resina demasiado alta; aire atrapado en el baño; impregnación insuficiente | Bajar la temperatura del baño para reducir la viscosidad; pasar a caja de inyección; reducir la velocidad de tracción |
| Manchas de fibra seca (zonas blancas) | Presión de impregnación insuficiente; tensión del roving demasiado alta; falta de resina | Aumentar la profundidad del baño o la presión de inyección; reducir la tensión; reponer el baño de resina |
| Agrietamiento longitudinal | Exotermia excesiva; velocidad de curado demasiado rápida para la sección; temperatura de la matriz demasiado alta | Reducir la temperatura de la matriz; reformular el nivel de catalizador; reducir la velocidad de tracción para alargar el tiempo de gelificación |
| Torsión del perfil | Disposición asimétrica de la fibra; tensión desigual del roving; placa guía descentrada | Reequilibrar la tensión del cantre; realinear las placas guía; verificar la geometría de las placas de conformado |
| Rugosidad superficial | Fallo del desmoldeante; desgaste del orificio de la matriz; delaminación de la capa superficial rica en resina | Volver a aplicar desmoldeante externo; recromar el orificio de la matriz; comprobar la continuidad del velo superficial |
| Ondulación de la fibra | Tensión desigual del cantre; gelificación prematura antes de la entrada de la matriz; turbulencia en el baño | Igualar la tensión; reducir el acelerador; comprobar la alineación de los rodillos del baño |
| Delaminación en los extremos cortados | Curado insuficiente; hoja de sierra desgastada; vibración por la fuerza de corte | Verificar un grado de curado ≥90 % antes de cortar; cambiar la hoja; reducir la velocidad de avance |
Preguntas frecuentes sobre la pultrusión del PRFV
Estas preguntas reflejan los temas que ingenieros, prescriptores de proyectos y profesionales de compras buscan con más frecuencia sobre la pultrusión del PRFV.
¿Cuál es la diferencia entre pultrusión y extrusión?
En la extrusión, el material (normalmente un termoplástico) es empujado a través de una matriz por un mecanismo de husillo. En la pultrusión, en cambio, el compuesto de fibra y resina es arrastrado a través de una matriz calentada por una unidad de tracción situada aguas abajo. La pultrusión se usa exclusivamente con compuestos termoestables reforzados con fibra y produce perfiles continuos de sección constante. Como las fibras permanecen en tensión durante el proceso, los perfiles pultruidos alcanzan una resistencia longitudinal a tracción y flexión excepcionalmente alta —normalmente 3–5× la de perfiles de aluminio extruido equivalentes— y pesan aproximadamente un 70 % menos que el acero.
¿Qué sistemas de resina usa la pultrusión del PRFV y cómo elegir el adecuado?
Los tres sistemas de resina principales son el poliéster insaturado (UP), el viniléster (VE) y el epoxi. El poliéster insaturado es rentable y fácil de procesar, una buena opción para rejillas estructurales, sistemas de pasarelas y perfiles de gestión de cables en entornos moderados. El viniléster resiste mucho mejor los ácidos, los álcalis, los disolventes y la absorción de humedad, por lo que es la elección preferida en plantas químicas, infraestructuras de aguas residuales y aplicaciones marinas. El epoxi ofrece un alto comportamiento mecánico, buena resistencia a la fatiga y baja absorción de humedad, y se elige para aeroespacial estructural, largueros de palas de aerogenerador e infraestructuras civiles de alta carga. La elección correcta depende del entorno de trabajo, los requisitos mecánicos, la clase de fuego y el presupuesto de coste del ciclo de vida.
¿Cómo afecta la velocidad de tracción a la calidad de los perfiles de PRFV pultruidos?
La velocidad de tracción determina cuánto tiempo pasa el compuesto de fibra y resina dentro de la matriz calentada: su «tiempo de permanencia». Las velocidades de tracción mayores reducen el tiempo de permanencia y dejan menos tiempo para que la energía térmica llegue al núcleo del perfil y complete la reacción de curado. Ir demasiado rápido produce perfiles con curado insuficiente, con menor resistencia mecánica, pegajosidad superficial y posible agrietamiento longitudinal por la exotermia producida fuera de la matriz. Ir demasiado despacio arriesga un sobrecurado dentro de la matriz, mayor fuerza de tracción, adherencia a la matriz y energía desperdiciada. Como regla general: los perfiles de pared delgada (1–3 mm) pueden sostener 1.0–2.0 m/min; las varillas macizas gruesas o las secciones estructurales de más de 15 mm suelen necesitar 0.2–0.5 m/min. La velocidad de tracción siempre debe calibrarse junto con las temperaturas de las zonas de la matriz, como una pareja.
¿Cuáles son los principales sectores y aplicaciones de los perfiles de PRFV pultruidos?
Los perfiles de PRFV pultruidos sirven a una gama amplia y creciente de sectores: en construcción e ingeniería civil para vigas estructurales, tableros de puentes, pasarelas peatonales y barras de refuerzo; en infraestructura eléctrica para bandejas portacables, escaleras portacables, soportes de transformadores y postes de servicios públicos (valorados por su no conductividad eléctrica); en química y tratamiento de agua para pasamanos, soportes de tuberías y rejilla de plataformas resistentes a la corrosión; en transporte para interiores de vagones, paneles de autobús y carrocerías ligeras de camión; en energías renovables para componentes de góndolas de aerogenerador y pasarelas de plataformas offshore; y en aplicaciones marinas para superestructuras de embarcaciones y sistemas de muelles donde la resistencia a la corrosión es esencial. Se prevé que el mercado mundial de compuestos pultruidos crezca a un 5–7 % anual (CAGR) hasta 2030, impulsado por la renovación de infraestructuras y la inversión en descarbonización.
¿Cómo afecta el grado de curado al comportamiento de la pultrusión del PRFV y cómo se mide?
El grado de curado (DoC), también llamado conversión, mide qué parte de los grupos reactivos disponibles de la resina termoestable se ha reticulado. Un DoC del 90 % es normalmente el umbral mínimo de aceptación en producción; por debajo, los perfiles muestran menor rigidez, una temperatura de transición vítrea (Tg) más baja, mal acabado superficial y vulnerabilidad a la entrada de humedad. El DoC se mide con mayor precisión mediante calorimetría diferencial de barrido (DSC): la exotermia residual de una muestra curada se compara con la exotermia total de la resina sin curar, y esa proporción indica el porcentaje de resina sin reaccionar que queda. La espectroscopia infrarroja (FTIR) y el análisis mecánico dinámico (DMA) ayudan a una caracterización más profunda. El poscurado a 80–120°C puede llevar el DoC a ≥95 % en aplicaciones que necesitan la máxima estabilidad térmica.
¿Puede la pultrusión del PRFV producir perfiles huecos y secciones complejas?
Sí: la pultrusión maneja bien los perfiles huecos, entre ellos los tubos cuadrados y rectangulares, las tuberías redondas, las secciones ovaladas y las vigas de caja multicelda. Las secciones huecas necesitan un mandril anclado dentro del orificio de la matriz, alrededor del cual se envuelve el conjunto de fibra y resina mientras se tira de él. Las vigas en I, los perfiles en C, las secciones en T, las secciones en Z y los perfiles a medida también salen del proceso de forma rutinaria. Las secciones más complejas —paredes con varias cavidades, alas cónicas, nervios integrales— exigen un mecanizado de matriz y un diseño de placas de conformado igualmente más elaborados, pero siguen siendo posibles dentro de la limitación de sección constante propia del proceso. Los perfiles de sección variable (por ejemplo, vigas cónicas) necesitan mecanizado tras la pultrusión, o se fabrican mejor mediante moldeo por transferencia de resina (RTM) o bobinado de filamento.
¿Qué normas de calidad se aplican a los perfiles estructurales de PRFV pultruidos?
Las principales normas internacionales y regionales que rigen los perfiles estructurales de PRFV pultruidos: EN 13706 (la norma europea que especifica los requisitos y los métodos de ensayo de los perfiles estructurales pultruidos, Partes 1–3); ASTM D3917 (especificación estándar de tolerancias dimensionales de perfiles pultruidos de plástico termoestable reforzado con vidrio); ASTM D3916 (especificación estándar de varillas pultruidas de plástico reforzado con fibra); y GB/T 1446–1453 (normas nacionales chinas para los ensayos mecánicos de plásticos reforzados con fibra). El comportamiento al fuego se rige por EN 13501 en Europa y por UL 94 / ASTM E84 en Norteamérica. Quien especifique perfiles pultruidos para uso estructural debe exigir informes de ensayo certificados por terceros, documentación de trazabilidad y un sistema de gestión de la calidad certificado según ISO 9001.
¿Cómo se compara la pultrusión del PRFV con el acero y el aluminio en coste y comportamiento?
El coste inicial del material de los perfiles de PRFV pultruidos suele ser 2–4× mayor que el de secciones de acero equivalentes, y comparable o algo superior al del aluminio de grado marino. Pero el análisis de coste del ciclo de vida favorece de forma constante al PRFV en entornos corrosivos o de mucho mantenimiento. El PRFV no necesita pintura, galvanizado, protección catódica ni sustituciones periódicas por corrosión: los costes anuales de mantenimiento suelen ser un 80–90 % menores que los del acero recubierto en entornos costeros, químicos o de aguas residuales. En un ciclo de vida de 25 años, el coste total de propiedad del PRFV resulta con frecuencia menor que el del acero con recubrimientos protectores. El ahorro de peso (el PRFV suele pesar un 70–75 % menos que el acero) también reduce los costes de cimentación, instalación y transporte. La elección correcta del material depende de los requisitos de carga, de lo agresivo que sea el entorno, del presupuesto de compra y del horizonte de ciclo de vida del proyecto.
/* ── Variables ─────────────────────────── */ :root { –c-ink: #0f1923; –c-sub: #3d5166; –c-muted: #647d94; –c-rule: #d8e3ec; –c-bg: #ffffff; –c-surface: #f4f8fb; –c-blue: #1a5fa8; –c-blue-lt: #ddeeff; –c-orange: #d85e0e; –c-orange-lt: #fff3ea; –c-green: #186b3a; –c-green-lt: #e6f5ed; –c-step: #0a3c6e; –font-body: ‘Georgia’, ‘Times New Roman’, serif; –font-ui: ‘Helvetica Neue’, Arial, sans-serif; –r: 6px; –max-w: 820px; } /* ── Base ──────────────────────────────── */ .frp-article { font-family: var(–font-body); color: var(–c-ink); line-height: 1.75; max-width: var(–max-w); margin: 0 auto; padding: 0 0 48px; } .frp-article *, .frp-article *::before, .frp-article *::after { box-sizing: border-box; } /* ── Breadcrumb ────────────────────────── */ .breadcrumb { font-family: var(–font-ui); font-size: 0.8rem; color: var(–c-muted); margin-bottom: 20px; padding-bottom: 12px; border-bottom: 1px solid var(–c-rule); } .breadcrumb ol { list-style: none; margin: 0; padding: 0; display: flex; flex-wrap: wrap; gap: 4px; align-items: center; } .breadcrumb li + li::before { content: ‘/’; margin-right: 4px; color: var(–c-rule); } .breadcrumb a { color: var(–c-blue); text-decoration: none; } .breadcrumb a:hover { text-decoration: underline; } /* ── Header ────────────────────────────── */ .article-header { margin-bottom: 32px; padding-bottom: 24px; border-bottom: 2px solid var(–c-ink); } .article-meta { display: flex; align-items: center; gap: 14px; font-family: var(–font-ui); font-size: 1.2rem; margin-bottom: 14px; text-transform: uppercase; letter-spacing: .06em; color: var(–c-muted); } .article-category { background: var(–c-blue); color: #fff; padding: 2px 10px; border-radius: 2px; font-weight: 700; letter-spacing: .04em; } .article-title { font-family: var(–font-ui); font-size: clamp(1.55rem, 3vw, 2.1rem); font-weight: 800; color: var(–c-ink); line-height: 1.22; margin: 0 0 14px; letter-spacing: -.02em; } .article-subtitle { font-size: 1.7rem; color: var(–c-sub); line-height: 1.65; margin: 0 0 16px; font-style: italic; border-left: 3px solid var(–c-blue); padding-left: 14px; } .article-byline { display: flex; gap: 18px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin-bottom: 16px; } .article-tags { display: flex; flex-wrap: wrap; gap: 6px; } .tag { font-family: var(–font-ui); font-size: 1.2rem; background: var(–c-surface); color: var(–c-sub); border: 1px solid var(–c-rule); border-radius: 3px; padding: 2px 9px; letter-spacing: .03em; } /* ── Table of Contents ─────────────────── */ .toc { background: var(–c-surface); border: 1px solid var(–c-rule); border-left: 4px solid var(–c-blue); border-radius: 0 var(–r) var(–r) 0; padding: 20px 24px; margin-bottom: 36px; font-family: var(–font-ui); } .toc-title { font-size: 1.2rem; font-weight: 700; text-transform: uppercase; letter-spacing: .08em; color: var(–c-blue); margin: 0 0 12px; } .toc-list { margin: 0; padding-left: 1.2em; font-size: 1.2rem; line-height: 1.9; color: var(–c-sub); columns: 2; column-gap: 24px; } .toc-list a { color: var(–c-blue); text-decoration: none; } .toc-list a:hover { text-decoration: underline; } @media (max-width: 560px) { .toc-list { columns: 1; } } /* ── Article Sections ─────────────────── */ .article-section { margin-bottom: 44px; } .article-section h2 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 14px; padding-top: 6px; border-top: 2px solid var(–c-rule); letter-spacing: -.015em; } .article-section h3 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 700; color: var(–c-step); margin: 22px 0 8px; } .article-section p { margin: 0 0 14px; font-size: 1.7rem; } .article-section ul, .article-section ol { padding-left: 1.4em; margin: 0 0 14px; font-size: 1.2rem; } .article-section li { margin-bottom: 6px; } /* ── Process Step variant ─────────────── */ .process-step .step-label { display: inline-block; font-family: var(–font-ui); font-size: 1.2rem; font-weight: 900; letter-spacing: .14em; text-transform: uppercase; color: #fff; background: var(–c-step); padding: 3px 11px; border-radius: 3px; margin-bottom: 8px; } .process-step h2 { border-top: none; padding-top: 0; color: var(–c-step); } /* ── Fact Box ─────────────────────────── */ .fact-box { background: var(–c-blue-lt); border: 1px solid #aaccee; border-radius: var(–r); padding: 18px 22px; margin: 22px 0; } .fact-box-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .07em; color: var(–c-blue); margin: 0 0 12px; } .fact-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.7; } .fact-list li { padding: 4px 0; border-bottom: 1px solid #c5ddf0; } .fact-list li:last-child { border-bottom: none; } /* ── QC Callout ───────────────────────── */ .qc-callout { background: var(–c-green-lt); border-left: 4px solid var(–c-green); border-radius: 0 var(–r) var(–r) 0; padding: 12px 16px; margin: 18px 0 4px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-green); line-height: 1.55; } .qc-callout strong { color: #0f4a28; } /* ── Tables ───────────────────────────── */ .process-table-wrapper { overflow-x: auto; margin: 18px 0 24px; border-radius: var(–r); border: 1px solid var(–c-rule); -webkit-overflow-scrolling: touch; } .process-table { width: 100%; border-collapse: collapse; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.5; } .process-table thead tr { background: var(–c-step); color: #fff; } .process-table th { padding: 11px 14px; text-align: left; font-weight: 700; font-size: 1.2rem; letter-spacing: .04em; text-transform: uppercase; white-space: nowrap; } .process-table td { padding: 10px 14px; vertical-align: top; border-top: 1px solid var(–c-rule); color: var(–c-ink); } .process-table tbody tr:nth-child(even) { background: var(–c-surface); } .process-table tbody tr:hover { background: var(–c-blue-lt); } .defect-table thead tr { background: var(–c-orange); } /* ── FAQ ──────────────────────────────── */ .faq-section { background: var(–c-surface); border-radius: var(–r); border: 1px solid var(–c-rule); padding: 32px 30px; margin-top: 48px; } .faq-title { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 6px; letter-spacing: -.015em; } .faq-intro { font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin: 0 0 28px; font-style: italic; } .faq-item { border-top: 1px solid var(–c-rule); padding: 22px 0; } .faq-item:first-of-type { border-top: none; padding-top: 0; } .faq-question { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 700; color: var(–c-blue); margin: 0 0 10px; line-height: 1.4; } .faq-answer p { font-size: 1.2rem; color: var(–c-sub); margin: 0; line-height: 1.7; } /* ── Related Articles ─────────────────── */ .related-articles { margin-top: 40px; padding-top: 22px; border-top: 2px solid var(–c-rule); } .related-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .08em; color: var(–c-muted); margin: 0 0 14px; } .related-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; } .related-list li { padding: 7px 0; border-bottom: 1px solid var(–c-rule); } .related-list li:last-child { border-bottom: none; } .related-list a { color: var(–c-blue); text-decoration: none; font-weight: 500; } .related-list a:hover { text-decoration: underline; } /* ── Responsive ────────────────────────── */ @media (max-width: 640px) { .frp-article { padding: 0 0 32px; } .faq-section { padding: 22px 18px; } .article-title { font-size: 1.7rem; } }







