


Proceso de pultrusión de perfiles de PRFV
Los atascos del molde son uno de los problemas más perturbadores de la pultrusión de fibra de vidrio: detienen la producción, causan defectos en el producto y elevan los costes. Entender qué los causa es el primer paso para evitarlos y mantener la producción en marcha.
Qué causa el atasco del molde
1. Gelificación de la resina
La gelificación de la resina se produce cuando la resina cura de forma prematura dentro del molde y se solidifica contra sus superficies. Entre los desencadenantes habituales se incluyen:
- Temperatura alta de la resina: las temperaturas elevadas aceleran el curado, lo que aumenta las probabilidades de gelificación dentro del molde.
- Viscosidad de la resina irregular: una viscosidad desigual provoca velocidades de curado desiguales, lo que puede desencadenar la gelificación en puntos concretos.
- Velocidad de pultrusión lenta: si es demasiado lenta, la resina dispone de más tiempo del debido para curar dentro del molde.
2. Acumulación de restos de fibra
Los restos de fibra generados durante la pultrusión pueden acumularse dentro del molde y restringir poco a poco el flujo de resina. Suelen proceder de:
- Preparación inadecuada de la fibra: una limpieza insuficiente o contaminantes que introducen restos en el proceso.
- Diseño ineficiente del molde: esquinas vivas o canales de drenaje deficientes que atrapan restos con el tiempo.
- Componentes del molde desgastados: guías y rodillos que se desgastan y sueltan restos a medida que envejecen.
3. Contaminación por materias extrañas
El polvo, la suciedad u otros contaminantes del aire que entran en el proceso también pueden causar atascos, a menudo debido a:
- Un entorno de trabajo sucio: una zona polvorienta que introduce contaminantes en el proceso.
- Una manipulación descuidada de los materiales: un roving o una resina mal manipulados que introducen contaminantes.
- Una limpieza insuficiente del molde: una limpieza poco frecuente que deja que los contaminantes se acumulen con el tiempo.
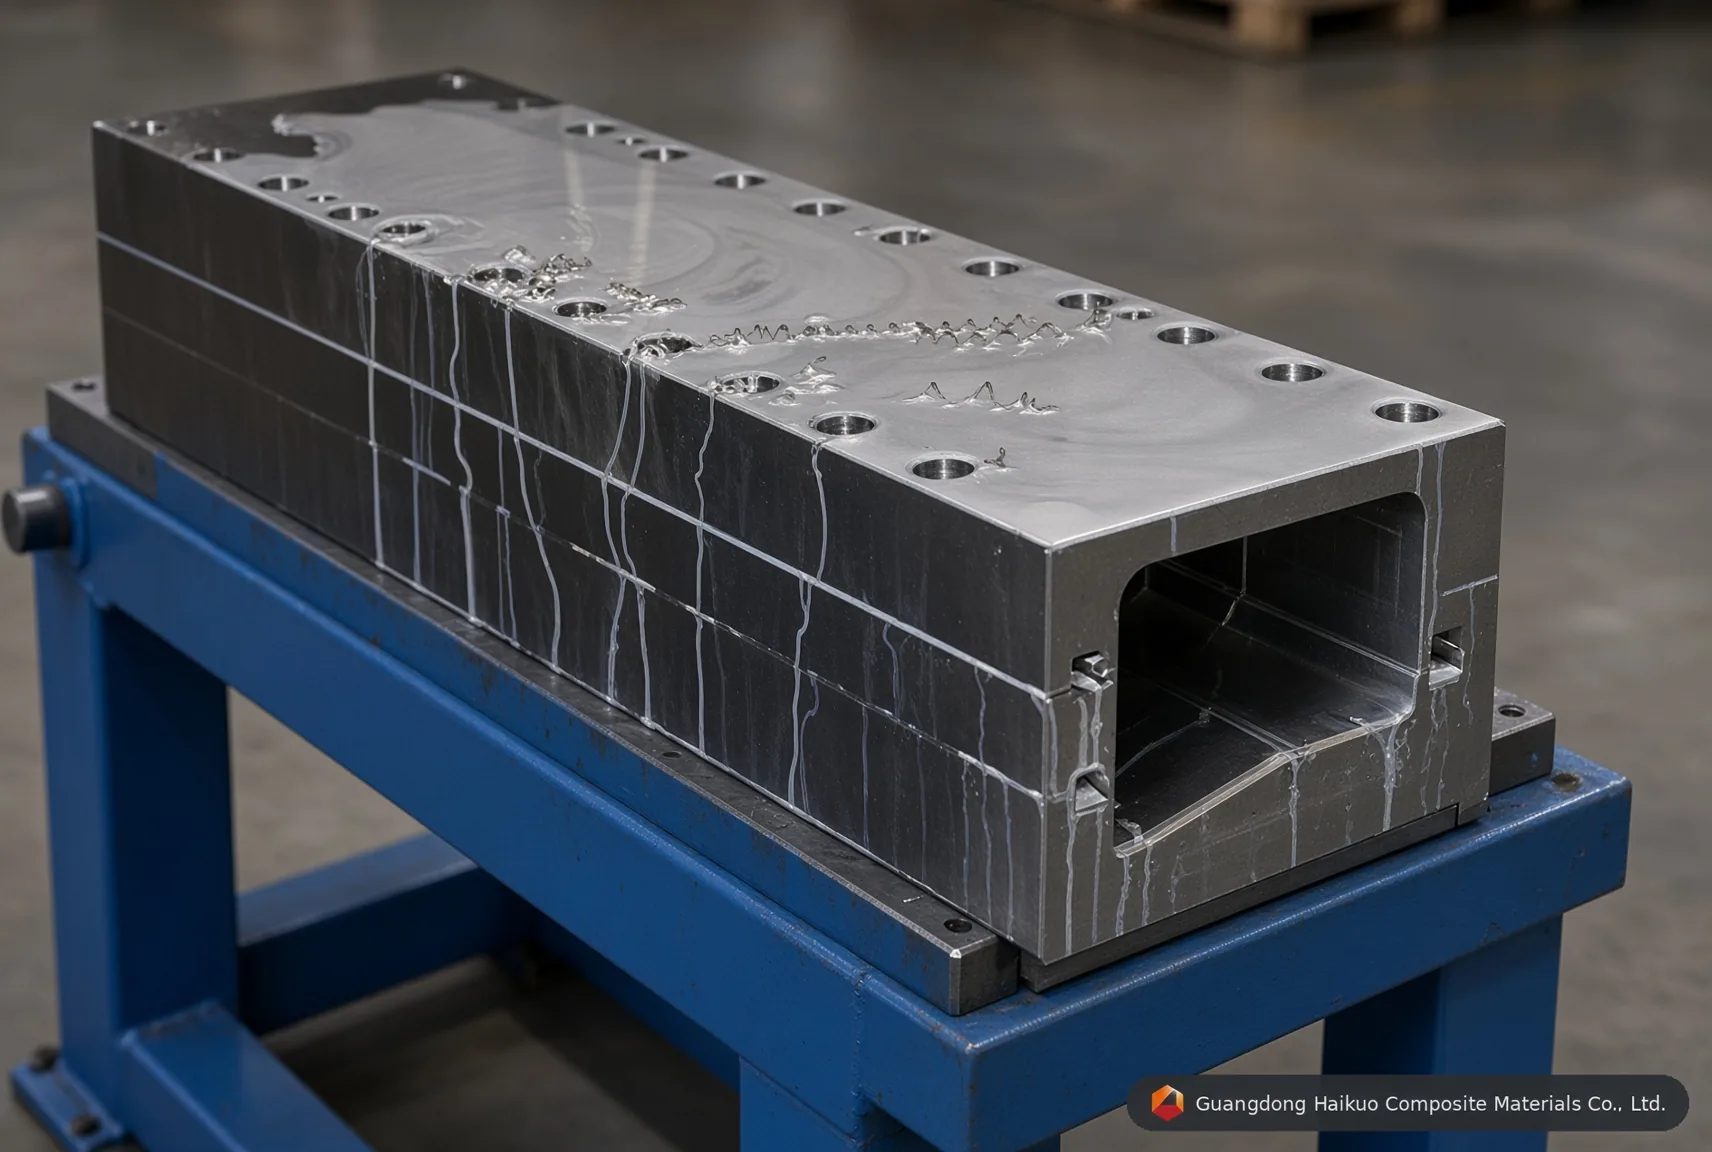
Proceso de fabricación de moldes de pultrusión de PRFV
Lo que le cuestan los atascos
Interrupciones de la producción: un atasco puede detener toda la línea de pultrusión y causar retrasos, plazos incumplidos y clientes descontentos.
Defectos del producto: un atasco a mitad de una tirada puede crear huecos, superficies irregulares o propiedades del material inconsistentes, y a veces deja el producto inservible.
Costes más altos: además de la propia interrupción, los atascos suponen más mano de obra de limpieza y reparación, material desperdiciado o componentes sustituidos e ingresos perdidos por el tiempo de parada, a veces con penalizaciones añadidas por incumplir compromisos de entrega.
Cómo evitar el atasco del molde
- Controle la temperatura de la resina: manténgala dentro del intervalo recomendado con sistemas de monitorización y control.
- Gestione la viscosidad de la resina: realice ensayos con regularidad y ajuste la formulación para mantener constante el caudal.
- Optimice la velocidad de pultrusión: adáptela al tipo de resina, a las características de la fibra y al diseño del molde para que la resina fluya correctamente.
- Prepare y manipule la fibra con cuidado: siga procedimientos de preparación estrictos y un almacenamiento adecuado de los materiales para no introducir restos.
- Diseñe bien los moldes: unas superficies lisas, un drenaje adecuado y el mínimo de zonas muertas reducen la acumulación de restos.
- Limpie los moldes según un calendario: retire con regularidad los restos, los contaminantes y los residuos de resina curada, con métodos de limpieza adecuados al material del molde.
- Mantenga limpia la zona de trabajo: reduzca al mínimo el polvo y los contaminantes del aire con un buen orden y una buena manipulación de los materiales.
Algunos hábitos más que merece la pena incorporar
Inspección periódica del molde: compruebe si hay desgaste, daños o acumulación de restos, y resuelva los problemas antes de que provoquen un atasco.
Mantenimiento preventivo: un programa de mantenimiento programado de moldes, guías, rodillos y sistemas de dosificación de resina detecta los problemas pronto.
Formación de los operarios: asegúrese de que los operarios comprenden la limpieza del molde, la preparación de la fibra y la buena técnica de pultrusión.
Mejora continua: haga un seguimiento del proceso, vigile las primeras señales de atasco y utilice los datos para afinar su enfoque con el tiempo.
Conclusión
Los atascos del molde tienen costes reales: para la producción, para la calidad del producto y para la cuenta de resultados. Entender qué los causa e incorporar los hábitos preventivos anteriores contribuye mucho a que una operación de pultrusión de fibra de vidrio funcione sin problemas y de forma rentable a largo plazo.