


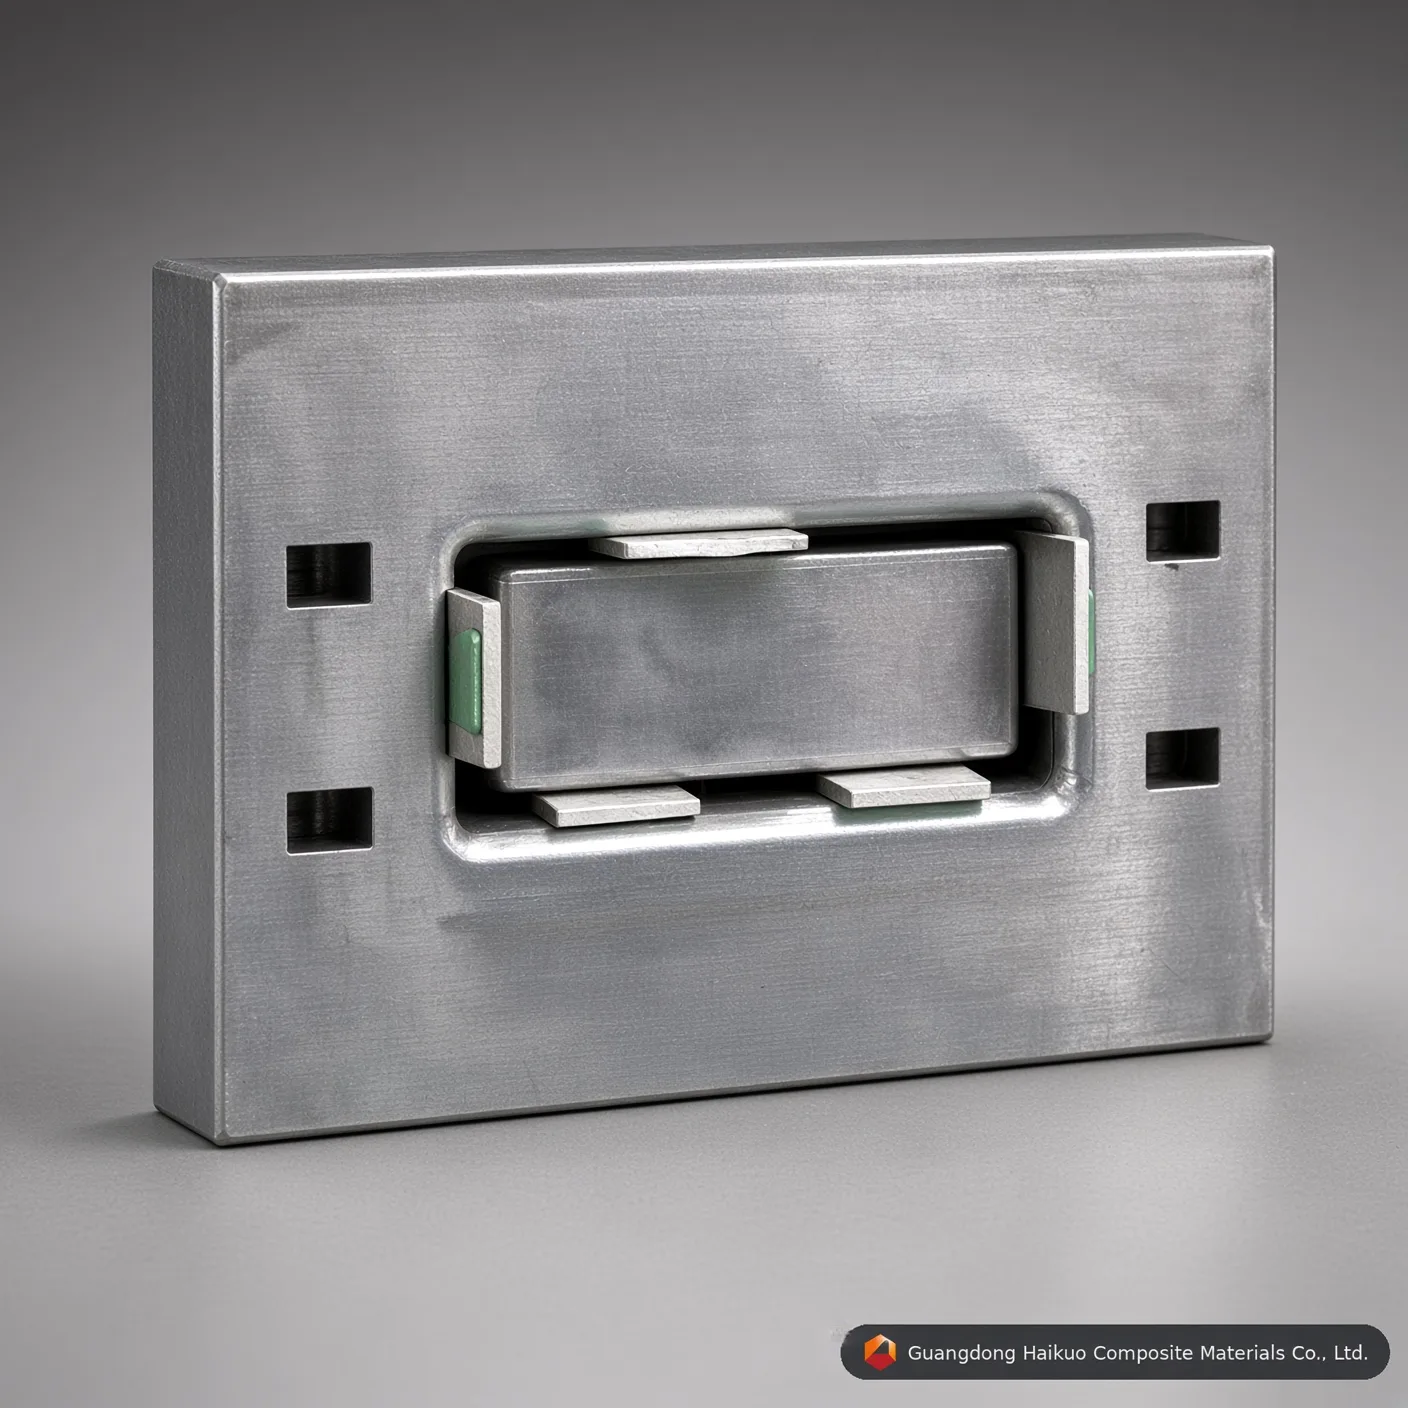
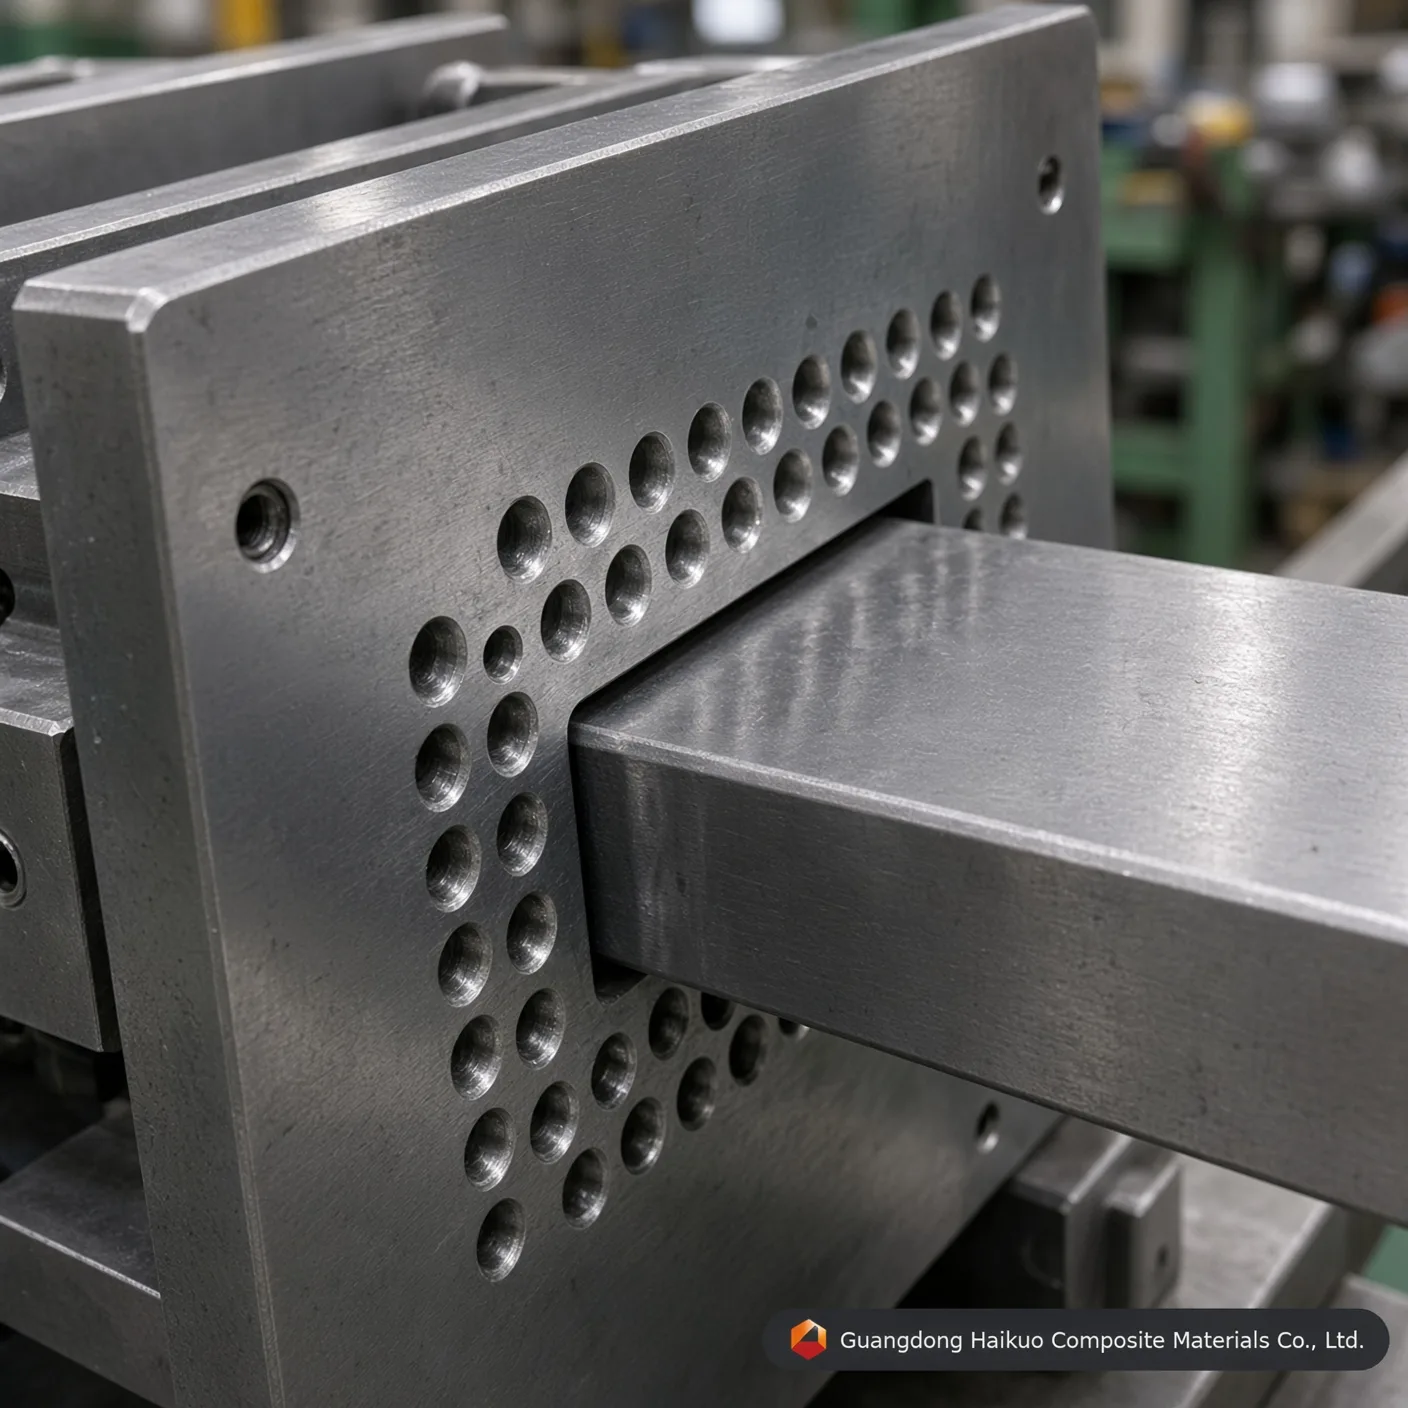
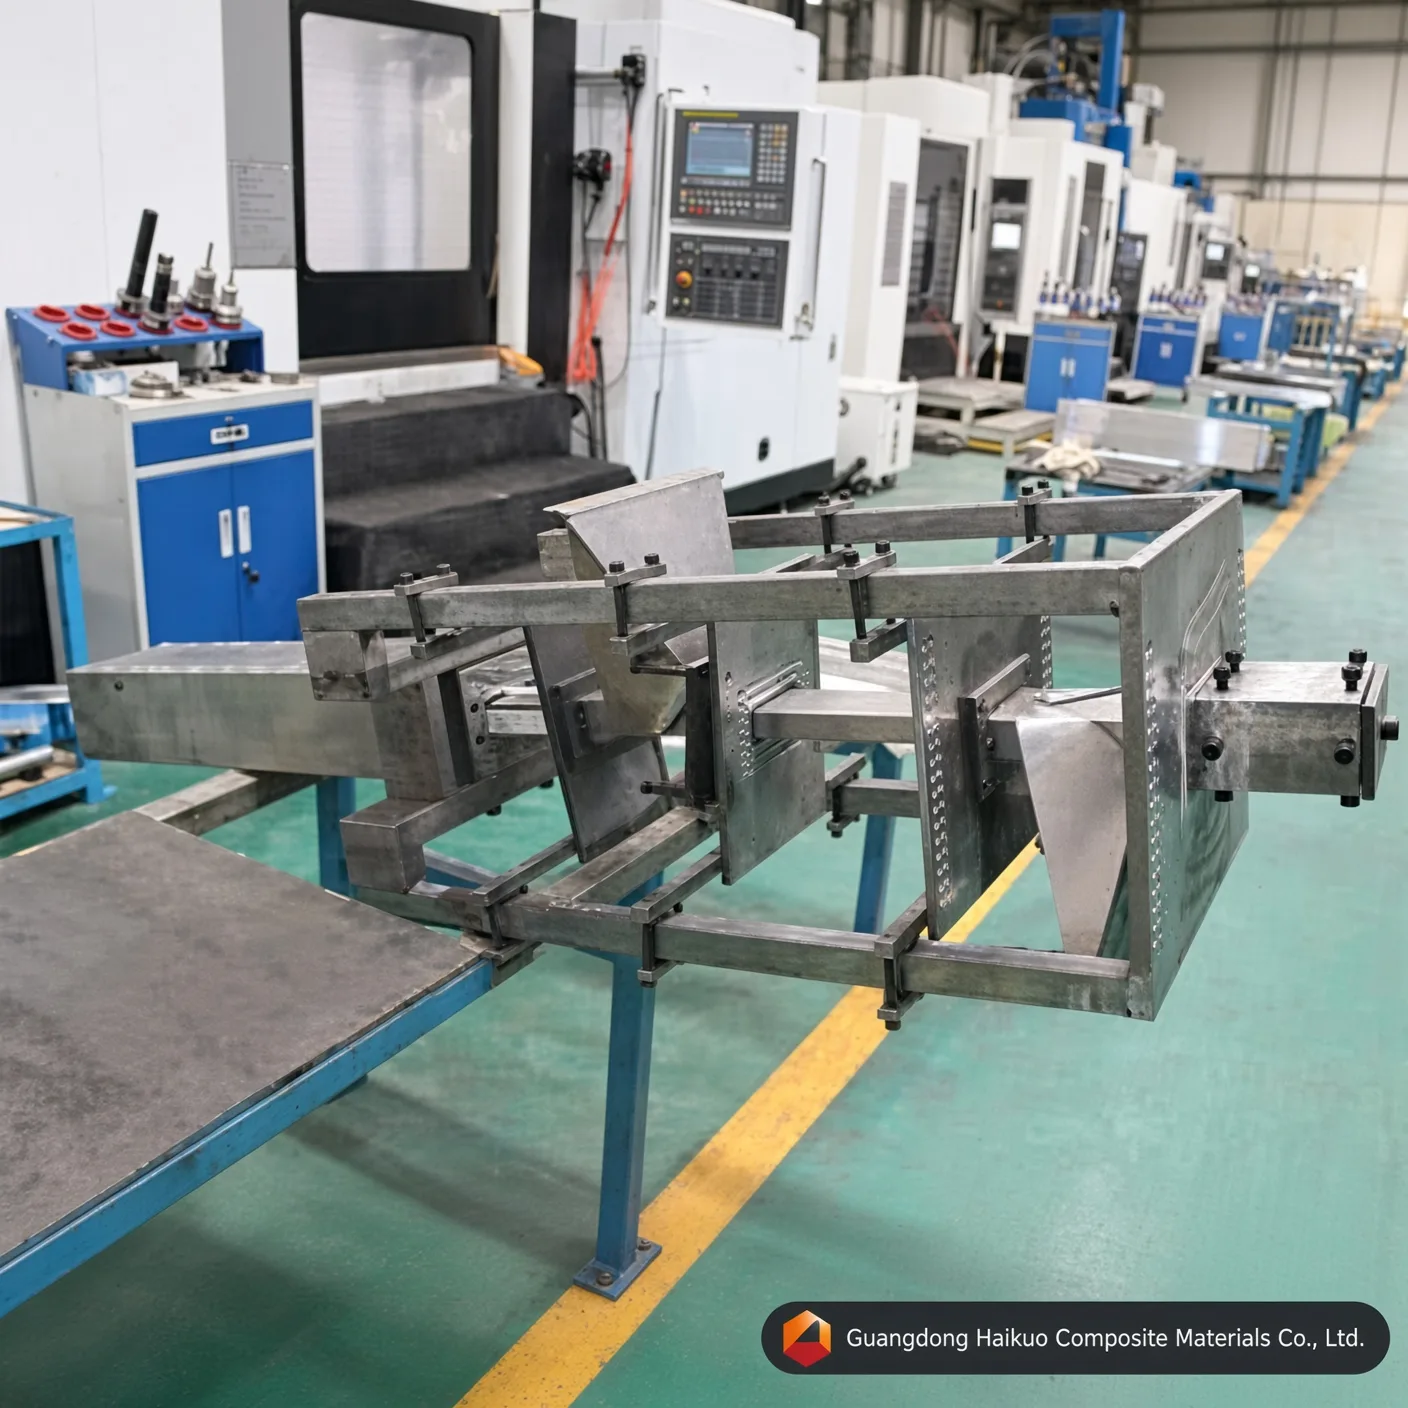
Matriz de pultrusión para tubo rectangular de PRFV 120*50 mm y utillaje estructural para cargas pesadas
Molde de pultrusión para tubo rectangular de PRFV 120*50 mm de fabricación de precisión del fabricante certificado Haikuo. Mecanizado en acero para herramientas H13/Cr12 con cromado duro de 0,05 mm y acabado especular Ra 0,012.
Norma de ejecución
Rectitud: 0,02 mm Lisura: Ra=0,025~0,012 Dureza de la superficie de la cavidad: < 0,02 mm Tolerancias de contorno: ±0,3 mm Espesor del recubrimiento: 0,04-0,05 mm Servicios de personalización
DescripciónPreguntas frecuentesContáctenos
Qué es el molde de pultrusión para tubo rectangular de PRFV 120*50 mm
El molde de pultrusión para tubo rectangular de PRFV 120*50 mm — también denominado matriz de pultrusión o matriz de conformado a medida — es una herramienta de precisión para trabajos pesados concebida para la fabricación continua de perfiles estructurales de polímero reforzado con fibra. Las fibras de vidrio o de carbono de alta resistencia a la tracción, impregnadas con resina termoestable, se tiran a través de nuestra cavidad de acero para herramientas calentada con precisión, y este montaje de utillaje ofrece una gran precisión dimensional, alta resistencia estructural y una distribución uniforme de la resina en toda la sección transversal rectangular.
Cómo funciona el utillaje de pultrusión de PRFV de Haikuo
Dentro del molde de pultrusión para tubo rectangular de PRFV de Haikuo, el proceso continuo de conformado se desarrolla en cuatro etapas técnicas coordinadas:
- Desenrollado de la fileta e impregnación: Los rovings continuos de fibra de vidrio o los fieltros de fibra de carbono se desenrollan de filetas con control de tensión y se introducen en un baño de resina de poliéster insaturado, de viniléster o epoxi.
- Preformado de precisión: La matriz de fibra humedecida con resina pasa por guías de preformado a medida que disponen el material compuesto en el perfil estructural objetivo de 120*50 mm.
- Curado térmico controlado: Dentro de la cavidad calentada de la matriz de varias zonas, la resina experimenta una reacción de reticulación exotérmica constante que convierte el polímero líquido en un tubo rectangular rígido.
- Arrastre continuo y corte con sierra: Un equipo de arrastre hidráulico o de orugas extrae de la salida de la matriz el perfil rectangular de PRFV curado, donde sierras volantes lo cortan automáticamente a las longitudes requeridas en obra.
Materiales y normas de fabricación del utillaje
Para prolongar la vida útil y reducir el arrastre por fricción interna, Guangdong Haikuo construye y mecaniza sus matrices de pultrusión con aceros para herramientas certificados de primera calidad y con una texturización superficial avanzada:
| Parámetros de especificación de ingeniería | Métricas técnicas ensayadas y normas de conformidad |
|---|---|
| Designación del utillaje | Molde de pultrusión de primera calidad para tubo rectangular de PRFV 120*50 mm |
| Tamaño de la sección transversal | 120 mm de ancho × 50 mm de alto (espesor de pared totalmente personalizable) |
| Material del acero del núcleo | Acero para matrices de primera calidad 40Cr, P20, Cr12MoV, 38CrMoAl o H13 (opcional) |
| Tratamiento superficial de la cavidad | Temple y revenido avanzados, temple por inducción, nitruración gaseosa, cromado duro |
| Dureza base de la cavidad | HRC 55 – 60 |
| Pulido especular interior | Ultralisa, Ra = 0,025 ~ 0,012 μm (elimina las microfisuras del perfil) |
| Tolerancia de rectitud | ≤ 0,02 mm sobre una luz de 1000 mm |
| Tolerancias geométricas de contorno | ±0,1 mm a ±0,3 mm (cumple las referencias internacionales aeroespaciales y de radomos 5G) |
| Espesor del cromado duro | 0,04 mm – 0,05 mm (ofrece una resistencia extrema al desgaste frente a la fibra de vidrio abrasiva) |
| Resina termoestable compatible | Matrices de poliéster insaturado (UP), viniléster, epoxi, fenólicas y poliuretano (PU) |
Factores de rendimiento que determinan la calidad del utillaje estructural
- Optimización del refuerzo: Ajustar las fracciones volumétricas de fibra y las configuraciones de fieltro dentro de la ventana de 120*50 mm modifica las propiedades mecánicas (rigidez, carga axial de flexión) del tubo rectangular de PRFV resultante.
- Calibración de la matriz de resina: La elección entre poliéster económico, viniléster de grado químico o epoxi de alta temperatura determina la barrera final frente a la corrosión y el perfil de dilatación térmica.
- Precisión del utillaje: Un interior de molde ultraliso y pulido a espejo garantiza una menor resistencia al arrastre, lo que reduce las necesidades de energía de su maquinaria de pultrusión, aumenta la velocidad de producción diaria y da perfiles con un acabado superficial limpio.
¿Por qué elegir los moldes de pultrusión a medida de Haikuo?
Guangdong Haikuo ayuda a ajustar las variables de dilatación térmica de la matriz de varias zonas a perfiles concretos de reticulación de la resina y admite el prototipado rápido para cadenas de suministro industriales de todo el mundo.
Especificaciones de utillaje y conocimientos de ingeniería
| Material: grado de acero para matrices | Acero para herramientas H13 (premium) | Acero para matrices Cr12MoV (estándar) | Acero para moldes P20 (económico) |
|---|---|---|---|
| Vida útil del núcleo de trabajo | Excelente (más de 50 000 metros con fibra de vidrio) | Alto (entre 30 000 y 40 000 metros aproximadamente) | Moderado (adecuado para prototipos de series cortas) |
| Resistencia a la fatiga térmica | Muy alta (mantiene la dureza HRC a alta temperatura) | Moderada (apta para matrices de poliéster) | Deficiente (propensa al desgaste dimensional con PU continuo) |
| Límite de pulido especular interior | Excelente (alcanza Ra 0,012 μm) | Muy bueno (alcanza Ra 0,025 μm) | Estándar (alcanza Ra 0,040 μm) |
| Perfiles de aplicación adecuados | Series de grandes secciones estructurales de material compuesto, pultrusión de poliuretano | Tubos rectangulares de PRFV estándar, perfiles cuadrados de gran volumen | Series de bajo volumen de perfiles especiales a medida |
Preguntas y respuestas sobre ingeniería de moldes de precisión
P1: ¿Por qué es fundamental un espesor de cromado duro de 0,04-0,05 mm en un molde de pultrusión para tubo rectangular de PRFV?
Respuesta: Los rovings y los fieltros de fibra de vidrio son materiales muy abrasivos. Durante el perfilado continuo del material compuesto, la matriz reforzada con fibra ejerce una enorme fricción de rayado contra las paredes de la cavidad del molde de pultrusión de tubo de PRFV. La aplicación de una capa precisa de cromado duro de 0,04-0,05 mm aumenta la microdureza superficial y protege el acero para herramientas subyacente (como el H13 o el Cr12). Esta barrera resistente al desgaste prolonga la vida útil estructural de la matriz de pultrusión en más de un 40 % y mantiene una geometría exterior constante de 120*50 mm.
P2: ¿Cómo afecta el pulido especular interior hasta Ra 0,012 a la resistencia a la fuerza de arrastre de su máquina de pultrusión?
Respuesta: Conseguir una rugosidad de pulido especular interior microscópica de Ra 0,012 a 0,025 μm reduce de forma espectacular el coeficiente de fricción dinámico dentro de la matriz de conformado a medida de 120*50 mm. Una menor resistencia por fricción significa que la máquina de pultrusión hidráulica o de orugas necesita una fuerza de sujeción y de arrastre mucho menor para hacer avanzar el perfil de material compuesto en curado. Esto elimina el agarrotamiento de la línea, evita la aparición de fibras en superficie o las arrugas y reduce el consumo de energía a lo largo de los turnos de fabricación en serie.
P3: ¿Qué grado de acero del núcleo debe especificarse para utillaje de pultrusión de PRFV cuadrado y rectangular a medida de gran volumen?
Respuesta: Para la fabricación continua de gran volumen y larga duración de tubos cuadrados o rectangulares de PRFV a medida, se recomienda encarecidamente el acero para herramientas H13 o el acero para matrices Cr12MoV. El acero H13 ofrece una resistencia superior a la fatiga térmica y conserva su dureza base (HRC 55-60) durante los picos exotérmicos de curado a alta temperatura de los sistemas de viniléster o poliuretano. Para series de producción de perfiles de prototipado más cortas y sensibles al coste, pueden emplearse con eficacia aceros para moldes económicos prebonificados como el P20.
P4: ¿Cómo evita Haikuo la deformación dimensional sobre una tolerancia de rectitud de 1000 mm en perfiles rectangulares grandes?
Respuesta: La deformación dimensional se elimina controlando estrictamente nuestro mecanizado y la alineación del perfil térmico. En Haikuo, nuestro taller de utillaje interno emplea rectificadoras CNC de alta precisión para imponer un umbral de tolerancia de rectitud de ≤0,02 mm por metro. Además, nuestros ingenieros optimizan la distribución localizada de los cartuchos calefactores eléctricos a lo largo de las placas del molde de 120*50 mm, creando un gradiente térmico equilibrado que uniformiza las velocidades de gelificación de la resina y compensa la acumulación de tensiones internas del material compuesto.
P5: ¿Cuál es el plazo de entrega estimado para fabricar un molde de extrusión de fibra de vidrio de 120*50 mm a medida?
Respuesta: El ciclo de entrega estándar de los moldes de extrusión de fibra de vidrio a medida va de 15 a 20 días laborables. Esto incluye la verificación del plano, el abastecimiento de acero para herramientas de primera calidad, el fresado multieje, la nitruración gaseosa, la electrodeposición de cromo duro y el pulido especular manual de la cavidad interior para ajustarse a las especificaciones de la sección estructural de material compuesto que usted desee.
Proceso de producción

Diseño del molde por ingenieros

Puesta a punto del molde de perfiles

Nivelación del bloque en bruto

Mecanizado CNC del molde

Punzonado del molde

Rectificado de superficies

Pulido de la pared interior de la cavidad

Cromado del molde
Certificado






