


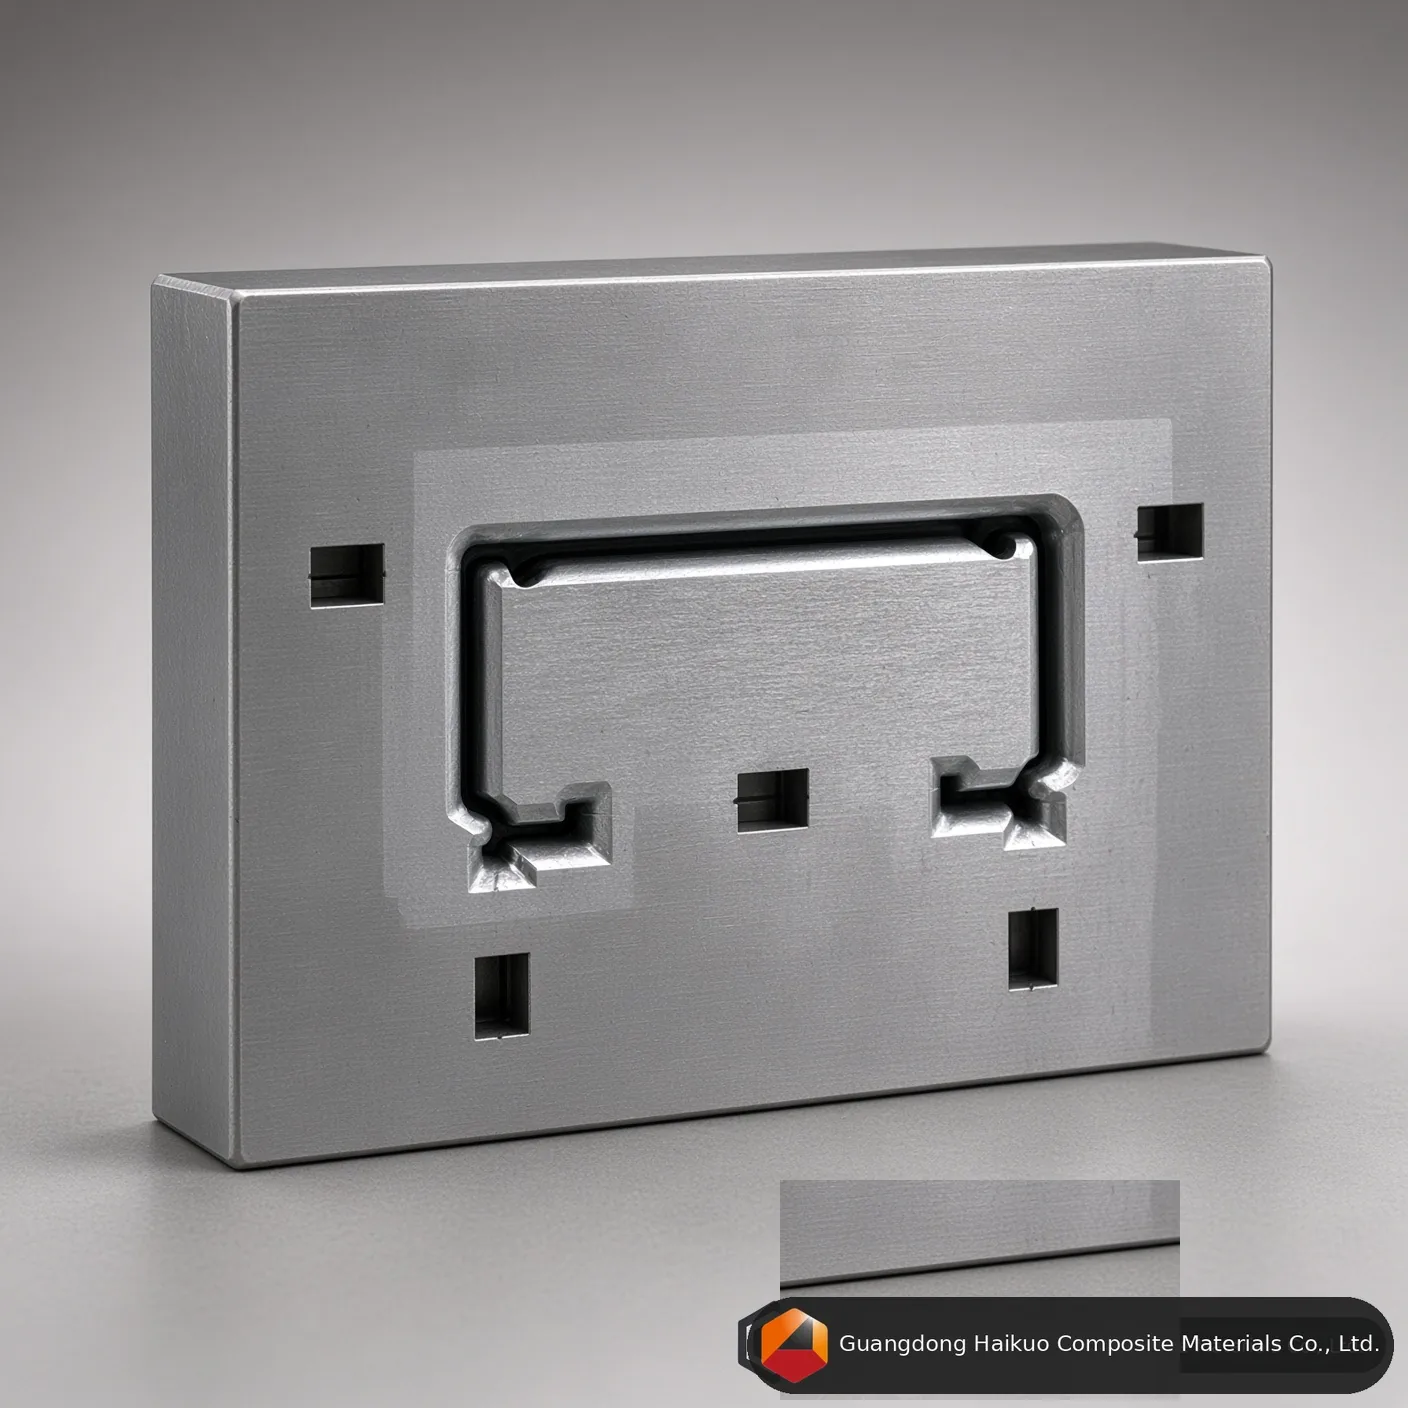
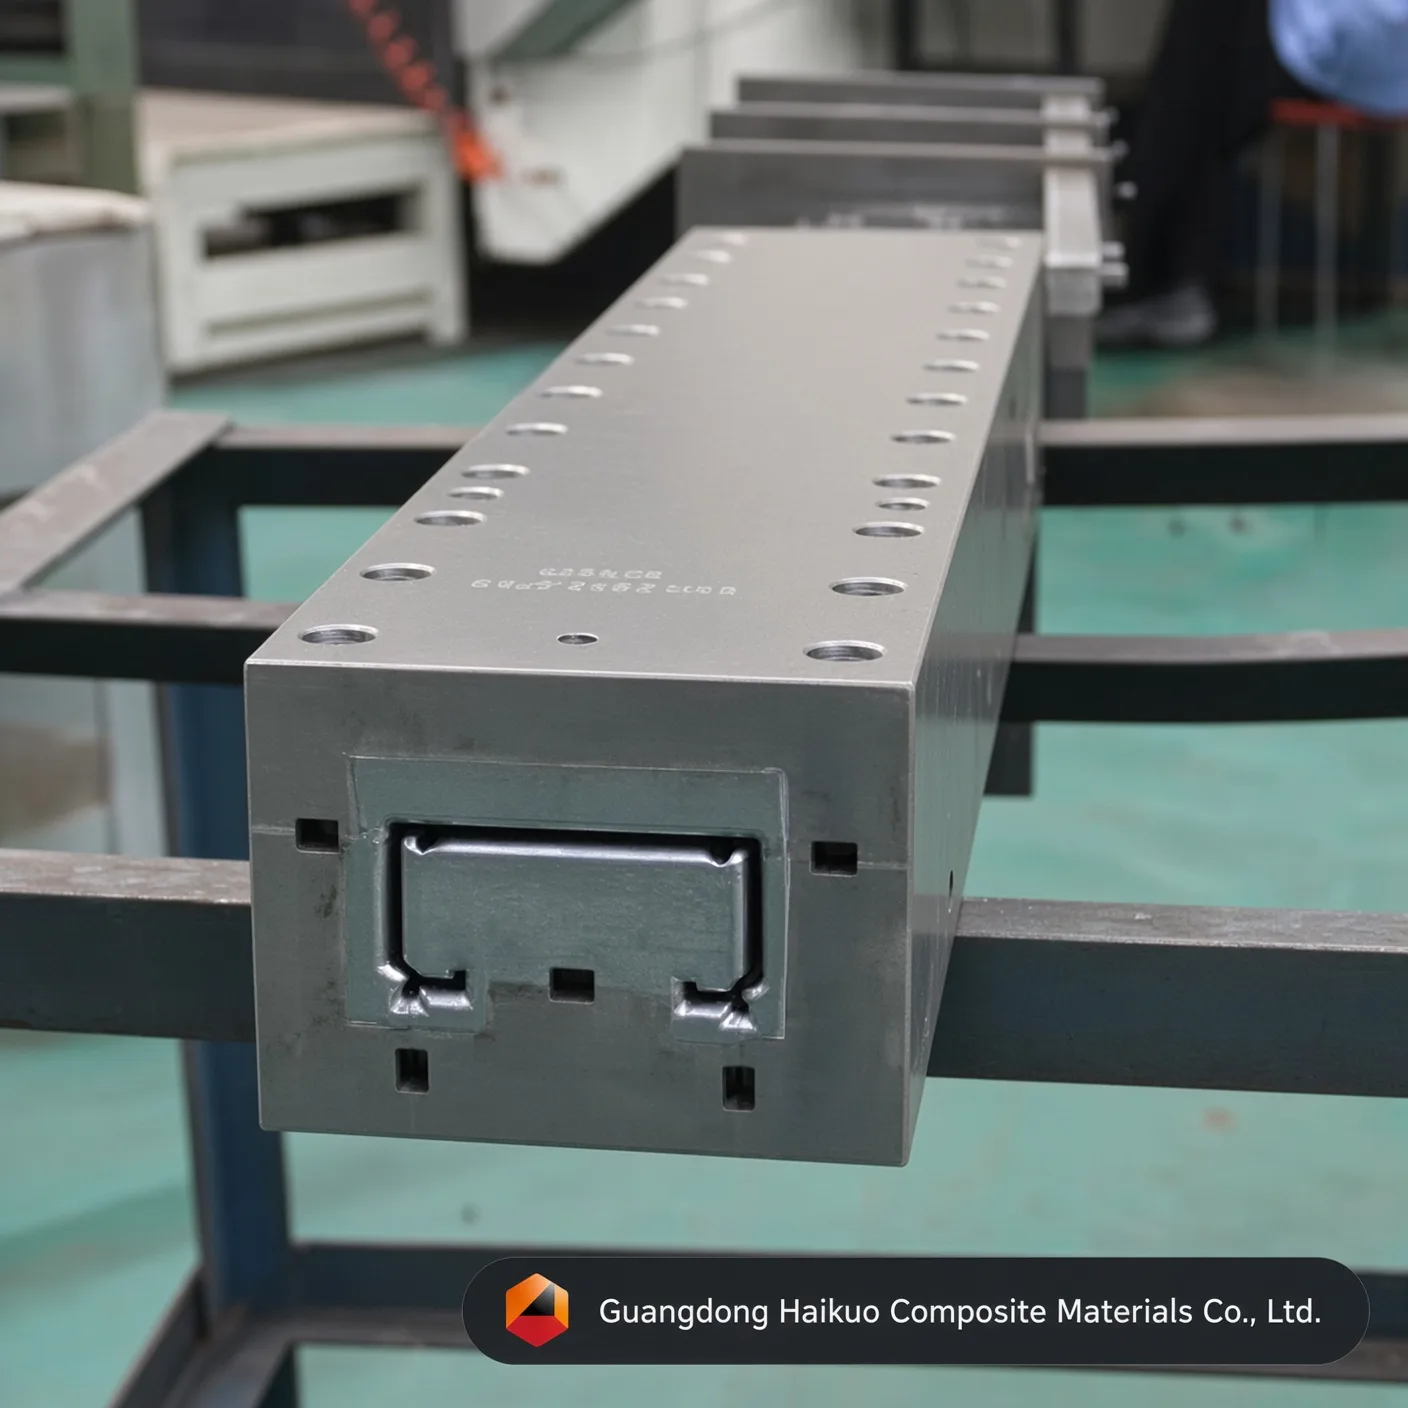
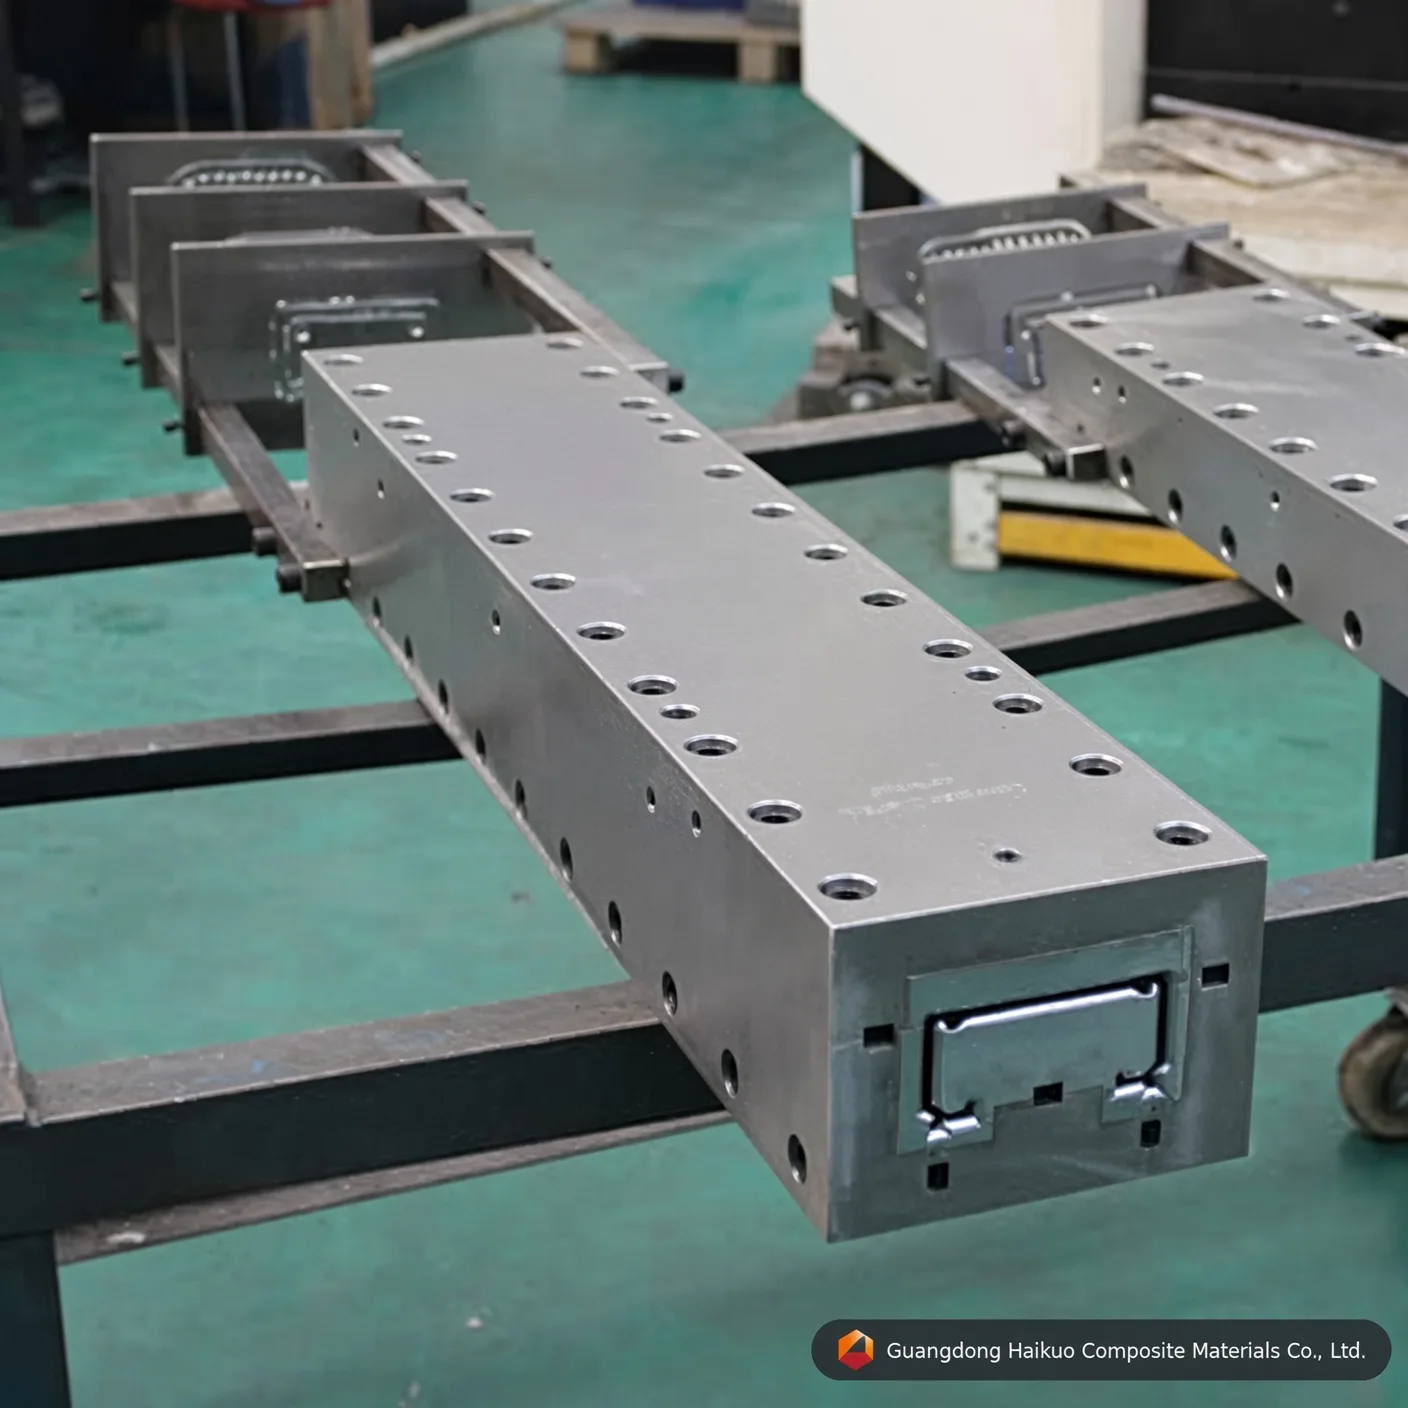
Matriz de pultrusión para perfiles en U de fibra de vidrio: utillaje de precisión para secciones en C
Nuestra matriz de pultrusión de precisión para perfiles en U de fibra de vidrio de 100*47 mm está concebida para elevar el nivel de la producción estructural de PRFV. Se mecaniza en acero Cr12/H13 de calidad aeroespacial, se acaba con un cromado de pulido especular y se templa a HRC 60 para una excepcional resistencia al desgaste.
Norma de ejecución
Rectitud: 0,02 mm Lisura: Ra=0,025~0,012 Dureza de la superficie de la cavidad: < 0,02 mm Tolerancias de contorno: ±0,3 mm Espesor del recubrimiento: 0,04-0,05 mm Servicios de personalización
DescripciónPreguntas frecuentesContáctenos
Por qué las matrices de perfil en C sustentan los materiales compuestos estructurales
Los proyectos de la industria pesada y de la construcción de 2026 recurren cada vez más a los perfiles en C de fibra de vidrio como sustituto no corrosivo de las vigas de acero. El comportamiento de esos perfiles (su estabilidad dimensional, su capacidad de carga y su acabado) depende casi por completo de la precisión incorporada a la matriz de pultrusión que los forma. Una matriz de perfil de 100*47 mm debe gestionar una transición de fibra delicada en las esquinas donde el alma se une al ala. Guangdong Haikuo diseña sus matrices específicamente para evitar las «zonas secas» y mantener constante el espesor de pared, de modo que los perfiles estructurales resultantes superen con holgura los códigos de seguridad internacionales.
1. Cómo funciona la pultrusión de perfiles en U
Producir un perfil en U pultruido exige un equilibrio cuidadoso entre el control térmico y la alineación mecánica. Nuestras matrices de 100*47 mm se basan en tres principios fundamentales:
- Lógica de refuerzo de esquinas: Una entrada de matriz cónica comprime los fieltros de tejido específicamente en las esquinas de 90 grados del perfil en C, lo que evita debilidades estructurales en esas zonas de gran esfuerzo.
- Zonas de calentamiento diferencial: Como las alas de 47 mm y el alma de 100 mm pueden curar a velocidades distintas según su orientación, las matrices incorporan controles de calentamiento localizados que evitan que el perfil se alabee o se retuerza.
- Sellado hidráulico: El rectificado de precisión permite que el molde soporte la considerable presión de dilatación interna que se genera cuando la resina pasa de líquido a sólido, y mantiene el material compuesto denso y sin huecos.
2. Elección del material e ingeniería de superficies
Las series continuas de perfil estructural de PRFV son muy abrasivas para el utillaje. Para alcanzar una vida útil de más de 50 000 metros, recurrimos a una metalurgia de primera calidad:
- Cr12 / Cr12MoV: Un acero de alto contenido en carbono que, tras el tratamiento térmico al vacío, logra el equilibrio adecuado entre tenacidad y dureza superficial (HRC 58-62).
- Acero para herramientas H13: La referencia habitual para la pultrusión de altas prestaciones, sobre todo cuando intervienen resinas de viniléster o poliuretano.
- Pulido especular (Ra 0,012): Una cavidad interior con acabado especular reduce la fricción de arrastre, evita el ensuciamiento del molde y deja en el perfil el acabado de alto brillo que exigen las aplicaciones arquitectónicas.
3. Parámetros técnicos y normas de ejecución
| Especificación de parámetros | Valor estándar de Haikuo | Relevancia industrial |
|---|---|---|
| Dimensiones del perfil | 100 mm x 47 mm | Dimensionamiento estándar de perfil en C estructural. |
| Material del molde | Cr12 / H13 / 38CrMoAI | Optimizado para la abrasión y el calor. |
| Dureza de la cavidad | HRC 55 – 62 | Inmune al desgaste por la fibra de vidrio. |
| Lisura de la superficie | Ra 0,025 ~ 0,012 | Garantiza una baja fuerza de arrastre (reducción de la fricción). |
| Rectitud | ≤ 0,02 mm / metro | Crítica para la alineación estructural en grandes luces. |
| Espesor del recubrimiento | 0.04 – 0.05 mm | Capa de cromo duro para la resistencia química. |
4. Factores de rendimiento optimizados
- Gestión del contenido de fibra: Diseñada para admitir hasta un 70 % de contenido de vidrio para la máxima resistencia a la tracción en vigas estructurales.
- Compatibilidad con resinas: Plenamente compatible con sistemas de poliéster, viniléster, epoxi y fenólicos, incluidos los aditivos ignífugos.
- Optimización de la velocidad: La cavidad ultralisa permite velocidades de pultrusión de 0,5 – 1,2 m/min sin sacrificar la calidad superficial.
10 preguntas frecuentes profesionales: ingeniería de matrices para perfiles en U de fibra de vidrio
P1: «¿Se puede personalizar esta matriz para un ángulo de ala concreto?»
R: Sí. Aunque 90 grados es lo estándar, podemos personalizar la matriz para producir alas cónicas o inclinadas para uniones estructurales especiales.
P2: «¿Qué ventaja tiene el acero H13 sobre el 40Cr en una matriz de perfil en U?»
R: El H13 ofrece una dureza en caliente y una resistencia a la fatiga térmica mucho mayores, lo que lo hace imprescindible para series de alta velocidad y resinas con picos exotérmicos elevados.
P3: «¿Cómo se evita la “acumulación de resina” en las esquinas de la matriz de perfil en U?»
R: Mediante el pulido especular y asegurando que el cromado duro sea uniforme en las esquinas, lo que impide que la resina se «ancle» al metal.
P4: «¿Incluye la matriz placas preformadoras?»
R: Sí. Cada matriz estructural que enviamos incluye un juego de placas preformadoras de diseño especial para guiar los fieltros hasta darles la forma de perfil en C antes de entrar en la matriz.
P5: «¿Puedo utilizar la misma matriz para distintos espesores de pared?»
R: En los perfiles en U, el espesor de pared lo fija la cavidad. Para cambiar el espesor se requiere una matriz nueva o una cavidad modificada que garantice la integridad estructural.
P6: «¿Cómo se mantiene la rectitud en un perfil de 100 mm de ancho?»
R: Utilizamos guías rectificadas con precisión y calentamiento de 4 zonas para asegurar un curado equilibrado, lo que elimina las tensiones internas que provocan torsión.
P7: «¿Resiste el cromado las resinas ácidas?»
R: Sí. Nuestro cromo duro industrial es químicamente inerte y protege el acero para herramientas de los componentes corrosivos de las resinas de viniléster y fenólicas.
P8: «¿Cuál es el plazo de entrega habitual de una matriz de perfil en U de 100*47 mm?»
R: La producción suele tardar de 18 a 22 días, incluidos el mecanizado CNC, el tratamiento térmico al vacío y el pulido especular.
P9: «¿Ofrecen servicios de recromado para matrices desgastadas?»
R: Sí. Podemos decapar, repulir y recromar sus matrices existentes para prolongar su vida útil otros 50 000 metros.
P10: «¿Cómo calculo la contracción de la resina para un nuevo diseño de perfil en U?»
R: Nuestro equipo de ingeniería utiliza software de simulación para tener en cuenta la contracción del 1-3 % típica de las resinas de los materiales compuestos y ajusta en consecuencia las dimensiones de la cavidad de la matriz.
Consultoría de utillaje estructural
Impulse sus proyectos de infraestructuras con Guangdong Haikuo Composite Materials Co., Ltd. Dirigida por Helena Wang, somos un proveedor profesional de matrices de pultrusión de PRFV de alta precisión.
Solicite un presupuesto técnico para su matriz estructural:
- Especialista en utillaje: Helena Wang
- Correo electrónico directo de ingeniería: [email protected]
- WhatsApp global: +86 189 5198 8522
Especificaciones de utillaje y conocimientos de ingeniería
| Material: grado de acero para matrices | Acero para herramientas H13 (premium) | Acero para matrices Cr12MoV (estándar) | Acero para moldes P20 (económico) |
|---|---|---|---|
| Vida útil del núcleo de trabajo | Excelente (más de 50 000 metros con fibra de vidrio) | Alto (entre 30 000 y 40 000 metros aproximadamente) | Moderado (adecuado para prototipos de series cortas) |
| Resistencia a la fatiga térmica | Muy alta (mantiene la dureza HRC a alta temperatura) | Moderada (apta para matrices de poliéster) | Deficiente (propensa al desgaste dimensional con PU continuo) |
| Límite de pulido especular interior | Excelente (alcanza Ra 0,012 μm) | Muy bueno (alcanza Ra 0,025 μm) | Estándar (alcanza Ra 0,040 μm) |
| Perfiles de aplicación adecuados | series de perfiles en C que exigen la máxima vida útil de la herramienta y estabilidad dimensional | Producción de perfiles en C de volumen estándar | Prototipado de bajo volumen o series de prueba de perfiles en C |
Preguntas y respuestas sobre ingeniería de moldes de precisión
P1: ¿Por qué es fundamental un espesor de cromado duro de 0,04-0,05 mm en la matriz de pultrusión para perfiles en U de fibra de vidrio: utillaje de alta precisión para perfiles en C?
Respuesta: Los rovings y los fieltros de fibra de vidrio son muy abrasivos. Durante la pultrusión continua, la matriz reforzada genera una fricción de rayado considerable contra las paredes de la cavidad de la matriz de pultrusión para perfiles en U de fibra de vidrio: utillaje de alta precisión para perfiles en C. Una capa de cromo duro precisa de 0,04-0,05 mm aumenta la microdureza superficial y protege el acero para herramientas subyacente, prolongando la vida útil de la matriz en más de un 40 % y manteniendo una geometría constante del perfil de 100*47 mm serie tras serie.
P2: ¿Cómo afecta el pulido especular interior hasta Ra 0,012-0,025 μm a la fuerza de arrastre de la matriz de pultrusión para perfiles en U de fibra de vidrio: utillaje de alta precisión para perfiles en C?
Respuesta: Una cavidad pulida a espejo reduce de forma espectacular el coeficiente de fricción dinámico dentro del canal de conformado del perfil en C. Una menor fricción significa que la máquina de pultrusión necesita menos fuerza de sujeción y de arrastre para hacer avanzar el material compuesto en curado, lo que reduce el agarrotamiento de la línea, evita la aparición de fibras en superficie y disminuye el consumo de energía en series de producción largas.
P3: ¿Qué grado de acero debe especificarse para la producción de gran volumen con la matriz de pultrusión para perfiles en U de fibra de vidrio: utillaje de alta precisión para perfiles en C?
Respuesta: Para la fabricación continua de gran volumen se recomienda acero para herramientas H13 o acero para matrices Cr12MoV. El H13 ofrece la vida útil de trabajo más larga y la mejor resistencia a la fatiga térmica, mientras que el Cr12MoV ofrece un comportamiento sólido a menor coste en series de volumen estándar; el acero para moldes P20 sigue siendo una opción económica para prototipos o lotes de prueba cortos.
P4: ¿Se puede personalizar la matriz de pultrusión para perfiles en U de fibra de vidrio: utillaje de alta precisión para perfiles en C con dimensiones no estándar o especificaciones OEM?
Respuesta: Sí. Como en todo nuestro utillaje de pultrusión, las dimensiones, el número de cavidades y el tratamiento superficial pueden diseñarse según su plano o muestra exactos: admitimos tanto tamaños de catálogo estándar como solicitudes de utillaje OEM totalmente a medida.
P5: ¿Con qué sistemas de resina es compatible la matriz de pultrusión para perfiles en U de fibra de vidrio: utillaje de alta precisión para perfiles en C?
Respuesta: La matriz es compatible con toda la gama de sistemas de resina utilizados en la pultrusión de PRFV, incluidas las resinas de poliéster insaturado, de viniléster, epoxi y fenólicas. Indíquenos la resina y el perfil de curado que desea y le confirmaremos el acabado de cavidad y la configuración de las zonas de calentamiento óptimos.
Proceso de producción

Diseño del molde por ingenieros

Puesta a punto del molde de perfiles

Nivelación del bloque en bruto

Mecanizado CNC del molde

Punzonado del molde

Rectificado de superficies

Pulido de la pared interior de la cavidad

Cromado del molde
Certificado






