















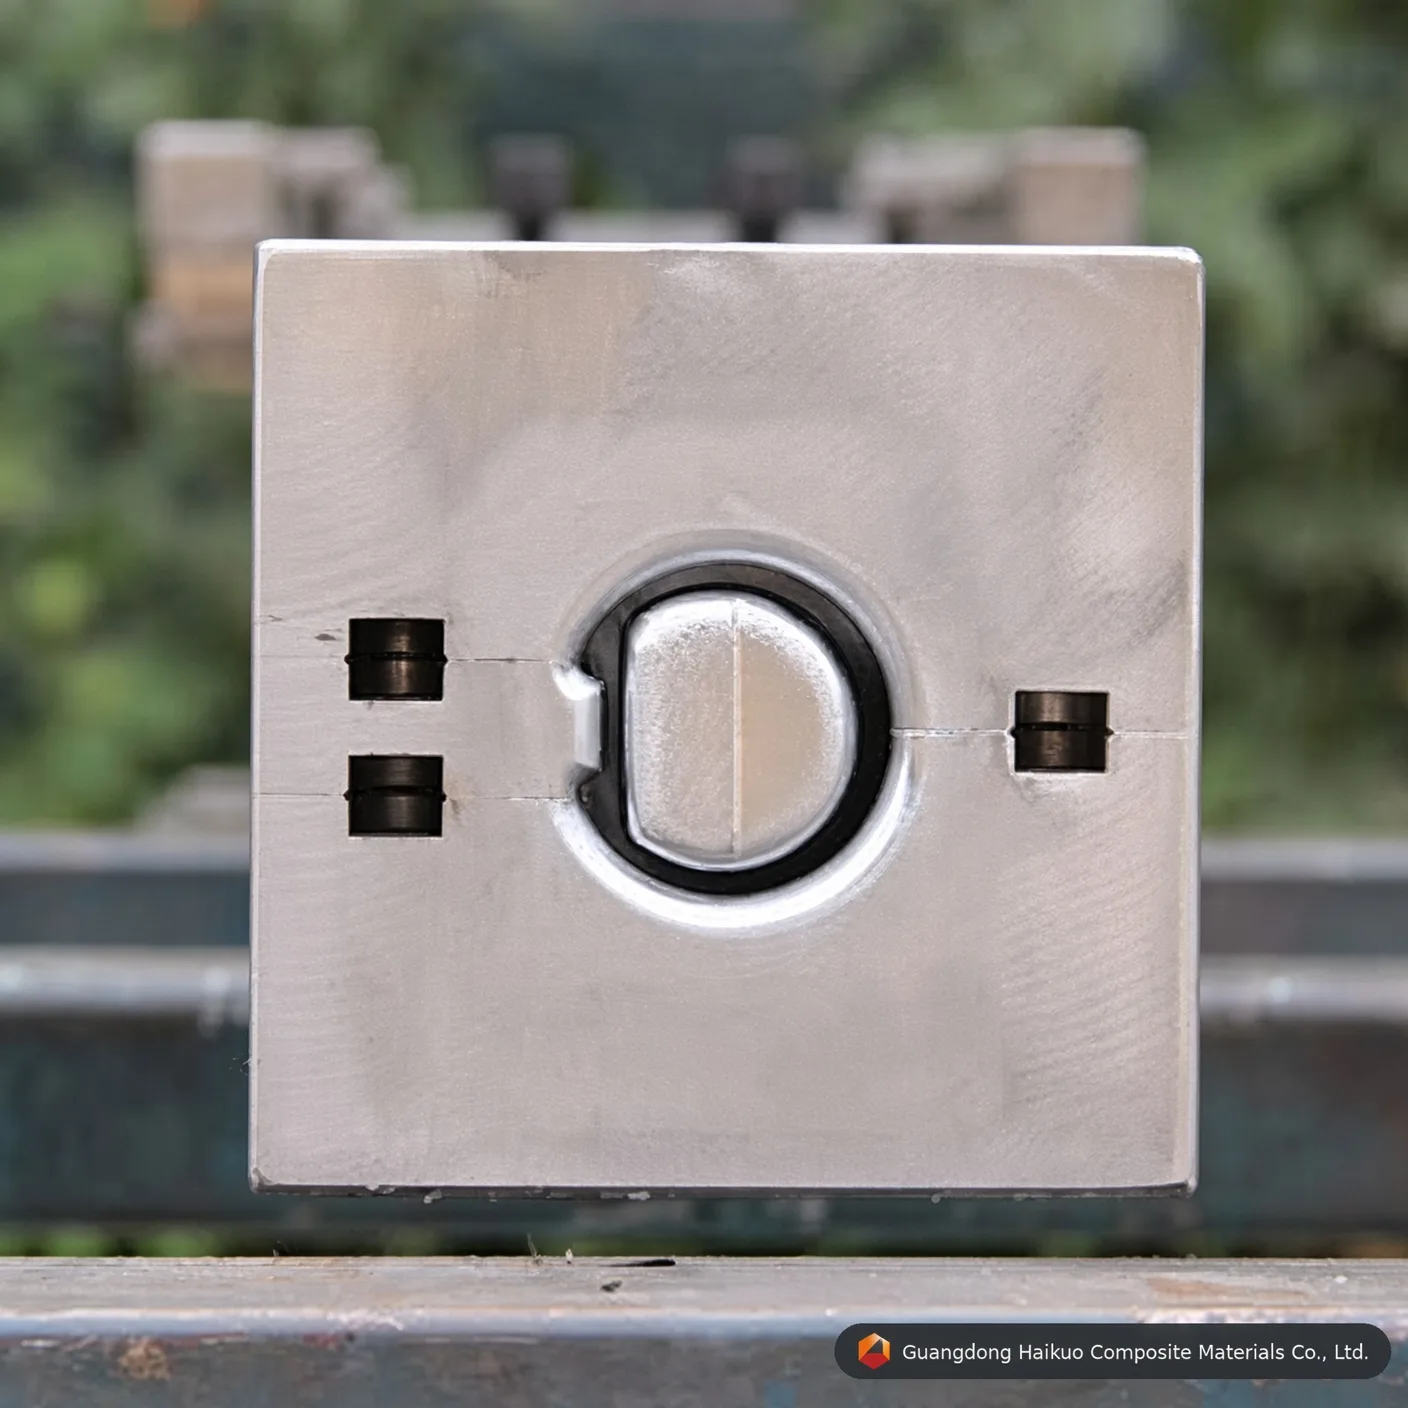
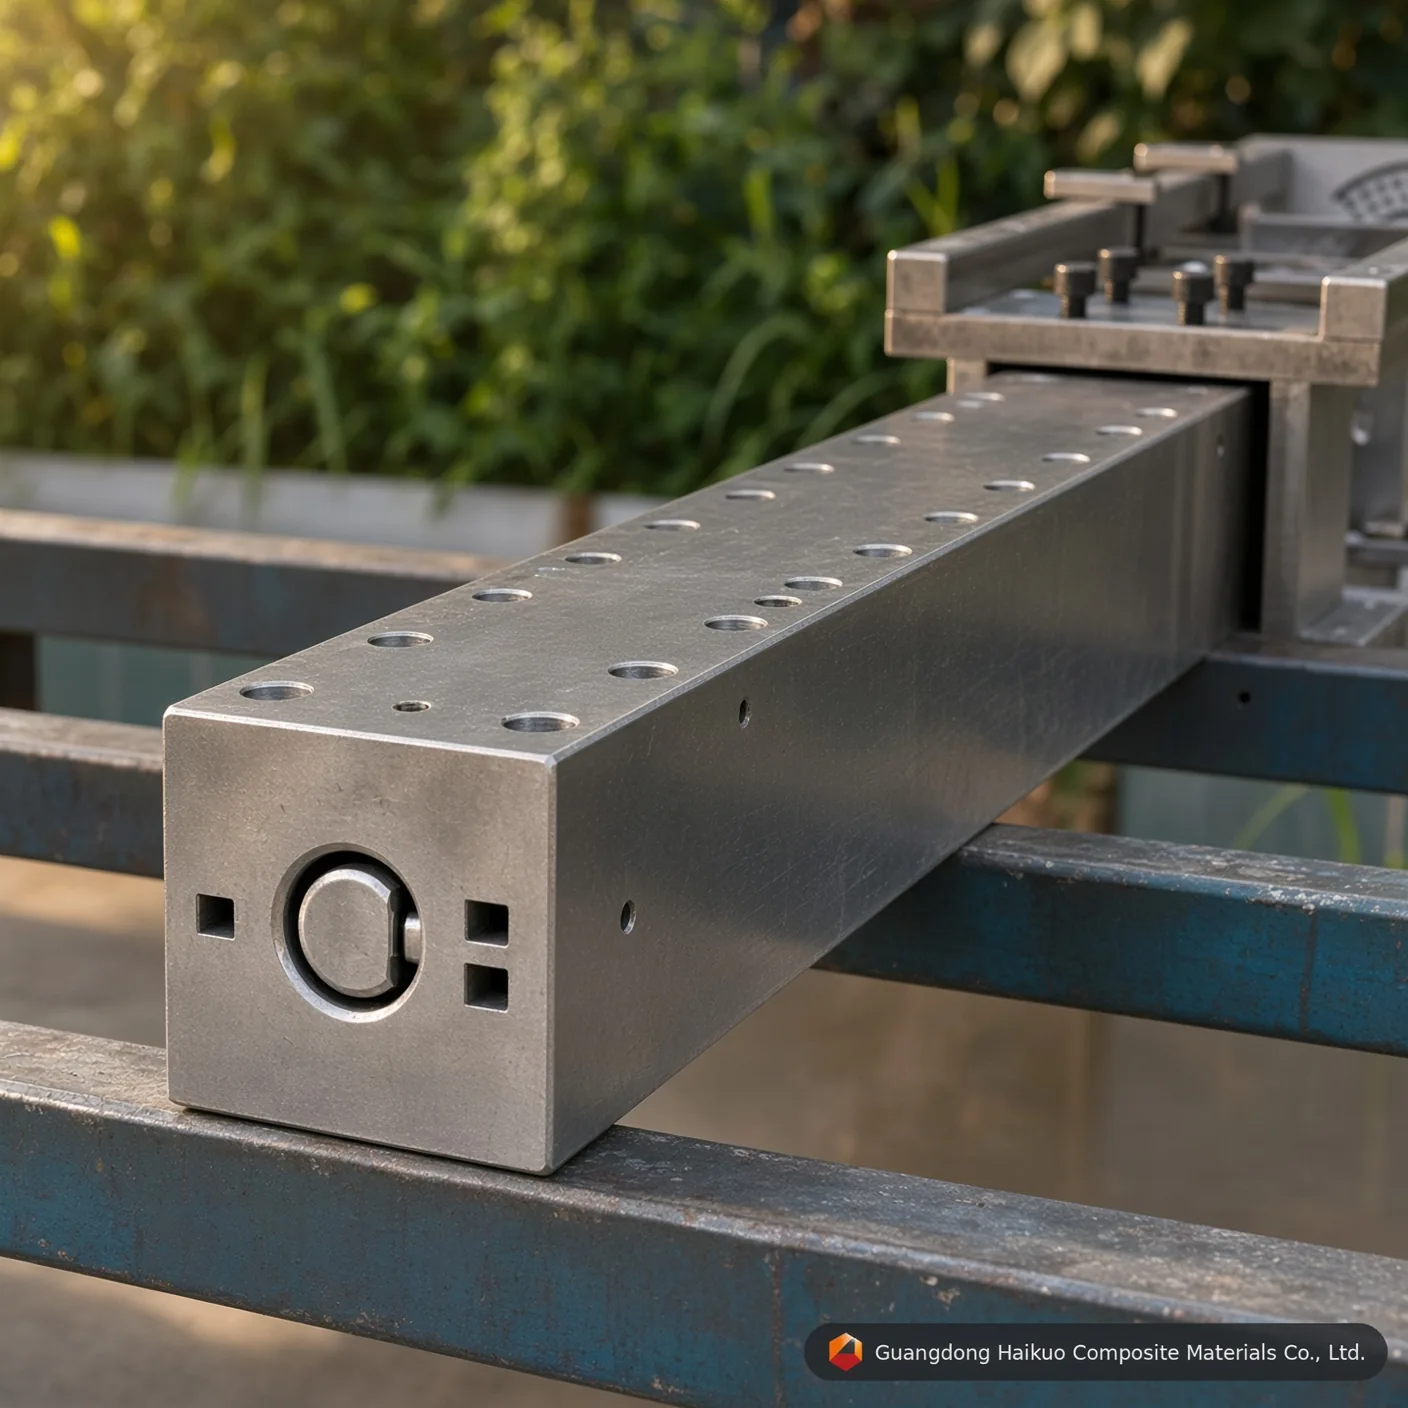
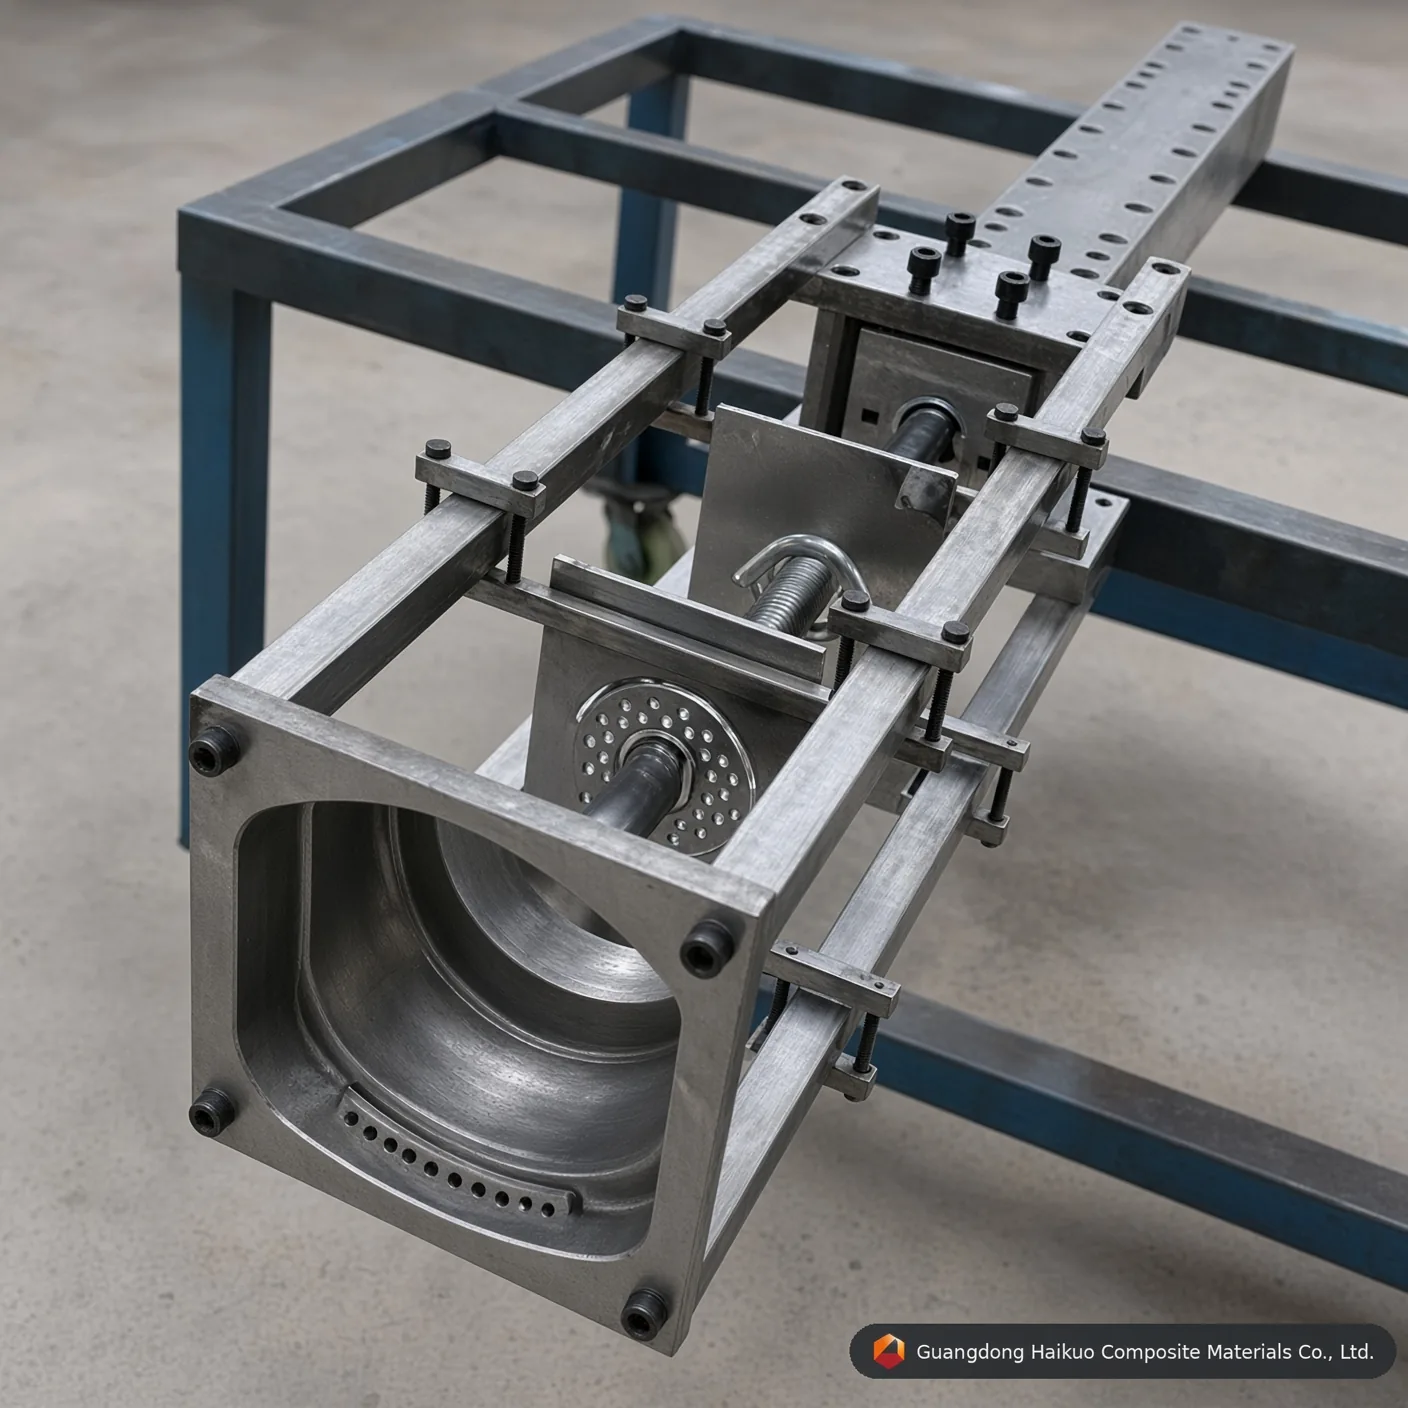
φ35 mm FRP homorú cső pultrúziós szerszám: speciális szerszám egyedi profilokhoz
Fejlessze gyártósorát ezzel a φ35mm FRP homorú cső pultrúziós szerszámmal, amelyet bonyolult geometriákhoz terveztek Cr12 acél és tükörfényű krómozott üreg használatával — prémium építészeti és ipari felhasználásokhoz jól illik.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
Precíziós mérnöki munka bonyolult FRP profilokhoz
Ahogy az építészeti és ipari tervezés 2026-ban tovább fejlődik, az egyszerű kerek csövek nem mindig felelnek meg az esztétikai vagy funkcionális igényeknek. A φ35mm FRP homorú cső pultrúziós forma speciális „homorú” vagy „bordázott” profilok gyártására készült prémium napellenzőkhöz, csúcskategóriás bútorokhoz és speciális elektromos szigetelőkhöz. A Guangdong Haikuo esetében tudjuk, hogy a homorú szelvények sajátos gyantaáramlási és szálelosztási kihívásokat hoznak, ezért formáinkat optimalizált belső termodinamikával tervezzük, hogy minden borda éles, szerkezetileg ép és varratmentes maradjon.
1. Hogyan működik a homorú pultrúzió
A φ35mm homorú cső a szabványos kör profilnál nagyobb fokú szerszámüreg-pontosságot igényel, mivel az alakzat „bemélyedései” szabályozás nélkül gyantában gazdag zónákat vagy szálüregeket hozhatnak létre:
- Áramlási dinamika: A forma bevezető zónája CNC-megmunkált, hogy a rovingokat és matókat akadás vagy egyenetlen feszültség nélkül vezesse a homorú mélyedésekbe.
- Differenciális hűtés/fűtés: Mivel a falvastagság a homorú csúcsok és völgyek között változik, formáink fűtőpatronjait stratégiailag helyezzük el, hogy a kikeményedési sebesség az egész keresztmetszeten egyenletes legyen.
- Dorn igazítása: A belső dornt pontosan a külső szerszámhoz bordázzák, hogy ne foroghasson vagy sodródhasson el, a falvastagságot az ügyfél specifikációja szerint 2mm és 4mm között egyenletesen tartva.
2. Szerszámanyagok & felületkezelés
A homorú sarkokon folyamatosan áthúzott üvegszálak állandó súrlódást keltenek, ezért ultrakemény szerszámacélokra támaszkodunk:
- Cr12 / Cr12MoV: Nagy krómtartalmú acél, amely a több ezer méteres gyártási sorozatokhoz szükséges kopásállóságot nyújtja.
- H13 szerszámacél: Poliuretán vagy vinilészter gyantákkal végzett nagy sebességű pultrúzióhoz javasolt, ahol a hőstabilitás számít a legtöbbet.
- Szuper tükörpolírozás: A homorú mélyedések Ra 0,012 értékre polírozása „optikai minőségű” felületet ad, amely megakadályozza a gyanta felhalmozódását a bordasarkokban — ez a felhalmozódás egyébként felületi hibákat okozna és növelné a húzóerőt.
3. φ35mm homorú forma műszaki paraméterei
| Műszaki specifikáció | Szabványos érték | Mérnöki előny |
|---|---|---|
| Profilátmérő | φ35,0 mm | Az építészeti esztétikára optimalizálva. |
| Üreg anyaga | Cr12 / H13 / P20 acélok | Kivételes kopás- & hőállóság. |
| Felületi simaság | Ra 0,025 ~ 0,012 | A osztályú dekoratív felület. |
| Keménység | HRC 55 – 60 | Immunis az üvegszál okozta karcolásra. |
| Krómvastagság | 0.04 – 0.06 mm | Ipari minőségű, alacsony súrlódású réteg. |
| Egyenesség | 0.02 mm / m | Támogatja a pontos igazítást a szerelvényekben. |
4. Alkalmazásspecifikus mérnöki megoldások
- UV-álló kimenet: Kültéri építészeti lamellákhoz formáinkat úgy tervezték, hogy jól működjenek UV-stabilizált poliészter gyantákkal és felületi fátylakkal.
- Erősítési egyensúly: A formaüreg geometriája úgy van optimalizálva, hogy a homorú bordák közelében nagyobb mennyiségű folytonos elemi szálas matót (CFM) fogadjon be a nagyobb kerületi szilárdságért.
- Gyors húzás: A tükörfényű krómozás nagyobb húzási sebességet (akár 1,2m/perc) tesz lehetővé, növelve a pultrúziós sor napi kibocsátását.
10 műszaki GYIK: homorú cső formázás
K1: „Testre szabható-e a homorú borda mélysége?”
V: Igen. A formát tervezhetjük finom bordázásra az esztétikához vagy mély hornyokra a mechanikus kapcsolódáshoz.
K2: „Befedi-e a krómozás a mély homorú sarkokat?”
V: Speciális galvanizálási eljárásunk még szűk sugaraknál is egyenletes kemény krómréteget biztosít, megelőzve a sarokkopást.
K3: „Melyik gyanta a legjobb dekoratív φ35mm homorú csövekhez?”
V: A dekorációhoz az izoftálsav-poliészter a szabvány, de vinilészter ajánlott, ha a csövet korrozív vegyi környezetben használják.
K4: „Okozza-e a homorú forma a cső elcsavarodását pultrúzió közben?”
V: Nem. A belső szálirányt és az előformázó vezetőket úgy tervezzük, hogy kiegyensúlyozzák a belső feszültségeket, így a cső egyenesen lép ki.
K5: „Mennyi ideig tart egy φ35mm homorú szerszám elkészítése?”
V: A nagy pontosságú, különleges alakú forma a CNC megmunkáláshoz, a vákuumos hőkezeléshez és a tükörpolírozáshoz jellemzően 18-25 napot igényel.
K6: „Nehéz-e tisztítani a forma homorú szakaszait?”
V: A tükörfényű felületünkkel nem. A legtöbb maradvány könnyen eltávolítható, amíg a forma meleg. Az adott bordázott alakzatokhoz illeszkedő tisztító kaparókat is biztosítunk.
K7: „Használhatom ugyanazt a formát szénszálhoz és üvegszálhoz is?”
V: Bár lehetséges, a szénszál koptatóbb. Szénszálhoz magasabb HRC besorolású Cr12 acélt javasolunk a maximális élettartamért.
K8: „Mi a forma tipikus élettartama?”
V: Megfelelő karbantartással Cr12 formáink felületfelújítás előtt több mint 100 000 méter profilt tudnak gyártani.
K9: „Tudnak-e próbasorozatot biztosítani a profilból a forma szállítása előtt?”
V: Igen, saját vizsgálati szolgáltatást kínálunk, ahol az Ön által megadott gyanta- és szálkeverékkel pultrudálunk mintaprofilokat a végső jóváhagyáshoz.
K10: „Hogyan előzik meg, hogy légbuborékok rekedjenek a homorú hornyokban?”
V: A forma bemenete egy pontosan kiszámított „kúpos tömörítő zónával” rendelkezik, amely a kikeményedés előtt kiszorítja a levegőt a gyantafürdőn keresztül.
Precíziós szerszám-konzultáció
Bővítse termékcsaládját a Guangdong Haikuo Composite Materials Co., Ltd.-vel. Helena Wang vezetésével mérnöki osztályunk összetett FRP homorú cső pultrúziós formák tervezésére és gyártására specializálódott.
Működjön velünk együtt következő projektjében:
- Vezető mérnöki tanácsadó: Helena Wang
- Műszaki mérnöki e-mail: [email protected]
- Globális WhatsApp: +86 189 5198 8522
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Standard (Ra 0,040 μm érhető el) |
| Megfelelő alkalmazási profilok | maximális szerszámélettartamot és méretstabilitást igénylő homorú cső sorozatok | Szabványos volumenű homorú cső gyártás | Kis volumenű prototípusgyártás vagy próbasorozatok homorú cső esetén |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság a(z) φ35mm FRP homorú cső pultrúziós forma: precíziós szerszám speciális profilokhoz esetében?
Válasz: Az üvegszál rovingok és matók erősen koptatók. A folyamatos pultrúzió során az erősített mátrix jelentős karcoló súrlódást okoz a(z) φ35mm FRP homorú cső pultrúziós forma: precíziós szerszám speciális profilokhoz üregfalain. A pontos 0,04-0,05mm kemény krómréteg növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt, a szerszám élettartamát több mint 40 %-kal meghosszabbítva, miközben sorozatról sorozatra egyenletesen megtartja a φ35mm homorú cső geometriát.
K2: Hogyan befolyásolja a Ra 0,012-0,025 μm belső tükörpolírozás a húzóerőt a(z) φ35mm FRP homorú cső pultrúziós forma: precíziós szerszám speciális profilokhoz esetében?
Válasz: A tükörpolírozott üreg drámaian csökkenti a dinamikus súrlódási együtthatót a homorú cső alakító csatornában. Az alacsonyabb súrlódás azt jelenti, hogy a pultrúziós gépnek kisebb szorító-/húzóerőre van szüksége a kikeményedő kompozit előrehaladásához, ami csökkenti a soron belüli tapadást, megakadályozza a felületi szálkivirágzást, és csökkenti az energiafogyasztást hosszú gyártási sorozatokon.
K3: Melyik acélminőséget kell előírni nagy volumenű gyártáshoz a(z) φ35mm FRP homorú cső pultrúziós forma: precíziós szerszám speciális profilokhoz esetében?
Válasz: Nagy volumenű, folytonos gyártáshoz H13 szerszámacél vagy Cr12MoV szerszámacél ajánlott. A H13 a leghosszabb üzemi élettartamot és a legjobb hőfáradás-állóságot nyújtja, míg a Cr12MoV erős teljesítményt kínál alacsonyabb költséggel szabványos volumenű sorozatokhoz — a P20 formacél költséghatékony lehetőség marad prototípusgyártáshoz vagy rövid próbatételekhez.
K4: Testre szabható-e a(z) φ35mm FRP homorú cső pultrúziós forma: precíziós szerszám speciális profilokhoz nem szabványos méretekre vagy OEM specifikációkra?
Válasz: Igen. Minden pultrúziós szerszámunkhoz hasonlóan a méretek, az üregek száma és a felületkezelés az Ön pontos rajzához vagy mintájához tervezhető — mind a szabványos katalógusméreteket, mind a teljesen egyedi OEM szerszámkéréseket támogatjuk.
K5: Mely gyantarendszerekkel kompatibilis a(z) φ35mm FRP homorú cső pultrúziós forma: precíziós szerszám speciális profilokhoz?
Válasz: A szerszám az FRP pultrúzióban használt gyantarendszerek teljes körével kompatibilis, beleértve a telítetlen poliészter, vinilészter, epoxi és fenolgyantákat. Közölje velünk célgyantáját és kikeményedési profilját, és megerősítjük az optimális üregfelületet és fűtési zóna kialakítást.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






