















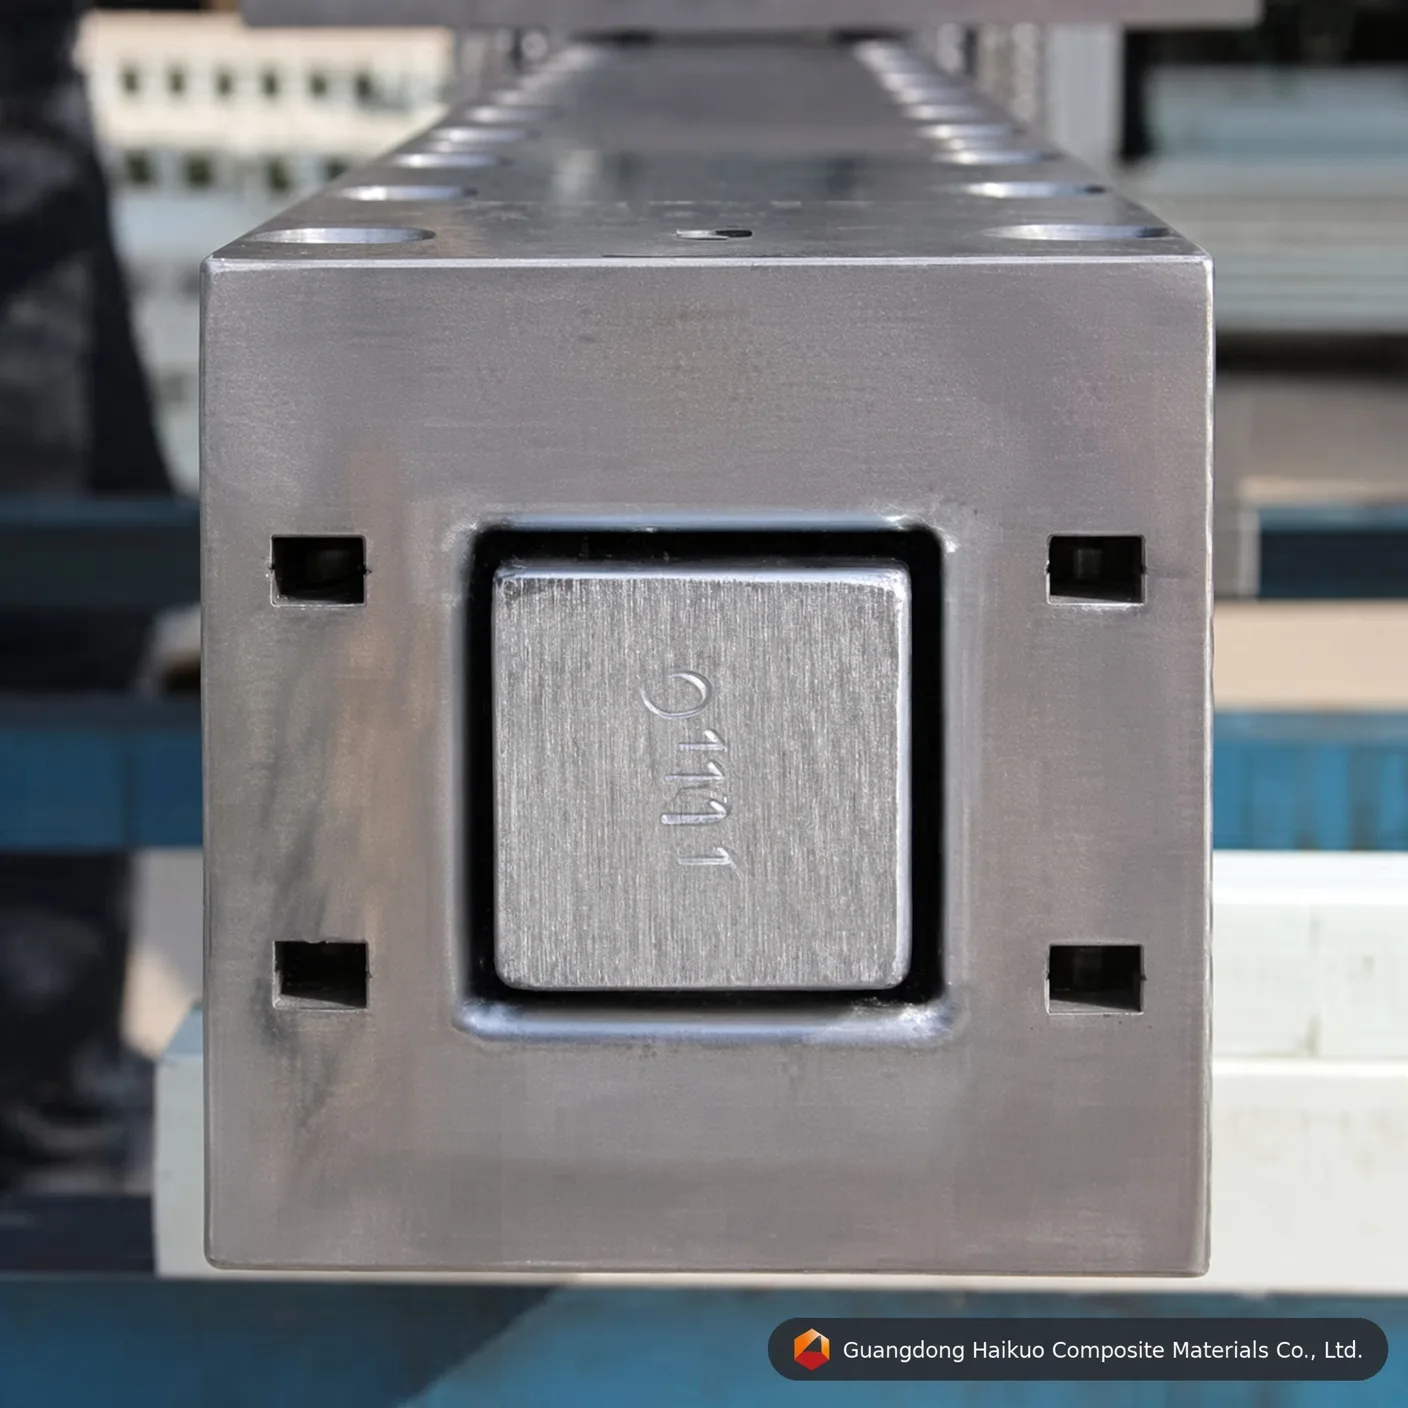
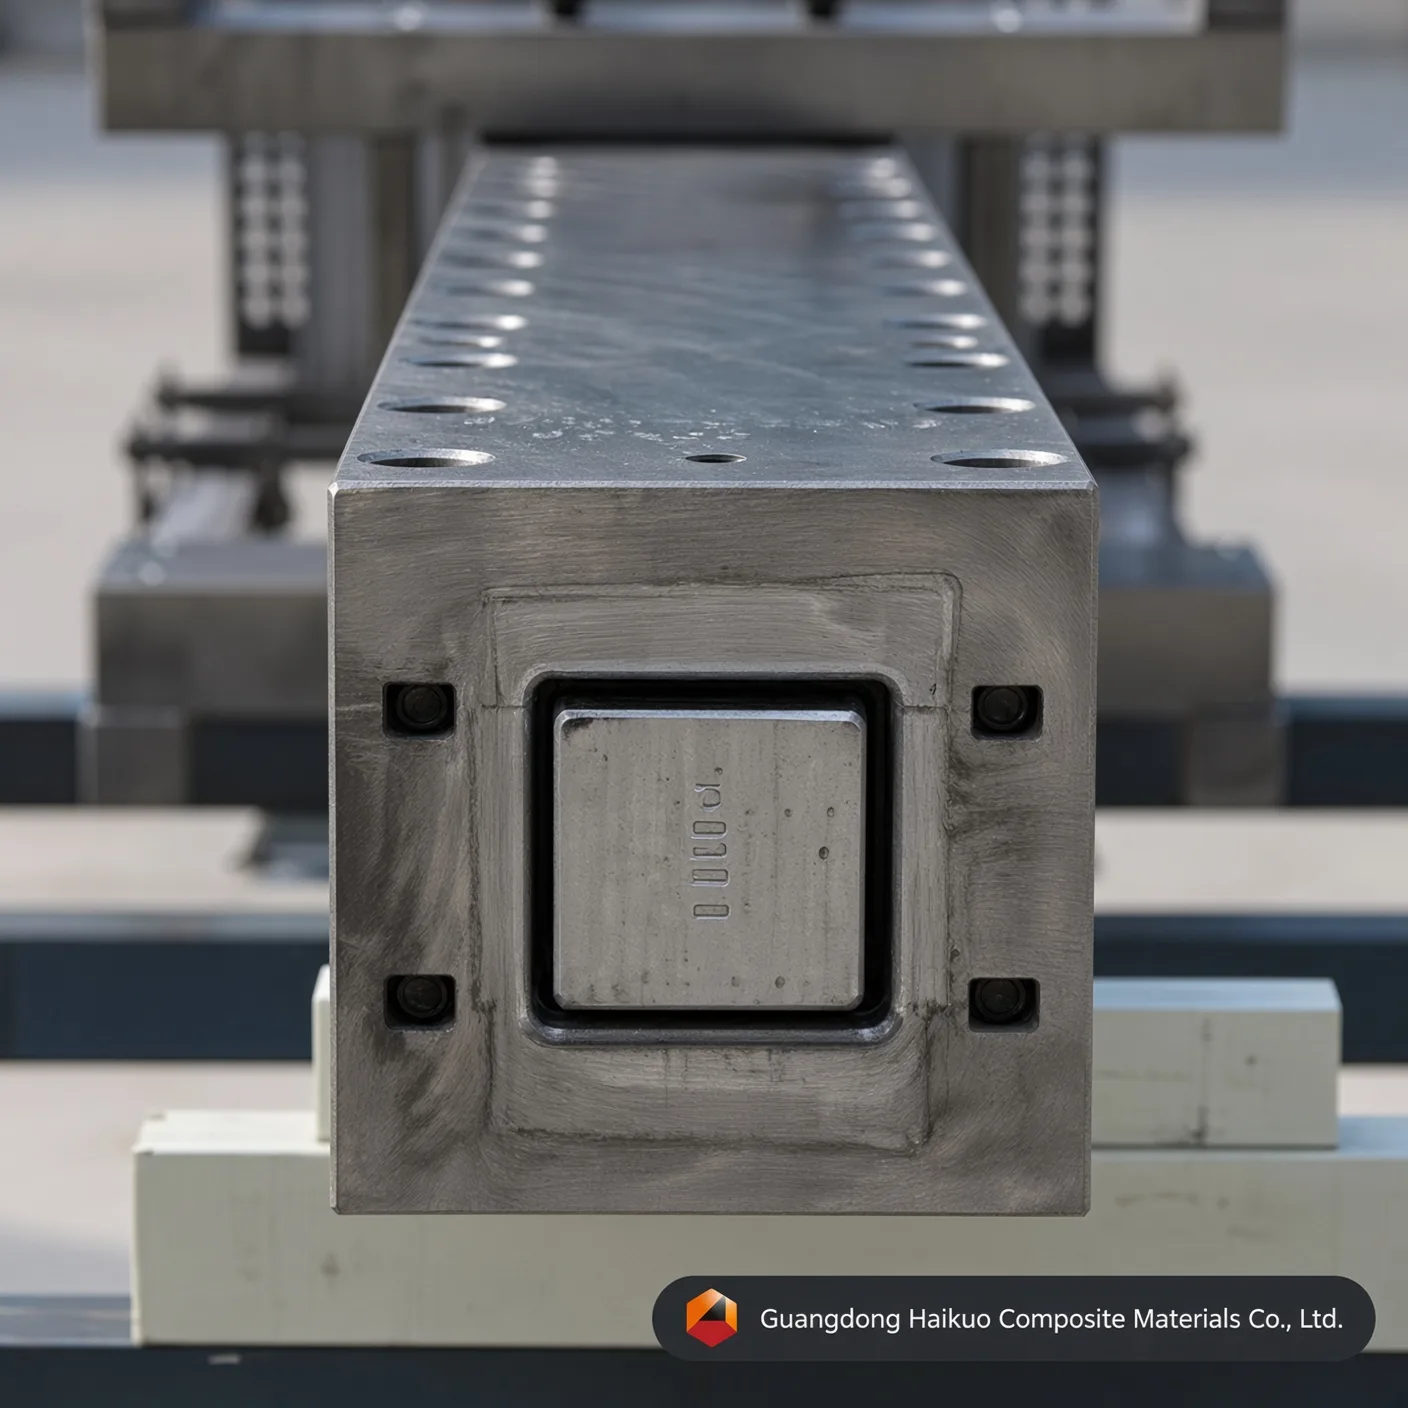
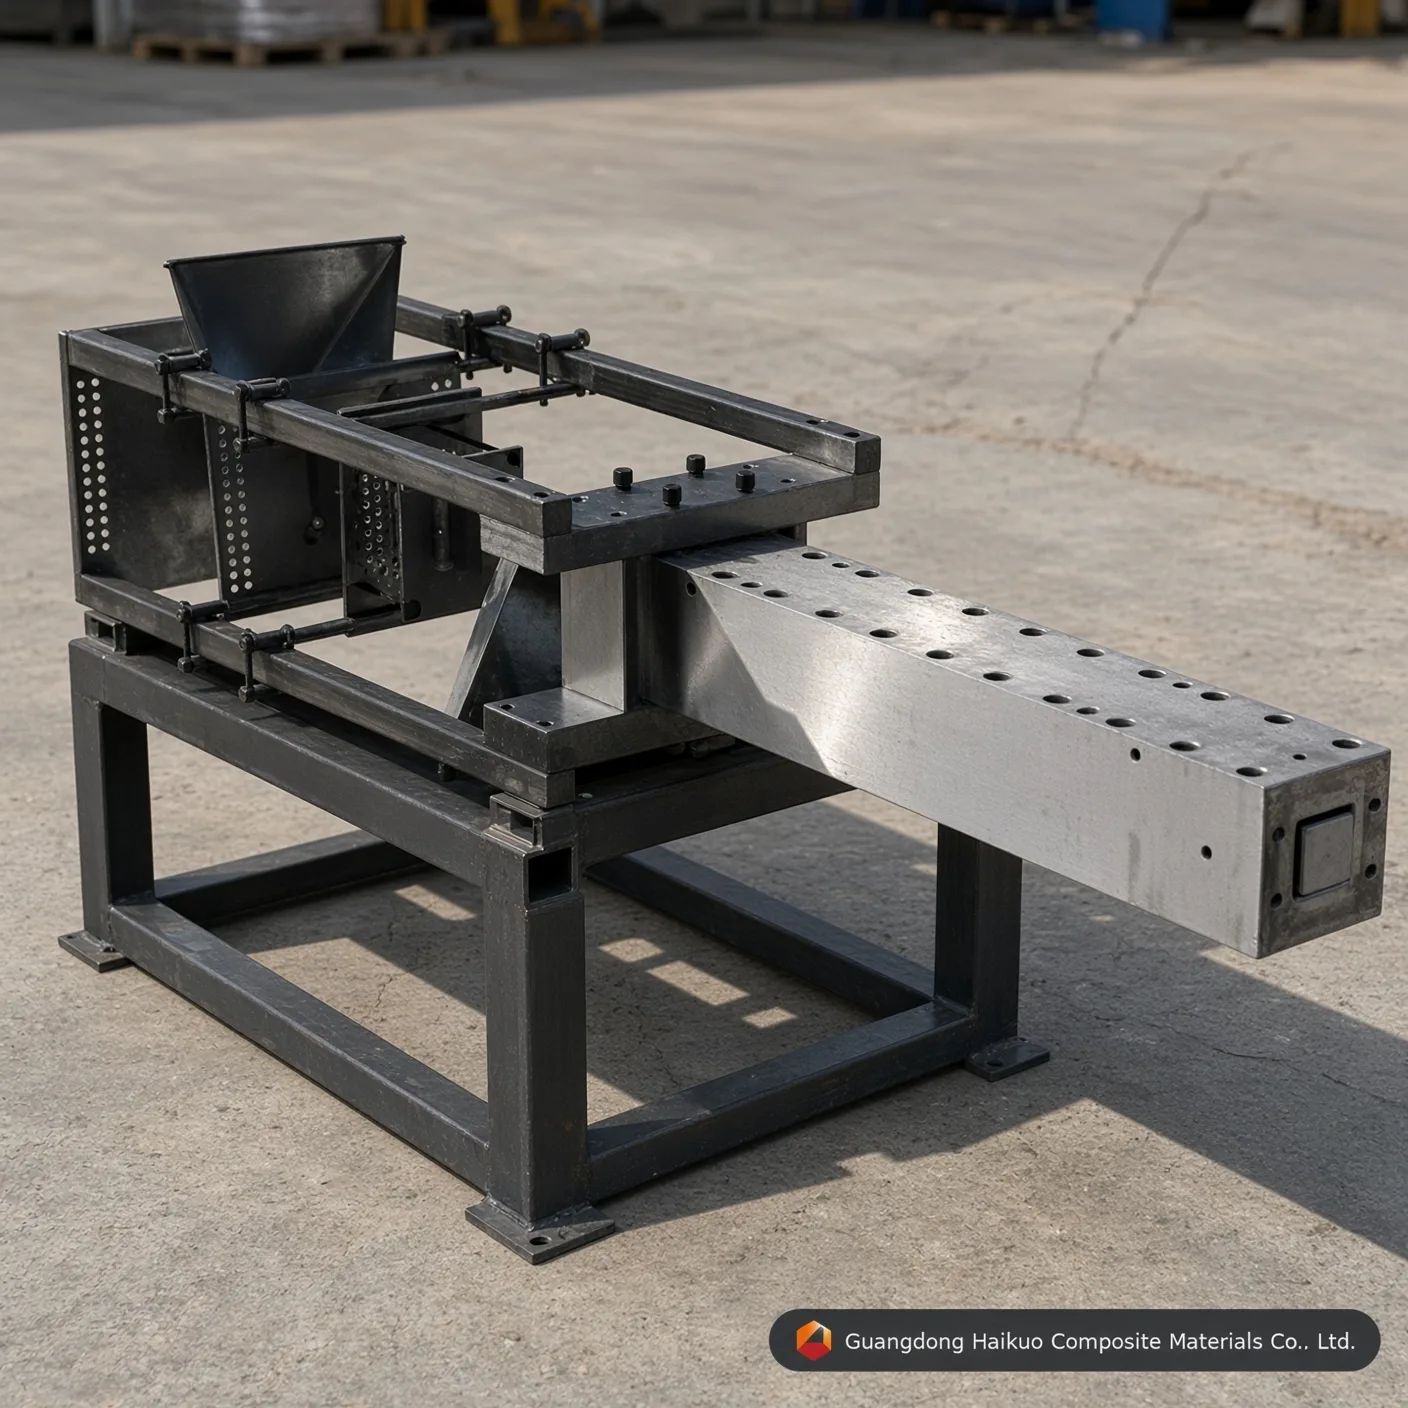
60*60 mm FRP négyzetes cső pultrúziós szerszám: nagy pontosságú szerszám szerkezeti profilokhoz
Érjen el egyenletes szerkezeti FRP kibocsátást ezzel a nagy pontosságú 60*60mm négyzetcső pultrúziós szerszámmal, amely Cr12/H13 acélból, tükörfényű üreggel és HRC 60 keménységgel készül a kiváló kopásállóságért és méretstabilitásért.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
Precíziós szerszám szerkezeti FRP szelvényekhez
A 2026-os építési és ipari projektekben a 60*60mm négyzetcsövek szerkezeti „igáslóként” szolgálnak, gyakran megtalálhatók hűtőtornyokban, moduláris lakóépületekben és gyalogos járdákon. A 60*60mm FRP négyzetcső pultrúziós formánk e teherhordó felhasználások igényes követelményeinek kibírására készült. A Guangdong Haikuo esetében a belső sarokgeometriára és a szerszámacél hőviselkedésére fordított gondos figyelem minden négyzetcsövet az ISO szerkezeti tűréseken belül és rétegelválásmentesen tart.
1. Hogyan működik a négyzetcső pultrúzió
A kiváló minőségű 60mm négyzetcső előállítása a négyszög profil sarkaiban felhalmozódó „zsugorodási feszültség” szabályozását jelenti. Formáink ezt három kritikus zónával kezelik:
- Tömörítő bemenet: A formanyílásnál pontosan számított bevezető kúp tömöríti az üvegszálas matókat és rovingokat, hogy a négyzet profil sarkai teljesen megerősítettek legyenek.
- Zónás fűtési dinamika: A többlépcsős fűtőrendszer kompenzálja azt, hogy a 60mm négyzetcső közepe a sarkaitól eltérő sebességgel keményedik ki, megelőzve a „belső repedezést”, azaz a hőrepedést.
- Dorn precizitása: Az 50mm-54mm belső dornt (a falvastagsághoz méretezve) nagy szakítószilárdságú csavarok és központosító készülékek tartják a helyén, hogy a falvastagság ±0,1mm-en belül egyenletes maradjon.
2. Anyagválasztás & üregfelület-kezelés
A folyamatos üvegszálmozgás nagy húzási sebességnél erősen koptató, ezért 60*60mm formáinkat prémium szerszámacélokból építjük:
- Cr12 / Cr12MoV: Nagy krómtartalmú acél, a tömeggyártás szabványa, vákuumos hőkezelés után HRC 58-62 értéket ér el.
- H13 szerszámacél: Szívóssága és hőfáradás-állósága miatt előnyben részesített epoxi alapú pultrúzióhoz.
- Tükörpolírozás & bevonás: Az üreg Ra 0,012 értékre van polírozva, és 0,05mm kemény króm bevonatot kap; ez az ultrasima kombináció 30 %-kal csökkenti a húzási súrlódást, és csökkenti az energiafelhasználást és a megfogó kopását.
3. Műszaki paraméterek & végrehajtási szabványok
| Mérnöki tulajdonság | Haikuo szabványos érték | Előny a gyártásnak |
|---|---|---|
| Forma specifikáció | 60.0 x 60.0 mm | Testre szabható falvastagság (3mm-6mm). |
| Üreg keménysége | HRC 55 – 62 | Extrém ellenállás az üvegszál okozta erózióval szemben. |
| Egyenességi tűrés | < 0,02 mm / méter | Segíti a csövek jó illeszkedését a csatlakozókban. |
| Simaság (Ra) | 0.025 ~ 0.012 | A osztályú felületkezelés kültéri használatra. |
| Sarokrádiusz (R) | 1,0 – 3,0 mm (egyedi) | Csökkenti a feszültségkoncentrációt a kötéseknél. |
4. Ipari alkalmazások 60mm négyzetcsövekhez
- Hűtőtornyok: Korrózióálló vázelemek, amelyek kibírják az állandó vegyi és nedvességhatást.
- Elektromos közművek: Nem vezető tartószerkezetek nagyfeszültségű alállomásokhoz.
- Moduláris építés: Könnyű gerendák és oszlopok gyorsan telepíthető lakóépületekhez és katasztrófa-elhárítási menedékekhez.
- Mezőgazdasági vázak: Tartós, korhadásmentes vázszerkezet üvegházi szerkezetekhez és állattartó padlótartókhoz.
10 szakmai GYIK: négyzetcső forma mérnöki alkalmazása
K1: „Gyárthat-e egy forma különböző falvastagságú négyzetcsöveket?”
V: Nem. A falvastagságot a külső üreg és a belső dorn közötti rés határozza meg. A dornok azonban cserélhetők, ha a szerszámtestet erre tervezték.
K2: „Mi a tipikus húzási sebesség egy 60*60mm profilhoz?”
V: A gyantarendszertől (poliészter vagy poliuretán) függően a sebességek jellemzően 0,4 és 1,0 méter/perc között vannak.
K3: „Hogyan előzik meg a négyzetcső elcsavarodását?”
V: A csavarodást az előformázó sablonok pontos igazítása és a formaüreg belső egyenessége (0,02mm tűrés) akadályozza meg.
K4: „Szükséges-e a kemény krómozás szénszál pultrudálásához?”
V: Igen. A szénszál erősen koptató. Szénszálas sorozatokhoz vastagabb krómréteget vagy speciális nitridálást javasolunk.
K5: „Hány fűtési zóna ajánlott egy 60mm-es szerszámhoz?”
V: 3 zónás vagy 4 zónás fűtési rendszert javasolunk a kikeményedési csúcs hatékony kezeléséhez szerkezeti vastagságoknál.
K6: „Mi okozza a négyzetcső felületi „bolyhosodását” vagy érdességét?”
V: Ez általában a forma szennyeződéséből vagy a kopott krómozásból ered. Ra 0,012 felületünket úgy tervezték, hogy ezt akár 100 000 méterig megakadályozza.
K7: „Tervezhető-e a forma az Ön csatlakozóihoz megfelelő sarokrádiusszal?”
V: Igen. Az „R” szöget testre szabhatjuk, hogy szorosan illeszkedjen a szerkezeti kötési követelményeihez.
K8: „Mi egy Cr12 60*60mm forma várható élettartama?”
V: Megfelelő karbantartással és nem koptató gyantákkal egy Cr12 szerszám 50 000 és 150 000 méter közötti profilt tud gyártani.
K9: „Biztosítanak-e műszaki támogatást az első gyártási sorozathoz?”
V: Igen, teljes műszaki dokumentációt adunk, és videókonzultációt is kínálhatunk a gépbeállításhoz és a gyanta hőmérséklet-beállításaihoz.
K10: „Hogyan tisztítom meg a gyantafelhalmozódást a négyzet üregben?”
V: Használjon sárgaréz vagy réz kaparót, amíg a forma még meleg, hogy ne karcolja meg a krómozást, majd tisztító oldószert.
Stratégiai szerszám-konzultáció
Emelje gyártási hatékonyságát a Guangdong Haikuo Composite Materials Co., Ltd.-vel. Helena Wang vezetésével csapatunk kiváló minőségű FRP pultrúziós forma megoldásokat nyújt a globális infrastruktúrához.
Beszélje meg velünk projektje specifikációit:
- Projektigazgató: Helena Wang
- Műszaki mérnöki e-mail: [email protected]
- Globális WhatsApp: +86 189 5198 8522
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Standard (Ra 0,040 μm érhető el) |
| Megfelelő alkalmazási profilok | maximális szerszámélettartamot és méretstabilitást igénylő négyzetcső sorozatok | Szabványos volumenű négyzetcső gyártás | Kis volumenű prototípusgyártás vagy próbasorozatok négyzetcső esetén |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság a(z) 60*60mm FRP négyzetcső pultrúziós forma: precíziós szerszám szerkezeti profilokhoz esetében?
Válasz: Az üvegszál rovingok és matók erősen koptatók. A folyamatos pultrúzió során az erősített mátrix jelentős karcoló súrlódást okoz a(z) 60*60mm FRP négyzetcső pultrúziós forma: precíziós szerszám szerkezeti profilokhoz üregfalain. A pontos 0,04-0,05mm kemény krómréteg növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt, a szerszám élettartamát több mint 40 %-kal meghosszabbítva, miközben sorozatról sorozatra egyenletesen megtartja a 60*60mm négyzetcső geometriát.
K2: Hogyan befolyásolja a Ra 0,012-0,025 μm belső tükörpolírozás a húzóerőt a(z) 60*60mm FRP négyzetcső pultrúziós forma: precíziós szerszám szerkezeti profilokhoz esetében?
Válasz: A tükörpolírozott üreg drámaian csökkenti a dinamikus súrlódási együtthatót a négyzetcső alakító csatornában. Az alacsonyabb súrlódás azt jelenti, hogy a pultrúziós gépnek kisebb szorító-/húzóerőre van szüksége a kikeményedő kompozit előrehaladásához, ami csökkenti a soron belüli tapadást, megakadályozza a felületi szálkivirágzást, és csökkenti az energiafogyasztást hosszú gyártási sorozatokon.
K3: Melyik acélminőséget kell előírni nagy volumenű gyártáshoz a(z) 60*60mm FRP négyzetcső pultrúziós forma: precíziós szerszám szerkezeti profilokhoz esetében?
Válasz: Nagy volumenű, folytonos gyártáshoz H13 szerszámacél vagy Cr12MoV szerszámacél ajánlott. A H13 a leghosszabb üzemi élettartamot és a legjobb hőfáradás-állóságot nyújtja, míg a Cr12MoV erős teljesítményt kínál alacsonyabb költséggel szabványos volumenű sorozatokhoz — a P20 formacél költséghatékony lehetőség marad prototípusgyártáshoz vagy rövid próbatételekhez.
K4: Testre szabható-e a(z) 60*60mm FRP négyzetcső pultrúziós forma: precíziós szerszám szerkezeti profilokhoz nem szabványos méretekre vagy OEM specifikációkra?
Válasz: Igen. Minden pultrúziós szerszámunkhoz hasonlóan a méretek, az üregek száma és a felületkezelés az Ön pontos rajzához vagy mintájához tervezhető — mind a szabványos katalógusméreteket, mind a teljesen egyedi OEM szerszámkéréseket támogatjuk.
K5: Mely gyantarendszerekkel kompatibilis a(z) 60*60mm FRP négyzetcső pultrúziós forma: precíziós szerszám szerkezeti profilokhoz?
Válasz: A szerszám az FRP pultrúzióban használt gyantarendszerek teljes körével kompatibilis, beleértve a telítetlen poliészter, vinilészter, epoxi és fenolgyantákat. Közölje velünk célgyantáját és kikeményedési profilját, és megerősítjük az optimális üregfelületet és fűtési zóna kialakítást.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






