















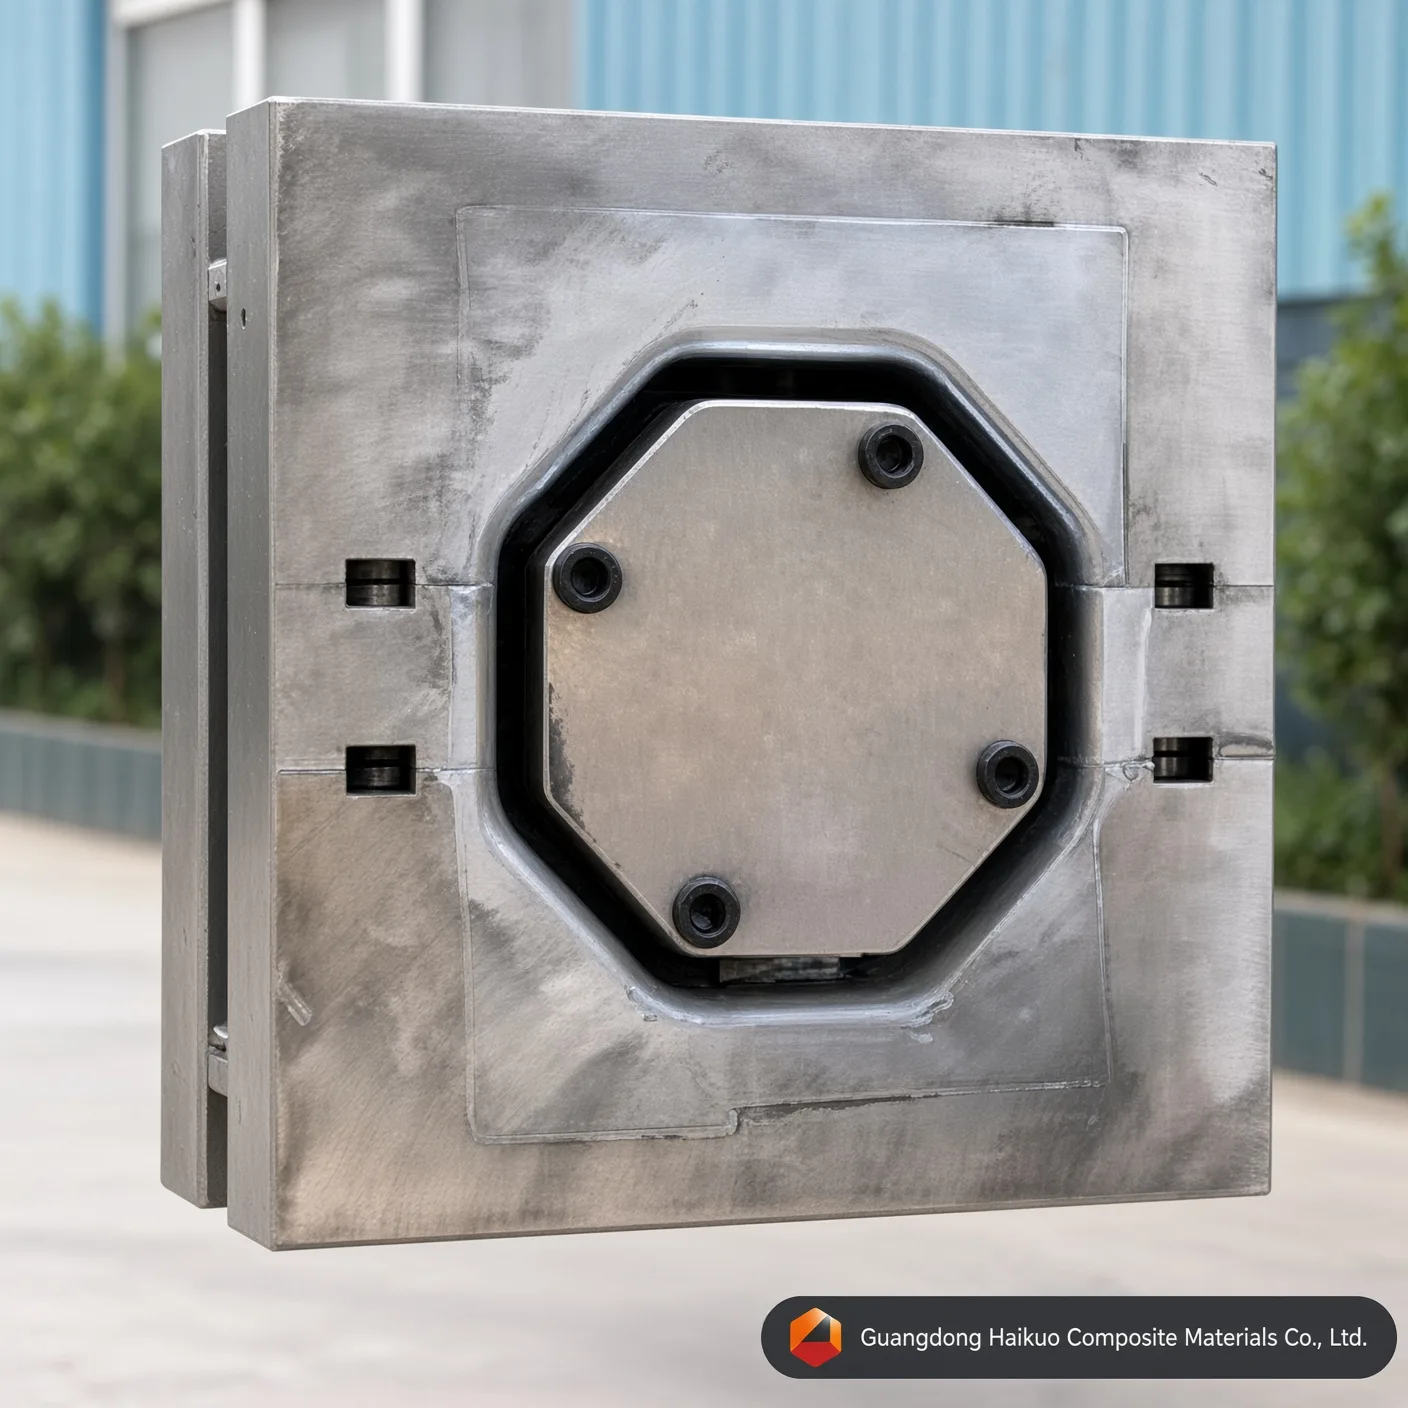
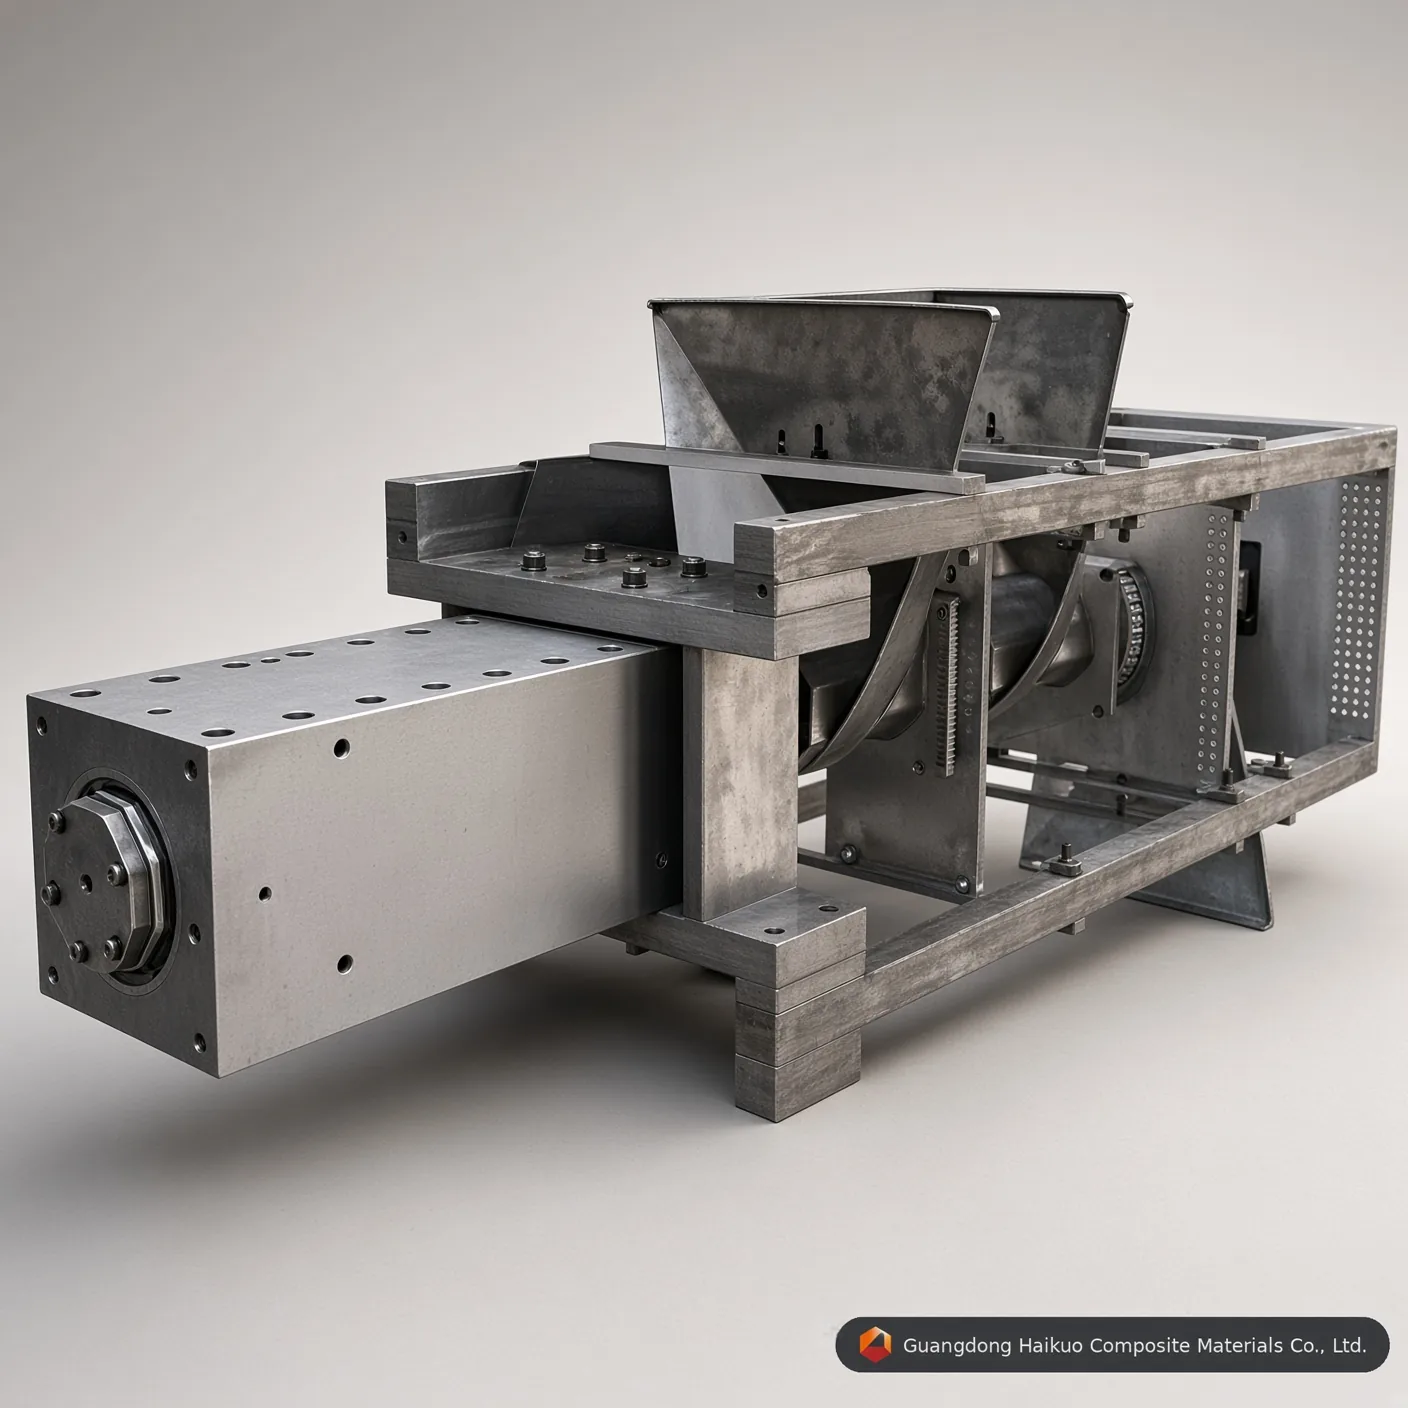
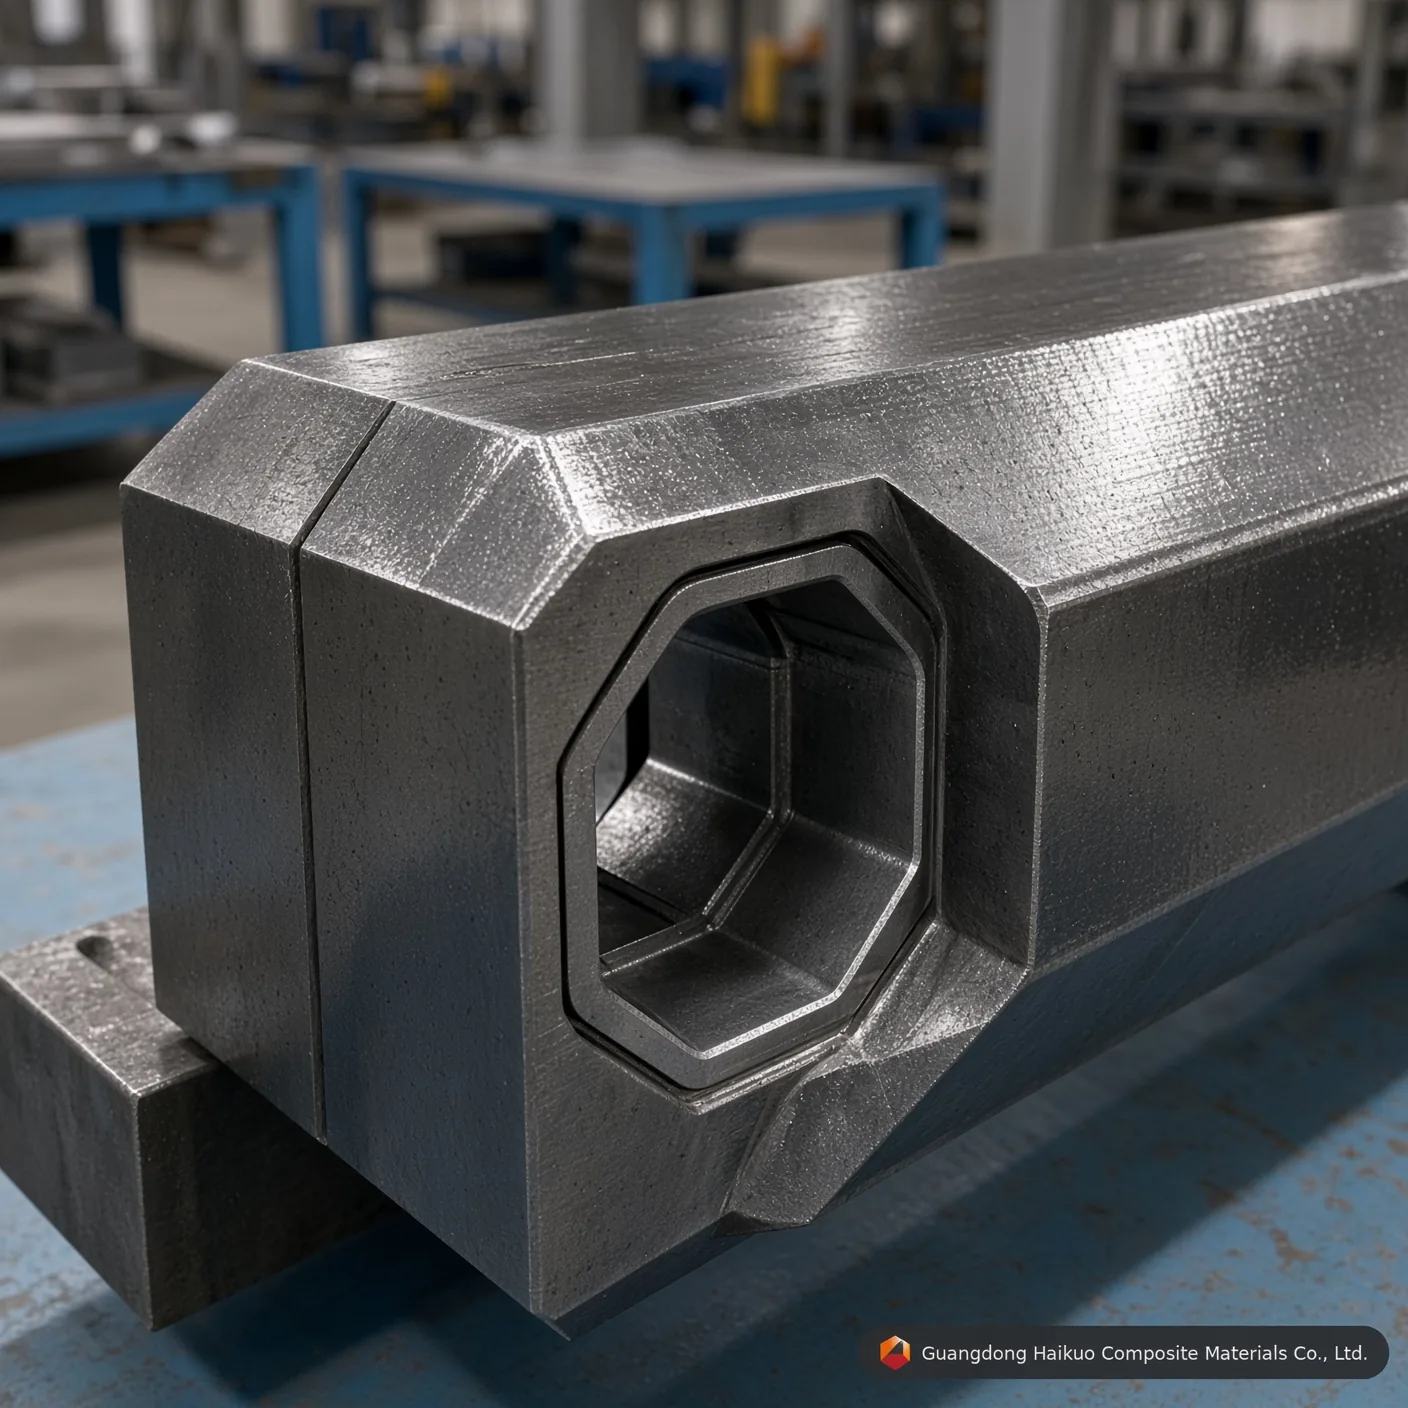
φ153*10 mm pultrusjonsverktøy for åttekantet FRP-rør
Denne FRP-pultrusjonsformen brukes til å produsere komposittprofiler som stenger, åttekantede rør, rør, bjelker og rammer. Montert på pultrusjonsmaskinen former den den ferdige FRP-profilen mens harpiksimpregnert roving trekkes kontinuerlig gjennom verktøyhulrommet.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Pultrusjonsformen for åttekantede FRP-rør er presisjonsverktøy som brukes til å produsere FRP-rør (fiberarmert plast). Gjennom pultrusjonsprosessen trekkes harpiksimpregnert fiberarmering kontinuerlig gjennom et oppvarmet verktøy og danner en kontinuerlig profil med fast tverrsnittsform og størrelse. FRP-rør har fordeler som lav vekt, høy mekanisk styrke, korrosjonsmotstand, elektrisk isolasjon og flammemotstand, og brukes mye i kraft-, kjemisk prosess-, bygg- og transportindustrien.
Slik fungerer pultrusjonsformen for åttekantede FRP-rør:
1. Armeringsfiber (som glassfiber eller karbonfiber) avvikles fra spolen og føres inn i et harpiksbad for impregnering.
2. Den harpiksmettede fiberen går deretter gjennom en forformingsstasjon, der den formes etter behov før den går inn i verktøyet.
3. Inne i verktøyet omdanner varme og trykk harpiksen fra væske til gel og til slutt til et stivt, fast stoff.
4. En trekkenhet trekker det herdede FRP-røret ut av verktøyet, og en kappsag kutter det til ønsket lengde.
Viktige faktorer som påvirker ytelsen til pultrusjonsformen for åttekantede FRP-rør:
Fiberarmering: typen og mengden fiber som brukes påvirker mekaniske egenskaper som styrke, stivhet og vekt — generelt gir høyere fiberinnhold større styrke og lavere vekt. Vanlige armeringsfibre er glassfiber, karbonfiber og aramidfiber.
Harpikssystem: harpikstypen og formuleringen påvirker kjemisk ytelse som varmebestandighet, korrosjonsmotstand og aldringsmotstand — et mer stabilt harpikssystem gir vanligvis bedre langsiktig holdbarhet. Harpikser som ofte brukes er polyester, vinylester og epoksy.
Verktøyutforming: verktøyets form og mål bestemmer den ferdige profilens tverrsnitt og størrelse samt formingshastighet og jevnhet — et mer presist laget verktøy gir jevnere deler med høyere effektivitet.
Spesifikasjoner og gjeldende standarder for pultrusjonsformen for åttekantede FRP-rør
| Formnavn | Pultrusjonsform for åttekantede FRP-rør |
| Spesifikasjon | φ153*10mm (kan tilpasses) |
| Materiale | 40Cr, P20, Cr12, 38CrMoAI, H13 (valgfritt) |
| Overflatebehandling av hulrom | Herding og anløping, herding, hardforkroming, nitrering |
| Hulrommets hardhet | HRC55-60 |
| Egnet harpiks | Umettet polyester, vinylharpiks, epoksyharpiks, fenolharpiks, polyuretan |
| Rettlinjethet | 0.02mm |
| Glatthet | Ra=0,025~0,012 |
| Hardhet på hulrommets overflate | < 0.02mm |
| Grensetoleranser | ±0.3mm |
| Plateringstykkelse | 0.04-0.05mm |
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | åttekantede rør som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av åttekantede rør i standardvolum | Prototyping eller testserier av åttekantede rør i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for φ153*10mm pultrusjonsform for åttekantede FRP-rør?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i φ153*10mm pultrusjonsform for åttekantede FRP-rør. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn geometri for åttekantede rør på φ153*10mm serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på φ153*10mm pultrusjonsform for åttekantede FRP-rør?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for det åttekantede røret dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med φ153*10mm pultrusjonsform for åttekantede FRP-rør?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan φ153*10mm pultrusjonsform for åttekantede FRP-rør tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er φ153*10mm pultrusjonsform for åttekantede FRP-rør kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






