


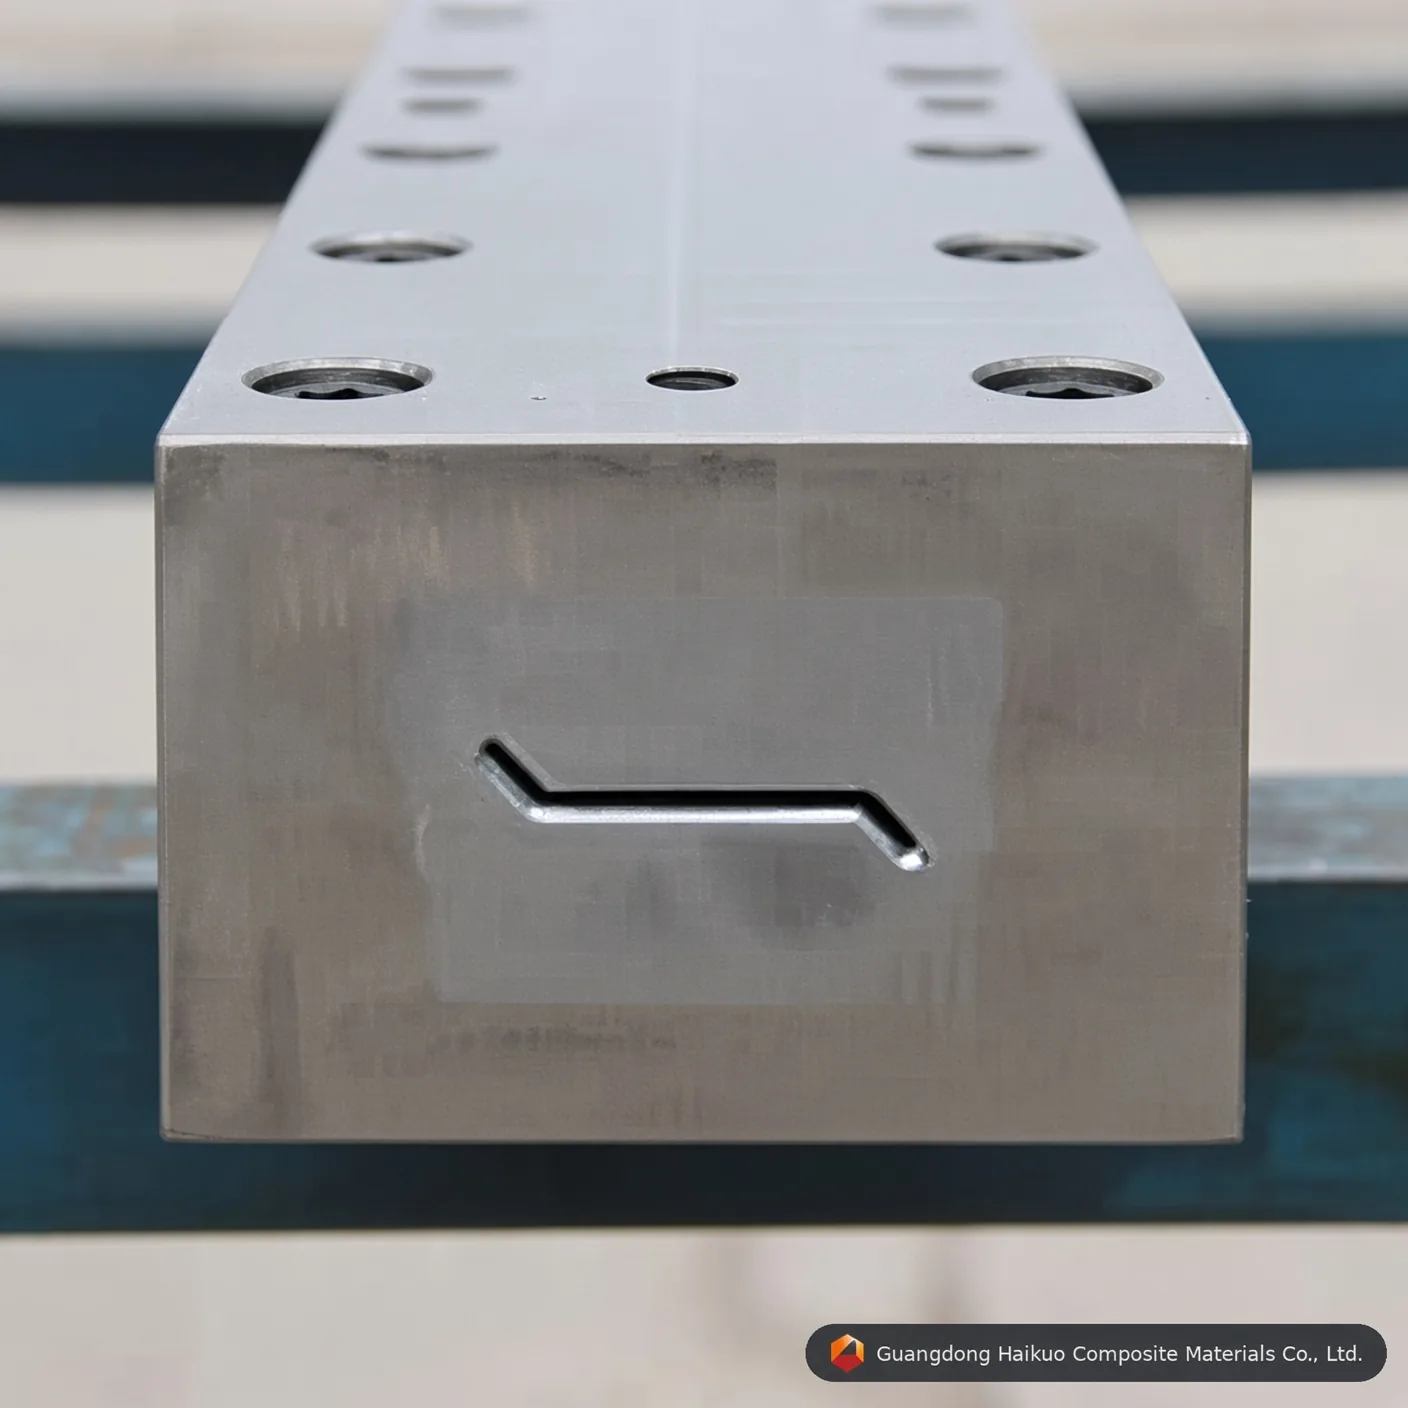
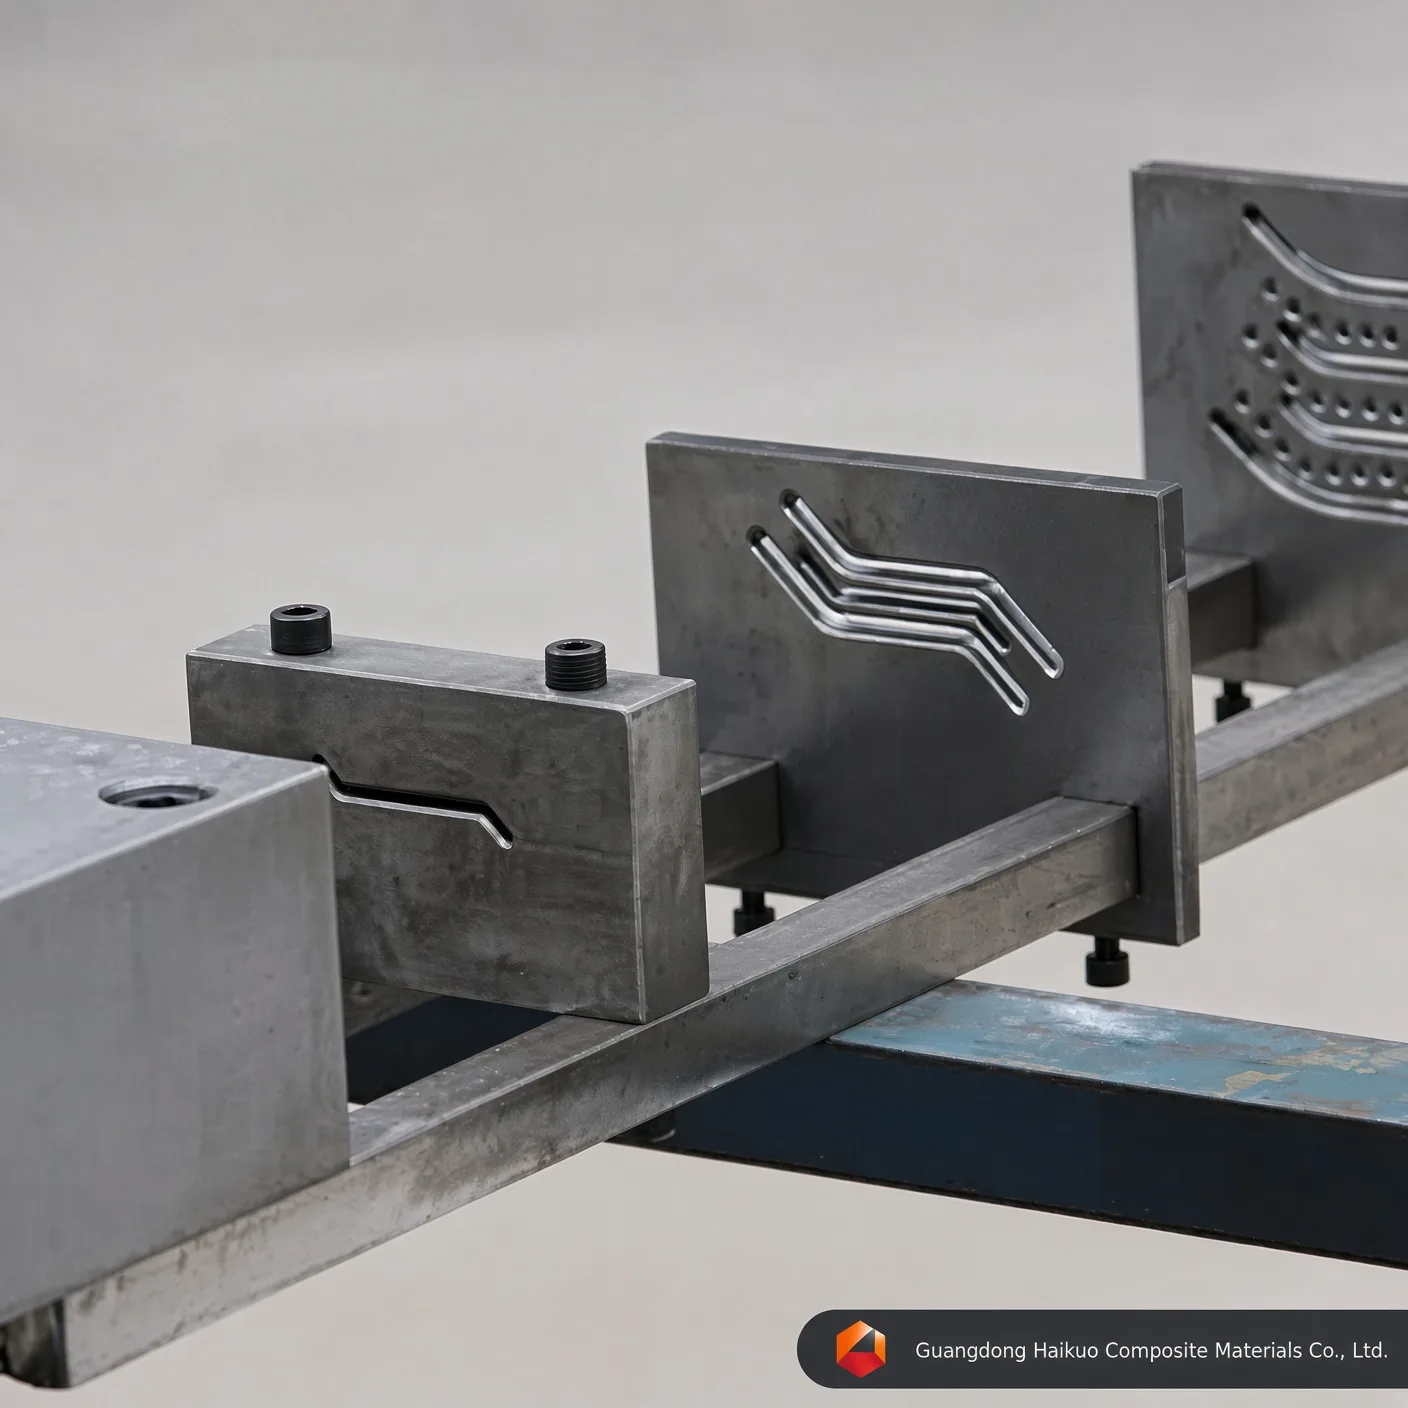
Пултрузионная матрица для композитной створки GRP: высокоточная оснастка для профилей FRP
Повысьте выпуск FRP с помощью этой высокоточной пултрузионной матрицы для композитных жалюзи GRP из стали Cr12/H13 с зеркальной полостью и выдающейся термической стабильностью для сложных профилей жалюзи и ламелей.
Исполнительный стандарт
Прямолинейность: 0,02 мм Гладкость: Ra=0,025~0,012 Твёрдость поверхности полости: < 0,02 мм Допуски границ: ±0,3 мм Толщина покрытия: 0,04-0,05 мм Индивидуальные услуги
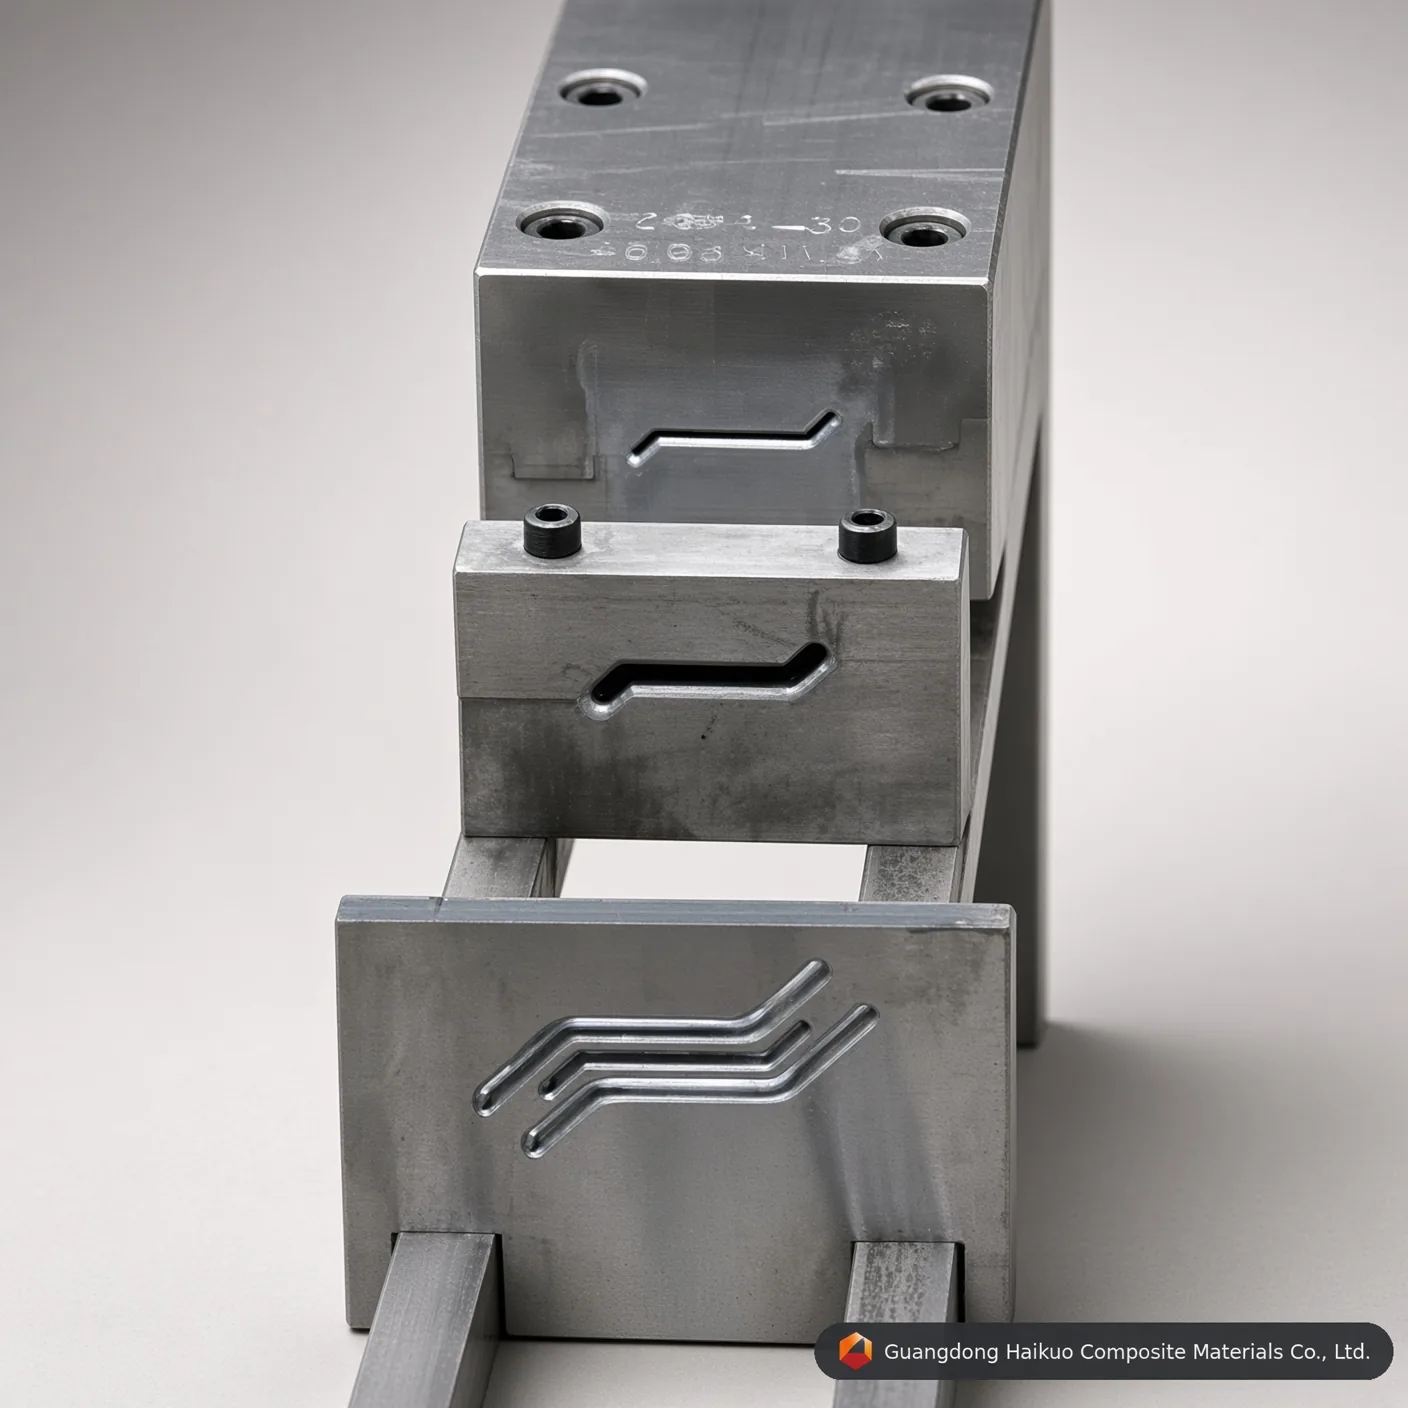
Прецизионная оснастка — в основе высокоэффективного производства композитных жалюзи.
Инженерное совершенство в проектировании пултрузионных матриц
В композитной отрасли примерно 90% качества пултрузионного профиля определяется точностью матрицы. Пултрузионная пресс-форма для композитных жалюзи GRP — сложный инженерный инструмент, рассчитанный на сложную геометрию ламелей и рам жалюзи. По сравнению со стандартными пресс-формами для труб пресс-формы для жалюзи требуют гораздо более высокой точности толщины стенки и отделки поверхности, чтобы обеспечить функциональную аэродинамику наряду с визуальной привлекательностью. На Guangdong Haikuo в каждую пресс-форму закладываются сталь авиационного класса и многоступенчатая термообработка, поэтому результаты остаются стабильными на миллионах метров продукции.
1. Как работает пултрузионная пресс-форма
Пресс-форма для жалюзи GRP одновременно функционирует как химический реактор и формующий пресс, балансируя температуру, давление и скорость на каждом этапе:
- Пропитка и направление: армирование из стекловолокна или углеродного волокна пропитывается в ванне со смолой, затем точно выравнивается с помощью формующих направляющих перед входом в пресс-форму.
- Зональный нагрев: пресс-форма разделена на три или более зоны нагрева: входная зона не допускает преждевременного гелеобразования, средняя запускает экзотермическую реакцию, а выходная завершает конструкционное отверждение.
- Фазовое превращение: внутри полости смола переходит из жидкого состояния в гель и затем в твёрдый конструкционный композит, сжимаемый внутренним конусом пресс-формы.
- Непрерывное вытягивание: возвратно-поступательное тянущее устройство непрерывно вытягивает отверждённый профиль жалюзи, который затем режется на длины пилами с алмазными зубьями.
2. Инженерия материалов и обработка поверхности
Внутренняя среда пултрузионной матрицы сильно абразивна, поэтому выбор материала критичен для предотвращения «загрязнения пресс-формы» и внутренних царапин:
- Cr12 / Cr12MoV: высокоуглеродистая высокохромистая сталь, обеспечивающая исключительную износостойкость для крупносерийных работ.
- Инструментальная сталь H13: выбирается для пултрузии на эпоксидной или полиуретановой смоле благодаря превосходной вязкости при повышенных температурах.
- Твёрдое хромирование (0,04-0,05 мм): ключ к минимальному трению — полость с зеркальной отделкой (Ra=0,012) удерживает усилие вытягивания на минимальном уровне и продлевает срок службы захватов на машине.
3. Технические параметры 2026 года и исполнительные стандарты
| Параметр | Стандартное значение | Инженерное значение |
|---|---|---|
| Твёрдость полости | HRC 55-62 | Предотвращает истирание стекловолокном. |
| Гладкость поверхности | Ra 0,025 ~ 0,012 | Обеспечивает поверхность профилей «класса A». |
| Прямолинейность | < 0,02 мм на метр | Предотвращает коробление готового профиля. |
| Параллельность | ± 0.01mm | Обеспечивает равномерную толщину стенки. |
| Твёрдость покрытия | ≥ HV 900 | Увеличивает ресурс пресс-формы на 300%. |
4. Факторы, влияющие на характеристики пресс-формы
- Объёмная доля волокна: пресс-форма должна быть рассчитана на конкретное соотношение волокна и смолы, чтобы избежать скачков внутреннего давления.
- Компенсация усадки: современные пресс-формы для жалюзи выполняются с небольшим запасом по размерам, чтобы учесть химическую усадку смолы при сшивке.
- Конструкция каналов охлаждения: пока пресс-форма нагревается, входная зона может требовать охлаждения, чтобы предотвратить налипание смолы и «зависание» на входе.
10 профессиональных вопросов: закупка пултрузионных пресс-форм
В1: «Сколько метров может выпустить хромированная пресс-форма из Cr12 до повторного хромирования?»
О: Обычно от 50 000 до 100 000 метров в зависимости от типа смолы и абразивности волокна.
В2: «Какая сталь лучше всего подходит для пултрузии на полиуретане (PU)?»
О: Мы рекомендуем сталь P20 или H13 со специальным азотированием, так как PU может быть более агрессивен к стандартному хромовому покрытию.
В3: «Можно ли на одной пресс-форме выпускать жалюзи разной толщины?»
О: Как правило, нет. Каждая матрица точно обрабатывается под конкретное сечение. Толщина определяется геометрией полости.
В4: «Почему прямолинейность пресс-формы так важна для жалюзи?»
О: Даже отклонение 0,1 мм может привести к «банановому» изгибу или скручиванию профиля, что делает невозможной сборку в раму жалюзи.
В5: «Как учитывается экзотермический пик тепла в пресс-форме?»
О: Мы проектируем зоны нагрева с независимыми ПИД-регуляторами, чтобы компенсировать тепло, выделяемое в реакции отверждения смолы.
В6: «Обязательно ли твёрдое хромирование для всех пресс-форм?»
О: Да. Без него трение стекловолокна о сталь привело бы к быстрому износу и высоким усилиям вытягивания, способным остановить машину.
В7: «Можете ли вы изготовить индивидуальные пресс-формы по нашим чертежам CAD?»
О: Да. Мы специализируемся на прецизионном изготовлении 1:1 по файлам заказчика в формате STEP или DWG, включая поправки на степень усадки.
В8: «Каков типичный срок изготовления сложной пресс-формы для жалюзи?»
О: Высокоточная матрица для жалюзи обычно изготавливается за 15-25 дней, включая обработку, термообработку и финишную полировку.
В9: «Предлагаете ли вы шаблоны предварительного формования вместе с пресс-формой?»
О: Да, мы поставляем подходящие направляющие предварительного формования из нержавеющей стали или нейлона, чтобы волокно поступало в матрицу в правильной ориентации.
В10: «Как обслуживать пресс-форму между производственными сериями?»
О: Полость следует очищать от остатков смолы в тёплом состоянии и покрывать лёгким антикоррозионным маслом или защитным спреем для пресс-форм.
Консультация по прецизионной оснастке
Оптимизируйте ваше композитное производство вместе с Guangdong Haikuo Composite Materials Co., Ltd. Под руководством Helena Wang мы специализируемся на качественных пултрузионных пресс-формах FRP/GRP.
Отправьте ваш проект на техническую экспертизу:
- Менеджер проектов по оснастке: Helena Wang
- Электронная почта технической инженерной службы: [email protected]
- Глобальный WhatsApp: +86 189 5198 8522
Спецификации оснастки и инженерная информация
| Марка стали матрицы | Инструментальная сталь H13 (Премиум) | Матричная сталь Cr12MoV (Стандарт) | Формовочная сталь P20 (Экономичный) |
|---|---|---|---|
| Основной рабочий ресурс | Отличный (более 50 000+ метров со стеклопластиком) | Высокий (около 30 000 – 40 000 метров) | Умеренный (подходит для коротких серий прототипирования) |
| Стойкость к термической усталости | Сверхвысокий (сохраняет твёрдость HRC при высокой температуре) | Умеренный (хорош для полиэфирных матриц) | Плохой (склонен к размерному износу при непрерывном PU) |
| Предел внутренней зеркальной полировки | Отличный (достигает Ra 0,012 мкм) | Очень хороший (достигает Ra 0,025 мкм) | Стандарт (достигает Ra 0,040 μм) |
| Подходящие профили для применения | серии профиля жалюзи с требованием максимального ресурса оснастки и стабильности размеров | Производство профиля жалюзи стандартного объёма | Прототипирование небольших объёмов или пробные серии профиля жалюзи |
Инженерный Q&A по прецизионным пресс-формам
В1: Почему толщина твёрдого хромового покрытия 0,04-0,05 мм критична для пултрузионной пресс-формы для композитных жалюзи GRP: высокоточная оснастка для профилей FRP?
Ответ: ровинги и маты из стекловолокна очень абразивны. При непрерывной пултрузии армированная матрица создаёт значительное царапающее трение о стенки полости пултрузионной пресс-формы для композитных жалюзи GRP: высокоточная оснастка для профилей FRP. Точный слой твёрдого хрома 0,04-0,05 мм повышает микротвёрдость поверхности и защищает инструментальную сталь, продлевая срок службы матрицы более чем на 40% и сохраняя неизменную геометрию профиля жалюзи от серии к серии.
В2: Как внутренняя зеркальная полировка до Ra 0,012-0,025 μм влияет на усилие вытягивания в пултрузионной пресс-форме для композитных жалюзи GRP: высокоточная оснастка для профилей FRP?
Ответ: зеркально полированная полость резко снижает динамический коэффициент трения внутри формующего канала профиля жалюзи. Меньшее трение означает, что пултрузионной машине требуется меньшее усилие зажима и вытягивания для продвижения отверждающегося композита, что снижает заедание на линии, предотвращает выход волокон на поверхность и уменьшает энергопотребление при длительных производственных сериях.
В3: Какую марку стали следует указать для крупносерийного производства на пултрузионной пресс-форме для композитных жалюзи GRP: высокоточная оснастка для профилей FRP?
Ответ: Для крупносерийного непрерывного производства рекомендуется инструментальная сталь H13 или матричная сталь Cr12MoV. H13 обеспечивает самый долгий рабочий ресурс и лучшую стойкость к термической усталости, а Cr12MoV показывает хорошие результаты при меньшей стоимости для серий стандартного объёма — формовочная сталь P20 остаётся экономичным вариантом для прототипирования или коротких пробных партий.
В4: Можно ли изготовить пултрузионную пресс-форму для композитных жалюзи GRP: высокоточная оснастка для профилей FRP с нестандартными размерами или по спецификациям OEM?
Ответ: Да. Как и вся наша пултрузионная оснастка, размеры, количество полостей и обработка поверхности могут быть разработаны по вашему точному чертежу или образцу — мы принимаем как стандартные каталожные размеры, так и полностью индивидуальные запросы на оснастку OEM.
В5: С какими смоляными системами совместима пултрузионная пресс-форма для композитных жалюзи GRP: высокоточная оснастка для профилей FRP?
Ответ: Матрица совместима со всем спектром смоляных систем, применяемых в пултрузии FRP, включая ненасыщенные полиэфирные, винилэфирные, эпоксидные и фенольные смолы. Сообщите целевую смолу и режим отверждения, и мы подтвердим оптимальную отделку полости и настройку зон нагрева.
Производственный процесс

Проектирование пресс-формы инженером

Отладка пресс-формы профиля

Выравнивание черновой заготовки

CNC-обработка пресс-формы

Пробивка пресс-формы

Шлифование поверхности

Полировка внутренней стенки полости

Хромирование пресс-формы
Сертификат






