


Пултрузионная матрица для трубы FRP с вогнутым сечением φ35 мм: специальная оснастка для индивидуальных профилей
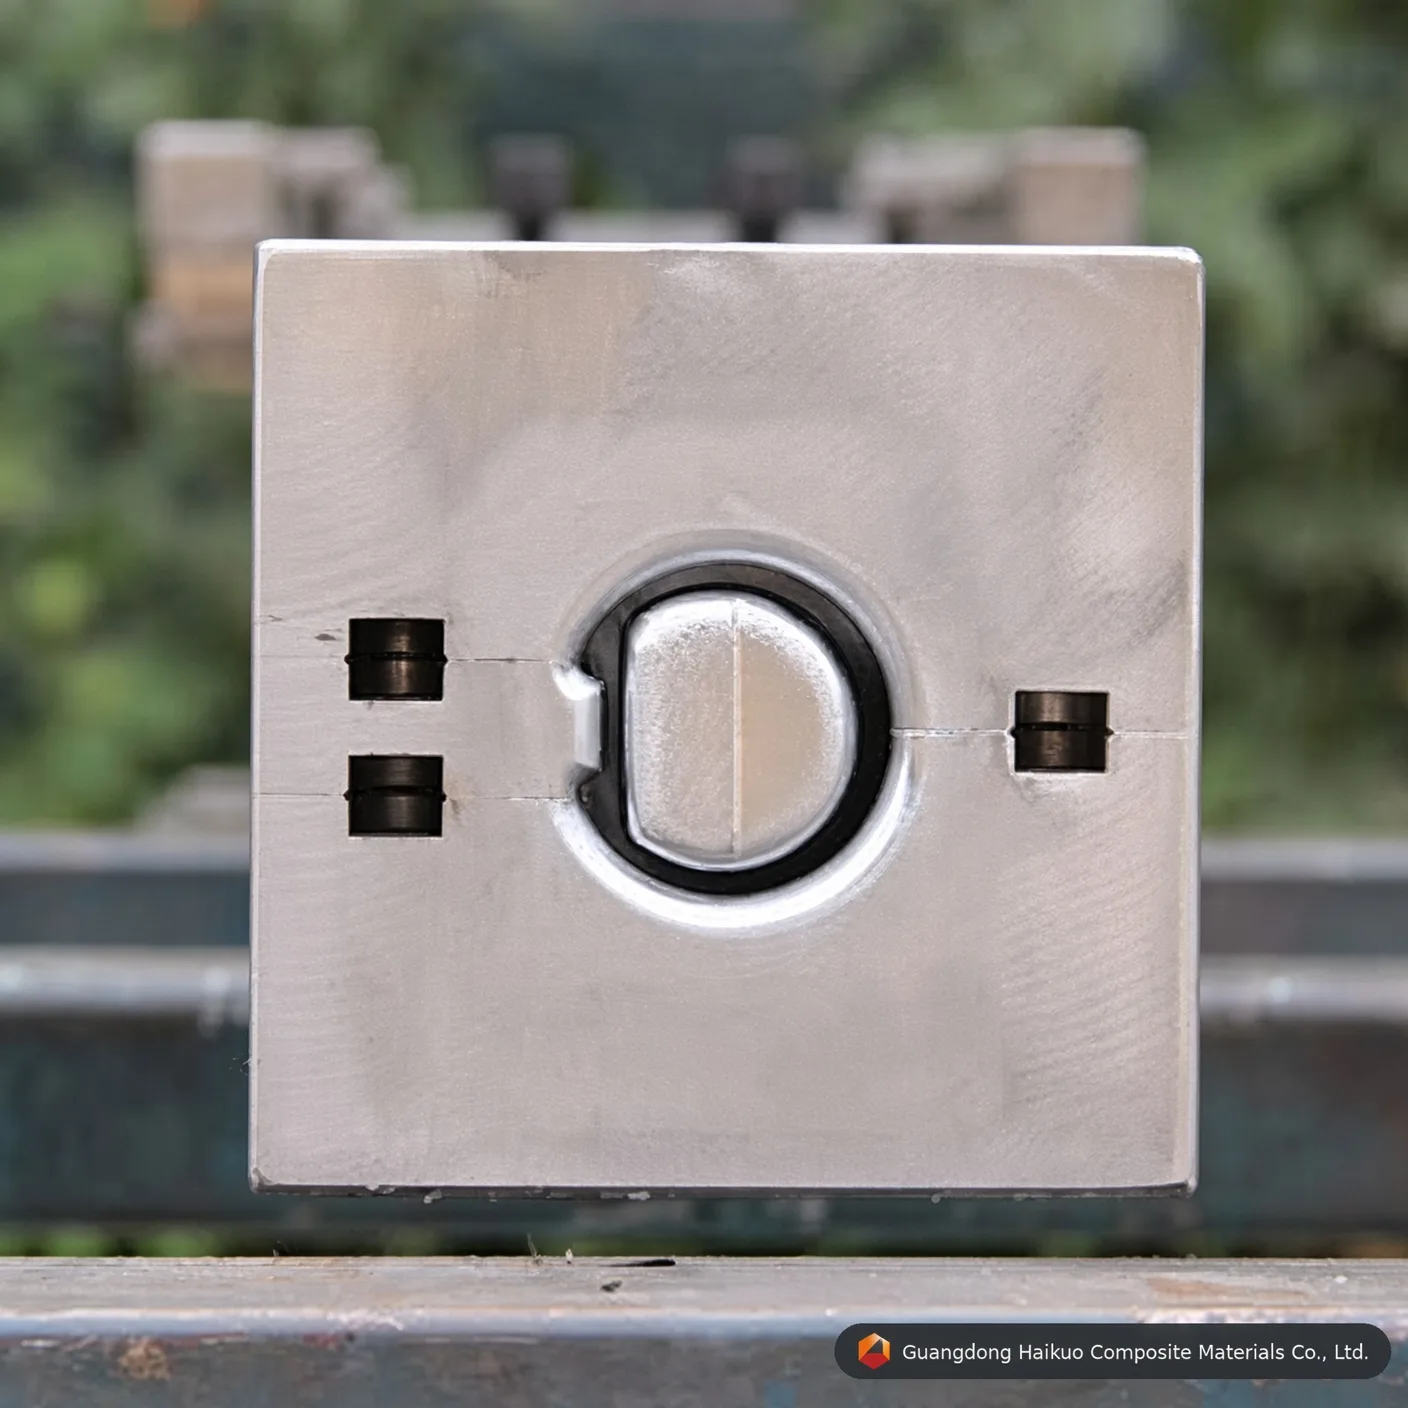
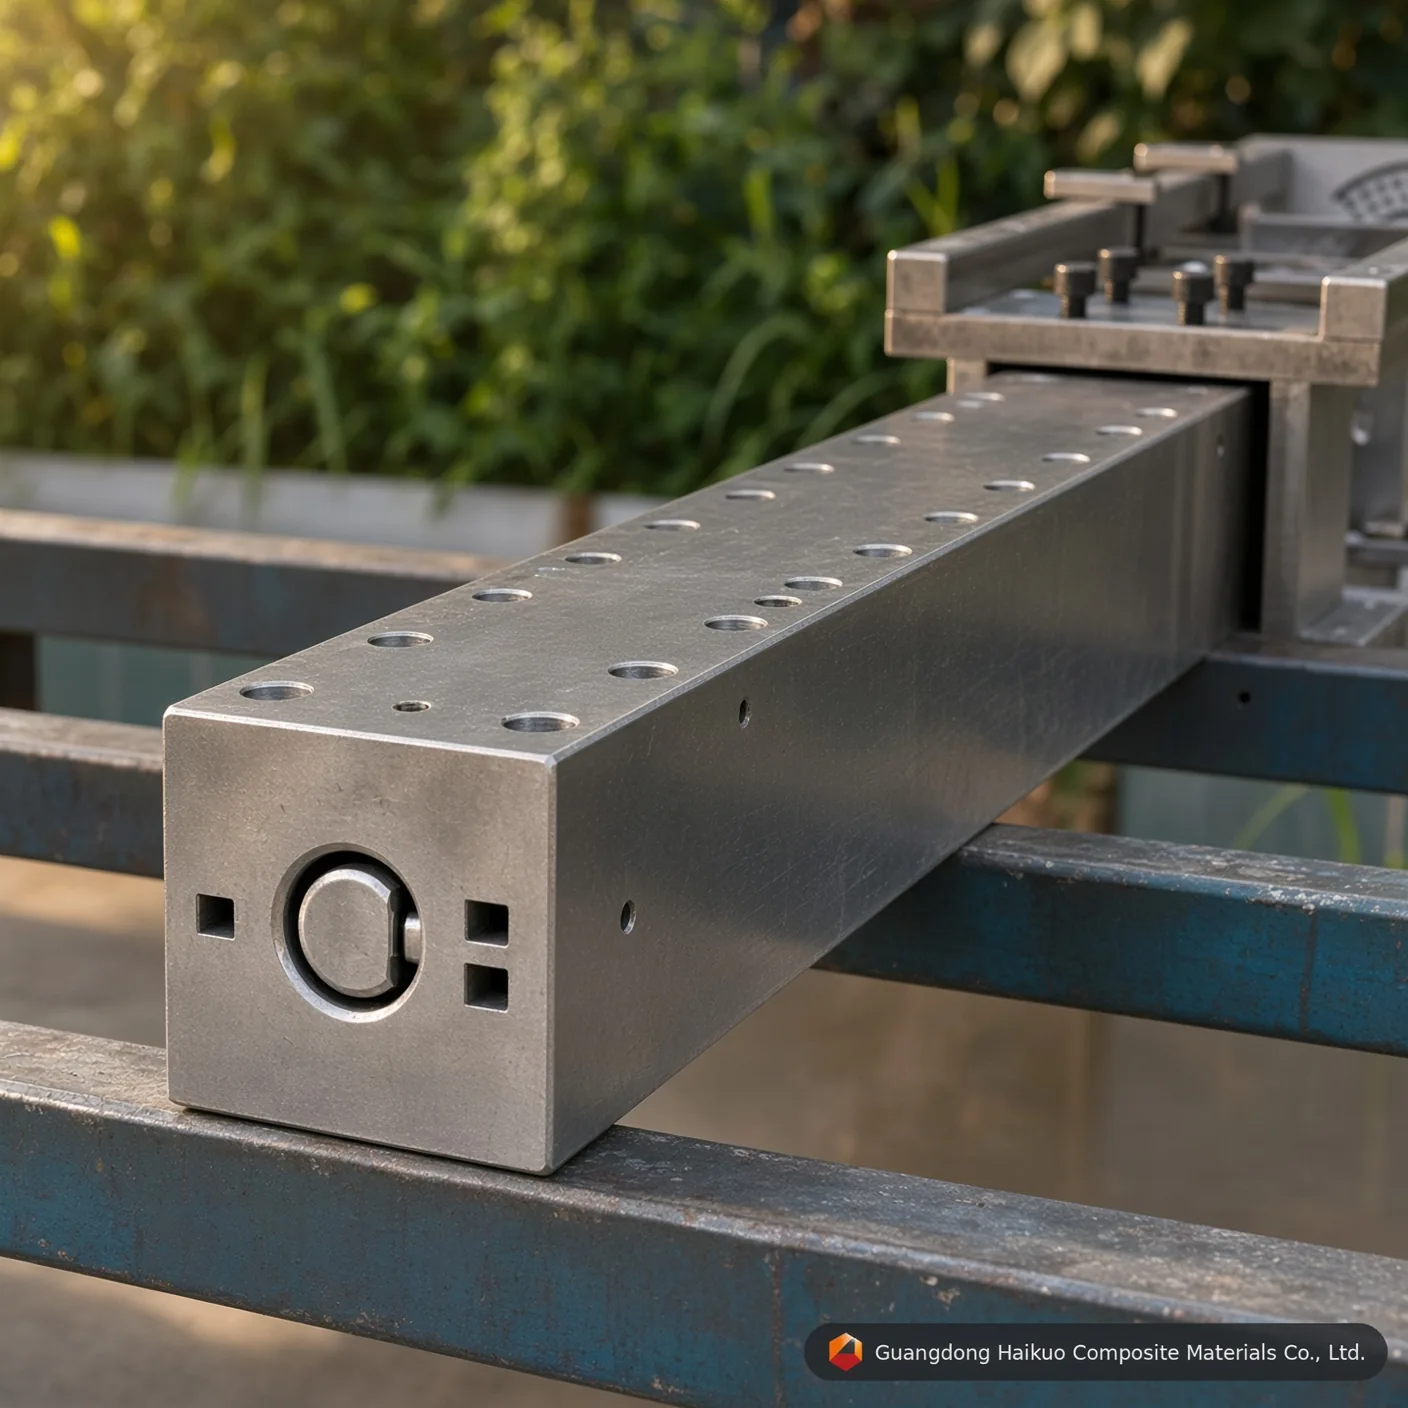
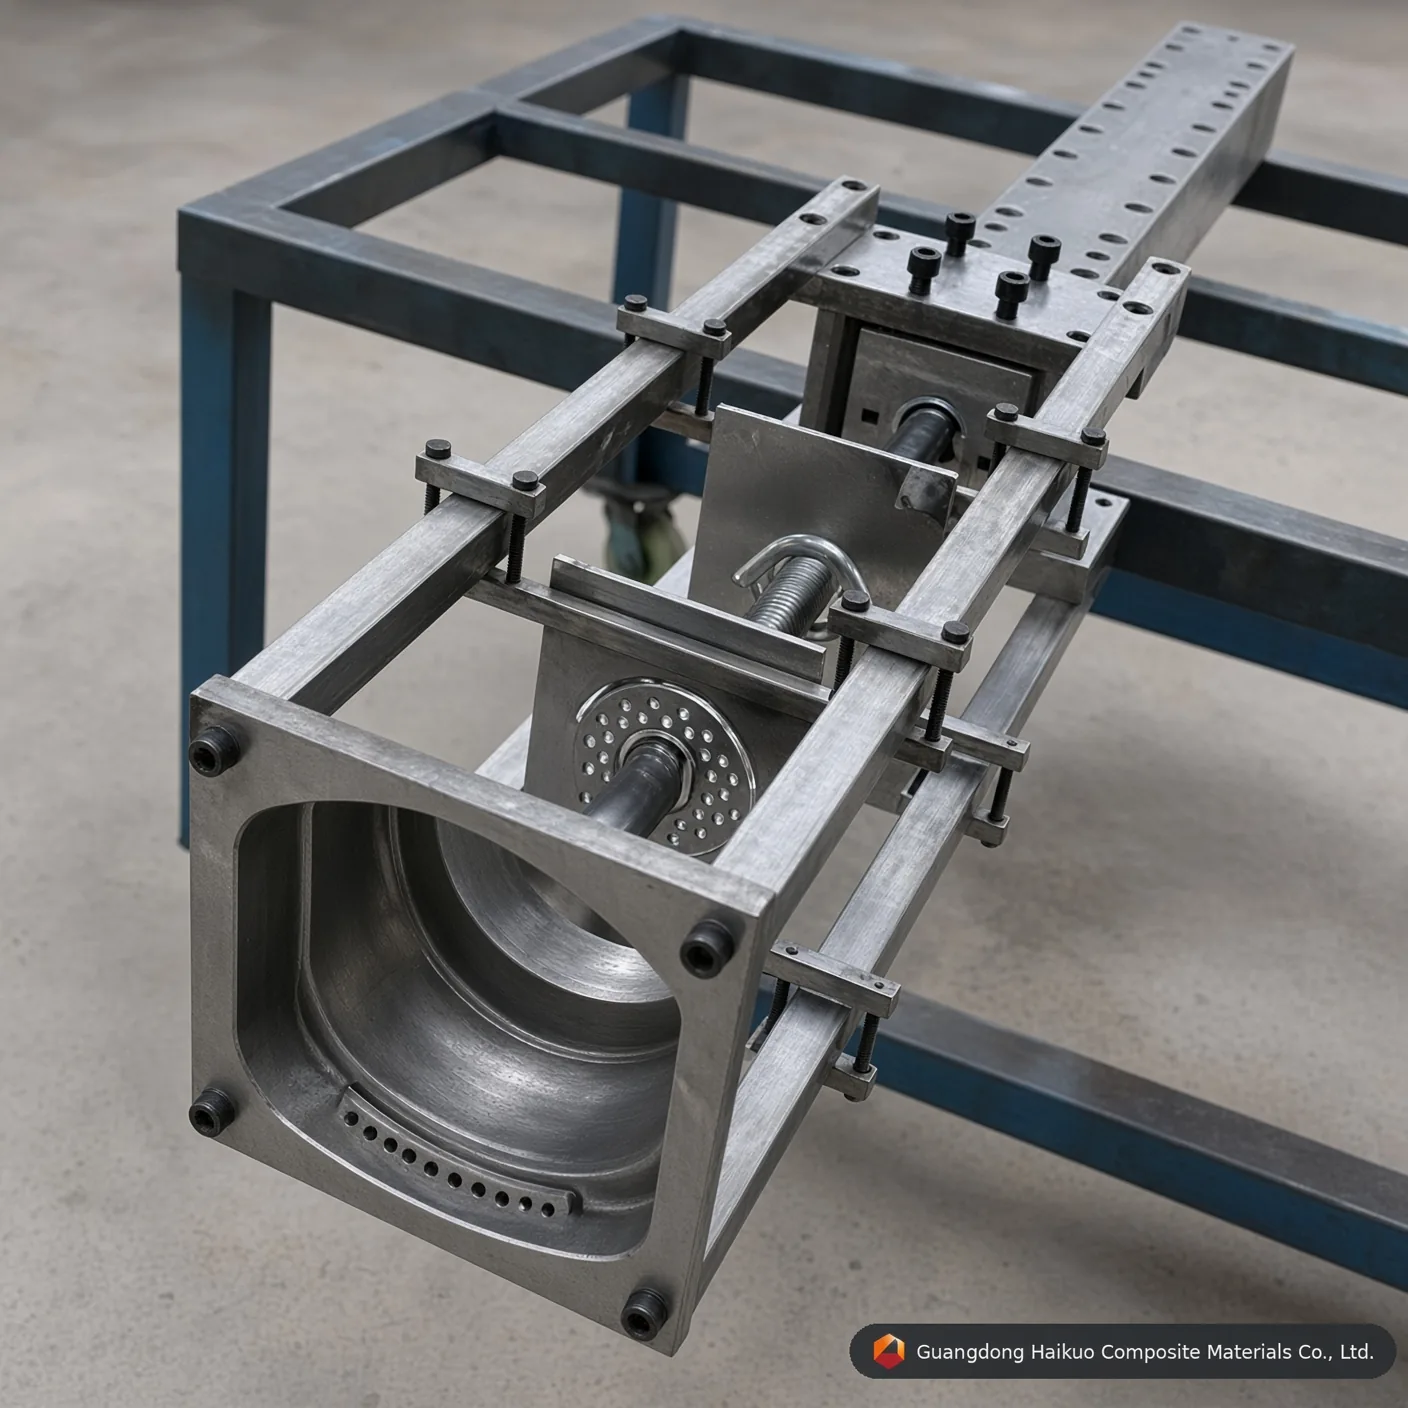
Модернизируйте вашу производственную линию с помощью этой пултрузионной матрицы для вогнутой трубы FRP φ35 мм, рассчитанной на сложные геометрии, из стали Cr12 с зеркальной хромированной полостью — отлично подходит для премиальных архитектурных и промышленных применений.
Исполнительный стандарт
Прямолинейность: 0,02 мм Гладкость: Ra=0,025~0,012 Твёрдость поверхности полости: < 0,02 мм Допуски границ: ±0,3 мм Толщина покрытия: 0,04-0,05 мм Индивидуальные услуги
Прецизионная инженерия для сложных профилей FRP
По мере развития архитектурного и промышленного дизайна в 2026 году простые круглые трубы не всегда отвечают эстетическим или функциональным потребностям. Пултрузионная пресс-форма для вогнутой трубы FRP φ35 мм создана для производства специальных «вогнутых» или «рифлёных» профилей для премиальных солнцезащитных систем, мебели высокого класса и специальных электрических изоляторов. На Guangdong Haikuo мы учитываем, что вогнутые сечения создают особые сложности течения смолы и распределения волокна, поэтому наши пресс-формы проектируются с оптимизированной внутренней термодинамикой, чтобы каждая рифлёная канавка оставалась чёткой, конструкционно надёжной и бесшовной.
1. Как работает пултрузия вогнутых профилей
Вогнутая труба φ35 мм требует более высокой точности полости матрицы, чем стандартный круглый профиль, так как «углубления» в форме могут создавать зоны, богатые смолой, или пустоты в волокне, если их не контролировать:
- Динамика течения: входная зона пресс-формы обработана на станках с ЧПУ, чтобы плавно подавать ровинги и маты в вогнутые углубления без зацепов и неравномерного натяжения.
- Дифференцированное охлаждение и нагрев: поскольку толщина стенки между вогнутыми выступами и впадинами различается, в наших пресс-формах нагревательные патроны размещены стратегически, чтобы скорость отверждения оставалась одинаковой по всему сечению.
- Выравнивание дорна: внутренний дорн точно зафиксирован относительно наружной матрицы, чтобы не вращаться и не смещаться, что удерживает толщину стенки на уровне от 2 до 4 мм по спецификации заказчика.
2. Материалы оснастки и отделка поверхности
Стекловолокна, непрерывно протягиваемые через вогнутые углы, создают постоянное трение, поэтому мы используем сверхтвёрдые инструментальные стали:
- Cr12 / Cr12MoV: высокохромистая сталь, обеспечивающая износостойкость, необходимую для производственных серий длиной в тысячи метров.
- Инструментальная сталь H13: рекомендуется для высокоскоростной пултрузии на полиуретановых или винилэфирных смолах, где важнее всего термическая стабильность.
- Суперзеркальная полировка: полировка вогнутых углублений до Ra 0,012 даёт «оптическое» качество поверхности, не позволяющее смоле накапливаться в углах канавок, — иначе накопление приводило бы к дефектам поверхности и росту усилия вытягивания.
3. Технические параметры пресс-формы для вогнутой трубы φ35 мм
| Техническая спецификация | Стандартное значение | Инженерное преимущество |
|---|---|---|
| Диаметр профиля | φ35,0 мм | Оптимизировано для архитектурной эстетики. |
| Материал полости | Cr12 / H13 / P20 | Исключительная износостойкость и термостойкость. |
| Гладкость поверхности | Ra 0,025 ~ 0,012 | Декоративная отделка «класса A». |
| Твёрдость | HRC 55 – 60 | Невосприимчива к царапанию стекловолокном. |
| Толщина хрома | 0.04 – 0.06 mm | Промышленный слой с низким трением. |
| Прямолинейность | 0.02 mm / m | Обеспечивает точное совмещение в сборках. |
4. Инженерия под конкретные применения
- Продукция, стойкая к УФ-излучению: для наружных архитектурных жалюзи наши пресс-формы хорошо работают с полиэфирными смолами с УФ-стабилизацией и поверхностными вуалями.
- Баланс армирования: геометрия полости пресс-формы оптимизирована для большего объёма мата из непрерывных нитей (CFM) вблизи вогнутых канавок для повышенной прочности на кольцевое усилие.
- Быстрое вытягивание: хромовое покрытие с зеркальной отделкой допускает более высокие скорости вытягивания (до 1,2 м/мин), увеличивая суточную выработку вашей пултрузионной линии.
10 технических вопросов: формование вогнутых труб
В1: «Можно ли изменить глубину вогнутых канавок?»
О: Да. Мы можем спроектировать пресс-форму для лёгкого рифления ради эстетики или глубоких канавок для механического зацепления.
В2: «Покрывает ли хром глубокие вогнутые углы?»
О: Наш специальный процесс гальванического осаждения обеспечивает равномерный слой твёрдого хрома даже в малых радиусах, предотвращая износ углов.
В3: «Какая смола лучше всего подходит для декоративных вогнутых труб φ35 мм?»
О: Изофталевая полиэфирная смола — стандарт для декора, но если труба используется в коррозионных химических средах, рекомендуется винилэфирная.
В4: «Не приведёт ли вогнутая форма к скручиванию трубы при пултрузии?»
О: Нет. Мы проектируем внутреннюю ориентацию волокон и направляющие преформера так, чтобы уравновесить внутренние напряжения, и труба выходит прямой.
В5: «Сколько времени занимает изготовление матрицы для вогнутой трубы φ35 мм?»
О: Высокоточная пресс-форма сложного профиля обычно требует 18-25 дней на обработку на станках с ЧПУ, вакуумную термообработку и зеркальную полировку.
В6: «Трудно ли чистить вогнутые участки пресс-формы?»
О: Не с нашей зеркальной отделкой. Большинство остатков легко удаляется, пока пресс-форма тёплая. Мы также поставляем подходящие скребки для очистки специальных рифлёных форм.
В7: «Можно ли использовать одну пресс-форму и для углеродного волокна, и для стекловолокна?»
О: Это возможно, но углеродное волокно более абразивно. Для углеродного волокна мы рекомендуем сталь Cr12 с более высокой твёрдостью HRC для максимального ресурса.
В8: «Каков типичный ресурс пресс-формы?»
О: При надлежащем обслуживании наши пресс-формы из Cr12 могут выпустить более 100 000 метров профиля до необходимости обновления поверхности.
В9: «Можете ли вы провести пробную серию профиля до отгрузки пресс-формы?»
О: Да, мы предлагаем испытания на собственном производстве: изготавливаем пултрузией образцы профиля на вашей смоле и смеси волокон для окончательного утверждения.
В10: «Как предотвратить попадание пузырьков воздуха в вогнутые канавки?»
О: Вход пресс-формы включает специально рассчитанную «коническую зону сжатия», которая вытесняет воздух через ванну со смолой до отверждения материала.
Консультация по прецизионной оснастке
Расширьте вашу продуктовую линейку вместе с Guangdong Haikuo Composite Materials Co., Ltd. Под руководством Helena Wang наш инженерный отдел специализируется на проектировании и изготовлении сложных пултрузионных пресс-форм для вогнутых труб FRP.
Сотрудничайте с нами в вашем следующем проекте:
- Ведущий инженер-консультант: Helena Wang
- Электронная почта технической инженерной службы: [email protected]
- WhatsApp для международных обращений: +86 189 5198 8522
Спецификации оснастки и инженерная информация
| Марка стали матрицы | Инструментальная сталь H13 (Премиум) | Матричная сталь Cr12MoV (Стандарт) | Формовочная сталь P20 (Экономичный) |
|---|---|---|---|
| Основной рабочий ресурс | Отличный (более 50 000+ метров со стеклопластиком) | Высокий (около 30 000 – 40 000 метров) | Умеренный (подходит для коротких серий прототипирования) |
| Стойкость к термической усталости | Сверхвысокий (сохраняет твёрдость HRC при высокой температуре) | Умеренный (хорош для полиэфирных матриц) | Плохой (склонен к размерному износу при непрерывном PU) |
| Предел внутренней зеркальной полировки | Отличный (достигает Ra 0,012 мкм) | Очень хороший (достигает Ra 0,025 мкм) | Стандарт (достигает Ra 0,040 μм) |
| Подходящие профили для применения | серии вогнутой трубы с требованием максимального ресурса оснастки и стабильности размеров | Производство вогнутой трубы стандартного объёма | Прототипирование небольших объёмов или пробные серии вогнутой трубы |
Инженерный Q&A по прецизионным пресс-формам
В1: Почему толщина твёрдого хромового покрытия 0,04-0,05 мм критична для пултрузионной пресс-формы для вогнутой трубы FRP φ35 мм: специальная оснастка для индивидуальных профилей?
Ответ: ровинги и маты из стекловолокна очень абразивны. При непрерывной пултрузии армированная матрица создаёт значительное царапающее трение о стенки полости пултрузионной пресс-формы для вогнутой трубы FRP φ35 мм: специальная оснастка для индивидуальных профилей. Точный слой твёрдого хрома 0,04-0,05 мм повышает микротвёрдость поверхности и защищает инструментальную сталь, продлевая срок службы матрицы более чем на 40% и сохраняя неизменную геометрию вогнутой трубы φ35 мм от серии к серии.
В2: Как внутренняя зеркальная полировка до Ra 0,012-0,025 μм влияет на усилие вытягивания в пултрузионной пресс-форме для вогнутой трубы FRP φ35 мм: специальная оснастка для индивидуальных профилей?
Ответ: зеркально полированная полость резко снижает динамический коэффициент трения внутри формующего канала вогнутой трубы. Меньшее трение означает, что пултрузионной машине требуется меньшее усилие зажима и вытягивания для продвижения отверждающегося композита, что снижает заедание на линии, предотвращает выход волокон на поверхность и уменьшает энергопотребление при длительных производственных сериях.
В3: Какую марку стали следует указать для крупносерийного производства на пултрузионной пресс-форме для вогнутой трубы FRP φ35 мм: специальная оснастка для индивидуальных профилей?
Ответ: Для крупносерийного непрерывного производства рекомендуется инструментальная сталь H13 или матричная сталь Cr12MoV. H13 обеспечивает самый долгий рабочий ресурс и лучшую стойкость к термической усталости, а Cr12MoV показывает хорошие результаты при меньшей стоимости для серий стандартного объёма — формовочная сталь P20 остаётся экономичным вариантом для прототипирования или коротких пробных партий.
В4: Можно ли изготовить пултрузионную пресс-форму для вогнутой трубы FRP φ35 мм: специальная оснастка для индивидуальных профилей с нестандартными размерами или по спецификациям OEM?
Ответ: Да. Как и вся наша пултрузионная оснастка, размеры, количество полостей и обработка поверхности могут быть разработаны по вашему точному чертежу или образцу — мы принимаем как стандартные каталожные размеры, так и полностью индивидуальные запросы на оснастку OEM.
В5: С какими смоляными системами совместима пултрузионная пресс-форма для вогнутой трубы FRP φ35 мм: специальная оснастка для индивидуальных профилей?
Ответ: Матрица совместима со всем спектром смоляных систем, применяемых в пултрузии FRP, включая ненасыщенные полиэфирные, винилэфирные, эпоксидные и фенольные смолы. Сообщите целевую смолу и режим отверждения, и мы подтвердим оптимальную отделку полости и настройку зон нагрева.
Производственный процесс

Проектирование пресс-формы инженером

Отладка пресс-формы профиля

Выравнивание черновой заготовки

CNC-обработка пресс-формы

Пробивка пресс-формы

Шлифование поверхности

Полировка внутренней стенки полости

Хромирование пресс-формы
Сертификат






