


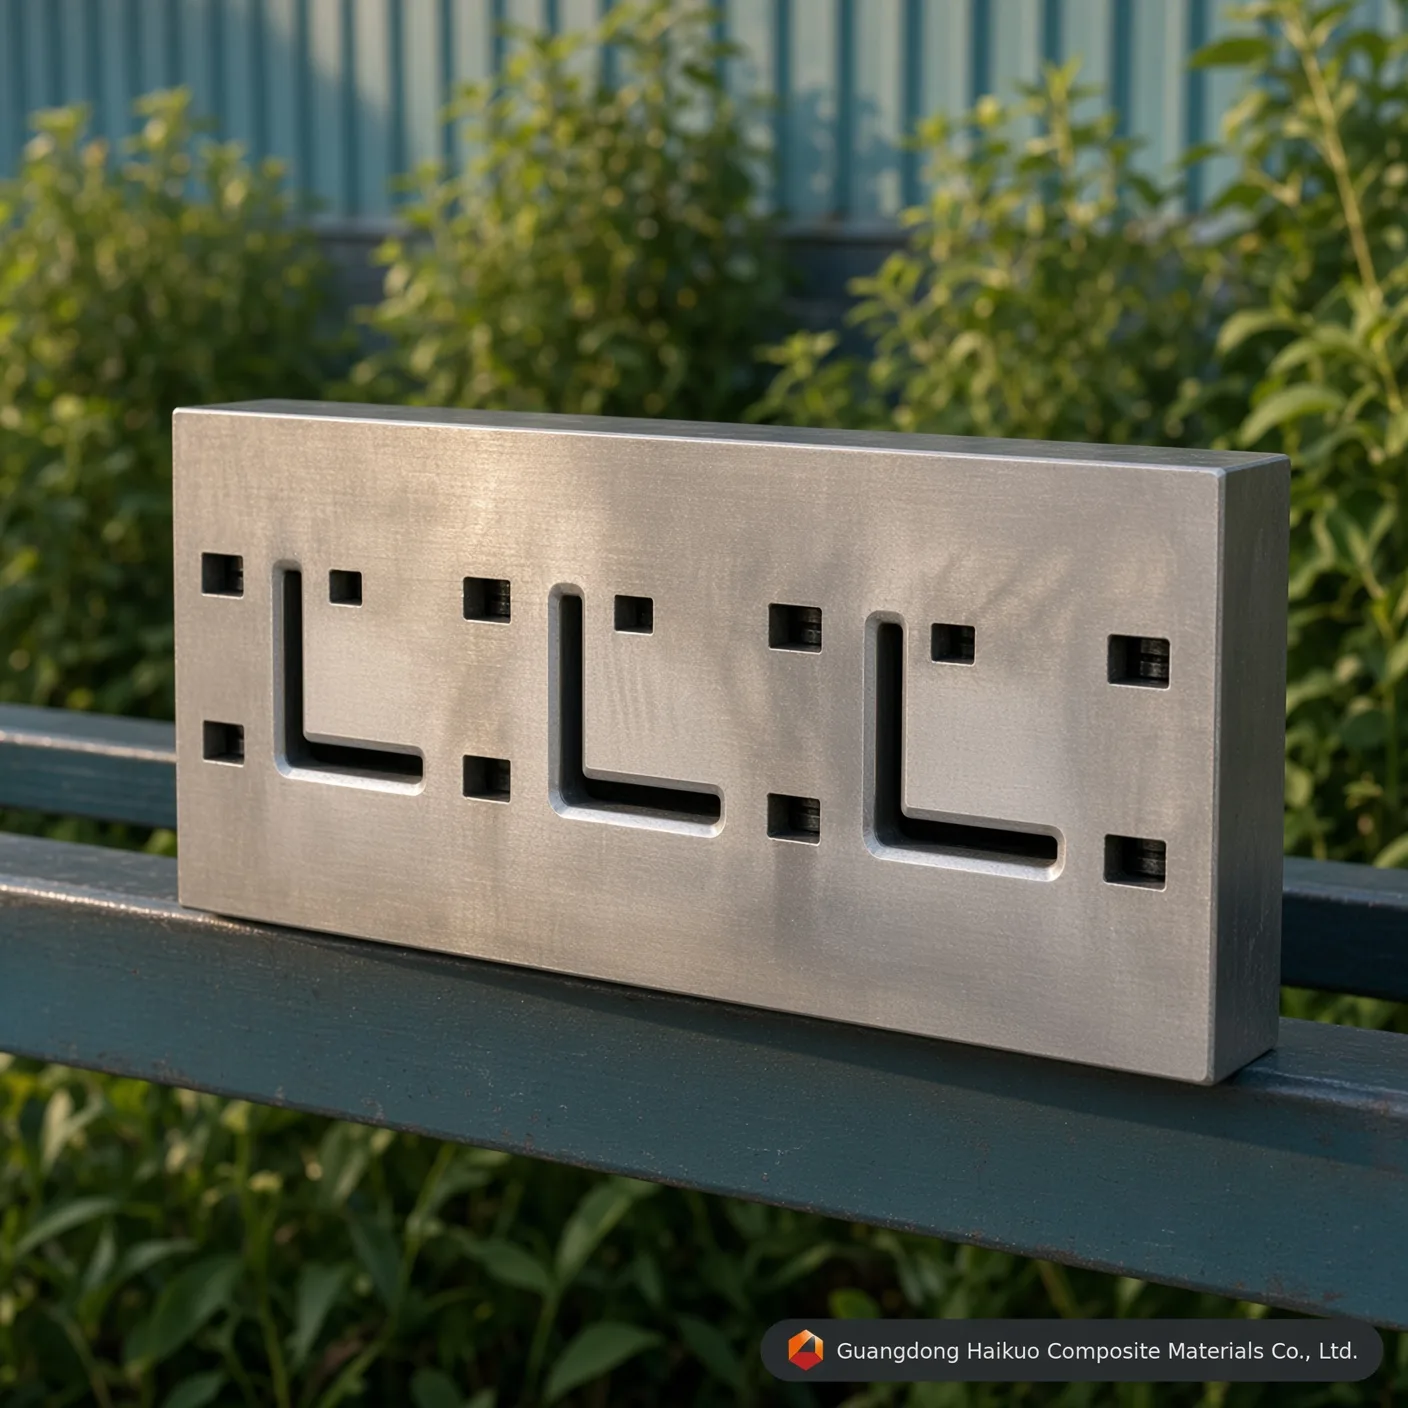
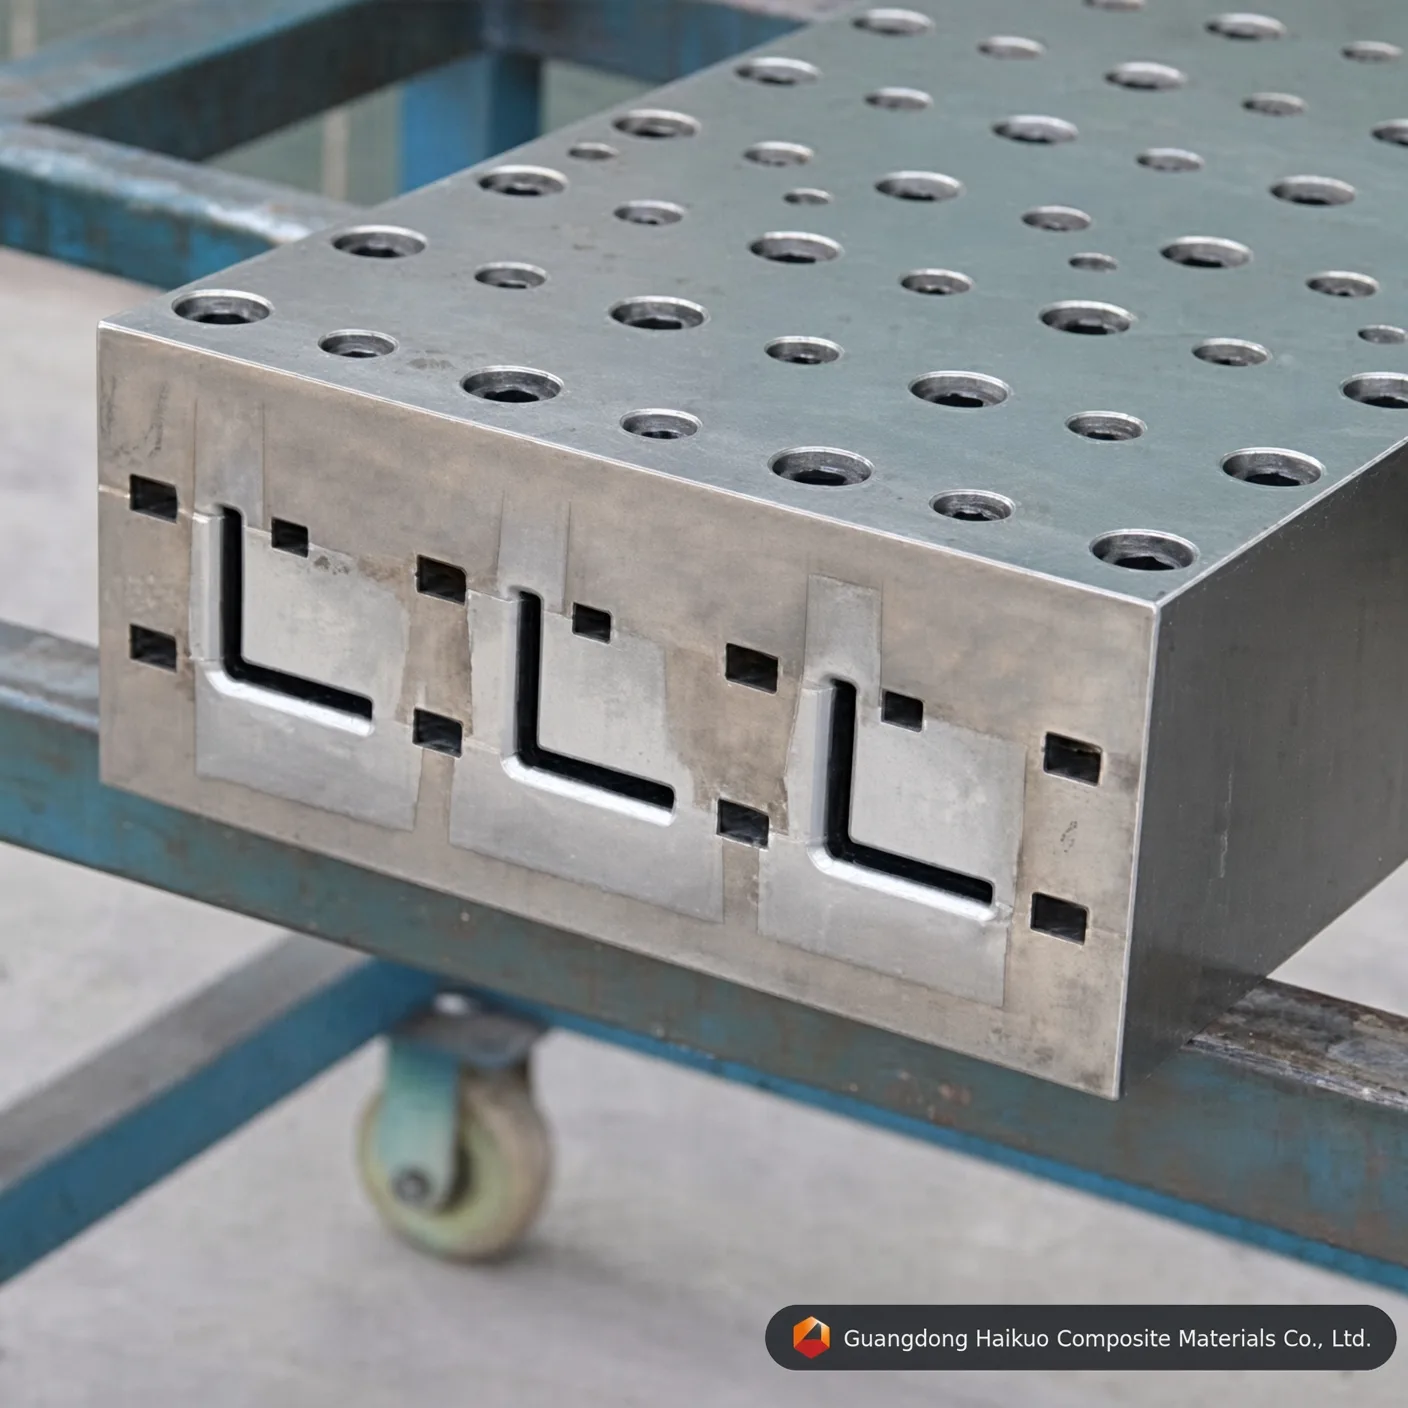
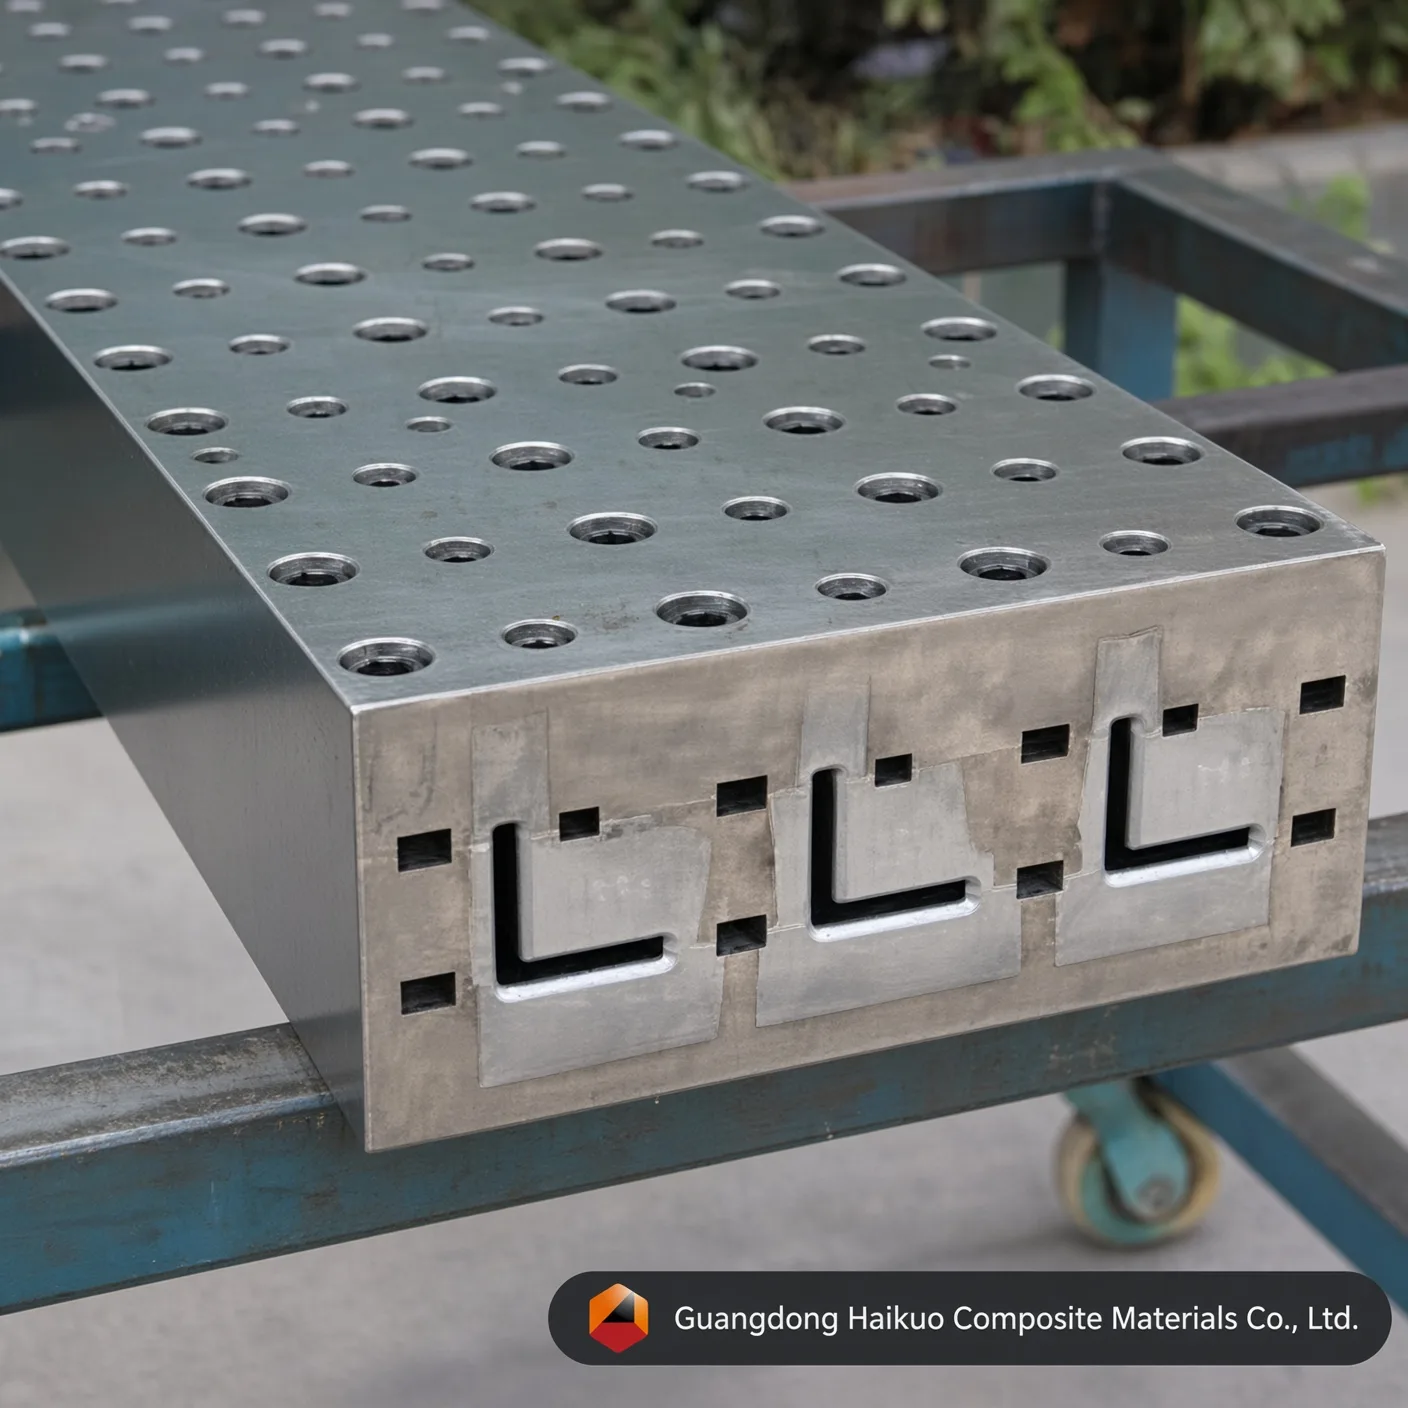
Пултрузионная пресс-форма для стеклопластикового уголка: высокоточные матрицы для прочных L-образных профилей
Наши высокоточные пултрузионные пресс-формы для стеклопластиковых уголков созданы для повышения выпуска конструкционных композитов. Изготовленные из стали Cr12/H13 с зеркально полированной полостью и высокой термической стабильностью, они из серии в серию выпускают стабильные высокопрочные L-образные профили.
Исполнительный стандарт
Прямолинейность: 0,02 мм Гладкость: Ra=0,025~0,012 Твёрдость поверхности полости: < 0,02 мм Допуски границ: ±0,3 мм Толщина покрытия: 0,04-0,05 мм Индивидуальные услуги
Прецизионная оснастка для конструкционных уголков FRP
На мировом инфраструктурном рынке 2026 года стеклопластиковые уголки (L-образные профили) стали незаменимыми в электрических кабельных лотках, каркасах градирен и непроводящих защитных лестницах. Пултрузионная пресс-форма для стеклопластиковых уголков специально создана с учётом особенностей охлаждения и отверждения, свойственных геометрии с прямым углом. На Guangdong Haikuo наши матрицы для уголков используют оптимизированные тепловые зоны, предотвращающие коробление и изгиб, которые часто возникают у асимметричных профилей, поэтому каждый уголок выходит из матрицы с точным углом 90 градусов.
1. Как работает пултрузия уголков
Для изготовления конструкционного уголка FRP мало вырезать L-образную прорезь — необходим строгий контроль соотношения волокна и смолы именно в вершине угла:
- Оптимизация напряжений в углу: внутренняя вершина пресс-формы обработана на станке с ЧПУ с определённым радиусом, чтобы волокнистое армирование там плотно укладывалось, предотвращая продольное растрескивание в углу.
- Зональный температурный профиль: многозонный нагрев (зоны входа, гелеобразования и отверждения) обеспечивает равномерную сшивку смолы по обеим полкам уголка и сохраняет точность размеров.
- Коническое уплотнение: постепенное сужение на входе в пресс-форму плавно повышает внутреннее давление, вытесняя захваченный воздух и обеспечивая композит без пустот и высокой плотности.
2. Материалы премиум-класса и инженерия поверхности
Чтобы выдерживать постоянное истирающее действие стекловолокнистого армирования на производственных скоростях, требуется высокоэффективная металлургия:
- Cr12 / Cr12MoV: высокоуглеродистая высокохромистая сталь с высокой износостойкостью (HRC 58-62) для стандартных крупносерийных работ со стекловолокном.
- Инструментальная сталь H13: предпочтительная марка для пултрузии на эпоксидной или полиуретановой смоле, обладающая повышенной вязкостью и термической стабильностью.
- Твёрдое хромирование (Ra 0,012): зеркально полированная полость с промышленным слоем твёрдого хрома 0,05 мм даёт поверхность со сверхнизким трением, которая снижает усилие вытягивания, продлевает срок службы пресс-формы и придаёт уголкам гладкую отделку «класса A».
3. Технические параметры и исполнительные стандарты
| Инженерное свойство | Стандартное значение Haikuo | Выгода для производства |
|---|---|---|
| Спецификация пресс-формы | Полностью индивидуальная (например, 50×50, 75×75) | Подбирается под конструкционные нагрузки проекта. |
| Материал полости | Cr12 / H13 / P20 / 38CrMoAI | Превосходная износостойкость и термостойкость. |
| Твёрдость полости | HRC 55 – 62 | Невосприимчива к абразивному износу от волокон. |
| Гладкость поверхности | Ra 0,025 ~ 0,012 | Снижает усилие вытягивания и затраты на энергию. |
| Прямолинейность | < 0,02 мм / метр | Обеспечивает точное совмещение в сборках. |
| Допуск по углу | ± 0.5° | Точная посадка для конструкционных соединений. |
4. Факторы, влияющие на качество уголка
- Баланс армирования: наши пресс-формы рассчитаны на работу со сочетанием ровингов для продольной прочности и матов для поперечной прочности, чтобы уголок не раскалывался под нагрузкой.
- Стабильность смолы: совместима с полиэфирными, винилэфирными и полиуретановыми системами; пресс-форма справляется с широким диапазоном химических экзотерм.
- Ресурс оснастки: хромированная матрица Cr12 с зеркальной отделкой может выпустить более 100 000 метров профиля уголка до необходимости обновления поверхности.
10 профессиональных вопросов: формование стеклопластиковых уголков
В1: «Как предотвратить «раскрытие» уголка (превышение 90 градусов) после выхода из матрицы?»
О: Это вызвано неуравновешенным отверждением. Мы проектируем зоны нагрева и даём рекомендации по составу смолы, чтобы усадка обеих полок уголка была одинаковой.
В2: «Какая сталь лучше всего подходит для крупносерийной линии производства уголков?»
О: Cr12MoV — распространённый выбор для долговечности. Для специальных смол, таких как фенольные, мы рекомендуем сталь H13 для лучшей коррозионной стойкости.
В3: «Можно ли использовать одну и ту же матрицу для уголков толщиной 3 мм и 5 мм?»
О: Нет. Пултрузия — процесс с фиксированной полостью. Толщина стенки заложена в матрице, чтобы обеспечить надлежащее уплотнение и конструкционную плотность.
В4: «Обязательно ли твёрдое хромирование для L-образных профилей?»
О: Да. Без него «фрикционное сопротивление» в углу уголка было бы слишком высоким, что приводило бы к разрывам поверхности и остановкам машины.
В5: «Почему допуск на прямолинейность такой жёсткий (0,02 мм)?»
О: Уголки FRP часто используются как конструкционные опоры. Даже небольшой изгиб делает невозможным их болтовое крепление к другим несущим элементам каркаса.
В6: «Как организована направляющая волокон в прямом углу 90 градусов?»
О: В каждую матрицу для уголков входит комплект специально разработанных плит преформера из нержавеющей стали, которые сгибают маты в L-образную форму перед входом в зону нагрева.
В7: «Может ли матрица выпускать равнополочные и неравнополочные уголки?»
О: Да. Мы изготавливаем полость матрицы любой геометрии, включая неравнополочные уголки (например, 100 мм x 50 мм) под конкретные инженерные решения.
В8: «Какова типичная скорость вытягивания для уголка 50x50x5 мм?»
О: В зависимости от смолы скорость вытягивания обычно составляет от 0,6 до 1,0 метра в минуту.
В9: «Как чистить «внутренний угол» матрицы?»
О: Наша зеркальная отделка Ra 0,012 упрощает очистку. Мы поставляем подходящие латунные скребки, соответствующие внутреннему радиусу, для безопасного удаления остатков.
В10: «Предоставляете ли вы техническую поддержку по настройке температуры смолы?»
О: Да. Вместе с пресс-формой мы предоставляем рекомендуемую «тепловую карту» для вашего конкретного типа смолы, чтобы обеспечить немедленный успех производства.
Консультация экспертов по конструкционной оснастке
Оптимизируйте ваше конструкционное производство вместе с Guangdong Haikuo Composite Materials Co., Ltd. Под руководством Helena Wang наша инженерная команда — надёжный партнёр в области высокоточных пултрузионных пресс-форм FRP по всему миру.
Обсудите с нами ваши конструкционные требования:
- Ведущий инженер-консультант: Helena Wang
- Электронная почта технической инженерной службы: [email protected]
- WhatsApp для международных обращений: +86 189 5198 8522
Спецификации оснастки и инженерная информация
| Марка стали матрицы | Инструментальная сталь H13 (Премиум) | Матричная сталь Cr12MoV (Стандарт) | Формовочная сталь P20 (Экономичный) |
|---|---|---|---|
| Основной рабочий ресурс | Отличный (более 50 000+ метров со стеклопластиком) | Высокий (около 30 000 – 40 000 метров) | Умеренный (подходит для коротких серий прототипирования) |
| Стойкость к термической усталости | Сверхвысокий (сохраняет твёрдость HRC при высокой температуре) | Умеренный (хорош для полиэфирных матриц) | Плохой (склонен к размерному износу при непрерывном PU) |
| Предел внутренней зеркальной полировки | Отличный (достигает Ra 0,012 мкм) | Очень хороший (достигает Ra 0,025 мкм) | Стандарт (достигает Ra 0,040 μм) |
| Подходящие профили для применения | серии L-образного уголка с требованием максимального ресурса оснастки и стабильности размеров | Производство L-образного уголка стандартного объёма | Прототипирование небольших объёмов или пробные серии L-образного уголка |
Инженерный Q&A по прецизионным пресс-формам
В1: Почему толщина твёрдого хромового покрытия 0,04-0,05 мм критична для пултрузионной пресс-формы для стеклопластиковых уголков: высокоточные матрицы для высокопрочных L-образных профилей?
Ответ: ровинги и маты из стекловолокна очень абразивны. При непрерывной пултрузии армированная матрица создаёт значительное царапающее трение о стенки полости пултрузионной пресс-формы для стеклопластиковых уголков: высокоточные матрицы для высокопрочных L-образных профилей. Точный слой твёрдого хрома 0,04-0,05 мм повышает микротвёрдость поверхности и защищает инструментальную сталь, продлевая срок службы матрицы более чем на 40% и сохраняя неизменную геометрию уголка от серии к серии.
В2: Как внутренняя зеркальная полировка до Ra 0,012-0,025 μм влияет на усилие вытягивания в пултрузионной пресс-форме для стеклопластиковых уголков: высокоточные матрицы для высокопрочных L-образных профилей?
Ответ: зеркально полированная полость резко снижает динамический коэффициент трения внутри формующего канала L-образного уголка. Меньшее трение означает, что пултрузионной машине требуется меньшее усилие зажима и вытягивания для продвижения отверждающегося композита, что снижает заедание на линии, предотвращает выход волокон на поверхность и уменьшает энергопотребление при длительных производственных сериях.
В3: Какую марку стали следует указать для крупносерийного производства на пултрузионной пресс-форме для стеклопластиковых уголков: высокоточные матрицы для высокопрочных L-образных профилей?
Ответ: Для крупносерийного непрерывного производства рекомендуется инструментальная сталь H13 или матричная сталь Cr12MoV. H13 обеспечивает самый долгий рабочий ресурс и лучшую стойкость к термической усталости, а Cr12MoV показывает хорошие результаты при меньшей стоимости для серий стандартного объёма — формовочная сталь P20 остаётся экономичным вариантом для прототипирования или коротких пробных партий.
В4: Можно ли изготовить пултрузионную пресс-форму для стеклопластиковых уголков: высокоточные матрицы для высокопрочных L-образных профилей с нестандартными размерами или по спецификациям OEM?
Ответ: Да. Как и вся наша пултрузионная оснастка, размеры, количество полостей и обработка поверхности могут быть разработаны по вашему точному чертежу или образцу — мы принимаем как стандартные каталожные размеры, так и полностью индивидуальные запросы на оснастку OEM.
В5: С какими смоляными системами совместима пултрузионная пресс-форма для стеклопластиковых уголков: высокоточные матрицы для высокопрочных L-образных профилей?
Ответ: Матрица совместима со всем спектром смоляных систем, применяемых в пултрузии FRP, включая ненасыщенные полиэфирные, винилэфирные, эпоксидные и фенольные смолы. Сообщите целевую смолу и режим отверждения, и мы подтвердим оптимальную отделку полости и настройку зон нагрева.
Производственный процесс

Проектирование пресс-формы инженером

Отладка пресс-формы профиля

Выравнивание черновой заготовки

CNC-обработка пресс-формы

Пробивка пресс-формы

Шлифование поверхности

Полировка внутренней стенки полости

Хромирование пресс-формы
Сертификат






