


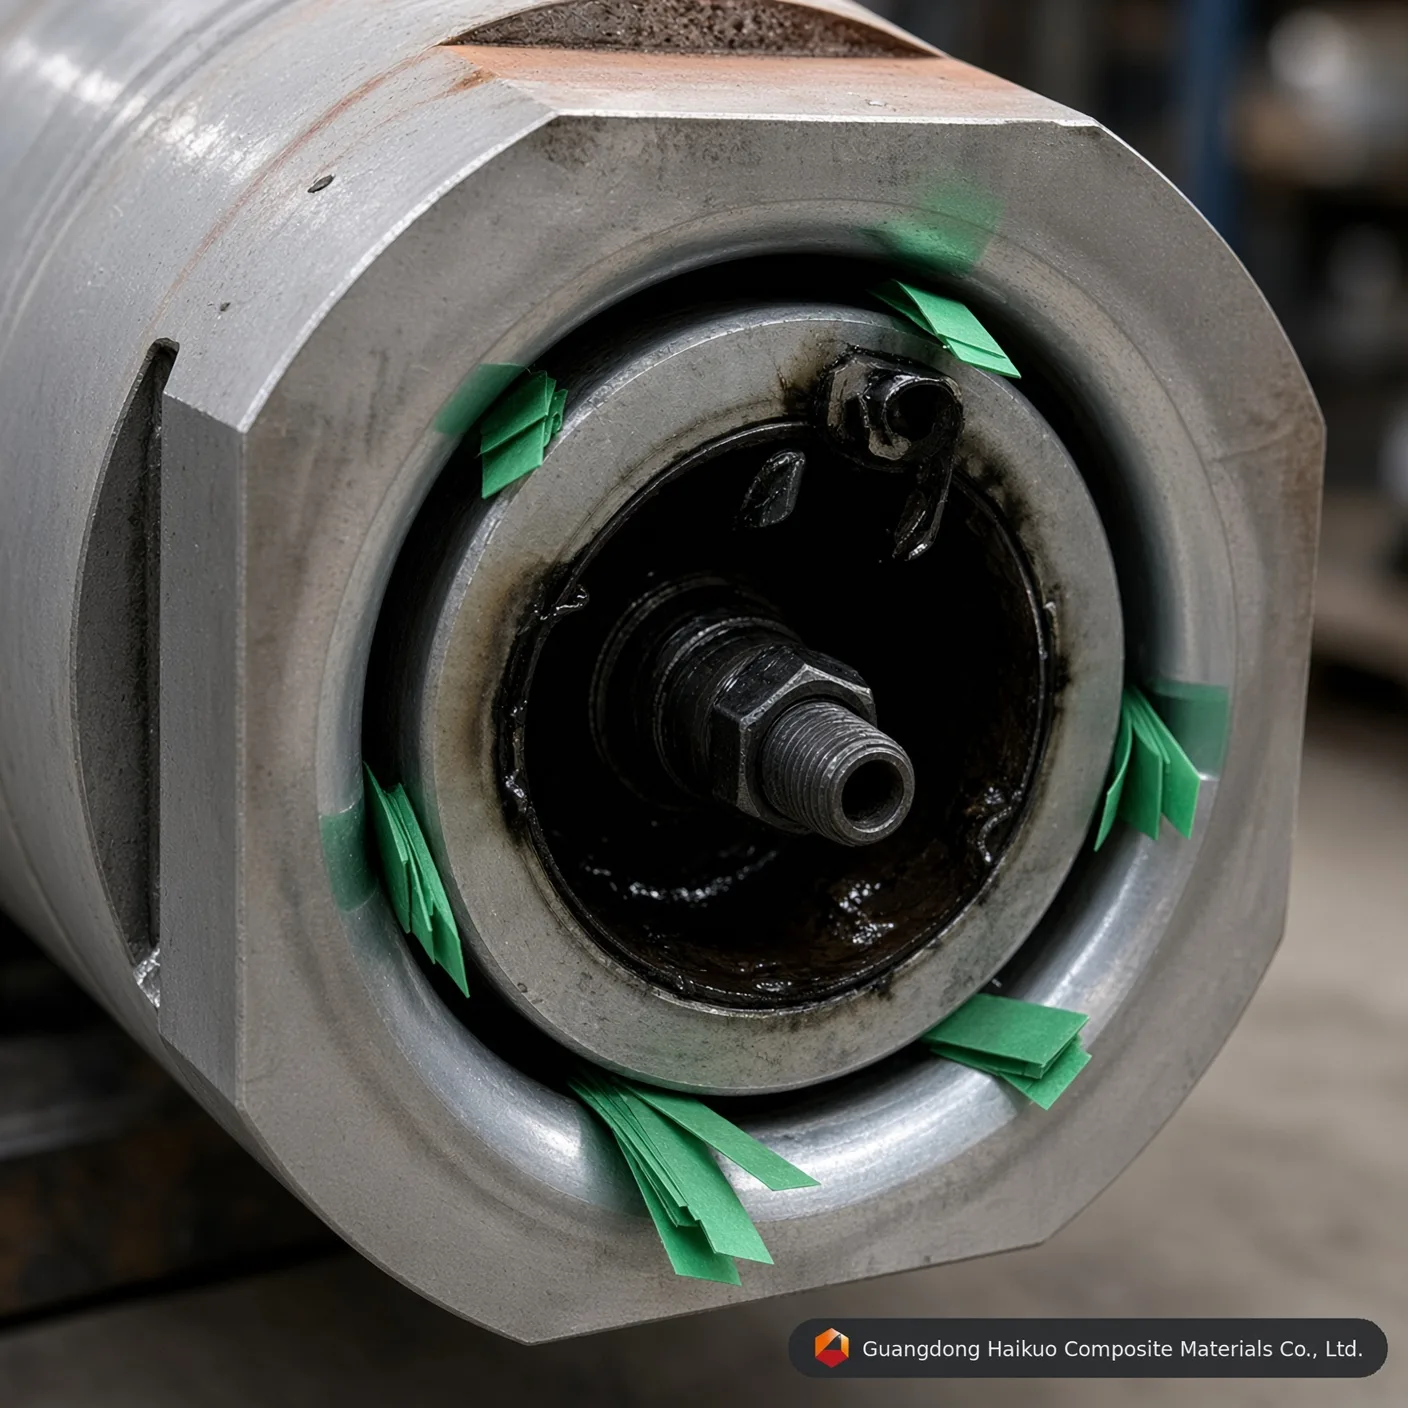
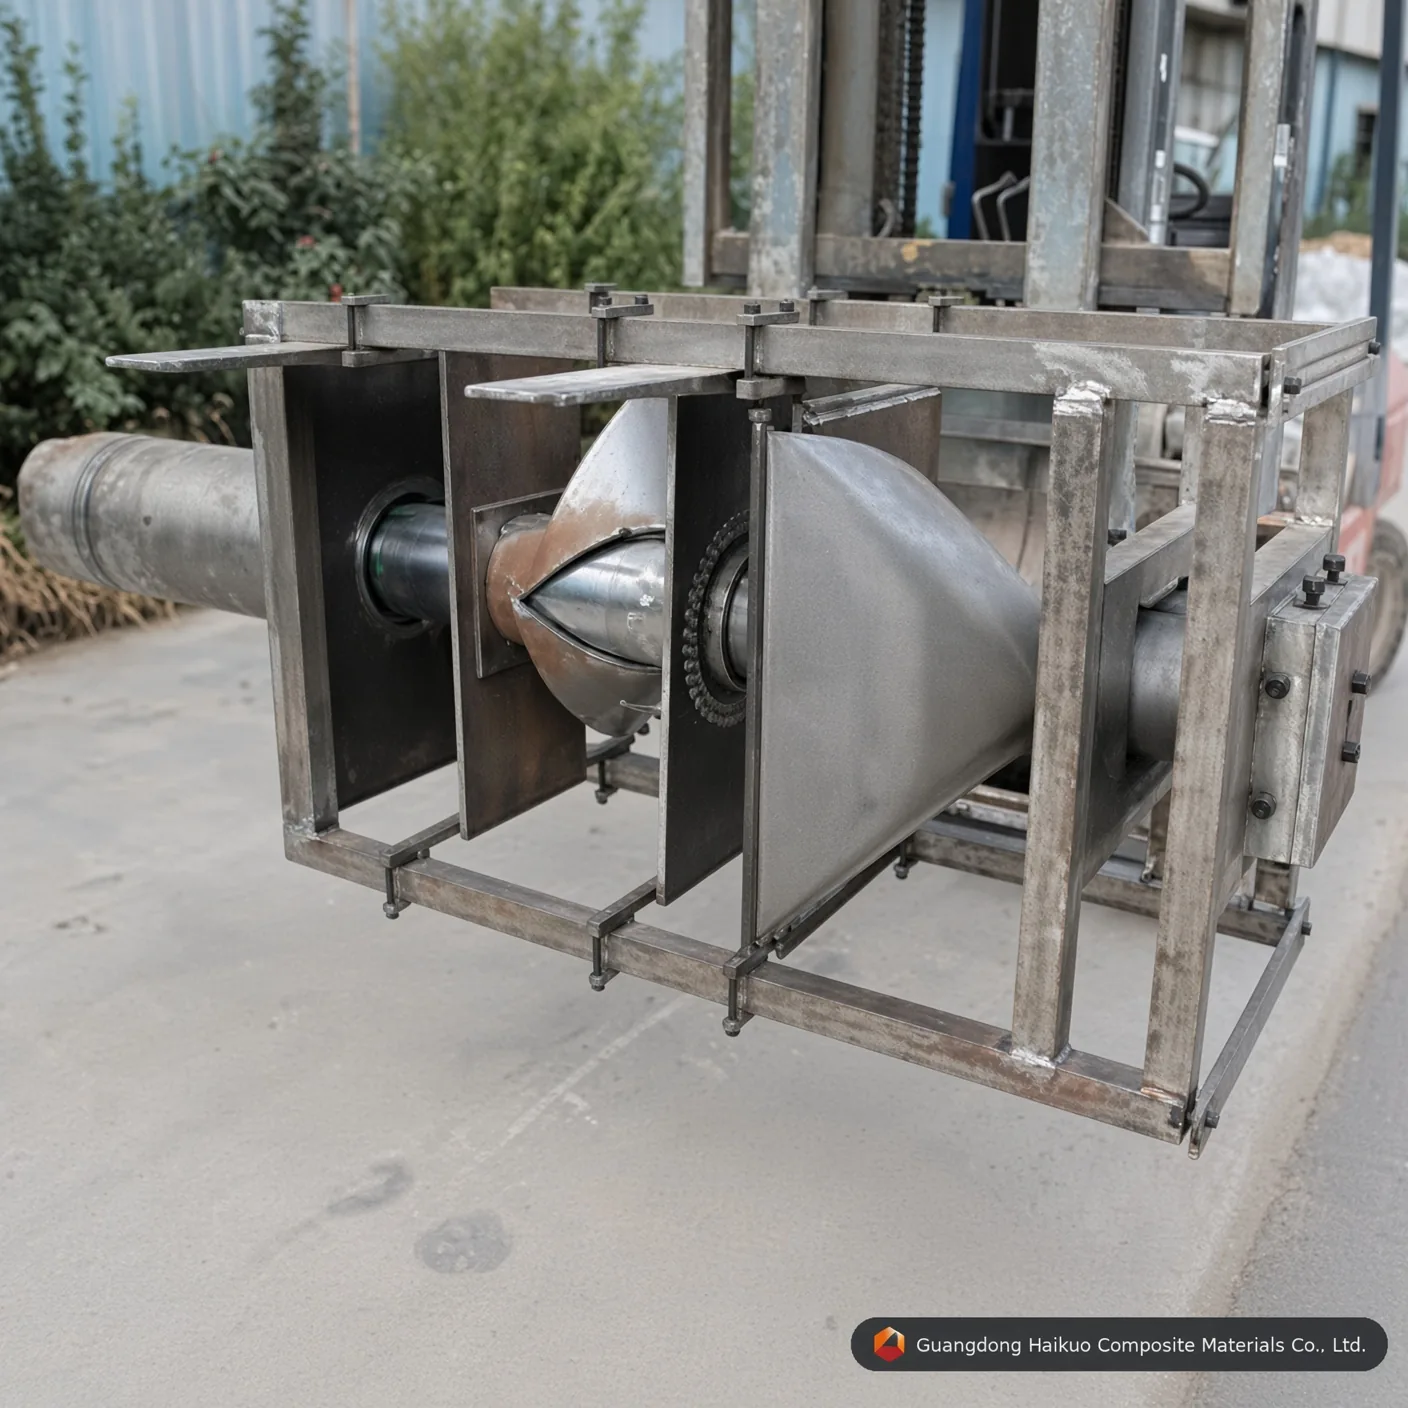
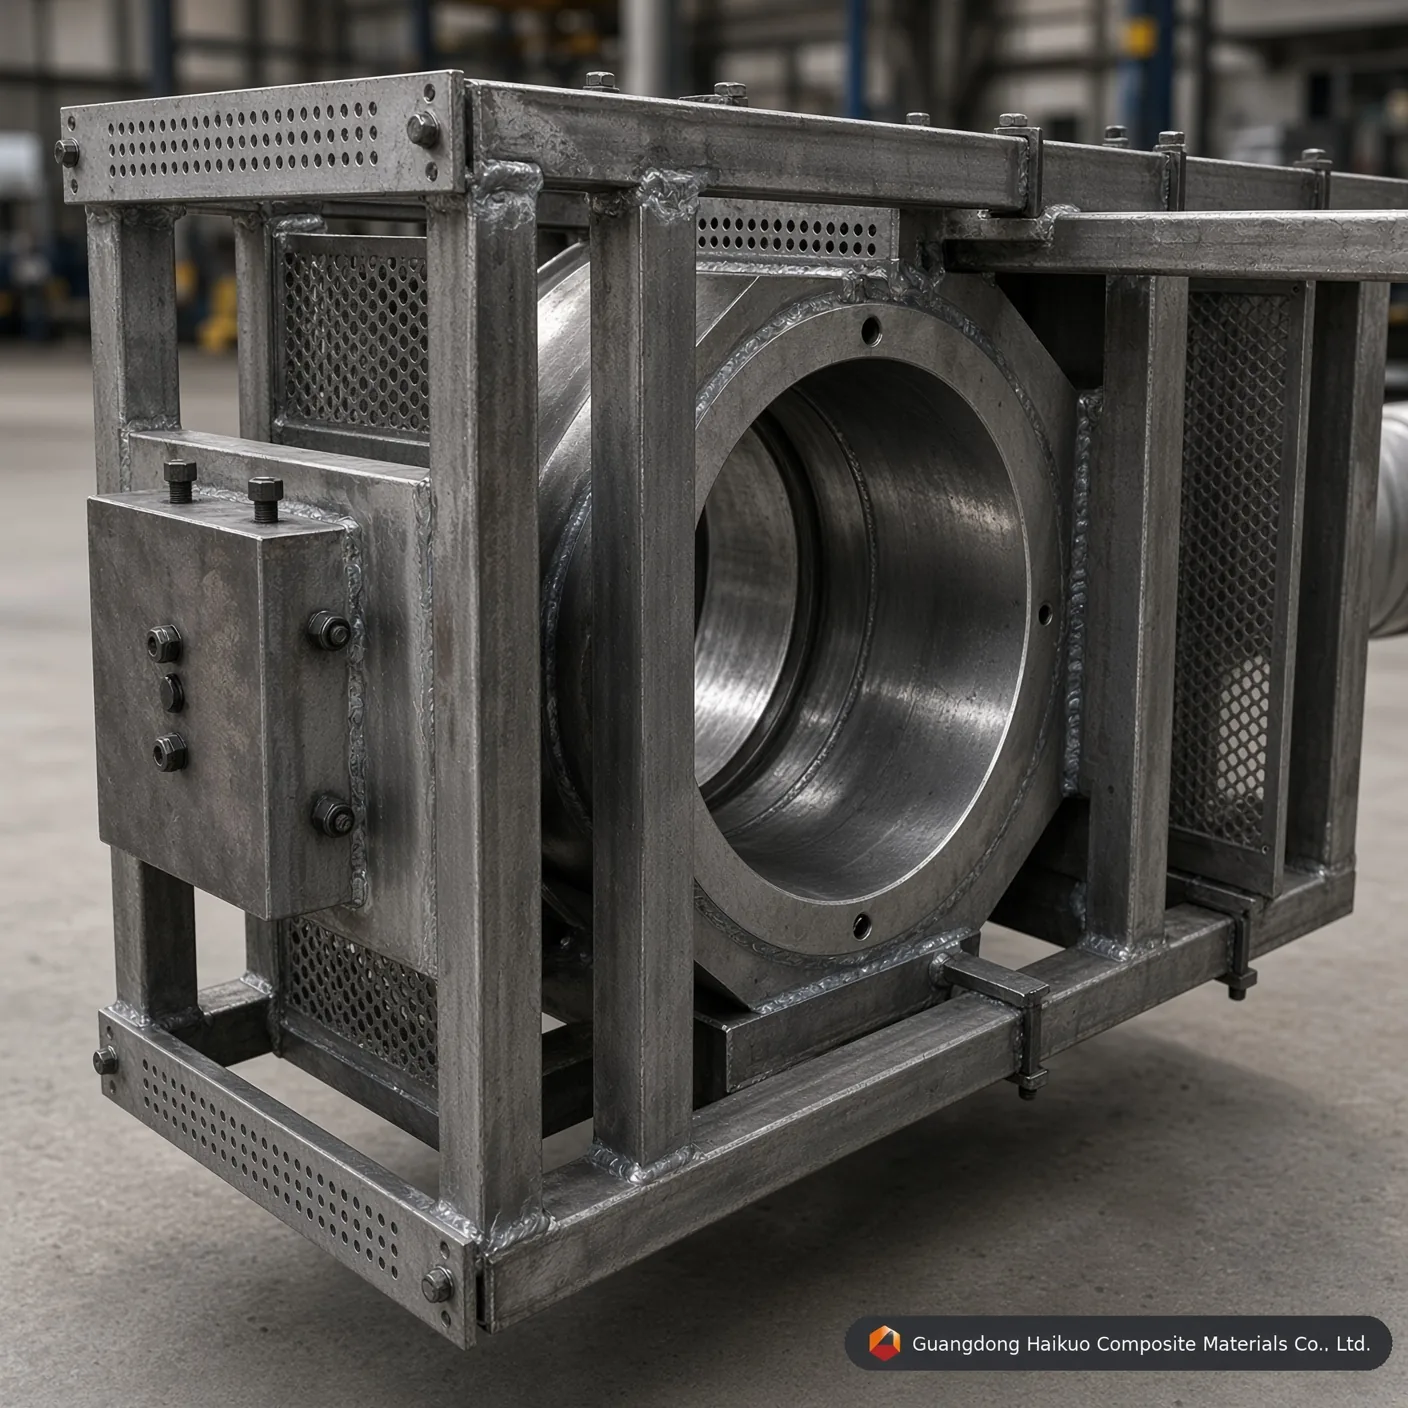
Matriz de pultrusión para tubo de PRFV φ186*6 mm: utillaje de precisión para tuberías de gran diámetro
Respalde la fabricación de materiales compuestos a gran escala con esta matriz de pultrusión para tubo redondo de PRFV φ186*6 mm, fabricada en acero Cr12/H13 con cromado duro para ofrecer tuberías industriales resistentes y a prueba de corrosión.
Norma de ejecución
Rectitud: 0,02 mm Lisura: Ra=0,025~0,012 Dureza de la superficie de la cavidad: < 0,02 mm Tolerancias de contorno: ±0,3 mm Espesor del recubrimiento: 0,04-0,05 mm Servicios de personalización
DescripciónPreguntas frecuentesContáctenos
Utillaje de altas prestaciones para tubería industrial de material compuesto
Los tubos de PRFV de gran diámetro siguen siendo esenciales en el panorama industrial de 2026, y se utilizan en sistemas municipales de agua, líneas de transporte químico y soportes estructurales. El molde de pultrusión para tubo redondo de PRFV φ186*6 mm es una herramienta de ingeniería de precisión diseñada para gestionar las considerables presiones internas y cargas térmicas de la pultrusión a gran escala. En Guangdong Haikuo, coordinamos estrechamente la matriz exterior y el mandril interior para que el espesor de pared sea uniforme y el acabado se mantenga liso como un espejo para un flujo eficiente.
1. Cómo funciona el molde de tubo redondo
Producir un tubo de 186 mm de diámetro con una pared de 6 mm exige algo más que una simple matriz hueca: requiere un control simultáneo y preciso de las superficies interior y exterior:
- Soporte del mandril interior: El mandril interior de φ174 mm debe quedar centrado dentro de la cavidad de φ186 mm. Un diseño de puente reforzado en nuestros moldes evita que el mandril flexione bajo cargas de arrastre elevadas.
- Control del gradiente térmico: Con una pared de 6 mm, el pico de calor exotérmico debe gestionarse con cuidado, por lo que se utiliza un calentamiento de cuatro zonas para curar la resina de forma uniforme de dentro hacia fuera y evitar microfisuras internas.
- Relación de compactación: Una conicidad de 1-2 grados en la entrada del molde comprime gradualmente las fibras impregnadas, expulsa las burbujas de aire y construye una matriz estructural densa.
2. Materiales de primera calidad y normas de ejecución
La pultrusión de grandes diámetros somete a una tensión considerable al acero del molde, por lo que ofrecemos varias opciones de aleación de altas prestaciones adaptadas al volumen de producción:
- Cr12 / Cr12MoV: La opción estándar para la producción de gran volumen con fibra de vidrio, que alcanza HRC 58-62 tras el temple al vacío.
- H13 (4Cr5MoSiV1): Muy adecuado para resinas de alta temperatura como las fenólicas o las epoxi, con una gran resistencia a la fatiga térmica.
- Acabado superficial (pulido especular): Pulir la cavidad interior hasta Ra 0,012 reduce notablemente la fricción y da la superficie de «Clase A» necesaria para la resistencia química.
3. Parámetros técnicos del molde φ186*6 mm
| Especificación de parámetros | Valor estándar | Repercusión en el rendimiento |
|---|---|---|
| Diámetro del orificio del molde | φ186,0 mm | Garantiza la precisión del diámetro exterior. |
| Diámetro del mandril | φ174,0 mm | Determina el espesor de pared de 6 mm. |
| Concentricidad | ≤ 0.05 mm | Garantiza la uniformidad del espesor de pared. |
| Rectitud | 0.02 mm / 1000 mm | Evita el arqueamiento en tramos largos de tubería. |
| Dureza de la cavidad | HRC 55 – 60 | Resiste la abrasión de la fibra de vidrio. |
| Espesor del recubrimiento | 0.04 – 0.05 mm | Capa de cromo duro para baja fricción. |
4. Factores de rendimiento optimizados
- Selección de resina: Ya se utilice viniléster para plantas químicas o poliuretano para resistencia estructural, nuestros moldes son compatibles con todos los principales sistemas de resina de 2026.
- Orientación de la fibra: El diseño del molde admite una combinación de rovings longitudinales y fieltros de filamento continuo (CFM) para proporcionar resistencia tanto a la tracción como circunferencial.
- Velocidad de arrastre: Nuestras cavidades de alta lisura permiten velocidades de arrastre entre un 15 y un 20 % superiores a las de los moldes industriales estándar, lo que maximiza el retorno de su inversión.
10 preguntas frecuentes profesionales: utillaje de tubos de PRFV de gran diámetro
P1: «¿Cómo se garantiza que el espesor de pared de 6 mm sea constante en todo el diámetro de 186 mm?»
R: Utilizamos guías de centrado de alta precisión y un sistema reforzado de soporte del mandril que minimiza la «flecha del mandril» durante el proceso de pultrusión.
P2: «¿Cuál es la vida útil prevista del cromado de un molde de φ186 mm?»
R: Con un mantenimiento adecuado y resinas no abrasivas, puede esperar de 60 000 a 80 000 metros de producción antes de tener que recromar.
P3: «¿Puede este molde manejar la pultrusión de fibra de carbono?»
R: Sí, pero para la fibra de carbono recomendamos acero H13 con nitruración especializada o recubrimiento DLC para manejar las propiedades específicas de la fibra.
P4: «¿Se calienta el molde con electricidad o con aceite?»
R: Este molde es compatible con ambos. Facilitamos orificios de montaje estándar para varillas calefactoras eléctricas o canales internos para la circulación de aceite térmico.
P5: «¿Por qué es tan estrecha la tolerancia de rectitud (0,02 mm)?»
R: En las tuberías industriales, incluso una ligera curvatura hace casi imposible conectar tramos largos. La rectitud es la clave de las uniones sin fugas.
P6: «¿Cómo se evita que el mandril se pegue dentro del tubo curado?»
R: El mandril tiene una «conicidad de desmoldeo» de precisión y está pulido a espejo. Esto, combinado con desmoldeantes internos de alta calidad, garantiza una extracción suave.
P7: «¿Puedo usar este molde tanto para resinas de poliéster como de viniléster?»
R: Sí. La superficie de cromo duro es químicamente inerte y muy resistente al estireno del poliéster y a la química agresiva de los viniléster.
P8: «¿Cuál es la longitud típica de un molde de tubo de φ186 mm?»
R: Para un tubo de este tamaño, solemos diseñar el molde con una longitud de entre 900 mm y 1200 mm para garantizar un curado completo a altas velocidades de arrastre.
P9: «¿Facilitan un plano técnico para su aprobación antes de fabricar?»
R: Cada proyecto de molde a medida incluye una revisión completa del diseño CAD 3D y un plano de ingeniería 2D para su firma definitiva.
P10: «¿Cómo limpiamos el molde tras una serie de producción?»
R: El molde debe limpiarse todavía caliente con una rasqueta de latón y un disolvente adecuado, seguido de una capa de aceite protector antioxidante.
Soluciones expertas de utillaje de gran diámetro
Amplíe su producción de materiales compuestos con Guangdong Haikuo Composite Materials Co., Ltd. Dirigido por Helena Wang, nuestro equipo de ingeniería se especializa en el diseño y la fabricación de moldes de pultrusión para tubos redondos de PRFV de alta calidad.
Optimice su línea de producción hoy mismo:
- Consultora principal de ingeniería: Helena Wang
- Correo electrónico para solicitudes técnicas de oferta: [email protected]
- WhatsApp global: +86 189 5198 8522
Especificaciones de utillaje y conocimientos de ingeniería
| Material: grado de acero para matrices | Acero para herramientas H13 (premium) | Acero para matrices Cr12MoV (estándar) | Acero para moldes P20 (económico) |
|---|---|---|---|
| Vida útil del núcleo de trabajo | Excelente (más de 50 000 metros con fibra de vidrio) | Alto (entre 30 000 y 40 000 metros aproximadamente) | Moderado (adecuado para prototipos de series cortas) |
| Resistencia a la fatiga térmica | Muy alta (mantiene la dureza HRC a alta temperatura) | Moderada (apta para matrices de poliéster) | Deficiente (propensa al desgaste dimensional con PU continuo) |
| Límite de pulido especular interior | Excelente (alcanza Ra 0,012 μm) | Muy bueno (alcanza Ra 0,025 μm) | Estándar (alcanza Ra 0,040 μm) |
| Perfiles de aplicación adecuados | series de tubos redondos que exigen la máxima vida útil de la herramienta y estabilidad dimensional | Producción de tubos redondos de volumen estándar | Prototipado de bajo volumen o series de prueba de tubos redondos |
Preguntas y respuestas sobre ingeniería de moldes de precisión
P1: ¿Por qué es fundamental un espesor de cromado duro de 0,04-0,05 mm en el molde de pultrusión para tubo de PRFV φ186*6 mm: utillaje de precisión para grandes diámetros?
Respuesta: Los rovings y los fieltros de fibra de vidrio son muy abrasivos. Durante la pultrusión continua, la matriz reforzada genera una fricción de rayado considerable contra las paredes de la cavidad del molde de pultrusión para tubo de PRFV φ186*6 mm: utillaje de precisión para grandes diámetros. Una capa de cromo duro precisa de 0,04-0,05 mm aumenta la microdureza superficial y protege el acero para herramientas subyacente, prolongando la vida útil de la matriz en más de un 40 % y manteniendo una geometría constante del tubo redondo de φ186*6 mm serie tras serie.
P2: ¿Cómo afecta el pulido especular interior hasta Ra 0,012-0,025 μm a la fuerza de arrastre del molde de pultrusión para tubo de PRFV φ186*6 mm: utillaje de precisión para grandes diámetros?
Respuesta: Una cavidad pulida a espejo reduce de forma espectacular el coeficiente de fricción dinámico dentro del canal de conformado del tubo redondo. Una menor fricción significa que la máquina de pultrusión necesita menos fuerza de sujeción y de arrastre para hacer avanzar el material compuesto en curado, lo que reduce el agarrotamiento de la línea, evita la aparición de fibras en superficie y disminuye el consumo de energía en series de producción largas.
P3: ¿Qué grado de acero debe especificarse para la producción de gran volumen con el molde de pultrusión para tubo de PRFV φ186*6 mm: utillaje de precisión para grandes diámetros?
Respuesta: Para la fabricación continua de gran volumen se recomienda acero para herramientas H13 o acero para matrices Cr12MoV. El H13 ofrece la vida útil de trabajo más larga y la mejor resistencia a la fatiga térmica, mientras que el Cr12MoV ofrece un comportamiento sólido a menor coste en series de volumen estándar; el acero para moldes P20 sigue siendo una opción económica para prototipos o lotes de prueba cortos.
P4: ¿Se puede personalizar el molde de pultrusión para tubo de PRFV φ186*6 mm: utillaje de precisión para grandes diámetros con dimensiones no estándar o especificaciones OEM?
Respuesta: Sí. Como en todo nuestro utillaje de pultrusión, las dimensiones, el número de cavidades y el tratamiento superficial pueden diseñarse según su plano o muestra exactos: admitimos tanto tamaños de catálogo estándar como solicitudes de utillaje OEM totalmente a medida.
P5: ¿Con qué sistemas de resina es compatible el molde de pultrusión para tubo de PRFV φ186*6 mm: utillaje de precisión para grandes diámetros?
Respuesta: La matriz es compatible con toda la gama de sistemas de resina utilizados en la pultrusión de PRFV, incluidas las resinas de poliéster insaturado, de viniléster, epoxi y fenólicas. Indíquenos la resina y el perfil de curado que desea y le confirmaremos el acabado de cavidad y la configuración de las zonas de calentamiento óptimos.
Proceso de producción

Diseño del molde por ingenieros

Puesta a punto del molde de perfiles

Nivelación del bloque en bruto

Mecanizado CNC del molde

Punzonado del molde

Rectificado de superficies

Pulido de la pared interior de la cavidad

Cromado del molde
Certificado






