


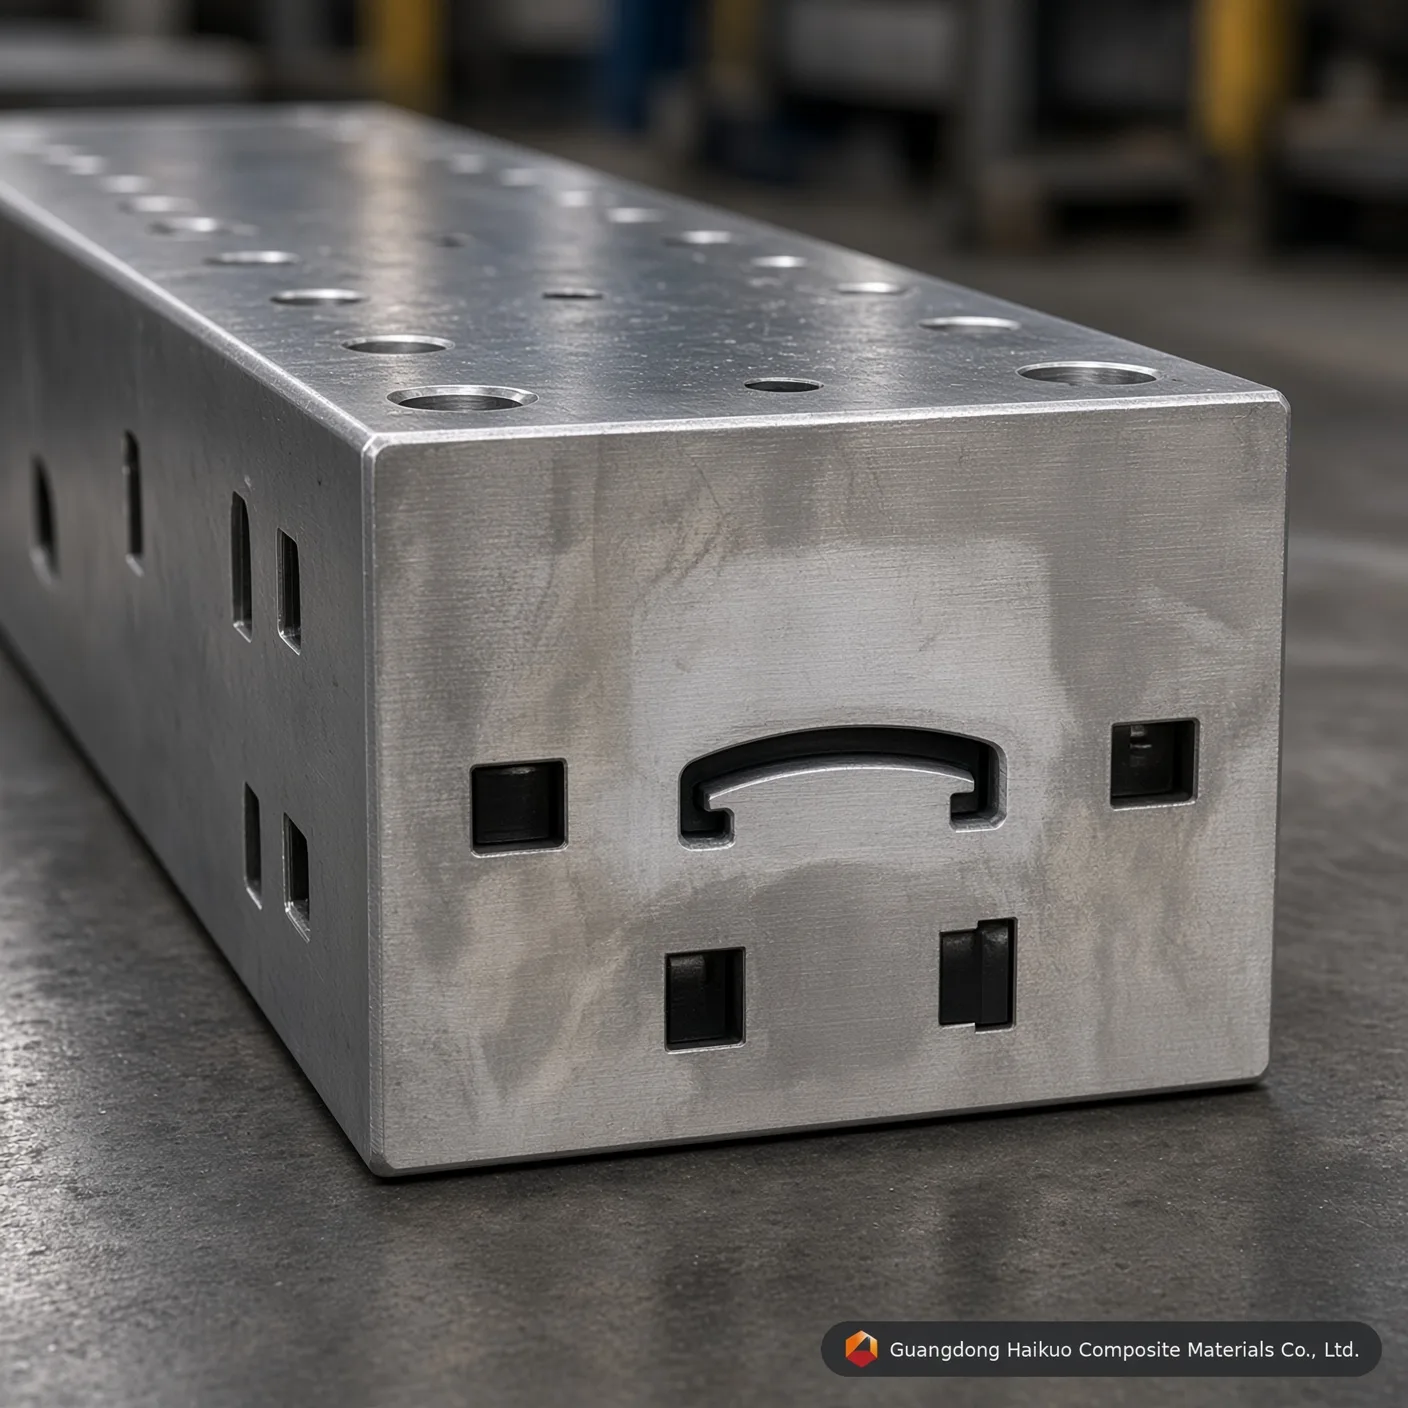
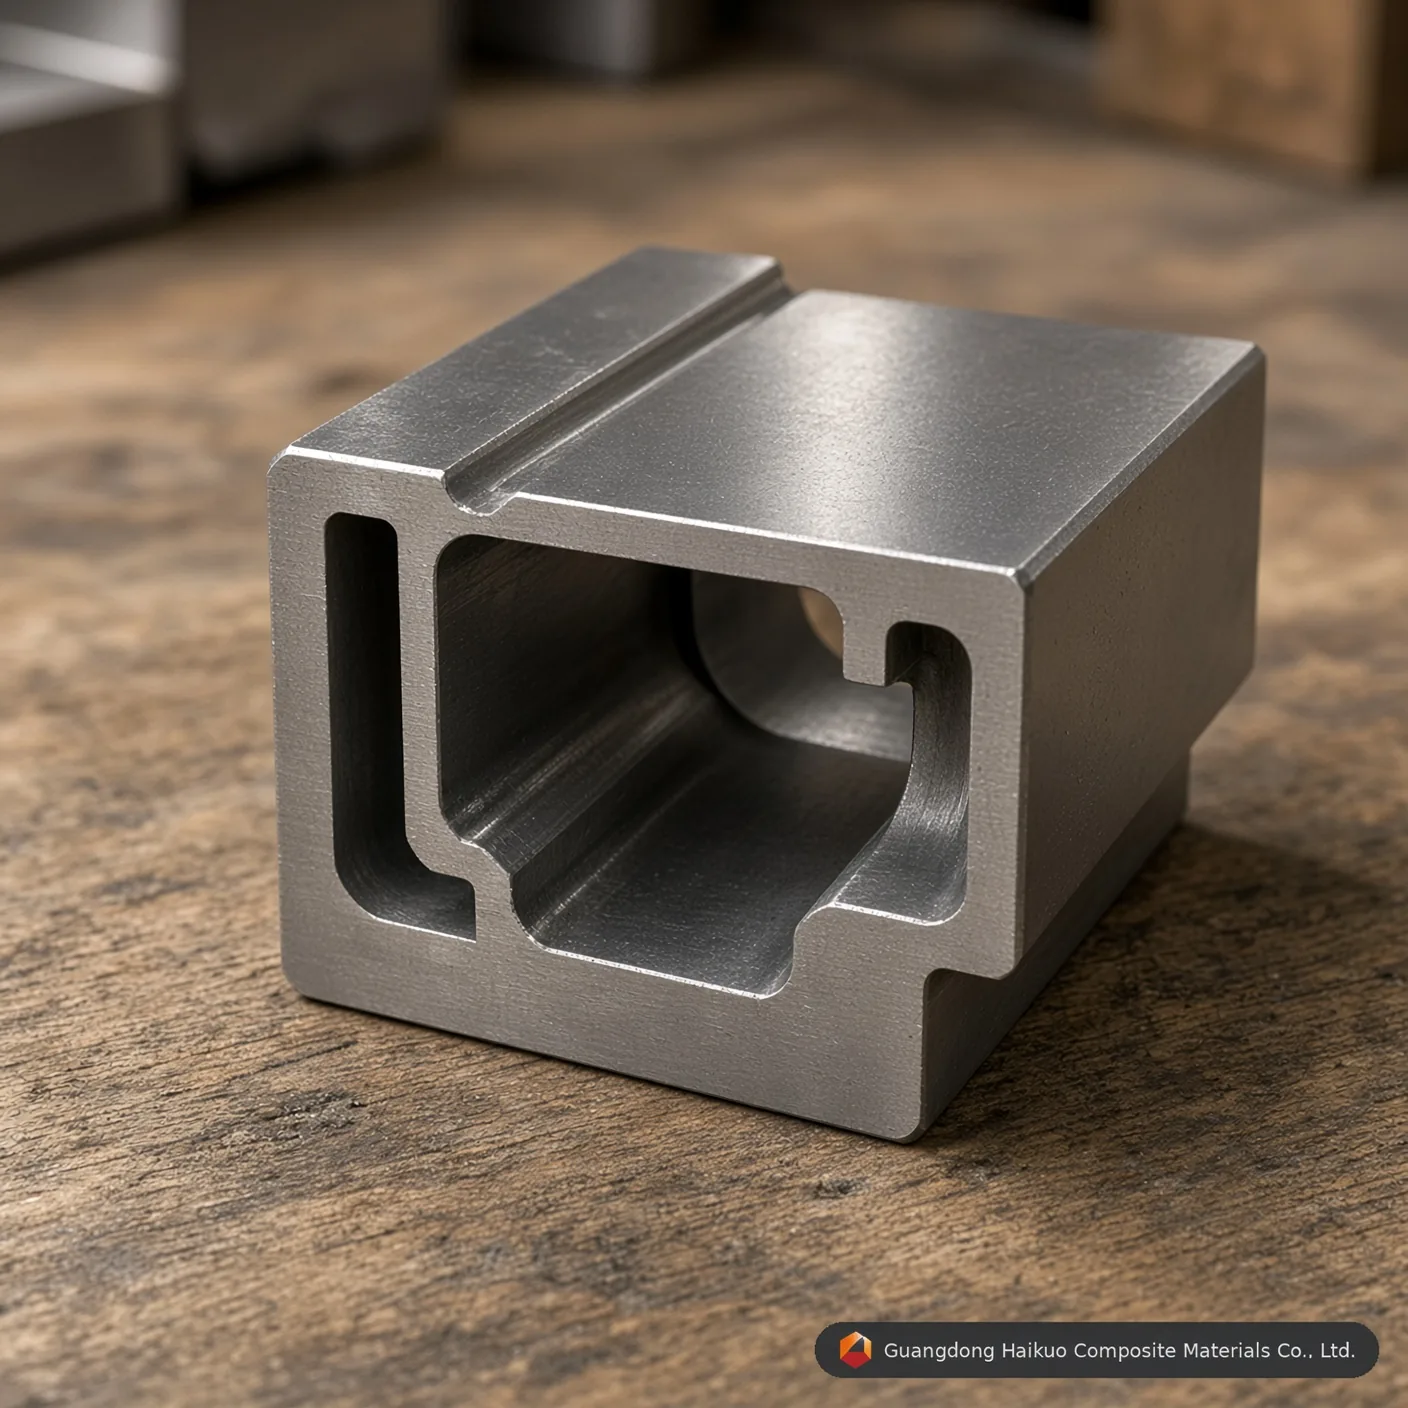
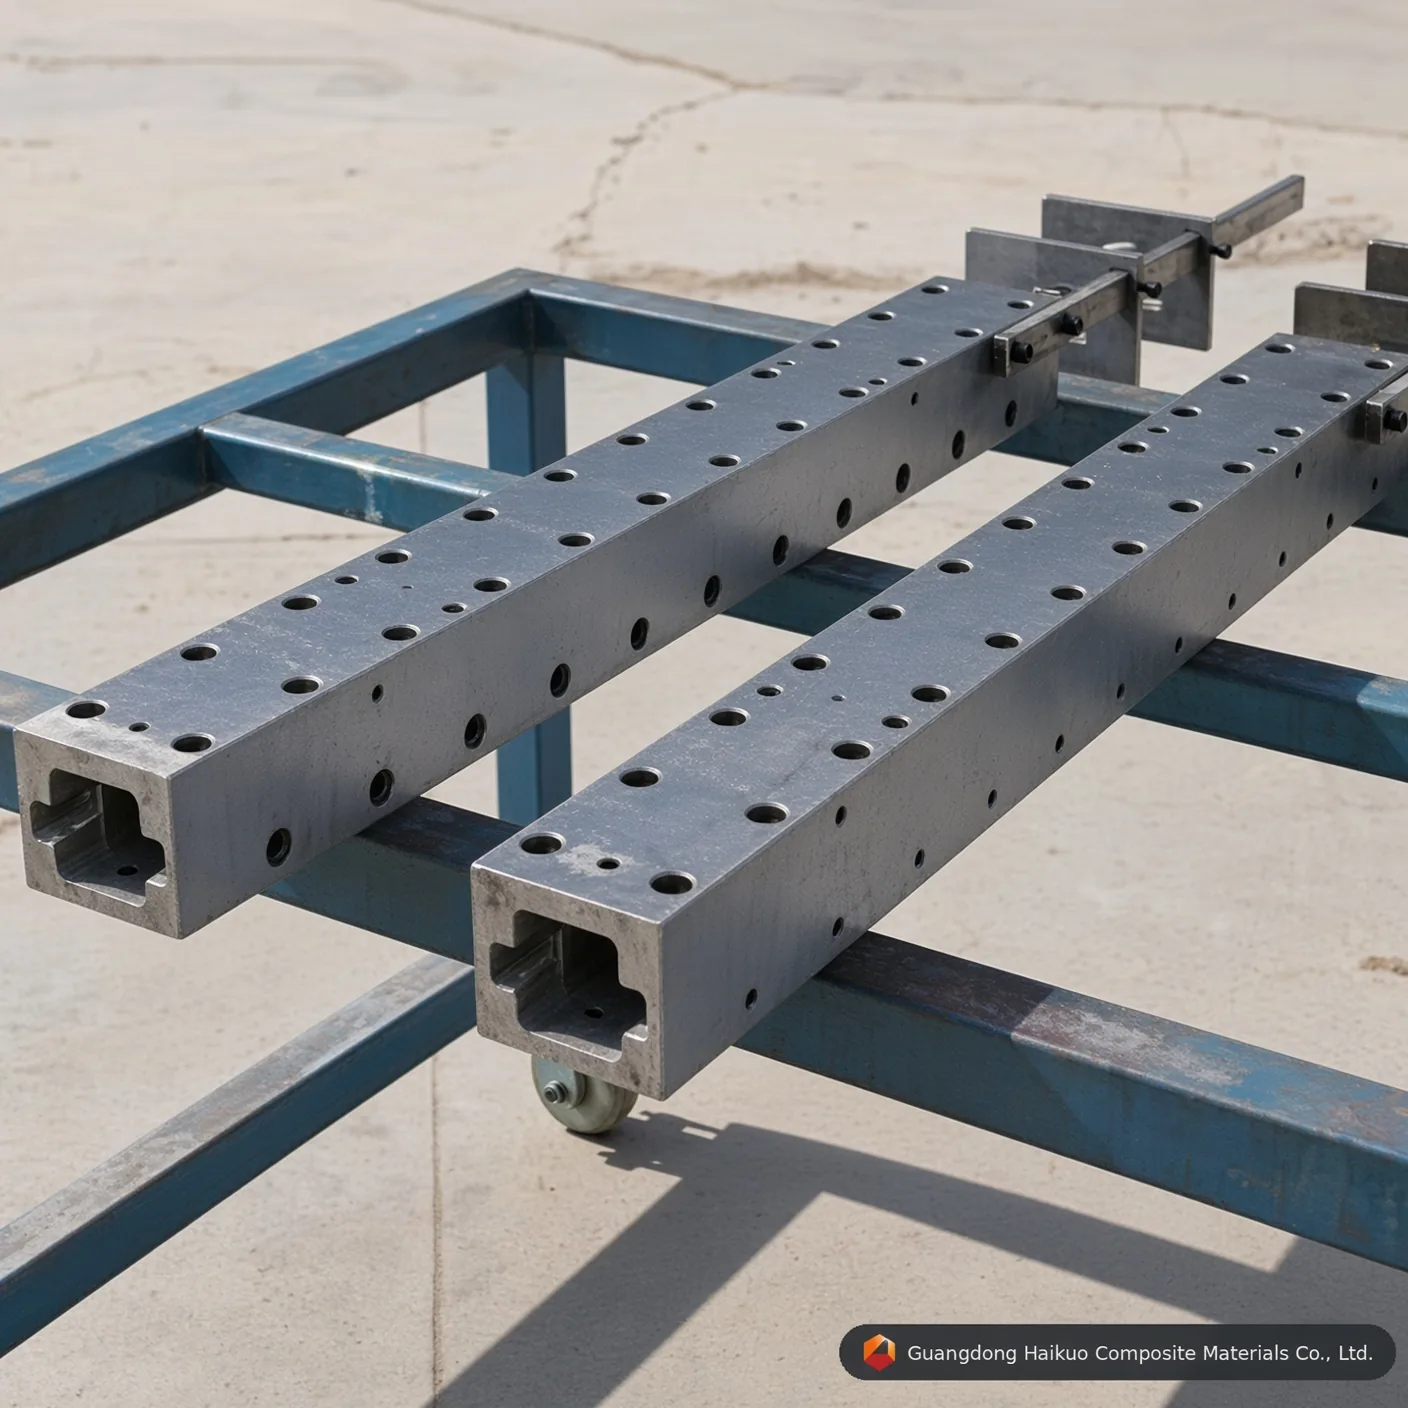
Molde de pultrusión para perfiles en U de fibra de vidrio
Este molde produce perfiles de PRFV como pletinas, perfiles en U, varillas, tubos redondos, tubos rectangulares, vigas, estructuras y más; se instala en la máquina de pultrusión de PRFV para que el roving y la resina se tiren de forma continua por la cavidad calentada y formen cada sección.
Norma de ejecución
Rectitud: 0,02 mm Lisura: Ra=0,025~0,012 Dureza de la superficie de la cavidad: < 0,02 mm Tolerancias de contorno: ±0,3 mm Espesor del recubrimiento: 0,04-0,05 mm Servicios de personalización
DescripciónPreguntas frecuentesContáctenos
El molde de pultrusión para perfiles en U de fibra de vidrio es una matriz que se utiliza para fabricar tubería de PRFV (plástico reforzado con fibra). El proceso de pultrusión hace pasar el refuerzo de fibra saturado de resina por una matriz calentada para formar una tubería continua de sección transversal y tamaño definidos. La tubería de PRFV ofrece poco peso, alta resistencia, resistencia a la corrosión, aislamiento eléctrico y resistencia al fuego, por lo que se utiliza ampliamente en los sectores de la energía, la química, la construcción y el transporte.
Cómo funciona el molde de pultrusión para perfiles en U de fibra de vidrio
1. La fibra de refuerzo (fibra de vidrio, fibra de carbono, etc.) se desenrolla de su bobina y se guía hasta el baño de impregnación de resina.
2. La fibra saturada de resina pasa entonces por un útil de preformado que la dispone según el perfil requerido antes de entrar en la cavidad de la matriz.
3. El calor y la presión del interior de la matriz curan la resina, que pasa de estado líquido a través de la gelificación a un material compuesto endurecido.
4. La unidad de arrastre extrae la sección acabada de la matriz y una sierra de corte la corta a la longitud especificada.
Qué determina el rendimiento y los parámetros del molde de pultrusión para perfiles en U de fibra de vidrio
Tipo de refuerzo: el grado y el contenido de fibra seleccionados influyen en la resistencia, la rigidez y el peso de la pieza resultante, y las cargas de fibra más altas suelen dar una sección más ligera y resistente. Entre los refuerzos habituales figuran la fibra de vidrio, la de carbono y la de aramida.
Formulación de la resina: el tipo de resina y su proporción de mezcla determinan la tolerancia al calor, la resistencia a la corrosión y el comportamiento de envejecimiento, y una formulación más estable se traduce en una vida útil más larga. Las resinas de poliéster, de viniléster y epoxi son opciones típicas.
Geometría de la matriz: la forma y las dimensiones mecanizadas en la matriz fijan la sección y el tamaño global del perfil y afectan tanto a la velocidad como a la calidad del moldeo, y las matrices de tolerancias más ajustadas dan una producción más uniforme y eficiente.
Parámetros del molde y normas de ejecución de este utillaje de pultrusión
| Nombre del molde | Molde de pultrusión para perfiles en U de fibra de vidrio |
| Especificación | 34,5*9,5 mm (personalizable) |
| Material | 40Cr, P20, Cr12, 38CrMoAI, H13 (opcional) |
| Tratamiento superficial de la cavidad | Temple y revenido, temple, cromado duro, nitruración |
| Dureza de la cavidad | HRC55-60 |
| Resina aplicable | Poliéster insaturado, resina de vinilo, resina epoxi, resina fenólica, poliuretano |
| Rectitud | 0.02mm |
| Lisura | Ra=0,025~0,012 |
| Dureza de la superficie de la cavidad | < 0.02mm |
| Tolerancias de contorno | ±0.3mm |
| Espesor del recubrimiento | 0.04-0.05mm |
Especificaciones de utillaje y conocimientos de ingeniería
| Material: grado de acero para matrices | Acero para herramientas H13 (premium) | Acero para matrices Cr12MoV (estándar) | Acero para moldes P20 (económico) |
|---|---|---|---|
| Vida útil del núcleo de trabajo | Excelente (más de 50 000 metros con fibra de vidrio) | Alto (entre 30 000 y 40 000 metros aproximadamente) | Moderado (adecuado para prototipos de series cortas) |
| Resistencia a la fatiga térmica | Muy alta (mantiene la dureza HRC a alta temperatura) | Moderada (apta para matrices de poliéster) | Deficiente (propensa al desgaste dimensional con PU continuo) |
| Límite de pulido especular interior | Excelente (alcanza Ra 0,012 μm) | Muy bueno (alcanza Ra 0,025 μm) | Estándar (alcanza Ra 0,040 μm) |
| Perfiles de aplicación adecuados | series de perfiles en U que exigen la máxima vida útil de la herramienta y estabilidad dimensional | Producción de perfiles en U de volumen estándar | Prototipado de bajo volumen o series de prueba de perfiles en U |
Preguntas y respuestas sobre ingeniería de moldes de precisión
P1: ¿Por qué es fundamental un espesor de cromado duro de 0,04-0,05 mm en el molde de pultrusión para perfiles en U de fibra de vidrio?
Respuesta: Los rovings y los fieltros de fibra de vidrio son muy abrasivos. Durante la pultrusión continua, la matriz reforzada genera una fricción de rayado considerable contra las paredes de la cavidad del molde de pultrusión para perfiles en U de fibra de vidrio. Una capa de cromo duro precisa de 0,04-0,05 mm aumenta la microdureza superficial y protege el acero para herramientas subyacente, prolongando la vida útil de la matriz en más de un 40 % y manteniendo una geometría constante del perfil en U serie tras serie.
P2: ¿Cómo afecta el pulido especular interior hasta Ra 0,012-0,025 μm a la fuerza de arrastre del molde de pultrusión para perfiles en U de fibra de vidrio?
Respuesta: Una cavidad pulida a espejo reduce de forma espectacular el coeficiente de fricción dinámico dentro del canal de conformado del perfil en U. Una menor fricción significa que la máquina de pultrusión necesita menos fuerza de sujeción y de arrastre para hacer avanzar el material compuesto en curado, lo que reduce el agarrotamiento de la línea, evita la aparición de fibras en superficie y disminuye el consumo de energía en series de producción largas.
P3: ¿Qué grado de acero debe especificarse para la producción de gran volumen con el molde de pultrusión para perfiles en U de fibra de vidrio?
Respuesta: Para la fabricación continua de gran volumen se recomienda acero para herramientas H13 o acero para matrices Cr12MoV. El H13 ofrece la vida útil de trabajo más larga y la mejor resistencia a la fatiga térmica, mientras que el Cr12MoV ofrece un comportamiento sólido a menor coste en series de volumen estándar; el acero para moldes P20 sigue siendo una opción económica para prototipos o lotes de prueba cortos.
P4: ¿Se puede personalizar el molde de pultrusión para perfiles en U de fibra de vidrio con dimensiones no estándar o especificaciones OEM?
Respuesta: Sí. Como en todo nuestro utillaje de pultrusión, las dimensiones, el número de cavidades y el tratamiento superficial pueden diseñarse según su plano o muestra exactos: admitimos tanto tamaños de catálogo estándar como solicitudes de utillaje OEM totalmente a medida.
P5: ¿Con qué sistemas de resina es compatible el molde de pultrusión para perfiles en U de fibra de vidrio?
Respuesta: La matriz es compatible con toda la gama de sistemas de resina utilizados en la pultrusión de PRFV, incluidas las resinas de poliéster insaturado, de viniléster, epoxi y fenólicas. Indíquenos la resina y el perfil de curado que desea y le confirmaremos el acabado de cavidad y la configuración de las zonas de calentamiento óptimos.
Proceso de producción

Diseño del molde por ingenieros

Puesta a punto del molde de perfiles

Nivelación del bloque en bruto

Mecanizado CNC del molde

Punzonado del molde

Rectificado de superficies

Pulido de la pared interior de la cavidad

Cromado del molde
Certificado






