Moderná výrobná linka na FRP výstuž s viaclinkovým pultrúznym systémom pre veľkoobjemovú výrobu
Ako sa vyrába FRP výstuž: od surovín po kvalitnú výrobu
Pochopenie toho, ako sa vyrába FRP (polymér vystužený vláknami) výstuž, je dôležité pre inžinierov, projektových manažérov a odborníkov na nákup, ktorí hodnotia túto technológiu vystuženia, keďže výrobný proces priamo formuje mechanické vlastnosti, odolnosť a konzistenciu konečného výrobku. Tento sprievodca pokrýva výrobu FRP výstuže, kontrolu kvality a na čo si dať pozor pri nákupe od výrobcu.
V spoločnosti Guangdong Haikuo Composite Material Co., Ltd prevádzkujeme pokročilé viaclinkové pultrúzne systémy schopné vyrobiť ročne viac ako 3,000 ton FRP výstuže pre projekty po celom svete.
1. Suroviny: základ kvality
Kvalita FRP výstuže začína výberom surovín. Tri hlavné zložky:
1.1 Sklenená výstuž
- E-sklo (sklo E-CR): najbežnejšie, s dobrými mechanickými vlastnosťami za rozumnú cenu
- Sklo E-CR: variant odolný voči korózii, s vynikajúcou odolnosťou v alkalickom prostredí
- S-sklo: vyššia pevnosť (o 20-30 % viac než E-sklo), používa sa pre vysokovýkonné aplikácie
- Roving: súvislé pramene, primárna nosná výstuž
- Rohož/povrchová rúška: povrchová výstuž, ktorá zlepšuje odolnosť a povrchovú úpravu
| Typ vlákna | Pevnosť v ťahu (MPa) | Modul pružnosti (GPa) | Predĺženie (%) | Index nákladov |
|---|---|---|---|---|
| E-sklo | 3,100-3,800 | 72-76 | 4.5-5.5 | 1.0 (základ) |
| Sklo E-CR | 3,300-4,000 | 78-82 | 4.5-5.0 | 1.2-1.4 |
| S-sklo | 4,800-5,500 | 86-90 | 5.0-5.5 | 2.5-3.0 |
1.2 Živicová matrica
- Vinylester: vynikajúca odolnosť voči korózii, odporúča sa na vystuženie betónu
- Polyester: nákladovo efektívny, vhodný pre nekorozívne prostredie
- Epoxid: vynikajúce mechanické vlastnosti, za najvyššie náklady
1.3 Prísady a plnivá
- Plnivá: uhličitan vápenatý, kremenná múčka (znižuje náklady, zlepšuje spracovanie)
- UV stabilizátory: chránia pred ultrafialovou degradáciou
- Spomaľovače horenia: pre aplikácie s požiadavkami na požiarnu odolnosť
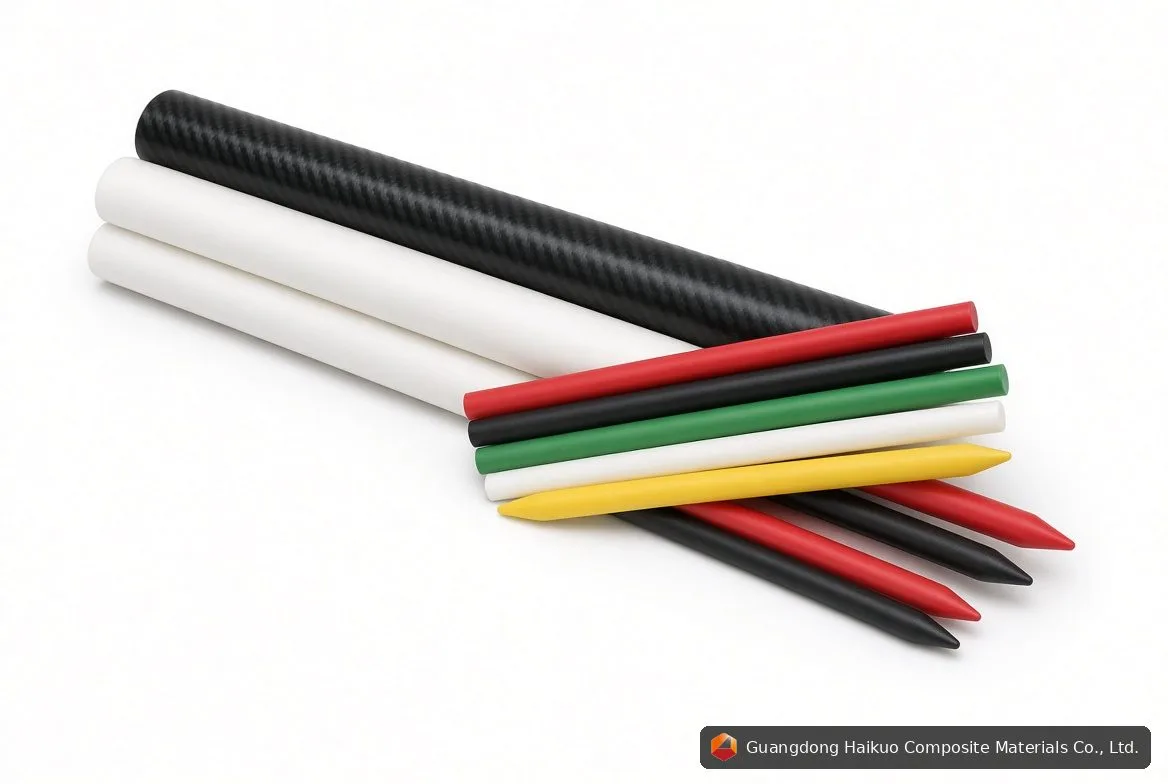
- Pigmenty: farba na identifikáciu (sivá, čierna, červená)
2. Pultrúzny proces krok za krokom
Pultrúzia je hlavná výrobná metóda FRP výstuže, ktorá s reálnou konzistenciou vyrába súvislé profily s konštantným prierezom.
2.1 Prehľad procesu
- Cievočnica rovingov: viacero cievok rovingov namontovaných na ráme cievočnice
- Impregnácia živicou: vlákna prechádzajú živicovým kúpeľom na dôkladné nasýtenie
- Predformovač: vedie a tvaruje zväzok namočených vlákien
- Vyhrievaná forma: vytvrdzuje živicu (120-150°C pre vinylester)
- Ťažný systém: nepretržite ťahá cez formu (0.5-2.0 m/min)
- Rezacia píla: narezáva na požadované dĺžky
2.2 Kľúčové parametre procesu
| Parameter | Typický rozsah | Vplyv |
|---|---|---|
| Teplota formy | 120-150°C | Kvalita vytvrdenia, povrchová úprava |
| Rýchlosť ťahania | 0.5-2.0 m/min | Výrobná rýchlosť, úplnosť vytvrdenia |
| Teplota živice | 20-25°C | Viskozita, nasýtenie vlákien |
| Obsah vlákien | 60-75 % hmotnosti | Mechanické vlastnosti |
| Tlak vo forme | 2-5 bar | Zhutnenie, obsah pórov |
3. Rozmery a špecifikácie FRP výstuže
Štandardné priemery FRP výstuže a ich špecifikácie:
| Menovitý priemer (mm) | Skutočný priemer (mm) | Prierez (mm²) | Ťahové zaťaženie (kN) | Pevnosť v ťahu (MPa) | Hmotnosť (kg/m) |
|---|---|---|---|---|---|
| 6 | 6 | 28 | 8-10 | 600-800 | 0.08 |
| 8 | 8 | 50 | 15-20 | 600-800 | 0.12 |
| 10 | 10 | 78 | 25-32 | 600-800 | 0.18 |
| 12 | 12 | 113 | 35-45 | 600-800 | 0.27 |
| 14 | 14 | 154 | 48-60 | 600-800 | 0.36 |
| 16 | 16 | 201 | 60-80 | 600-800 | 0.47 |
| 19 | 19 | 283 | 85-110 | 600-800 | 0.66 |
| 22 | 22 | 380 | 115-150 | 600-800 | 0.89 |
| 25 | 25 | 491 | 150-190 | 600-800 | 1.15 |
| 32 | 32 | 804 | 240-320 | 600-800 | 1.89 |
4. Kontrola kvality: čo robia renomovaní výrobcovia
Kvalitná FRP výstuž vyžaduje prísne skúšanie v každej fáze výroby:
4.1 Kontrola surovín
- Analytický certifikát (CoA) od dodávateľov vlákien
- Skúšky viskozity živice a doby gélovania
- Skúšky vlákien v ťahu (výber vzoriek zo šarže)
4.2 Kontroly kvality počas procesu
- Sledovanie teploty živicového kúpeľa
- Overenie teplotného profilu formy
- Sledovanie ťažnej sily (odhaľuje odchýlky procesu)
- Vizuálna kontrola povrchových chýb
4.3 Skúšky hotového výrobku
| Skúška | Spôsob | Frekvencia | Kritériá prijatia |
|---|---|---|---|
| Pevnosť v ťahu | ASTM D7205 | Každá šarža | ≥ 600 MPa |
| Modul pružnosti v ťahu | ASTM D7205 | Každá šarža | 40-55 GPa |
| Obsah vlákien | ASTM D2584 | Denne | 65-75% |
| Obsah pórov | ASTM D2734 | Týždenne | < 2% |
| Rozmerová kontrola | Posuvné meradlá | Nepretržite | ± 0.2mm |
| Kvalita povrchu | Vizuálne | 100% | Bez pórov a trhlín |
5. Povrchové úpravy: pieskový povlak a špirálové ovinutie
FRP výstuž potrebuje povrchovú úpravu, aby sa správne spojila s betónom:
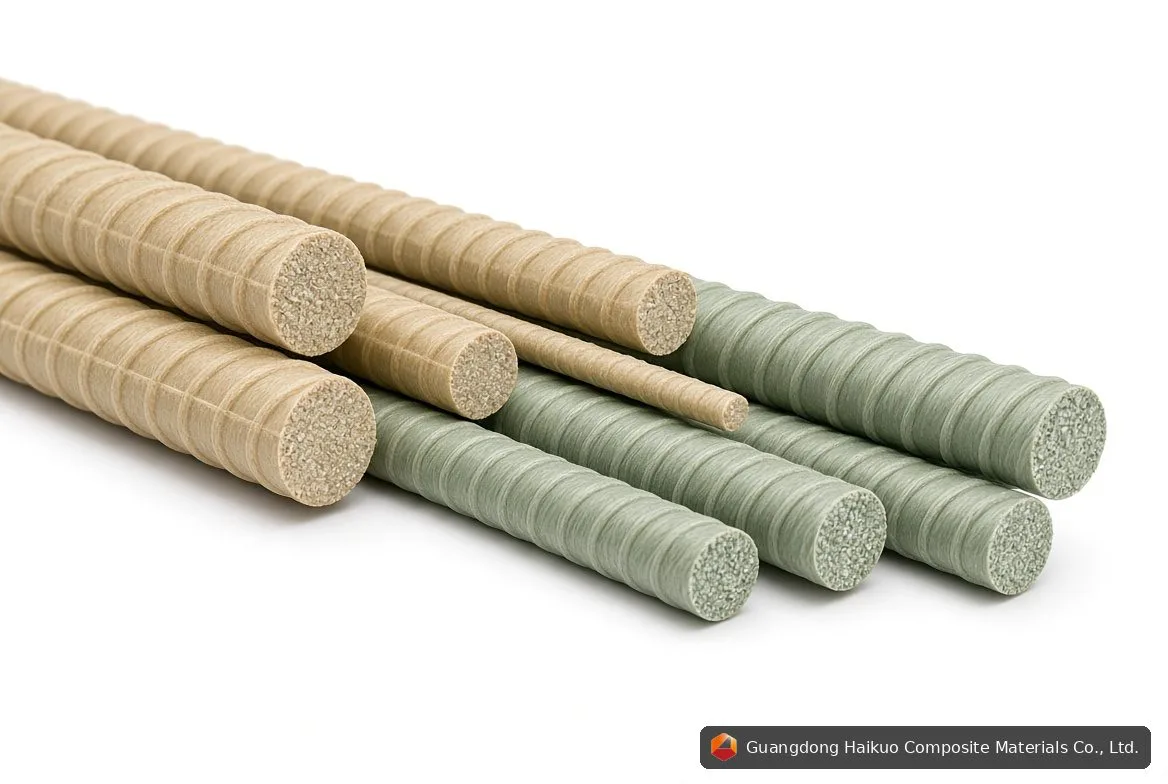
5.1 Pieskový povlak (reliéfny)
- Jemný kremenný piesok viazaný na povrch počas pultrúzie
- Vytvára mechanické zaklinenie s betónom
- Štandardná voľba pre väčšinu aplikácií
5.2 Špirálové ovinutie
- Špirálovo ovinuté sklenené alebo pieskové vlákno
- Vyššia pevnosť spoja než pri pieskovom povlaku
- Odporúča sa pre aplikácie s vysokým namáhaním
6. Výrobná kapacita a dodacie lehoty
| Typ výrobnej linky | Ročná kapacita | Rozsah priemerov | Typická dodacia lehota |
|---|---|---|---|
| Jedna linka | 300-500 ton | 6-16 mm | 2-4 týždne |
| Viaclinková (3 linky) | 800-1,200 ton | 6-25 mm | 3-6 týždňov |
| Viaclinková (5 liniek) | 1,500-3,000 ton | 6-32 mm | 4-8 týždňov |
7. Certifikácie a normy
Uistite sa, že váš dodávateľ FRP výstuže spĺňa príslušné normy:
- ACI 440.6: špecifikácia pre vystuženie FRP výstužou
- ASTM D7205: skúšobná metóda pre vlastnosti FRP výstuže v ťahu
- ASTM D7959: špecifikácia pre FRP tyče na vystuženie betónu
- CSA S807: kanadská norma pre FRP výstuž
- ISO 9001: certifikácia systému riadenia kvality
Čo sa pýtať svojho dodávateľa
- Môžete poskytnúť skúšobné certifikáty pre každú šaržu?
- Aký je váš obsah vlákien a obsah pórov?
- Aký živicový systém používate?
- Vykonávate skúšky v ťahu na každej šarži?
- Akú povrchovú úpravu poskytujete?
8. Prečo záleží na výrobnej kvalite
Výkon FRP výstuže závisí úplne od výrobnej kvality. Nekvalitná výstuž môže vykazovať:
- Nízky obsah vlákien: znižuje pevnosť v ťahu
- Vysoký obsah pórov: ohrozuje odolnosť
- Nekonzistentné rozmery: ovplyvňujú krytie betónom a spoj
- Slabá povrchová úprava: znižuje pevnosť spoja s betónom
- Nedostatočné vytvrdenie: vedie k predčasnému zlyhaniu
„FRP výstuž je vysokovýkonný materiál, ale len ak sa vyrába podľa náročných noriem. Rozdiel medzi kvalitnou FRP výstužou a horším výrobkom nemusí byť voľným okom viditeľný — ale prejaví sa počas 75+ ročnej projektovej životnosti konštrukcie.“
Potrebujete kvalitnú FRP výstuž?
Guangdong Haikuo vyrába FRP výstuž podľa prísnych noriem kvality:
- Ročná kapacita: 3,000+ ton
- Priemery: 6mm až 32mm+
- Vinylesterová živica pre vynikajúcu odolnosť
- Skúšanie šarží s certifikátmi
- K dispozícii s pieskovým povlakom aj špirálovým ovinutím
Prezrite si výrobky: FRP výstuž | Všetky FRP profily
Súvisiace: Pultrúzne formy
Často kladené otázky (FAQ)
O: Aká je typická dodacia lehota objednávok FRP výstuže?
Od: Štandardné rozmery: 2-4 týždne pre objednávky do 50 ton. Väčšie objednávky alebo rozmery na mieru: 4-8 týždňov. V hlavnej sezóne (na jar) môže byť potrebná dodatočná lehota.
O: Aké je minimálne objednávané množstvo?
Od: Prijímame objednávky od 1 tony pre štandardné rozmery. Pre priemery na mieru alebo veľké projekty ponúkame množstevné ceny.
O: Ako sa FRP výstuž balí na prepravu?
Od: Štandardné balenie: zväzky po 100-200 tyčí, pripevnené na paletách. K dispozícii je aj balenie na mieru (konkrétne veľkosti zväzkov, značkové štítky).
O: Môžete poskytnúť skúšobné certifikáty?
Od: Áno, každá šarža sa dodáva s kompletnými skúšobnými certifikátmi pokrývajúcimi pevnosť v ťahu, modul pružnosti, obsah vlákien a rozmerové overenie.
O: Akú povrchovú úpravu odporúčate?
Od: Pieskový povlak sa hodí pre väčšinu aplikácií. Pre aplikácie s vysokým namáhaním alebo tam, kde je kritická maximálna pevnosť spoja, je lepšou voľbou špirálové ovinutie.