















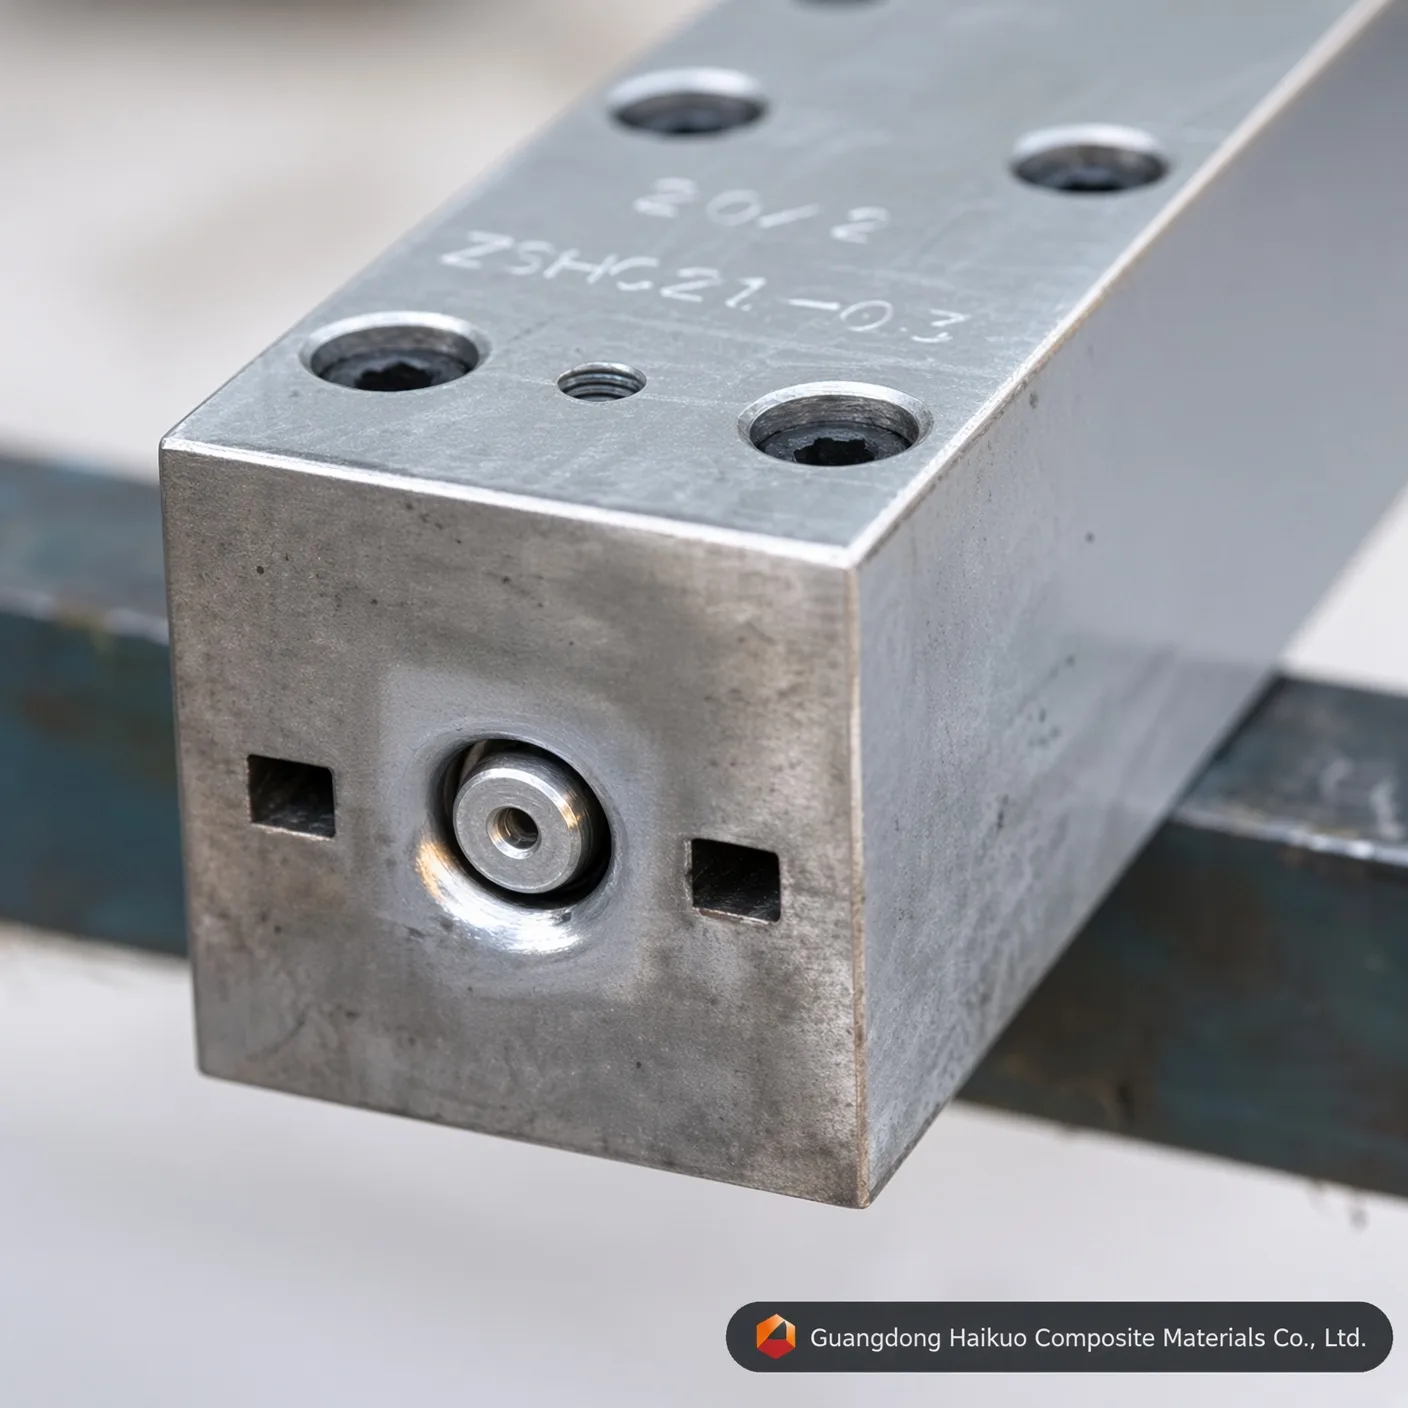
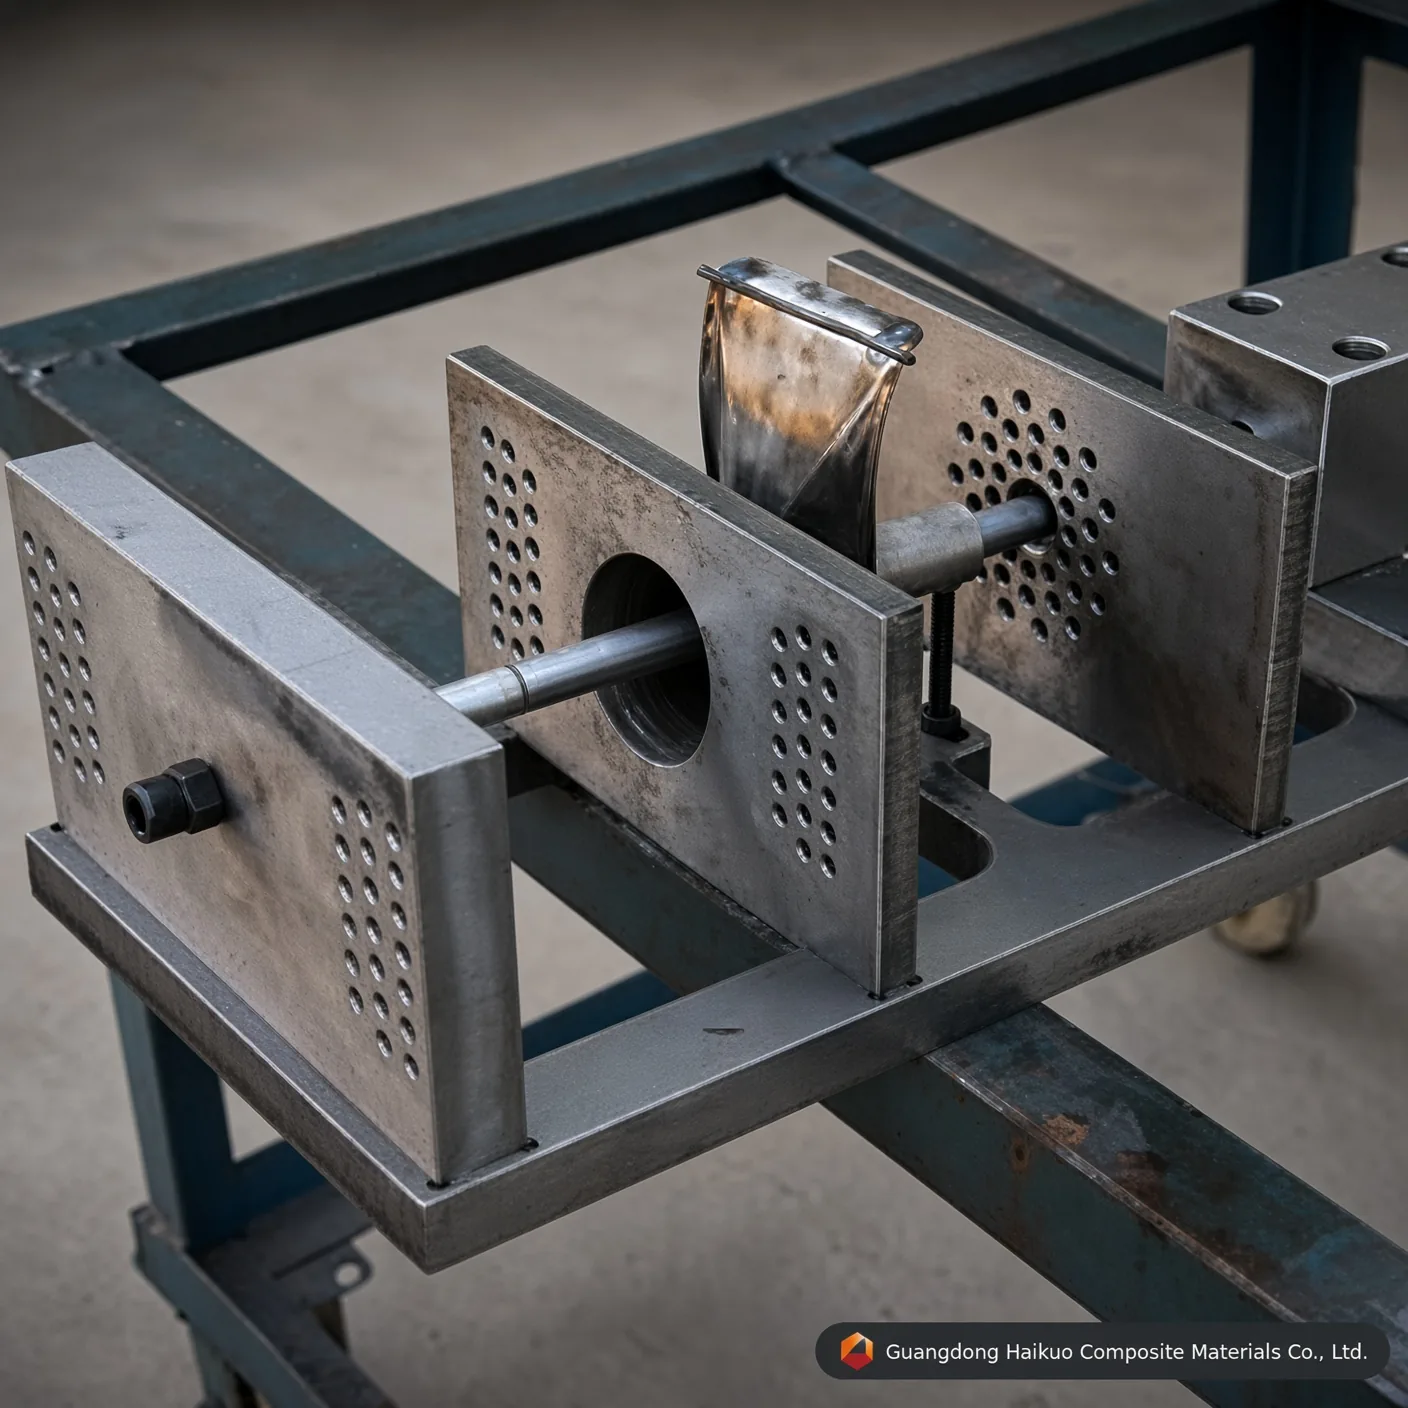
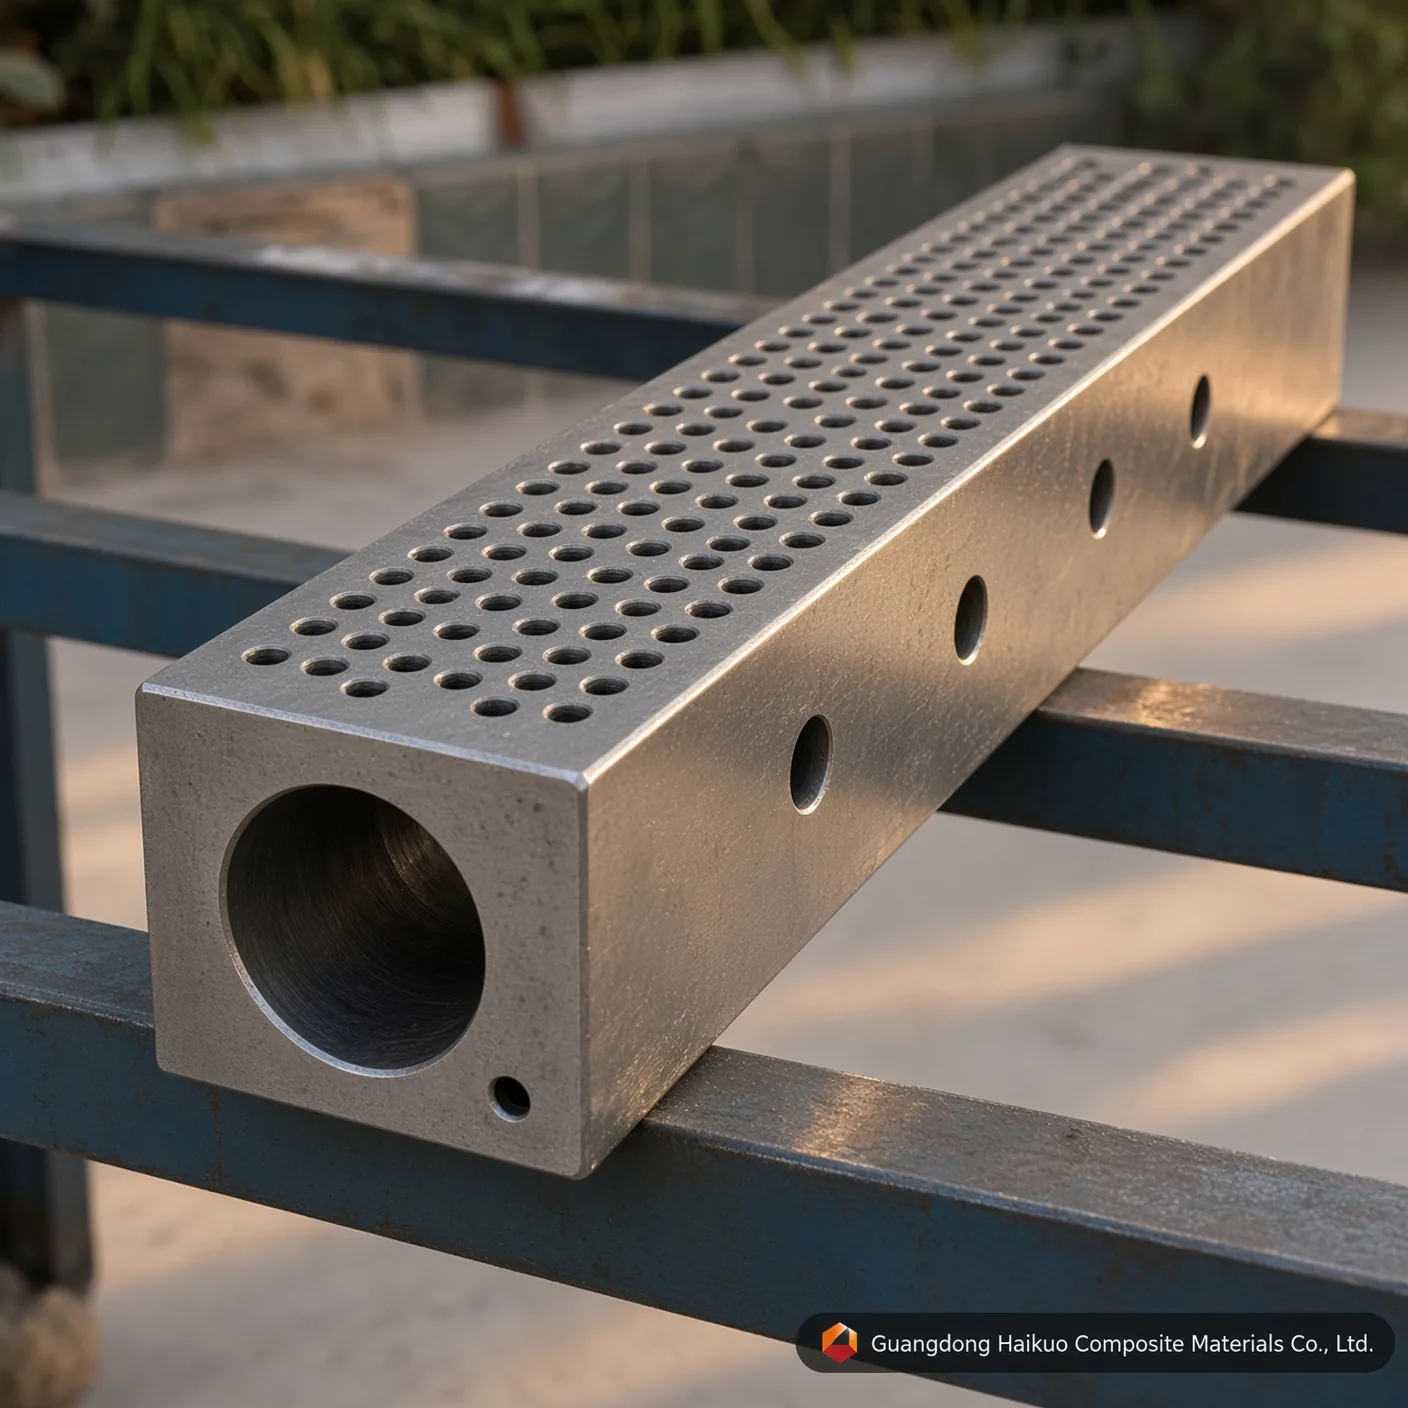
φ20*2 mm FRP kerek cső pultrúziós szerszám
Ez az FRP pultrúziós forma olyan kompozit profilok gyártására szolgál, mint rudak, kerek csövek, gerendák és keretek. A pultrúziós gépre szerelve alakítja ki a kész FRP profilt, miközben a gyantával átitatott roving folyamatosan áthalad a szerszámüregen.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
Az FRP kerek cső pultrúziós forma az FRP (szálerősítésű műanyag) csövek gyártására használt precíziós szerszám. A pultrúziós eljárás során a gyantával átitatott szálerősítést folyamatosan húzzák át egy fűtött szerszámon, rögzített keresztmetszeti alakú és méretű folytonos szelvényt alakítva. Az FRP csövek előnyei közé tartozik a kis tömeg, a nagy mechanikai szilárdság, a korrózióállóság, az elektromos szigetelés és a lángállóság, és széles körben alkalmazzák az energia-, vegyi feldolgozó, építőipari és közlekedési iparágakban.
Hogyan működik az FRP kerek cső pultrúziós forma:
1. Az erősítő szálat (például üvegszálat vagy szénszálat) letekerik, és a gyantafürdőbe vezetik átitatásra.
2. Az átitatott szál ezután egy előformázó állomáson halad át, ahol szükség szerint formázzák, mielőtt belépne a szerszámba.
3. A szerszámban a hő és a nyomás a gyantát folyékonyból gélesedő, végül merev szilárd anyaggá alakítja.
4. Egy húzóegység kihúzza a kikeményedett FRP csövet a szerszámból, és egy vágófűrész a szükséges hosszra vágja.
Az FRP kerek cső pultrúziós forma teljesítményét befolyásoló fő tényezők:
Szálerősítés: a használt szál típusa és tartalma befolyásolja a mechanikai tulajdonságokat, például a szilárdságot, merevséget és tömeget — általában a magasabb száltartalom nagyobb szilárdságot és kisebb tömeget jelent. Gyakori erősítő szálak az üvegszál, a szénszál és az aramidszál.
Gyantarendszer: a gyanta típusa és összetétele befolyásolja a vegyi teljesítményt, például a hőállóságot, korrózióállóságot és öregedésállóságot — a stabilabb gyantarendszer általában jobb hosszú távú tartósságot nyújt. A gyakran használt gyanták közé tartozik a poliészter, a vinilészter és az epoxi.
Szerszámtervezés: a szerszám alakja és méretei határozzák meg a kész profil keresztmetszetét és méretét, valamint az alakítási sebességet és egyenletességet — a pontosabban készült szerszám egyenletesebb alkatrészeket ad nagyobb hatékonysággal.
Az FRP kerek cső pultrúziós forma specifikációi és alkalmazandó szabványai
| Forma neve | FRP kerek cső pultrúziós forma |
| Specifikáció | φ20*2mm (testre szabható) |
| Anyag | 40Cr, P20, Cr12, 38CrMoAI, H13 (opcionális) |
| Üregfelület-kezelés | Nemesítés, edzés, kemény krómozás, nitridálás |
| Üreg keménysége | HRC55-60 |
| Alkalmazható gyanta | Telítetlen poliészter, vinilgyanta, epoxigyanta, fenolgyanta, poliuretán |
| Egyenesség | 0.02mm |
| Simaság | Ra=0.025~0.012 |
| Üregfelület keménysége | < 0.02mm |
| Határtűrések | ±0.3mm |
| Bevonat vastagsága | 0.04-0.05mm |
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Standard (Ra 0,040 μm érhető el) |
| Megfelelő alkalmazási profilok | maximális szerszámélettartamot és méretstabilitást igénylő kerek cső sorozatok | Szabványos volumenű kerek cső gyártás | Kis volumenű prototípusgyártás vagy próbasorozatok kerek cső esetén |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság a(z) φ20*2mm FRP kerek cső pultrúziós forma esetében?
Válasz: Az üvegszál rovingok és matók erősen koptatók. A folyamatos pultrúzió során az erősített mátrix jelentős karcoló súrlódást okoz a(z) φ20*2mm FRP kerek cső pultrúziós forma üregfalain. A pontos 0,04-0,05mm kemény krómréteg növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt, a szerszám élettartamát több mint 40 %-kal meghosszabbítva, miközben sorozatról sorozatra egyenletesen megtartja a φ20*2mm kerek cső geometriát.
K2: Hogyan befolyásolja a Ra 0,012-0,025 μm belső tükörpolírozás a húzóerőt a(z) φ20*2mm FRP kerek cső pultrúziós forma esetében?
Válasz: A tükörpolírozott üreg drámaian csökkenti a dinamikus súrlódási együtthatót a kerek cső alakító csatornában. Az alacsonyabb súrlódás azt jelenti, hogy a pultrúziós gépnek kisebb szorító-/húzóerőre van szüksége a kikeményedő kompozit előrehaladásához, ami csökkenti a soron belüli tapadást, megakadályozza a felületi szálkivirágzást, és csökkenti az energiafogyasztást hosszú gyártási sorozatokon.
K3: Melyik acélminőséget kell előírni nagy volumenű gyártáshoz a(z) φ20*2mm FRP kerek cső pultrúziós forma esetében?
Válasz: Nagy volumenű, folytonos gyártáshoz H13 szerszámacél vagy Cr12MoV szerszámacél ajánlott. A H13 a leghosszabb üzemi élettartamot és a legjobb hőfáradás-állóságot nyújtja, míg a Cr12MoV erős teljesítményt kínál alacsonyabb költséggel szabványos volumenű sorozatokhoz — a P20 formacél költséghatékony lehetőség marad prototípusgyártáshoz vagy rövid próbatételekhez.
K4: Testre szabható-e a(z) φ20*2mm FRP kerek cső pultrúziós forma nem szabványos méretekre vagy OEM specifikációkra?
Válasz: Igen. Minden pultrúziós szerszámunkhoz hasonlóan a méretek, az üregek száma és a felületkezelés az Ön pontos rajzához vagy mintájához tervezhető — mind a szabványos katalógusméreteket, mind a teljesen egyedi OEM szerszámkéréseket támogatjuk.
K5: Mely gyantarendszerekkel kompatibilis a(z) φ20*2mm FRP kerek cső pultrúziós forma?
Válasz: A szerszám az FRP pultrúzióban használt gyantarendszerek teljes körével kompatibilis, beleértve a telítetlen poliészter, vinilészter, epoxi és fenolgyantákat. Közölje velünk célgyantáját és kikeményedési profilját, és megerősítjük az optimális üregfelületet és fűtési zóna kialakítást.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






