















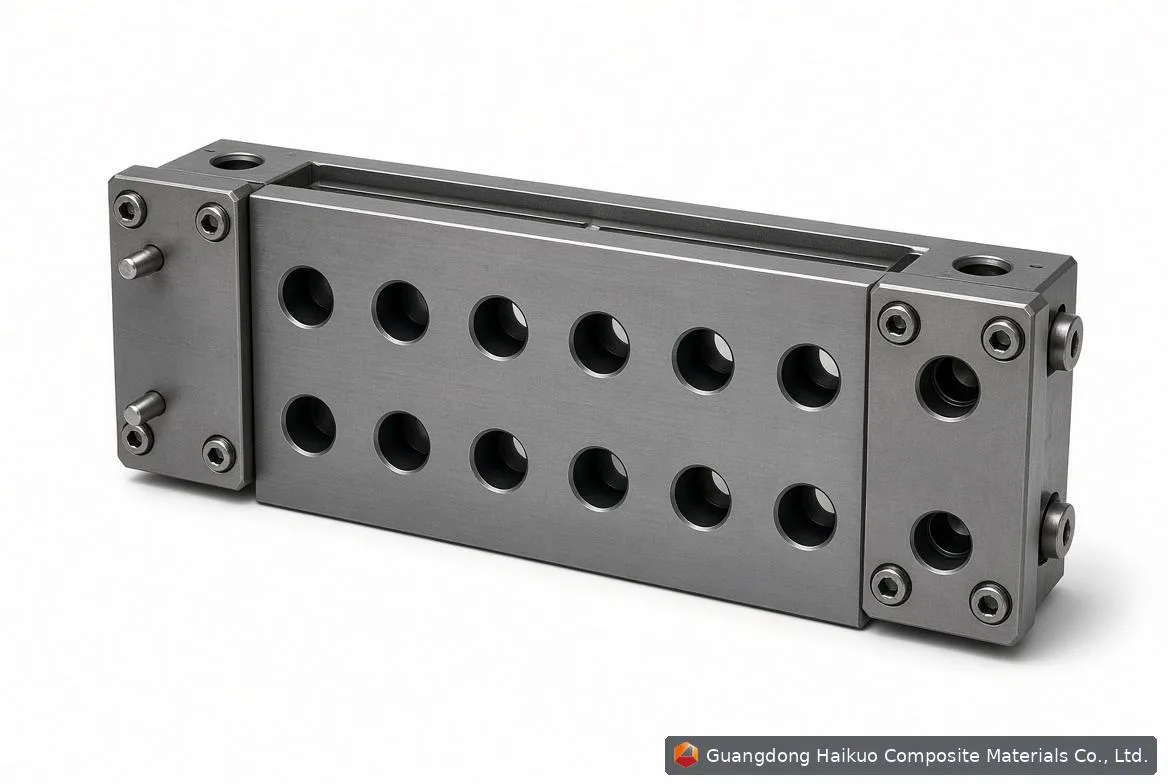
Pultrusjonsform for kompositter
Produksjon av profiler i glassfiberarmert plast (FRP) ved pultrusjon avhenger av et presisjonsverktøy de fleste aldri ser: pultrusjonsverktøyet (også kalt pultrusjonsform). Det er det som gir kontinuerlige pultruderte kompositt-profiler — brukt i bygg, romfart og mer — deres form. Denne artikkelen ser på hvordan FRP-pultrusjonsverktøy utformes, produseres og holdes i god stand.
Hva et pultrusjonsverktøy faktisk gjør
Et pultrusjonsverktøy er et presisjonsverktøy som former fiberarmert kompositt mens den beveger seg gjennom prosessen. I stedet for å presse materiale gjennom et verktøy slik tradisjonell støping gjør, trekker pultrusjon fiber-harpiks-kompositten gjennom et oppvarmet verktøy. Formhulrommet inne i profilverktøyet bestemmer formen på det som produseres — stenger, bjelker eller andre tverrsnitt — og det kontinuerlige formeverktøyet holder formen jevn fra ende til ende, noe som er nøyaktig grunnen til at pultrusjon passer til produksjon i store volumer.
Hva verktøy er laget av, og hvordan
De fleste pultrusjonsformer er maskinert av herdet stål, siden verktøyet må tåle både slipende glassfiber og vedvarende høye herdetemperaturer. Verktøyproduksjon bygger på presisjonsmaskinering for å lage et glatt formhulrom som lar harpiksen strømme jevnt. Enkelte oppsett har et harpiksinjeksjonssystem for å fordele herdeplast-harpiks jevnt, noe som styrker resultatet fra den pultruderte komposittformen. Slitesterke belegg er vanlige på presisjonsverktøy for å forlenge levetiden.
Riktig verktøydesign
God verktøydesign er det som skiller en FRP-profil av høy kvalitet fra en middelmådig. Formhulrommet må ta hensyn til harpikskrymping og fiberretning mens materialet herder. Temperaturstyringen inne i det oppvarmede verktøyet må være presis, og mer komplekse herdeplastformer bruker ofte flere varmesoner for å håndtere det. Får du utformingen av profilverktøyet riktig, får du dimensjonsnøyaktighet og en ren overflatefinish som resultat.
Å holde et verktøy i god stand
Løpende verktøyvedlikehold er det som holder produksjonskvaliteten jevn over tid. Fiber er slipende og sliter gradvis ned formhulrommet, noe som viser seg som redusert presisjon hvis det ikke følges opp. Regelmessig rengjøring og kontroll av stålverktøyet, sammen med vedlikehold av eventuelt harpiksinjeksjons-utstyr, forebygger feil før de oppstår. En solid vedlikeholdsrutine reduserer nedetid og forlenger levetiden til det kontinuerlige formeverktøyet.
Konklusjon
Pultrusjonsverktøyet står i sentrum av produksjonen av FRP-pultrusjon — det er det som gjør sterke, lette profiler mulig i utgangspunktet. Løpende forbedringer innen verktøydesign, produksjon og presisjon fortsetter å drive effektivitet og kvalitet framover, og jevnt verktøyvedlikehold er det som lar produsenter holde tritt med økende etterspørsel etter FRP-profiler på tvers av bransjer.