















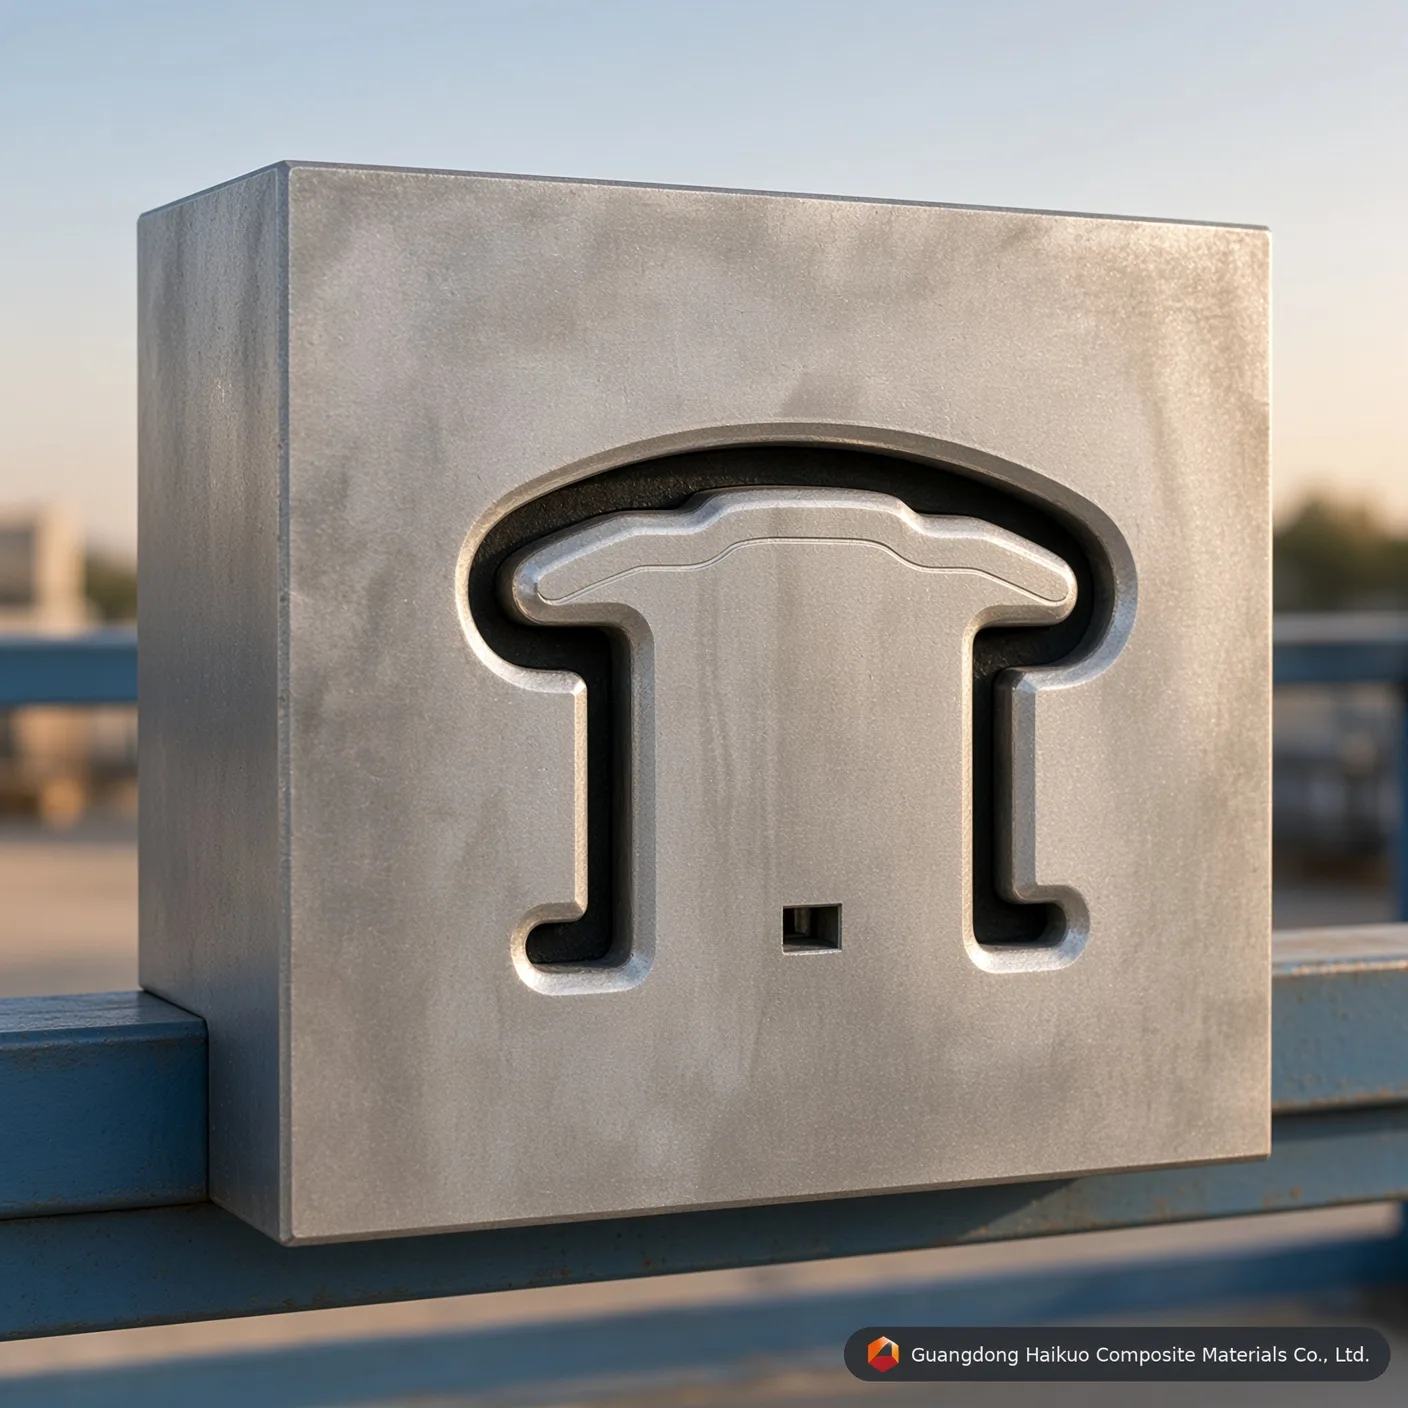
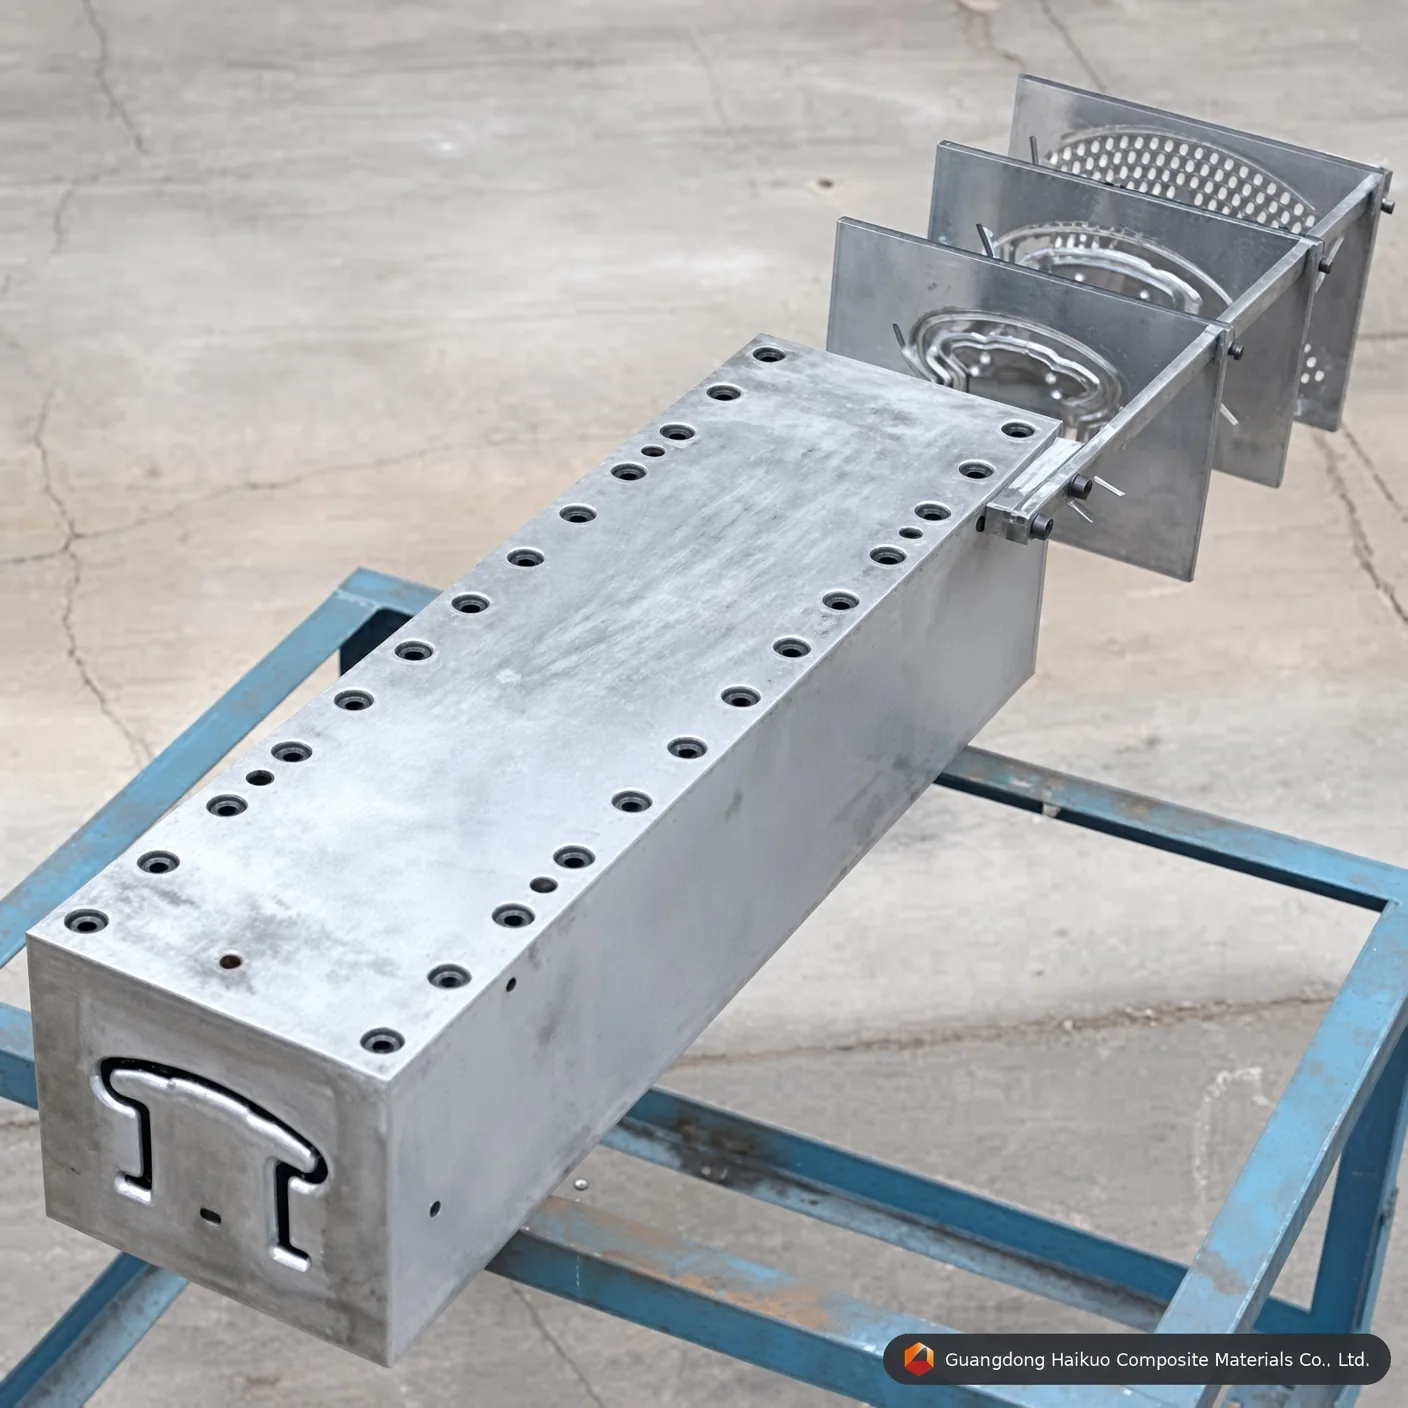
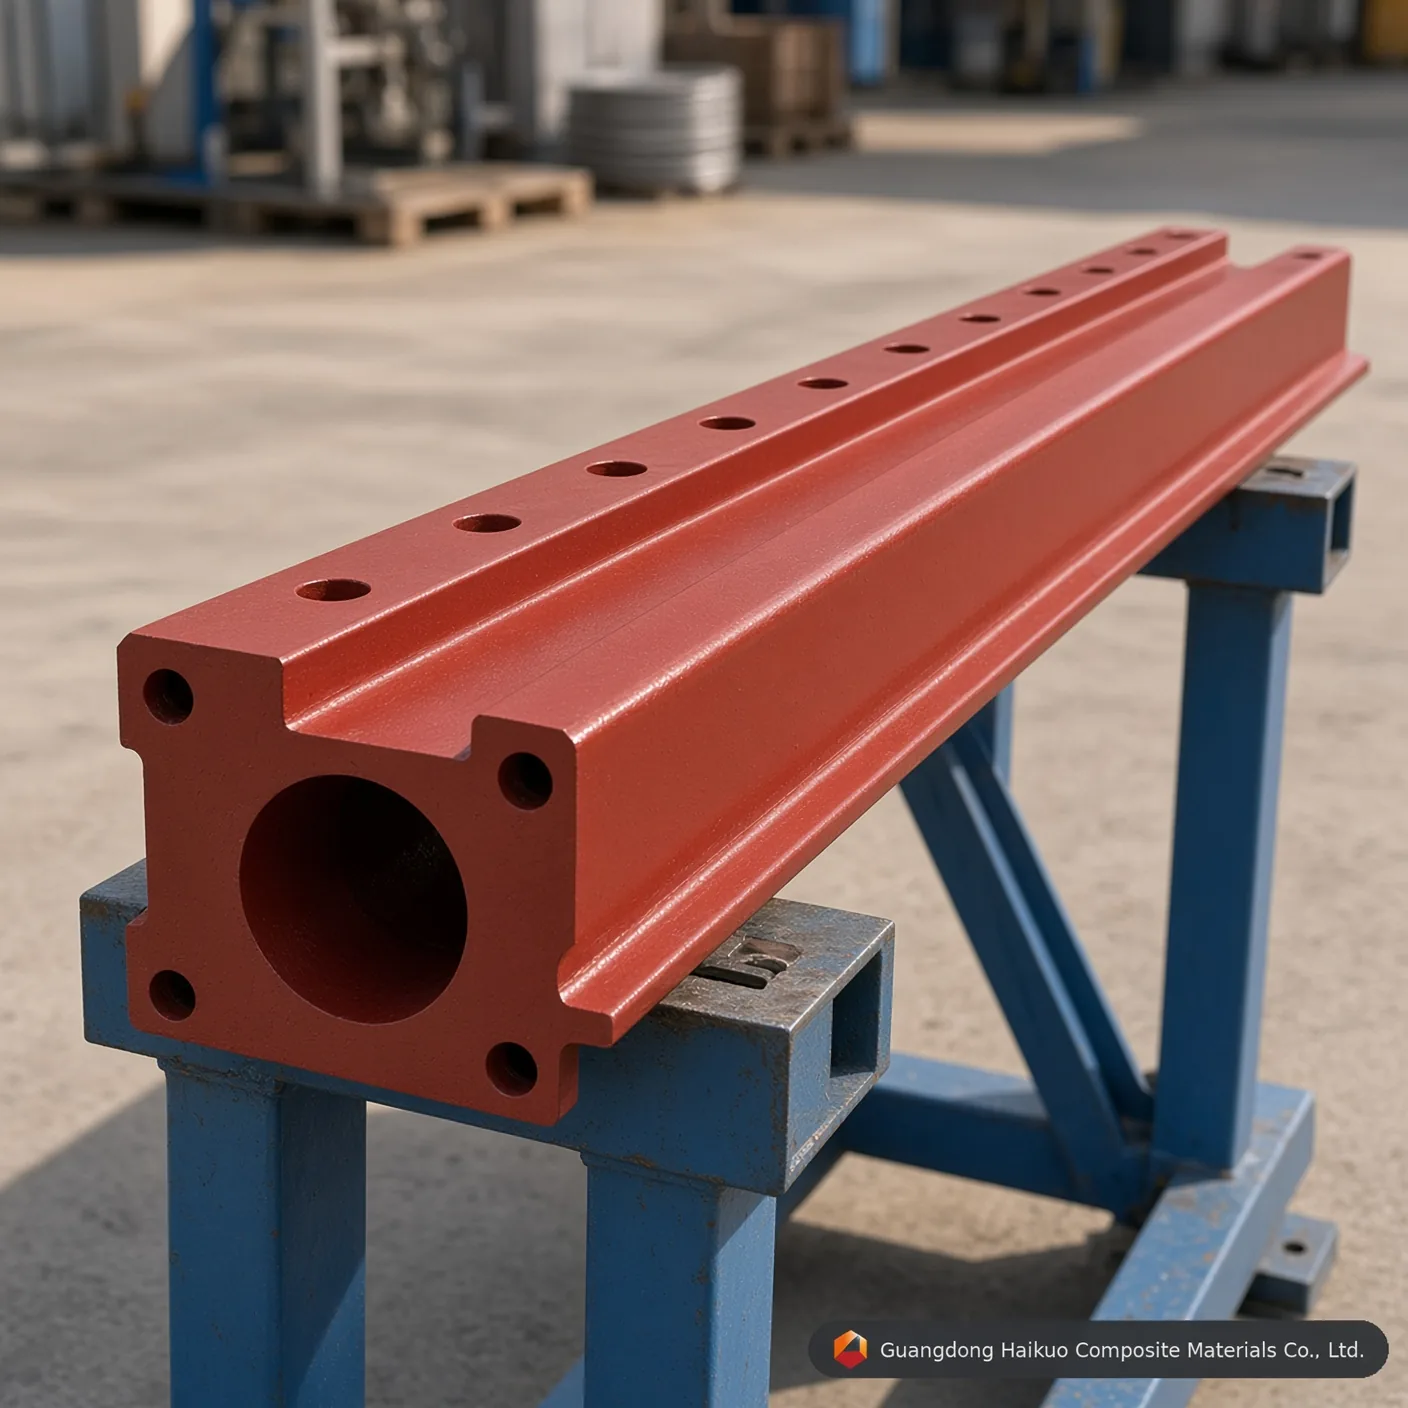
Pultrusjonsform for glassfiberrekkverksprofiler
Denne formen monteres på FRP-pultrusjonsmaskinen og former FRP-profiler som flate strimler, U-profiler, stenger, runde rør, rekkverk, I-bjelker, rammer og lignende, ved å trekke roving og harpiks kontinuerlig gjennom det oppvarmede hulrommet for å bygge opp hvert tverrsnitt.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Pultrusjonsprofilform for rekkverk i glassfiber er et verktøy som brukes til å produsere FRP-rør (glassfiberarmert plast). Pultrusjonsprosessen trekker harpiksmettet fiberarmering gjennom et oppvarmet verktøy og danner et kontinuerlig rør med fast tverrsnitt og størrelse. FRP-rør har lav vekt, høy styrke, korrosjonsmotstand, elektrisk isolasjon og brannmotstand, og brukes derfor mye i kraft-, kjemi-, bygg- og transportindustrien.
Slik fungerer pultrusjonsprofilform for rekkverk i glassfiber
1. Armeringsfiber (glassfiber, karbonfiber osv.) avvikles fra spolen og føres inn i harpiksimpregneringsbadet.
2. Den harpiksmettede fiberen går deretter gjennom et forformingsfeste som ordner den til ønsket profil før den går inn i verktøyhulrommet.
3. Varme og trykk inne i verktøyet herder harpiksen og tar den fra flytende tilstand gjennom geldannelse til et herdet komposittmateriale.
4. Den ferdige profilen trekkes klar av verktøyet av trekkenheten og kuttes til spesifisert lengde med en kappsag.
Hva som bestemmer ytelsen og parameterne til pultrusjonsprofilform for rekkverk i glassfiber
Armeringstype: fiberkvaliteten og -innholdet som velges påvirker delens styrke, stivhet og vekt, og et høyere fiberinnhold gir vanligvis en lettere og sterkere profil. Vanlige armeringer er glass-, karbon- og aramidfiber.
Harpiksformulering: harpikstypen og blandingsforholdet påvirker varmebestandighet, korrosjonsmotstand og aldringsytelse, og en mer stabil formulering gir lengre levetid. Polyester-, vinylester- og epoksyharpiks er typiske valg.
Verktøygeometri: formen og målene som er maskinert inn i verktøyet bestemmer profilens tverrsnitt og samlede størrelse og påvirker både formingshastighet og kvalitet, og verktøy med strammere toleranser gir jevnere og mer effektiv produksjon.
Formparametere og utførelsesstandarder for dette pultrusjonsverktøyet
| Formnavn | Pultrusjonsprofilform for rekkverk i glassfiber |
| Spesifikasjon | Etter kundens tilpasning |
| Materiale | 40Cr, P20, Cr12, 38CrMoAI, H13 (valgfritt) |
| Overflatebehandling av hulrom | Herding og anløping, herding, hardforkroming, nitrering |
| Hulrommets hardhet | HRC55-60 |
| Egnet harpiks | Umettet polyester, vinylharpiks, epoksyharpiks, fenolharpiks, polyuretan |
| Rettlinjethet | 0.02mm |
| Glatthet | Ra=0,025~0,012 |
| Hardhet på hulrommets overflate | < 0.02mm |
| Grensetoleranser | ±0.3mm |
| Plateringstykkelse | 0.04-0.05mm |
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | rekkverksprofiler som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av rekkverksprofiler i standardvolum | Prototyping eller testserier av rekkverksprofiler i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for pultrusjonsprofilformen for rekkverk i glassfiber?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i pultrusjonsprofilformen for rekkverk i glassfiber. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn rekkverks-geometri serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på pultrusjonsprofilformen for rekkverk i glassfiber?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for rekkverksprofilen dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med pultrusjonsprofilformen for rekkverk i glassfiber?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan pultrusjonsprofilformen for rekkverk i glassfiber tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er pultrusjonsprofilformen for rekkverk i glassfiber kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






