















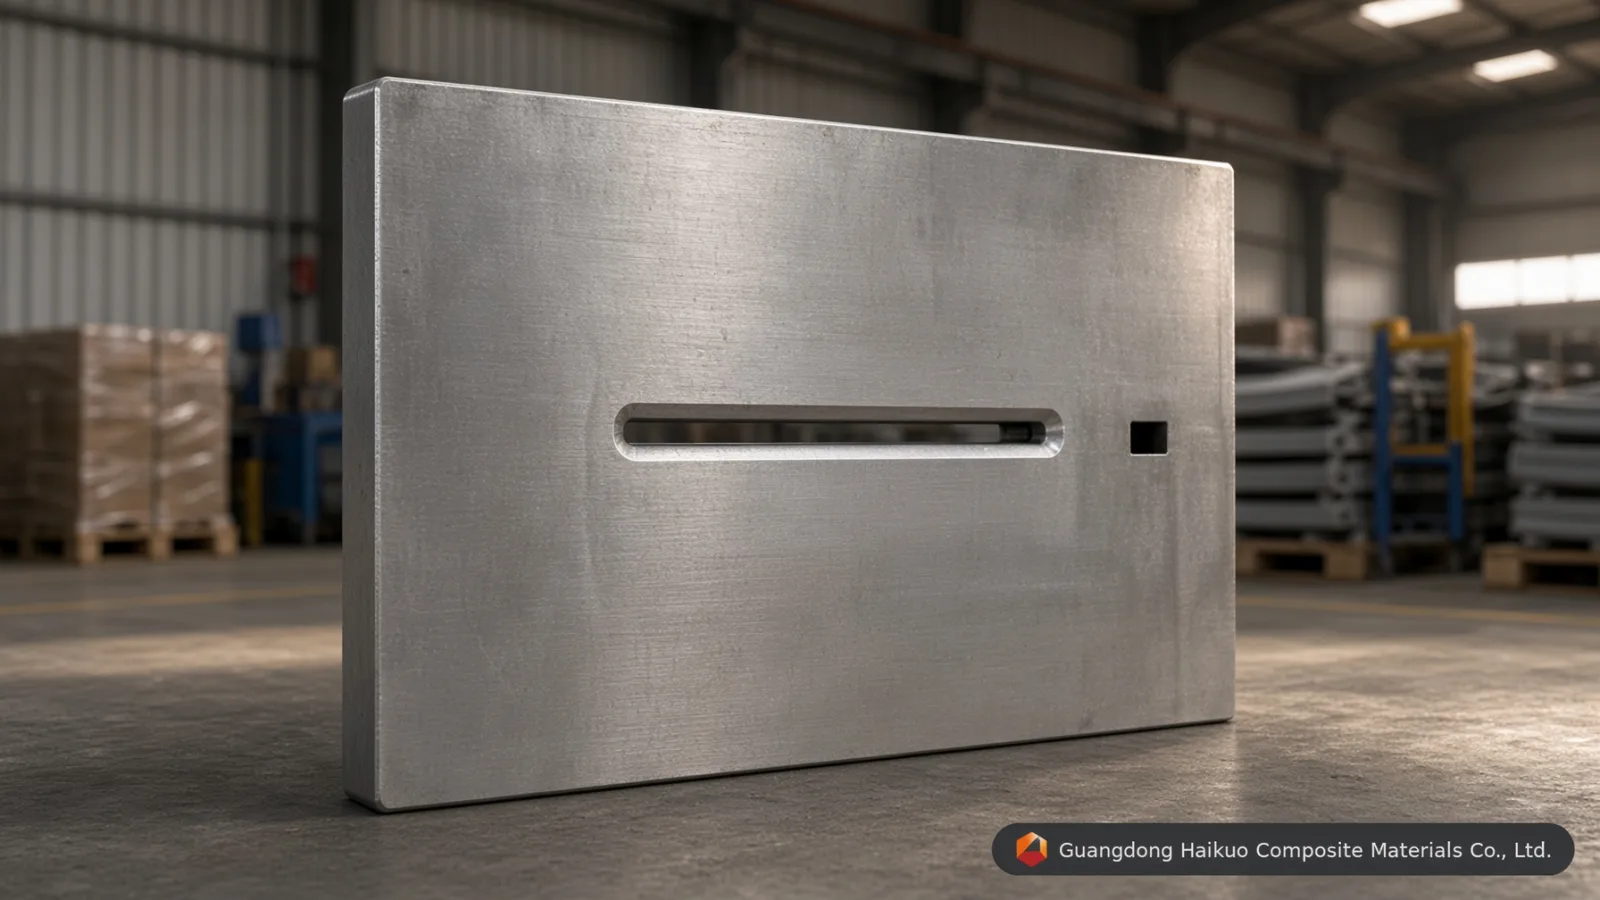
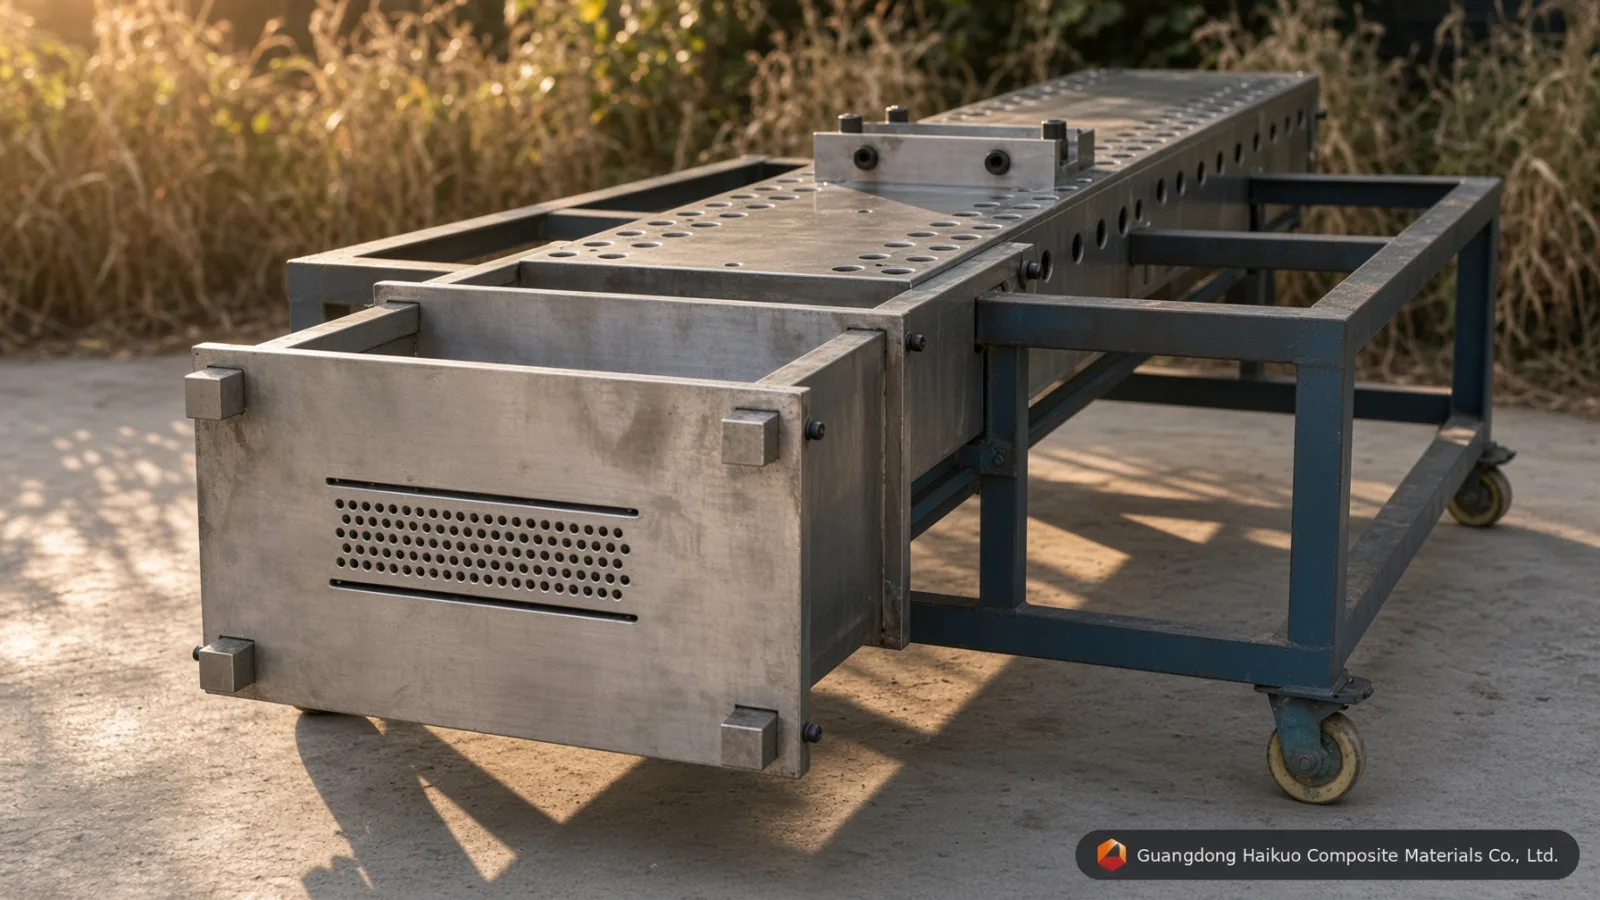
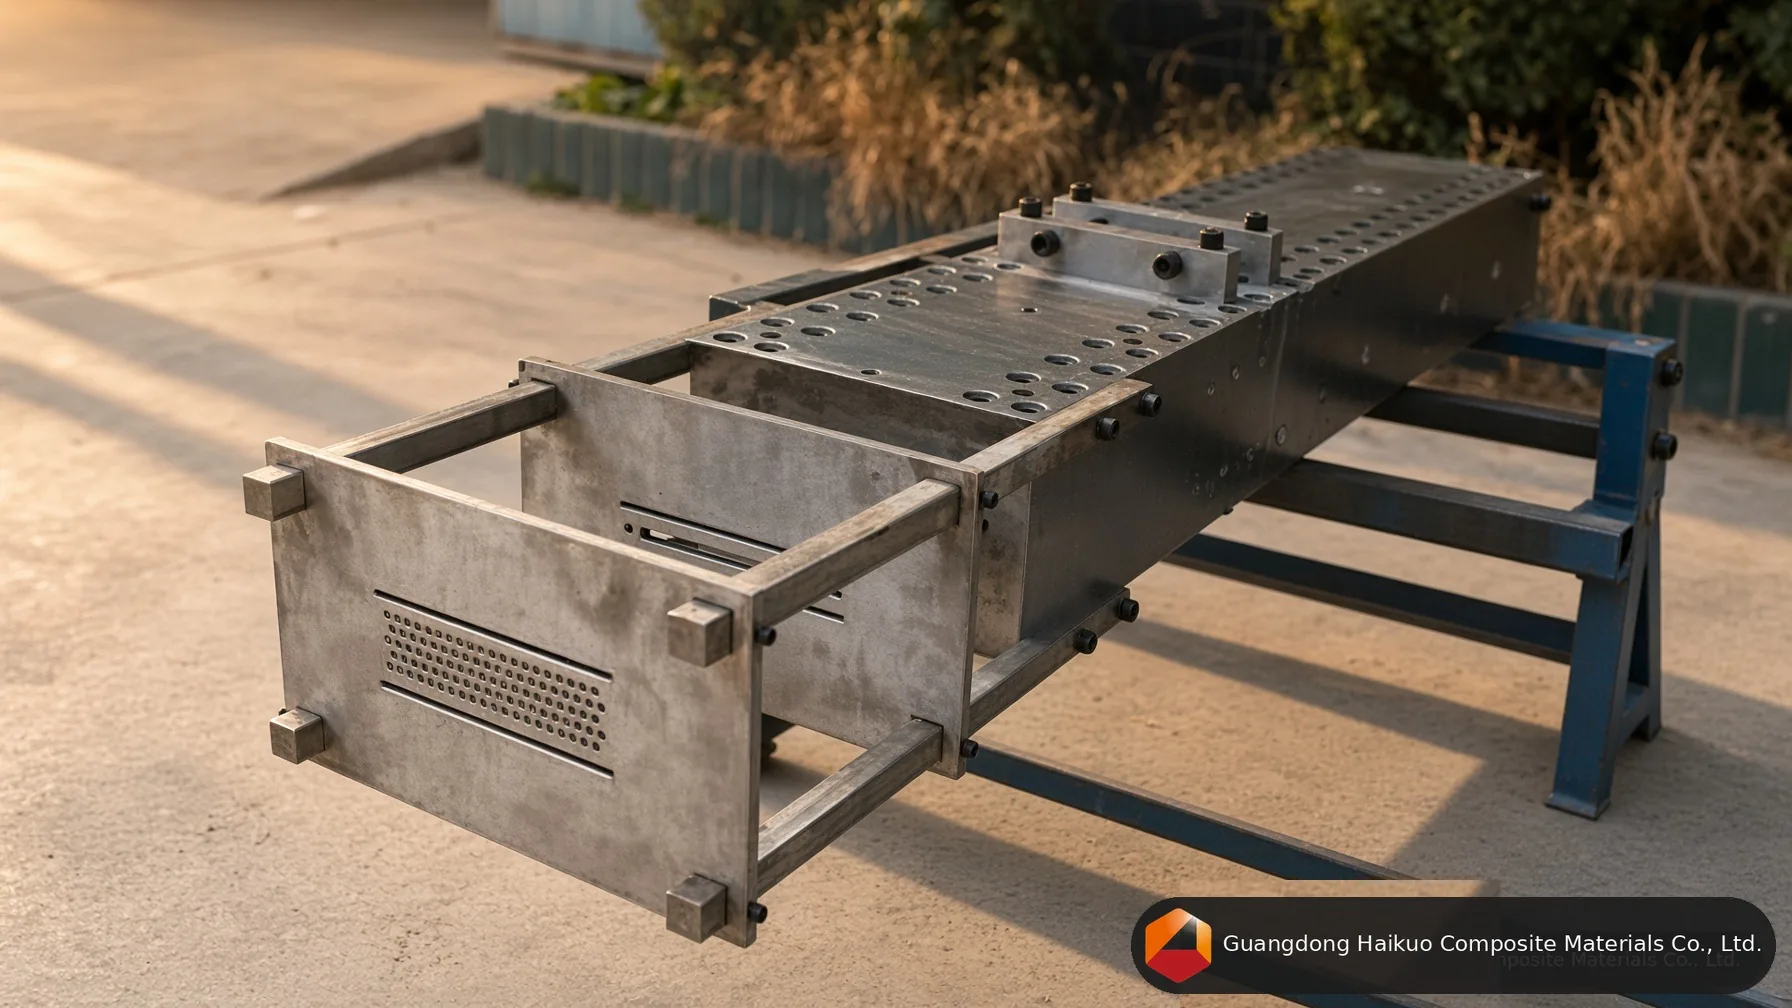
Pultrusionsform til flad FRP-strimmel 150*5 mm
Denne FRP-pultrusionsform producerer profiler, herunder flad strimmel, FRP-plade, FRP-dæk, stang, rundt rør, rektangulært rør, bjælke, ramme og mere. Den monteres direkte på pultrusionslinjen, hvor kontinuerlig fiberroving og harpiks trækkes gennem værktøjet for at danne den færdige profil.
Udførelsesstandard
Retlinethed: 0,02 mm Glathed: Ra=0,025~0,012 Hårdhed af hulrummets overflade: < 0,02 mm Grænsetolerancer: ±0,3 mm Pletteringstykkelse: 0,04-0,05 mm Skræddersyet service tilbydes
Pultrusionsværktøj til flad FRP-strimmel er præcisionsværktøj, der bruges til at forme FRP-rør (fiberarmeret plast). Pultrusionsprocessen trækker harpiksmættet fiber kontinuerligt gennem et opvarmet værktøj og danner en kontinuerlig profil med fast tværsnitsform og -størrelse. FRP-rør har et gunstigt forhold mellem styrke og vægt sammen med korrosionsbestandighed, elektrisk isolering og brandhæmning, hvilket er grunden til, at det bruges bredt i el-, kemiindustri-, bygge- og transportbranchen.
Sådan fungerer pultrusionsværktøj til flad FRP-strimmel
1. Glasfiber, kulfiber eller anden armering trækkes af kreelen og ledes ind i harpiksbadet til imprægnering.
2. Den harpiksmættede fiber passerer derefter gennem en præformer, der former den til målprofilen, før den går ind i værktøjet.
3. Inde i det opvarmede værktøj udsættes fiberen for varme og tryk, mens harpiksen går fra væske til gel og til sidst hærder til et stift komposit.
4. En trækenhed trækker den hærdede FRP-profil ud af værktøjet, hvorefter en afkortningssav skærer den til den ønskede længde.
Hvad der afgør ydeevne og parametre for pultrusionsværktøj til flad FRP-strimmel
Fiberarmering: Typen og mængden af anvendt fiber påvirker den færdige profils styrke, stivhed og vægt — generelt betyder et højere fiberindhold større styrke og mindre vægt. Glasfiber, kulfiber og aramidfiber er de armeringer, der oftest bruges.
Harpikssystem: Harpikstypen og blandingsforholdet bestemmer den kemiske ydeevne, herunder varmebestandighed, korrosionsbestandighed og modstand mod ældning; en mere stabil harpiksformulering betyder generelt bedre holdbarhed. Polyester-, vinylester- og epoxyharpikser er de systemer, der oftest specificeres.
Værktøjsdesign: Værktøjets form og størrelse fastlægger profilens tværsnit og dimensioner samt formningshastighed og -kvalitet. Et mere præcist fremstillet værktøj giver generelt mere ensartede emner og højere produktionseffektivitet.
Parametre og udførelsesstandarder for pultrusionsværktøj
| Formnavn | Pultrusionsform til flad FRP-strimmel |
| Specifikation | 150*5 mm (kan specialtilpasses) |
| Materiale | 40Cr, P20, Cr12, 38CrMoAI, H13 (valgfrit) |
| Overfladebehandling af hulrum | Bearbejdning og anløbning, hærdning, hårdforkromning, nitrering |
| Hulrummets hårdhed | HRC55-60 |
| Egnet harpiks | Umættet polyester, vinylharpiks, epoxyharpiks, phenolharpiks, polyurethan |
| Retlinethed | 0.02mm |
| Glathed | Ra=0,025~0,012 |
| Hårdhed af hulrummets overflade | < 0.02mm |
| Grænsetolerancer | ±0.3mm |
| Pletteringstykkelse | 0.04-0.05mm |
Værktøjsspecifikationer og tekniske indsigter
| Værktøjsstålkvalitet | H13-værktøjsstål (premium) | Cr12MoV-værktøjsstål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kernens arbejdslevetid | Fremragende (over 50.000+ meter med glasfiber) | Høj (omkring 30.000 – 40.000 meter) | Moderat (egnet til prototyper i små serier) |
| Modstand mod termisk udmattelse | Ultrahøj (bevarer HRC-hårdhed ved høj temperatur) | Moderat (god til polyestermatricer) | Dårlig (tilbøjelig til dimensionsslid ved vedvarende PU) |
| Indvendig spejlpoleret afslutning | Fremragende (opnår Ra 0,012 μm) | Meget god (opnår Ra 0,025 μm) | Standard (opnår Ra 0,040 μm) |
| Egnede anvendelsesprofiler | serier med flade strimler, der kræver maksimal værktøjslevetid og dimensionsstabilitet | Standardvolumen i produktion af flade strimler | Prototyping eller prøveserier af flade strimler i små mængder |
Spørgsmål og svar om præcisionsformkonstruktion
Sp1: Hvorfor er en tykkelse på 0,04-0,05 mm hårdforkromning afgørende for 150*5 mm pultrusionsform til flad FRP-strimmel?
Svar: Glasfiberrovings og -måtter er meget slibende. Under kontinuerlig pultrusion skaber den armerede matrix betydelig ridsende friktion mod hulrummets vægge i 150*5 mm pultrusionsformen til flad FRP-strimmel. Et præcist 0,04-0,05 mm hårdforkromet lag hæver overfladens mikrohårdhed og beskytter det underliggende værktøjsstål, hvilket forlænger værktøjets levetid med over 40 %, samtidig med at 150*5 mm-geometrien holdes ensartet serie efter serie.
Sp2: Hvordan påvirker indvendig spejlpolering til Ra 0,012-0,025 μm trækkraften i 150*5 mm pultrusionsform til flad FRP-strimmel?
Svar: Et spejlpoleret hulrum reducerer den dynamiske friktionskoefficient dramatisk inde i formningskanalen til den flade strimmel. Lavere friktion betyder, at pultrusionsmaskinen har brug for mindre fastspændings-/trækkraft for at føre den hærdende komposit frem, hvilket skærer ned på hæftning i linjen, forhindrer fiberudblomstring på overfladen og reducerer energiforbruget over lange produktionsserier.
Sp3: Hvilken stålkvalitet bør specificeres til produktion af store mængder med 150*5 mm pultrusionsform til flad FRP-strimmel?
Svar: Til kontinuerlig produktion i store mængder anbefales H13-værktøjsstål eller Cr12MoV-formstål. H13 giver den længste arbejdslevetid og bedste modstand mod termisk udmattelse, mens Cr12MoV yder stærkt til en lavere pris ved serier i standardvolumen — P20-formstål er fortsat en omkostningseffektiv mulighed til prototyper eller korte prøvebatches.
Sp4: Kan 150*5 mm pultrusionsform til flad FRP-strimmel tilpasses til ikke-standarddimensioner eller OEM-specifikationer?
Svar: Ja. Som med alt vores pultrusionsværktøj kan dimensioner, antal hulrum og overfladebehandling konstrueres efter din nøjagtige tegning eller prøve — vi understøtter både standardstørrelser fra kataloget og fuldt specialtilpassede OEM-værktøjsønsker.
Sp5: Hvilke harpikssystemer er 150*5 mm pultrusionsform til flad FRP-strimmel kompatibel med?
Svar: Værktøjet er kompatibelt med hele udvalget af harpikssystemer, der bruges ved FRP-pultrusion, herunder umættede polyester-, vinylester-, epoxy- og phenolharpikser. Oplys din ønskede harpiks og hærdeprofil, så kan vi bekræfte den optimale finish i hulrummet og opsætning af varmezoner.
Produktionsproces

Ingeniørens formdesign

Justering af profilform

Planering af råemne

CNC-bearbejdning af form

Stansning af form

Overfladeslibning

Polering af hulrummets indervæg

Forkromning af form
Certifikat






