















Matriz de pultrusão para tubo côncavo de PRFV φ35mm: ferramental especial para perfis personalizados
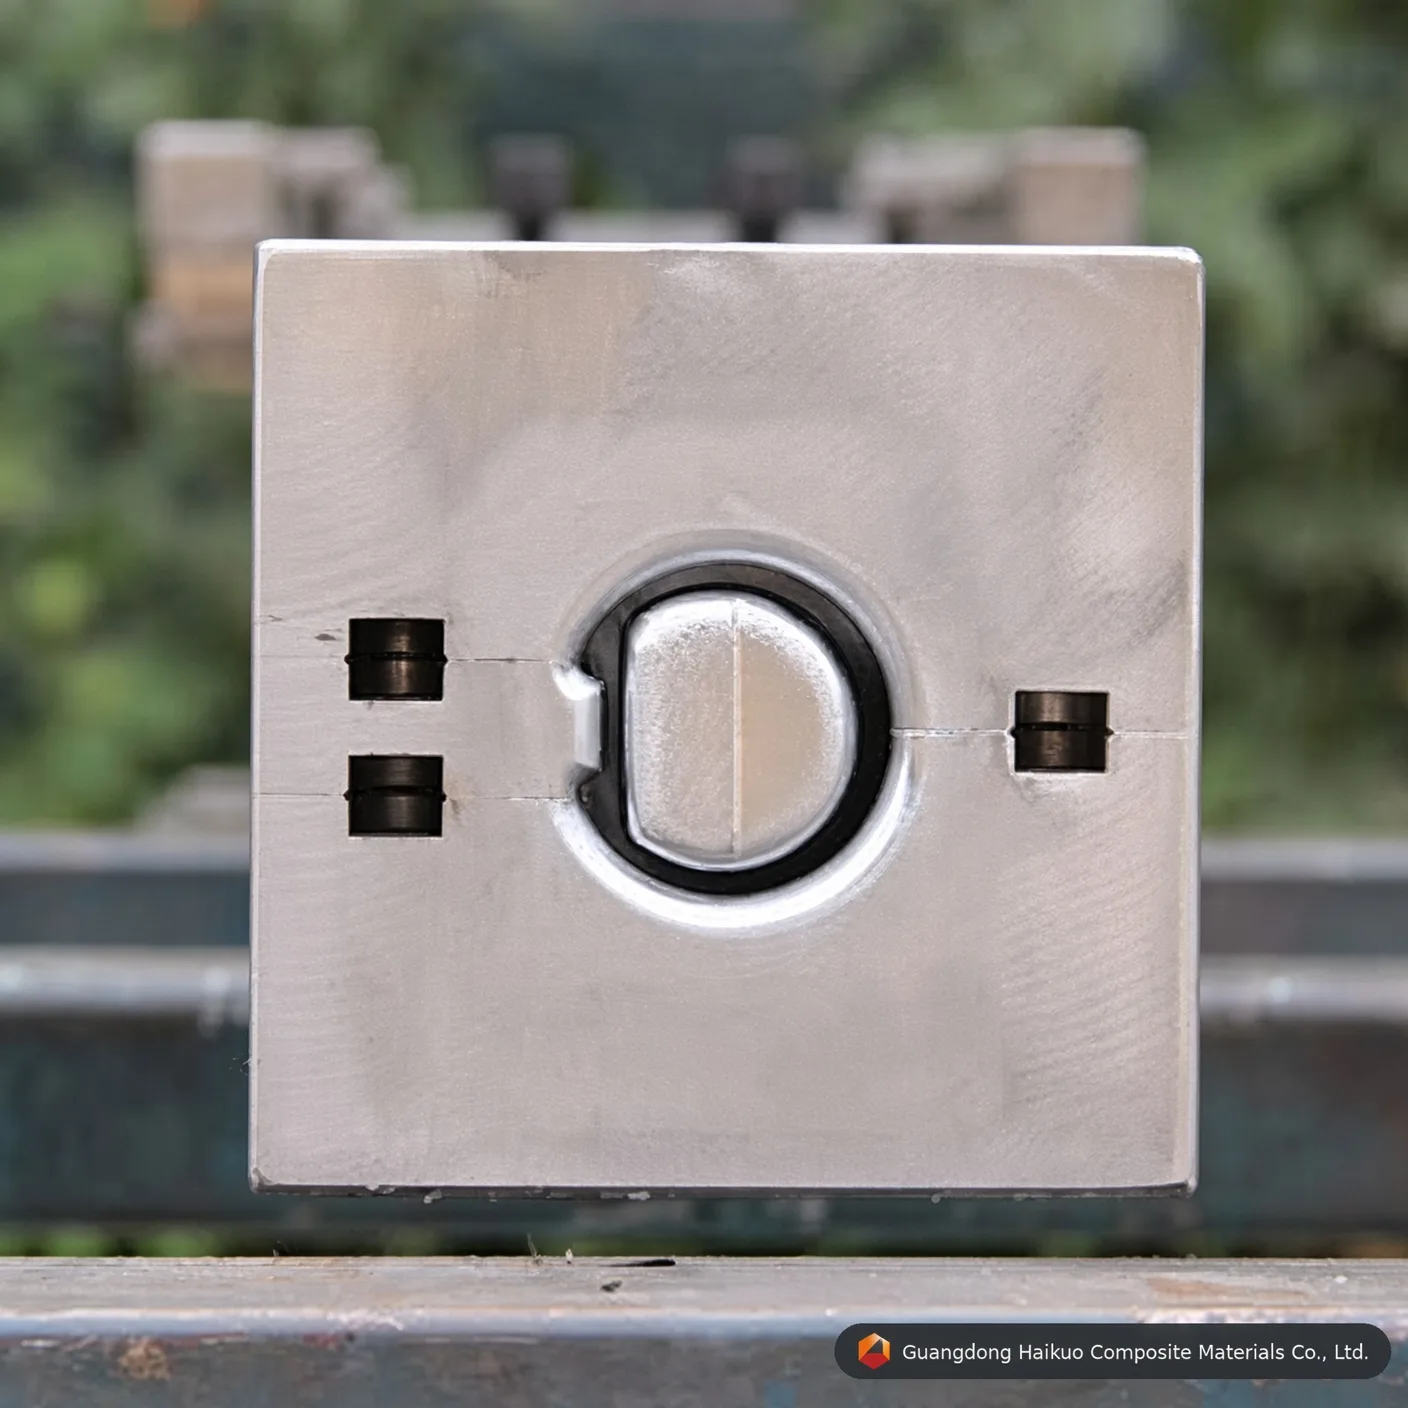
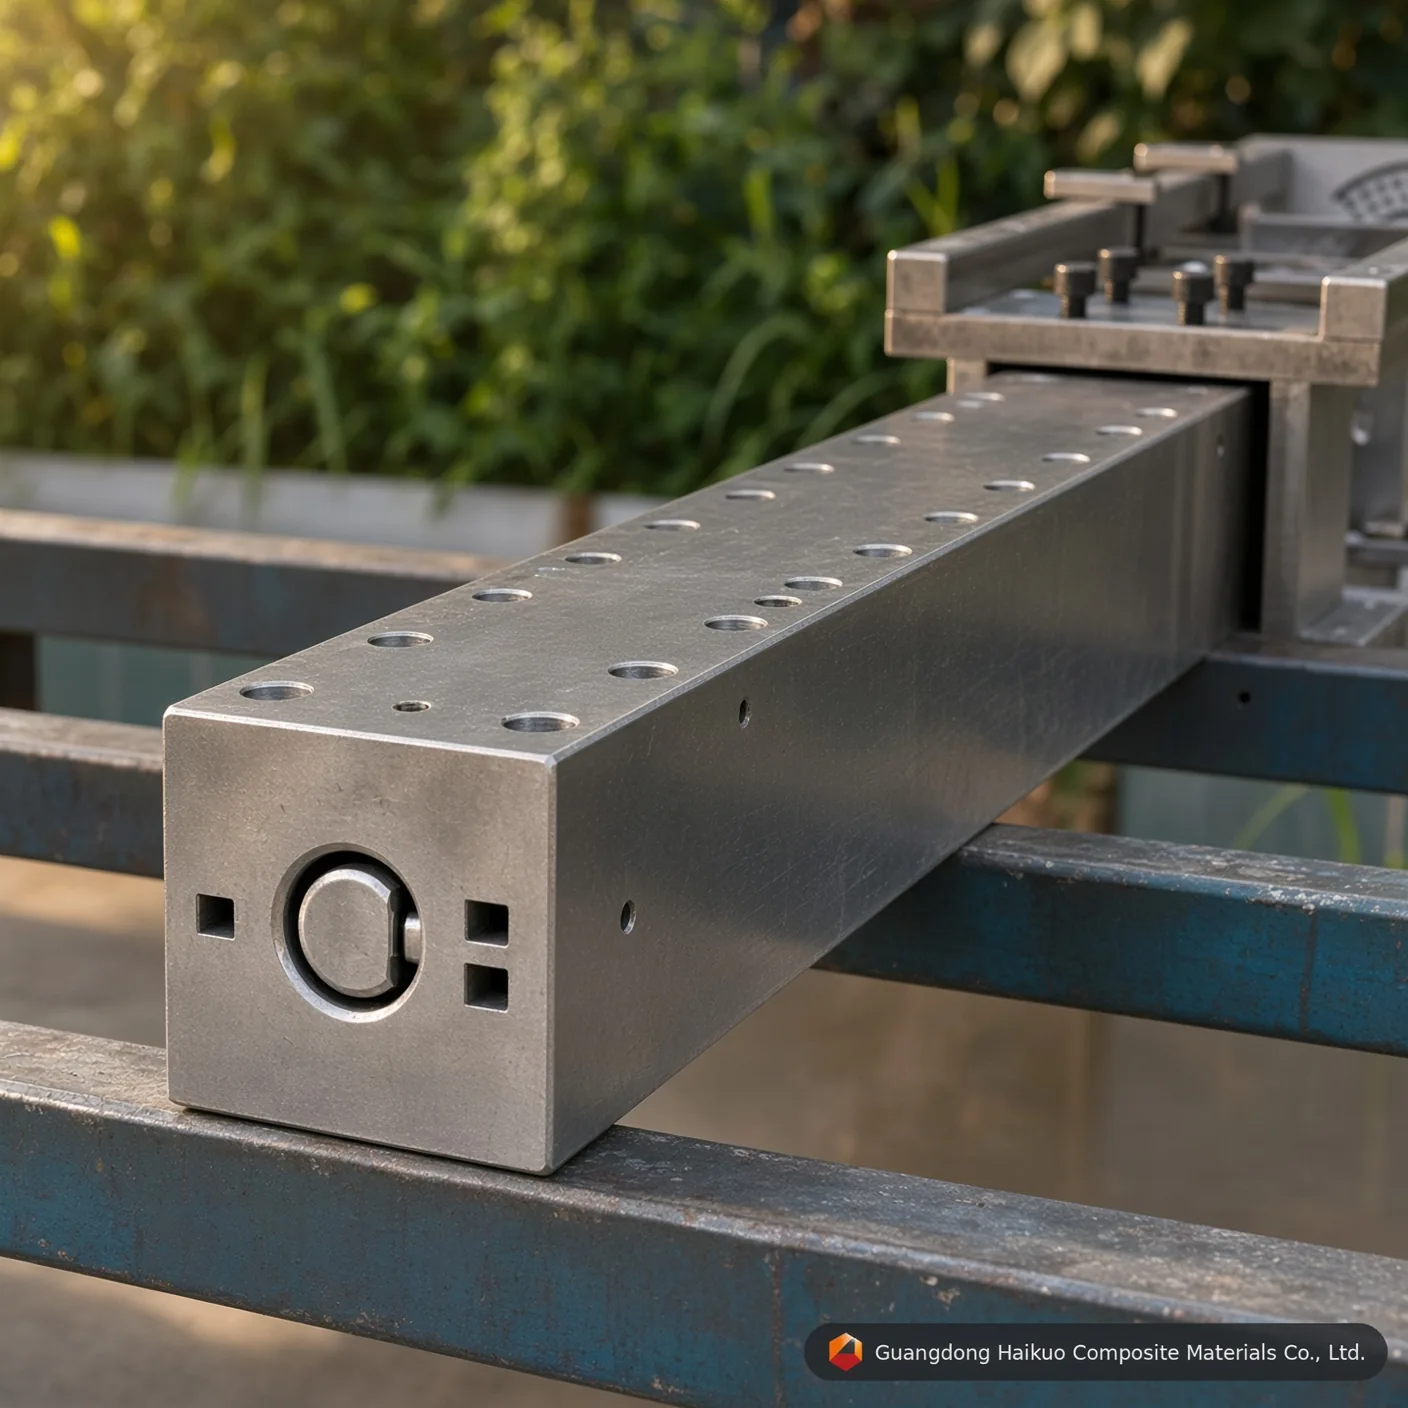
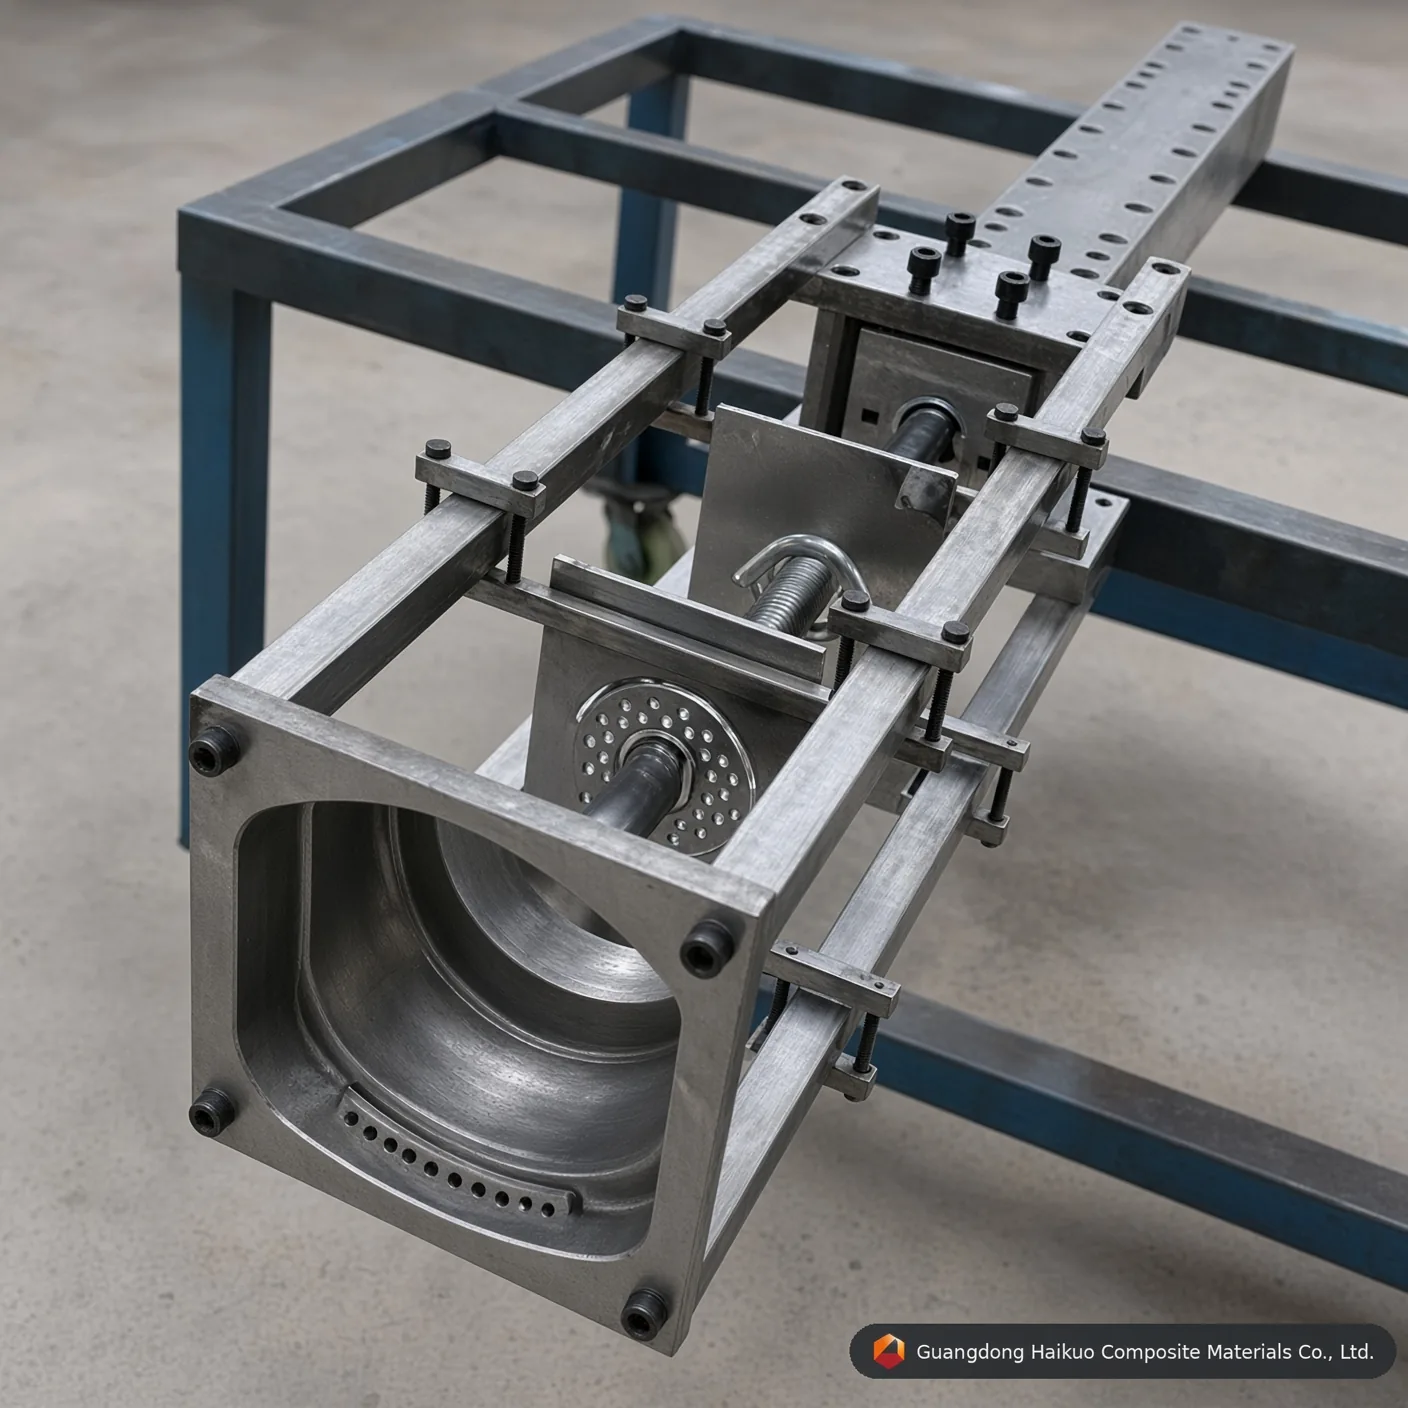
Atualize a sua linha de produção com esta matriz de pultrusão para tubo côncavo de PRFV φ35mm, projetada para geometrias complexas com aço Cr12 e uma cavidade cromada de acabamento espelhado, muito adequada a usos arquitetônicos e industriais premium.
Norma de execução
Retilineidade: 0,02mm Acabamento liso: Ra=0,025~0,012 Dureza da superfície da cavidade: < 0,02mm Tolerâncias de contorno: ±0,3mm Espessura do revestimento: 0,04-0,05mm Serviços personalizados disponíveis
DescriçãoPerguntas frequentesFale conosco
Engenharia de precisão para perfis de PRFV complexos
À medida que o projeto arquitetônico e industrial continua a evoluir em 2026, os tubos redondos lisos nem sempre atendem a necessidades estéticas ou funcionais. O molde de pultrusão para tubo côncavo de PRFV φ35mm é feito para produzir perfis “côncavos” ou “canelados” especiais, para brises premium, móveis de alto padrão e isoladores elétricos especializados. Na Guangdong Haikuo, sabemos que as seções côncavas trazem desafios distintos de escoamento da resina e de distribuição das fibras, e por isso os nossos moldes são projetados com termodinâmica interna otimizada, para manter cada canelura nítida, estruturalmente sólida e sem emendas.
1. Como funciona a pultrusão côncava
Um tubo côncavo de φ35mm exige um grau de precisão da cavidade da matriz maior que o de um perfil circular comum, já que as “reentrâncias” do formato podem criar zonas ricas em resina ou vazios de fibra se não forem controladas:
- Dinâmica de escoamento: A zona de entrada do molde é usinada por CNC para conduzir os rovings e as mantas sem problemas até as reentrâncias côncavas, sem enroscar nem criar tensão irregular.
- Resfriamento/aquecimento diferencial: Como a espessura da parede varia entre as cristas e os vales côncavos, os nossos moldes posicionam cartuchos de aquecimento de forma estratégica, para manter constante a velocidade de cura em toda a seção transversal.
- Alinhamento do mandril: O mandril interno é chavetado com precisão à matriz externa, para impedir que gire ou se desloque, e mantém a espessura da parede estável entre 2mm e 4mm, conforme a especificação do cliente.
2. Materiais do ferramental e acabamento de superfície
As fibras de vidro arrastadas continuamente pelos cantos côncavos geram atrito constante, e por isso usamos aços-ferramenta de dureza ultra alta:
- Cr12 / Cr12MoV: Um aço de alto cromo que oferece a resistência à abrasão necessária para produções de milhares de metros.
- Aço-ferramenta H13: Sugerido para pultrusão em alta velocidade com resinas de poliuretano ou éster vinílicas, onde a estabilidade térmica mais importa.
- Superpolimento espelhado: Polir as reentrâncias côncavas até Ra 0,012 dá um acabamento de “grau óptico”, que impede o acúmulo de resina nos cantos das caneluras, acúmulo que causaria defeitos de superfície e aumentaria a força de tração.
3. Parâmetros técnicos do molde côncavo φ35mm
| Especificação técnica | Valor padrão | Vantagem de engenharia |
|---|---|---|
| Diâmetro do perfil | φ35,0 mm | Otimizado para a estética arquitetônica. |
| Material da cavidade | Cr12 / H13 / P20 | Excepcional resistência ao desgaste e ao calor. |
| Acabamento liso da superfície | Ra 0,025 ~ 0,012 | Acabamento decorativo classe A. |
| Dureza | HRC 55 – 60 | Imune a riscos causados pela fibra de vidro. |
| Espessura do cromo | 0.04 – 0.06 mm | Camada de baixo atrito de grau industrial. |
| Retilineidade | 0.02 mm / m | Favorece o alinhamento preciso nas montagens. |
4. Engenharia específica por aplicação
- Produção resistente a UV: Para brises arquitetônicos externos, os nossos moldes são projetados para funcionar bem com resinas de poliéster estabilizadas contra UV e com véus de superfície.
- Equilíbrio do reforço: A geometria da cavidade do molde é otimizada para acomodar um volume maior de manta de filamentos contínuos (CFM) perto das caneluras côncavas, para maior resistência circunferencial.
- Tração rápida: A cromagem de acabamento espelhado permite velocidades de tração mais altas (de até 1,2m/min), o que aumenta a produção diária da sua linha de pultrusão.
10 perguntas técnicas frequentes: moldagem de tubos côncavos
P1: “A profundidade da canelura côncava pode ser personalizada?”
R: Sim. Podemos projetar o molde para produzir caneluras sutis, para fins estéticos, ou sulcos profundos, para intertravamento mecânico.
P2: “A cromagem cobre os cantos côncavos profundos?”
R: Nosso processo especializado de eletrodeposição garante uma camada uniforme de cromo duro mesmo em raios fechados, o que evita o desgaste dos cantos.
P3: “Qual resina é a melhor para tubos côncavos decorativos de φ35mm?”
R: O poliéster isoftálico é o padrão para decoração, mas o éster vinílico é recomendado se o tubo for usado em ambientes químicos corrosivos.
P4: “O formato côncavo faz o tubo torcer durante a pultrusão?”
R: Não. Projetamos o alinhamento interno das fibras e as guias do pré-formador para equilibrar as tensões internas, de modo que o tubo saia reto.
P5: “Quanto tempo leva para fabricar uma matriz côncava de φ35mm?”
R: Um molde de formato especial de alta precisão costuma levar de 18 a 25 dias, entre usinagem CNC, tratamento térmico a vácuo e polimento espelhado.
P6: “É difícil limpar as seções côncavas do molde?”
R: Não, com o nosso acabamento espelhado. A maior parte do resíduo sai com facilidade enquanto o molde está aquecido. Também fornecemos raspadores de limpeza correspondentes para formatos de caneluras específicos.
P7: “Posso usar o mesmo molde com fibra de carbono e com fibra de vidro?”
R: É possível, mas a fibra de carbono é mais abrasiva. Para a fibra de carbono, recomendamos o aço Cr12 com uma classificação HRC mais alta, para a máxima vida útil.
P8: “Qual é a vida útil típica do molde?”
R: Com manutenção adequada, os nossos moldes de Cr12 podem produzir mais de 100.000 metros de perfil antes de exigir uma renovação da superfície.
P9: “Vocês podem fazer uma produção de teste do perfil antes de enviar o molde?”
R: Sim, oferecemos serviços de ensaio internos, em que pultrudamos perfis de amostra com a resina e a mistura de fibras que você especificar, para a aprovação final.
P10: “Como vocês evitam que bolhas de ar fiquem presas nos sulcos côncavos?”
R: A entrada do molde tem uma ‘zona de compressão cônica’ calculada especificamente, que força o ar a sair pelo banho de resina antes de o material curar.
Consultoria em ferramental de precisão
Melhore a sua linha de produtos com a Guangdong Haikuo Composite Materials Co., Ltd. Liderado por Helena Wang, o nosso departamento de engenharia é especializado no projeto e na fabricação de moldes de pultrusão para tubo côncavo de PRFV complexos.
Faça parceria conosco no seu próximo projeto:
- Consultora líder de engenharia: Helena Wang
- E-mail de engenharia técnica: [email protected]
- WhatsApp global: +86 189 5198 8522
Especificações de ferramental e informações de engenharia
| Material do aço da matriz | Aço-ferramenta H13 (premium) | Aço para matrizes Cr12MoV (padrão) | Aço para moldes P20 (econômico) |
|---|---|---|---|
| Vida útil de trabalho principal | Excelente (mais de 50.000 metros com fibra de vidro) | Alta (cerca de 30.000 a 40.000 metros) | Moderada (adequada para protótipos de pequenas séries) |
| Resistência à fadiga térmica | Ultra-alta (mantém a dureza HRC em alta temperatura) | Moderada (boa para matrizes de poliéster) | Fraca (sujeita a desgaste dimensional sob PU contínuo) |
| Limite de polimento espelhado interno | Excelente (atinge Ra 0,012 μm) | Muito boa (atinge Ra 0,025 μm) | Padrão (atinge Ra 0,040 μm) |
| Perfis de aplicação adequados | produções de tubos côncavos que exigem a máxima vida útil do ferramental e estabilidade dimensional | Produção de tubos côncavos em volume padrão | Prototipagem em baixo volume ou produções de teste de tubos côncavos |
Perguntas e respostas sobre engenharia de moldes de precisão
P1: Por que uma espessura de cromagem dura de 0,04-0,05mm é crítica para o molde de pultrusão para tubo côncavo de PRFV φ35mm: ferramental de precisão para perfis especiais?
Resposta: Os rovings e as mantas de fibra de vidro são muito abrasivos. Durante a pultrusão contínua, a matriz reforçada cria um atrito de riscamento significativo contra as paredes da cavidade do molde de pultrusão para tubo côncavo de PRFV φ35mm: ferramental de precisão para perfis especiais. Uma camada de cromo duro precisa, de 0,04-0,05mm, aumenta a microdureza da superfície e protege o aço-ferramenta subjacente, o que prolonga a vida útil da matriz em mais de 40% e mantém uma geometria de tubo côncavo de φ35mm constante, produção após produção.
P2: Como o polimento espelhado interno até Ra 0,012-0,025 μm afeta a força de tração no molde de pultrusão para tubo côncavo de PRFV φ35mm: ferramental de precisão para perfis especiais?
Resposta: Uma cavidade polida como espelho reduz de forma drástica o coeficiente de atrito dinâmico dentro do canal de conformação do tubo côncavo. Menor atrito significa que a máquina de pultrusão precisa de menos força de fixação/tração para avançar o compósito em cura, o que reduz o atrito estático na linha, evita o afloramento das fibras na superfície e diminui o consumo de energia em produções longas.
P3: Qual classe de aço deve ser especificada para a produção em grande volume com o molde de pultrusão para tubo côncavo de PRFV φ35mm: ferramental de precisão para perfis especiais?
Resposta: Para a fabricação contínua em grande volume, recomenda-se o aço-ferramenta H13 ou o aço para matrizes Cr12MoV. O H13 oferece a maior vida útil e a melhor resistência à fadiga térmica, enquanto o Cr12MoV oferece bom desempenho a menor custo em produções de volume padrão; o aço para moldes P20 continua sendo uma opção econômica para protótipos ou lotes de teste curtos.
P4: O molde de pultrusão para tubo côncavo de PRFV φ35mm: ferramental de precisão para perfis especiais pode ser personalizado em dimensões fora do padrão ou em especificações OEM?
Resposta: Sim. Como em todo o nosso ferramental de pultrusão, as dimensões, o número de cavidades e o tratamento de superfície podem ser projetados conforme o seu desenho ou amostra exatos: atendemos tanto a tamanhos padrão de catálogo quanto a pedidos de ferramental OEM totalmente sob medida.
P5: Com quais sistemas de resina o molde de pultrusão para tubo côncavo de PRFV φ35mm: ferramental de precisão para perfis especiais é compatível?
Resposta: A matriz é compatível com toda a gama de sistemas de resina usados na pultrusão de PRFV, inclusive resinas de poliéster insaturado, éster vinílica, epóxi e fenólicas. Informe a resina e o perfil de cura desejados, e confirmaremos o acabamento ideal da cavidade e a configuração das zonas de aquecimento.
Processo de produção

Projeto do molde pelo engenheiro

Ajuste do molde do perfil

Nivelamento do bloco bruto

Usinagem CNC do molde

Puncionamento do molde

Retífica de superfície

Polimento da parede interna da cavidade

Cromagem do molde
Certificado






