


Пултрузионная матрица для трубы FRP φ186*6 мм: прецизионная оснастка для труб большого диаметра
Обеспечьте крупносерийное композитное производство с помощью этой пултрузионной матрицы для круглой трубы FRP φ186*6 мм из стали Cr12/H13 с твёрдым хромированием для прочных коррозионностойких промышленных труб.
Исполнительный стандарт
Прямолинейность: 0,02 мм Гладкость: Ra=0,025~0,012 Твёрдость поверхности полости: < 0,02 мм Допуски границ: ±0,3 мм Толщина покрытия: 0,04-0,05 мм Индивидуальные услуги
Высокоэффективная оснастка для промышленных композитных труб
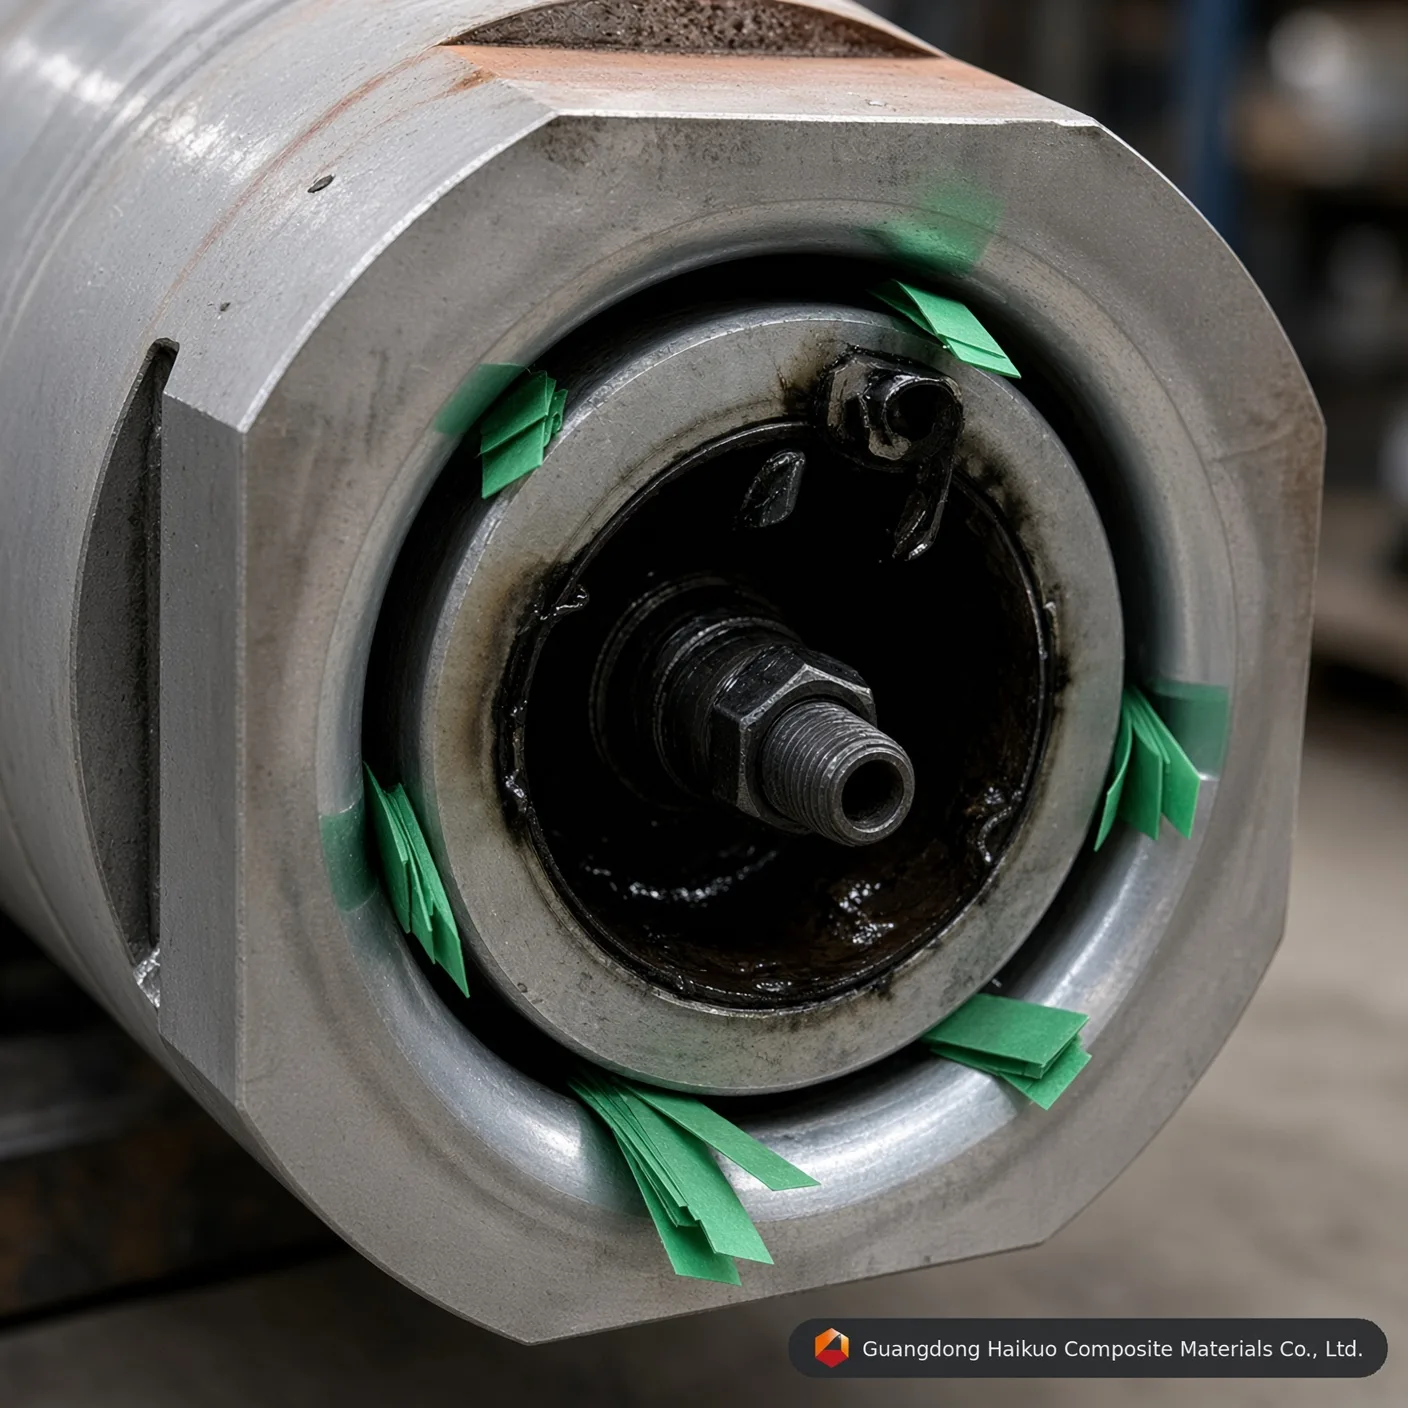
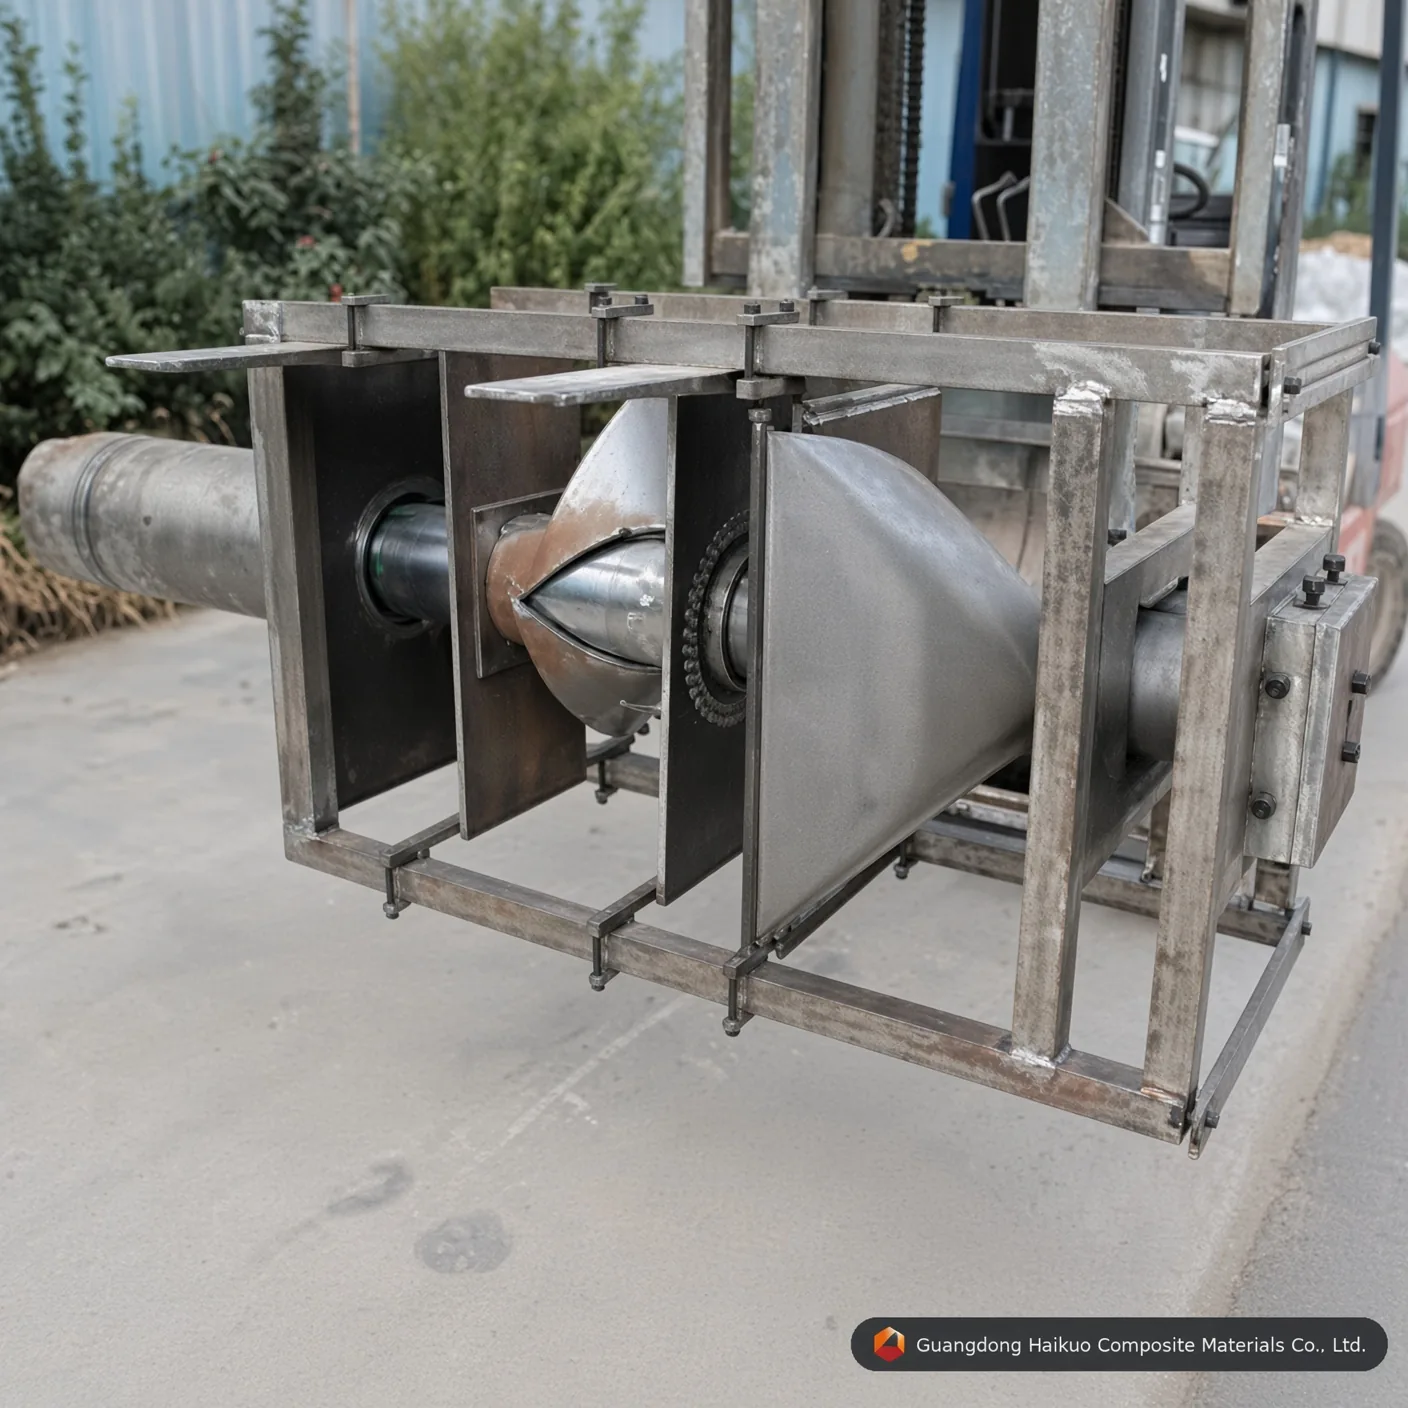
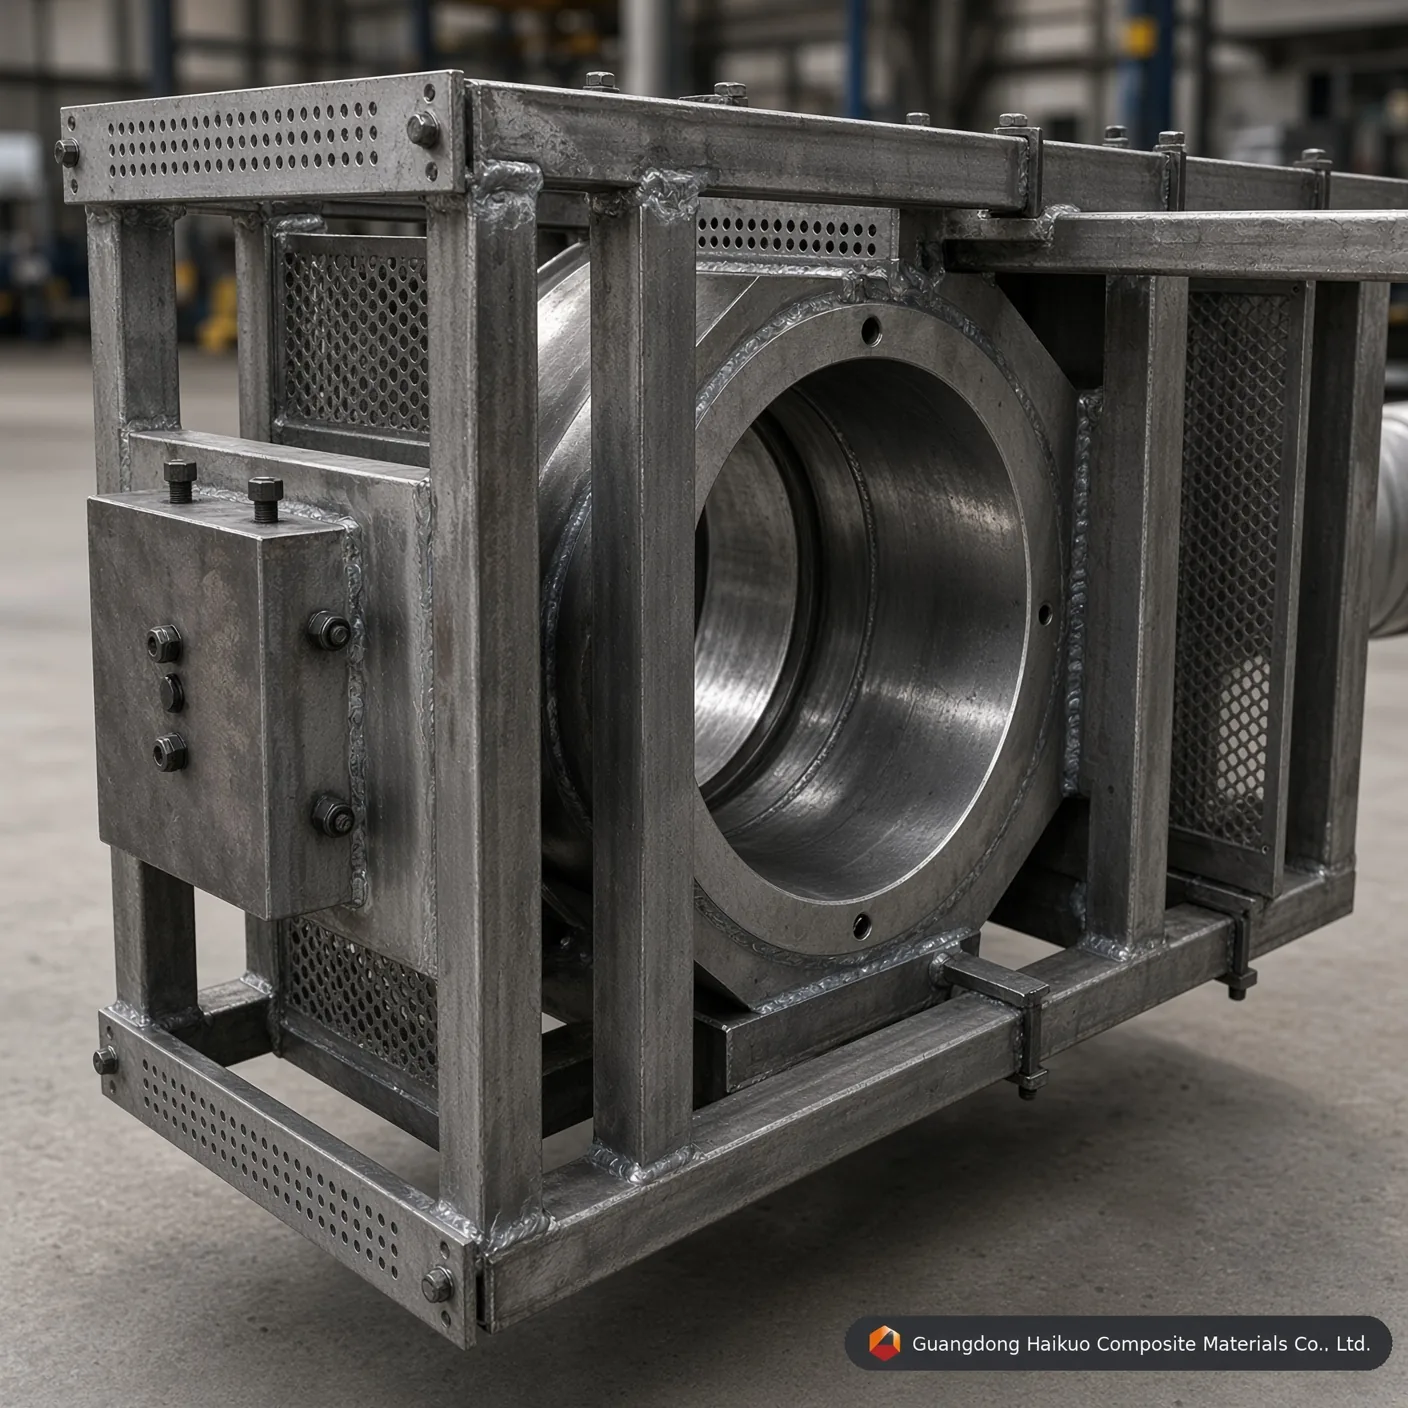
Трубы FRP большого диаметра остаются необходимыми в промышленности 2026 года: они служат в городских водопроводных системах, химических трубопроводах и конструкционных опорах. Пултрузионная пресс-форма для круглой трубы FRP φ186*6 мм — прецизионный инструмент, рассчитанный на значительные внутренние давления и тепловые нагрузки крупногабаритной пултрузии. На Guangdong Haikuo мы согласуем наружную матрицу и внутренний дорн так, чтобы толщина стенки оставалась равномерной, а отделка — зеркально гладкой для эффективного течения.
1. Как работает пресс-форма для круглой трубы
Для производства трубы диаметром 186 мм со стенкой 6 мм мало простой полой матрицы — необходим одновременный точный контроль как внутренней, так и наружной поверхности:
- Опора внутреннего дорна: внутренний дорн φ174 мм должен располагаться по центру полости φ186 мм. Усиленная мостовая конструкция в наших пресс-формах не даёт дорну прогибаться при больших нагрузках вытягивания.
- Контроль теплового градиента: при стенке 6 мм пик экзотермического тепла требует тщательного управления, поэтому применяется четырёхзонный нагрев, равномерно отверждающий смолу изнутри наружу и предотвращающий внутренние микротрещины.
- Степень уплотнения: конус 1-2 градуса на входе в пресс-форму постепенно сжимает пропитанные волокна, вытесняя пузырьки воздуха и создавая плотную конструкционную матрицу.
2. Материалы премиум-класса и исполнительные стандарты
Пултрузия больших диаметров сильно нагружает сталь пресс-формы, поэтому мы предлагаем несколько высокоэффективных вариантов сплавов в зависимости от объёма производства:
- Cr12 / Cr12MoV: стандартный выбор для крупносерийного производства из стекловолокна, достигающий HRC 58-62 после вакуумной закалки.
- H13 (4Cr5MoSiV1): хорошо подходит для высокотемпературных смол, таких как фенольные или эпоксидные, с высокой стойкостью к термической усталости.
- Отделка поверхности (зеркальная полировка): полировка внутренней полости до Ra 0,012 значительно снижает трение и обеспечивает поверхность «класса A», необходимую для химической стойкости.
3. Технические параметры пресс-формы φ186*6 мм
| Параметр и спецификация | Стандартное значение | Влияние на характеристики |
|---|---|---|
| Диаметр отверстия пресс-формы | φ186,0 мм | Обеспечивает точность наружного диаметра. |
| Диаметр дорна | φ174,0 мм | Определяет толщину стенки 6 мм. |
| Концентричность | ≤ 0.05 mm | Обеспечивает равномерность толщины стенки. |
| Прямолинейность | 0.02 mm / 1000 mm | Предотвращает изгиб в длинных секциях труб. |
| Твёрдость полости | HRC 55 – 60 | Устойчива к истиранию стекловолокном. |
| Толщина покрытия | 0.04 – 0.05 mm | Слой твёрдого хрома для низкого трения. |
4. Оптимизированные факторы эффективности
- Выбор смолы: используете ли вы винилэфирную смолу для химических предприятий или полиуретановую для конструкционной прочности, наши пресс-формы совместимы со всеми основными смоляными системами 2026 года.
- Ориентация волокна: конструкция пресс-формы допускает сочетание продольных ровингов и матов из непрерывных нитей (CFM), что обеспечивает прочность как на растяжение, так и на кольцевое усилие.
- Скорость вытягивания: наши особо гладкие полости позволяют вести вытягивание на 15-20% быстрее, чем на стандартных промышленных пресс-формах, максимизируя рентабельность инвестиций.
10 профессиональных вопросов: оснастка для труб FRP большого диаметра
В1: «Как обеспечить постоянство толщины стенки 6 мм по всей окружности диаметром 186 мм?»
О: Мы используем высокоточные центрирующие направляющие и усиленную систему опоры дорна, минимизирующую «провисание дорна» в процессе пултрузии.
В2: «Каков ожидаемый ресурс хромового покрытия пресс-формы φ186 мм?»
О: При надлежащем обслуживании и неабразивных смолах можно ожидать от 60 000 до 80 000 метров продукции до необходимости повторного хромирования.
В3: «Подходит ли эта пресс-форма для пултрузии с углеродным волокном?»
О: Да, но для углеродного волокна мы рекомендуем сталь H13 со специальным азотированием или покрытием DLC с учётом особых свойств волокна.
В4: «Пресс-форма нагревается электричеством или маслом?»
О: Пресс-форма совместима с обоими вариантами. Мы предусматриваем стандартные монтажные отверстия для электрических нагревательных стержней или внутренние каналы для циркуляции термомасла.
В5: «Почему допуск на прямолинейность такой жёсткий (0,02 мм)?»
О: В промышленных трубопроводах даже небольшой изгиб делает соединение длинных секций почти невозможным. Прямолинейность — ключ к герметичному соединению.
В6: «Как предотвратить прилипание дорна внутри отверждённой трубы?»
О: Дорн имеет точный «выпускной конус» и полируется до зеркального блеска. В сочетании с качественными внутренними разделительными составами это обеспечивает лёгкое извлечение.
В7: «Можно ли использовать эту пресс-форму как для полиэфирных, так и для винилэфирных смол?»
О: Да. Поверхность из твёрдого хрома химически инертна и высокостойка к стиролу в полиэфире и к агрессивной химии винилэфиров.
В8: «Какова типичная длина пресс-формы для трубы φ186 мм?»
О: Для трубы такого размера мы обычно проектируем длину пресс-формы от 900 до 1200 мм, чтобы обеспечить полное отверждение при высоких скоростях вытягивания.
В9: «Предоставляете ли вы технический чертёж на утверждение до изготовления?»
О: Каждый проект индивидуальной пресс-формы включает полный просмотр 3D-проекта в CAD и инженерный 2D-чертёж для вашей окончательной подписи.
В10: «Как чистить пресс-форму после производственной серии?»
О: Пресс-форму следует чистить в тёплом состоянии латунным скребком и подходящим растворителем, а затем покрыть защитным антикоррозионным маслом.
Решения от экспертов по оснастке для больших диаметров
Расширьте композитное производство вместе с Guangdong Haikuo Composite Materials Co., Ltd. Под руководством Helena Wang наша инженерная команда специализируется на проектировании и изготовлении качественных пултрузионных пресс-форм для круглых труб FRP.
Оптимизируйте вашу производственную линию уже сегодня:
- Ведущий инженер-консультант: Helena Wang
- Электронная почта для технических запросов: [email protected]
- WhatsApp для международных обращений: +86 189 5198 8522
Спецификации оснастки и инженерная информация
| Марка стали матрицы | Инструментальная сталь H13 (Премиум) | Матричная сталь Cr12MoV (Стандарт) | Формовочная сталь P20 (Экономичный) |
|---|---|---|---|
| Основной рабочий ресурс | Отличный (более 50 000+ метров со стеклопластиком) | Высокий (около 30 000 – 40 000 метров) | Умеренный (подходит для коротких серий прототипирования) |
| Стойкость к термической усталости | Сверхвысокий (сохраняет твёрдость HRC при высокой температуре) | Умеренный (хорош для полиэфирных матриц) | Плохой (склонен к размерному износу при непрерывном PU) |
| Предел внутренней зеркальной полировки | Отличный (достигает Ra 0,012 мкм) | Очень хороший (достигает Ra 0,025 мкм) | Стандарт (достигает Ra 0,040 μм) |
| Подходящие профили для применения | серии круглой трубы с требованием максимального ресурса оснастки и стабильности размеров | Производство круглой трубы стандартного объёма | Прототипирование небольших объёмов или пробные серии круглой трубы |
Инженерный Q&A по прецизионным пресс-формам
В1: Почему толщина твёрдого хромового покрытия 0,04-0,05 мм критична для пултрузионной пресс-формы для трубы FRP φ186*6 мм: прецизионная оснастка для труб большого диаметра?
Ответ: ровинги и маты из стекловолокна очень абразивны. При непрерывной пултрузии армированная матрица создаёт значительное царапающее трение о стенки полости пултрузионной пресс-формы для трубы FRP φ186*6 мм: прецизионная оснастка для труб большого диаметра. Точный слой твёрдого хрома 0,04-0,05 мм повышает микротвёрдость поверхности и защищает инструментальную сталь, продлевая срок службы матрицы более чем на 40% и сохраняя неизменную геометрию круглой трубы φ186*6 мм от серии к серии.
В2: Как внутренняя зеркальная полировка до Ra 0,012-0,025 μм влияет на усилие вытягивания в пултрузионной пресс-форме для трубы FRP φ186*6 мм: прецизионная оснастка для труб большого диаметра?
Ответ: зеркально полированная полость резко снижает динамический коэффициент трения внутри формующего канала круглой трубы. Меньшее трение означает, что пултрузионной машине требуется меньшее усилие зажима и вытягивания для продвижения отверждающегося композита, что снижает заедание на линии, предотвращает выход волокон на поверхность и уменьшает энергопотребление при длительных производственных сериях.
В3: Какую марку стали следует указать для крупносерийного производства на пултрузионной пресс-форме для трубы FRP φ186*6 мм: прецизионная оснастка для труб большого диаметра?
Ответ: Для крупносерийного непрерывного производства рекомендуется инструментальная сталь H13 или матричная сталь Cr12MoV. H13 обеспечивает самый долгий рабочий ресурс и лучшую стойкость к термической усталости, а Cr12MoV показывает хорошие результаты при меньшей стоимости для серий стандартного объёма — формовочная сталь P20 остаётся экономичным вариантом для прототипирования или коротких пробных партий.
В4: Можно ли изготовить пултрузионную пресс-форму для трубы FRP φ186*6 мм: прецизионная оснастка для труб большого диаметра с нестандартными размерами или по спецификациям OEM?
Ответ: Да. Как и вся наша пултрузионная оснастка, размеры, количество полостей и обработка поверхности могут быть разработаны по вашему точному чертежу или образцу — мы принимаем как стандартные каталожные размеры, так и полностью индивидуальные запросы на оснастку OEM.
В5: С какими смоляными системами совместима пултрузионная пресс-форма для трубы FRP φ186*6 мм: прецизионная оснастка для труб большого диаметра?
Ответ: Матрица совместима со всем спектром смоляных систем, применяемых в пултрузии FRP, включая ненасыщенные полиэфирные, винилэфирные, эпоксидные и фенольные смолы. Сообщите целевую смолу и режим отверждения, и мы подтвердим оптимальную отделку полости и настройку зон нагрева.
Производственный процесс

Проектирование пресс-формы инженером

Отладка пресс-формы профиля

Выравнивание черновой заготовки

CNC-обработка пресс-формы

Пробивка пресс-формы

Шлифование поверхности

Полировка внутренней стенки полости

Хромирование пресс-формы
Сертификат






