


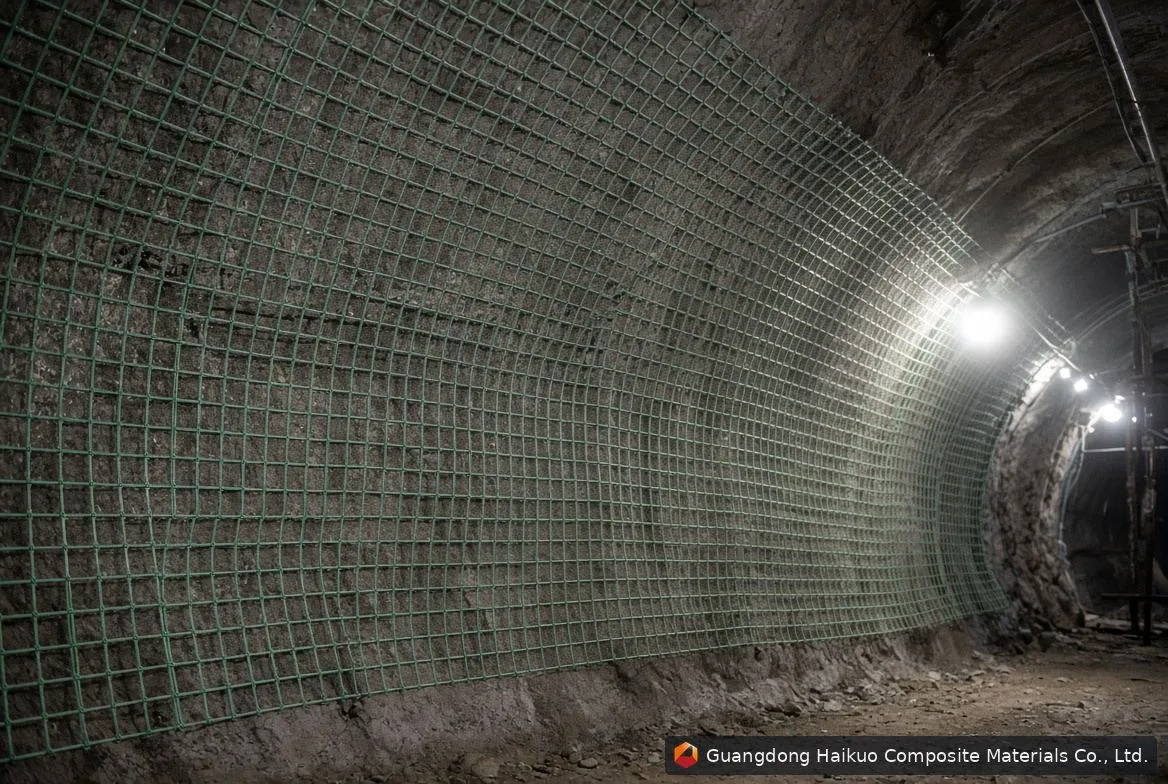
Het GVK-pultrusieproces is een productietechniek die continue lengtes van composieten van vezelversterkte kunststof (GVK) met een constante doorsnede maakt. GVK-composieten combineren vezels — glas of koolstof — met een harsmatrix, zoals polyester of epoxy, tot sterke, lichte constructies. Het proces heeft echte voordelen en nadelen en wordt toegepast in een brede reeks sectoren.
Voor- en nadelen van GVK-pultrusie
Enkele voordelen van het GVK-pultrusieproces:
Het is voordelig en efficiënt en maakt continue, geautomatiseerde productie van GVK-vormen mogelijk met minimaal afval en energieverbruik. Het levert consistente, hoogwaardige GVK-producten met een hoge sterkte-gewichtsverhouding, corrosiebestendigheid, duurzaamheid en elektrische isolatie. Het kan complexe, op maat gemaakte GVK-vormen maken die sterk lijken op metalen profielen in de bouw — staven, buizen, C-profielen, hoekprofielen en I-liggers. En het laat verschillende combinaties van vezels, hars en additieven toe om de producteigenschappen af te stemmen op specifieke eisen.
Enkele nadelen:
Het is beperkt tot lineaire GVK-vormen met een constante doorsnede — gebogen vormen of vormen met een wisselende doorsnede zijn niet mogelijk. Het vraagt een aanzienlijke investering vooraf in apparatuur, zoals het spoelenrek, het harsbad, de vormmatrijs, de trekeenheid en de zaag. En het kan technische uitdagingen opleveren rond vezeluitlijning, harsuitharding, temperatuurregeling en kwaliteitscontrole.
Stappen van het GVK-pultrusieproces
De basisstappen van GVK-pultrusie:
Toevoer: vezelversterkingen — rovings of matten — worden van een spoelenrek in een geleider gevoerd die ze in de gewenste richting uitlijnt.
Impregnatie: de vezels worden door een harsbad of impregnator getrokken die ze verzadigt met de harsmatrix en eventuele additieven.
Vormgeving: de bevochtigde vezels worden door een verwarmde metalen matrijs getrokken die ze in de gewenste doorsnede vormt en de uitharding van de hars start.
Trekken: het uitgeharde GVK-product wordt voortgetrokken door een trekapparaat dat de drijvende kracht van het proces levert.
Zagen: het GVK-product wordt met een zaag of snijder op de gewenste lengte gebracht.
Toepassingen van GVK-pultrusie
GVK-pultrusie bedient veel sectoren:
Bouw: Gepultrudeerde GVK-producten dienen als constructieonderdelen voor gebouwen, bruggen, dekken, leuningen, roosters, daken en vloeren — met laag gewicht, hoge sterkte, corrosiebestendigheid, brandwerendheid en ontwerpvrijheid.
Elektrisch: gebruikt als elektrische isolatoren voor transformatoren, schakelinstallaties, kabels, palen en masten — met elektrische isolatie, thermische stabiliteit, vochtbestendigheid en weinig onderhoud.
Automotive: gebruikt voor voertuigonderdelen als bumpers, spoilers, chassis, carrosseriepanelen en motoronderdelen — met gewichtsreductie, brandstofefficiëntie, slagvastheid en esthetische aantrekkingskracht.
Maritiem: gebruikt voor boten, schepen, onderzeeërs, offshoreplatforms en pijpleidingen — met bestendigheid tegen zeewater, drijfvermogen, vermoeiingsweerstand en duurzaamheid.
Conclusie
GVK-pultrusie is een productietechniek die continue lengtes van composieten van vezelversterkte kunststof met een constante doorsnede maakt — met echte voordelen en nadelen, en toegepast in veel sectoren. Het blijft een veelbelovende technologie voor het maken van sterke, lichte constructies voor uiteenlopende doeleinden.