


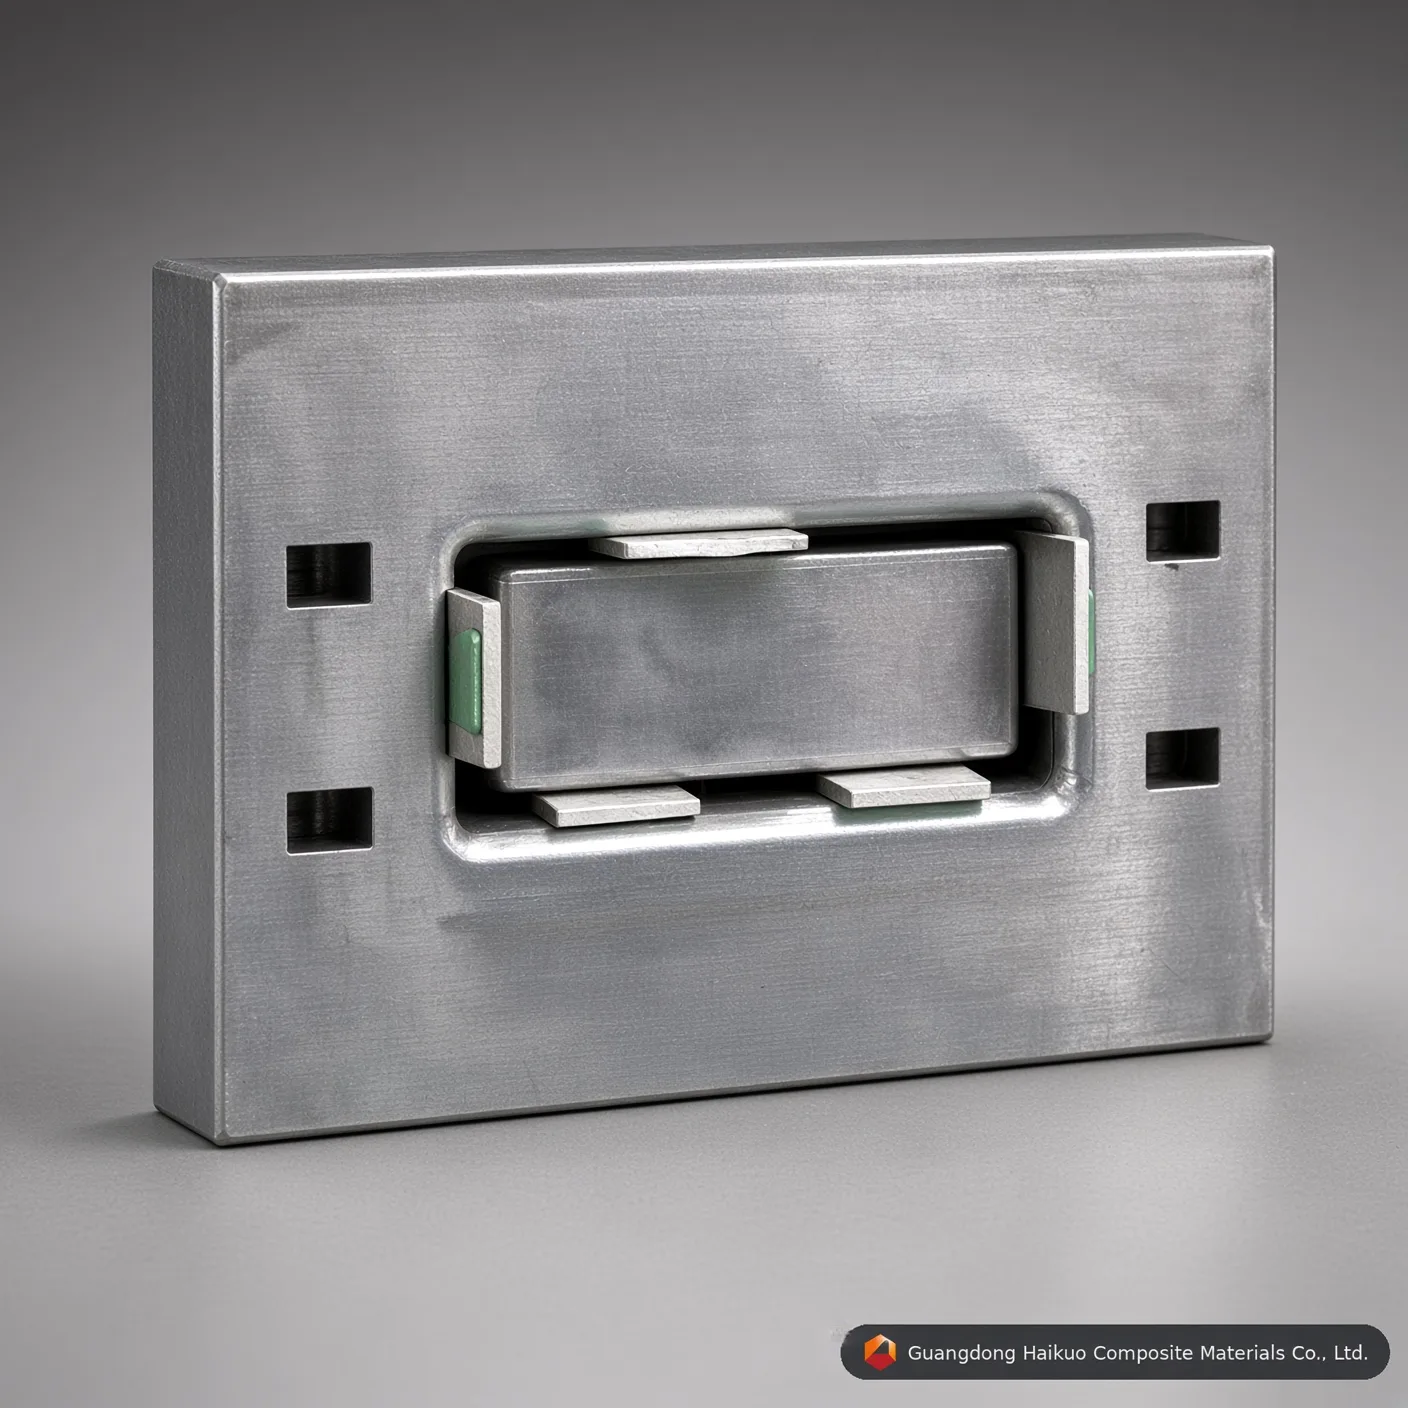
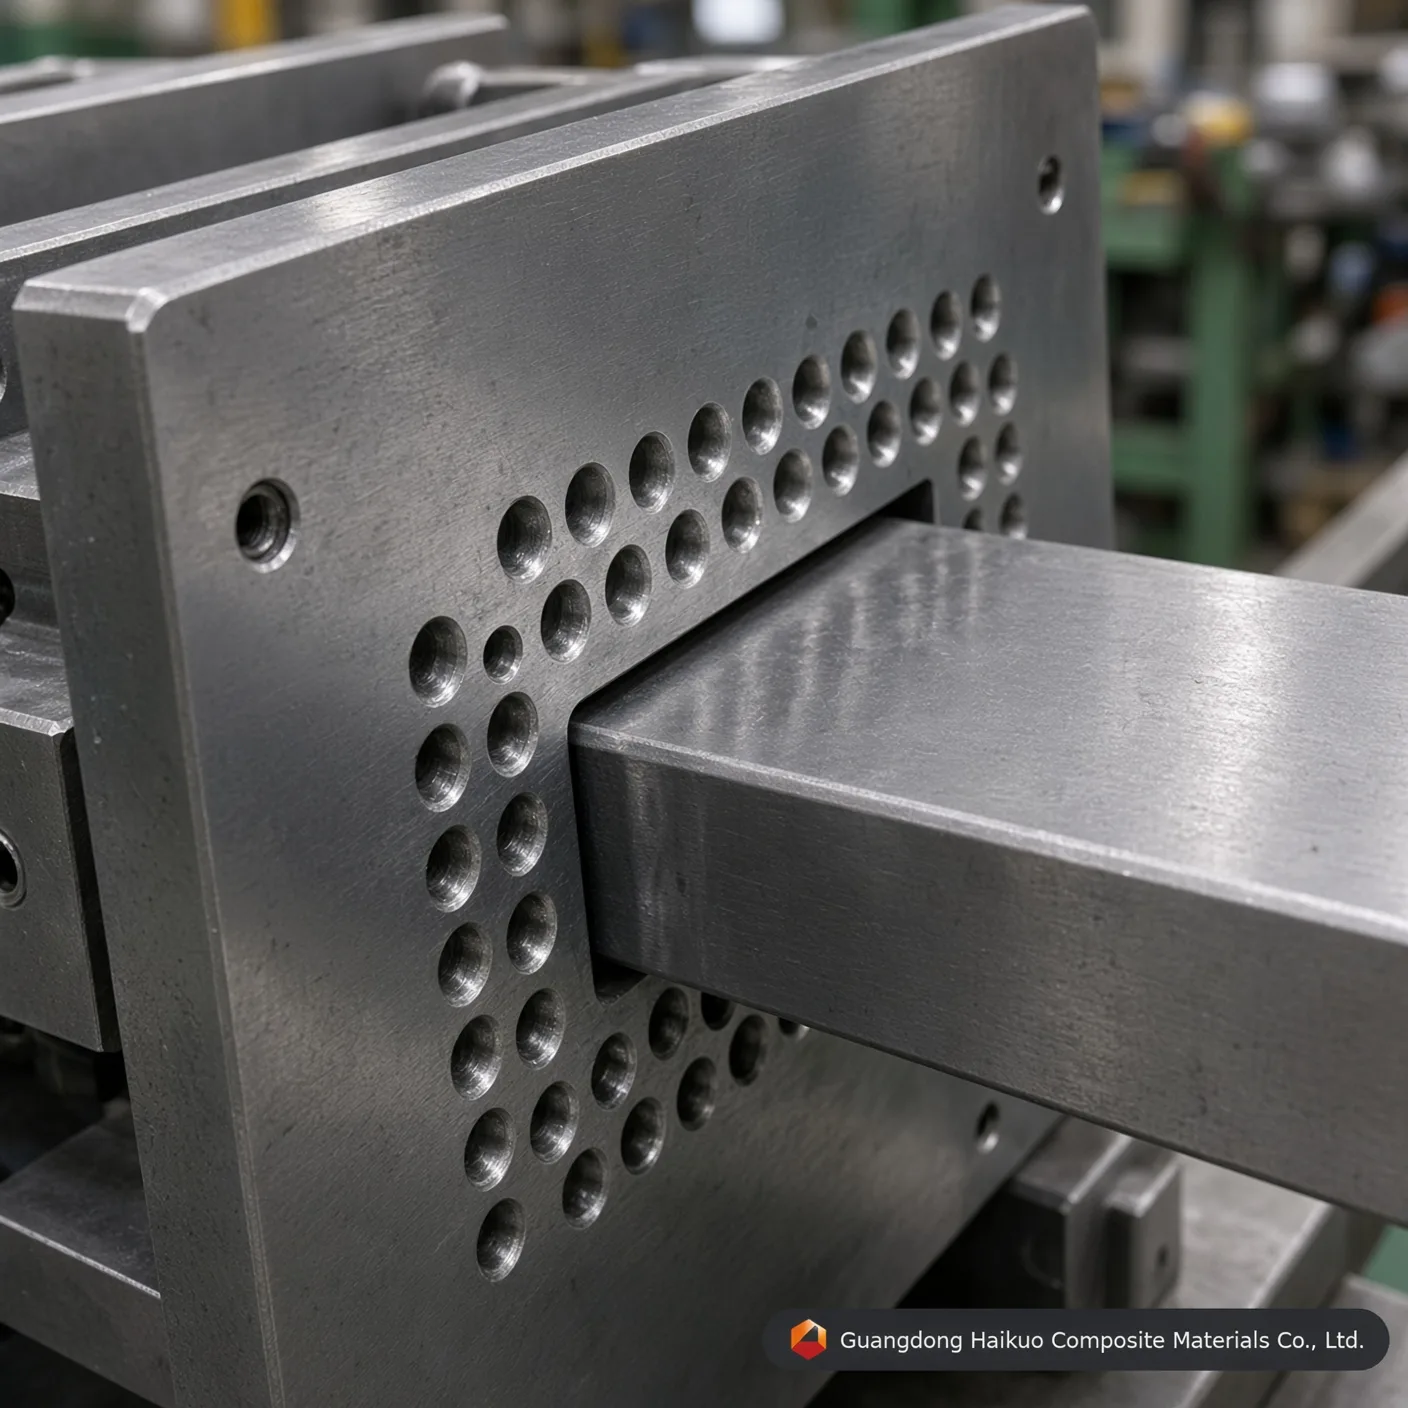
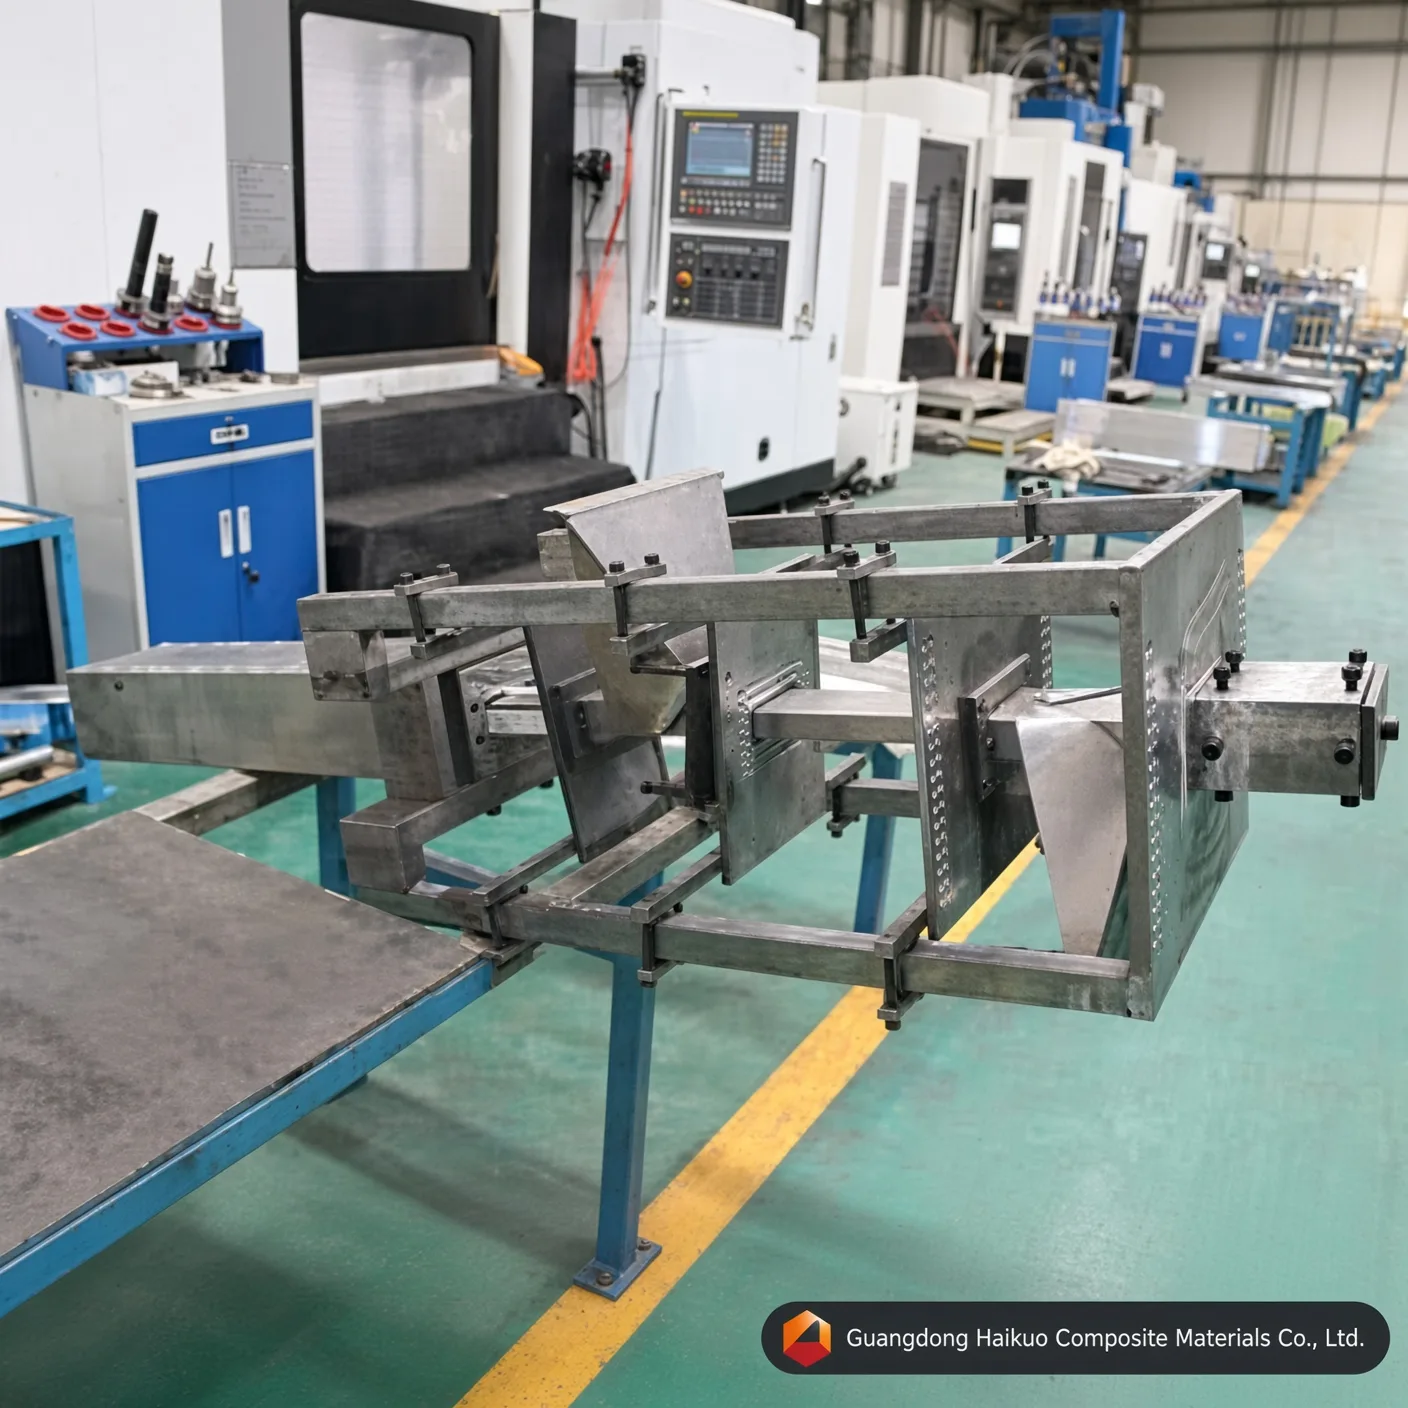
Pultrusiematrijs voor rechthoekige GVK-buis 120*50mm en zwaar constructiegereedschap
Nauwkeurig gebouwde pultrusiemal voor rechthoekige GVK-buis 120*50mm van de gecertificeerde fabrikant Haikuo. Bewerkt uit H13-/Cr12-gereedschapsstaal met 0,05 mm hardchroom en een spiegelafwerking van Ra 0,012.
Uitvoeringsnorm
Rechtheid: 0,02 mm Gladheid: Ra=0,025~0,012 Oppervlaktehardheid van de holte: < 0,02 mm Grenstoleranties: ±0,3 mm Laagdikte van de coating: 0,04-0,05 mm Maatwerkdiensten beschikbaar
BeschrijvingVeelgestelde vragenNeem contact op
Wat de pultrusiemal voor rechthoekige GVK-buis 120*50mm is
De pultrusiemal voor rechthoekige GVK-buis 120*50mm — ook wel pultrusiematrijs of vormmatrijs op maat genoemd — is een zwaar precisiegereedschap voor de continue productie van constructieve profielen van vezelversterkte kunststof. Glas- of koolstofvezels met hoge treksterkte, geïmpregneerd met thermohardende hars, worden door onze nauwkeurig verwarmde holte van gereedschapsstaal getrokken, en deze opstelling levert een krappe maatnauwkeurigheid, hoge constructieve sterkte en een gelijkmatige harsverdeling over de volledige rechthoekige doorsnede.
Hoe het GVK-pultrusiegereedschap van Haikuo werkt
In de GVK-pultrusiemal voor rechthoekige buis van Haikuo verloopt het continue vormproces in vier op elkaar afgestemde technische fasen:
- Afwikkelen van vezels en impregneren: Continue glasvezelrovings of koolstofvezelmatten worden van spanningsgeregelde garenrekken afgewikkeld en in een bad met onverzadigde polyester-, vinylester- of epoxyhars gevoerd.
- Nauwkeurig voorvormen: De met hars doordrenkte vezelmatrix loopt door voorvormgeleiders op maat die het composiet rangschikken tot het beoogde constructieve profiel van 120*50mm.
- Gecontroleerde warmte-uitharding: In de verwarmde matrijsholte met meerdere zones ondergaat de hars een gelijkmatige exotherme verknopingsreactie, waardoor het vloeibare polymeer verandert in een stijve rechthoekige buis.
- Continu trekken en zagen: Hydraulische of rupsbandtrekapparatuur trekt het uitgeharde rechthoekige GVK-profiel uit de uitgang van de matrijs, waar vliegende zagen het automatisch op de vereiste werklengtes zagen.
Materiaal- en productienormen achter het gereedschap
Om de levensduur te verlengen en de inwendige wrijving te verminderen bouwt en bewerkt Guangdong Haikuo zijn pultrusiematrijzen uit hoogwaardige gecertificeerde gereedschapsstaalsoorten met een geavanceerde oppervlaktestructuur:
| Technische specificatieparameters | Geteste technische waarden en conformiteitsnormen |
|---|---|
| Benaming van het gereedschap | Hoogwaardige pultrusiemal voor rechthoekige GVK-buis 120*50mm |
| Afmetingen van de doorsnede | 120 mm breed × 50 mm hoog (wanddikte volledig aan te passen) |
| Kernstaalmateriaal | Hoogwaardig 40Cr, P20, Cr12MoV, 38CrMoAl of H13-matrijzenstaal (optioneel) |
| Oppervlaktebehandeling van de holte | Geavanceerd harden en ontlaten, inductieharden, gasnitreren, hardverchromen |
| Basishardheid van de holte | HRC 55 – 60 |
| Spiegelpolijsting van het binnenoppervlak | Ultraglad Ra = 0,025 ~ 0,012 μm (voorkomt microscheurtjes in het profiel) |
| Rechtheidstolerantie | ≤ 0,02 mm over een overspanning van 1000 mm |
| Geometrische grenstoleranties | ±0,1 mm tot ±0,3 mm (voldoet aan internationale benchmarks voor lucht- en ruimtevaart/5G-radomen) |
| Laagdikte van het hardchroom | 0,04 mm – 0,05 mm (biedt extreme slijtvastheid tegen schurende glasvezel) |
| Compatibele thermohardende hars | Matrices van onverzadigd polyester (UP), vinylester, epoxy, fenol en polyurethaan (PU) |
Prestatiefactoren die de kwaliteit van constructiegereedschap bepalen
- Optimalisatie van de wapening: Het aanpassen van de vezelvolumefracties en matconfiguraties binnen het venster van 120*50mm wijzigt de mechanische eigenschappen (stijfheid, axiale buigbelasting) van de resulterende rechthoekige GVK-buis.
- Kalibratie van de harsmatrix: De keuze tussen voordelig polyester, vinylester van chemische kwaliteit of epoxy voor hoge temperaturen bepaalt de uiteindelijke corrosiebarrière en het profiel van de thermische uitzetting.
- Nauwkeurigheid van het gereedschap: Een ultragladde, spiegelgepolijste maldoorsnede zorgt voor een lagere trekweerstand, wat het energiebehoefte van uw pultrusiemachines verlaagt, de dagelijkse productiesnelheid verhoogt en profielen met een schone oppervlakteafwerking oplevert.
Waarom kiezen voor de pultrusiemallen op maat van Haikuo?
Guangdong Haikuo helpt de thermische uitzettingsvariabelen van de matrijs met meerdere zones af te stemmen op specifieke verknopingsprofielen van de hars en ondersteunt snelle prototyping voor wereldwijde industriële toeleveringsketens.
Specificaties van het gereedschap en technische inzichten
| Staalsoort voor matrijzen | H13-gereedschapsstaal (premium) | Cr12MoV-matrijzenstaal (standaard) | P20-malstaal (voordelig) |
|---|---|---|---|
| Levensduur van de werkkern | Uitstekend (meer dan 50.000 meter met glasvezel) | Hoog (circa 30.000 – 40.000 meter) | Matig (geschikt voor prototypes en kleine series) |
| Bestendigheid tegen thermische vermoeiing | Zeer hoog (behoudt HRC-hardheid bij hoge temperatuur) | Matig (goed voor polyestermatrices) | Slecht (gevoelig voor maatslijtage bij continu PU-gebruik) |
| Grens van de spiegelpolijsting van het binnenoppervlak | Uitstekend (bereikt Ra 0,012 μm) | Zeer goed (bereikt Ra 0,025 μm) | Standaard (bereikt Ra 0,040 μm) |
| Geschikte toepassingsprofielen | Runs met omvangrijke constructieve composietprofielen, polyurethaanpultrusie | Standaard rechthoekige GVK-buizen, vierkante profielen in grote volumes | Gespecialiseerde profielen op maat met een bijzondere vorm in kleine aantallen |
Vragen en antwoorden over precisiemalontwerp
V1: Waarom is een laagdikte van hardchroom van 0,04-0,05 mm kritiek voor een pultrusiemal voor rechthoekige GVK-buis?
Antwoord: Glasvezelrovings en -matten zijn zeer schurende materialen. Tijdens het continu profileren van composiet oefent de vezelversterkte matrix enorme krassende wrijving uit op de holtewanden van de GVK-buispultrusiemal. Een nauwkeurige hardchroomlaag van 0,04-0,05 mm verhoogt de microhardheid van het oppervlak en beschermt het onderliggende gereedschapsstaal (zoals H13 of Cr12). Deze slijtvaste barrière verlengt de constructieve levensduur van de pultrusiematrijs met meer dan 40% en behoudt een consistente buitengeometrie van 120*50mm.
V2: Hoe beïnvloedt spiegelpolijsten van de binnenkant tot Ra 0,012 de trekweerstand op uw pultrusiemachine?
Antwoord: Een microscopisch kleine spiegelgepolijste ruwheid van Ra 0,012 tot 0,025 μm in het binnenste verlaagt de dynamische wrijvingscoëfficiënt in de vormmatrijs van 120*50mm sterk. Lagere wrijvingsweerstand betekent dat de hydraulische of rupsbandpultrusiemachine aanzienlijk minder klem-trekkracht nodig heeft om het uithardende composietprofiel voort te bewegen. Dat voorkomt plaatselijk vastlopen van de lijn, vezelbloei of rimpels aan het oppervlak, en beperkt het energieverbruik tijdens serieproductie.
V3: Welke kernstaalsoort moet worden gespecificeerd voor gereedschap voor vierkante en rechthoekige GVK-pultrusie in grote volumes?
Antwoord: Voor continue productie op lange termijn in grote volumes van vierkante of rechthoekige GVK-buizen op maat worden H13-gereedschapsstaal of Cr12MoV-matrijzenstaal sterk aanbevolen. H13-staal biedt een superieure bestendigheid tegen thermische vermoeiing en behoudt zijn basishardheid (HRC 55-60) tijdens de hoge exotherme pieken bij uitharding van vinylester- of polyurethaansystemen. Voor kortere, kostengevoelige proefruns kan voordelig voorgehard malstaal zoals P20 doeltreffend worden ingezet.
V4: Hoe voorkomt Haikuo vervorming binnen een rechtheidstolerantie van 1000 mm bij grote rechthoekige profielen?
Antwoord: Vervorming wordt voorkomen door onze bewerking en thermische uitlijning strikt te beheersen. Bij Haikuo gebruikt onze eigen gereedschapswerkplaats uiterst nauwkeurige CNC-slijpmachines om een rechtheidstolerantie van ≤0,02 mm per meter af te dwingen. Bovendien optimaliseren onze ingenieurs de plaatselijke verdeling van elektrische verwarmingspatronen langs de maplaten van 120*50mm, waardoor een evenwichtige temperatuurgradiënt ontstaat die de geleringssnelheden van de hars gelijkmatig maakt en de opbouw van interne spanningen in het composiet compenseert.
V5: Wat is de geschatte levertijd voor de fabricage van een glasvezelextrusiemal op maat van 120*50mm?
Antwoord: De standaard doorlooptijd voor glasvezelextrusiemallen op maat ligt tussen 15 en 20 werkdagen. Dat omvat het verifiëren van de tekening, het inkopen van hoogwaardig gereedschapsstaal, meerassig frezen, gasnitreren, galvanisch hardverchromen en het met de hand spiegelpolijsten van de binnenholte om aan te sluiten op de specificaties van uw beoogde constructieve composietprofiel.
Productieproces

Ontwerp van de mal door de ingenieur

Afstellen van de profielmal

Egaliseren van het ruwe blok

CNC-bewerking van de mal

Ponsen van de mal

Oppervlakteslijpen

Polijsten van de binnenwand van de holte

Verchromen van de mal
Certificaat






