


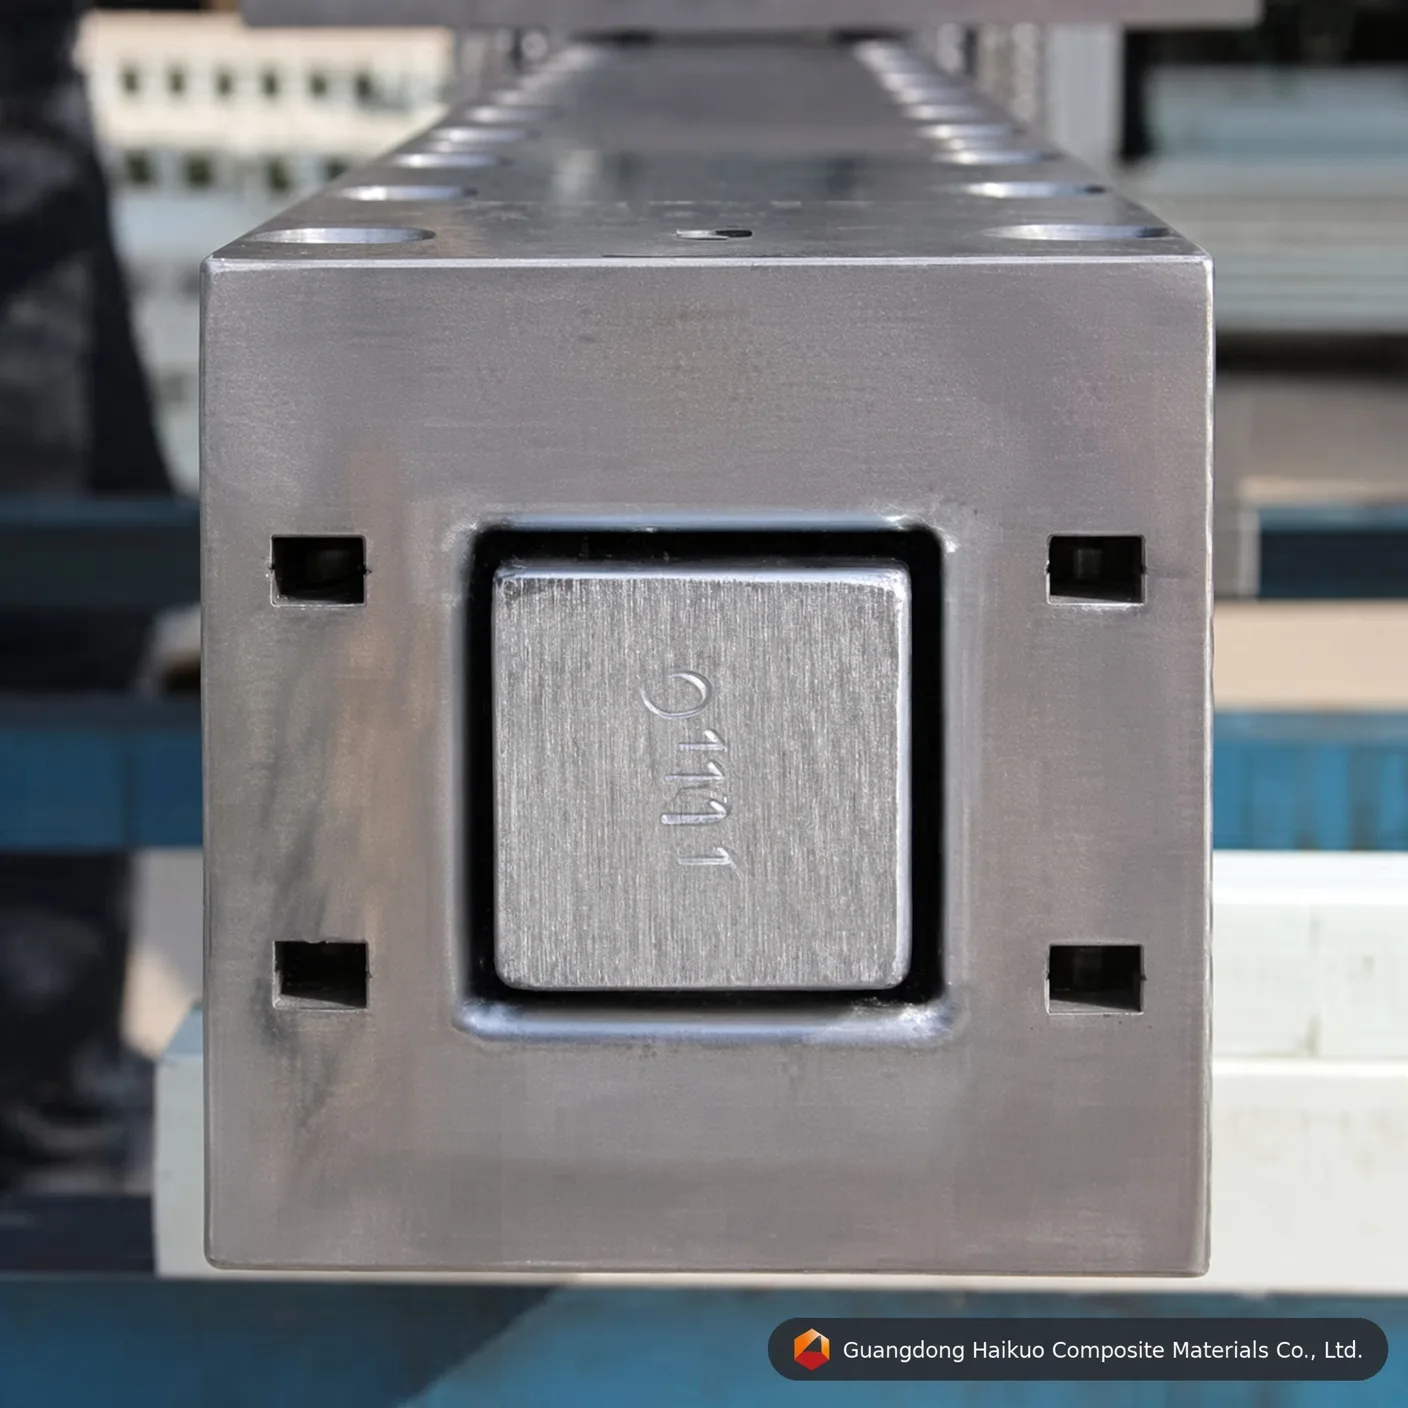
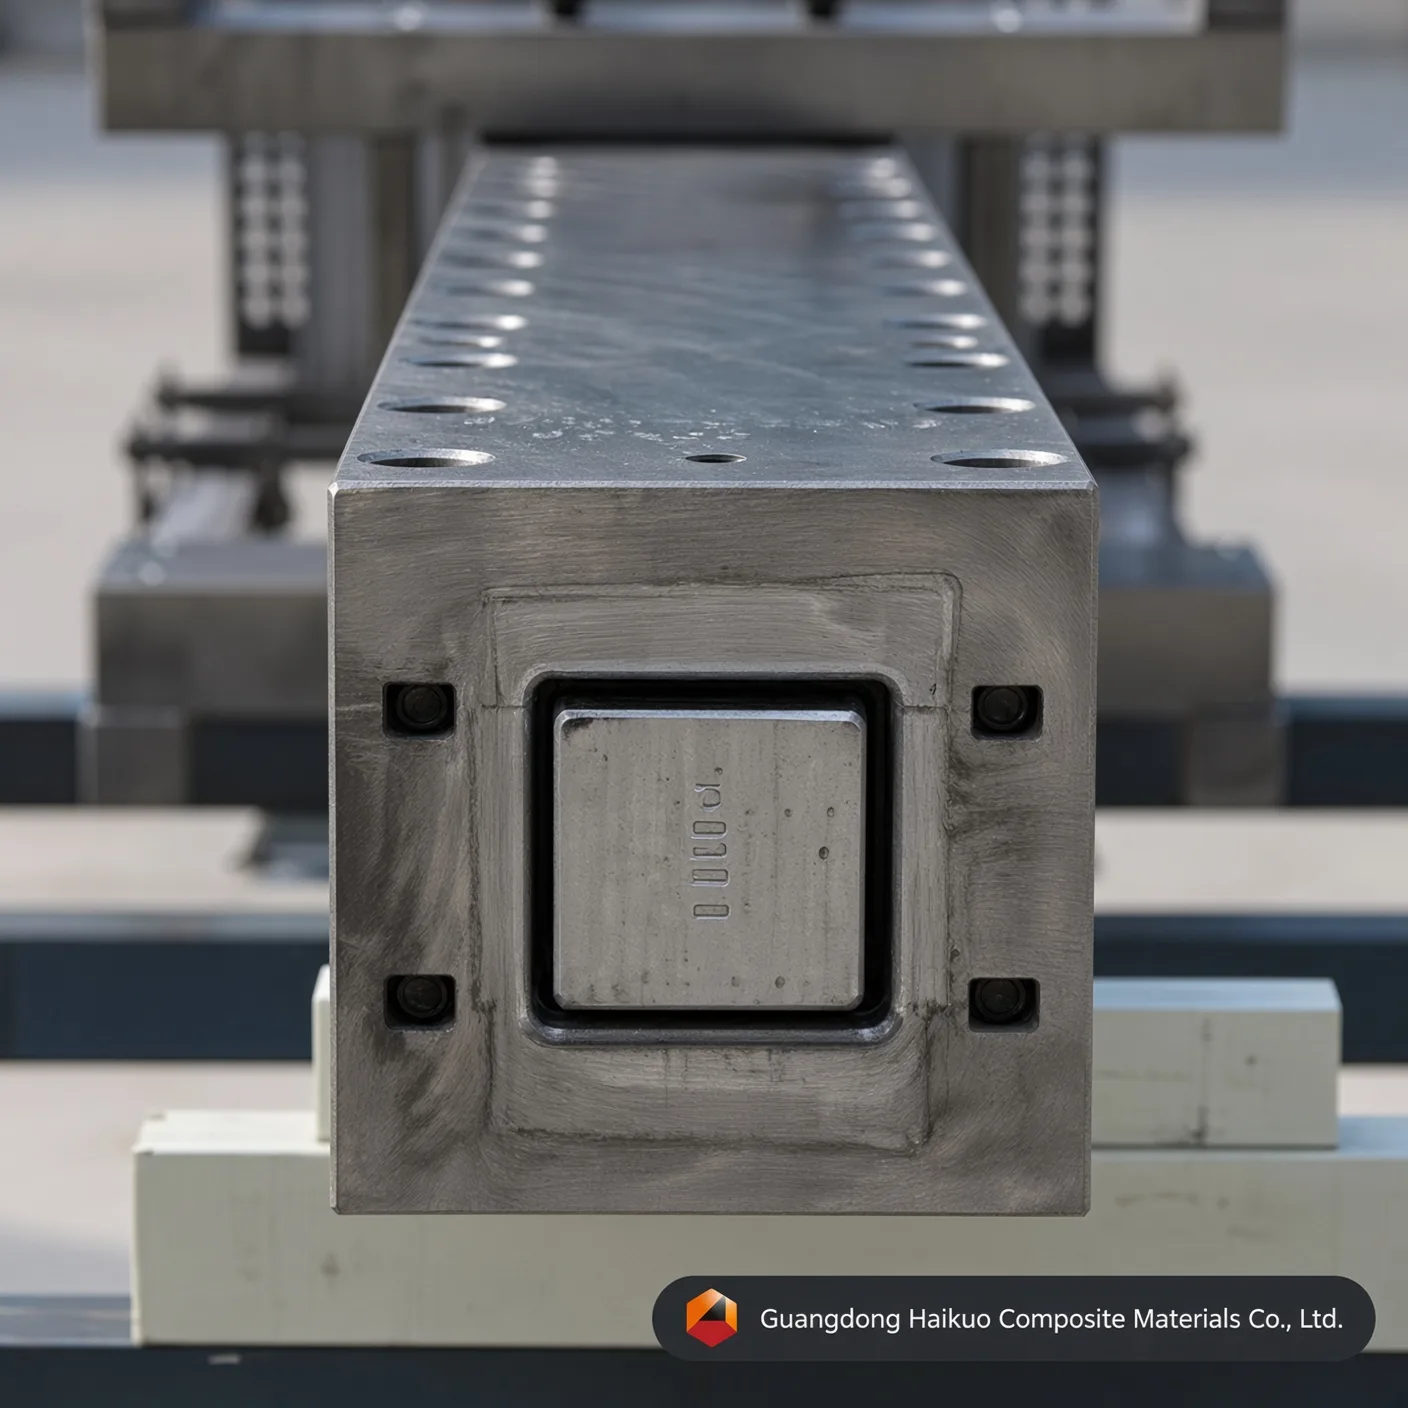
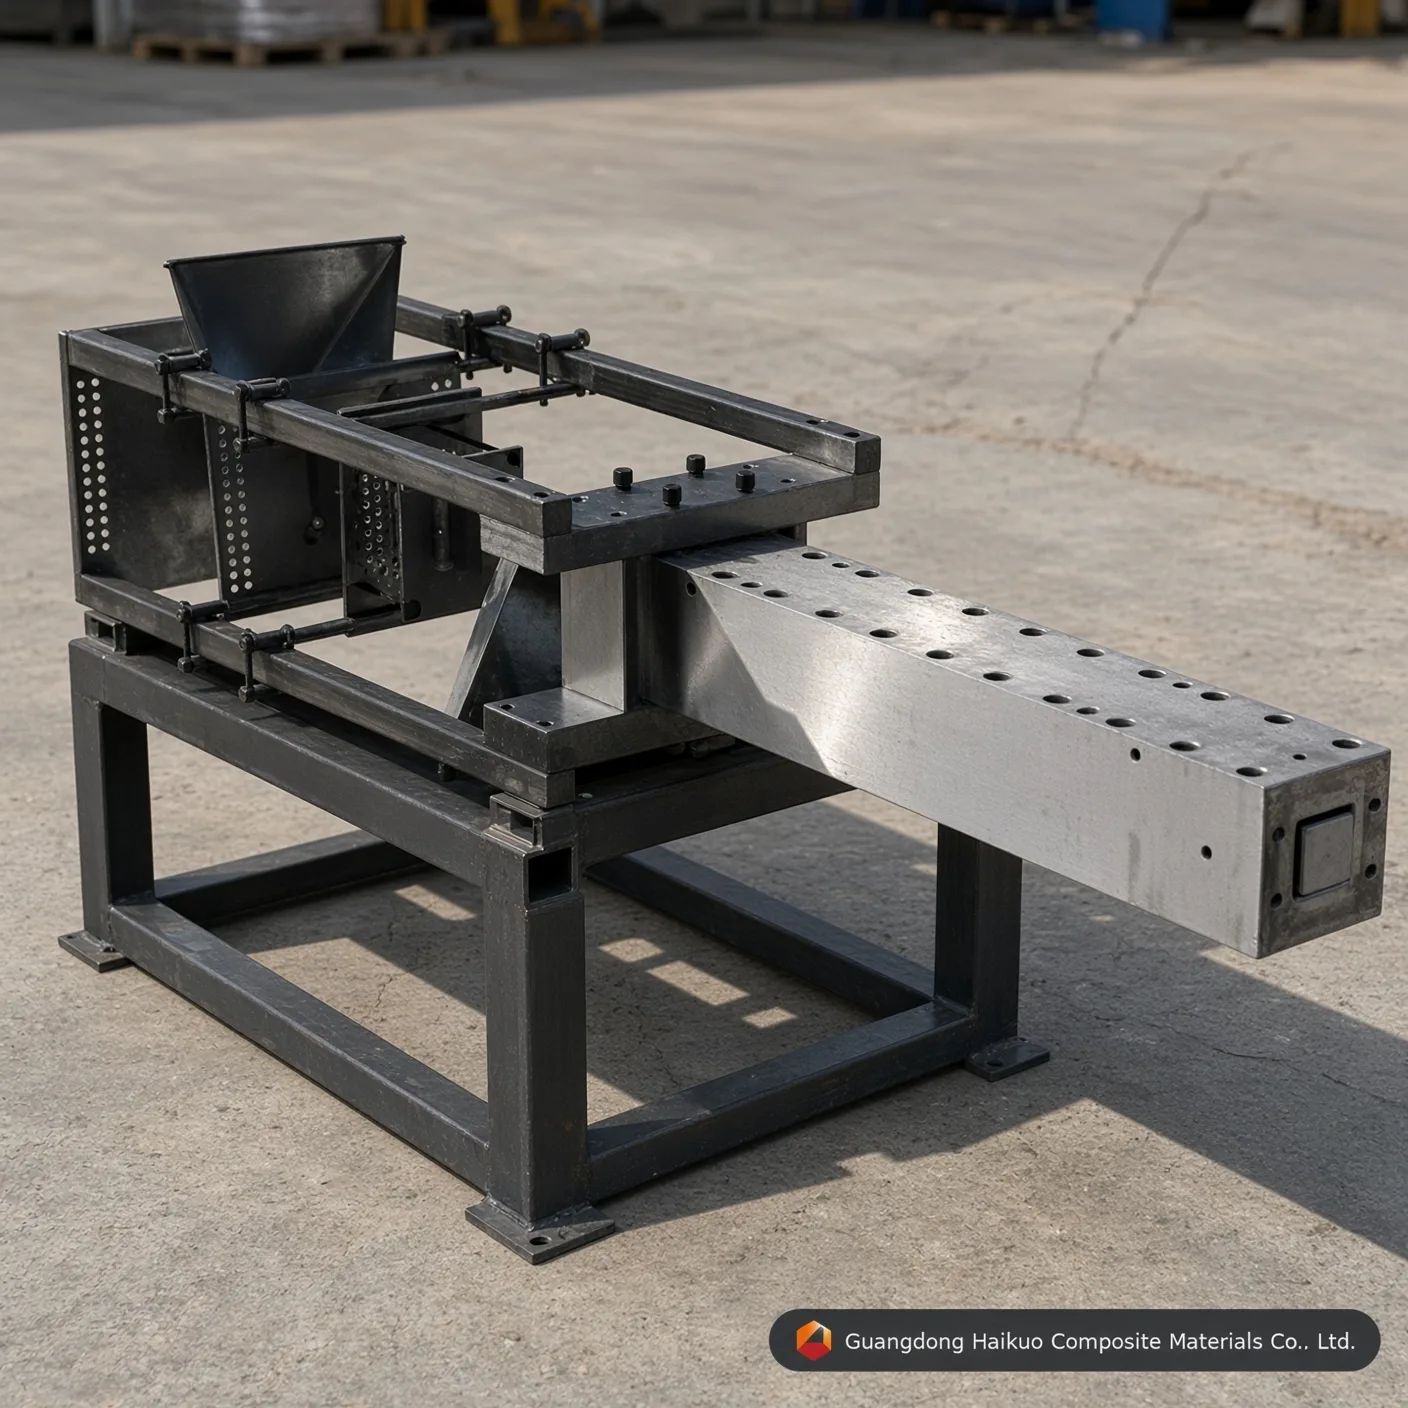
Pultrusiematrijs voor vierkante GVK-buis 60*60mm: uiterst nauwkeurig gereedschap voor constructieprofielen
Bereik een consistente constructieve GVK-productie met deze uiterst nauwkeurige pultrusiematrijs voor vierkante buis 60*60mm, gemaakt van Cr12/H13-staal met een spiegelgladde holte en een hardheid van HRC 60 voor uitstekende slijtvastheid en maatvastheid.
Uitvoeringsnorm
Rechtheid: 0,02 mm Gladheid: Ra=0,025~0,012 Oppervlaktehardheid van de holte: < 0,02 mm Grenstoleranties: ±0,3 mm Laagdikte van de coating: 0,04-0,05 mm Maatwerkdiensten beschikbaar
BeschrijvingVeelgestelde vragenNeem contact op
Precisiegereedschap voor constructieve GVK-profielen
In bouw- en industriële projecten in 2026 fungeren vierkante buizen van 60*60mm als constructief „werkpaard”, dat vaak wordt toegepast in koeltorens, modulaire woningen en voetgangerslooppaden. Onze pultrusiemal voor vierkante GVK-buis 60*60mm is gemaakt om de veeleisende eisen van deze dragende toepassingen te doorstaan. Bij Guangdong Haikuo zorgt grote aandacht voor de geometrie van de binnenhoeken en het thermische gedrag van het matrijsstaal ervoor dat elke vierkante buis binnen de constructieve toleranties van ISO blijft en vrij is van delaminatie.
1. Hoe pultrusie van vierkante buis werkt
Voor een vierkante buis van 60 mm van hoge kwaliteit moet de „krimpspanning” worden beheerst die zich vaak opbouwt in de hoeken van een rechthoekig profiel. Onze mallen pakken dit aan met drie kritieke zones:
- Verdichtingsingang: Een nauwkeurig berekende aanloopconus aan de mond van de mal verdicht de glasvezelmatten en rovings, zodat de hoeken van het vierkante profiel volledig worden versterkt.
- Verwarmingsdynamiek per zone: Een verwarmingssysteem in meerdere fasen compenseert het feit dat het midden van een vierkante buis van 60 mm met een andere snelheid uithardt dan de hoeken, en voorkomt zo „inwendige scheurvorming” of thermische scheuren.
- Precisie van de doorn: Een inwendige doorn van 50-54 mm (afgestemd op de wanddikte) wordt met hoogwaardige bouten en centreermallen op zijn plaats gehouden, zodat de wanddikte binnen ±0,1 mm gelijkmatig blijft.
2. Materiaalkeuze en oppervlaktebehandeling van de holte
De continue beweging van glasvezel bij hoge treksnelheden is zeer schurend, dus zijn onze mallen van 60*60mm gemaakt van hoogwaardige gereedschapsstaalsoorten:
- Cr12 / Cr12MoV: Een staalsoort met veel chroom die als standaard dient voor productie in grote volumes en na vacuümwarmtebehandeling HRC 58-62 bereikt.
- H13-gereedschapsstaal: Favoriet voor pultrusie op epoxybasis dankzij zijn taaiheid en bestendigheid tegen thermische vermoeiing.
- Spiegelpolijsten en coaten: De holte wordt gepolijst tot Ra 0,012 en voorzien van een hardchroomcoating van 0,05 mm, een ultragladde combinatie die de trekwrijving met 30% verlaagt en zowel het energieverbruik als de slijtage van de grijpers beperkt.
3. Technische parameters en uitvoeringsnormen
| Technische eigenschap | Standaardwaarde Haikuo | Voordeel voor de productie |
|---|---|---|
| Malspecificatie | 60.0 x 60.0 mm | Wanddikte op maat (3-6 mm). |
| Hardheid van de holte | HRC 55 – 62 | Extreme bestendigheid tegen erosie door glasvezel. |
| Rechtheidstolerantie | < 0,02 mm / meter | Helpt buizen goed in verbindingsstukken te passen. |
| Gladheid (Ra) | 0.025 ~ 0.012 | Oppervlakteafwerking van Class A voor gebruik buiten. |
| Hoekradius (R) | 1,0 – 3,0 mm (op maat) | Vermindert spanningsconcentratie bij verbindingen. |
4. Industriële toepassingen voor vierkante buizen van 60 mm
- Koeltorens: Corrosievrije framedelen die voortdurende blootstelling aan chemicaliën en vocht doorstaan.
- Elektriciteitsvoorzieningen: Niet-geleidende steunconstructies voor hoogspanningsonderstations.
- Modulaire bouw: Lichte balken en kolommen voor snel in te zetten woningen en noodonderkomens.
- Agrarische frames: Duurzaam, rotvrij framewerk voor kasconstructies en steunen voor stalvloeren.
10 professionele veelgestelde vragen: techniek van mallen voor vierkante buizen
V1: “Kan één mal vierkante buizen met verschillende wanddiktes produceren?”
A: Nee. De wanddikte wordt bepaald door de ruimte tussen de buitenste holte en de inwendige doorn. Doornen zijn echter verwisselbaar als het matrijslichaam daarvoor is ontworpen.
V2: “Wat is de gebruikelijke treksnelheid voor een profiel van 60*60mm?”
A: Afhankelijk van het harssysteem (polyester versus polyurethaan) liggen de snelheden doorgaans tussen 0,4 en 1,0 meter per minuut.
V3: “Hoe voorkomt u dat de vierkante buis verdraait?”
A: Verdraaien wordt voorkomen door een nauwkeurige uitlijning van de voorvormsjablonen en de inwendige rechtheid van de malholte (tolerantie van 0,02 mm).
V4: “Is hardverchromen nodig voor het pultruderen van koolstofvezel?”
A: Ja. Koolstofvezel is zeer schurend. Voor runs met koolstofvezel raden wij een dikkere chroomlaag of speciaal nitreren aan.
V5: “Hoeveel verwarmingszones worden aanbevolen voor een matrijs van 60 mm?”
A: Wij raden een verwarmingssysteem met 3 of 4 zones aan om de uithardingspiek bij constructieve diktes effectief te beheersen.
V6: “Wat veroorzaakt ‘pluis’ of ruwheid op het oppervlak van de vierkante buis?”
A: Dat is meestal het gevolg van vervuiling van de mal of versleten verchroming. Onze afwerking van Ra 0,012 is ontworpen om dit tot 100.000 meter te voorkomen.
V7: “Kunt u de mal ontwerpen met een specifieke hoekradius voor mijn verbindingsstukken?”
A: Ja. Wij kunnen de ‘R’-hoek aanpassen zodat deze nauw aansluit op de eisen van uw constructieve verbinding.
V8: “Wat is de verwachte levensduur van een mal van Cr12 60*60mm?”
A: Met goed onderhoud en niet-schurende harsen kan een Cr12-matrijs tussen 50.000 en 150.000 meter profiel produceren.
V9: “Biedt u technische ondersteuning bij de eerste productierun?”
A: Ja, wij leveren volledige technische documentatie en kunnen een videoconsult bieden voor de opstelling van de machine en de instellingen voor de harstemperatuur.
V10: “Hoe verwijder ik harsopbouw in de vierkante holte?”
A: Gebruik een messing of koperen schraper terwijl de mal nog warm is om krassen op de verchroming te voorkomen, gevolgd door een reinigingsmiddel.
Strategisch advies over gereedschap
Verhoog uw productie-efficiëntie met Guangdong Haikuo Composite Materials Co., Ltd. Onder leiding van Helena Wang biedt ons team hoogwaardige GVK-pultrusiemaloplossingen voor infrastructuur wereldwijd.
Bespreek de specificaties van uw project met ons:
- Projectdirecteur: Helena Wang
- E-mailadres technische afdeling: [email protected]
- WhatsApp wereldwijd: +86 189 5198 8522
Specificaties van het gereedschap en technische inzichten
| Staalsoort voor matrijzen | H13-gereedschapsstaal (premium) | Cr12MoV-matrijzenstaal (standaard) | P20-malstaal (voordelig) |
|---|---|---|---|
| Levensduur van de werkkern | Uitstekend (meer dan 50.000 meter met glasvezel) | Hoog (circa 30.000 – 40.000 meter) | Matig (geschikt voor prototypes en kleine series) |
| Bestendigheid tegen thermische vermoeiing | Zeer hoog (behoudt HRC-hardheid bij hoge temperatuur) | Matig (goed voor polyestermatrices) | Slecht (gevoelig voor maatslijtage bij continu PU-gebruik) |
| Grens van de spiegelpolijsting van het binnenoppervlak | Uitstekend (bereikt Ra 0,012 μm) | Zeer goed (bereikt Ra 0,025 μm) | Standaard (bereikt Ra 0,040 μm) |
| Geschikte toepassingsprofielen | runs met vierkante buizen die een maximale levensduur van het gereedschap en maatvastheid vereisen | Productie van vierkante buizen in standaardvolumes | Prototypes of proefseries van vierkante buizen in kleine aantallen |
Vragen en antwoorden over precisiemalontwerp
V1: Waarom is een laagdikte van hardchroom van 0,04-0,05 mm kritiek voor de pultrusiemal voor vierkante GVK-buis 60*60mm: precisiegereedschap voor constructieprofielen?
Antwoord: Glasvezelrovings en -matten zijn zeer schurend. Tijdens continue pultrusie veroorzaakt de versterkte matrix aanzienlijke krassende wrijving tegen de holtewanden van de pultrusiemal voor vierkante GVK-buis 60*60mm: precisiegereedschap voor constructieprofielen. Een nauwkeurige hardchroomlaag van 0,04-0,05 mm verhoogt de microhardheid van het oppervlak en beschermt het onderliggende gereedschapsstaal, waardoor de levensduur van de matrijs met meer dan 40% toeneemt en de geometrie van de vierkante buis van 60*60mm run na run consistent blijft.
V2: Hoe beïnvloedt spiegelpolijsten van de binnenkant tot Ra 0,012-0,025 μm de trekkracht bij de pultrusiemal voor vierkante GVK-buis 60*60mm: precisiegereedschap voor constructieprofielen?
Antwoord: Een spiegelgepolijste holte verlaagt de dynamische wrijvingscoëfficiënt in het vormkanaal van de vierkante buis sterk. Lagere wrijving betekent dat de pultrusiemachine minder klem-/trekkracht nodig heeft om het uithardende composiet voort te bewegen, wat plaatselijk vastlopen van de lijn beperkt, vezelbloei aan het oppervlak voorkomt en het energieverbruik bij lange productieruns verlaagt.
V3: Welke staalsoort moet worden gespecificeerd voor productie in grote volumes met de pultrusiemal voor vierkante GVK-buis 60*60mm: precisiegereedschap voor constructieprofielen?
Antwoord: Voor continue productie in grote volumes worden H13-gereedschapsstaal of Cr12MoV-matrijzenstaal aanbevolen. H13 biedt de langste levensduur en de beste bestendigheid tegen thermische vermoeiing, terwijl Cr12MoV sterke prestaties levert tegen lagere kosten voor runs in standaardvolumes — P20-malstaal blijft een kosteneffectieve optie voor prototypes of korte proefseries.
V4: Kan de pultrusiemal voor vierkante GVK-buis 60*60mm: precisiegereedschap voor constructieprofielen worden aangepast aan niet-standaardafmetingen of OEM-specificaties?
Antwoord: Ja. Zoals bij al ons pultrusiegereedschap kunnen afmetingen, het aantal holtes en de oppervlaktebehandeling worden afgestemd op uw exacte tekening of monster — wij ondersteunen zowel standaardmaten uit de catalogus als volledig OEM-gereedschap op maat.
V5: Met welke harssystemen is de pultrusiemal voor vierkante GVK-buis 60*60mm: precisiegereedschap voor constructieprofielen compatibel?
Antwoord: De matrijs is compatibel met het volledige scala aan harssystemen dat bij GVK-pultrusie wordt gebruikt, waaronder onverzadigd polyester, vinylester, epoxy en fenolharsen. Laat ons uw beoogde hars en uithardingsprofiel weten, dan bevestigen wij de optimale holteafwerking en de indeling van de verwarmingszones.
Productieproces

Ontwerp van de mal door de ingenieur

Afstellen van de profielmal

Egaliseren van het ruwe blok

CNC-bewerking van de mal

Ponsen van de mal

Oppervlakteslijpen

Polijsten van de binnenwand van de holte

Verchromen van de mal
Certificaat






