


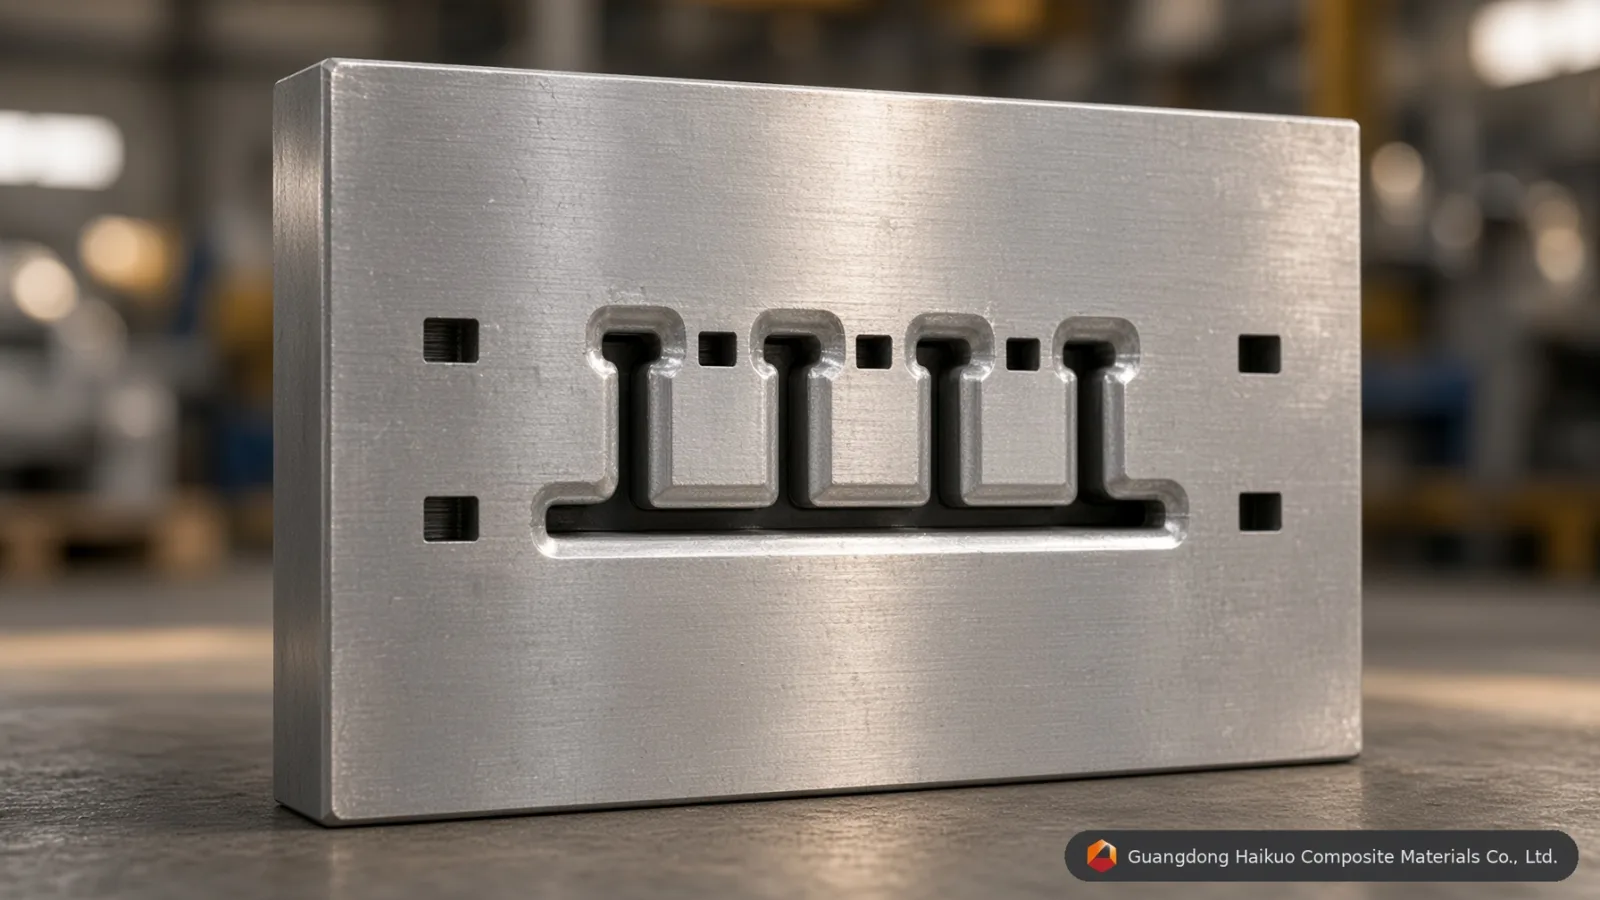
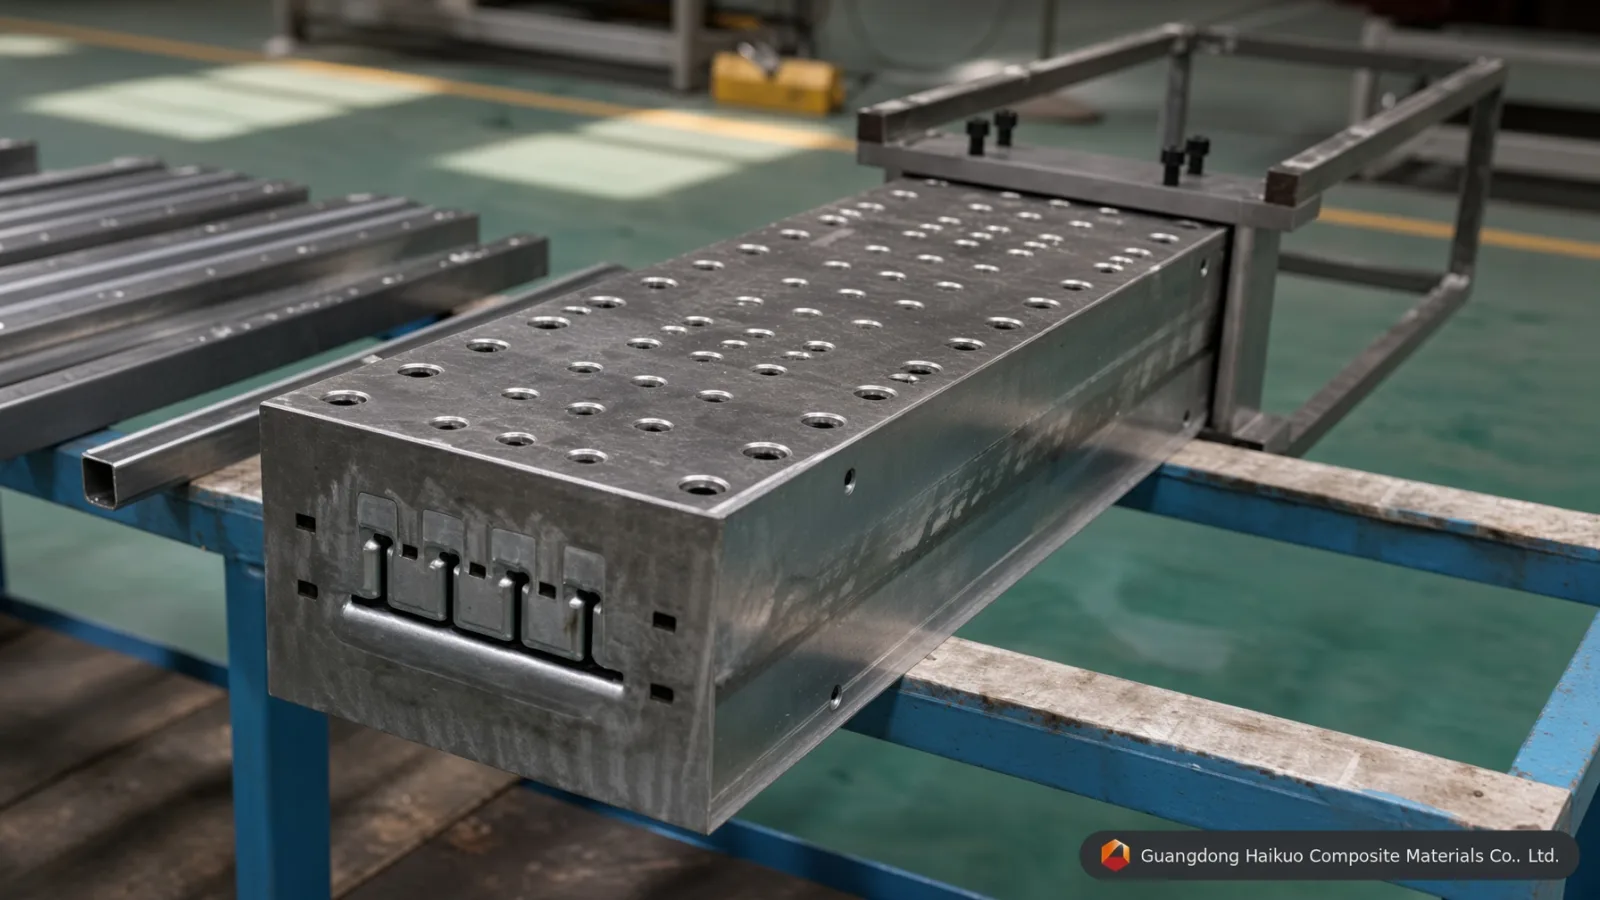
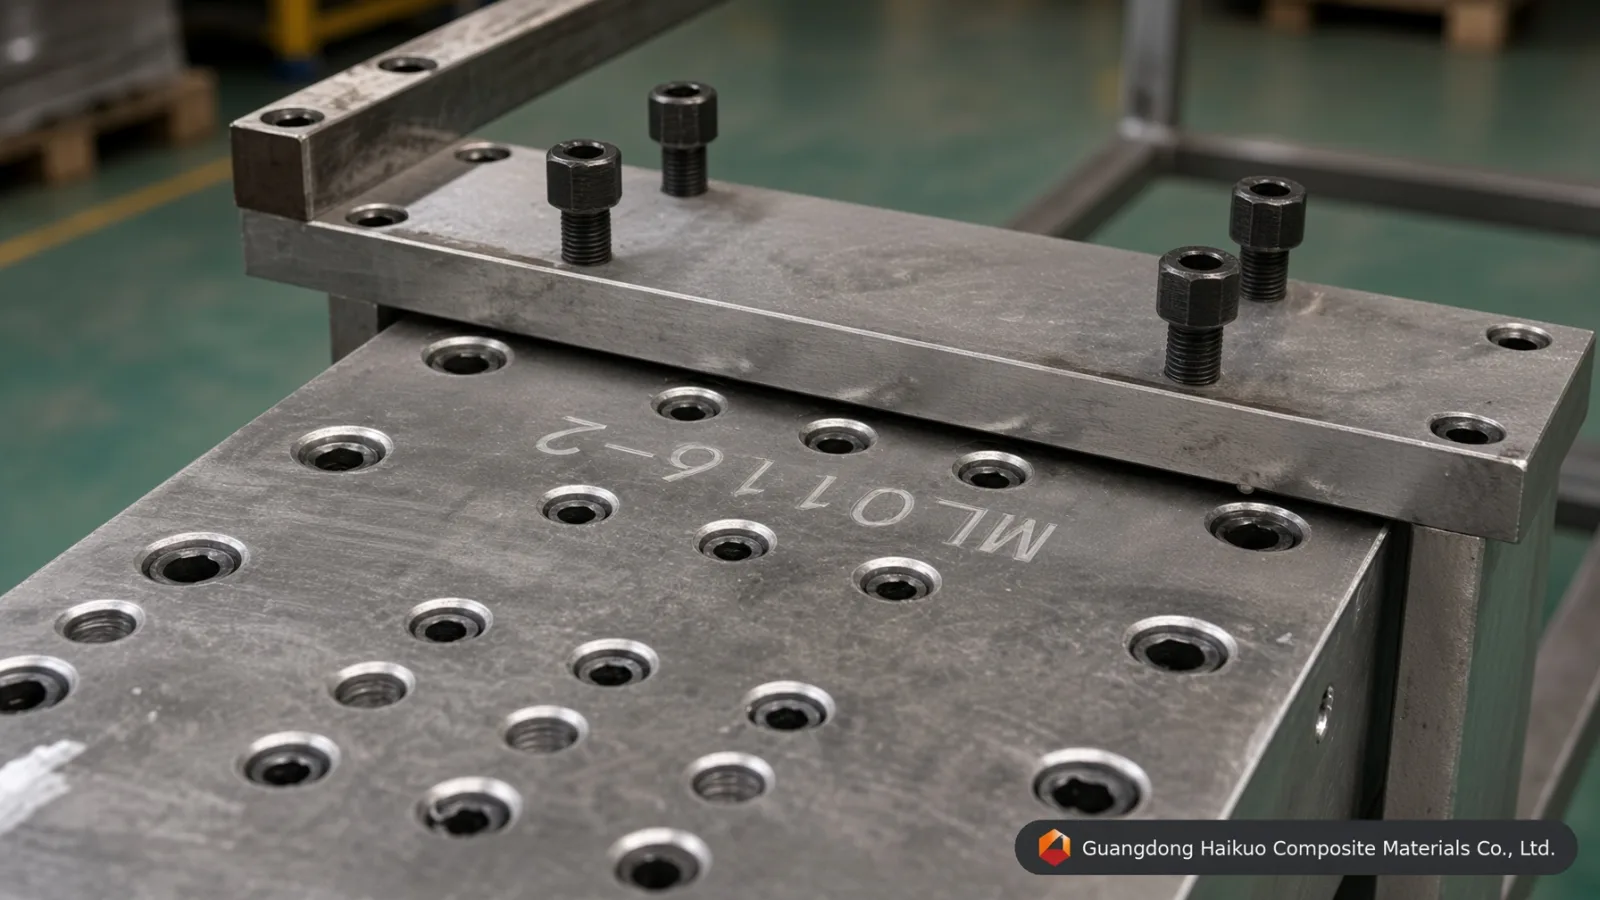
Пултрузионная матрица для настила FRP 200*50 мм
Эта пултрузионная пресс-форма FRP выпускает профили, включая плоскую полосу, плиту FRP, настил FRP, стержень, круглую трубу, прямоугольную трубу, балку, раму и другие. Она монтируется непосредственно на линию пултрузии, где непрерывный ровинг и смола протягиваются через матрицу, формируя готовый профиль.
Исполнительный стандарт
Прямолинейность: 0,02 мм Гладкость: Ra=0,025~0,012 Твёрдость поверхности полости: < 0,02 мм Допуски границ: ±0,3 мм Толщина покрытия: 0,04-0,05 мм Индивидуальные услуги
Пултрузионная матрица для настила FRP — прецизионная оснастка для формования труб из FRP (армированного волокном пластика). В процессе пултрузии пропитанное смолой волокно непрерывно протягивается через нагреваемую матрицу, образуя непрерывный профиль с заданной формой и размерами сечения. Труба FRP отличается выгодным отношением прочности к массе, коррозионной стойкостью, электроизоляцией и огнестойкостью, поэтому широко применяется в энергетике, химической промышленности, строительстве и на транспорте.
Как работает пултрузионная матрица для настила FRP
1. Стекловолокно, углеродное волокно или другое армирование снимается с шпулярника и направляется в ванну со смолой для пропитки.
2. Затем пропитанное смолой волокно проходит через преформер, который придаёт ему форму целевого профиля до входа в матрицу.
3. Внутри нагреваемой матрицы волокно подвергается нагреву и давлению: смола переходит из жидкого состояния в гель и затем отверждается в жёсткий композит.
4. Тянущее устройство вытягивает отверждённый профиль FRP из матрицы, после чего отрезная пила обрезает его на нужную длину.
От чего зависят характеристики и параметры пултрузионной матрицы для настила FRP
Волокнистое армирование: тип и содержание волокна влияют на прочность, жёсткость и массу готового профиля — как правило, чем выше содержание волокна, тем выше прочность и ниже масса. Чаще всего применяются стекловолокно, углеродное волокно и арамидное волокно.
Смоляная система: тип смолы и соотношение компонентов определяют химические характеристики, включая термостойкость, коррозионную стойкость и стойкость к старению; более стабильный состав смолы обычно означает лучшую долговечность. Чаще всего применяются полиэфирные, винилэфирные и эпоксидные смолы.
Конструкция матрицы: форма и размеры матрицы определяют сечение и размеры профиля, а также скорость и качество формования. Чем точнее изготовлена матрица, тем равномернее детали и выше производительность.
Параметры пултрузионной матрицы и исполнительные стандарты
| Название пресс-формы | Пултрузионная пресс-форма для настила FRP |
| Характеристика | 200*50 мм (возможно индивидуальное исполнение) |
| Материал | 40Cr, P20, Cr12, 38CrMoAI, H13 (опционально) |
| Обработка поверхности полости | Закалка и отпуск, закалка, твёрдое хромирование, азотирование |
| Твёрдость полости | HRC55-60 |
| Применимая смола | Ненасыщенная полиэфирная, винилэфирная, эпоксидная, фенольная смола, полиуретан |
| Прямолинейность | 0.02mm |
| Гладкость | Ra=0,025~0,012 |
| Твёрдость поверхности полости | < 0.02mm |
| Допуски границ | ±0.3mm |
| Толщина покрытия | 0.04-0.05mm |
Спецификации оснастки и инженерная информация
| Марка стали матрицы | Инструментальная сталь H13 (Премиум) | Матричная сталь Cr12MoV (Стандарт) | Формовочная сталь P20 (Экономичный) |
|---|---|---|---|
| Основной рабочий ресурс | Отличный (более 50 000+ метров со стеклопластиком) | Высокий (около 30 000 – 40 000 метров) | Умеренный (подходит для коротких серий прототипирования) |
| Стойкость к термической усталости | Сверхвысокий (сохраняет твёрдость HRC при высокой температуре) | Умеренный (хорош для полиэфирных матриц) | Плохой (склонен к размерному износу при непрерывном PU) |
| Предел внутренней зеркальной полировки | Отличный (достигает Ra 0,012 мкм) | Очень хороший (достигает Ra 0,025 мкм) | Стандарт (достигает Ra 0,040 μм) |
| Подходящие профили для применения | серии настила с требованием максимального ресурса оснастки и стабильности размеров | Производство настила стандартного объёма | Прототипирование небольших объёмов или пробные серии настила |
Инженерный Q&A по прецизионным пресс-формам
В1: Почему толщина твёрдого хромового покрытия 0,04-0,05 мм критична для пултрузионной пресс-формы для настила FRP 200*50 мм?
Ответ: ровинги и маты из стекловолокна очень абразивны. При непрерывной пултрузии армированная матрица создаёт значительное царапающее трение о стенки полости пултрузионной пресс-формы для настила FRP 200*50 мм. Точный слой твёрдого хрома 0,04-0,05 мм повышает микротвёрдость поверхности и защищает инструментальную сталь, продлевая срок службы матрицы более чем на 40% и сохраняя неизменную геометрию 200*50 мм от серии к серии.
В2: Как внутренняя зеркальная полировка до Ra 0,012-0,025 μм влияет на усилие вытягивания в пултрузионной пресс-форме для настила FRP 200*50 мм?
Ответ: зеркально полированная полость резко снижает динамический коэффициент трения внутри формующего канала настила. Меньшее трение означает, что пултрузионной машине требуется меньшее усилие зажима и вытягивания для продвижения отверждающегося композита, что снижает заедание на линии, предотвращает выход волокон на поверхность и уменьшает энергопотребление при длительных производственных сериях.
В3: Какую марку стали следует указать для крупносерийного производства на пултрузионной пресс-форме для настила FRP 200*50 мм?
Ответ: Для крупносерийного непрерывного производства рекомендуется инструментальная сталь H13 или матричная сталь Cr12MoV. H13 обеспечивает самый долгий рабочий ресурс и лучшую стойкость к термической усталости, а Cr12MoV показывает хорошие результаты при меньшей стоимости для серий стандартного объёма — формовочная сталь P20 остаётся экономичным вариантом для прототипирования или коротких пробных партий.
В4: Можно ли изготовить пултрузионную пресс-форму для настила FRP 200*50 мм с нестандартными размерами или по спецификациям OEM?
Ответ: Да. Как и вся наша пултрузионная оснастка, размеры, количество полостей и обработка поверхности могут быть разработаны по вашему точному чертежу или образцу — мы принимаем как стандартные каталожные размеры, так и полностью индивидуальные запросы на оснастку OEM.
В5: С какими смоляными системами совместима пултрузионная пресс-форма для настила FRP 200*50 мм?
Ответ: Матрица совместима со всем спектром смоляных систем, применяемых в пултрузии FRP, включая ненасыщенные полиэфирные, винилэфирные, эпоксидные и фенольные смолы. Сообщите целевую смолу и режим отверждения, и мы подтвердим оптимальную отделку полости и настройку зон нагрева.
Производственный процесс

Проектирование пресс-формы инженером

Отладка пресс-формы профиля

Выравнивание черновой заготовки

CNC-обработка пресс-формы

Пробивка пресс-формы

Шлифование поверхности

Полировка внутренней стенки полости

Хромирование пресс-формы
Сертификат






