















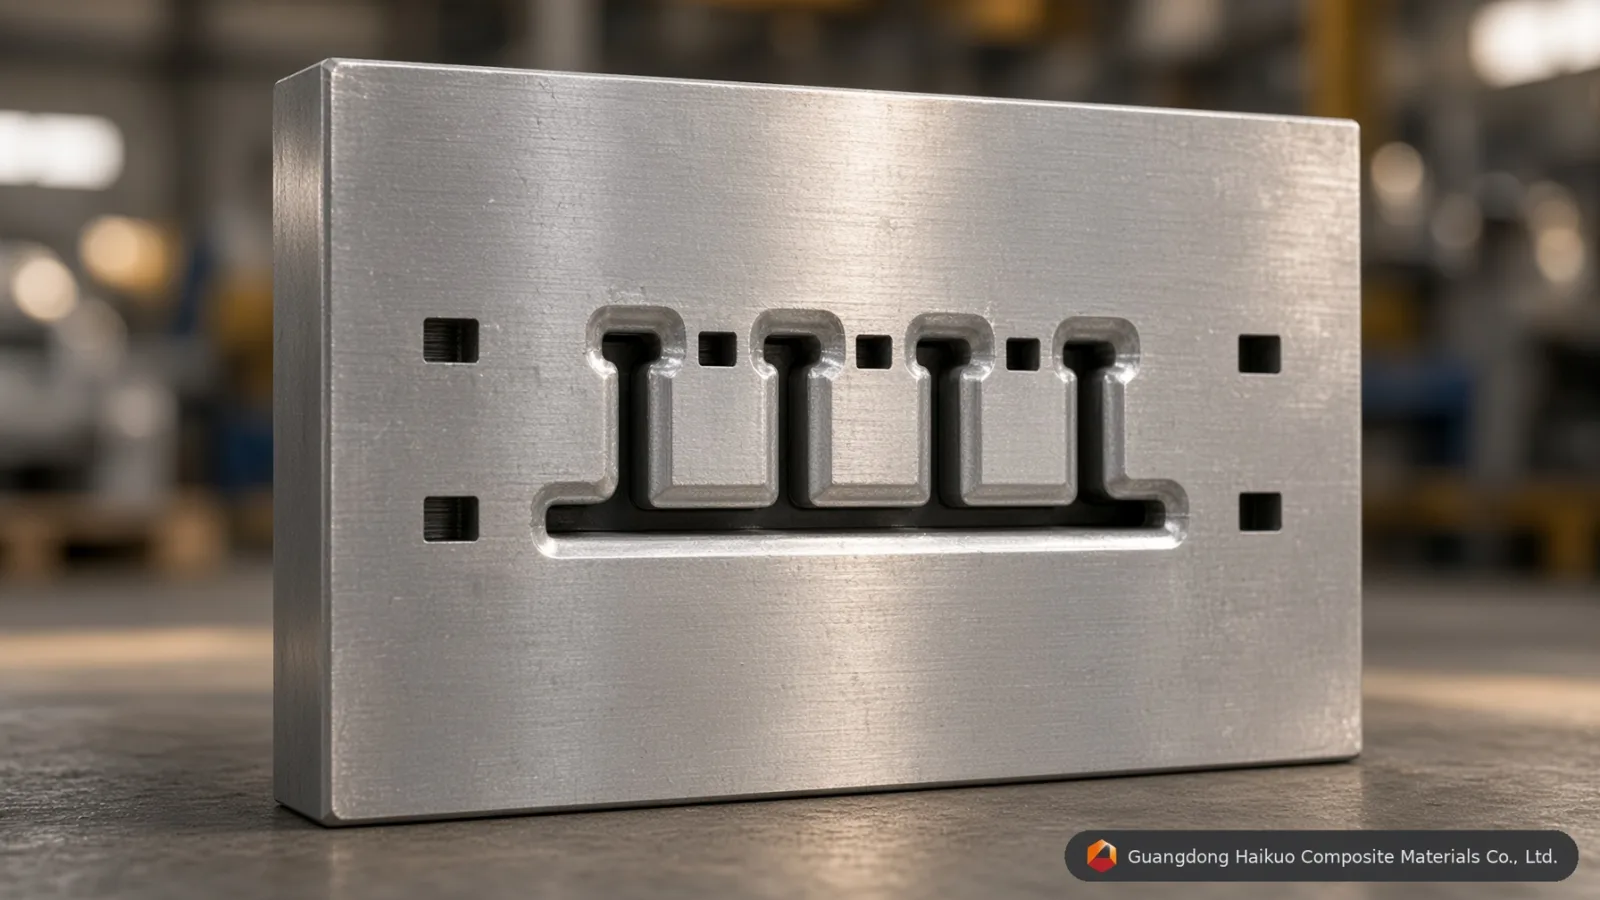
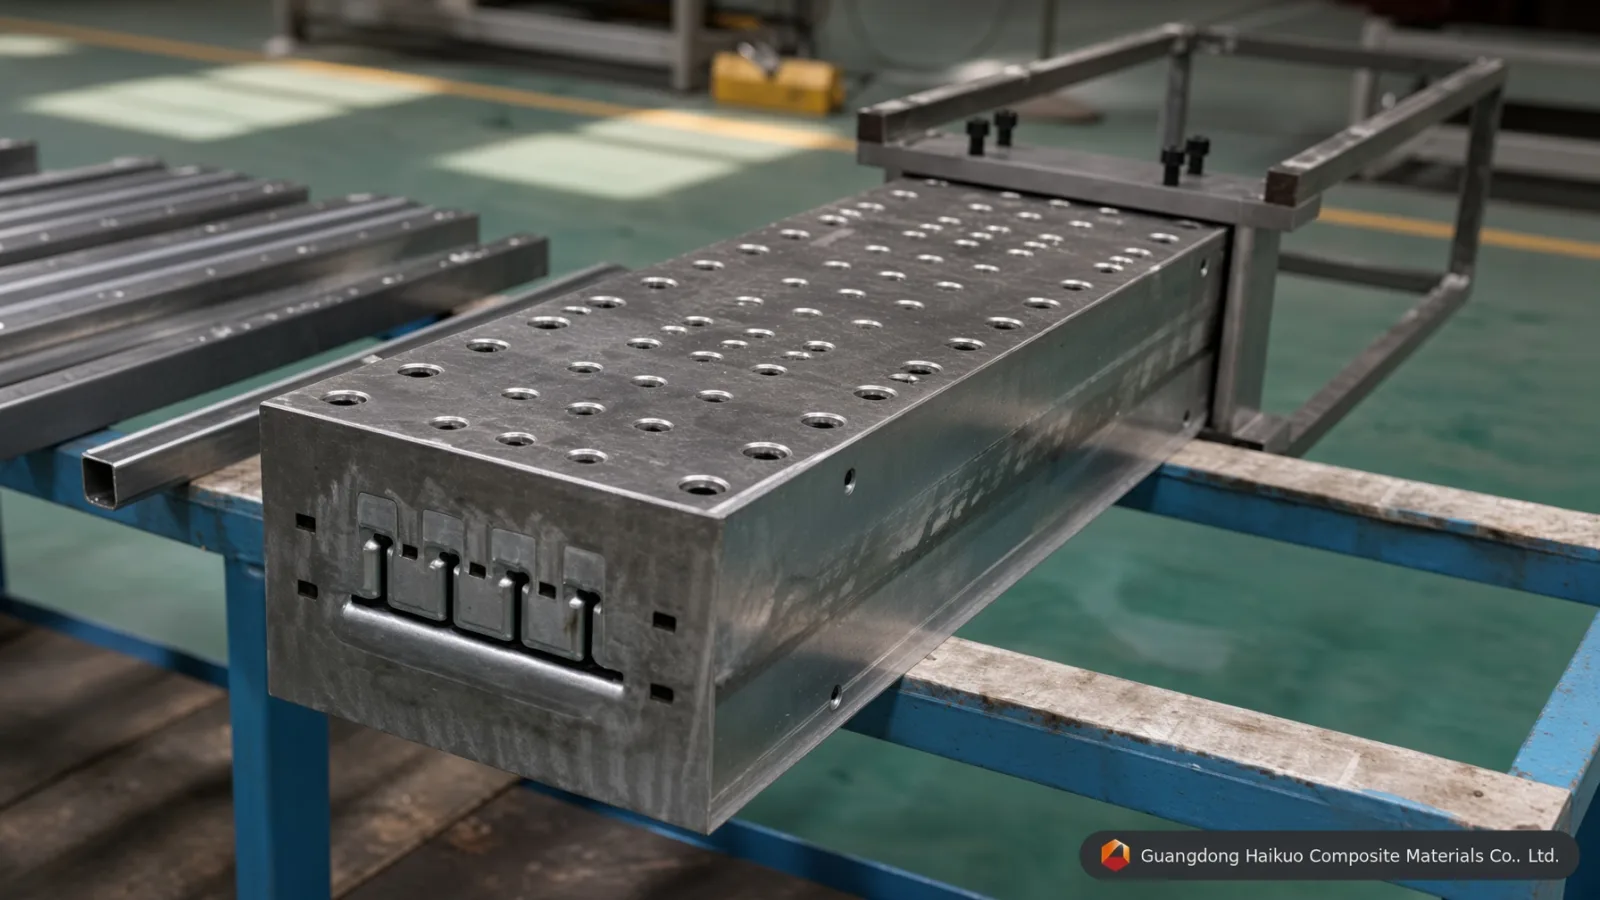
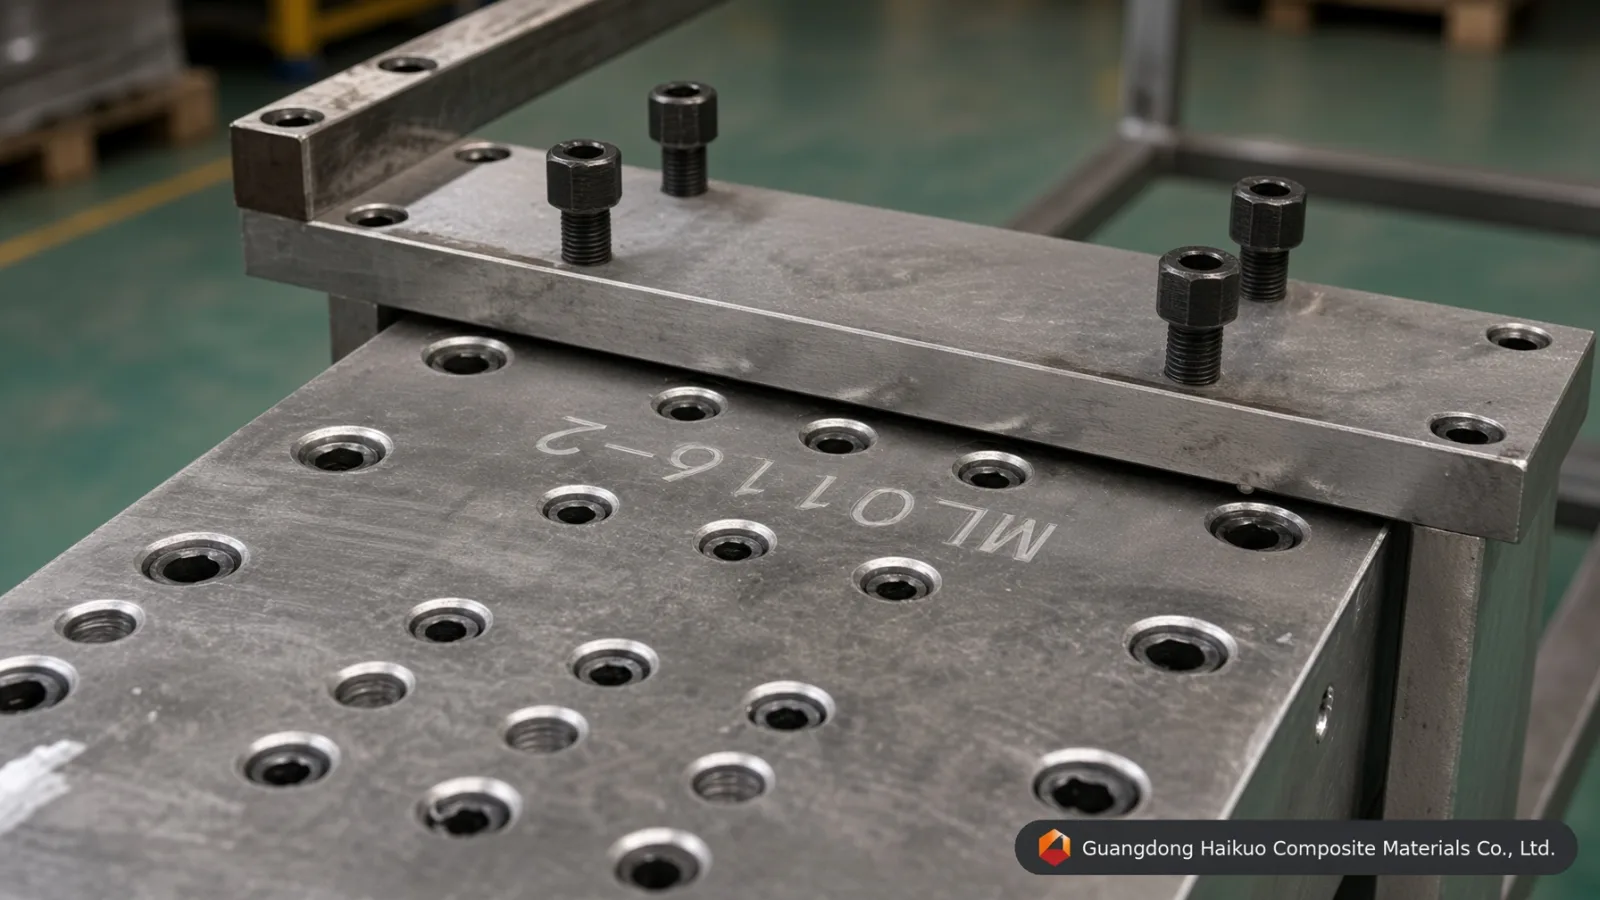
Pultruzní nástroj na paluby FRP 200*50 mm
Tato pultruzní forma FRP vyrábí profily včetně plochého pásku, desky FRP, paluby FRP, tyče, kulaté trubky, obdélníkové trubky, nosníku, rámu a dalších. Montuje se přímo na pultruzní linku, kde se souvislý roving z vláken a pryskyřice táhnou nástrojem a tvoří hotový profil.
Výkonná norma
Přímost: 0,02 mm Hladkost: Ra=0.025~0.012 Tvrdost povrchu dutiny: < 0.02mm Mezní tolerance: ±0.3mm Tloušťka pokovení: 0.04-0.05mm Poskytujeme zakázkové služby
Pultruzní nástroj na paluby FRP je přesný nástroj používaný k tvarování trubky FRP (plast vyztužený vlákny). Pultruzní proces táhne vlákna nasycená pryskyřicí souvisle vyhřívaným nástrojem a vytváří souvislý profil s pevným tvarem a rozměrem průřezu. Trubka FRP nabízí příznivý poměr pevnosti k hmotnosti spolu s odolností proti korozi, elektrickou izolací a zpomalením hoření, a proto se široce používá v energetice, chemickém zpracování, stavebnictví a dopravě.
Jak funguje pultruzní nástroj na paluby FRP
1. Skleněné vlákno, uhlíkové vlákno nebo jiná výztuž se odvíjí z cívkového stojanu a vede se do pryskyřičné lázně k impregnaci.
2. Vlákna nasycená pryskyřicí poté procházejí předtvarovačem, který je před vstupem do nástroje tvaruje do cílového profilu.
3. Uvnitř vyhřívaného nástroje jsou vlákna vystavena teplu a tlaku, zatímco se pryskyřice mění z kapalné na gel a nakonec vytvrzuje na tuhý kompozit.
4. Tažná jednotka vytahuje vytvrzený profil FRP z nástroje, načež jej řezací pila zkrátí na požadovanou délku.
Co určuje výkon a parametry pultruzního nástroje na paluby FRP
Výztuž z vláken: Typ a obsah použitých vláken ovlivňuje pevnost, tuhost a hmotnost hotového profilu — obecně vyšší obsah vláken znamená vyšší pevnost a nižší hmotnost. Skleněné, uhlíkové a aramidové vlákno jsou nejčastěji používané výztuže.
Pryskyřičný systém: Typ pryskyřice a poměr směsi určují chemický výkon, včetně tepelné odolnosti, odolnosti proti korozi a odolnosti proti stárnutí; stabilnější složení pryskyřice obecně znamená lepší trvanlivost. Polyesterové, vinylesterové a epoxidové pryskyřice jsou nejčastěji specifikované systémy.
Návrh nástroje: Tvar a velikost nástroje určují průřez a rozměry profilu, stejně jako rychlost a kvalitu tvarování. Přesněji vyrobený nástroj obecně vytváří rovnoměrnější díly a vyšší výrobní účinnost.
Parametry pultruzního nástroje a provozní normy
| Název formy | Pultruzní forma na paluby FRP |
| Specifikace | 200*50 mm (lze přizpůsobit) |
| Materiál | 40Cr, P20, Cr12, 38CrMoAI, H13 (volitelně) |
| Povrchová úprava dutiny | Kalení a popouštění, kalení, tvrdé chromování, nitridace |
| Tvrdost dutiny | HRC55-60 |
| Vhodná pryskyřice | Nenasycený polyester, vinylová pryskyřice, epoxidová pryskyřice, fenolická pryskyřice, polyuretan |
| Přímost | 0.02mm |
| Hladkost | Ra=0.025~0.012 |
| Tvrdost povrchu dutiny | < 0.02mm |
| Mezní tolerance | ±0.3mm |
| Tloušťka pokovení | 0.04-0.05mm |
Specifikace nástrojů & inženýrské poznatky
| Materiál nástrojové oceli | Nástrojová ocel H13 (prémiová) | Nástrojová ocel Cr12MoV (standardní) | Ocel na formy P20 (ekonomická) |
|---|---|---|---|
| Hlavní provozní životnost | Výborná (přes 50 000 metrů se sklolaminátem) | Vysoká (přibližně 30 000 – 40 000 metrů) | Střední (vhodná pro výrobu prototypů v malých sériích) |
| Odolnost proti tepelné únavě | Velmi vysoká (zachovává tvrdost HRC při vysoké teplotě) | Střední (vhodná pro polyesterové matrice) | Slabá (náchylná k rozměrovému opotřebení při trvalém zpracování PU) |
| Vnitřní zrcadlové leštění | Výborná (dosahuje Ra 0,012 μm) | Velmi dobrá (dosahuje Ra 0,025 μm) | Standardní (dosahuje Ra 0,040 μm) |
| Vhodné aplikační profily | série podlahových desek vyžadující maximální životnost nástroje a rozměrovou stabilitu | Výroba podlahových desek ve standardním objemu | Prototypování nebo zkušební série podlahových desek v malém objemu |
Otázky a odpovědi k přesné konstrukci forem
Ot1: Proč je tloušťka tvrdého chromového pokovení 0,04-0,05 mm kritická pro pultruzní formu na paluby FRP 200*50 mm?
Odpověď: Skleněné rovingy a rohože jsou vysoce abrazivní. Při souvislé pultruzi vytváří vyztužená matrice výrazné škrábavé tření o stěny dutiny pultruzní formy na paluby FRP 200*50 mm. Přesná vrstva tvrdého chromu 0,04-0,05 mm zvyšuje mikrotvrdost povrchu a chrání podkladovou nástrojovou ocel, čímž prodlužuje životnost nástroje o více než 40 % a zároveň udržuje stálou geometrii 200*50 mm série za sérií.
Ot2: Jak ovlivňuje vnitřní zrcadlové leštění na Ra 0.012-0.025 μm tažnou sílu u pultruzní formy na paluby FRP 200*50 mm?
Odpověď: Zrcadlově leštěná dutina dramaticky snižuje dynamický součinitel tření uvnitř tvarovacího kanálu podlahových desek. Nižší tření znamená, že pultruzní stroj potřebuje menší upínací / tažnou sílu k posunu vytvrzujícího se kompozitu, což snižuje zadírání linky, brání vykvétání vláken na povrchu a snižuje spotřebu energie při dlouhých výrobních sériích.
Ot3: Jaká třída oceli by měla být specifikována pro velkoobjemovou výrobu s pultruzní formou na paluby FRP 200*50 mm?
Odpověď: Pro velkoobjemovou souvislou výrobu se doporučuje nástrojová ocel H13 nebo formová ocel Cr12MoV. H13 poskytuje nejdelší provozní životnost a nejlepší odolnost proti tepelné únavě, zatímco Cr12MoV nabízí vysoký výkon za nižší cenu pro série standardního objemu — formová ocel P20 zůstává nákladově efektivní variantou pro prototypování nebo krátké zkušební šarže.
Ot4: Lze pultruzní formu na paluby FRP 200*50 mm přizpůsobit nestandardním rozměrům nebo specifikacím OEM?
Odpověď: Ano. Jako u všech našich pultruzních nástrojů lze rozměry, počet dutin i povrchovou úpravu navrhnout podle vašeho přesného výkresu nebo vzorku — podporujeme jak standardní katalogové rozměry, tak plně zakázkové požadavky na nástroje OEM.
Ot5: S jakými pryskyřičnými systémy je pultruzní forma na paluby FRP 200*50 mm kompatibilní?
Odpověď: Nástroj je kompatibilní s celou škálou pryskyřičných systémů používaných při pultruzi FRP, včetně nenasyceného polyesteru, vinylesteru, epoxidových a fenolových pryskyřic. Sdělte nám cílovou pryskyřici a profil vytvrzování a potvrdíme optimální povrchovou úpravu dutiny a uspořádání topných zón.
Výrobní proces

Konstrukce formy (inženýrská práce)

Seřizování formy profilu

Hrubé vyrovnání polotovaru

CNC obrábění formy

Děrování formy

Broušení povrchu

Leštění vnitřní stěny dutiny

Chromování formy
Certifikát






