















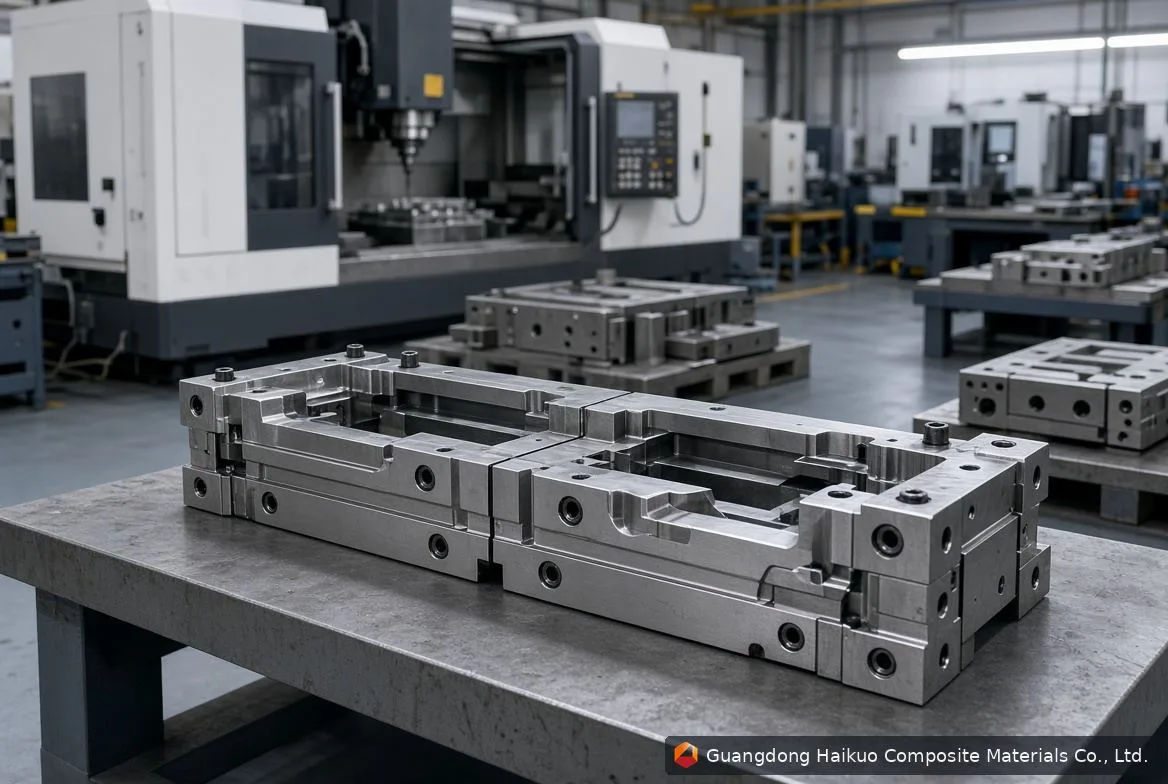
FRP-profiilin pultruusioprosessi
Muottitukkeumat ovat yksi häiritsevimmistä ongelmista lasikuitupultruusiossa — ne pysäyttävät tuotannon, aiheuttavat tuotevirheitä ja nostavat kustannuksia. Niiden syiden ymmärtäminen on ensimmäinen askel niiden estämiseen ja tuotannon sujuvana pitämiseen.
Mikä aiheuttaa muottitukkeuman
1. Hartsin geeliytyminen
Hartsin geeliytyminen tapahtuu, kun hartsi kovettuu ennenaikaisesti muotin sisällä ja jähmettyy muotin pintoja vasten. Yleisiä laukaisijoita ovat:
- Korkea hartsin lämpötila: korkeat lämpötilat nopeuttavat kovettumista, mikä lisää geeliytymisen todennäköisyyttä muotin sisällä.
- Epätasainen hartsin viskositeetti: epätasainen viskositeetti johtaa epätasaisiin kovettumisnopeuksiin, mikä voi laukaista geeliytymisen tietyissä kohdissa.
- Hidas pultruusionopeus: liian hidas, ja hartsilla on enemmän aikaa kuin pitäisi kovettua muotin sisällä.
2. Kuitujätteen kertyminen
Pultruusion aikana syntyvä kuitujäte voi kertyä muotin sisälle ja vähitellen rajoittaa hartsin virtausta. Se on tyypillisesti peräisin:
- Virheellinen kuidun esikäsittely: riittämätön puhdistus tai epäpuhtaudet tuovat jätettä prosessiin.
- Tehoton muotin suunnittelu: terävät kulmat tai huonot poistokanavat, jotka vangitsevat jätettä ajan myötä.
- Kuluneet muotin osat: ohjaimet ja telat, jotka kuluvat ja irrottavat jätettä ikääntyessään.
3. Vieraan aineen saastuminen
Pöly, lika tai muut ilmassa leijuvat epäpuhtaudet, jotka pääsevät prosessiin, voivat myös aiheuttaa tukkeumia, usein seuraavista syistä:
- Epäsiisti työympäristö: pölyinen alue tuo epäpuhtauksia prosessiin.
- Huolimaton materiaalinkäsittely: väärin käsitelty kierre tai hartsi tuo epäpuhtauksia.
- Riittämätön muotin puhdistus: harvoin tapahtuva puhdistus antaa epäpuhtauksien kertyä ajan myötä.
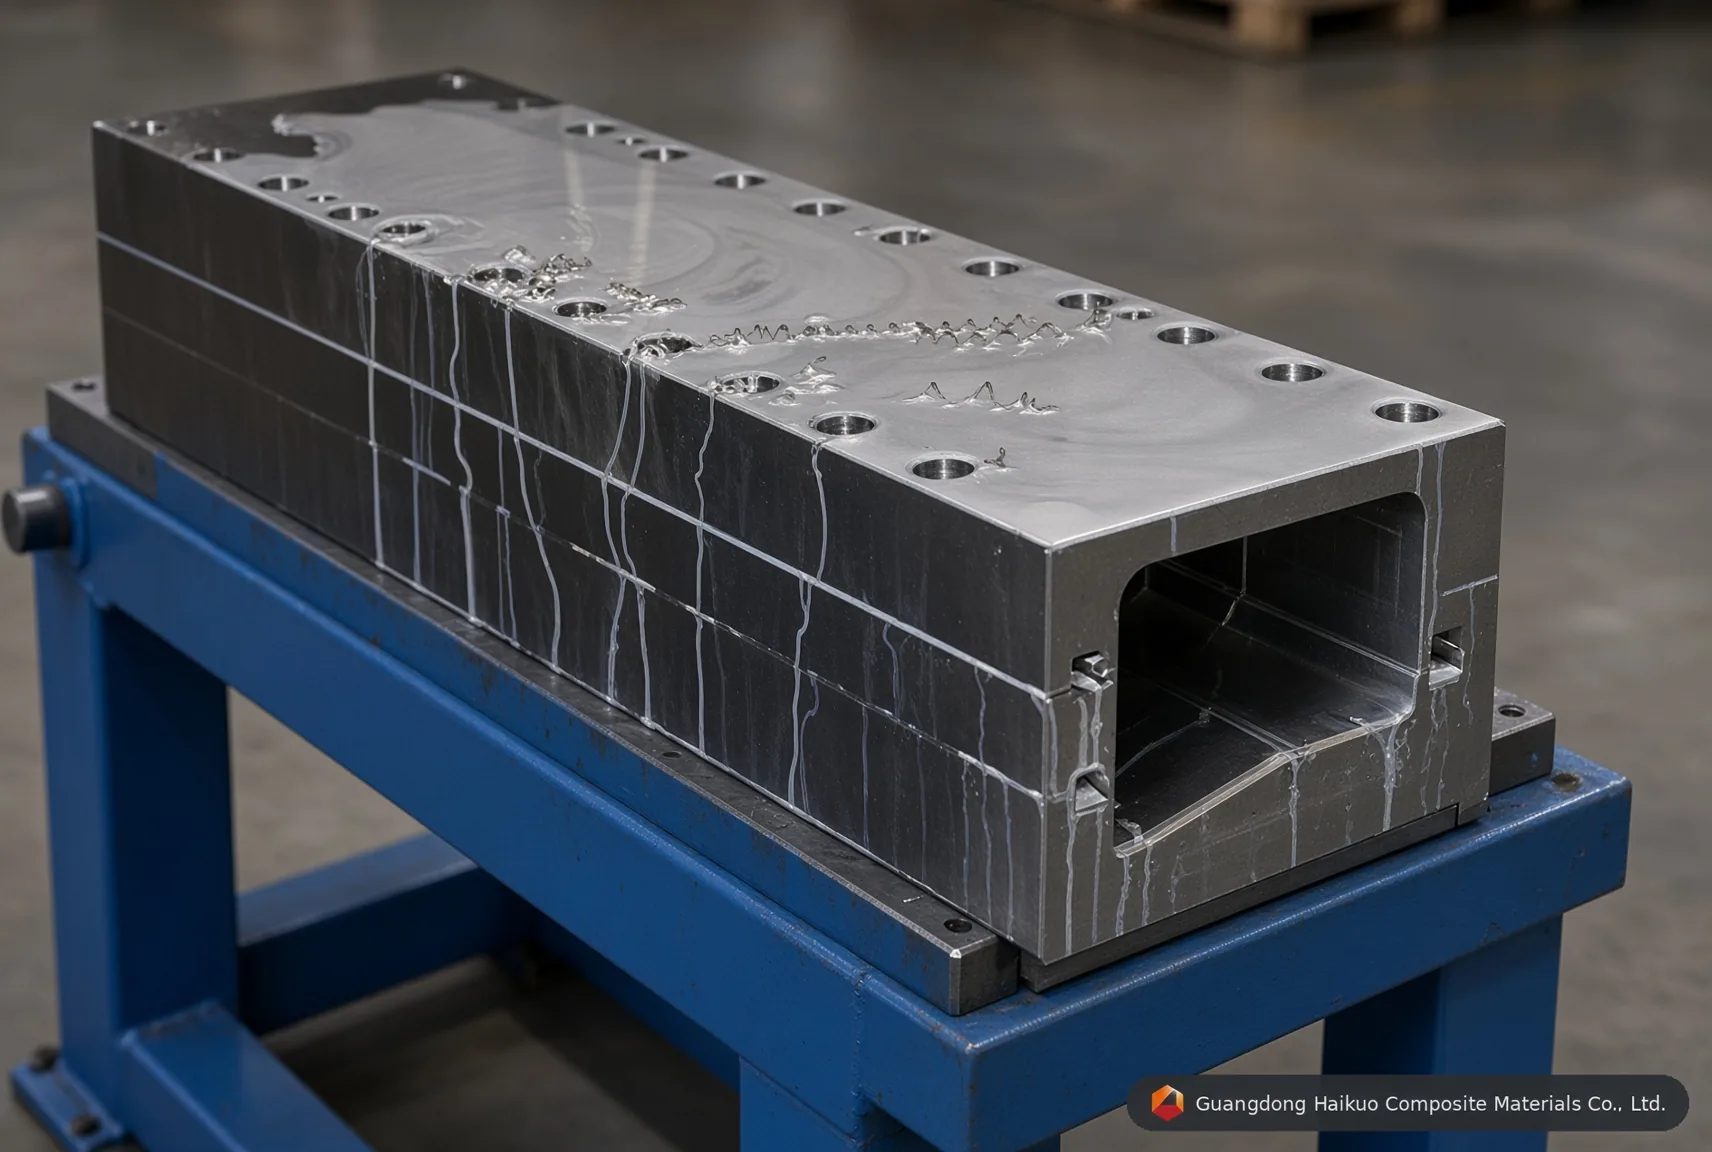
FRP-pultruusiomuotin valmistusprosessi
Mitä tukkeumat maksavat
Tuotannon häiriöt: tukkeuma voi pysäyttää koko pultruusiolinjan aiheuttaen viivästyksiä, myöhästyneitä määräaikoja ja tyytymättömiä asiakkaita.
Tuotevirheet: tukkeuma ajon aikana voi luoda tyhjiä tiloja, epätasaisia pintoja tai epäyhtenäisiä materiaaliominaisuuksia — joskus tehden tuotteesta käyttökelvottoman.
Korkeammat kustannukset: häiriön lisäksi tukkeumat lisäävät puhdistus- ja korjaustyötä, hukkaan menevää materiaalia tai vaihdettuja komponentteja sekä seisokista johtuvaa menetettyä liikevaihtoa — joskus lisäksi seuraamuksilla myöhästyneistä toimitussitoumuksista.
Miten muottitukkeumat estetään
- Hallitse hartsin lämpötilaa: pidä se suositellulla alueella seuranta- ja säätöjärjestelmillä.
- Hallitse hartsin viskositeettia: testaa säännöllisesti ja säädä koostumusta virtausnopeuden pitämiseksi tasaisena.
- Optimoi pultruusionopeus: sovita nopeus hartsityyppiin, kuitujen ominaisuuksiin ja muotin suunnitteluun hartsin asianmukaisen virtauksen ylläpitämiseksi.
- Valmistele ja käsittele kuitu huolellisesti: noudata tiukkoja esikäsittelymenettelyjä ja asianmukaista materiaalin varastointia jätteen tuomisen välttämiseksi.
- Suunnittele muotit hyvin: sileät pinnat, riittävä poisto ja minimaaliset kuolleet vyöhykkeet vähentävät jätteen kertymistä.
- Puhdista muotit aikataulun mukaan: poista jäte, epäpuhtaudet ja kovettuneet hartsijäämät säännöllisesti käyttäen muottimateriaalille sopivia puhdistusmenetelmiä.
- Pidä työalue puhtaana: minimoi pöly ja ilmassa leijuvat epäpuhtaudet hyvällä siisteydellä ja materiaalinkäsittelyllä.
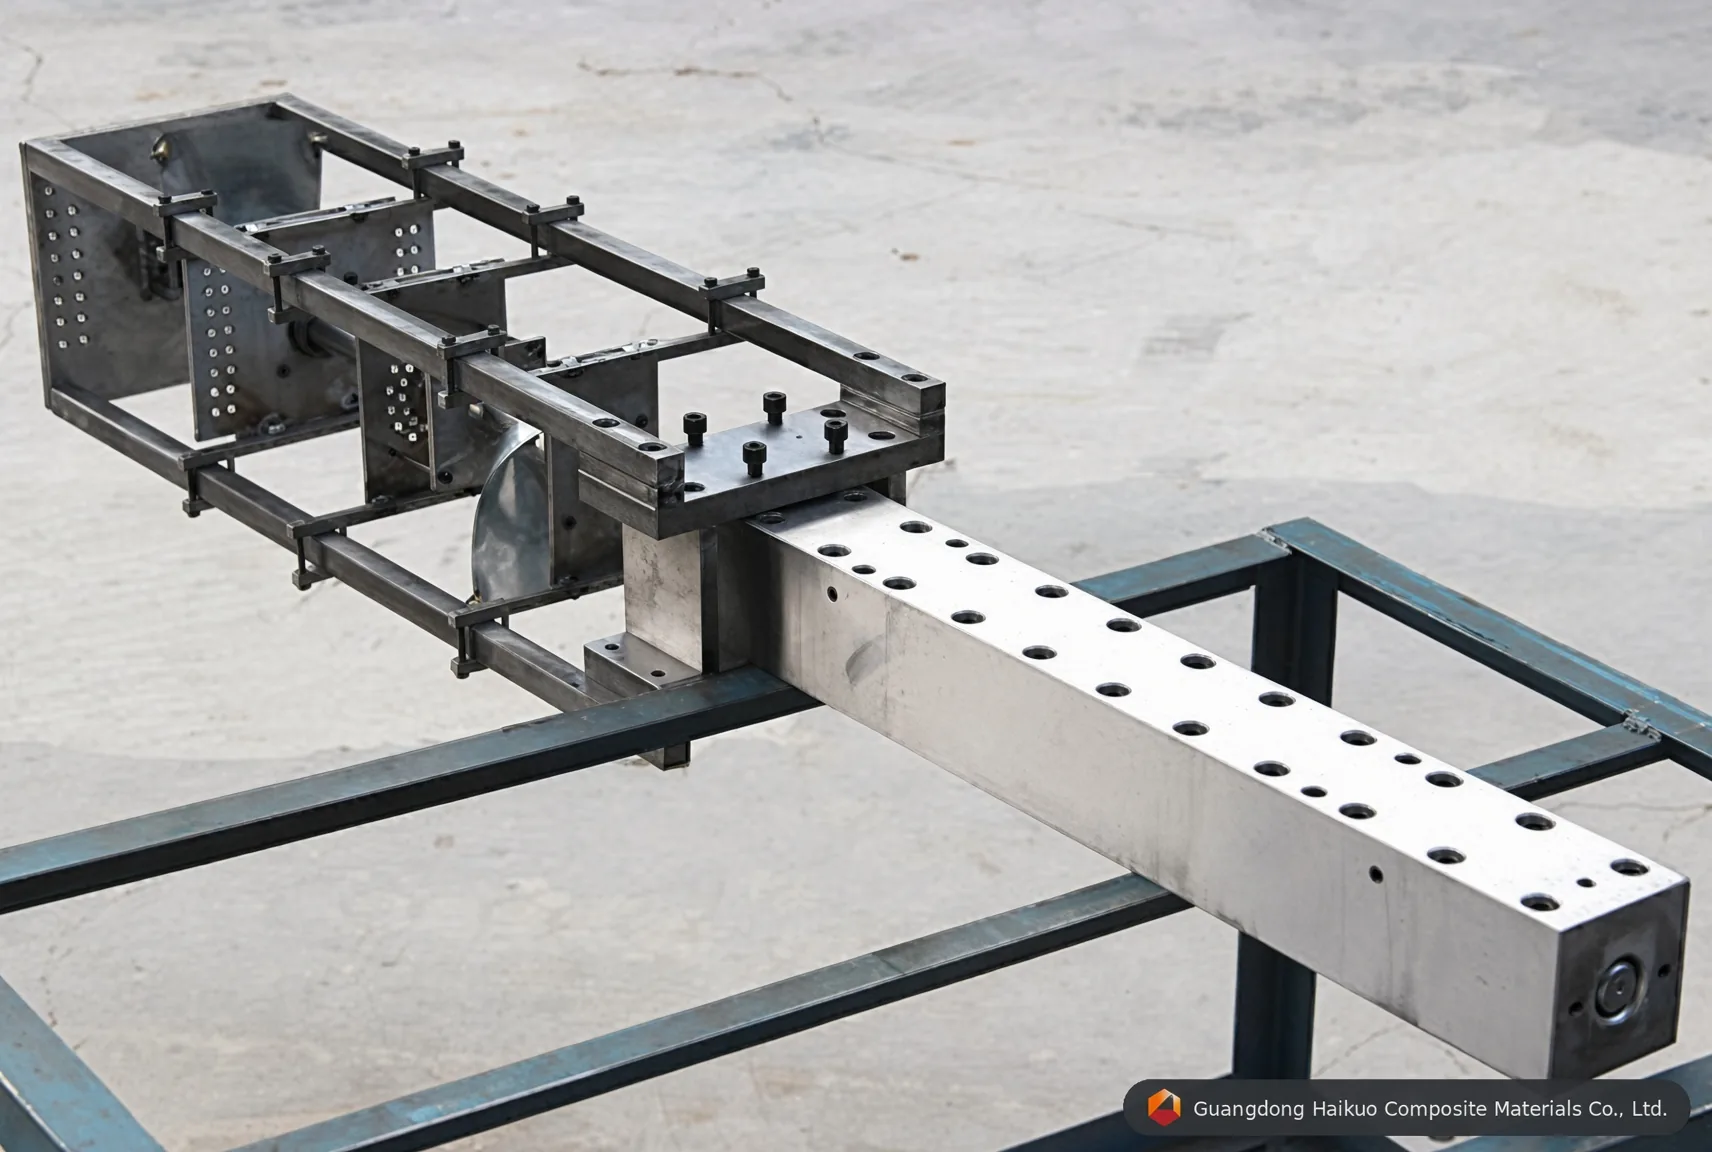
Muutama lisätapa, jotka kannattaa omaksua
Säännöllinen muotin tarkastus: tarkista kuluminen, vauriot tai jätteen kertyminen ja käsittele ongelmat ennen kuin ne aiheuttavat tukkeuman.
Ennaltaehkäisevä huolto: muottien, ohjainten, telojen ja hartsin annostelujärjestelmien aikataulutettu huolto-ohjelma havaitsee ongelmat varhain.
Käyttäjien koulutus: varmista, että käyttäjät ymmärtävät muotin puhtauden, kuidun esikäsittelyn ja hyvän pultruusiotekniikan.
Jatkuva parantaminen: seuraa prosessia, tarkkaile tukkeuman varhaisia merkkejä ja käytä tietoja lähestymistavan hiomiseen ajan myötä.
Yhteenveto
Muottitukkeumilla on todellisia kustannuksia — tuotannolle, tuotteen laadulle ja tulokselle. Niiden syiden ymmärtäminen ja yllä olevien ennaltaehkäisevien tapojen omaksuminen auttaa pitkälle lasikuitupultruusiotoiminnan pitämisessä sujuvana ja kustannustehokkaana pitkällä aikavälillä.