















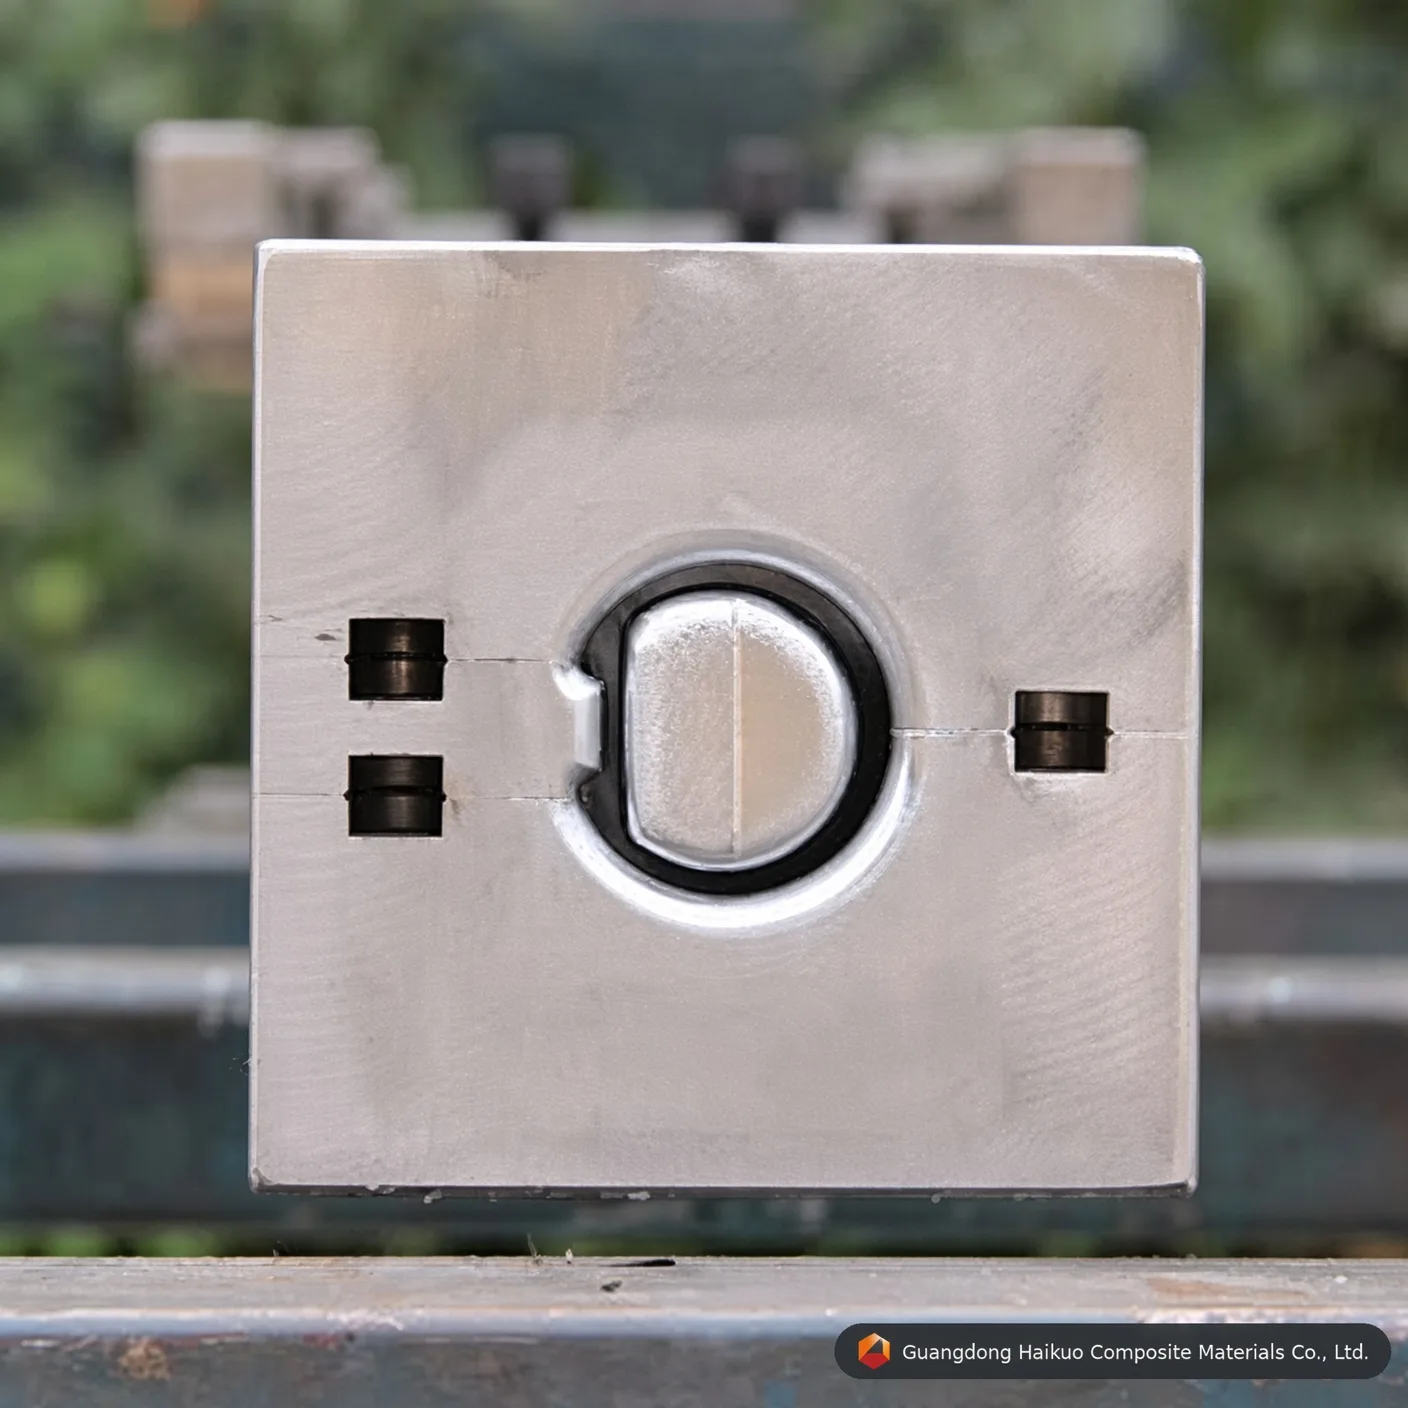
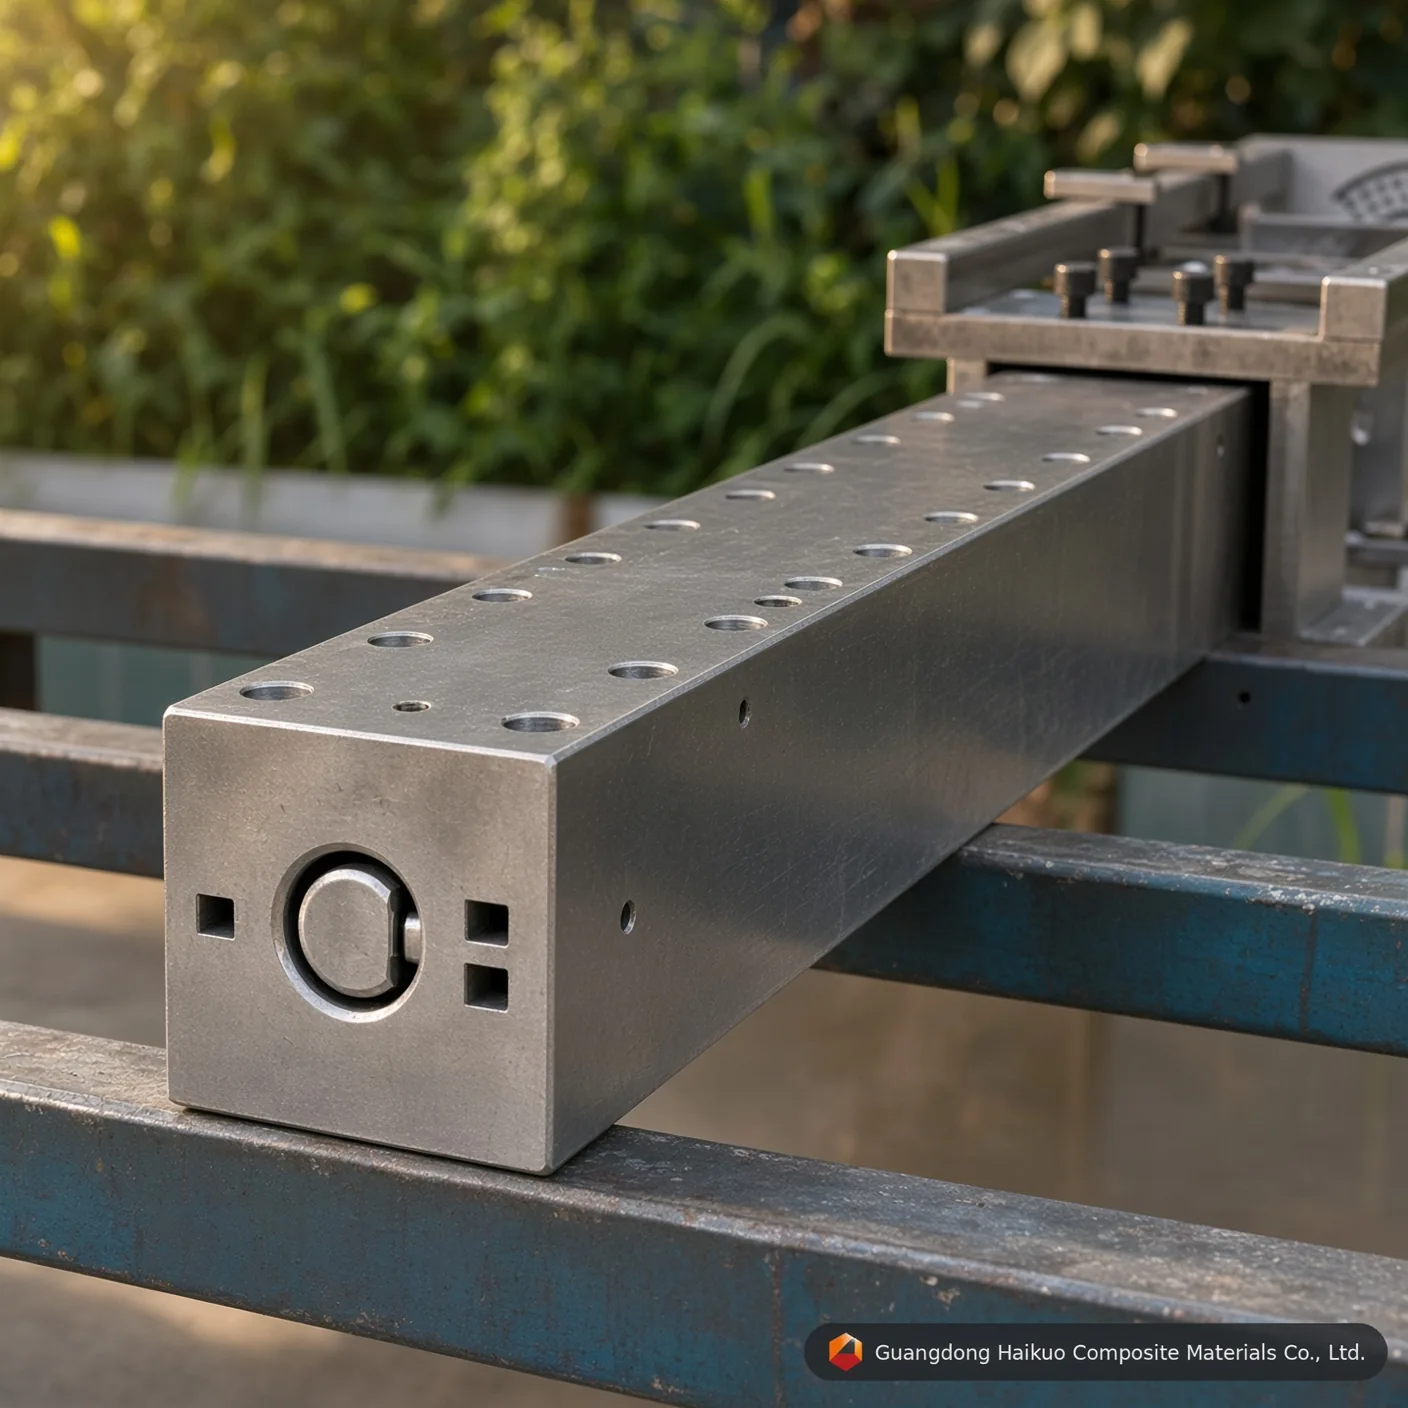
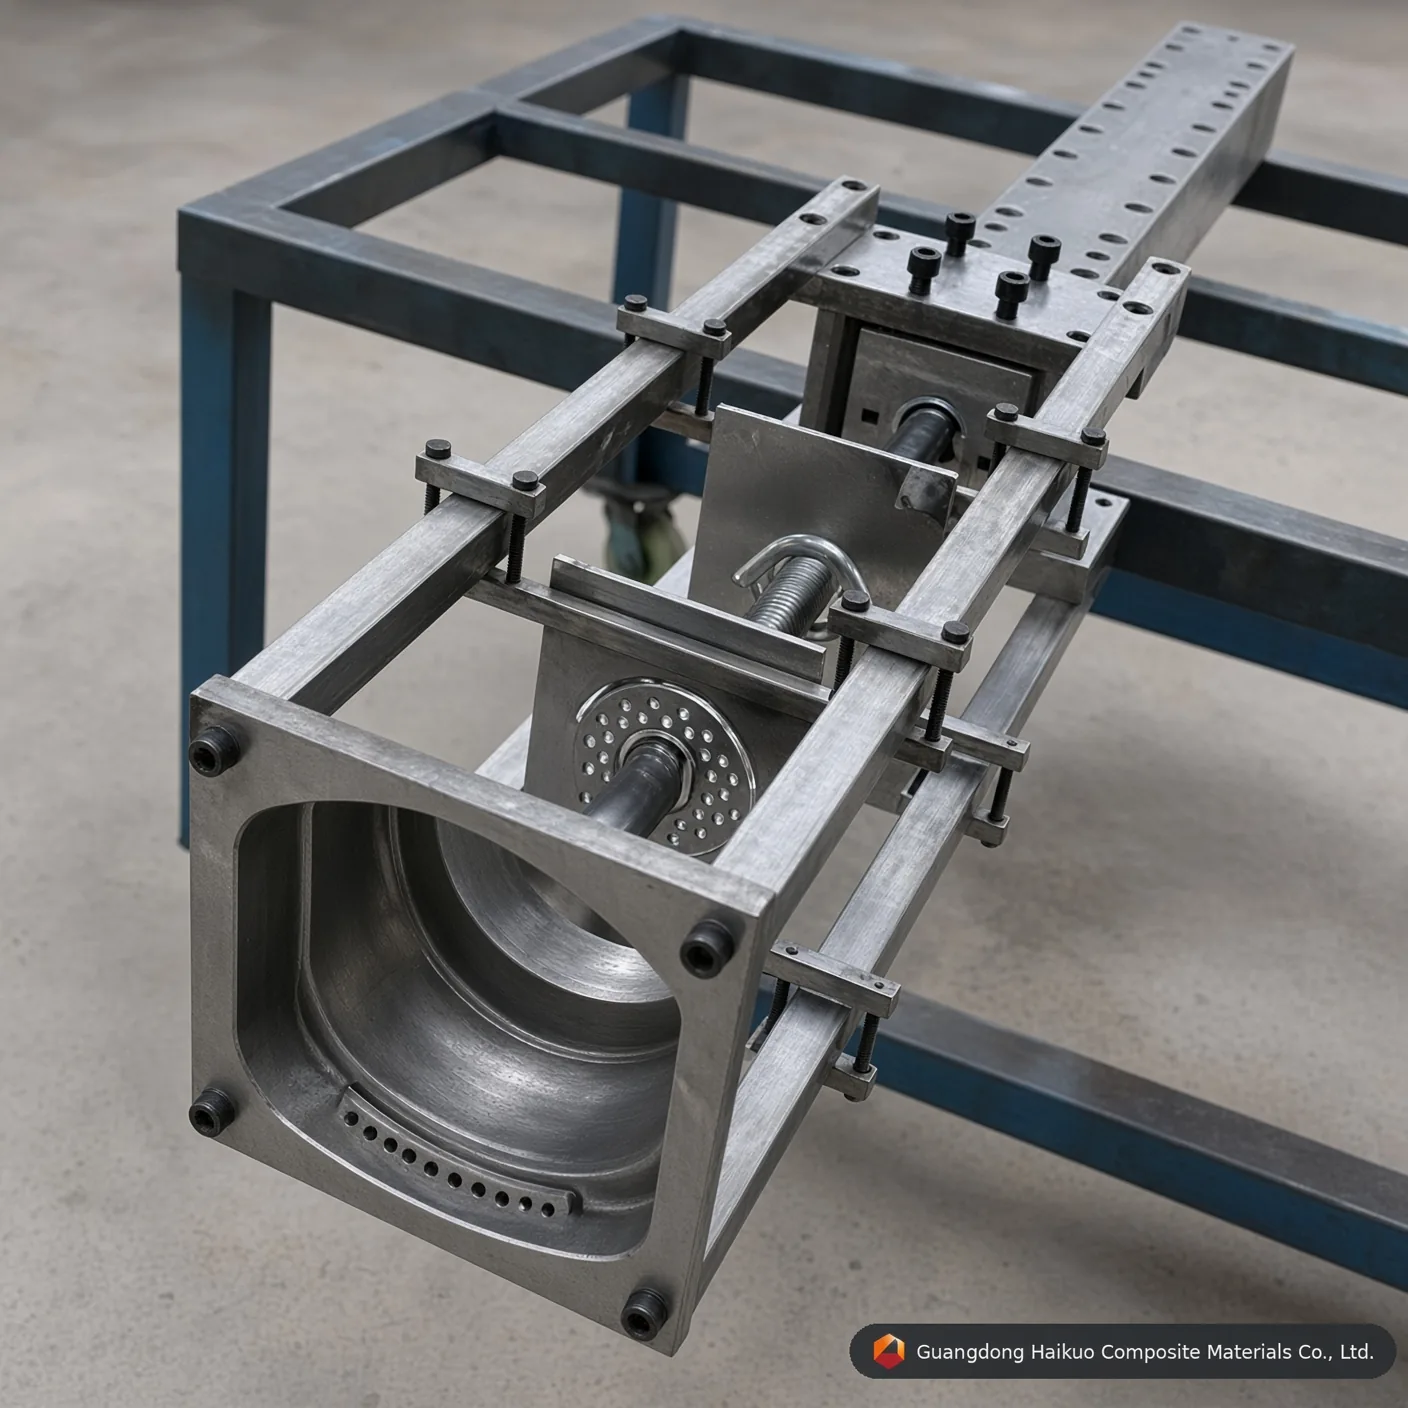
ดายพัลทรูชันท่อเว้า FRP φ35 mm: แม่พิมพ์เฉพาะทางสำหรับโปรไฟล์สั่งทำ
ยกระดับสายผลิตของท่านด้วยดายพัลทรูชันท่อเว้า FRP φ35mm นี้ ออกแบบสำหรับรูปทรงเรขาคณิตที่ซับซ้อนโดยใช้เหล็ก Cr12 และโพรงชุบโครเมียมผิวเงาสะท้อน — เหมาะอย่างยิ่งกับงานสถาปัตยกรรมและอุตสาหกรรมระดับพรีเมียม
มาตรฐานการปฏิบัติ
ความตรง: 0.02mm ความเรียบ: Ra=0.025~0.012 ความแข็งผิวโพรงแม่พิมพ์: < 0.02mm ค่าความคลาดเคลื่อนขอบเขต: ±0.3mm ความหนาชั้นชุบ: 0.04-0.05mm มีบริการสั่งทำ
คำอธิบายคำถามที่พบบ่อยติดต่อเรา
วิศวกรรมความแม่นยำสำหรับโปรไฟล์ FRP ที่ซับซ้อน
ขณะที่การออกแบบสถาปัตยกรรมและอุตสาหกรรมพัฒนาต่อไปในปี 2026 ท่อกลมธรรมดาไม่อาจตอบโจทย์ด้านความสวยงามหรือการใช้งานได้เสมอไป แม่พิมพ์พัลทรูชันท่อเว้า FRP φ35 mm สร้างมาเพื่อผลิตโปรไฟล์ “เว้า” หรือ “มีร่อง” เฉพาะทางสำหรับแผงบังแดดระดับพรีเมียม เฟอร์นิเจอร์ระดับสูง และฉนวนไฟฟ้าเฉพาะทาง ที่ Guangdong Haikuo เราตระหนักว่าหน้าตัดแบบเว้ามีความท้าทายด้านการไหลของเรซินและการกระจายเส้นใยที่แตกต่าง แม่พิมพ์ของเราจึงออกแบบด้วยอุณหพลศาสตร์ภายในที่ปรับให้เหมาะสมเพื่อให้ทุกร่องคมชัด แข็งแรงเชิงโครงสร้าง และไร้รอยต่อ
1. การทำงานของพัลทรูชันแบบเว้า
ท่อเว้า φ35mm ต้องการความแม่นยำของโพรงดายสูงกว่าโปรไฟล์วงกลมมาตรฐาน เนื่องจาก “รอยเว้า” ในรูปทรงอาจก่อให้เกิดโซนที่มีเรซินมากหรือโพรงเส้นใยหากไม่ควบคุม:
- พลวัตการไหล: โซนทางเข้าของแม่พิมพ์กลึงด้วย CNC เพื่อป้อนโรวิ่งและแผ่นเข้าสู่ช่องเว้าอย่างราบรื่นโดยไม่ติดขัดหรือแรงตึงไม่สม่ำเสมอ
- การทำความเย็น/ให้ความร้อนแบบแตกต่าง: เนื่องจากความหนาผนังต่างกันระหว่างยอดเว้าและท้องเว้า แม่พิมพ์ของเราวางแท่งให้ความร้อนอย่างมีกลยุทธ์เพื่อให้อัตราการบ่มสม่ำเสมอทั่วหน้าตัด
- การจัดแนวแกน: แกนภายในล็อกอย่างแม่นยำกับดายด้านนอกเพื่อป้องกันการหมุนหรือเลื่อน รักษาความหนาผนังให้คงที่ที่ 2mm ถึง 4mm ตามข้อกำหนดของลูกค้า
2. วัสดุแม่พิมพ์ & พื้นผิวสำเร็จ
เส้นใยแก้วที่ลากผ่านมุมเว้าอย่างต่อเนื่องก่อให้เกิดแรงเสียดทานตลอดเวลา เราจึงพึ่งพาเหล็กแม่พิมพ์ความแข็งสูงพิเศษ:
- Cr12 / Cr12MoV: เหล็กโครเมียมสูงที่ให้ความต้านทานการขัดสีที่จำเป็นสำหรับรอบการผลิตนับพันเมตร
- เหล็กแม่พิมพ์ H13: แนะนำสำหรับพัลทรูชันความเร็วสูงด้วยเรซินโพลียูรีเทนหรือไวนิลเอสเตอร์ ที่เสถียรภาพทางความร้อนสำคัญที่สุด
- การขัดเงาสะท้อนขั้นสูงสุด: การขัดช่องเว้าถึง Ra 0.012 ให้พื้นผิว “เกรดแสง” ที่ป้องกันไม่ให้เรซินสะสมในมุมร่อง ซึ่งการสะสมนั้นมิฉะนั้นจะทำให้ผิวบกพร่องและเพิ่มแรงดึง
3. พารามิเตอร์ทางเทคนิคของแม่พิมพ์เว้า φ35 mm
| ข้อกำหนดทางเทคนิค | ค่ามาตรฐาน | ข้อได้เปรียบทางวิศวกรรม |
|---|---|---|
| เส้นผ่านศูนย์กลางโปรไฟล์ | φ35.0 mm | ปรับให้เหมาะกับความสวยงามทางสถาปัตยกรรม |
| วัสดุโพรงแม่พิมพ์ | Cr12 / H13 / P20 | ทนการสึกหรอ & ความร้อนยอดเยี่ยม |
| ความเรียบของพื้นผิว | Ra 0.025 ~ 0.012 | พื้นผิวสำเร็จเพื่อการตกแต่งเกรด A |
| ความแข็ง | HRC 55 – 60 | ไม่ถูกขีดข่วนจากเส้นใยแก้ว |
| ความหนาชั้นโครเมียม | 0.04 – 0.06 mm | ชั้นแรงเสียดทานต่ำเกรดอุตสาหกรรม |
| ความตรง | 0.02 mm / m | รองรับการจัดแนวที่แม่นยำในชุดประกอบ |
4. วิศวกรรมเฉพาะการใช้งาน
- ผลผลิตทนรังสียูวี: สำหรับบานเกล็ดสถาปัตยกรรมกลางแจ้ง แม่พิมพ์ของเราออกแบบมาให้ทำงานได้ดีกับเรซินโพลีเอสเตอร์ที่เสถียรต่อรังสียูวีและแผ่นเวลปิดผิว
- สมดุลของวัสดุเสริมแรง: เรขาคณิตโพรงแม่พิมพ์ปรับให้เหมาะสมเพื่อรองรับแผ่นเส้นใยต่อเนื่อง (CFM) ปริมาณสูงกว่าใกล้ร่องเว้า เพื่อเพิ่มความแข็งแรงตามเส้นรอบวง
- การดึงเร็ว: การชุบโครเมียมผิวเงาสะท้อนช่วยให้ดึงได้เร็วขึ้น (สูงสุด 1.2m/min) เพิ่มผลผลิตรายวันของสายพัลทรูชันของท่าน
10 คำถามที่พบบ่อยทางเทคนิค: การขึ้นรูปท่อเว้า
Q1: “สั่งทำความลึกร่องเว้าได้หรือไม่”
A: ได้ เราออกแบบแม่พิมพ์ให้ผลิตร่องตื้นเพื่อความสวยงามหรือร่องลึกเพื่อการล็อกเชิงกลได้
Q2: “ชั้นโครเมียมครอบคลุมมุมเว้าลึกหรือไม่”
A: กระบวนการชุบไฟฟ้าเฉพาะทางของเรารับประกันชั้นโครเมียมแข็งที่สม่ำเสมอแม้ในรัศมีแคบ ป้องกันการสึกหรอที่มุม
Q3: “เรซินใดดีที่สุดสำหรับท่อเว้า φ35mm เพื่อการตกแต่ง”
A: โพลีเอสเตอร์ไอโซพทาลิกเป็นมาตรฐานสำหรับงานตกแต่ง แต่แนะนำไวนิลเอสเตอร์หากใช้ท่อในสภาพแวดล้อมเคมีที่กัดกร่อน
Q4: “รูปทรงเว้าจะทำให้ท่อบิดเกลียวระหว่างพัลทรูชันหรือไม่”
A: ไม่ เราออกแบบการจัดแนวเส้นใยภายในและตัวนำขึ้นรูปเบื้องต้นเพื่อสมดุลความเค้นภายใน ท่อจึงออกมาตรง
Q5: “ผลิตดายเว้า φ35mm ใช้เวลานานเท่าใด”
A: แม่พิมพ์รูปทรงพิเศษความแม่นยำสูงโดยทั่วไปใช้เวลา 18-25 วันสำหรับการกลึง CNC การอบชุบด้วยความร้อนสุญญากาศ และการขัดเงาสะท้อน
Q6: “ทำความสะอาดส่วนเว้าของแม่พิมพ์ยากหรือไม่”
A: ไม่ยากด้วยผิวเงาสะท้อนของเรา เรซินตกค้างส่วนใหญ่ขจัดได้ง่ายขณะแม่พิมพ์ยังอุ่น เรายังมีเครื่องขูดทำความสะอาดที่เข้าชุดกับรูปทรงร่องเฉพาะ
Q7: “ใช้แม่พิมพ์เดียวกันกับทั้งคาร์บอนไฟเบอร์และไฟเบอร์กลาสได้หรือไม่”
A: แม้เป็นไปได้ แต่คาร์บอนไฟเบอร์กัดสึกมากกว่า สำหรับคาร์บอนไฟเบอร์ เราแนะนำเหล็ก Cr12 ที่มีค่า HRC สูงกว่าเพื่ออายุการใช้งานสูงสุด
Q8: “อายุการใช้งานโดยทั่วไปของแม่พิมพ์เป็นเท่าใด”
A: เมื่อบำรุงรักษาอย่างเหมาะสม แม่พิมพ์ Cr12 ของเราผลิตโปรไฟล์ได้เกิน 100,000 เมตรก่อนต้องปรับผิวใหม่
Q9: “ทดลองผลิตโปรไฟล์ก่อนจัดส่งแม่พิมพ์ได้หรือไม่”
A: ได้ เรามีบริการทดสอบภายในโรงงานที่เราพัลทรูชันโปรไฟล์ตัวอย่างด้วยส่วนผสมเรซินและเส้นใยที่ท่านระบุเพื่อขออนุมัติขั้นสุดท้าย
Q10: “ป้องกันฟองอากาศติดค้างในร่องเว้าอย่างไร”
A: ทางเข้าแม่พิมพ์มี ‘โซนบีบอัดแบบเรียว’ ที่คำนวณมาโดยเฉพาะ บังคับอากาศออกผ่านอ่างเรซินก่อนวัสดุบ่ม
คำปรึกษาด้านแม่พิมพ์ความแม่นยำ
เสริมกลุ่มผลิตภัณฑ์ของท่านด้วย Guangdong Haikuo Composite Materials Co., Ltd. นำโดย Helena Wang ฝ่ายวิศวกรรมของเราเชี่ยวชาญการออกแบบและผลิตแม่พิมพ์พัลทรูชันท่อเว้า FRPที่ซับซ้อน
ร่วมงานกับเราสำหรับโครงการถัดไปของท่าน:
- ที่ปรึกษาวิศวกรรมอาวุโส: Helena Wang
- อีเมลวิศวกรรมเทคนิค: [email protected]
- WhatsApp ทั่วโลก: +86 189 5198 8522
ข้อกำหนดแม่พิมพ์และข้อมูลเชิงวิศวกรรม
| เกรดวัสดุเหล็กแม่พิมพ์ | เหล็กแม่พิมพ์ H13 (พรีเมียม) | เหล็กแม่พิมพ์ Cr12MoV (มาตรฐาน) | เหล็กแม่พิมพ์ P20 (ประหยัด) |
|---|---|---|---|
| อายุการทำงานหลัก | ยอดเยี่ยม (เกิน 50,000 เมตรกับไฟเบอร์กลาส) | สูง (ประมาณ 30,000 – 40,000 เมตร) | ปานกลาง (เหมาะกับการผลิตต้นแบบจำนวนน้อย) |
| ความต้านทานความล้าจากความร้อน | สูงมาก (คงความแข็ง HRC ที่อุณหภูมิสูง) | ปานกลาง (เหมาะกับเมทริกซ์โพลีเอสเตอร์) | ไม่ดี (สึกหรอด้านขนาดได้ง่ายเมื่อใช้กับ PU ต่อเนื่อง) |
| ขีดจำกัดการขัดเงาสะท้อนภายใน | ยอดเยี่ยม (ได้ค่า Ra 0.012 μm) | ดีมาก (ได้ค่า Ra 0.025 μm) | มาตรฐาน (ได้ค่า Ra 0.040 μm) |
| โปรไฟล์การใช้งานที่เหมาะสม | การผลิตท่อเว้าที่ต้องการอายุแม่พิมพ์และเสถียรภาพด้านขนาดสูงสุด | การผลิตท่อเว้าปริมาณมาตรฐาน | การสร้างต้นแบบปริมาณน้อยหรือการทดลองผลิตท่อเว้า |
ถาม-ตอบด้านวิศวกรรมแม่พิมพ์ความแม่นยำ
Q1: เหตุใดความหนาชั้นชุบโครเมียมแข็ง 0.04-0.05mm จึงสำคัญสำหรับแม่พิมพ์พัลทรูชันท่อเว้า FRP φ35 mm: แม่พิมพ์ความแม่นยำสำหรับโปรไฟล์เฉพาะทาง
คำตอบ: โรวิ่งและแผ่นใยแก้วกัดสึกสูง ระหว่างพัลทรูชันต่อเนื่อง เมทริกซ์เสริมแรงก่อให้เกิดแรงเสียดทานขีดข่วนอย่างมากกับผนังโพรงของแม่พิมพ์พัลทรูชันท่อเว้า FRP φ35 mm: แม่พิมพ์ความแม่นยำสำหรับโปรไฟล์เฉพาะทาง ชั้นโครเมียมแข็งที่แม่นยำ 0.04-0.05mm เพิ่มความแข็งจุลภาคของพื้นผิวและปกป้องเหล็กแม่พิมพ์ที่อยู่ใต้ ยืดอายุดายได้เกิน 40% พร้อมรักษารูปทรงท่อเว้า φ35 mmให้สม่ำเสมอทุกรอบการผลิต
Q2: การขัดเงาสะท้อนภายในถึง Ra 0.012-0.025 μm ส่งผลต่อแรงดึงของแม่พิมพ์พัลทรูชันท่อเว้า FRP φ35 mm: แม่พิมพ์ความแม่นยำสำหรับโปรไฟล์เฉพาะทาง อย่างไร
คำตอบ: โพรงขัดเงาสะท้อนลดสัมประสิทธิ์แรงเสียดทานพลวัตภายในช่องขึ้นรูปท่อเว้าอย่างมาก แรงเสียดทานต่ำหมายความว่าเครื่องพัลทรูชันต้องใช้แรงจับ/แรงดึงน้อยลงเพื่อเคลื่อนคอมโพสิตที่กำลังบ่ม ซึ่งลดการติดขัดของสายผลิต ป้องกันคราบเส้นใยบนผิว และลดการใช้พลังงานตลอดรอบการผลิตยาว
Q3: ควรกำหนดเหล็กเกรดใดสำหรับการผลิตปริมาณมากด้วยแม่พิมพ์พัลทรูชันท่อเว้า FRP φ35 mm: แม่พิมพ์ความแม่นยำสำหรับโปรไฟล์เฉพาะทาง
คำตอบ: สำหรับการผลิตต่อเนื่องปริมาณมาก แนะนำเหล็กแม่พิมพ์ H13 หรือเหล็กแม่พิมพ์ Cr12MoV H13 ให้อายุการทำงานยาวนานที่สุดและต้านทานความล้าจากความร้อนได้ดีที่สุด ขณะที่ Cr12MoV ให้สมรรถนะที่แข็งแกร่งในต้นทุนต่ำกว่าสำหรับการผลิตปริมาณมาตรฐาน — เหล็กแม่พิมพ์ P20 ยังเป็นตัวเลือกที่คุ้มค่าสำหรับการสร้างต้นแบบหรือล็อตทดลองสั้น
Q4: สั่งทำแม่พิมพ์พัลทรูชันท่อเว้า FRP φ35 mm: แม่พิมพ์ความแม่นยำสำหรับโปรไฟล์เฉพาะทางตามขนาดที่ไม่เป็นมาตรฐานหรือข้อกำหนด OEM ได้หรือไม่
คำตอบ: ได้ เช่นเดียวกับแม่พิมพ์พัลทรูชันทั้งหมดของเรา ขนาด จำนวนโพรง และการปรับสภาพผิวออกแบบทางวิศวกรรมตามแบบหรือตัวอย่างที่แน่นอนของท่านได้ — เรารองรับทั้งขนาดตามแค็ตตาล็อกมาตรฐานและคำขอแม่พิมพ์ OEM สั่งทำเต็มรูปแบบ
Q5: แม่พิมพ์พัลทรูชันท่อเว้า FRP φ35 mm: แม่พิมพ์ความแม่นยำสำหรับโปรไฟล์เฉพาะทางเข้ากันได้กับระบบเรซินใดบ้าง
คำตอบ: ดายเข้ากันได้กับระบบเรซินทุกชนิดที่ใช้ในพัลทรูชัน FRP รวมถึงโพลีเอสเตอร์ไม่อิ่มตัว ไวนิลเอสเตอร์ อีพอกซี และเรซินฟีนอลิก แจ้งเรซินเป้าหมายและโปรไฟล์การบ่มของท่าน แล้วเราจะยืนยันพื้นผิวโพรงและการตั้งค่าโซนให้ความร้อนที่เหมาะสมที่สุด
กระบวนการผลิต

วิศวกรออกแบบแม่พิมพ์

การปรับแต่งแม่พิมพ์โปรไฟล์

การปรับระดับเนื้อชิ้นงานหยาบ

การกลึงแม่พิมพ์ด้วย CNC

การเจาะแม่พิมพ์

การเจียรผิว

การขัดผนังด้านในของโพรงแม่พิมพ์

การชุบโครเมียมแม่พิมพ์
ใบรับรอง






