















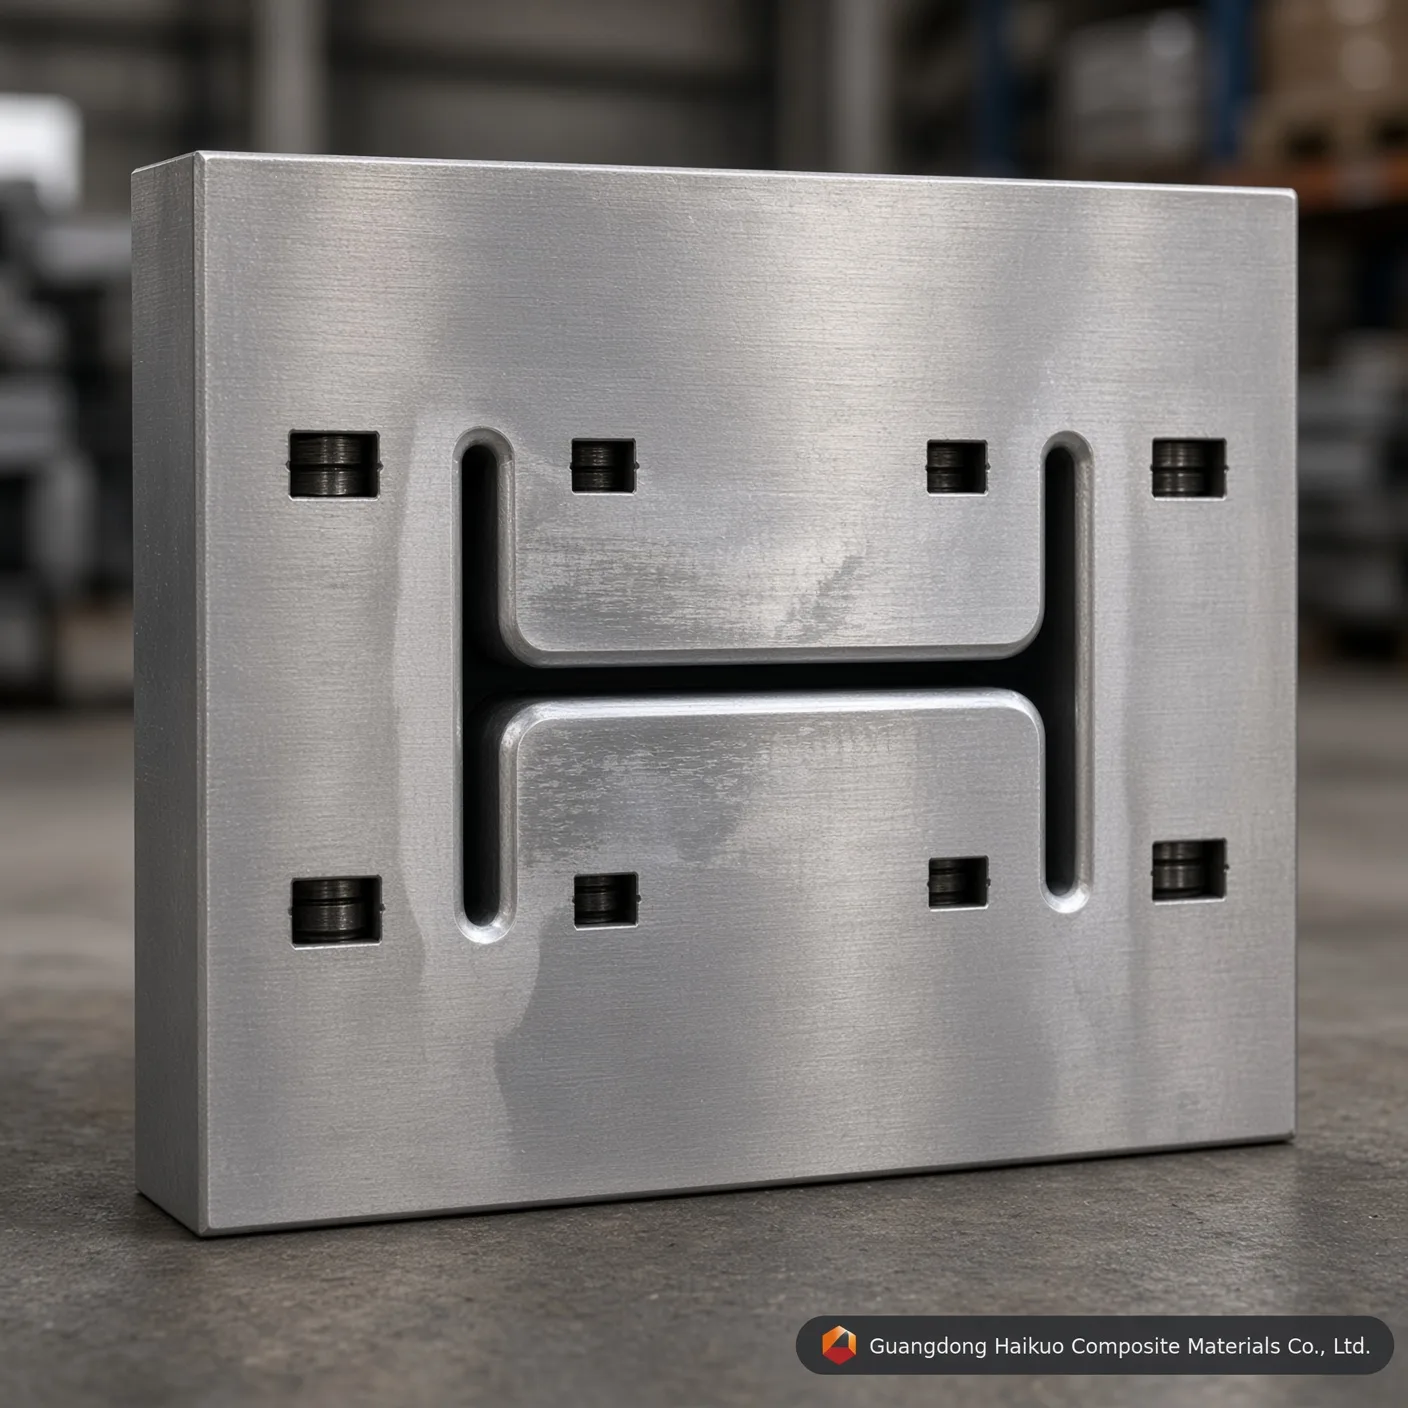
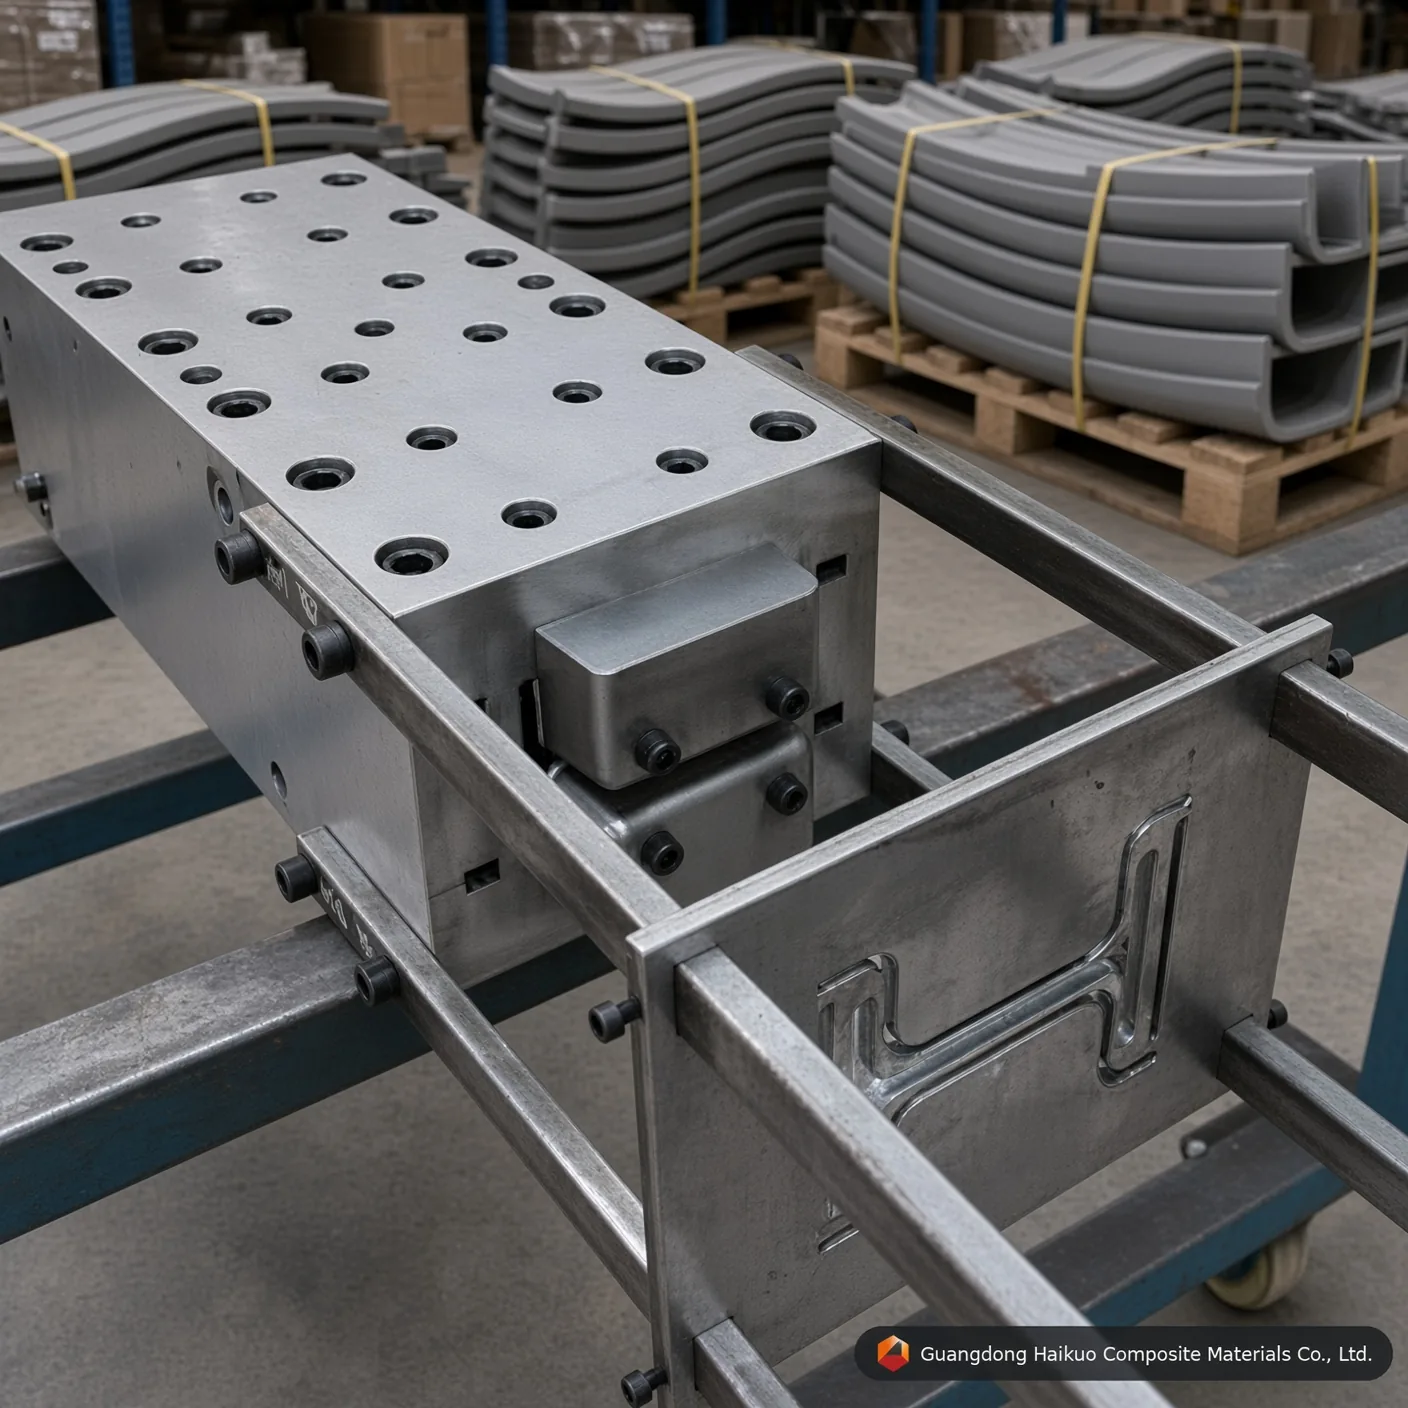
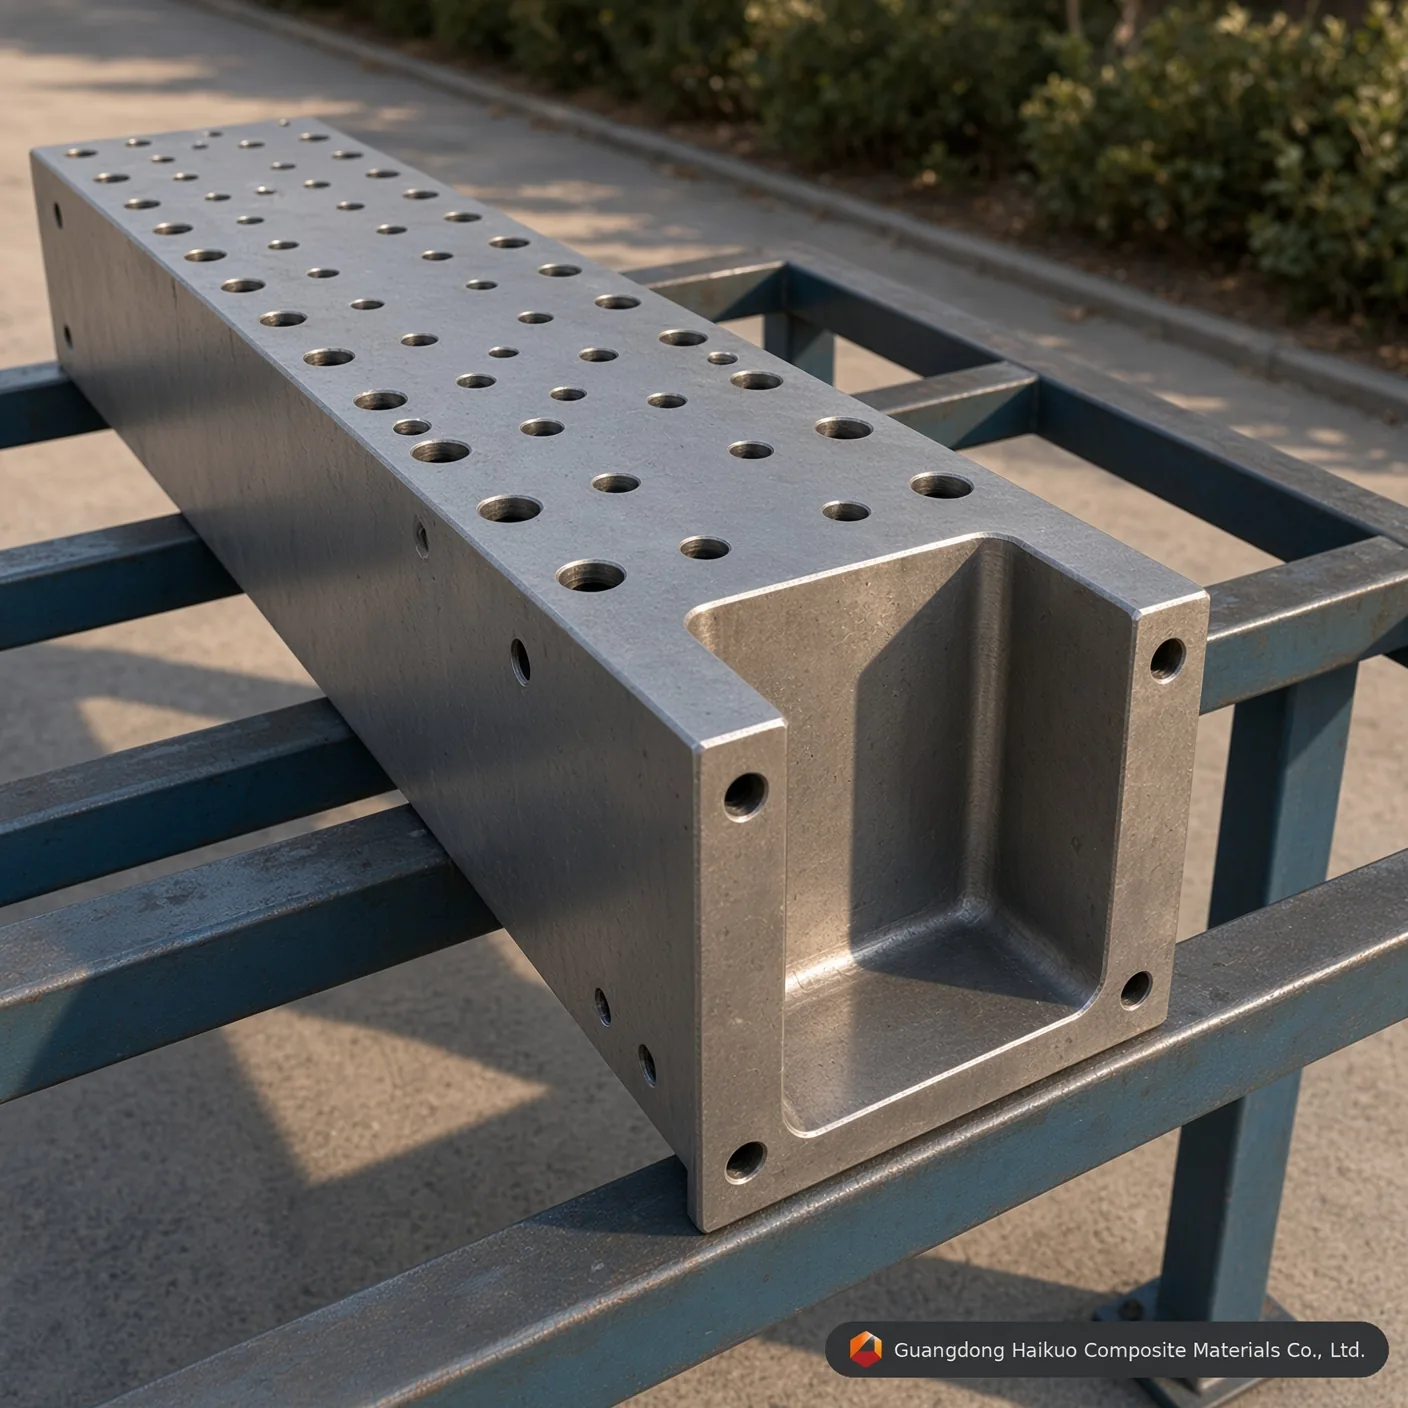
유리섬유 I빔 인발 성형 다이
이 다이는 플랫 스트립, 채널, 로드, 원형 튜브, 직사각 튜브, I빔, 프레임 등의 FRP 프로파일을 생성하며, FRP 인발 성형기에 장착되어 로빙과 수지가 가열된 캐비티를 연속으로 통과하면서 각 프로파일을 성형합니다.
시행 기준
직진도: 0.02mm 평활도: Ra=0.025~0.012 캐비티 표면 경도: < 0.02mm 경계 공차: ±0.3mm 도금 두께: 0.04-0.05mm 맞춤 제작 서비스 제공
유리섬유 I빔 인발 성형 다이는 FRP(유리섬유강화 플라스틱) 튜브를 생산하는 데 사용하는 금형입니다. 인발 성형 공정은 수지를 함침한 섬유 보강재를 가열된 금형에서 끌어내어 정해진 단면과 크기를 가진 연속 튜브를 만듭니다. FRP 튜브는 가벼운 무게, 높은 강도, 내식성, 전기 절연성, 내화성을 제공하므로 에너지, 화학, 건설, 운송 분야에서 널리 사용됩니다.
유리섬유 I빔 인발 성형 다이의 작동 방식
1. 연속 섬유 필라멘트(유리섬유, 탄소섬유 또는 유사한 보강재)를 보빈 랙에서 풀어 가이드 시스템을 거쳐 수지 욕조로 보냅니다.
2. 수지를 함침한 섬유 다발은 금형에 들어가기 전에 목표 단면에 맞춰 모으는 예비 성형 스테이션을 통과합니다.
3. 가열된 금형에서 압력과 온도로 수지가 액체에서 겔로, 그리고 보강재 둘레의 단단한 고체로 경화됩니다.
4. 인발 장치가 경화된 복합재 단면을 금형에서 끌어내고, 톱이 주문한 길이로 절단합니다.
유리섬유 I빔 인발 성형 다이의 성능과 매개변수를 결정하는 요소
섬유 보강재: 사용하는 섬유의 종류와 비율은 강도, 강성, 무게에 직접 영향을 줍니다 — 일반적으로 섬유 비율이 높을수록 더 강하고 가벼운 부품이 됩니다. 유리섬유, 탄소섬유, 아라미드 섬유가 가장 흔히 지정되는 보강재입니다.
수지 매트릭스: 수지 화학 성분과 배합 비율이 내열성, 내화학성, 장기 노화 거동을 결정하며, 더 안정적인 수지 시스템이 더 나은 내구성을 제공합니다. 폴리에스터, 비닐에스터, 에폭시 수지가 가장 많이 사용되는 시스템입니다.
금형 설계: 금형 캐비티의 형상과 치수가 완성 단면과 크기, 라인 속도, 부품 품질을 결정합니다 — 더 정밀하게 가공된 금형이 더 균일한 부품을 더 높은 수율로 생산합니다.
인발 성형 금형 기술 매개변수 및 시행 기준
| 금형 명칭 | 유리섬유 I빔 인발 성형 다이 |
| 사양 | 고객 맞춤 제작에 따름 |
| 소재 | 40Cr, P20, Cr12, 38CrMoAI, H13 (선택) |
| 캐비티 표면 처리 | 조질, 담금질, 경질 크롬 도금, 질화 |
| 캐비티 경도 | HRC55-60 |
| 적용 수지 | 불포화 폴리에스터, 비닐 수지, 에폭시 수지, 페놀 수지, 폴리우레탄 |
| 직진도 | 0.02mm |
| 평활도 | Ra=0.025~0.012 |
| 캐비티 표면 경도 | < 0.02mm |
| 경계 공차 | ±0.3mm |
| 도금 두께 | 0.04-0.05mm |
금형 사양 & 엔지니어링 인사이트
| 금형 강재 등급 | H13 공구강 (프리미엄) | Cr12MoV 금형강 (표준) | P20 금형강 (경제형) |
|---|---|---|---|
| 핵심 작동 수명 | 우수 (유리섬유 기준 50,000m 이상) | 높음 (약 30,000 – 40,000m) | 보통 (소량 시제품 제작에 적합) |
| 열피로 저항성 | 매우 높음 (고온에서도 HRC 경도 유지) | 보통 (폴리에스터 매트릭스에 적합) | 불량 (PU 연속 가공 시 치수 마모 발생 쉬움) |
| 내부 거울 연마 한계 | 우수 (Ra 0.012 μm 달성) | 매우 양호 (Ra 0.025 μm 달성) | 표준 (Ra 0.040 μm 달성) |
| 적합한 적용 프로파일 | 최대 금형 수명과 치수 안정성이 필요한 I빔 생산 | 표준 물량의 I빔 생산 | 소량 시제품 제작 또는 I빔 시험 생산 |
정밀 금형 엔지니어링 Q&A
Q1: 0.04-0.05 mm 경질 크롬 도금 두께가 유리섬유 I빔 인발 성형 다이에 왜 중요한가요?
답변: 유리섬유 로빙과 매트는 매우 마모성이 높습니다. 유리섬유 I빔 인발 성형 다이에서는 연속 인발 성형 중 보강된 매트릭스가 캐비티 벽에 상당한 긁힘 마찰을 일으킵니다. 정밀한 0.04-0.05 mm 경질 크롬층은 표면 미세 경도를 높이고 아래의 금형강을 보호하여 금형 수명을 40% 이상 늘리고 I빔 형상을 생산 단위마다 일관되게 유지합니다.
Q2: Ra 0.012-0.025 μm의 내부 거울 연마는 유리섬유 I빔 인발 성형 다이의 인발력에 어떤 영향을 주나요?
답변: 거울 연마된 캐비티는 I빔 성형 채널 내부의 동적 마찰 계수를 크게 낮춥니다. 마찰이 낮으면 인발 성형기가 경화 중인 복합재를 진행시키는 데 필요한 그립/인발력이 줄어 라인 달라붙음이 감소하고 표면 섬유 노출을 막으며 긴 생산 구간에서 에너지 소비를 낮춥니다.
Q3: 유리섬유 I빔 인발 성형 다이로 대량 생산을 하려면 어떤 강종을 지정해야 하나요?
답변: 대량 연속 생산에는 H13 공구강 또는 Cr12MoV 금형강을 권장합니다. H13은 가장 긴 작동 수명과 최고의 열피로 저항성을 제공하고, Cr12MoV는 표준 물량 생산에서 더 낮은 비용으로 강한 성능을 제공하며 — P20 금형강은 시제품 제작이나 소량 시험 배치에 경제적인 선택으로 남습니다.
Q4: 유리섬유 I빔 인발 성형 다이를 비표준 치수나 OEM 사양에 맞춰 맞춤 제작할 수 있나요?
답변: 네. 당사의 모든 인발 성형 금형과 마찬가지로 치수, 캐비티 수, 표면 처리를 정확한 도면이나 샘플에 맞춰 설계할 수 있습니다 — 표준 카탈로그 규격과 완전한 맞춤 OEM 금형 요청을 모두 지원합니다.
Q5: 유리섬유 I빔 인발 성형 다이는 어떤 수지 시스템과 호환되나요?
답변: 이 다이는 불포화 폴리에스터, 비닐에스터, 에폭시, 페놀 수지를 포함한 FRP 인발 성형에 사용되는 모든 수지 시스템과 호환됩니다. 목표 수지와 경화 조건을 알려 주시면 최적의 캐비티 마감과 가열 구역 구성을 확인해 드립니다.
생산 공정

엔지니어 금형 설계

프로파일 금형 조정

황삭 정반 가공

금형 CNC 가공

금형 펀칭

표면 연삭

캐비티 내벽 연마

금형 크롬 도금
인증서






