















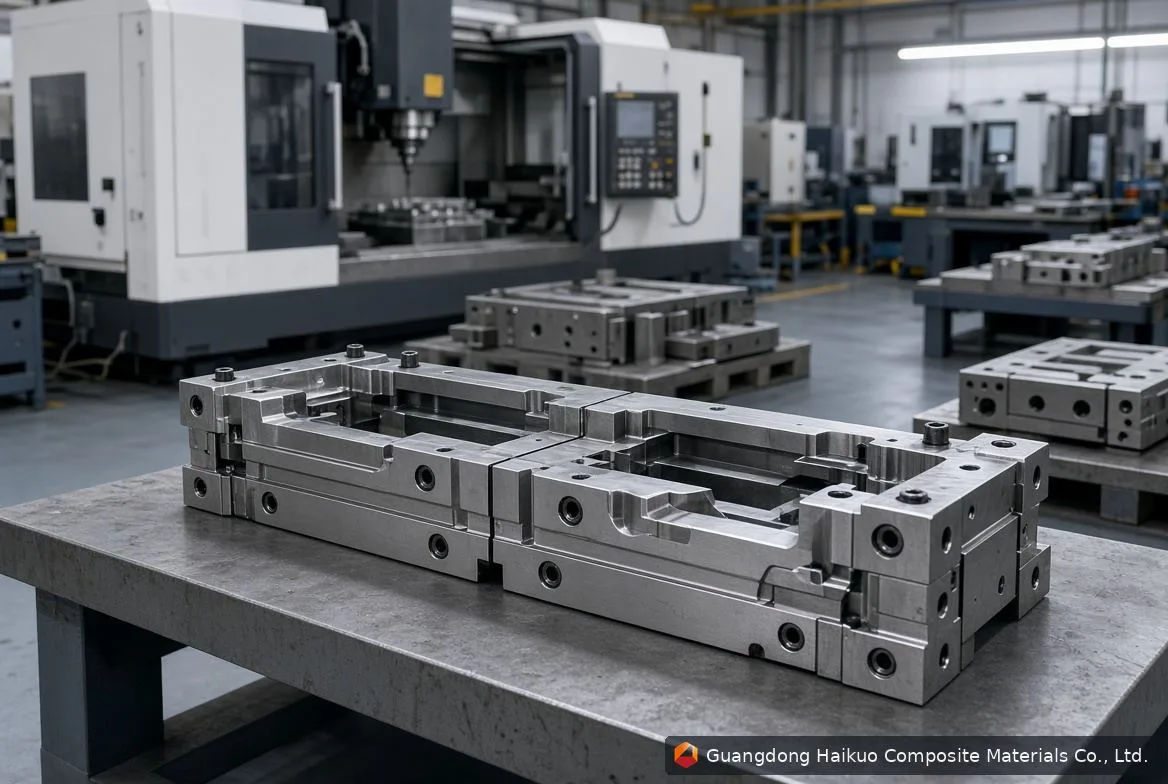
Kalıp tıkanmaları cam elyaf pultrüzyonda en aksatıcı sorunlardan biridir — üretimi durdururlar, ürün kusurlarına yol açarlar ve maliyetleri artırırlar. Nedenlerini anlamak, onları önlemenin ve üretimi sorunsuz sürdürmenin ilk adımıdır.
Kalıp tıkanmasına ne neden olur
1. Reçine jelleşmesi
Reçine jelleşmesi, reçinenin kalıp içinde erken kürlenip kalıp yüzeylerine karşı katılaşması durumunda oluşur. Yaygın tetikleyiciler şunlardır:
- Yüksek reçine sıcaklığı: yüksek sıcaklıklar kürlemeyi hızlandırır ve kalıp içinde jelleşme olasılığını artırır.
- Tutarsız reçine viskozitesi: eşit olmayan viskozite, belirli noktalarda jelleşmeyi tetikleyebilecek eşit olmayan kürleme hızlarına yol açar.
- Yavaş pultrüzyon hızı: çok yavaş olursa reçinenin kalıp içinde kürlenmesi için olması gerekenden fazla zamanı olur.
2. Elyaf kalıntısı birikimi
Pultrüzyon sırasında oluşan elyaf kalıntısı kalıp içinde birikebilir ve reçine akışını giderek kısıtlayabilir. Genellikle şuralardan gelir:
- Uygunsuz elyaf hazırlığı: yetersiz temizlik veya kalıntıyı sürece sokan kirleticiler.
- Verimsiz kalıp tasarımı: zamanla kalıntıyı hapseden keskin köşeler veya zayıf drenaj kanalları.
- Aşınmış kalıp bileşenleri: yaşlandıkça aşınan ve kalıntı döken kılavuzlar ve silindirler.
3. Yabancı madde kirlenmesi
Sürece giren toz, kir veya diğer havadan gelen kirleticiler de tıkanmalara neden olabilir; bu çoğu zaman şunlardan kaynaklanır:
- Temiz olmayan bir çalışma ortamı: sürece kirleticiler sokan tozlu bir alan.
- Dikkatsiz malzeme taşıma: kirleticileri sokan kötü taşınan roving veya reçine.
- Yetersiz kalıp temizliği: seyrek temizlik, kirleticilerin zamanla birikmesine izin verir.
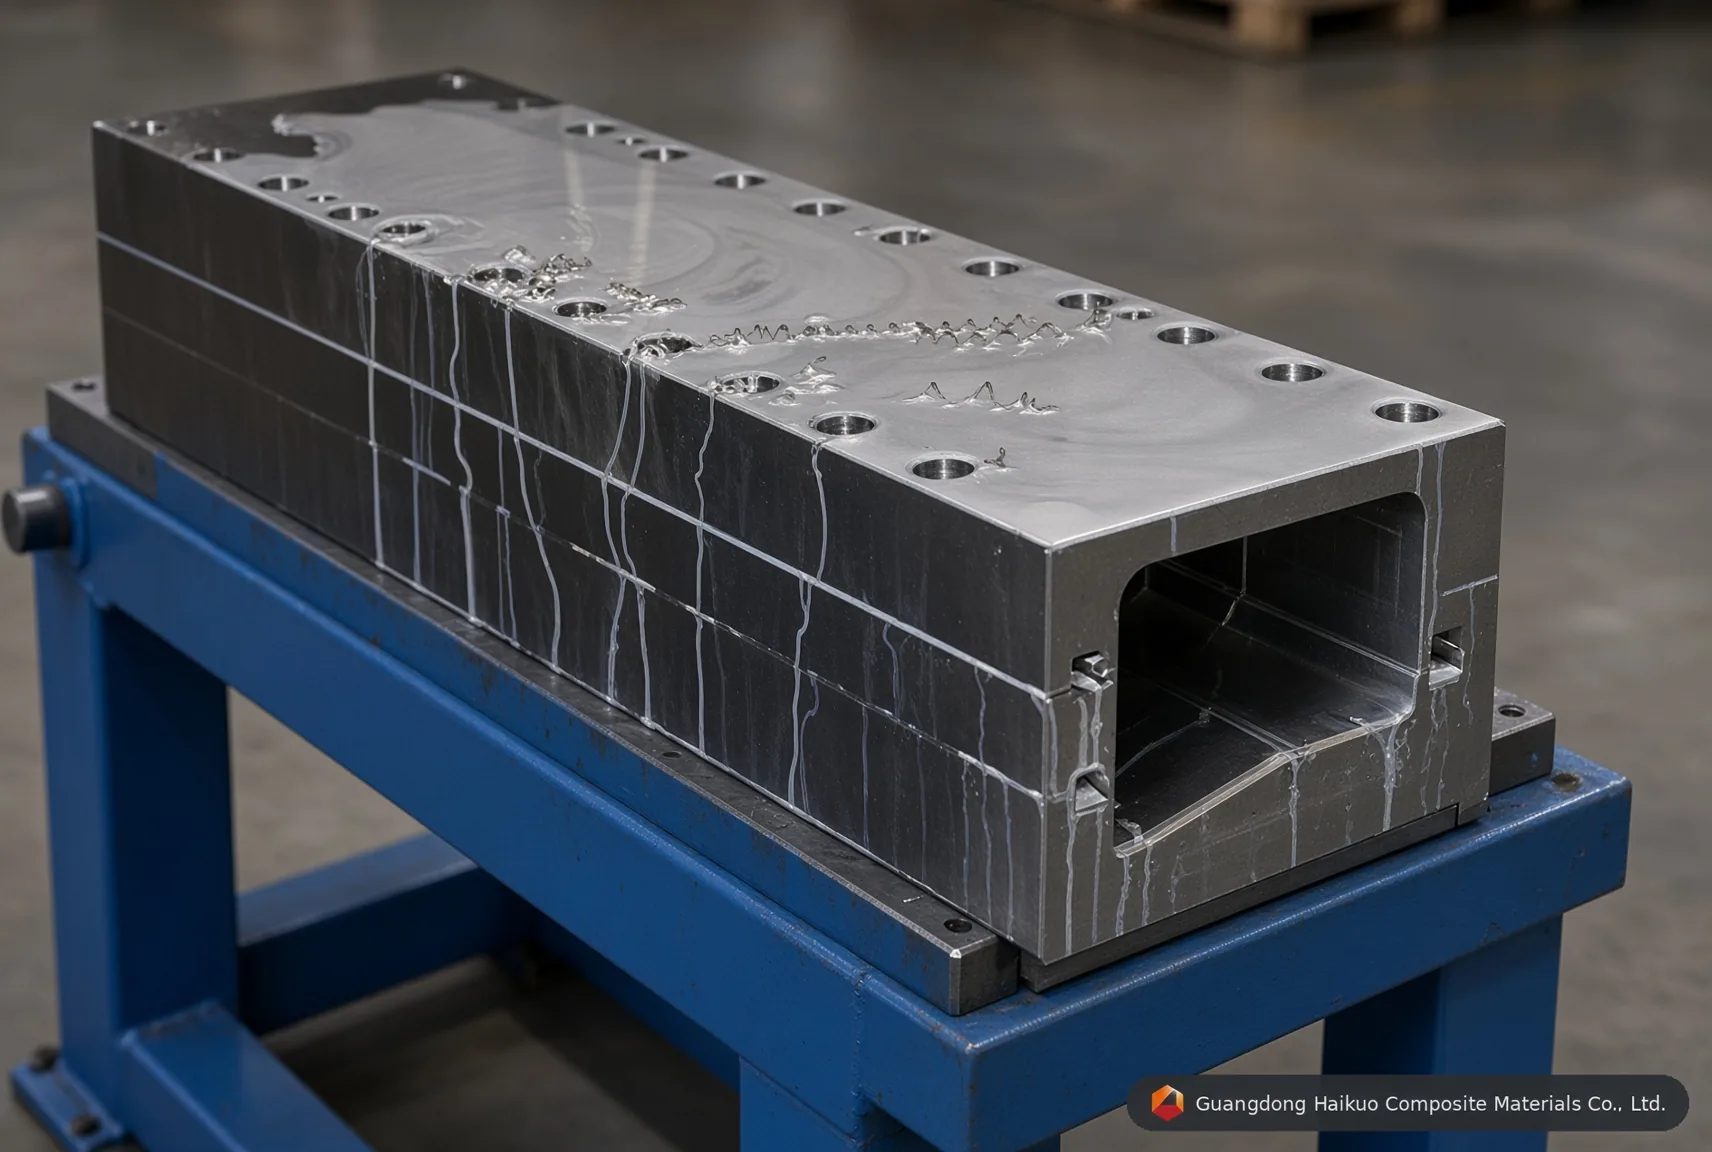
FRP pultrüzyon kalıbı imalat süreci
Tıkanmaların size maliyeti
Üretim aksamaları: bir tıkanma tüm pultrüzyon hattını durdurabilir; gecikmelere, kaçırılan teslim tarihlerine ve memnuniyetsiz müşterilere yol açar.
Ürün kusurları: seri ortasındaki bir tıkanma boşluklar, düzensiz yüzeyler veya tutarsız malzeme özellikleri yaratabilir — bazen ürünü kullanılamaz hale getirir.
Daha yüksek maliyetler: aksamanın kendisinin ötesinde tıkanmalar temizlik ve onarım için ek işçilik, boşa giden malzeme veya değiştirilen bileşenler ve duruş süresinden kaynaklanan gelir kaybı ekler — bazen bunların üzerine kaçırılan teslimat taahhütleri için cezalar da gelir.
Kalıp tıkanması nasıl önlenir
- Reçine sıcaklığını kontrol edin: izleme ve kontrol sistemleriyle önerilen aralıkta tutun.
- Reçine viskozitesini yönetin: akış hızını tutarlı tutmak için düzenli test yapın ve formülasyonu ayarlayın.
- Pultrüzyon hızını optimize edin: reçinenin düzgün akmasını sağlamak için hızı reçine türüne, elyaf özelliklerine ve kalıp tasarımına uydurun.
- Elyafı dikkatle hazırlayın ve taşıyın: kalıntı girmesini önlemek için sıkı hazırlık prosedürlerini ve doğru malzeme depolamayı izleyin.
- Kalıpları iyi tasarlayın: pürüzsüz yüzeyler, yeterli drenaj ve minimum ölü bölge kalıntı birikimini azaltır.
- Kalıpları programlı olarak temizleyin: kalıntıyı, kirleticileri ve kürlenmiş reçine artıklarını kalıp malzemesine uygun temizlik yöntemleriyle düzenli olarak giderin.
- Çalışma alanını temiz tutun: iyi düzen ve malzeme taşıma yoluyla toz ve havadan gelen kirleticileri en aza indirin.
Edinmeye değer birkaç alışkanlık daha
Düzenli kalıp muayenesi: aşınma, hasar veya kalıntı birikimi açısından kontrol edin ve sorunları tıkanmaya neden olmadan önce giderin.
Önleyici bakım: kalıplar, kılavuzlar, silindirler ve reçine dağıtım sistemleri için programlı bir bakım programı sorunları erkenden yakalar.
Operatör eğitimi: operatörlerin kalıp temizliğini, elyaf hazırlığını ve iyi pultrüzyon tekniğini anladığından emin olun.
Sürekli iyileştirme: süreci izleyin, tıkanmanın erken belirtilerini gözleyin ve yaklaşımınızı zaman içinde iyileştirmek için verileri kullanın.
Sonuç
Kalıp tıkanmalarının üretime, ürün kalitesine ve kâr zarar hesabına gerçek maliyetleri vardır. Nedenlerini anlamak ve yukarıdaki önleyici alışkanlıkları edinmek, bir cam elyaf pultrüzyon operasyonunu uzun vadede sorunsuz ve uygun maliyetli yürütmek için çok yol kat ettirir.