


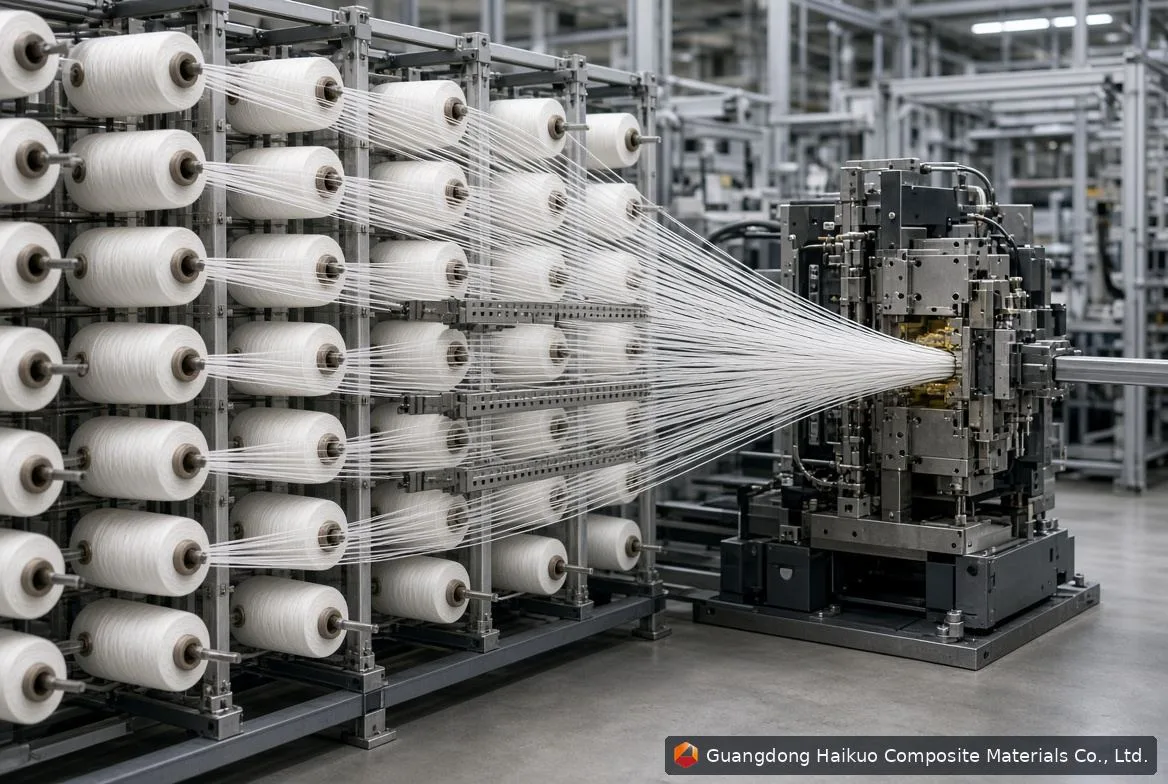
Proses Pultrusi Profil FRP
Apa Itu Pultrusi FRP?
Pultrusi adalah proses otomatis kontinu untuk membuat profil fiber-reinforced polymer (FRP) dengan penampang konstan. Namanya memadukan “pull” dan “extrusion” — jika ekstrusi mendorong material melalui die, pultrusi justru menarik komposit serat-resin melalui die pembentuk baja berpemanas.
Hasilnya adalah profil struktural ringan berkekuatan tinggi — balok-I, kanal, tabung berongga, batang pejal, bentuk kustom — yang digunakan di bidang konstruksi, infrastruktur kelistrikan, transportasi, maritim, dan pengolahan kimia. Profil FRP pultrusi menghadirkan ketahanan korosi yang sangat baik, sifat non-konduktif listrik, konsistensi dimensi, dan rasio kekuatan terhadap bobot yang menyaingi baja dengan massa yang jauh lebih kecil.
Panduan ini menguraikan setiap tahap proses pultrusi sesuai urutan produksi, beserta titik kendali mutu, parameter proses kritis, dan solusi untuk cacat manufaktur yang umum.
Pultrusi FRP Sekilas
- Jenis proses: Manufaktur komposit termoset kontinu
- Penguat utama: Roving serat E-glass (fraksi volume 55–70%)
- Sistem resin: Poliester tak jenuh (UP), vinil ester (VE), epoksi
- Kecepatan tarik: 0.2–2.0 m/menit tergantung penampang
- Suhu die: 80–180°C di tiga zona pemanas
- Derajat curing: ≥90% diukur dengan DSC
- Standar utama: GB/T 1446–1453 (pengujian mekanis)
Persiapan Bahan Baku
Setiap profil pultrusi berkualitas tinggi dimulai dari bahan baku yang dipilih dengan cermat dan disiapkan dengan benar. Tiga komponen utama — penguat serat, sistem resin, dan agen pelepas — harus memenuhi spesifikasi ketat sebelum produksi dimulai.
Roving Serat Kaca
Pultrusi standar menggunakan roving serat E-glass (bebas alkali) sebagai penguat struktural utama. Roving adalah berkas multifilamen yang digulung pada paket silinder dan dipasang pada rak creel. Persyaratan kritis meliputi:
- Kadar air: ≤0.05% (kelembapan berlebih menyebabkan hambatan curing resin dan pembentukan rongga)
- Permukaan bersih bebas kontaminan dengan sizing silan yang kompatibel
- Densitas linear (tex) yang konsisten di setiap paket dalam satu lot produksi
Penguat permukaan seperti continuous strand mat (CSM) atau surface veil (biasanya C-glass atau poliester) dapat ditambahkan untuk meningkatkan hasil akhir permukaan, ketahanan UV, atau proteksi korosi pada profil jadi.
Sistem Resin
Sistem resin menyelubungi serat, menyalurkan beban antarserat, dan menentukan ketahanan kimia serta termal profil. Sistem yang umum meliputi:
- Poliester tak jenuh (UP): pilihan ekonomis, banyak digunakan untuk profil struktural umum dan teknik sipil
- Vinil ester (VE): ketahanan korosi unggul, pilihan umum untuk pengolahan kimia dan lingkungan maritim
- Epoksi: sifat mekanis dan daya rekat tinggi, digunakan di kedirgantaraan, energi angin, dan aplikasi struktural yang menuntut
Resin dicampur dengan inisiator (katalis) — biasanya peroksida organik — dan akselerator untuk menyetel waktu gel dan profil curing sesuai suhu die dan kecepatan tarik yang dituju. Filler seperti kalsium karbonat (CaCO₃) atau aluminium trihidrat (ATH) dapat ditambahkan untuk menekan biaya, menambah daya hambat api, atau memperhalus permukaan. Viskositas resin pada 25°C sebaiknya berada di antara 200–600 mPa·s agar serat terbasahi dengan memadai.
Agen Pelepas
Agen pelepas mencegah profil yang telah mengeras menempel pada lubang die. Agen ini diaplikasikan sebagai pelepas cetakan internal (IMR) yang dicampur langsung ke dalam resin, atau sebagai pelepas cetakan eksternal yang dioleskan pada permukaan lubang die. Sebagian besar lini produksi memakai keduanya, demi pelepasan die dan kualitas permukaan yang baik.
Penataan Serat & Pemasangan Creel
Rak creel menahan semua paket roving dan menyuplainya ke depan dengan tegangan yang terkendali dan seragam. Pemasangan creel yang tepat secara langsung menentukan kinerja mekanis dan konsistensi dimensi profil jadi.
Paket roving dipasang pada spindel dan dilewatkan melalui pemandu kontrol tegangan. Target tegangan roving berkisar 5–15 N per berkas, dengan toleransi ±10% di semua posisi. Tegangan tidak merata menyebabkan serat bergelombang, penampang tidak simetris, dan profil terpuntir — salah satu cacat tersulit diperbaiki setelah produksi berjalan.
Setelah creel, roving melewati papan pemandu (pelat pembentuk) yang menata berkas serat menjadi pola geometris yang dibutuhkan penampang produk. Lapisan surface veil atau mat apa pun diperkenalkan pada tahap ini, ditumpuk di atas atau di bawah susunan roving. Rakitan itu kemudian memasuki bak resin sebagai tumpukan serat yang terstruktur dan padu.
Impregnasi Resin
Pembasahan serat yang lengkap dan merata adalah faktor terpenting dalam menghasilkan profil pultrusi tanpa rongga dan berkekuatan tinggi. Impregnasi berlangsung dalam bak resin terbuka atau kotak injeksi tertutup.
Bak Resin Terbuka
Metode tradisional: berkas serat direndam dalam palung berisi resin berkatalis pada suhu 20–35°C dan ditarik di atas serta di bawah serangkaian rol impregnasi, yang secara mekanis mendorong resin masuk di antara masing-masing filamen. Rol juga memeras kelebihan resin, membantu mengendalikan kandungan resin akhir (30–45% berdasarkan berat).
Suhu bak resin perlu dikendalikan ketat — suhu lebih tinggi menurunkan viskositas dan meningkatkan pembasahan, tetapi juga mempercepat waktu gel, sehingga mengurangi pot life yang tersedia untuk impregnasi. Level bak dijaga stabil melalui suplai resin kontinu, dengan viskositas diperiksa secara berkala.
Kotak Injeksi Tertutup
Alternatif yang makin populer demi kepatuhan lingkungan dan konsistensi resin, kotak injeksi tertutup memaksa resin di bawah tekanan langsung ke dalam berkas serat di pintu masuk die, menutup sepenuhnya zona impregnasi. Keunggulan utamanya meliputi:
- Emisi VOC stirena nyaris hilang (penting untuk kepatuhan kesehatan kerja)
- Kandungan resin lebih konsisten di seluruh penampang profil
- Limbah resin lebih sedikit dan pembersihan lebih sederhana
- Lebih cocok untuk sistem resin reaktif dengan pot life pendek
Pra-pembentukan
Setelah bak resin, rakitan serat basah melewati serangkaian pelat pembentuk (preformer) yang secara bertahap memadatkan serat teriimpregnasi menjadi geometri tepat pada pintu masuk lubang die. Tahap ini menangani beberapa tugas kritis:
- Transisi geometri: pelat dengan bukaan yang makin kecil secara bertahap membentuk berkas basah dari susunan serat longgar menjadi pra-bentuk yang mendekati bentuk akhir
- Pembuangan kelebihan resin: kelebihan resin diperas keluar, membantu menetapkan rasio resin terhadap serat akhir sebelum die
- Pemadatan penguat: lapisan mat dan surface veil ditekan rata pada inti roving, menghilangkan kerutan dan kantong udara
- Pemerataan tegangan: preformer mengoreksi ketidakseimbangan tegangan kecil dari creel sebelum tumpukan serat memasuki zona pemanas
Pra-pembentukan sangat penting terutama untuk penampang kompleks seperti balok-I, kanal, dan profil kotak berongga, di mana menjaga penempatan serat dan urutan lapisan tetap presisi sepanjang lubang die sangat penting untuk mencapai sifat mekanis desain.
Curing Termal di Dalam Die Pultrusi
Die pultrusi adalah jantung proses — perkakas baja yang dimesin presisi yang sekaligus membentuk geometri penampang akhir dan memulai curing kimia matriks resin. Desain die dan kendali suhu adalah tuas utama yang mengatur kualitas profil, kecepatan produksi, dan umur pakai die.
Konstruksi Die
Die pultrusi biasanya dimesin dari baja perkakas (umumnya kelas P20 atau H13) dengan lubang berlapis krom keras. Hasil akhir permukaan lubang digerinda hingga kekasaran Ra ≤ 0.4 μm — spesifikasi kritis yang meminimalkan gaya tarik gesekan, mencegah goresan permukaan, dan memperpanjang umur pakai die. Panjang die biasanya berkisar 600 hingga 1,500 mm tergantung ketebalan dinding profil dan target kecepatan tarik: profil lebih tebal memerlukan die lebih panjang agar waktu tinggal cukup untuk curing sempurna.
Profil Suhu Tiga Zona
Sebagian besar die produksi dibagi menjadi tiga zona pemanas yang dikendalikan secara independen, yang menciptakan gradien suhu terencana sepanjang die:
| Zona | Fungsi | Suhu Tipikal |
|---|---|---|
| Zona 1 — Pemanasan Awal | Menaikkan suhu serat-resin; memulai aliran resin ke rongga serat yang tersisa | 80–100°C |
| Zona 2 — Gel | Memicu gelasi; ikatan silang dimulai; resin beralih dari cair menjadi gel | 120–150°C |
| Zona 3 — Curing | Menyelesaikan ikatan silang; profil mencapai integritas struktural; puncak eksoterm terjadi | 140–180°C |
Tantangan teknis utama adalah mengelola reaksi curing eksotermik. Saat resin berikatan silang, panas dilepaskan — pada profil berpenampang tebal, eksoterm ini dapat mendorong suhu inti jauh melampaui suhu dinding die. Bila puncak eksoterm melampaui sekitar 220°C, degradasi termal dan retak longitudinal menjadi mungkin terjadi. Formulasi resin, kecepatan tarik, dan suhu zona semuanya perlu diseimbangkan untuk menjaga eksoterm dalam batas aman.
Penarikan Caterpillar
Unit penarik caterpillar (juga disebut unit tarik atau sistem traksi) menggerakkan seluruh proses. Unit ini mencengkeram profil yang telah mengeras saat keluar dari die dan menarik seluruh rakitan serat-resin — dari creel hingga keluaran die — pada kecepatan konstan yang terkendali.
Sebagian besar sistem penarik modern menggunakan penjepit caterpillar hidrolik ganda: dua set bantalan traksi berlapis karet yang berhadapan, mencengkeram profil secara simetris dari atas dan bawah (atau dari kedua sisi untuk penampang asimetris). Gaya jepit disetel agar traksi cukup tanpa meninggalkan bekas pada permukaan atau mengubah dimensi profil.
Kecepatan tarik adalah salah satu parameter proses yang paling berpengaruh:
- Kecepatan lebih tinggi meningkatkan output tetapi memangkas waktu tinggal di dalam die, menuntut suhu die lebih tinggi atau formulasi resin yang lebih reaktif agar curing sempurna
- Kecepatan lebih rendah memberi waktu curing lebih lama tetapi menaikkan biaya produksi per meter dan dapat menyebabkan over-cure bila suhu die tidak diturunkan menyesuaikan
- Profil berdinding tipis (dinding ≤3 mm) biasanya dapat berjalan pada 1.0–2.0 m/menit; penampang pejal tebal (≥12 mm) sering dibatasi pada 0.2–0.5 m/menit
Kecepatan tarik dan suhu die adalah parameter yang saling bergantung yang harus disetel bersama sebagai pasangan serasi untuk setiap profil dan sistem resin — ubah salah satu tanpa menyesuaikan yang lain, dan kualitas curing atau hasil akhir permukaan akan terganggu.
Pemotongan Presisi (Flying Saw)
Saat profil yang telah mengeras keluar dari unit penarik, profil bergerak ke flying saw (juga disebut gergaji potong atau gergaji bergerak), yang memotong profil kontinu menjadi panjang tertentu tanpa menghentikan lini. Kereta gergaji berakselerasi menyamai kecepatan tarik profil, melakukan pemotongan, lalu kembali ke posisi awal untuk siklus berikutnya — menjaga produksi benar-benar kontinu.
Pemilihan bilah gergaji sangat penting: bilah berlapis berlian atau berujung tungsten karbida adalah standar untuk profil FRP, menghasilkan potongan bersih berbaret rendah sambil meminimalkan panas dan tercabutnya serat. Bidang potong harus tetap tegak lurus terhadap sumbu profil, dengan deviasi sudut tidak lebih dari 0.5°.
Pemotongan FRP menghasilkan debu serat kaca — bahaya pernapasan yang mewajibkan penghisap debu di titik potong, serta alat pelindung diri (respirator, pelindung mata) bagi semua orang di sekitarnya. Debu harus ditangkap dan dibuang sebagai limbah industri sesuai peraturan setempat.
Pasca-pemrosesan & Inspeksi
Inspeksi akhir memastikan setiap profil yang dikirim ke pelanggan memenuhi spesifikasi dimensi, visual, dan mekanis. Protokol inspeksi terstruktur biasanya mencakup empat area:
Inspeksi Visual
Setiap profil diperiksa untuk cacat permukaan — rongga, retakan, bercak serat kering, zona kaya resin, retak halus permukaan, perubahan warna. Profil dinilai di bawah pencahayaan terkendali. Tingkat penerimaan visual kelas satu sebesar ≥98% adalah tolok ukur standar industri.
Inspeksi Dimensi
Dimensi penampang, ketebalan dinding, kelurusan (lengkung dan sapuan), dan puntiran diukur dan diperiksa terhadap toleransi gambar. Untuk profil struktural, toleransi dimensi tipikal mengikuti EN 13706 (Eropa) atau ASTM D3917 (Amerika Utara) kecuali pelanggan menentukan lain.
Pengujian Mekanis (Sampling)
Spesimen uji yang dipotong dari batch produksi diuji menurut GB/T 1446–1453 (standar nasional Tiongkok, banyak dirujuk secara internasional) untuk:
- Kekuatan dan modulus tarik (longitudinal dan transversal)
- Kekuatan dan modulus lentur
- Kekuatan tekan
- Kekuatan geser interlaminar (ILSS)
Hasil uji mekanis harus memenuhi atau melampaui 95% dari nilai desain yang ditetapkan dalam lembar data produk.
Post-cure (Opsional)
Bila kinerja mekanis maksimum atau stabilitas dimensi penting — khususnya untuk sistem berbasis epoksi — profil dapat menjalani post-cure bebas dalam oven pada suhu 80–120°C selama 2–4 jam untuk mendorong derajat curing di atas 95%.
Pengemasan & Keterlacakan
Profil yang diterima dibungkus dengan film penghalang kelembapan, dipasangi tutup ujung pelindung, dan diikat untuk pengiriman. Setiap ikatan membawa label berisi kode produk, nomor batch, tanggal produksi, dan standar yang berlaku — penting untuk keterlacakan rantai pasok penuh dan audit mutu.
Parameter Proses Utama Pultrusi FRP
Tabel di bawah merangkum parameter proses kritis yang dipantau dan dikendalikan insinyur produksi selama pembuatan profil FRP pultrusi:
| Parameter | Kisaran Tipikal | Catatan |
|---|---|---|
| Kecepatan Tarik | 0.2–2.0 m/min | Lebih tinggi untuk profil berdinding tipis; harus disesuaikan dengan suhu die |
| Suhu Die (Zona Curing) | 140–180°C | Bergantung sistem resin; epoksi biasanya memerlukan suhu lebih tinggi |
| Kandungan Resin (berdasarkan berat) | 30–45% | Toleransi kendali ±2%; resin lebih banyak = kekakuan lebih rendah |
| Fraksi Volume Serat | 55–70% | Volume serat lebih tinggi = kekuatan dan kekakuan lebih tinggi |
| Kekasaran Permukaan Lubang Die | Ra ≤ 0.4 μm | Berlapis krom keras; kritis untuk gesekan dan hasil akhir permukaan |
| Derajat Curing | ≥90% | Diukur dengan DSC; post-cure dapat menaikkannya hingga ≥95% |
| Viskositas Resin (25°C) | 200–600 mPa·s | Viskositas lebih rendah meningkatkan pembasahan; pantau dengan viskometer Brookfield |
| Tegangan Roving | 5–15 N per berkas | Toleransi ±10%; tegangan tidak merata menyebabkan profil terpuntir |
Cacat Umum pada Pultrusi FRP — Penyebab & Solusi
Bahkan lini pultrusi yang dijalankan dengan baik menemui pola cacat yang berulang. Tabel di bawah mencakup masalah yang paling sering dilaporkan, akar penyebabnya, dan perbaikan yang direkomendasikan:
| Cacat | Penyebab Utama | Tindakan Perbaikan |
|---|---|---|
| Rongga Permukaan / Lubang Jarum | Viskositas resin terlalu tinggi; udara terperangkap di bak; pembasahan tidak memadai | Turunkan suhu bak untuk mengurangi viskositas; beralih ke kotak injeksi; perlambat kecepatan tarik |
| Bercak Serat Kering (Tambalan Putih) | Tekanan impregnasi tidak cukup; tegangan roving terlalu tinggi; kekurangan resin | Tambah kedalaman bak atau tekanan injeksi; kurangi tegangan; isi ulang bak resin |
| Retak Longitudinal | Eksoterm berlebih; laju curing terlalu cepat untuk penampang; suhu die terlalu tinggi | Turunkan suhu die; formulasi ulang kadar katalis; perlambat kecepatan tarik untuk memperpanjang waktu gel |
| Profil Terpuntir | Tata letak serat asimetris; tegangan roving tidak merata; pelat pemandu tidak sepusat | Seimbangkan ulang tegangan creel; luruskan ulang pelat pemandu; verifikasi geometri pelat pembentuk |
| Kekasaran Permukaan | Kegagalan agen pelepas; lubang die aus; lapisan permukaan kaya resin terkelupas | Aplikasikan ulang agen pelepas eksternal; lapis krom ulang lubang die; periksa kontinuitas surface veil |
| Serat Bergelombang | Tegangan creel tidak merata; gelasi dini sebelum pintu masuk die; turbulensi di bak | Samakan tegangan; kurangi akselerator; periksa kelurusan rol bak |
| Delaminasi di Ujung Potongan | Curing tidak cukup; bilah gergaji aus; getaran gaya potong | Verifikasi derajat curing ≥90% sebelum memotong; ganti bilah; kurangi laju umpan |
Pertanyaan yang Sering Diajukan tentang Pultrusi FRP
Pertanyaan-pertanyaan ini mencerminkan topik yang paling sering dicari insinyur, penyusun spesifikasi proyek, dan profesional pengadaan seputar pultrusi FRP.
Apa perbedaan antara pultrusi dan ekstrusi?
Pada ekstrusi, material (biasanya termoplastik) didorong melalui die oleh mekanisme sekrup. Pada pultrusi, komposit serat-resin justru ditarik melalui die berpemanas oleh unit penarik di hilir. Pultrusi digunakan khusus untuk komposit bertulang serat termoset dan menghasilkan profil kontinu dengan penampang konstan. Karena serat tetap tegang selama pemrosesan, profil pultrusi mencapai kekuatan tarik dan lentur longitudinal yang sangat tinggi — biasanya 3–5× profil aluminium ekstrusi yang setara — dengan bobot sekitar 70% lebih ringan daripada baja.
Sistem resin apa yang digunakan pultrusi FRP, dan bagaimana memilih yang tepat?
Tiga sistem resin utama adalah poliester tak jenuh (UP), vinil ester (VE), dan epoksi. Poliester tak jenuh hemat biaya dan mudah diproses — cocok untuk grating struktural, sistem jalur pejalan kaki, dan profil manajemen kabel di lingkungan sedang. Vinil ester jauh lebih tahan terhadap asam, alkali, pelarut, dan penyerapan kelembapan, menjadikannya pilihan utama untuk pabrik kimia, infrastruktur air limbah, dan aplikasi maritim. Epoksi memberikan kinerja mekanis tinggi, ketahanan lelah yang baik, dan penyerapan kelembapan rendah, dan dipilih untuk struktur kedirgantaraan, spar cap bilah turbin angin, dan infrastruktur sipil beban tinggi. Pilihan yang tepat bergantung pada lingkungan operasi, persyaratan mekanis, kelas api, dan anggaran biaya siklus hidup.
Bagaimana kecepatan tarik memengaruhi kualitas profil FRP pultrusi?
Kecepatan tarik menentukan berapa lama komposit serat-resin berada di dalam die berpemanas — “waktu tinggal”-nya. Kecepatan tarik yang lebih cepat memangkas waktu tinggal, sehingga energi termal punya waktu lebih sedikit untuk mencapai inti profil dan menuntaskan reaksi curing. Berjalan terlalu cepat menghasilkan profil kurang matang dengan kekuatan mekanis berkurang, permukaan lengket, dan kemungkinan retak longitudinal akibat eksoterm yang terjadi di luar die. Berjalan terlalu lambat berisiko over-cure di dalam die, gaya tarik lebih tinggi, die lengket, dan energi terbuang. Sebagai aturan praktis: profil berdinding tipis (1–3 mm) dapat berjalan pada 1.0–2.0 m/menit; batang pejal tebal atau penampang struktural di atas 15 mm biasanya memerlukan 0.2–0.5 m/menit. Kecepatan tarik selalu harus dikalibrasi bersama suhu zona die, sebagai pasangan.
Apa industri dan aplikasi utama untuk profil FRP pultrusi?
Profil FRP pultrusi melayani rentang sektor yang luas dan terus bertambah: di konstruksi dan teknik sipil untuk balok struktural, dek jembatan, jalur pejalan kaki, dan rebar; di infrastruktur kelistrikan untuk rak kabel, rak tangga, penyangga transformator, dan tiang utilitas (dihargai karena sifat non-konduktif listriknya); di pengolahan kimia dan air untuk pegangan tangan tahan korosi, penyangga pipa, dan grating platform; di transportasi untuk interior gerbong kereta, panel bus, dan bodi truk ringan; di energi terbarukan untuk komponen nacelle turbin angin dan jalur pejalan kaki anjungan lepas pantai; dan di aplikasi maritim untuk bangunan atas kapal dan sistem dermaga yang mementingkan ketahanan korosi. Pasar komposit pultrusi global diproyeksikan tumbuh sekitar 5–7% CAGR hingga 2030, didorong oleh pembaruan infrastruktur dan investasi dekarbonisasi.
Bagaimana derajat curing memengaruhi kinerja pultrusi FRP, dan bagaimana mengukurnya?
Derajat curing (DoC) — juga disebut konversi — mengukur berapa banyak gugus reaktif resin termoset yang telah berikatan silang. DoC 90% biasanya merupakan ambang penerimaan produksi minimum; di bawah itu, profil menunjukkan kekakuan berkurang, suhu transisi gelas (Tg) lebih rendah, hasil akhir permukaan buruk, dan kerentanan terhadap masuknya kelembapan. DoC paling akurat diukur dengan differential scanning calorimetry (DSC): eksoterm residual sampel yang telah mengeras dibandingkan dengan total eksoterm resin yang belum mengeras, dan rasio itu menunjukkan persentase resin yang belum bereaksi. Spektroskopi inframerah (FTIR) dan analisis mekanis dinamis (DMA) mendukung karakterisasi lebih dalam. Post-curing pada 80–120°C dapat mendorong DoC hingga ≥95% untuk aplikasi yang membutuhkan stabilitas termal maksimum.
Dapatkah pultrusi FRP menghasilkan profil berongga dan penampang kompleks?
Ya — pultrusi menangani profil berongga dengan baik, termasuk tabung persegi dan persegi panjang, pipa bulat, penampang oval, dan balok kotak multi-sel. Penampang berongga memerlukan mandrel yang dipasang di dalam lubang die yang dililit rakitan serat-resin saat ditarik. Balok-I, kanal-C, penampang-T, penampang-Z, dan profil kustom juga rutin dihasilkan dari proses ini. Penampang yang lebih kompleks — dinding multi-rongga, flens meruncing, rusuk integral — memerlukan pemesinan die dan desain pelat pembentuk yang sepadan lebih rumit, tetapi tetap dapat dicapai dalam batasan penampang konstan yang melekat pada proses ini. Profil dengan penampang bervariasi (misalnya balok meruncing) memerlukan pemesinan pasca-pultrusi, atau lebih baik dibuat dengan resin transfer moulding (RTM) atau filament winding.
Standar mutu apa yang berlaku untuk profil struktural FRP pultrusi?
Standar internasional dan regional utama yang mengatur profil struktural FRP pultrusi: EN 13706 (standar Eropa yang menetapkan persyaratan dan metode uji untuk profil struktural pultrusi, Bagian 1–3); ASTM D3917 (Spesifikasi Standar untuk Toleransi Dimensi Bentuk Pultrusi Plastik Berpenguat Kaca Termoset); ASTM D3916 (Spesifikasi Standar untuk Batang Pultrusi Plastik Berpenguat Serat); dan GB/T 1446–1453 (standar nasional Tiongkok untuk pengujian mekanis plastik berpenguat serat). Kinerja api diatur oleh EN 13501 di Eropa dan UL 94 / ASTM E84 di Amerika Utara. Siapa pun yang menspesifikasikan profil pultrusi untuk penggunaan struktural sebaiknya mensyaratkan laporan uji bersertifikat pihak ketiga, dokumen keterlacakan, dan sistem manajemen mutu bersertifikat ISO 9001.
Bagaimana pultrusi FRP dibandingkan baja dan aluminium dalam biaya dan kinerja?
Biaya material awal profil FRP pultrusi umumnya 2–4× lebih tinggi daripada penampang baja yang setara, dan sebanding atau sedikit di atas aluminium kelas maritim. Namun analisis biaya siklus hidup secara konsisten menguntungkan FRP di lingkungan korosif atau yang padat perawatan. FRP tidak memerlukan pengecatan, galvanisasi, proteksi katodik, atau penggantian berkala akibat korosi — biaya perawatan tahunan biasanya 80–90% lebih rendah daripada baja berlapis di lingkungan pesisir, kimia, atau air limbah. Dalam basis siklus hidup 25 tahun, total biaya kepemilikan FRP sering kali lebih rendah daripada baja dengan pelapis pelindung. Penghematan bobot (FRP biasanya 70–75% lebih ringan daripada baja) juga memangkas biaya fondasi, pemasangan, dan transportasi. Pilihan material yang tepat bergantung pada persyaratan beban, seberapa agresif lingkungannya, anggaran pengadaan, dan cakrawala siklus hidup proyek.
/* ── Variables ─────────────────────────── */ :root { –c-ink: #0f1923; –c-sub: #3d5166; –c-muted: #647d94; –c-rule: #d8e3ec; –c-bg: #ffffff; –c-surface: #f4f8fb; –c-blue: #1a5fa8; –c-blue-lt: #ddeeff; –c-orange: #d85e0e; –c-orange-lt: #fff3ea; –c-green: #186b3a; –c-green-lt: #e6f5ed; –c-step: #0a3c6e; –font-body: ‘Georgia’, ‘Times New Roman’, serif; –font-ui: ‘Helvetica Neue’, Arial, sans-serif; –r: 6px; –max-w: 820px; } /* ── Base ──────────────────────────────── */ .frp-article { font-family: var(–font-body); color: var(–c-ink); line-height: 1.75; max-width: var(–max-w); margin: 0 auto; padding: 0 0 48px; } .frp-article *, .frp-article *::before, .frp-article *::after { box-sizing: border-box; } /* ── Breadcrumb ────────────────────────── */ .breadcrumb { font-family: var(–font-ui); font-size: 0.8rem; color: var(–c-muted); margin-bottom: 20px; padding-bottom: 12px; border-bottom: 1px solid var(–c-rule); } .breadcrumb ol { list-style: none; margin: 0; padding: 0; display: flex; flex-wrap: wrap; gap: 4px; align-items: center; } .breadcrumb li + li::before { content: ‘/’; margin-right: 4px; color: var(–c-rule); } .breadcrumb a { color: var(–c-blue); text-decoration: none; } .breadcrumb a:hover { text-decoration: underline; } /* ── Header ────────────────────────────── */ .article-header { margin-bottom: 32px; padding-bottom: 24px; border-bottom: 2px solid var(–c-ink); } .article-meta { display: flex; align-items: center; gap: 14px; font-family: var(–font-ui); font-size: 1.2rem; margin-bottom: 14px; text-transform: uppercase; letter-spacing: .06em; color: var(–c-muted); } .article-category { background: var(–c-blue); color: #fff; padding: 2px 10px; border-radius: 2px; font-weight: 700; letter-spacing: .04em; } .article-title { font-family: var(–font-ui); font-size: clamp(1.55rem, 3vw, 2.1rem); font-weight: 800; color: var(–c-ink); line-height: 1.22; margin: 0 0 14px; letter-spacing: -.02em; } .article-subtitle { font-size: 1.7rem; color: var(–c-sub); line-height: 1.65; margin: 0 0 16px; font-style: italic; border-left: 3px solid var(–c-blue); padding-left: 14px; } .article-byline { display: flex; gap: 18px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin-bottom: 16px; } .article-tags { display: flex; flex-wrap: wrap; gap: 6px; } .tag { font-family: var(–font-ui); font-size: 1.2rem; background: var(–c-surface); color: var(–c-sub); border: 1px solid var(–c-rule); border-radius: 3px; padding: 2px 9px; letter-spacing: .03em; } /* ── Table of Contents ─────────────────── */ .toc { background: var(–c-surface); border: 1px solid var(–c-rule); border-left: 4px solid var(–c-blue); border-radius: 0 var(–r) var(–r) 0; padding: 20px 24px; margin-bottom: 36px; font-family: var(–font-ui); } .toc-title { font-size: 1.2rem; font-weight: 700; text-transform: uppercase; letter-spacing: .08em; color: var(–c-blue); margin: 0 0 12px; } .toc-list { margin: 0; padding-left: 1.2em; font-size: 1.2rem; line-height: 1.9; color: var(–c-sub); columns: 2; column-gap: 24px; } .toc-list a { color: var(–c-blue); text-decoration: none; } .toc-list a:hover { text-decoration: underline; } @media (max-width: 560px) { .toc-list { columns: 1; } } /* ── Article Sections ─────────────────── */ .article-section { margin-bottom: 44px; } .article-section h2 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 14px; padding-top: 6px; border-top: 2px solid var(–c-rule); letter-spacing: -.015em; } .article-section h3 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 700; color: var(–c-step); margin: 22px 0 8px; } .article-section p { margin: 0 0 14px; font-size: 1.7rem; } .article-section ul, .article-section ol { padding-left: 1.4em; margin: 0 0 14px; font-size: 1.2rem; } .article-section li { margin-bottom: 6px; } /* ── Process Step variant ─────────────── */ .process-step .step-label { display: inline-block; font-family: var(–font-ui); font-size: 1.2rem; font-weight: 900; letter-spacing: .14em; text-transform: uppercase; color: #fff; background: var(–c-step); padding: 3px 11px; border-radius: 3px; margin-bottom: 8px; } .process-step h2 { border-top: none; padding-top: 0; color: var(–c-step); } /* ── Fact Box ─────────────────────────── */ .fact-box { background: var(–c-blue-lt); border: 1px solid #aaccee; border-radius: var(–r); padding: 18px 22px; margin: 22px 0; } .fact-box-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .07em; color: var(–c-blue); margin: 0 0 12px; } .fact-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.7; } .fact-list li { padding: 4px 0; border-bottom: 1px solid #c5ddf0; } .fact-list li:last-child { border-bottom: none; } /* ── QC Callout ───────────────────────── */ .qc-callout { background: var(–c-green-lt); border-left: 4px solid var(–c-green); border-radius: 0 var(–r) var(–r) 0; padding: 12px 16px; margin: 18px 0 4px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-green); line-height: 1.55; } .qc-callout strong { color: #0f4a28; } /* ── Tables ───────────────────────────── */ .process-table-wrapper { overflow-x: auto; margin: 18px 0 24px; border-radius: var(–r); border: 1px solid var(–c-rule); -webkit-overflow-scrolling: touch; } .process-table { width: 100%; border-collapse: collapse; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.5; } .process-table thead tr { background: var(–c-step); color: #fff; } .process-table th { padding: 11px 14px; text-align: left; font-weight: 700; font-size: 1.2rem; letter-spacing: .04em; text-transform: uppercase; white-space: nowrap; } .process-table td { padding: 10px 14px; vertical-align: top; border-top: 1px solid var(–c-rule); color: var(–c-ink); } .process-table tbody tr:nth-child(even) { background: var(–c-surface); } .process-table tbody tr:hover { background: var(–c-blue-lt); } .defect-table thead tr { background: var(–c-orange); } /* ── FAQ ──────────────────────────────── */ .faq-section { background: var(–c-surface); border-radius: var(–r); border: 1px solid var(–c-rule); padding: 32px 30px; margin-top: 48px; } .faq-title { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 6px; letter-spacing: -.015em; } .faq-intro { font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin: 0 0 28px; font-style: italic; } .faq-item { border-top: 1px solid var(–c-rule); padding: 22px 0; } .faq-item:first-of-type { border-top: none; padding-top: 0; } .faq-question { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 700; color: var(–c-blue); margin: 0 0 10px; line-height: 1.4; } .faq-answer p { font-size: 1.2rem; color: var(–c-sub); margin: 0; line-height: 1.7; } /* ── Related Articles ─────────────────── */ .related-articles { margin-top: 40px; padding-top: 22px; border-top: 2px solid var(–c-rule); } .related-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .08em; color: var(–c-muted); margin: 0 0 14px; } .related-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; } .related-list li { padding: 7px 0; border-bottom: 1px solid var(–c-rule); } .related-list li:last-child { border-bottom: none; } .related-list a { color: var(–c-blue); text-decoration: none; font-weight: 500; } .related-list a:hover { text-decoration: underline; } /* ── Responsive ────────────────────────── */ @media (max-width: 640px) { .frp-article { padding: 0 0 32px; } .faq-section { padding: 22px 18px; } .article-title { font-size: 1.7rem; } }







