


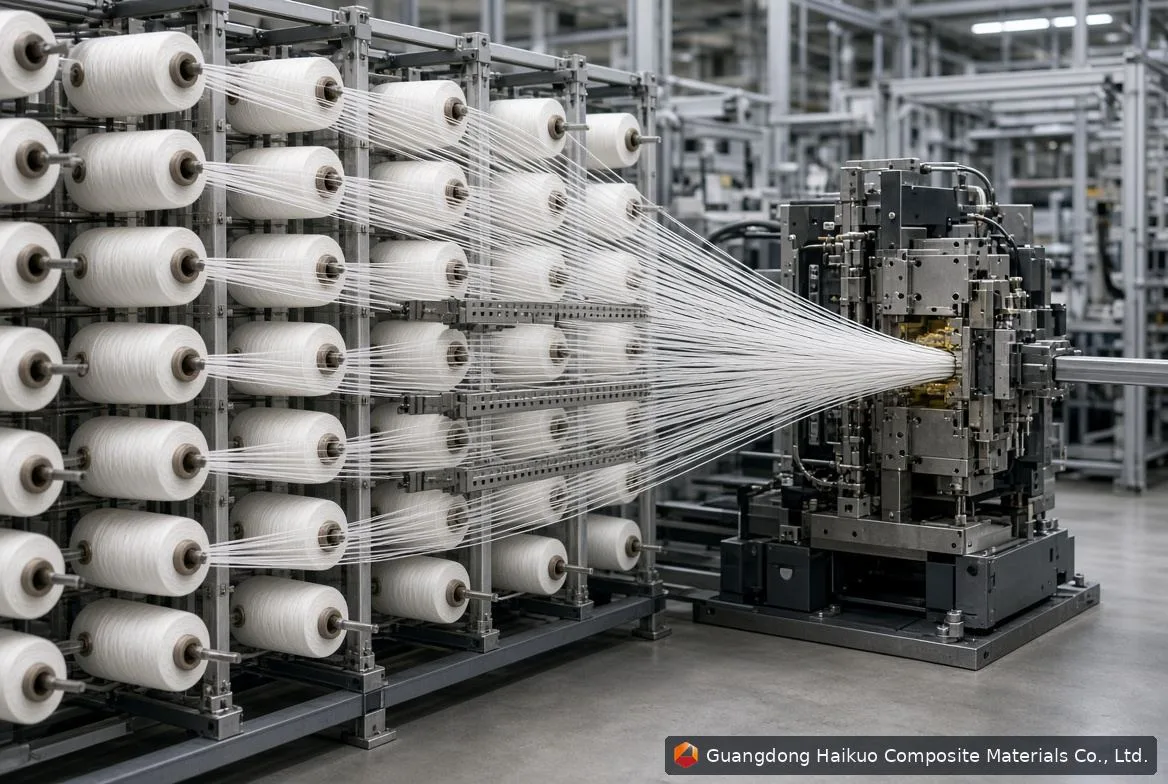
عملية بولتروجن قطاعات FRP
ما هو بولتروجن FRP؟
البولتروجن عملية آلية متواصلة لصنع قطاعات البوليمر المقوى بالألياف (FRP) ذات مقطع عرضي ثابت. ويجمع الاسم بين «السحب» و«البثق» — فبينما يدفع البثق المادة عبر قالب، يسحب البولتروجن المركب المكوّن من الألياف والراتنج عبر قالب تشكيل فولاذي مسخن بدلًا من ذلك.
والنتيجة قطاع إنشائي خفيف الوزن عالي القوة — عوارض I ومجاري وأنابيب مجوفة وقضبان مصمتة وأشكال مخصصة — يُستخدم في البناء والبنية التحتية الكهربائية والنقل والقطاع البحري والمعالجة الكيميائية. وتوفر قطاعات FRP المنتجة بالبولتروجن مقاومة ممتازة للتآكل وعدم توصيل كهربائي واتساق أبعاد ونسبة قوة إلى وزن تضاهي الفولاذ بجزء يسير من كتلته.
يستعرض هذا الدليل كل مرحلة من مراحل عملية البولتروجن بترتيب الإنتاج، إلى جانب نقاط فحص مراقبة الجودة ومعاملات العملية الحرجة وحلول عيوب التصنيع الشائعة.
بولتروجن FRP في لمحة
- نوع العملية: تصنيع متواصل لمواد مركبة صلدة حرارية
- التسليح الأساسي: خيوط ألياف زجاج E المتصلة (نسبة حجمية 55–70%)
- أنظمة الراتنج: البوليستر غير المشبع (UP) والفينيل إستر (VE) والإيبوكسي
- سرعة السحب: 0.2–2.0 م/دقيقة بحسب المقطع العرضي
- حرارة القالب: 80–180°C عبر ثلاث مناطق تسخين
- درجة المعالجة: ≥90% بالقياس بتقنية DSC
- المعيار الرئيسي: GB/T 1446–1453 (الاختبارات الميكانيكية)
تحضير المواد الخام
يبدأ كل قطاع عالي الجودة منتج بالبولتروجن بمواد خام مختارة بعناية ومحضّرة تحضيرًا سليمًا. ويجب أن تستوفي المكونات الرئيسية الثلاثة — تسليح الألياف ونظام الراتنج وعامل الفصل — مواصفات صارمة قبل بدء الإنتاج.
خيوط الألياف الزجاجية المتصلة
يستخدم البولتروجن القياسي خيوط ألياف زجاج E (الخالية من القلويات) المتصلة تسليحًا إنشائيًا رئيسيًا. والخيوط حزم متعددة الشعيرات ملفوفة على بكرات أسطوانية ومركبة على حامل البكرات. وتشمل المتطلبات الحرجة:
- محتوى الرطوبة: ≤0.05% (الرطوبة الزائدة تسبب تثبيط معالجة الراتنج وتكوّن الفراغات)
- سطح نظيف خالٍ من الملوثات مع تحجيم بالسيلان متوافق
- كثافة خطية منتظمة (tex) عبر كل بكرة في دفعة الإنتاج الواحدة
قد تُضاف تسليحات سطحية مثل حصيرة الخيوط المتصلة (CSM) أو حجاب السطح (عادةً من زجاج C أو البوليستر) لتحسين تشطيب السطح أو مقاومة الأشعة فوق البنفسجية أو الحماية من التآكل في القطاع النهائي.
نظام الراتنج
يحيط نظام الراتنج بالألياف وينقل الحمل بينها ويحدد مقاومة القطاع الكيميائية والحرارية. وتشمل الأنظمة الشائعة:
- البوليستر غير المشبع (UP): خيار اقتصادي يُستخدم على نطاق واسع في القطاعات الإنشائية العامة وقطاعات الهندسة المدنية
- الفينيل إستر (VE): مقاومة فائقة للتآكل، وخيار شائع للمعالجة الكيميائية والبيئات البحرية
- الإيبوكسي: خصائص ميكانيكية والتصاق عاليان، ويُستخدم في الفضاء وطاقة الرياح والتطبيقات الإنشائية الصعبة
يُخلط الراتنج مع مبدئ التفاعل (المحفز) — وهو عادةً بيروكسيد عضوي — ومسرّع لضبط زمن التهلم وملف المعالجة بحسب حرارة القالب وسرعة السحب المستهدفتين. ويمكن إضافة حشوات مثل كربونات الكالسيوم (CaCO₃) أو ثلاثي هيدرات الألومينا (ATH) لخفض التكلفة أو لإبطاء اللهب أو لنعومة السطح. وينبغي أن تقع لزوجة الراتنج عند 25°C بين 200–600 mPa·s لضمان ترطيب كافٍ للألياف.
عامل الفصل
تمنع عوامل الفصل التصاق القطاع المعالج بتجويف القالب. وتُطبَّق إما بصيغة عامل فصل داخلي (IMR) يُخلط مباشرة في الراتنج، أو بصيغة عامل فصل خارجي يُطبَّق على سطح تجويف القالب. وتستخدم معظم خطوط الإنتاج كليهما لضمان تحرر جيد من القالب وجودة سطح.
ترتيب الألياف & إعداد حامل البكرات
يحمل حامل البكرات جميع بكرات الخيوط ويغذيها للأمام تحت شد منتظم مضبوط. وإتقان إعداد حامل البكرات يحدد مباشرة الأداء الميكانيكي واتساق أبعاد القطاع النهائي.
تُحمَّل بكرات الخيوط على المغازل وتُمرَّر عبر موجّهات التحكم في الشد. ويبلغ شد الخيوط المستهدف 5–15 نيوتن لكل حزمة، بتفاوت ±10% عبر جميع المواضع. ويسبب الشد غير المتساوي تموّج الألياف وعدم تماثل المقاطع العرضية والتواء القطاع — وهو من أصعب العيوب علاجًا بعد بدء الإنتاج.
بعد حامل البكرات، تمر الخيوط عبر ألواح التوجيه (ألواح التشكيل) التي تنظّم حزم الألياف في النمط الهندسي الذي يتطلبه المقطع العرضي للمنتج. وتُدخل في هذه المرحلة أي طبقات من حجاب السطح أو الحصيرة، موضوعة فوق صف الخيوط أو تحته. ثم يدخل التجميع حوض الراتنج كحزمة ألياف منظمة متماسكة.
تشريب الراتنج
يُعد ترطيب الألياف الكامل المنتظم أهم عامل منفرد في إنتاج قطاعات منتجة بالبولتروجن خالية من الفراغات وعالية القوة. ويحدث التشريب إما في حوض راتنج مفتوح أو في صندوق حقن مغلق.
حوض الراتنج المفتوح
الطريقة التقليدية: تُغمر حزم الألياف في حوض من الراتنج المحفَّز عند 20–35°C وتُسحب فوق وتحت سلسلة من بكرات التشريب التي تدفع الراتنج ميكانيكيًا بين الشعيرات الفردية. كما تعصر البكرات الراتنج الزائد، مما يساعد على ضبط محتوى الراتنج النهائي (30–45% بالوزن).
تحتاج حرارة حوض الراتنج إلى تحكم دقيق — فالحرارة الأعلى تخفض اللزوجة وتحسّن الترطيب، لكنها تسرّع أيضًا زمن التهلم فتقتطع من عمر الوعاء المتاح للتشريب. ويُحافظ على مستوى الحوض ثابتًا بتغذية متواصلة بالراتنج، مع فحص اللزوجة على فترات منتظمة.
صندوق الحقن المغلق
بديل يزداد شعبية من أجل الامتثال البيئي واتساق الراتنج، يدفع صندوق الحقن المغلق الراتنج تحت ضغط مباشرة إلى حزمة الألياف عند مدخل القالب، ويحيط بمنطقة التشريب إحاطة تامة. وتشمل المزايا الرئيسية:
- شبه إنهاء انبعاثات الستايرين من المركبات العضوية المتطايرة (VOC) (أمر حاسم للامتثال للصحة المهنية)
- محتوى راتنج أكثر اتساقًا عبر المقطع العرضي للقطاع
- هدر راتنج أقل وتنظيف أبسط
- أنسب لأنظمة الراتنج التفاعلية ذات عمر الوعاء القصير
التشكيل المسبق
بعد حوض الراتنج، يمر تجميع الألياف الرطب عبر سلسلة من ألواح التشكيل (المشكّل المسبق) التي توحّد الألياف المشربة تدريجيًا في الهندسة الدقيقة لمدخل تجويف القالب. وتؤدي هذه المرحلة عدة مهام حرجة:
- الانتقال الهندسي: ألواح ذات فتحات أصغر تدريجيًا تشكّل الحزمة الرطبة من صف ألياف مفكوك إلى شكل مسبق قريب من الشكل النهائي
- إزالة الراتنج الزائد: يُعصر الفائض، مما يساعد على ضبط نسبة الراتنج إلى الألياف النهائية قبل القالب
- توحيد التسليح: تُضغط طبقات الحصيرة وحجاب السطح ملاصقة لقلب الخيوط، فتزيل التجاعيد والجيوب الهوائية
- معادلة الشد: يصحح المشكّل المسبق اختلالات الشد الطفيفة القادمة من حامل البكرات قبل دخول حزمة الألياف المنطقة المسخنة
يهم التشكيل المسبق خصوصًا للمقاطع العرضية المعقدة كعوارض I والمجاري والقطاعات الصندوقية المجوفة، حيث يكون الحفاظ على دقة موضع الألياف وتسلسل الطبقات عبر تجويف القالب ضروريًا لبلوغ الخصائص الميكانيكية التصميمية.
المعالجة الحرارية في قالب البولتروجن
يُعد قالب البولتروجن قلب العملية — أداة فولاذية مشغولة بدقة تشكّل في آن واحد هندسة المقطع العرضي النهائي وتطلق المعالجة الكيميائية لمصفوفة الراتنج. وتصميم القالب والتحكم في حرارته هما الرافعتان الرئيسيتان لجودة القطاع وسرعة الإنتاج وعمر خدمة القالب.
بناء القالب
تُشغَّل قوالب البولتروجن عادةً من فولاذ الأدوات (درجة P20 أو H13 في الغالب) بتجويف مطلي بالكروم الصلب. ويُجلخ سطح التجويف إلى خشونة Ra ≤ 0.4 ميكرومتر — مواصفة حرجة تقلل قوة سحب الاحتكاك وتمنع علامات السطح وتمد عمر خدمة القالب. ويبلغ طول القالب عادةً من 600 إلى 1,500 مم بحسب سماكة جدار القطاع وسرعة السحب المستهدفة: فالقطاعات الأسمك تحتاج إلى قوالب أطول لتوفير زمن مكوث كافٍ لمعالجة كاملة.
ملف حرارة ثلاثي المناطق
تنقسم معظم قوالب الإنتاج إلى ثلاث مناطق تسخين مضبوطة بصورة مستقلة تخلق تدرجًا حراريًا متعمدًا على امتداد طول القالب:
| المنطقة | الوظيفة | الحرارة النموذجية |
|---|---|---|
| المنطقة 1 — التسخين المسبق | رفع حرارة الألياف والراتنج؛ بدء تدفق الراتنج إلى الفراغات المتبقية بين الألياف | 80–100°C |
| المنطقة 2 — التهلم | إطلاق التهلم؛ يبدأ التشابك؛ ينتقل الراتنج من سائل إلى هلام | 120–150°C |
| المنطقة 3 — المعالجة | إتمام التشابك؛ يبلغ القطاع تماسكه الإنشائي؛ تقع ذروة الحرارة الناتجة عن التفاعل | 140–180°C |
من التحديات التقنية الرئيسية إدارة تفاعل المعالجة الطارد للحرارة. فمع تشابك الراتنج يطلق حرارة — وفي القطاعات سميكة المقطع يمكن لهذه الحرارة أن تدفع حرارة القلب إلى ما يتجاوز حرارة جدار القالب بكثير. وإذا تجاوزت ذروة الحرارة نحو 220°C، يصبح التدهور الحراري والتشقق الطولي مرجحين. ويجب موازنة تركيبة الراتنج وسرعة السحب وحرارة المناطق جميعًا لإبقاء الحرارة الناتجة ضمن حدود آمنة.
السحب بوحدة الزاحف
تقود وحدة السحب الزاحفة (وتسمى أيضًا وحدة الشد أو نظام الجر) العملية بأكملها. فهي تمسك القطاع المعالج لحظة خروجه من القالب وتسحب تجميع الألياف والراتنج كله — من حامل البكرات إلى مخرج القالب — بسرعة ثابتة مضبوطة.
تعمل معظم أنظمة السحب الحديثة بـمشبكين زاحفين هيدروليكيين مزدوجين: مجموعتان متقابلتان من وسادات الجر المبطنة بالمطاط تمسكان القطاع بتماثل من الأعلى والأسفل (أو من الجانبين للمقاطع غير المتماثلة). وتُضبط قوة الإمساك لتوفير جر كافٍ دون ترك علامات على السطح أو تشويه أبعاد القطاع.
سرعة السحب من أكثر معاملات العملية تأثيرًا:
- السرعة الأعلى ترفع الإنتاج لكنها تقلل زمن المكوث في القالب، مما يتطلب حرارة قالب أعلى أو تركيبة راتنج أكثر تفاعلية لبلوغ معالجة كاملة
- السرعة الأقل تمنح زمن معالجة أكبر لكنها ترفع تكلفة الإنتاج لكل متر وقد تسبب فرط المعالجة إن لم تُخفض حرارة القالب بما يناسبها
- يمكن للقطاعات رقيقة الجدار (جدار ≤3 مم) أن تعمل عادةً بسرعة 1.0–2.0 م/دقيقة؛ أما المقاطع المصمتة السميكة (≥12 مم) فغالبًا ما تُقيَّد عند 0.2–0.5 م/دقيقة
سرعة السحب وحرارة القالب معاملان مترابطان يجب ضبطهما معًا كزوج متطابق لكل قطاع ونظام راتنج — فإن غُيّر أحدهما دون ضبط الآخر، تضررت جودة المعالجة أو تشطيب السطح.
القطع الدقيق (المنشار الطائر)
عند خروج القطاع المعالج من وحدة السحب، ينتقل إلى المنشار الطائر (ويسمى أيضًا منشار القطع أو المنشار المتنقل)، الذي يقطع القطاع المتواصل إلى أطوال محددة دون إيقاف الخط. وتتسارع عربة المنشار لتطابق سرعة سحب القطاع، وتجري القطع، ثم تعود إلى موضع بدايتها للدورة التالية — فيبقى الإنتاج متواصلًا حقًا.
يهم اختيار شفرة المنشار كثيرًا: فالشفرات المغطاة بالماس أو ذات الرؤوس من كربيد التنغستن قياسية لقطاعات FRP، وتعطي قطعًا نظيفة قليلة النتوءات مع تقليل الحرارة وانتزاع الألياف. ويجب أن يظل وجه القطع عموديًا على محور القطاع، بانحراف زاوي لا يتجاوز 0.5°.
ينتج قطع FRP غبار الألياف الزجاجية — وهو خطر على التنفس يتطلب شفطًا إلزاميًا للغبار عند نقطة القطع، إضافة إلى معدات حماية شخصية (أقنعة تنفس وحماية للعينين) لكل من في المحيط. ويجب التقاط الغبار والتخلص منه نفاية صناعية وفق اللوائح المحلية.
ما بعد المعالجة & الفحص
يضمن الفحص النهائي أن كل قطاع يُشحن إلى العملاء يستوفي المواصفات البعدية والبصرية والميكانيكية. ويغطي بروتوكول الفحص المنظم عادةً أربعة مجالات:
الفحص البصري
يُفحص كل قطاع بحثًا عن عيوب السطح — الفراغات والشقوق وبقع الألياف الجافة ومناطق وفرة الراتنج وتشقق السطح الدقيق وتغير اللون. وتُصنَّف القطاعات تحت إضاءة مضبوطة. ويُعد معدل قبول بصري من الدرجة الأولى ≥98% معيارًا صناعيًا قياسيًا.
الفحص البعدي
تُقاس الأبعاد المقطعية وسماكة الجدار والاستقامة (الانحناء والانحراف الجانبي) والالتواء وتُقارن بتفاوتات الرسم. وبالنسبة للقطاعات الإنشائية، تتبع التفاوتات البعدية النموذجية معيار EN 13706 (أوروبا) أو معيار ASTM D3917 (أمريكا الشمالية) ما لم يحدد العميل خلاف ذلك.
الاختبار الميكانيكي (بالعينات)
تُختبر عينات الاختبار المقطوعة من دفعات الإنتاج وفق GB/T 1446–1453 (المعايير الوطنية الصينية، المرجعية دوليًا على نطاق واسع) لقياس:
- قوة الشد ومعاملها (طوليًا وعرضيًا)
- قوة الانحناء ومعاملها
- مقاومة الضغط
- قوة القص بين الطبقات (ILSS)
يجب أن تحقق نتائج الاختبار الميكانيكي 95% من القيم التصميمية المحددة في ورقة بيانات المنتج أو تتجاوزها.
المعالجة اللاحقة (اختيارية)
حيث يهم أقصى أداء ميكانيكي أو ثبات أبعاد — خصوصًا للأنظمة القائمة على الإيبوكسي — قد تخضع القطاعات لمعالجة لاحقة حرة الارتكاز في فرن عند 80–120°C لمدة 2–4 ساعات لرفع درجة المعالجة فوق 95%.
التعبئة & إمكانية التتبع
تُلف القطاعات المقبولة بغشاء عازل للرطوبة، وتُزوَّد بأغطية نهاية واقية، وتُحزَّم للشحن. وتحمل كل حزمة ملصقًا يتضمن رمز المنتج ورقم الدفعة وتاريخ الإنتاج والمعيار المنطبق — وهو أمر أساسي لتتبع كامل سلسلة الإمداد وعمليات تدقيق الجودة.
معاملات العملية الرئيسية لبولتروجن FRP
يلخص الجدول أدناه معاملات العملية الحرجة التي يتتبعها مهندسو الإنتاج ويتحكمون فيها أثناء تصنيع قطاعات FRP المنتجة بالبولتروجن:
| المعامل | النطاق النموذجي | ملاحظات |
|---|---|---|
| سرعة السحب | 0.2–2.0 m/min | أعلى للقطاعات رقيقة الجدار؛ ويجب مواءمتها مع حرارة القالب |
| حرارة القالب (منطقة المعالجة) | 140–180°C | تعتمد على نظام الراتنج؛ ويحتاج الإيبوكسي عادةً إلى حرارة أعلى |
| محتوى الراتنج (بالوزن) | 30–45% | تفاوت التحكم ±2%؛ راتنج أكثر = صلابة أقل |
| النسبة الحجمية للألياف | 55–70% | حجم ألياف أعلى = قوة وصلابة أعلى |
| خشونة سطح تجويف القالب | Ra ≤ 0.4 ميكرومتر | مطلي بالكروم الصلب؛ حاسم للاحتكاك وتشطيب السطح |
| درجة المعالجة | ≥90% | تُقاس بتقنية DSC؛ ويمكن للمعالجة اللاحقة رفعها إلى ≥95% |
| لزوجة الراتنج (25°C) | 200–600 mPa·s | اللزوجة الأقل تحسّن الترطيب؛ راقبها بمقياس لزوجة Brookfield |
| شد الخيوط المتصلة | 5–15 نيوتن لكل حزمة | التفاوت ±10%؛ الشد غير المتساوي يسبب التواء القطاع |
العيوب الشائعة في بولتروجن FRP — الأسباب & الحلول
حتى خطوط البولتروجن الجيدة التشغيل تواجه أنماط عيوب متكررة. ويغطي الجدول أدناه أكثر المشكلات المبلّغ عنها شيوعًا وأسبابها الجذرية والإصلاحات الموصى بها:
| العيب | الأسباب الرئيسية | الإجراءات التصحيحية |
|---|---|---|
| فراغات السطح / ثقوب دبوسية | لزوجة راتنج مرتفعة جدًا؛ احتباس هواء في الحوض؛ ترطيب غير كافٍ | خفض حرارة الحوض لتقليل اللزوجة؛ التحول إلى صندوق الحقن؛ إبطاء سرعة السحب |
| بقع الألياف الجافة (رقع بيضاء) | ضغط تشريب غير كافٍ؛ شد الخيوط مرتفع جدًا؛ نقص الراتنج | زيادة عمق الحوض أو ضغط الحقن؛ تقليل الشد؛ تعويض الراتنج في الحوض |
| التشقق الطولي | حرارة طاردة مفرطة؛ معدل معالجة سريع جدًا بالنسبة للمقطع العرضي؛ حرارة قالب مرتفعة جدًا | خفض حرارة القالب؛ إعادة صياغة مستوى المحفز؛ إبطاء سرعة السحب لإطالة زمن التهلم |
| التواء القطاع | توزيع ألياف غير متماثل؛ شد خيوط غير متساوٍ؛ لوح توجيه خارج المركز | إعادة موازنة شد حامل البكرات؛ إعادة محاذاة ألواح التوجيه؛ التحقق من هندسة لوح التشكيل |
| خشونة السطح | فشل عامل الفصل؛ تآكل تجويف القالب؛ تفكك طبقة السطح الغنية بالراتنج | إعادة تطبيق عامل فصل خارجي؛ إعادة طلاء تجويف القالب بالكروم؛ فحص استمرارية حجاب السطح |
| تموج الألياف | شد حامل البكرات غير متساوٍ؛ تهلم مبكر قبل مدخل القالب؛ اضطراب في الحوض | مساواة الشد؛ تقليل المسرّع؛ فحص محاذاة بكرات الحوض |
| انفصال الطبقات عند أطراف القطع | معالجة غير كافية؛ شفرة منشار بالية؛ اهتزاز قوة القطع | التحقق من درجة المعالجة ≥90% قبل القطع؛ استبدال الشفرة؛ تقليل معدل التغذية |
الأسئلة الشائعة حول بولتروجن FRP
تعكس هذه الأسئلة المواضيع التي يبحث عنها المهندسون ومحددو المواصفات ومتخصصو المشتريات أكثر من غيرها حول بولتروجن FRP.
ما الفرق بين البولتروجن والبثق؟
في البثق، تُدفع المادة (وهي عادةً لدن حراري) دفعًا عبر قالب بآلية لولبية. أما في البولتروجن، فيُسحب المركب المكوّن من الألياف والراتنج سحبًا عبر قالب مسخن بوحدة سحب لاحقة بدلًا من ذلك. ويُستخدم البولتروجن حصريًا للمواد المركبة الصلدة حراريًا المقواة بالألياف، وينتج قطاعات متواصلة بمقطع عرضي ثابت. ولأن الألياف تبقى مشدودة أثناء المعالجة، تبلغ القطاعات المنتجة بالبولتروجن قوة شد وانحناء طولية عالية استثنائيًا — تبلغ عادةً 3–5 أضعاف قوة قطاعات الألمنيوم المبثوقة المكافئة — بينما تزن أقل من الفولاذ بنحو 70%.
ما أنظمة الراتنج التي يستخدمها بولتروجن FRP، وكيف أختار المناسب منها؟
أنظمة الراتنج الرئيسية ثلاثة: البوليستر غير المشبع (UP) والفينيل إستر (VE) والإيبوكسي. ويتميز البوليستر غير المشبع بالفعالية من حيث التكلفة وسهولة المعالجة — وهو مناسب تمامًا للشبك الإنشائي وأنظمة الممرات وقطاعات إدارة الكابلات في البيئات المعتدلة. ويصمد الفينيل إستر أفضل بكثير أمام الأحماض والقلويات والمذيبات وامتصاص الرطوبة، مما يجعله الخيار المفضل للمصانع الكيميائية وبنية مياه الصرف التحتية والتطبيقات البحرية. ويقدم الإيبوكسي أداءً ميكانيكيًا عاليًا ومقاومة كلال جيدة وامتصاصًا منخفضًا للرطوبة، ويُختار للفضاء الإنشائي وأغطية العارضة الرئيسية لشفرات توربينات الرياح والبنية التحتية المدنية عالية الحمل. ويعتمد الاختيار الصحيح على بيئة التشغيل والمتطلبات الميكانيكية وفئة الحريق وميزانية تكلفة دورة الحياة.
كيف تؤثر سرعة السحب في جودة قطاعات FRP المنتجة بالبولتروجن؟
تحدد سرعة السحب المدة التي يقضيها المركب المكوّن من الألياف والراتنج داخل القالب المسخن — «زمن المكوث». وتقلل سرعات السحب الأعلى زمن المكوث، فتترك وقتًا أقل ليصل التسخين إلى قلب القطاع ويكمل تفاعل المعالجة. ويؤدي التشغيل بسرعة مفرطة إلى قطاعات ناقصة المعالجة بقوة ميكانيكية منخفضة ولزوجة سطحية وتشقق طولي محتمل بسبب حدوث الحرارة الطاردة خارج القالب. أما التشغيل ببطء مفرط فيخاطر بفرط المعالجة داخل القالب وارتفاع قوة السحب والتصاق القالب وهدر الطاقة. وكقاعدة عامة: تستطيع القطاعات رقيقة الجدار (1–3 مم) تحمل 1.0–2.0 م/دقيقة؛ أما القضبان المصمتة السميكة أو المقاطع الإنشائية التي تتجاوز 15 مم فتحتاج عادةً إلى 0.2–0.5 م/دقيقة. ويجب دائمًا معايرة سرعة السحب مع حرارة مناطق القالب، كزوج.
ما أهم الصناعات والتطبيقات لقطاعات FRP المنتجة بالبولتروجن؟
تخدم قطاعات FRP المنتجة بالبولتروجن طيفًا واسعًا ومتناميًا من القطاعات: في البناء والهندسة المدنية للعوارض الإنشائية وأرضيات الجسور وممرات المشاة وقضبان التسليح؛ وفي البنية التحتية الكهربائية لحوامل الكابلات وأرفف السلالم ودعامات المحولات وأعمدة المرافق (قيّمة لعدم توصيلها الكهربائي)؛ وفي معالجة المواد الكيميائية والمياه للدرابزين المقاوم للتآكل ودعامات الأنابيب وشبك المنصات؛ وفي النقل لداخل عربات السكك الحديدية وألواح الحافلات وهياكل الشاحنات الخفيفة؛ وفي الطاقة المتجددة لمكونات حجرة توربينات الرياح وممرات المنصات في عرض البحر؛ وفي التطبيقات البحرية للهياكل العلوية للقوارب وأنظمة الأرصفة حيث تكون مقاومة التآكل ضرورية. ويُتوقع أن ينمو سوق المواد المركبة المنتجة بالبولتروجن عالميًا بمعدل نمو سنوي مركب (CAGR) يتراوح نحو 5–7% حتى عام 2030، مدفوعًا بتجديد البنية التحتية والاستثمار في إزالة الكربون.
كيف تؤثر درجة المعالجة في أداء بولتروجن FRP، وكيف تُقاس؟
تقيس درجة المعالجة (DoC) — وتسمى أيضًا التحول — نسبة المجموعات التفاعلية المتاحة في الراتنج الصلد حراريًا التي تشابكت. وتُعد درجة معالجة 90% عادةً الحد الأدنى لقبول الإنتاج؛ وما دونها تظهر في القطاعات صلابة منخفضة ودرجة حرارة انتقال زجاجي (Tg) أدنى وتشطيب سطح رديء وقابلية لتسرب الرطوبة. وتُقاس DoC بأعلى دقة بـالمسعرية الماسحة التفاضلية (DSC): إذ تُقارن الحرارة الطاردة المتبقية لعينة معالجة بإجمالي الحرارة الطاردة للراتنج غير المعالج، وتبيّن هذه النسبة النسبة المئوية للراتنج غير المتفاعل المتبقي. ويدعم التحليل الطيفي بالأشعة تحت الحمراء (FTIR) والتحليل الميكانيكي الديناميكي (DMA) توصيفًا أعمق. ويمكن للمعالجة اللاحقة عند 80–120°C رفع DoC إلى ≥95% في التطبيقات التي تحتاج إلى أقصى ثبات حراري.
هل يستطيع بولتروجن FRP إنتاج قطاعات مجوفة ومقاطع عرضية معقدة؟
نعم — يتعامل البولتروجن مع القطاعات المجوفة جيدًا، ومنها الأنابيب المربعة والمستطيلة والأنابيب الدائرية والمقاطع البيضاوية والعوارض الصندوقية متعددة الخلايا. وتحتاج المقاطع المجوفة إلى قلب داخلي مثبت داخل تجويف القالب يلتف حوله تجميع الألياف والراتنج أثناء السحب. وتخرج من العملية بانتظام أيضًا عوارض I ومجاري C ومقاطع T ومقاطع Z وقطاعات مخصصة. أما المقاطع العرضية الأكثر تعقيدًا — جدران متعددة التجاويف وشفاه مستدقة وأضلاع مدمجة — فتحتاج إلى تشغيل قوالب وتصميم ألواح تشكيل أكثر تفصيلًا بالقدر نفسه، لكنها تظل ممكنة ضمن حد المقطع العرضي الثابت المدمج في العملية. وتحتاج القطاعات ذات المقاطع المتغيرة (العوارض المستدقة مثلًا) إلى تشغيل بعد البولتروجن، أو يُفضَّل بدلًا من ذلك صنعها بالقولبة بنقل الراتنج (RTM) أو لف الشعيرات.
ما معايير الجودة المنطبقة على قطاعات FRP الإنشائية المنتجة بالبولتروجن؟
أهم المعايير الدولية والإقليمية الحاكمة لقطاعات FRP الإنشائية المنتجة بالبولتروجن: EN 13706 (المعيار الأوروبي الذي يحدد متطلبات وطرق اختبار القطاعات الإنشائية المنتجة بالبولتروجن، الأجزاء 1–3)؛ ASTM D3917 (المواصفة القياسية للتفاوت البعدي للأشكال البلاستيكية المقواة بالزجاج الصلدة حراريًا والمنتجة بالبولتروجن)؛ ASTM D3916 (المواصفة القياسية للقضبان البلاستيكية المقواة بالألياف المنتجة بالبولتروجن)؛ وكذلك GB/T 1446–1453 (المعايير الوطنية الصينية لاختبار البلاستيك المقوى بالألياف ميكانيكيًا). ويخضع الأداء في الحريق لمعيار EN 13501 في أوروبا ومعيارَي UL 94 / ASTM E84 في أمريكا الشمالية. وينبغي لكل من يحدد قطاعات منتجة بالبولتروجن للاستخدام الإنشائي أن يطلب تقارير اختبار معتمدة من طرف ثالث ووثائق تتبع ونظام إدارة جودة معتمدًا وفق معيار ISO 9001.
كيف يُقارن بولتروجن FRP بالفولاذ والألمنيوم من حيث التكلفة والأداء؟
تبلغ تكلفة المواد الأولية لقطاعات FRP المنتجة بالبولتروجن عمومًا أعلى بمقدار 2–4 أضعاف من المقاطع الفولاذية المكافئة، وهي مماثلة لألمنيوم الدرجة البحرية أو أعلى منه قليلًا. لكن تحليل تكلفة دورة الحياة يرجّح FRP باستمرار في البيئات المسببة للتآكل أو كثيفة الصيانة. فلا يحتاج FRP إلى دهان أو جلفنة أو حماية كاثودية أو استبدال دوري بسبب التآكل — وتقل تكاليف الصيانة السنوية عادةً بنسبة 80–90% عن الفولاذ المطلي في البيئات الساحلية أو الكيميائية أو بيئات مياه الصرف. وعلى أساس دورة حياة مدتها 25 عامًا، كثيرًا ما تأتي التكلفة الإجمالية لملكية FRP أقل من الفولاذ ذي الطلاءات الواقية. كما أن وفورات الوزن (يزن FRP عادةً أقل من الفولاذ بنسبة 70–75%) تخفض تكاليف الأساسات والتركيب والنقل. ويعتمد اختيار المادة الصحيح على متطلبات الحمل ومدى عدوانية البيئة وميزانية المشتريات والأفق الزمني لدورة حياة المشروع.
/* ── Variables ─────────────────────────── */ :root { –c-ink: #0f1923; –c-sub: #3d5166; –c-muted: #647d94; –c-rule: #d8e3ec; –c-bg: #ffffff; –c-surface: #f4f8fb; –c-blue: #1a5fa8; –c-blue-lt: #ddeeff; –c-orange: #d85e0e; –c-orange-lt: #fff3ea; –c-green: #186b3a; –c-green-lt: #e6f5ed; –c-step: #0a3c6e; –font-body: ‘Georgia’, ‘Times New Roman’, serif; –font-ui: ‘Helvetica Neue’, Arial, sans-serif; –r: 6px; –max-w: 820px; } /* ── Base ──────────────────────────────── */ .frp-article { font-family: var(–font-body); color: var(–c-ink); line-height: 1.75; max-width: var(–max-w); margin: 0 auto; padding: 0 0 48px; } .frp-article *, .frp-article *::before, .frp-article *::after { box-sizing: border-box; } /* ── Breadcrumb ────────────────────────── */ .breadcrumb { font-family: var(–font-ui); font-size: 0.8rem; color: var(–c-muted); margin-bottom: 20px; padding-bottom: 12px; border-bottom: 1px solid var(–c-rule); } .breadcrumb ol { list-style: none; margin: 0; padding: 0; display: flex; flex-wrap: wrap; gap: 4px; align-items: center; } .breadcrumb li + li::before { content: ‘/’; margin-right: 4px; color: var(–c-rule); } .breadcrumb a { color: var(–c-blue); text-decoration: none; } .breadcrumb a:hover { text-decoration: underline; } /* ── Header ────────────────────────────── */ .article-header { margin-bottom: 32px; padding-bottom: 24px; border-bottom: 2px solid var(–c-ink); } .article-meta { display: flex; align-items: center; gap: 14px; font-family: var(–font-ui); font-size: 1.2rem; margin-bottom: 14px; text-transform: uppercase; letter-spacing: .06em; color: var(–c-muted); } .article-category { background: var(–c-blue); color: #fff; padding: 2px 10px; border-radius: 2px; font-weight: 700; letter-spacing: .04em; } .article-title { font-family: var(–font-ui); font-size: clamp(1.55rem, 3vw, 2.1rem); font-weight: 800; color: var(–c-ink); line-height: 1.22; margin: 0 0 14px; letter-spacing: -.02em; } .article-subtitle { font-size: 1.7rem; color: var(–c-sub); line-height: 1.65; margin: 0 0 16px; font-style: italic; border-left: 3px solid var(–c-blue); padding-left: 14px; } .article-byline { display: flex; gap: 18px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin-bottom: 16px; } .article-tags { display: flex; flex-wrap: wrap; gap: 6px; } .tag { font-family: var(–font-ui); font-size: 1.2rem; background: var(–c-surface); color: var(–c-sub); border: 1px solid var(–c-rule); border-radius: 3px; padding: 2px 9px; letter-spacing: .03em; } /* ── Table of Contents ─────────────────── */ .toc { background: var(–c-surface); border: 1px solid var(–c-rule); border-left: 4px solid var(–c-blue); border-radius: 0 var(–r) var(–r) 0; padding: 20px 24px; margin-bottom: 36px; font-family: var(–font-ui); } .toc-title { font-size: 1.2rem; font-weight: 700; text-transform: uppercase; letter-spacing: .08em; color: var(–c-blue); margin: 0 0 12px; } .toc-list { margin: 0; padding-left: 1.2em; font-size: 1.2rem; line-height: 1.9; color: var(–c-sub); columns: 2; column-gap: 24px; } .toc-list a { color: var(–c-blue); text-decoration: none; } .toc-list a:hover { text-decoration: underline; } @media (max-width: 560px) { .toc-list { columns: 1; } } /* ── Article Sections ─────────────────── */ .article-section { margin-bottom: 44px; } .article-section h2 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 14px; padding-top: 6px; border-top: 2px solid var(–c-rule); letter-spacing: -.015em; } .article-section h3 { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 700; color: var(–c-step); margin: 22px 0 8px; } .article-section p { margin: 0 0 14px; font-size: 1.7rem; } .article-section ul, .article-section ol { padding-left: 1.4em; margin: 0 0 14px; font-size: 1.2rem; } .article-section li { margin-bottom: 6px; } /* ── Process Step variant ─────────────── */ .process-step .step-label { display: inline-block; font-family: var(–font-ui); font-size: 1.2rem; font-weight: 900; letter-spacing: .14em; text-transform: uppercase; color: #fff; background: var(–c-step); padding: 3px 11px; border-radius: 3px; margin-bottom: 8px; } .process-step h2 { border-top: none; padding-top: 0; color: var(–c-step); } /* ── Fact Box ─────────────────────────── */ .fact-box { background: var(–c-blue-lt); border: 1px solid #aaccee; border-radius: var(–r); padding: 18px 22px; margin: 22px 0; } .fact-box-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .07em; color: var(–c-blue); margin: 0 0 12px; } .fact-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.7; } .fact-list li { padding: 4px 0; border-bottom: 1px solid #c5ddf0; } .fact-list li:last-child { border-bottom: none; } /* ── QC Callout ───────────────────────── */ .qc-callout { background: var(–c-green-lt); border-left: 4px solid var(–c-green); border-radius: 0 var(–r) var(–r) 0; padding: 12px 16px; margin: 18px 0 4px; font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-green); line-height: 1.55; } .qc-callout strong { color: #0f4a28; } /* ── Tables ───────────────────────────── */ .process-table-wrapper { overflow-x: auto; margin: 18px 0 24px; border-radius: var(–r); border: 1px solid var(–c-rule); -webkit-overflow-scrolling: touch; } .process-table { width: 100%; border-collapse: collapse; font-family: var(–font-ui); font-size: 1.2rem; line-height: 1.5; } .process-table thead tr { background: var(–c-step); color: #fff; } .process-table th { padding: 11px 14px; text-align: left; font-weight: 700; font-size: 1.2rem; letter-spacing: .04em; text-transform: uppercase; white-space: nowrap; } .process-table td { padding: 10px 14px; vertical-align: top; border-top: 1px solid var(–c-rule); color: var(–c-ink); } .process-table tbody tr:nth-child(even) { background: var(–c-surface); } .process-table tbody tr:hover { background: var(–c-blue-lt); } .defect-table thead tr { background: var(–c-orange); } /* ── FAQ ──────────────────────────────── */ .faq-section { background: var(–c-surface); border-radius: var(–r); border: 1px solid var(–c-rule); padding: 32px 30px; margin-top: 48px; } .faq-title { font-family: var(–font-ui); font-size: 1.7rem; font-weight: 800; color: var(–c-ink); margin: 0 0 6px; letter-spacing: -.015em; } .faq-intro { font-family: var(–font-ui); font-size: 1.2rem; color: var(–c-muted); margin: 0 0 28px; font-style: italic; } .faq-item { border-top: 1px solid var(–c-rule); padding: 22px 0; } .faq-item:first-of-type { border-top: none; padding-top: 0; } .faq-question { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 700; color: var(–c-blue); margin: 0 0 10px; line-height: 1.4; } .faq-answer p { font-size: 1.2rem; color: var(–c-sub); margin: 0; line-height: 1.7; } /* ── Related Articles ─────────────────── */ .related-articles { margin-top: 40px; padding-top: 22px; border-top: 2px solid var(–c-rule); } .related-title { font-family: var(–font-ui); font-size: 1.2rem; font-weight: 800; text-transform: uppercase; letter-spacing: .08em; color: var(–c-muted); margin: 0 0 14px; } .related-list { list-style: none; padding: 0; margin: 0; font-family: var(–font-ui); font-size: 1.2rem; } .related-list li { padding: 7px 0; border-bottom: 1px solid var(–c-rule); } .related-list li:last-child { border-bottom: none; } .related-list a { color: var(–c-blue); text-decoration: none; font-weight: 500; } .related-list a:hover { text-decoration: underline; } /* ── Responsive ────────────────────────── */ @media (max-width: 640px) { .frp-article { padding: 0 0 32px; } .faq-section { padding: 22px 18px; } .article-title { font-size: 1.7rem; } }







