















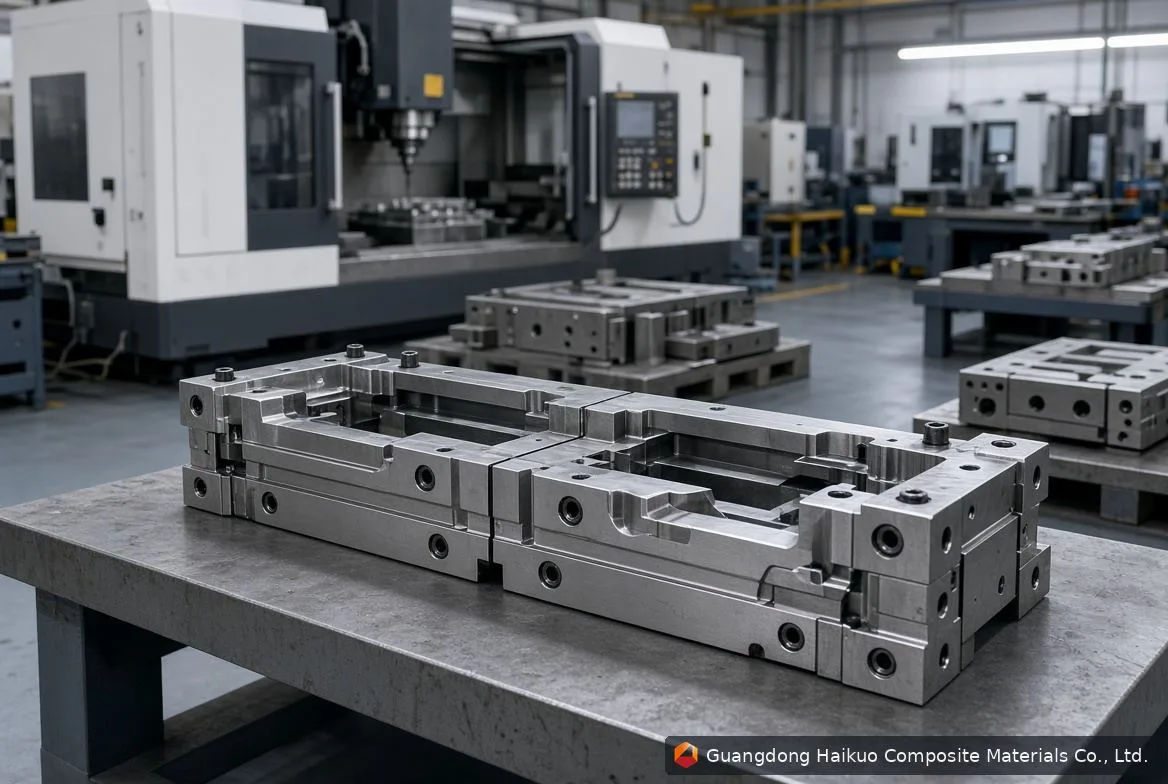
Processo de pultrusão de perfis de PRFV
Os entupimentos no molde estão entre os problemas mais danosos da pultrusão de fibra de vidro: interrompem a produção, causam defeitos nos produtos e elevam os custos. Entender o que os causa é o primeiro passo para preveni-los e manter a produção fluindo.
O que causa o entupimento do molde
1. Gelificação da resina
A gelificação ocorre quando a resina cura de forma prematura dentro do molde e se solidifica contra as superfícies. Os gatilhos mais comuns incluem:
- Alta temperatura da resina: temperaturas elevadas aceleram a cura e aumentam a chance de gelificação dentro do molde.
- Viscosidade da resina irregular: a viscosidade desigual leva a taxas de cura desiguais, o que pode provocar gelificação em pontos específicos.
- Velocidade de pultrusão baixa: se for lenta demais, a resina tem mais tempo do que deveria para curar dentro do molde.
2. Acúmulo de detritos de fibra
Os detritos de fibra gerados na pultrusão podem acumular-se dentro do molde e restringir aos poucos o fluxo de resina. Costumam vir de:
- Preparação inadequada das fibras: limpeza insuficiente ou contaminantes que introduzem detritos no processo.
- Projeto de molde ineficiente: cantos vivos ou canais de drenagem deficientes que retêm detritos com o tempo.
- Componentes do molde desgastados: guias e rolos que se desgastam e soltam detritos com a idade.
3. Contaminação por matéria estranha
Poeira, sujeira ou outros contaminantes transportados pelo ar que entram no processo também podem causar entupimentos, muitas vezes por causa de:
- Ambiente de trabalho sujo: uma área empoeirada que introduz contaminantes no processo.
- Manuseamento descuidado dos materiais: rovings ou resina mal manuseados que introduzem contaminantes.
- Limpeza inadequada do molde: a limpeza pouco frequente deixa os contaminantes se acumularem com o tempo.
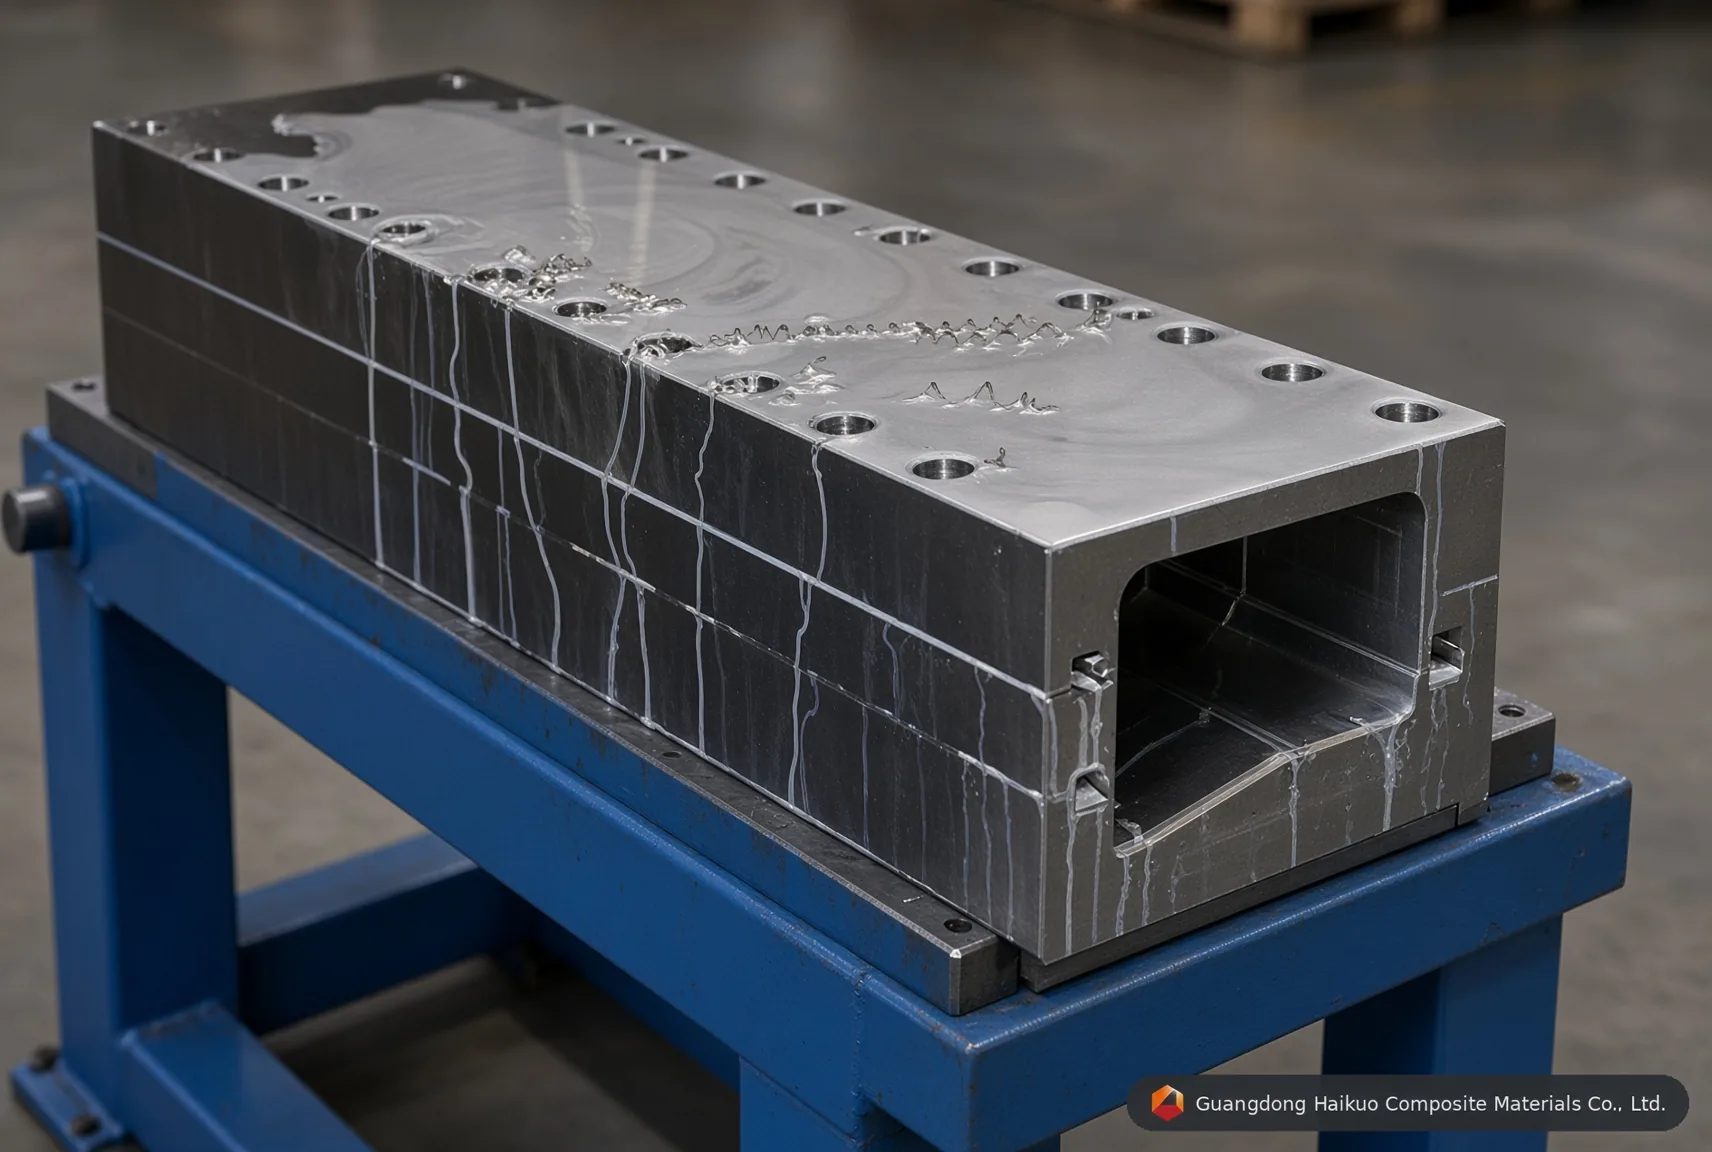
Processo de fabrico de moldes de pultrusão de PRFV
O que os entupimentos custam
Interrupções na produção: um entupimento pode paralisar toda a linha de pultrusão e causar atrasos, prazos não cumpridos e clientes insatisfeitos.
Defeitos nos produtos: um entupimento no meio da produção pode criar vazios, superfícies irregulares ou propriedades do material inconsistentes, o que às vezes inutiliza o produto.
Custos mais altos: além da própria interrupção, os entupimentos acrescentam mão de obra de limpeza e reparação, material desperdiçado ou componentes substituídos e receita perdida com a parada, às vezes com multas por descumprimento de prazos de entrega.
Como prevenir o entupimento do molde
- Controle a temperatura da resina: mantenha-a na faixa recomendada com sistemas de monitorização e controlo.
- Regule a viscosidade da resina: teste com regularidade e ajuste a formulação para manter a vazão constante.
- Otimize a velocidade de pultrusão: ajuste a velocidade ao tipo de resina, às características da fibra e ao projeto do molde para manter a resina fluindo bem.
- Prepare e manuseie a fibra com cuidado: siga procedimentos rigorosos de preparação e armazene bem os materiais para não introduzir detritos.
- Projete bem os moldes: superfícies lisas, drenagem adequada e o mínimo de zonas mortas reduzem o acumulação de detritos.
- Limpe os moldes em intervalos programados: remova com regularidade detritos, contaminantes e resíduos de resina curada, com métodos de limpeza adequados ao material do molde.
- Mantenha a área de trabalho limpa: reduza ao mínimo a poeira e os contaminantes no ar com boa organização e bom manuseamento dos materiais.
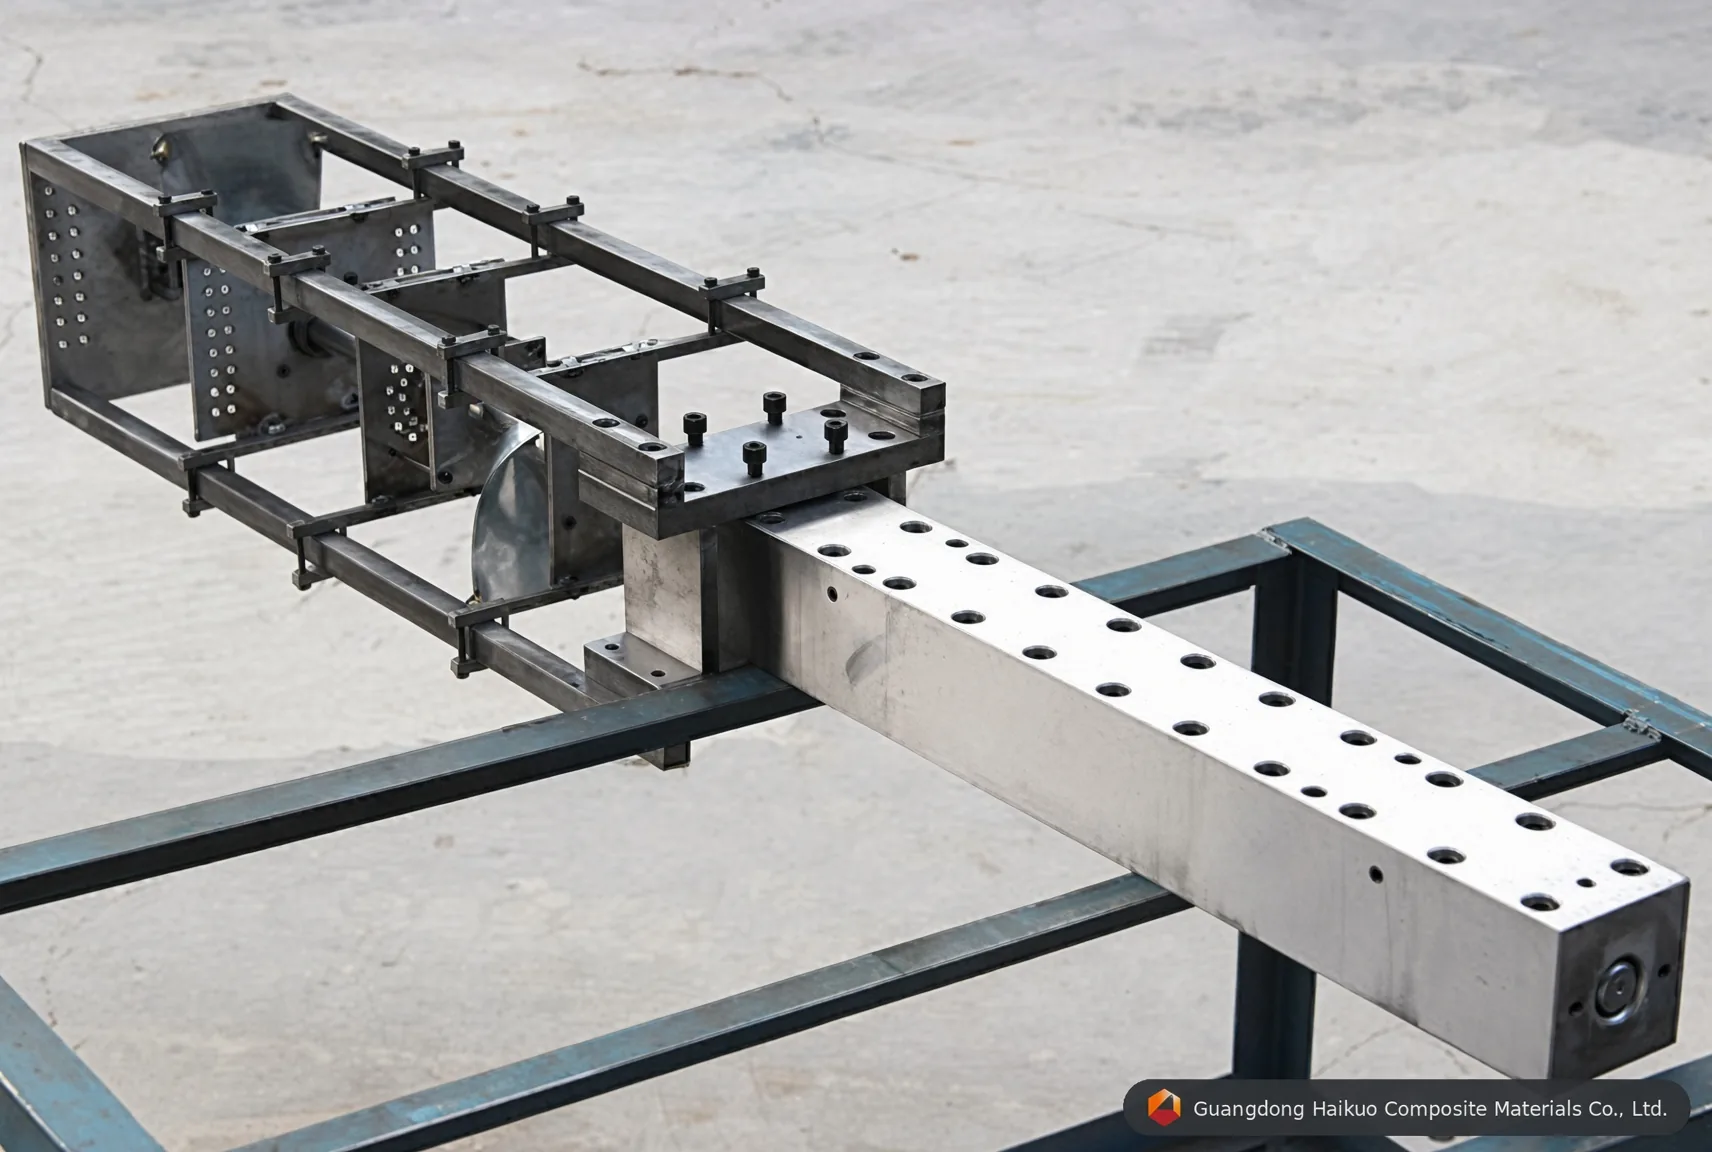
Mais alguns hábitos que vale incorporar
Inspeção regular do molde: verifique desgaste, danos ou acumulação de detritos e resolva os problemas antes que causem um entupimento.
Manutenção preventiva: um programa de manutenção programada de moldes, guias, rolos e sistemas de dosagem de resina detecta problemas cedo.
Formação dos operadores: garanta que os operadores entendam a limpeza do molde, a preparação das fibras e a boa técnica de pultrusão.
Melhoria contínua: acompanhe o processo, observe os primeiros sinais de entupimento e use os dados para refinar a abordagem ao longo do tempo.
Conclusão
Os entupimentos no molde têm custos reais para a produção, a qualidade do produto e o resultado financeiro. Entender o que os causa e incorporar os hábitos preventivos acima ajuda muito a manter uma operação de pultrusão de fibra de vidro funcionando bem e de forma económica no longo prazo.