















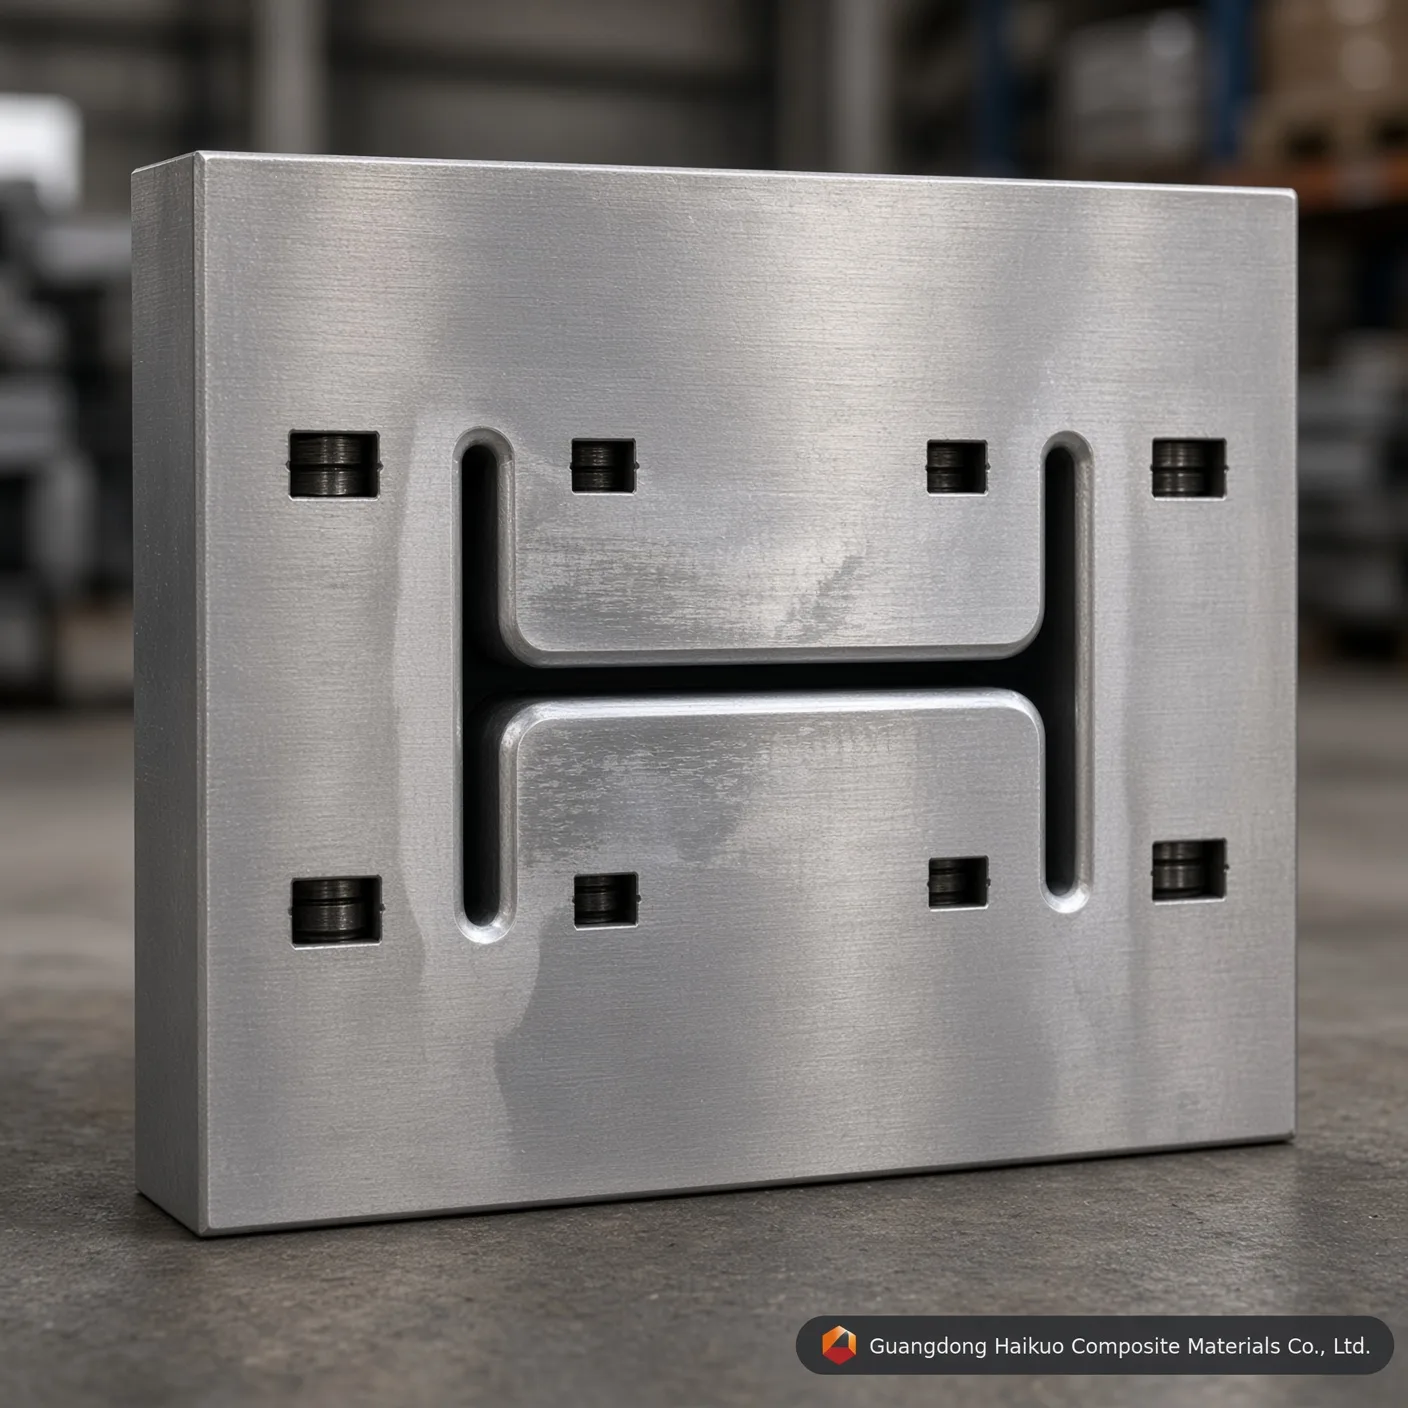
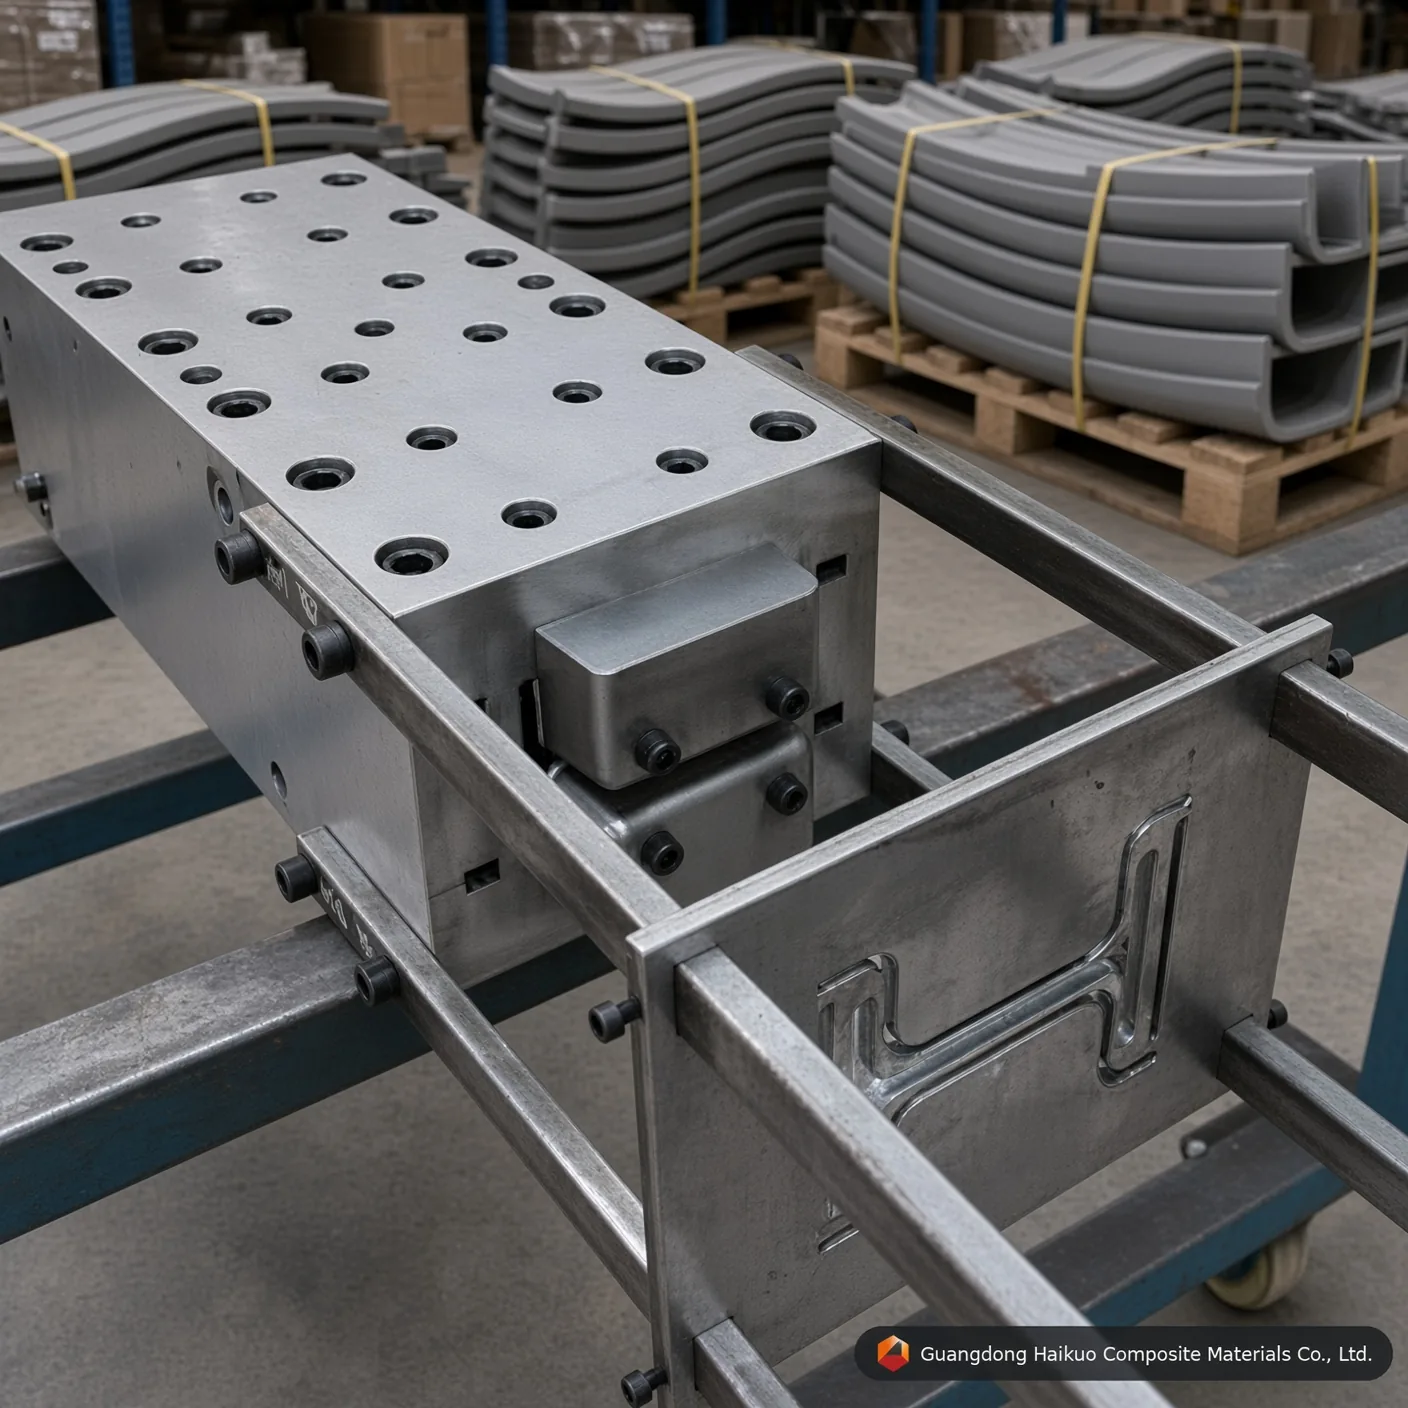
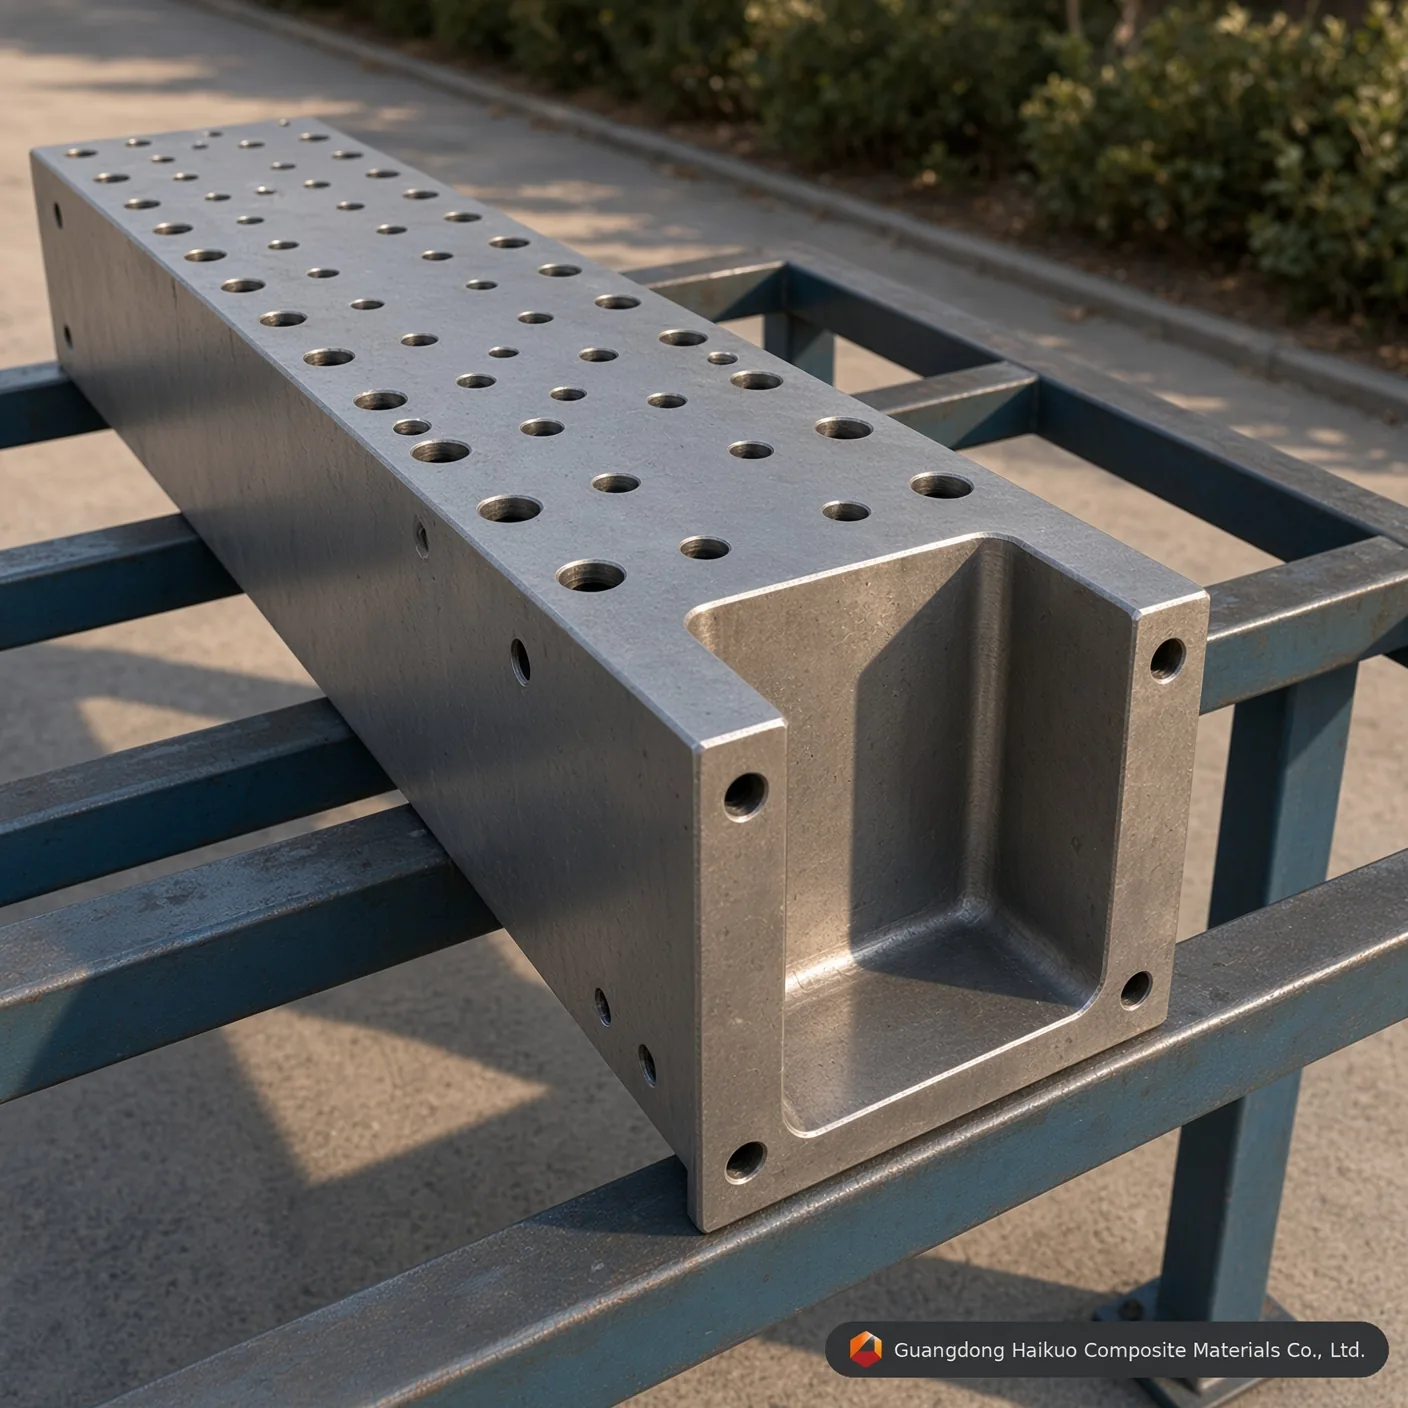
Pultrúzny nástroj na sklolaminátové nosníky I
Táto forma vytvára FRP profily, ako sú plochý pás, U-profily, tyč, okrúhla rúrka, obdĺžniková rúrka, I-nosník, rám a pod., namontovaná na FRP pultrúznom stroji, pričom tvaruje každý profil, keď roving a živica súvisle prechádzajú vyhrievanou dutinou.
Vykonávacia norma
Priamosť: 0,02 mm Hladkosť: Ra=0,025~0,012 Tvrdosť povrchu dutiny: < 0,02 mm Hraničné tolerancie: ±0,3 mm Hrúbka pokovenia: 0,04-0,05 mm Poskytujeme zákazkové služby
PopisČasto kladené otázkyKontaktujte nás
Pultrúzna forma pre sklolaminátové I-nosníky je forma používaná na výrobu FRP (plast vystužený vláknami) potrubia. Pultrúzny proces pretiahne výstuž z vlákna nasýteného živicou cez vyhrievanú formu a vytvorí súvislé potrubie s definovaným prierezom a veľkosťou. FRP potrubie ponúka nízku hmotnosť, vysokú pevnosť, odolnosť voči korózii, elektrickú izoláciu a ohňovzdornosť, a preto sa široko používa v energetike, chémii, stavebníctve a doprave.
Ako funguje pultrúzna forma pre sklolaminátové I-nosníky
1. Súvislé vláknové prameňe (sklo, uhlík alebo podobná výstuž) sa odvíjajú z cievočnice a vedú cez vodiaci systém do živicového kúpeľa.
2. Zvlhčený zväzok vlákien potom prechádza predformovacou stanicou, ktorá ho zoskupí do cieľového prierezu pred vstupom do formy.
3. Vo vyhrievanej forme tlak a teplota premieňajú živicu z kvapaliny na gél a nakoniec na tuhú látku okolo výstuže.
4. Ťažný mechanizmus vyťahuje vytvrdnutý kompozitný úsek z formy, po čom ho píla skracuje na objednanú dĺžku.
Čo určuje výkon a parametre pultrúznej formy pre sklolaminátové I-nosníky
Vláknová výstuž: typ a obsah použitého vlákna má priamy vplyv na pevnosť, tuhosť a hmotnosť — vyšší obsah vlákien vo všeobecnosti dáva pevnejšiu a ľahšiu súčasť. Sklenené vlákno, uhlíkové vlákno a aramidové vlákno sú najčastejšie špecifikované výstuže.
Živicová matrica: chémia živice a pomer zmesi určujú tepelnú odolnosť, chemickú odolnosť a dlhodobé správanie pri starnutí, pričom stabilnejší živicový systém poskytuje lepšiu odolnosť. Polyesterové, vinylesterové a epoxidové živice sú najčastejšie používané systémy.
Návrh formy: geometria a rozmery dutiny určujú hotový prierez a veľkosť, ako aj rýchlosť linky a kvalitu súčasti — presnejšie vyrobená forma vytvára konzistentnejšie súčasti pri vyššej priepustnosti.
Technické parametre pultrúznej formy a vykonávacie normy
| Názov formy | Pultrúzna forma na sklolaminátové I-nosníky |
| Špecifikácia | Podľa zákazníckeho prispôsobenia |
| Materiál | 40Cr, P20, Cr12, 38CrMoAI, H13 (voliteľne) |
| Povrchová úprava dutiny | Kalenie a popúšťanie, kalenie, tvrdé chrómovanie, nitridácia |
| Tvrdosť dutiny | HRC55-60 |
| Vhodná živica | Nenasýtený polyester, vinylová živica, epoxidová živica, fenolová živica, polyuretán |
| Priamosť | 0.02mm |
| Hladkosť | Ra=0.025~0.012 |
| Tvrdosť povrchu dutiny | < 0.02mm |
| Medzné tolerancie | ±0.3mm |
| Hrúbka pokovenia | 0.04-0.05mm |
Špecifikácie nástrojov & inžinierske poznatky
| Materiál nástrojovej ocele | Nástrojová oceľ H13 (prémiová) | Nástrojová oceľ Cr12MoV (štandardná) | Oceľ na formy P20 (ekonomická) |
|---|---|---|---|
| Hlavná prevádzková životnosť | Výborná (cez 50 000 metrov so sklolaminátom) | Vysoká (približne 30 000 – 40 000 metrov) | Stredná (vhodná na výrobu prototypov v malých sériách) |
| Odolnosť voči tepelnej únave | Veľmi vysoká (zachováva tvrdosť HRC pri vysokej teplote) | Stredná (vhodná pre polyesterové matrice) | Slabá (náchylná na rozmerové opotrebenie pri trvalom spracovaní PU) |
| Vnútorný zrkadlovo leštený uzáver | Výborná (dosahuje Ra 0,012 μm) | Veľmi dobrá (dosahuje Ra 0,025 μm) | Štandardná (dosahuje Ra 0,040 μm) |
| Vhodné aplikačné profily | výroba I-nosníkov vyžadujúca maximálnu životnosť nástroja a rozmerovú stabilitu | Výroba I-nosníkov v štandardných objemoch | Prototypovanie v malých objemoch alebo skúšobné série I-nosníkov |
Otázky a odpovede k presnej konštrukcii foriem
O1: Prečo je hrúbka tvrdého chrómového pokovenia 0,04-0,05 mm kritická pre pultrúznu formu na sklolaminátové I-nosníky?
Odpoveď: Rovingy a rohože zo sklenených vlákien sú vysoko abrazívne. Počas súvislej pultrúzie vytvára vystužená matrica značné škrabavé trenie o steny dutiny pultrúznej formy na sklolaminátové I-nosníky. Presná vrstva tvrdého chrómu 0,04-0,05 mm zvyšuje mikrotvrdosť povrchu a chráni podkladovú nástrojovú oceľ, čím predlžuje životnosť formy o viac ako 40 % pri zachovaní konzistentnej geometrie geometrie I-nosníka sériu za sériou.
O2: Ako ovplyvňuje vnútorné zrkadlové leštenie na Ra 0,012-0,025 μm ťažnú silu pultrúznej formy na sklolaminátové I-nosníky?
Odpoveď: Zrkadlovo leštená dutina dramaticky znižuje dynamický koeficient trenia vo vnútri tvarovacieho kanála I-nosníka. Nižšie trenie znamená, že pultrúzny stroj potrebuje menšiu upínaciu/ťažnú silu na posun vytvrdzujúceho kompozitu, čo znižuje adhéziu na linke, bráni vyplavovaniu povrchových vlákien a znižuje spotrebu energie pri dlhých výrobných sériách.
O3: Aká trieda ocele sa má špecifikovať pre veľkoobjemovú výrobu s pultrúznou formou na sklolaminátové I-nosníky?
Odpoveď: Pre veľkoobjemovú súvislú výrobu sa odporúča nástrojová oceľ H13 alebo zápustková oceľ Cr12MoV. H13 poskytuje najdlhšiu prevádzkovú životnosť a najlepšiu odolnosť voči tepelnej únave, zatiaľ čo Cr12MoV ponúka silný výkon za nižšiu cenu pre série so štandardným objemom — oceľ na formy P20 zostáva nákladovo efektívnou možnosťou pre prototypovanie alebo krátke skúšobné šarže.
O4: Dá sa pultrúzna forma na sklolaminátové I-nosníky prispôsobiť neštandardným rozmerom alebo OEM špecifikáciám?
Odpoveď: Áno. Rovnako ako pri všetkých našich pultrúznych nástrojoch možno rozmery, počet dutín a povrchovú úpravu navrhnúť podľa vášho presného výkresu alebo vzorky — podporujeme štandardné katalógové veľkosti aj plne zákazkové požiadavky OEM nástrojov.
O5: S ktorými živicovými systémami je pultrúzna forma na sklolaminátové I-nosníky kompatibilná?
Odpoveď: Forma je kompatibilná s celým radom živicových systémov používaných pri FRP pultrúzii vrátane nenasýtených polyesterových, vinylesterových, epoxidových a fenolových živíc. Dajte nám vedieť svoju cieľovú živicu a profil vytvrdzovania a môžeme potvrdiť optimálnu povrchovú úpravu dutiny a nastavenie vyhrievacích zón.
Výrobný proces

Konštrukcia formy (inžinierska práca)

Nastavovanie formy profilu

Hrubé vyrovnanie polotovaru

CNC obrábanie formy

Dierovanie formy

Brúsenie povrchu

Leštenie vnútornej steny dutiny

Chrómovanie formy
Certifikát






