















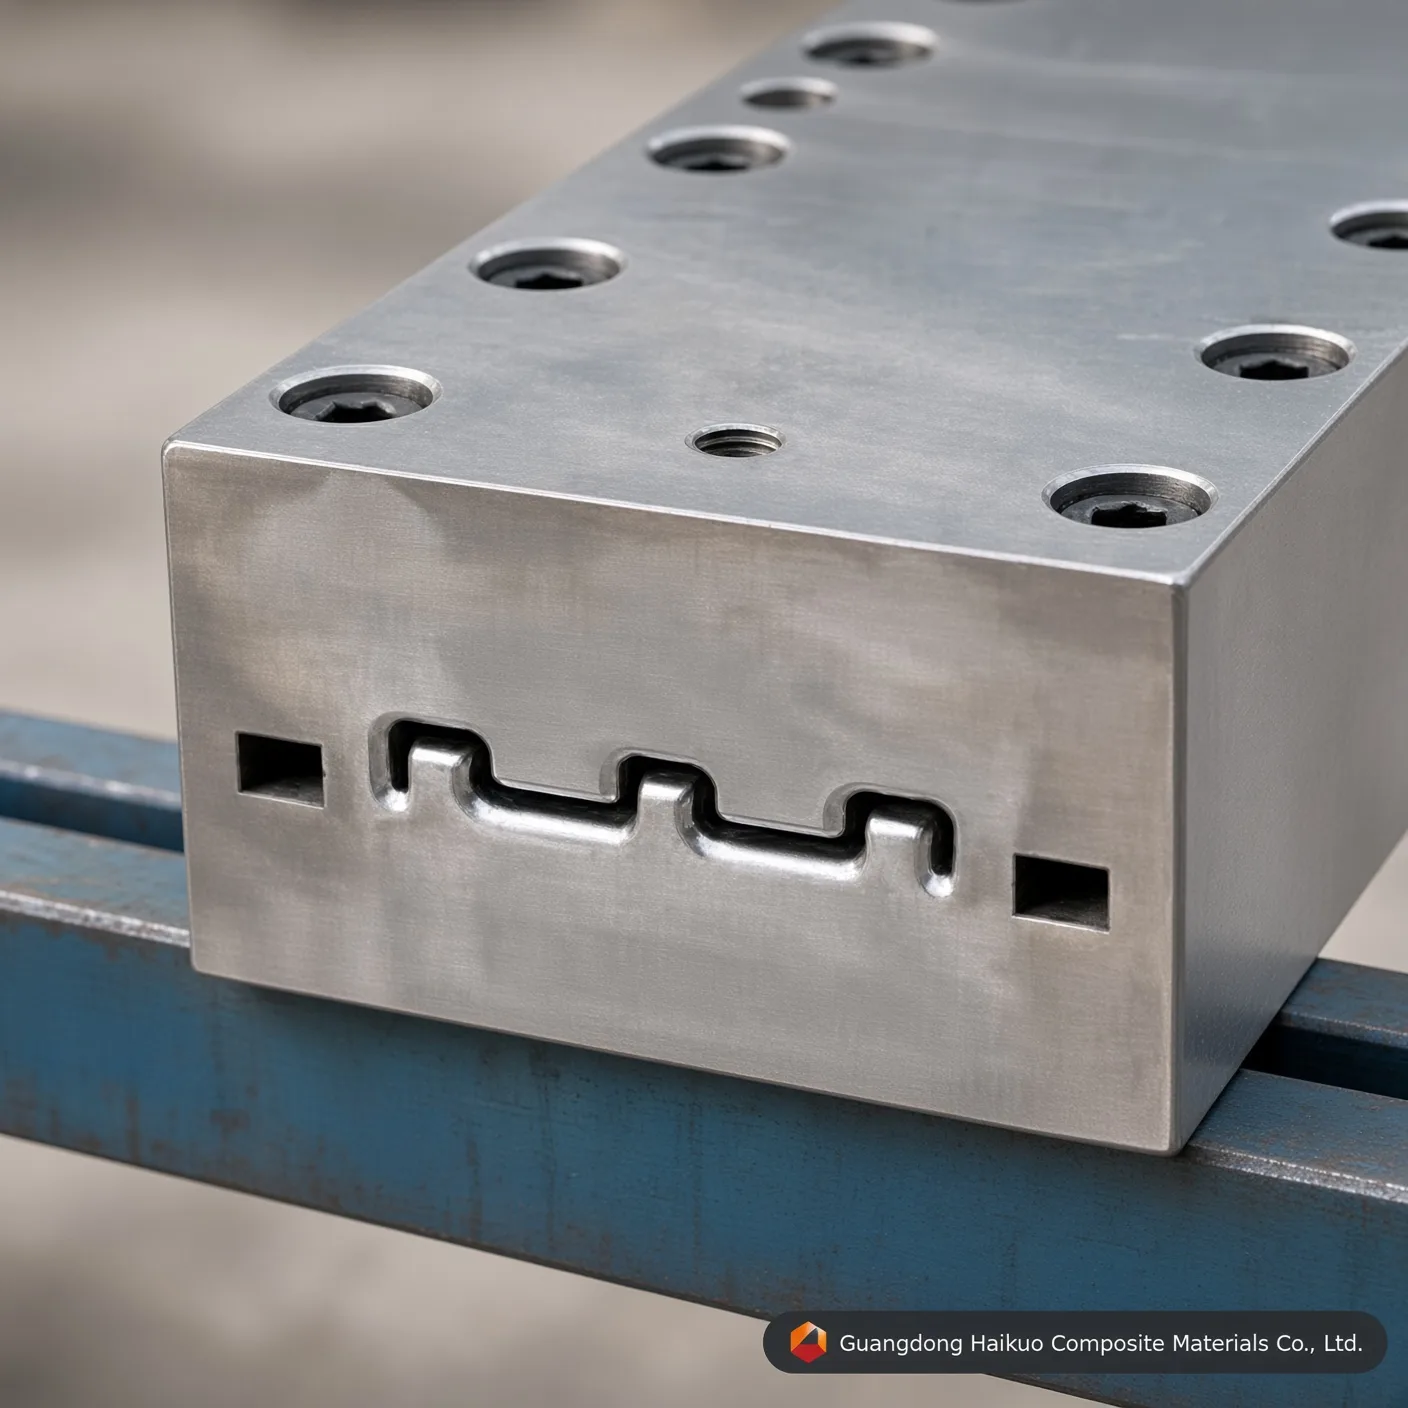
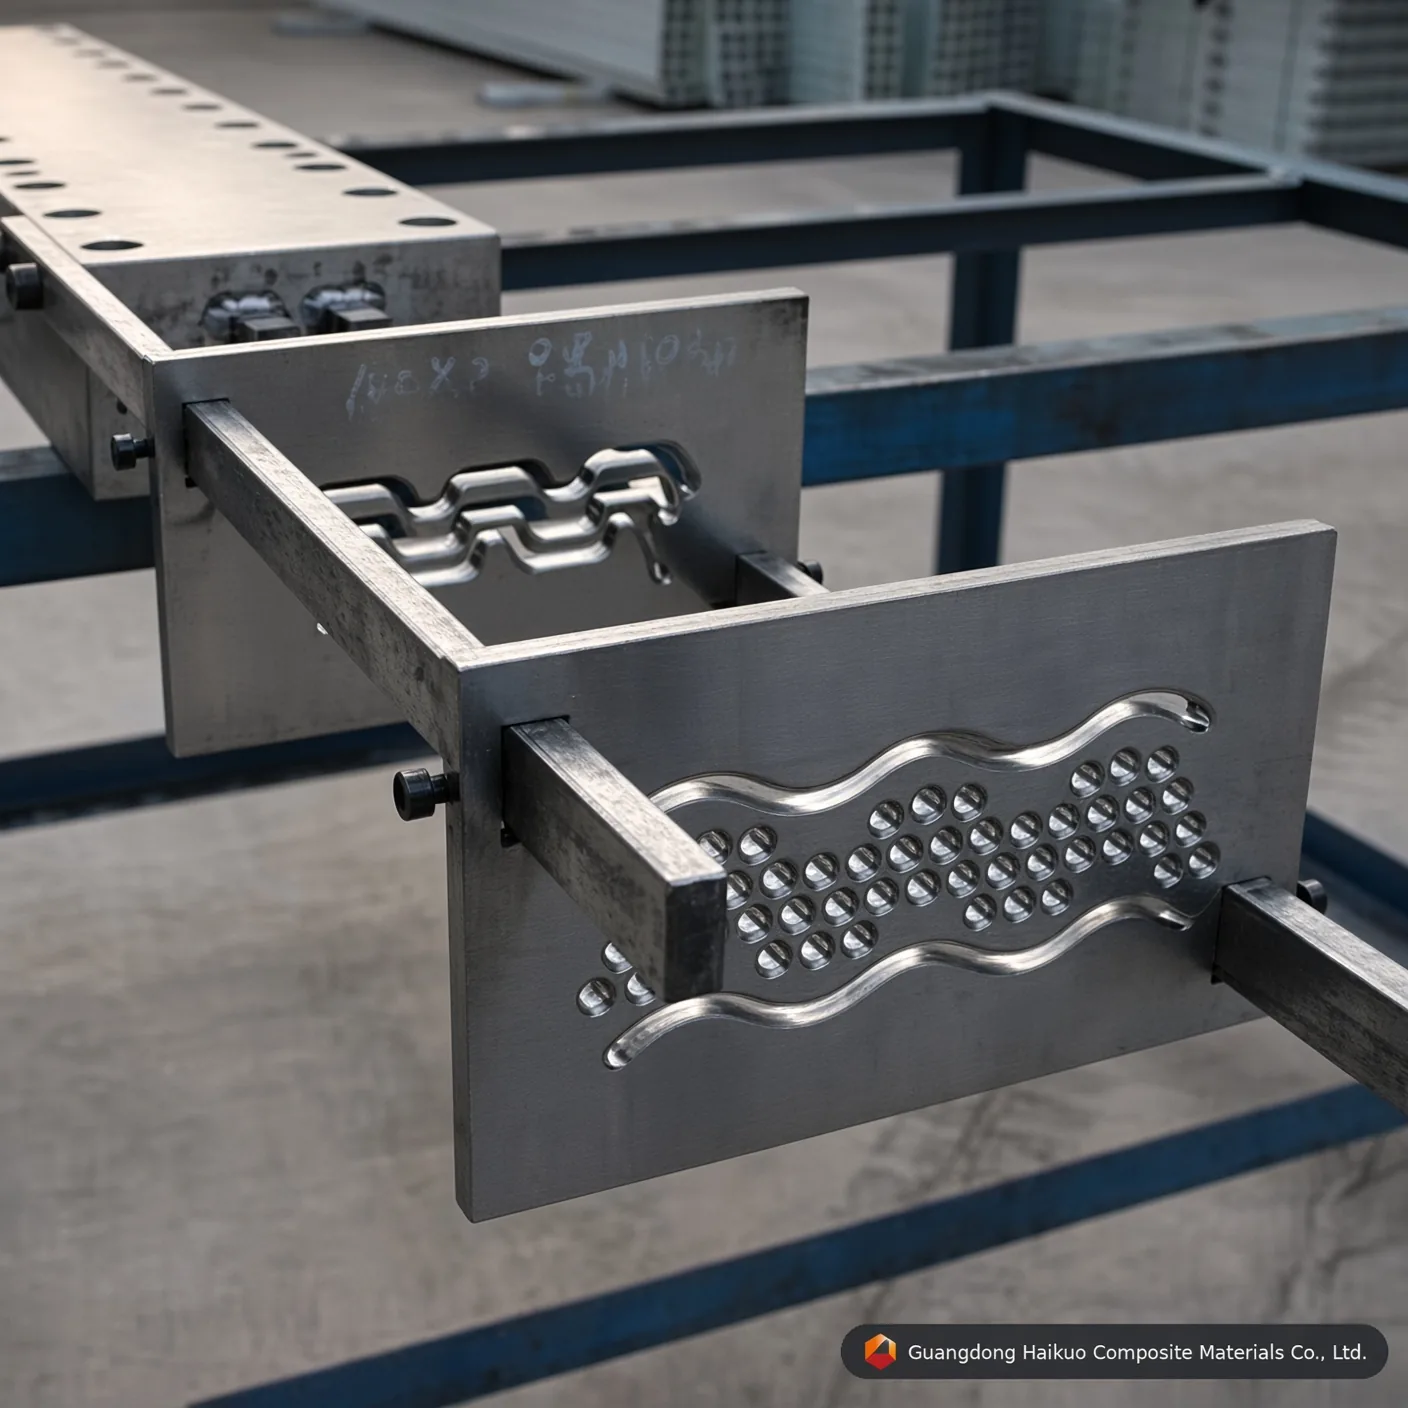
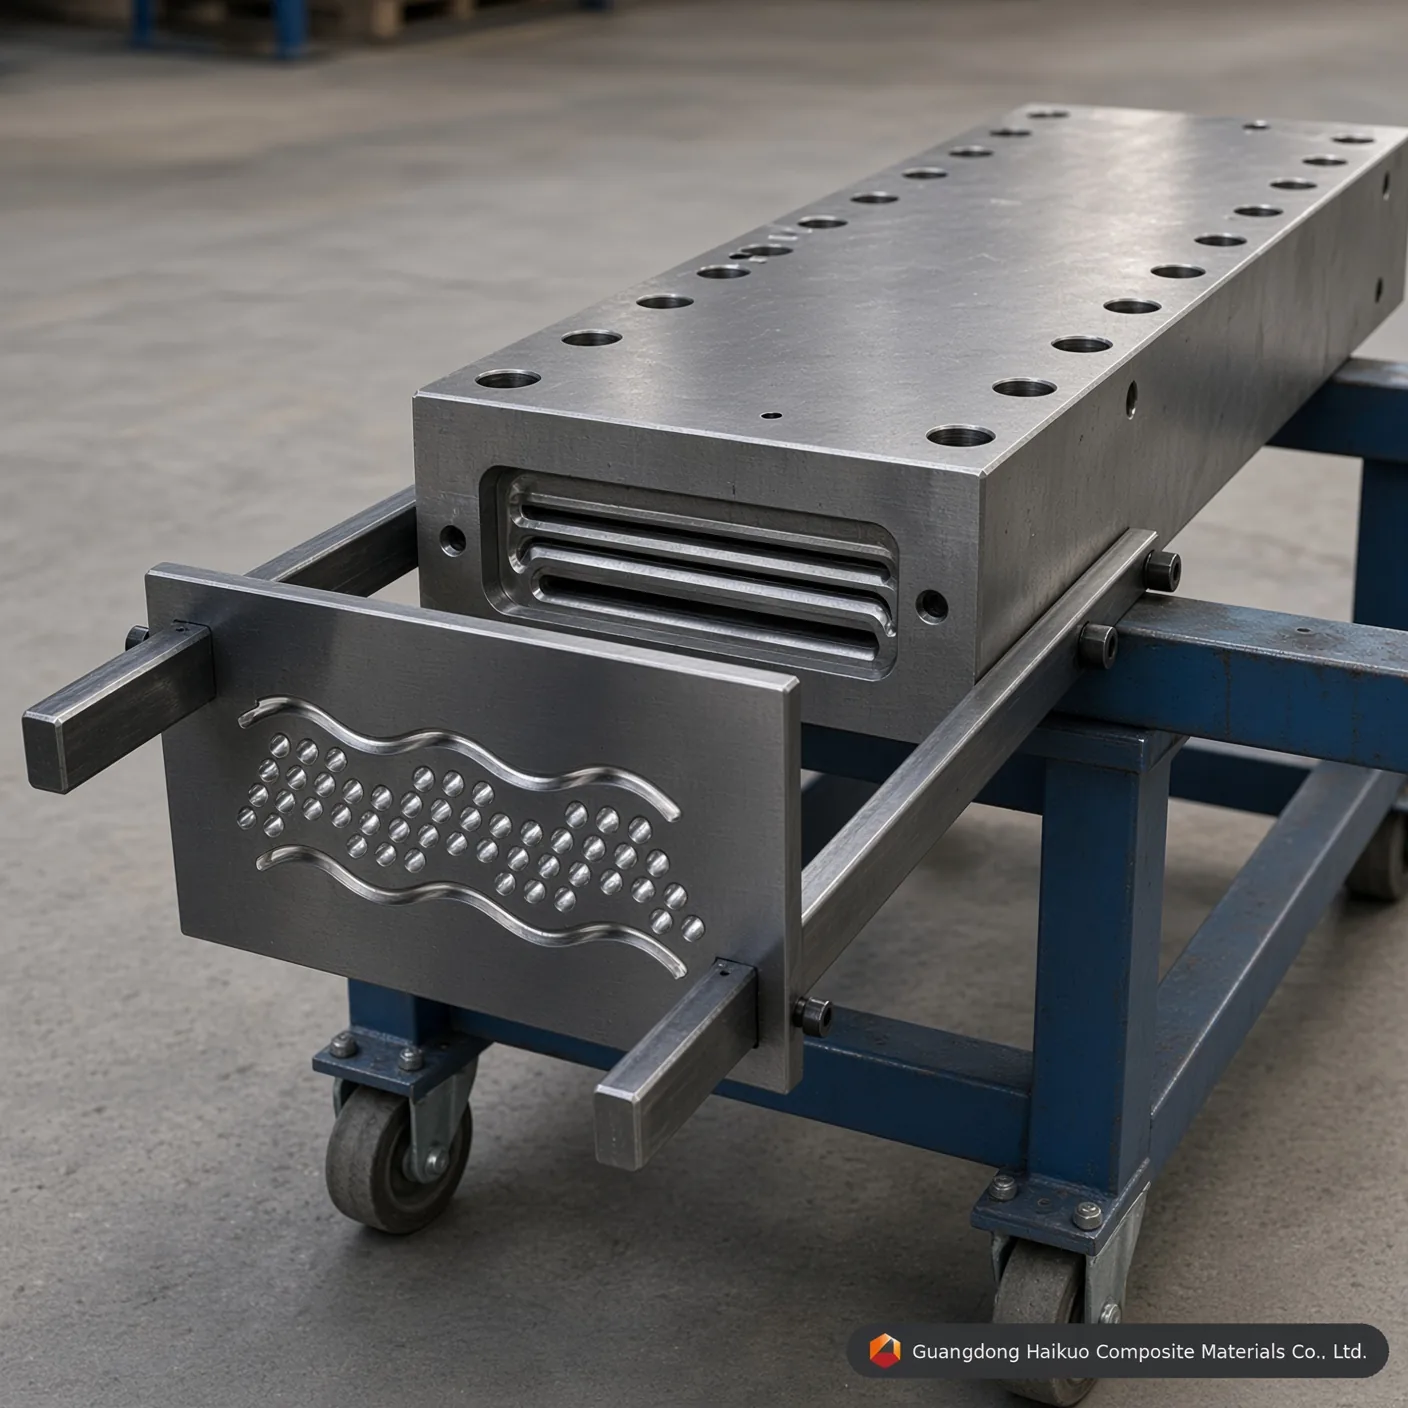
Pultruusioprofiilin muotti GRP:stä valmistetuille jalkalistoille
Tämä muotti valmistaa FRP-profiileja, kuten lattanauha, U-profiilit, sauva, pyöreä putki, jalkalista, I-palkki, runko ja muuta, ja se asennetaan FRP-pultruusiokoneeseen muotoillen kunkin profiilin, kun kierre ja hartsi vedetään jatkuvasti lämmitetyn ontelon läpi.
Toteutusstandardi
Suoruus: 0,02 mm Sileys: Ra=0,025~0,012 Ontelon pinnan kovuus: < 0,02 mm Rajatoleranssit: ±0,3 mm Pinnoitteen paksuus: 0,04-0,05 mm Räätälöidyt palvelut saatavilla
GRP-jalkalistojen pultruusiosuulake on suulake, jota käytetään FRP- (lasikuitulujitemuovi) -putken valmistukseen. Pultruusioprosessi vetää hartsilla kyllästetyn kuitulujitteen lämmitetyn suulakkeen läpi muodostaen jatkuvan putken, jolla on määritelty poikkileikkaus ja koko. FRP-putkella on pieni paino, korkea lujuus, korroosionkestävyys, sähköeristys ja palonkestävyys, minkä vuoksi sitä käytetään laajasti sähkö-, kemian-, rakennus- ja kuljetusteollisuudessa.
Miten GRP-jalkalistojen pultruusiosuulake toimii
1. Lujitekuitu (lasikuitu, hiilikuitu jne.) purkautuu kelastaan ja ohjataan hartsikyllästyskylpyyn.
2. Hartsilla kyllästetty kuitu kulkee sitten esimuotoilulaitteen läpi, joka järjestää sen vaadittuun profiiliin ennen suulakkeen onteloon menoa.
3. Suulakkeen sisällä lämpö ja paine kovettavat hartsin vieden sen nestemäisestä tilasta geeliytymisen kautta kovettuneeksi komposiitiksi.
4. Vetoyksikkö vetää valmiin profiilin pois suulakkeesta, ja katkaisusaha leikkaa sen määriteltyyn pituuteen.
Mikä määrittää GRP-jalkalistojen pultruusiosuulakkeen suorituskyvyn ja parametrit
Lujitetyyppi: valittu kuitulaatu ja -pitoisuus vaikuttavat osan lujuuteen, jäykkyyteen ja painoon, ja runsaampi kuitumäärä tuottaa yleensä kevyemmän, lujemman profiilin. Yleisiä lujitteita ovat lasi-, hiili- ja aramidikuitu.
Hartsikoostumus: hartsityyppi ja sen sekoitussuhde muokkaavat lämmönkestoa, korroosionkestävyyttä ja vanhenemiskäyttäytymistä, ja vakaampi koostumus tarkoittaa pidempää käyttöikää. Polyesteri-, vinyyliesteri- ja epoksihartsit ovat tyypillisiä valintoja.
Suulakkeen geometria: suulakkeeseen työstetty muoto ja mitat määrittävät profiilin poikkileikkauksen ja kokonaiskoon ja vaikuttavat sekä muovausnopeuteen että laatuun, ja tiukemmilla toleransseilla tehdyt suulakkeet tuottavat tasaisempaa, tehokkaampaa tuotantoa.
Tämän pultruusiotyökalun muottiparametrit ja toteutusstandardit
| Muotin nimi | GRP-jalkalistan pultruusioprofiilimuotti |
| Tekniset tiedot | Asiakkaan räätälöinnin mukaan |
| Materiaali | 40Cr, P20, Cr12, 38CrMoAI, H13 (valinnainen) |
| Ontelon pinnankäsittely | Nuorrutus, karkaisu, kovakromaus, nitraus |
| Ontelon kovuus | HRC55-60 |
| Soveltuva hartsi | Tyydyttymätön polyesteri, vinyylihartsi, epoksihartsi, fenolihartsi, polyuretaani |
| Suoruus | 0.02mm |
| Sileys | Ra=0,025~0,012 |
| Ontelon pinnan kovuus | < 0.02mm |
| Rajatoleranssit | ±0.3mm |
| Pinnoitteen paksuus | 0.04-0.05mm |
Työkaluvaatimukset & insinöörin huomioita
| Muottiteräksen laatu | H13-työkaluteräs (premium) | Cr12MoV-muottiteräs (vakio) | P20-muottiteräs (edullinen) |
|---|---|---|---|
| Ytimen työkäyttöikä | Erinomainen (yli 50 000 metriä lasikuidulla) | Korkea (noin 30 000 – 40 000 metriä) | Kohtalainen (sopii lyhyisiin prototyyppiajoihin) |
| Lämpöväsymiskestävyys | Erittäin korkea (säilyttää HRC-kovuuden korkeassa lämpötilassa) | Kohtalainen (sopii polyesterimatriiseille) | Heikko (alttiina mittakulumiselle jatkuvassa PU-ajossa) |
| Sisäinen peilikiillotuskerros | Erinomainen (saavuttaa Ra 0,012 μm) | Erittäin hyvä (saavuttaa Ra 0,025 μm) | Vakio (saavuttaa Ra 0,040 μm) |
| Soveltuvat sovellusprofiilit | jalkalistaajot vaativat maksimaalisen työkalun käyttöiän ja mittapysyvyyden | Vakiomääräinen jalkalistan tuotanto | Pienen volyymin prototyyppien valmistus tai jalkalistan koeajot |
Tarkkuusmuottitekniikan kysymykset & vastaukset
K1: Miksi 0,04-0,05 mm:n kovakromipinnoituksen paksuus on kriittinen tuotteelle GRP-jalkalistan pultruusioprofiilimuotti?
Vastaus: Lasikuitukierteet ja -matot ovat erittäin hankaavia. Jatkuvassa pultruusiossa lujitettu matriisi aiheuttaa merkittävää naarmuttavaa kitkaa tuotteen GRP-jalkalistan pultruusioprofiilimuotti ontelon seinämiä vasten. Tarkka 0,04-0,05 mm:n kovakromikerros nostaa pinnan mikrokovuutta ja suojaa alla olevaa työkaluterästä, pidentäen suulakkeen käyttöikää yli 40 % säilyttäen samalla yhdenmukaisen jalkalistan geometrian erästä toiseen.
K2: Miten sisäinen peilikiillotus tasoon Ra 0,012-0,025 μm vaikuttaa vetovoimaan tuotteella GRP-jalkalistan pultruusioprofiilimuotti?
Vastaus: Peilikiillotettu ontelo vähentää dramaattisesti dynaamista kitkakerrointa jalkalistan muotoilukanavan sisällä. Pienempi kitka tarkoittaa, että pultruusiokone tarvitsee vähemmän puristus-/vetovoimaa kovettuvan komposiitin eteenpäin viemiseksi, mikä vähentää linjan tarttumista, estää pintakuitujen esiintulon ja vähentää energiankulutusta pitkissä tuotantoajoissa.
K3: Mikä teräslaatu tulisi määrittää suuren volyymin tuotantoon tuotteella GRP-jalkalistan pultruusioprofiilimuotti?
Vastaus: Suuren volyymin jatkuvaan valmistukseen suositellaan H13-työkaluterästä tai Cr12MoV-muottiterästä. H13 tarjoaa pisimmän työkäyttöiän ja parhaan lämpöväsymiskestävyyden, kun taas Cr12MoV tarjoaa vahvan suorituskyvyn alhaisemmalla hinnalla vakiovolyymin ajoissa — P20-muottiteräs on edelleen kustannustehokas vaihtoehto prototyyppien valmistukseen tai lyhyisiin koe-eriin.
K4: Voiko tuotteen GRP-jalkalistan pultruusioprofiilimuotti räätälöidä epästandardeihin mittoihin tai OEM-määrityksiin?
Vastaus: Kyllä. Kuten kaikkien pultruusiotyökalujemme kohdalla, mitat, ontelomäärä ja pinnankäsittely voidaan suunnitella täsmälleen piirustuksesi tai näytteesi mukaan — tuemme sekä vakioluettelokokoja että täysin mittatilaus-OEM-työkalupyyntöjä.
K5: Minkä hartsijärjestelmien kanssa tuote GRP-jalkalistan pultruusioprofiilimuotti on yhteensopiva?
Vastaus: Suulake on yhteensopiva kaikkien FRP-pultruusiossa käytettyjen hartsijärjestelmien kanssa, mukaan lukien tyydyttymätön polyesteri-, vinyyliesteri-, epoksi- ja fenolihartsit. Kerro kohdehartsisi ja kovetusprofiilisi, niin voimme vahvistaa optimaalisen ontelon pinnan ja lämmitysvyöhykkeen asetukset.
Tuotantoprosessi

Muotin suunnittelu (insinöörityö)

Profiilimuotin säätö

Karkea aihion tasaus

Muotin CNC-työstö

Muotin lävistys

Pintahionta

Muotin ontelon sisäseinän kiillotus

Muotin kromaus
Sertifikaatti






