















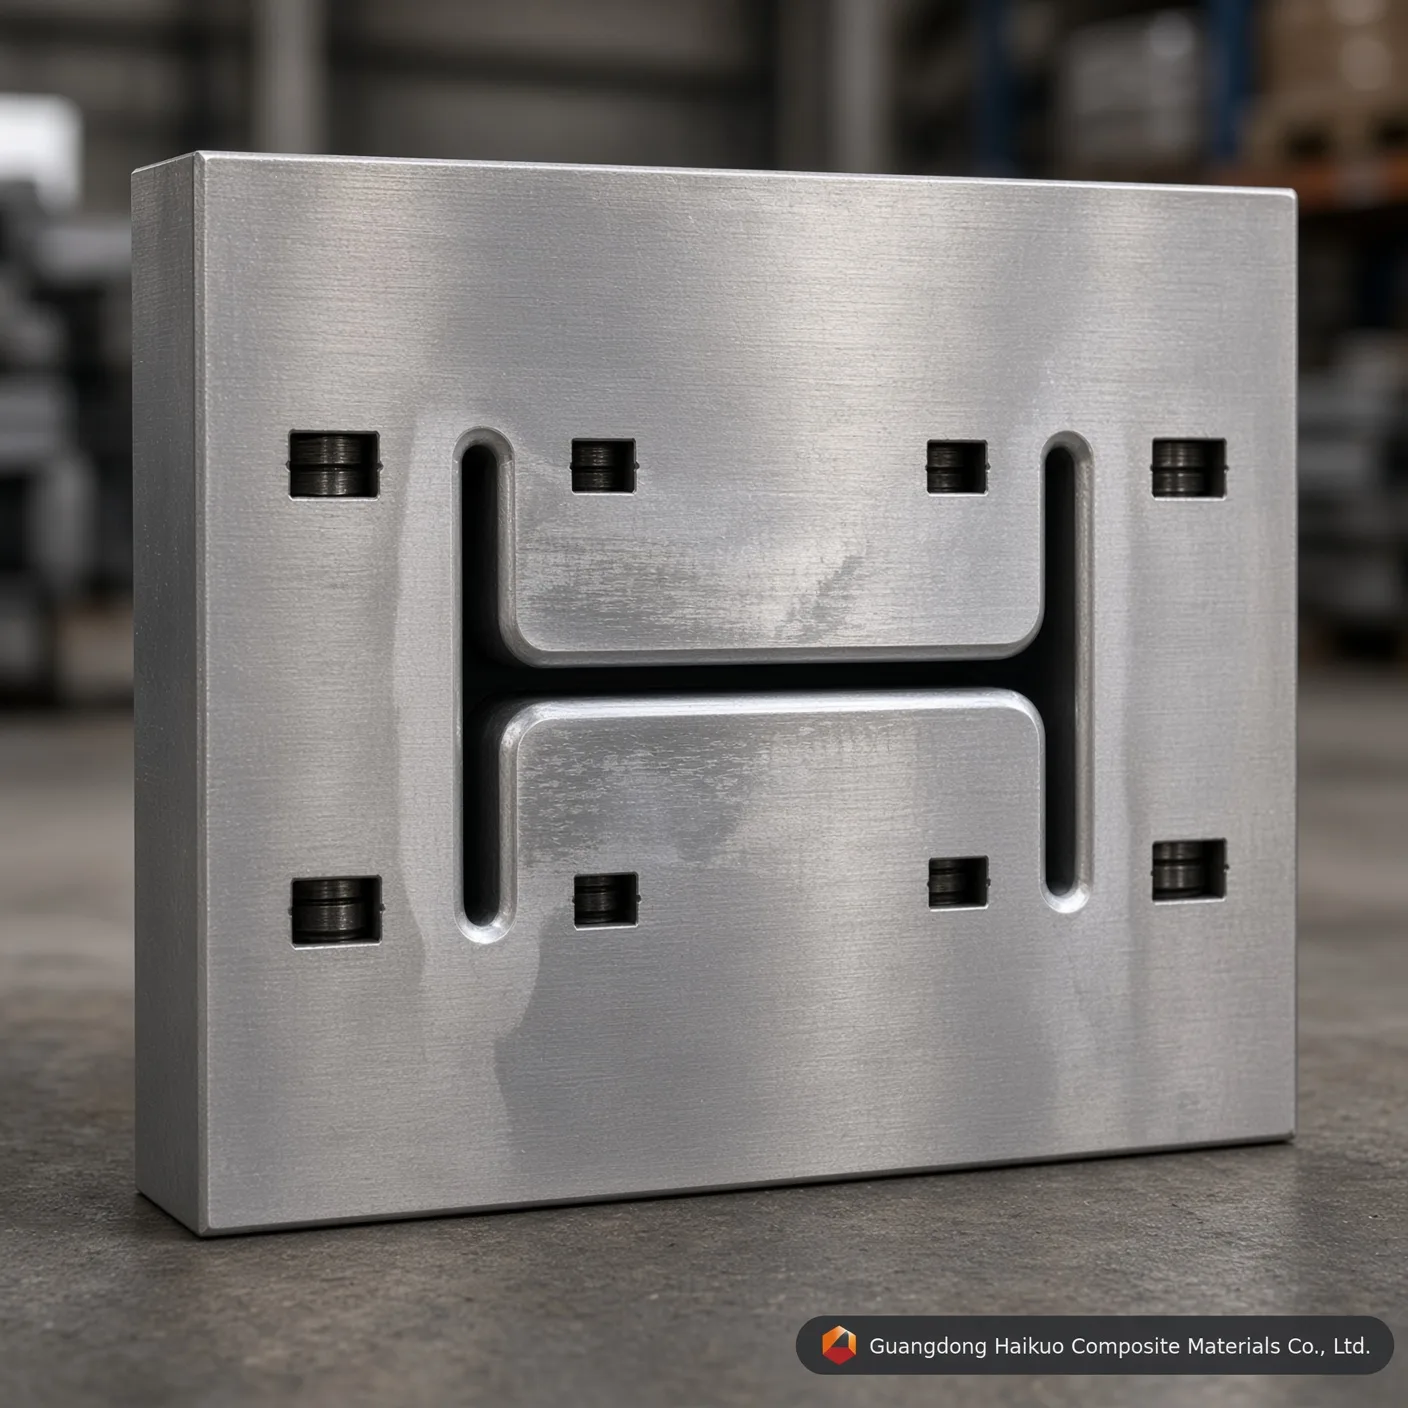
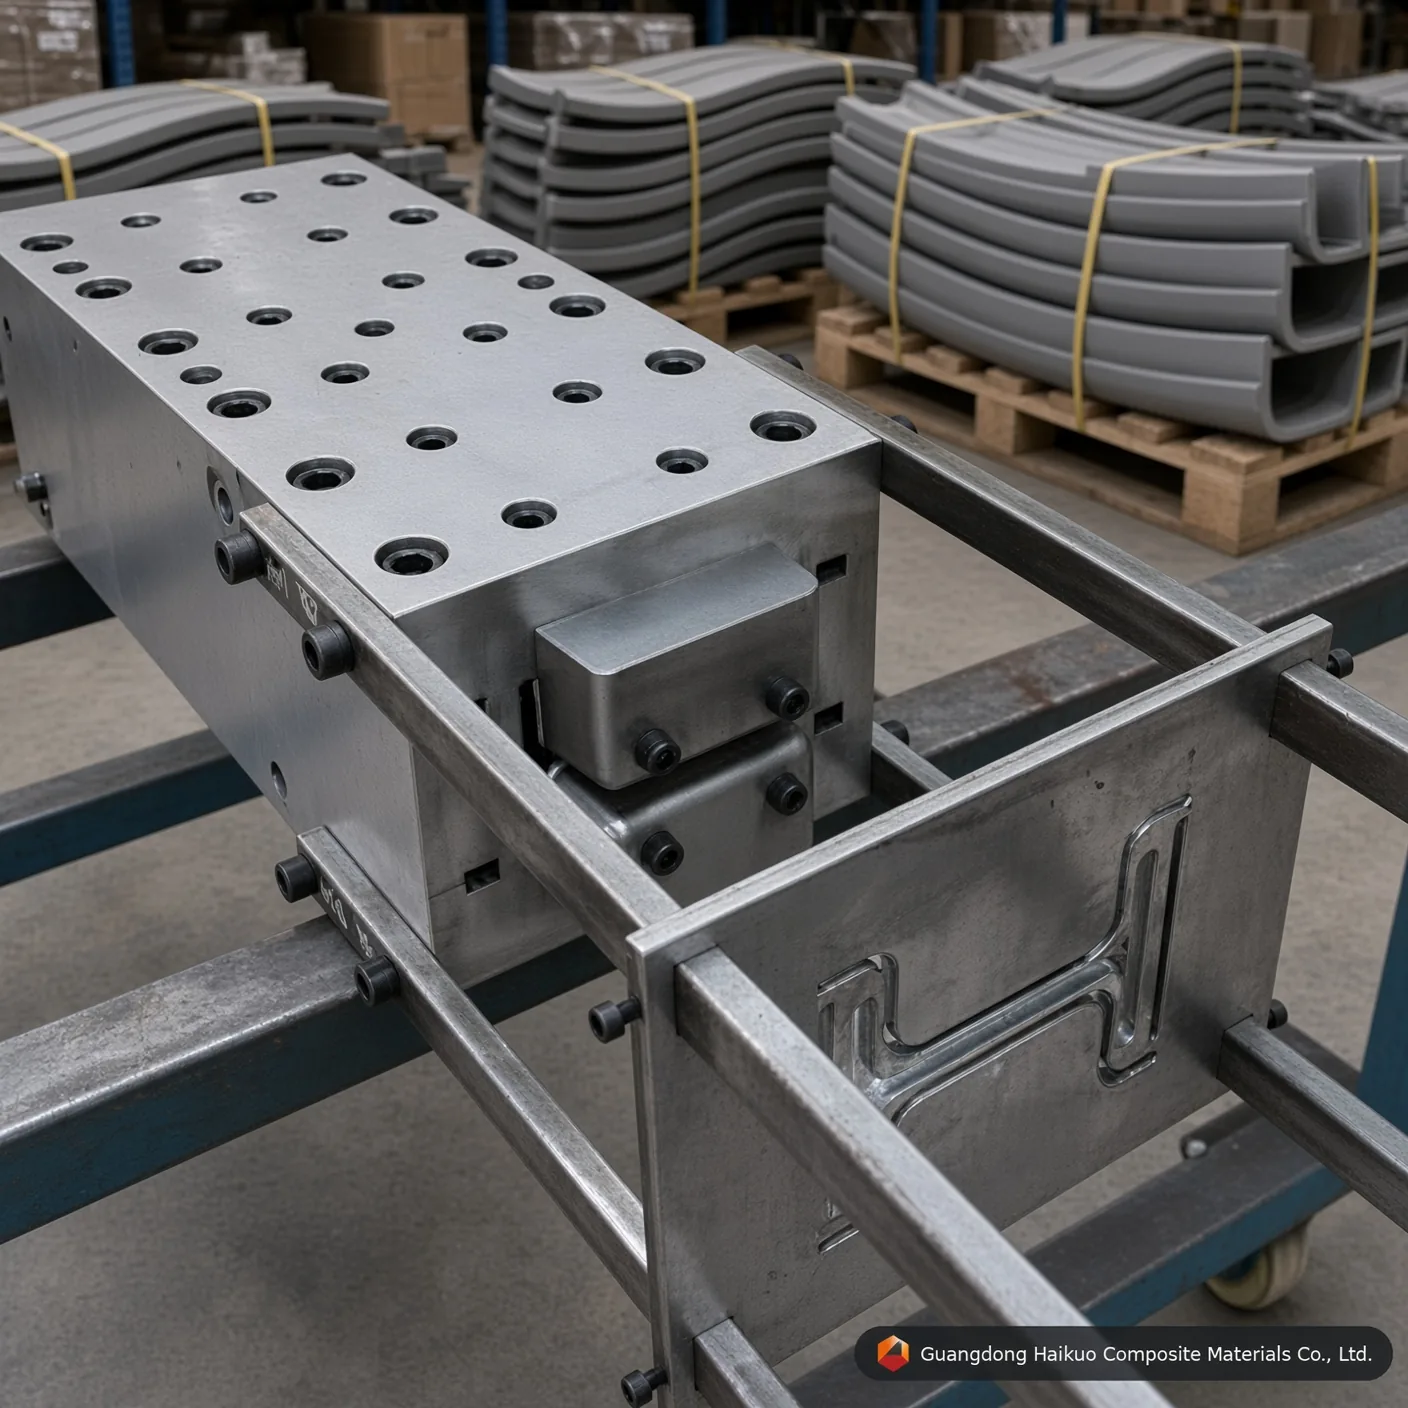
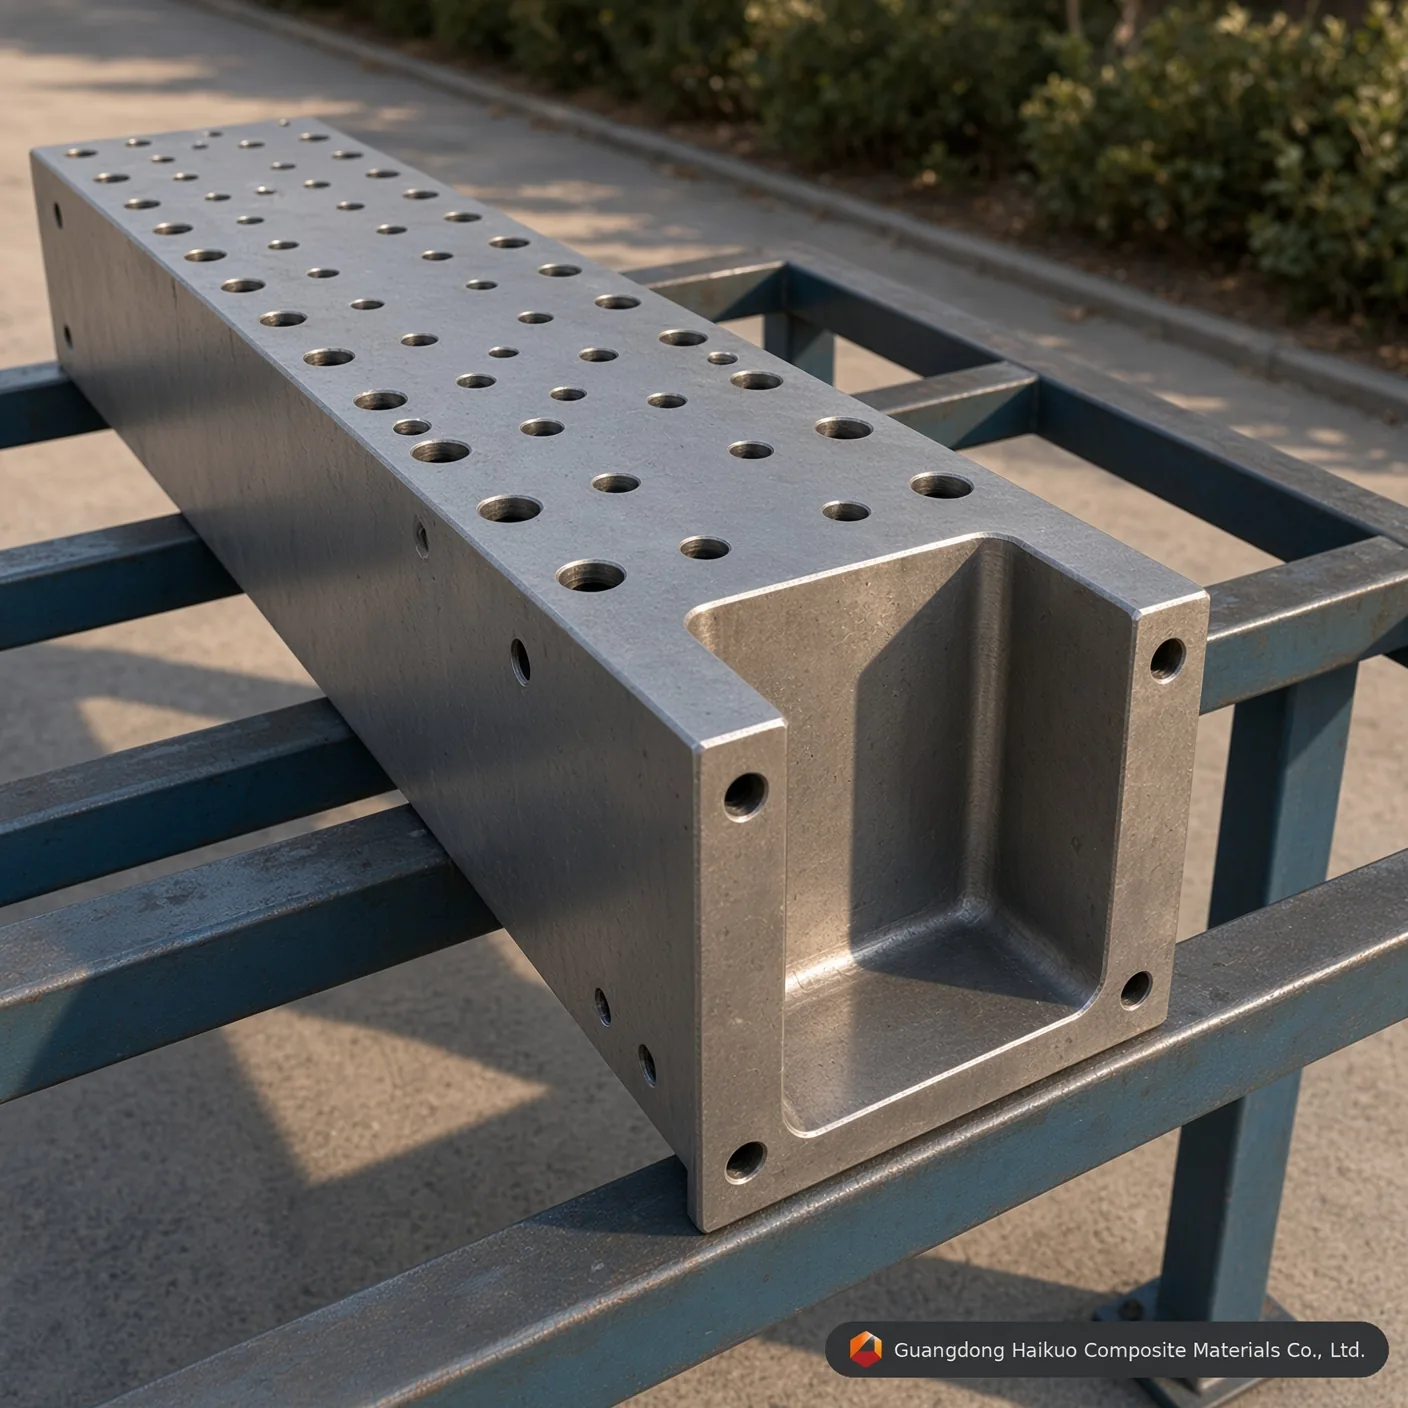
Khuôn kéo đùn cho dầm chữ I sợi thủy tinh
Khuôn này tạo các biên dạng FRP như thanh dải, thanh chữ U, thanh, ống tròn, ống chữ nhật, dầm chữ I, khung và nhiều loại khác, lắp trên máy kéo đùn FRP, tạo hình từng biên dạng khi sợi roving và nhựa đi liên tục qua lòng khuôn gia nhiệt.
Tiêu chuẩn thực hiện
Độ thẳng: 0,02mm Độ nhẵn: Ra=0,025~0,012 Độ cứng bề mặt lòng khuôn: < 0,02mm Dung sai biên: ±0,3mm Độ dày lớp mạ: 0,04-0,05mm Cung cấp dịch vụ theo yêu cầu
Mô tảCâu hỏi thường gặpLiên hệ
Khuôn kéo đùn cho dầm chữ I sợi thủy tinh là khuôn dùng để sản xuất ống FRP (nhựa gia cường sợi). Quy trình kéo đùn kéo vật liệu gia cường sợi tẩm nhựa qua khuôn gia nhiệt để tạo ống liên tục với tiết diện và kích thước xác định. Ống FRP có trọng lượng nhẹ, cường độ cao, chống ăn mòn, cách điện và chịu lửa, nên được sử dụng rộng rãi trong các ngành điện, hóa chất, xây dựng và vận tải.
Khuôn kéo đùn cho dầm chữ I sợi thủy tinh hoạt động thế nào
1. Các sợi liên tục (thủy tinh, carbon hoặc vật liệu gia cường tương tự) được nhả ra từ giá cuộn và đi qua hệ dẫn vào bể nhựa.
2. Bó sợi đã thấm ướt sau đó đi qua trạm định hình sơ bộ, gom nó thành tiết diện mục tiêu trước khi vào khuôn.
3. Bên trong khuôn gia nhiệt, áp suất và nhiệt độ chuyển nhựa từ lỏng sang gel và cuối cùng thành chất rắn cứng quanh vật liệu gia cường.
4. Cơ cấu kéo rút tiết diện composite đã đóng rắn ra khỏi khuôn, sau đó cưa cắt theo chiều dài đặt hàng.
Điều gì quyết định hiệu năng và thông số của khuôn kéo đùn cho dầm chữ I sợi thủy tinh
Gia cường sợi: loại và lượng sợi sử dụng ảnh hưởng trực tiếp đến cường độ, độ cứng và trọng lượng — hàm lượng sợi cao hơn nói chung cho chi tiết chắc hơn, nhẹ hơn. Sợi thủy tinh, sợi carbon và sợi aramid là các vật liệu gia cường thường được chỉ định nhất.
Ma trận nhựa: hóa học nhựa và tỷ lệ pha quyết định khả năng chịu nhiệt, chống hóa chất và hành vi lão hóa dài hạn, với hệ nhựa ổn định hơn mang lại độ bền tốt hơn. Nhựa polyester, vinyl ester và epoxy là các hệ được dùng thường xuyên nhất.
Thiết kế khuôn: hình học và kích thước lòng khuôn xác định tiết diện và kích thước thành phẩm, cũng như tốc độ dây chuyền và chất lượng chi tiết — khuôn được chế tạo chính xác hơn cho chi tiết nhất quán hơn ở thông lượng cao hơn.
Thông số kỹ thuật khuôn kéo đùn và tiêu chuẩn thực hiện
| Tên khuôn | Khuôn kéo đùn dầm chữ I sợi thủy tinh |
| Thông số | Theo tùy chỉnh của khách hàng |
| Vật liệu | 40Cr, P20, Cr12, 38CrMoAI, H13 (tùy chọn) |
| Xử lý bề mặt lòng khuôn | Tôi và ram, tôi, mạ crôm cứng, thấm nitơ |
| Độ cứng lòng khuôn | HRC55-60 |
| Nhựa áp dụng | Polyester không no, nhựa vinyl, nhựa epoxy, nhựa phenolic, polyurethane |
| Độ thẳng | 0.02mm |
| Độ nhẵn | Ra=0,025~0,012 |
| Độ cứng bề mặt lòng khuôn | < 0.02mm |
| Dung sai biên | ±0.3mm |
| Độ dày lớp mạ | 0.04-0.05mm |
Thông số dụng cụ & hiểu biết kỹ thuật
| Mác thép khuôn | Thép dụng cụ H13 (cao cấp) | Thép khuôn Cr12MoV (tiêu chuẩn) | Thép khuôn P20 (kinh tế) |
|---|---|---|---|
| Tuổi thọ làm việc cốt lõi | Xuất sắc (trên 50.000+ mét với sợi thủy tinh) | Cao (khoảng 30.000 – 40.000 mét) | Trung bình (phù hợp tạo mẫu loạt ngắn) |
| Chống mỏi nhiệt | Rất cao (giữ độ cứng HRC ở nhiệt độ cao) | Trung bình (tốt cho ma trận polyester) | Kém (dễ mòn kích thước khi dùng PU liên tục) |
| Khả năng đánh bóng gương bên trong | Xuất sắc (đạt Ra 0,012 μm) | Rất tốt (đạt Ra 0,025 μm) | Tiêu chuẩn (đạt Ra 0,040 μm) |
| Biên dạng ứng dụng phù hợp | các đợt chạy dầm chữ I đòi hỏi tuổi thọ dụng cụ và ổn định kích thước tối đa | Sản xuất dầm chữ I sản lượng tiêu chuẩn | Tạo mẫu sản lượng thấp hoặc chạy thử dầm chữ I |
Hỏi đáp kỹ thuật thiết kế khuôn chính xác
H1: Vì sao độ dày mạ crôm cứng 0,04-0,05mm lại quan trọng đối với khuôn kéo đùn dầm chữ I sợi thủy tinh?
Đ: Sợi roving và tấm sợi thủy tinh có tính mài mòn rất cao. Trong quá trình kéo đùn liên tục, ma trận gia cường tạo ma sát cào xước đáng kể lên thành lòng khuôn của khuôn kéo đùn dầm chữ I sợi thủy tinh. Lớp crôm cứng 0,04-0,05mm chính xác nâng độ cứng vi mô bề mặt và bảo vệ thép dụng cụ bên dưới, kéo dài tuổi thọ khuôn hơn 40% đồng thời giữ hình học dầm chữ I nhất quán qua từng đợt.
H2: Đánh bóng gương bên trong đến Ra 0,012-0,025 μm ảnh hưởng thế nào đến lực kéo của khuôn kéo đùn dầm chữ I sợi thủy tinh?
Đ: Lòng khuôn đánh bóng gương giảm mạnh hệ số ma sát động bên trong kênh tạo hình dầm chữ I. Ma sát thấp hơn nghĩa là máy kéo đùn cần ít lực kẹp/kéo hơn để đẩy composite đang đóng rắn, giảm kẹt dây chuyền, ngăn nổi sợi bề mặt và giảm tiêu thụ năng lượng qua các đợt sản xuất dài.
H3: Nên chỉ định mác thép nào cho sản xuất sản lượng lớn với khuôn kéo đùn dầm chữ I sợi thủy tinh?
Đ: Với sản xuất liên tục sản lượng lớn, khuyến nghị thép dụng cụ H13 hoặc thép khuôn Cr12MoV. H13 cho tuổi thọ làm việc dài nhất và khả năng chống mỏi nhiệt tốt nhất, trong khi Cr12MoV có hiệu năng mạnh với chi phí thấp hơn cho các đợt sản lượng tiêu chuẩn — thép khuôn P20 vẫn là lựa chọn tiết kiệm cho tạo mẫu hoặc lô chạy thử ngắn.
H4: Khuôn kéo đùn dầm chữ I sợi thủy tinh có thể tùy chỉnh theo kích thước phi tiêu chuẩn hoặc thông số OEM không?
Đ: Có. Như với mọi dụng cụ kéo đùn của chúng tôi, kích thước, số lòng khuôn và xử lý bề mặt có thể được thiết kế theo đúng bản vẽ hoặc mẫu của quý khách — chúng tôi hỗ trợ cả kích thước danh mục tiêu chuẩn lẫn yêu cầu dụng cụ OEM hoàn toàn theo yêu cầu.
H5: Khuôn kéo đùn dầm chữ I sợi thủy tinh tương thích với những hệ nhựa nào?
Đ: Khuôn tương thích với toàn bộ các hệ nhựa dùng trong kéo đùn FRP, gồm nhựa polyester không no, vinyl ester, epoxy và phenolic. Hãy cho chúng tôi biết nhựa mục tiêu và chế độ đóng rắn, chúng tôi có thể xác nhận lớp hoàn thiện lòng khuôn và thiết lập vùng gia nhiệt tối ưu.
Quy trình sản xuất

Thiết kế khuôn kỹ thuật

Gỡ lỗi khuôn biên dạng

San phẳng phôi thô

Gia công CNC khuôn

Đột khuôn

Mài phẳng bề mặt

Đánh bóng thành trong lòng khuôn

Mạ crôm khuôn
Chứng nhận






