


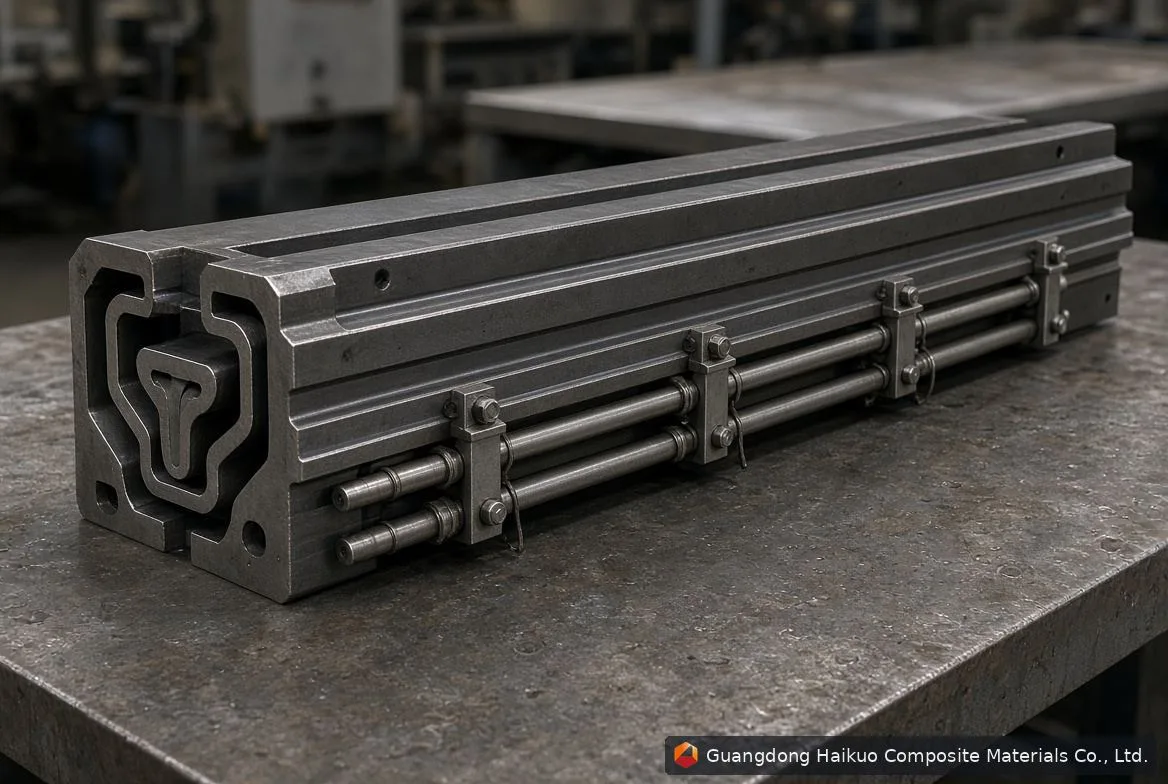
Dalam pultrusi fiberglass, cetakan (atau die) adalah jantung seluruh proses — langsung membentuk kualitas permukaan, akurasi dimensi, dan efisiensi produksi. Pengoperasian jangka panjang tetap cenderung memunculkan serangkaian masalah yang sudah lazim. Berikut rangkuman masalah paling umum dan cara memperbaikinya.
1. Masalah Desain dan Struktur
1.1 Pemanasan Tidak Merata
Gejala: warna tidak merata, curing sebagian, atau titik lunak pada profil jadi.
Penyebab: elemen pemanas yang tata letaknya buruk atau pengendalian suhu yang tidak seimbang.
Perbaikan: beralih ke sistem kendali suhu multi-zona dan perbaiki isolasi di sekitar cetakan.
1.2 Taper Die atau Desain Transisi yang Tidak Tepat
Gejala: penyimpangan dimensi, kesulitan menarik.
Penyebab: taper die yang salah atau zona transisi yang kasar.
Perbaikan: hitung ulang taper berdasarkan penyusutan resin dan geometri profil, dan poles zona transisi hingga halus.
1.3 Masalah Saluran Aliran Resin
Gejala: gelembung udara, titik kering, impregnasi tidak merata.
Penyebab: jalur aliran resin yang dirancang buruk atau tersumbat.
Perbaikan: rancang ulang saluran aliran untuk distribusi resin yang merata di seluruh serat.
2. Masalah Material dan Manufaktur
2.1 Kekasaran Permukaan atau Pengelupasan Lapisan Krom
Gejala: goresan atau permukaan kusam pada produk jadi.
Penyebab: pemolesan yang buruk atau pelapisan krom berkualitas rendah.
Perbaikan: gunakan baja perkakas berkekerasan tinggi, poles dengan cermat, dan periksa lapisan krom secara berkala.
2.2 Kekerasan Tidak Memadai atau Keausan Berlebih
Gejala: cetakan cepat aus, dan dimensi profil bergeser.
Penyebab: material cetakan lemah atau pelumasan buruk.
Perbaikan: beralih ke baja cetakan premium seperti H13 dan lakukan pelumasan serta pembersihan secara teratur.
3. Masalah Operasi dan Perawatan
3.1 Patahnya Serat atau Penyumbatan Cetakan
Gejala: hambatan tarik tinggi, serat putus.
Penyebab: penumpukan resin yang mengeras atau pengaturan suhu yang salah.
Perbaikan: jaga rongga cetakan tetap bersih, kendalikan suhu curing dengan presisi, dan pertahankan chamfer masuk yang halus.
3.2 Pelepasan Cetakan yang Sulit
Gejala: produk menempel pada cetakan, atau permukaannya rusak saat keluar.
Penyebab: hasil akhir permukaan yang buruk atau agen pelepas yang salah.
Perbaikan: pilih agen pelepas yang sesuai dan oleskan secara merata sebelum setiap produksi.
3.3 Pengendalian Suhu yang Tidak Tepat
Gejala: curing tidak sempurna atau produk jadi rapuh.
Penyebab: termokopel rusak atau pemanasan tidak merata.
Perbaikan: kalibrasi sensor suhu secara berkala dan gunakan sistem kendali multi-titik.
4. Rekomendasi Perawatan
- Bersihkan rongga cetakan setelah setiap produksi untuk membuang sisa resin.
- Poles rongga secara berkala agar permukaan tetap halus.
- Periksa sistem pemanas dan termokopel sesuai jadwal.
- Oleskan minyak antikarat dan segel cetakan selama waktu henti yang lama.
5. Masalah Cetakan yang Umum dan Dampaknya
| Jenis Masalah | Gejala Tipikal | Dampak pada Produk |
|---|---|---|
| Suhu Tidak Merata | Curing sebagian, perbedaan warna | Kekuatan dan kualitas tampilan menurun |
| Aliran Resin Tersumbat | Titik kering, gelembung | Hasil akhir permukaan buruk |
| Taper Tidak Tepat | Pelepasan cetakan sulit | Efisiensi produksi rendah |
| Krom Mengelupas | Permukaan kasar | Ketidakakuratan dimensi |
Kesimpulan
Desain yang sehat, manufaktur yang presisi, dan perawatan rutin adalah yang menjaga cetakan awet dan terus menghasilkan profil fiberglass berkualitas tinggi. Sebagai produsen cetakan pultrusi profesional, kami menyediakan cetakan FRP khusus dan dukungan teknis yang disesuaikan dengan berbagai kebutuhan produksi.
Hubungi kami:
Situs web: frphk.co
Email: [email protected]
WhatsApp: +86 189 5198 8522