


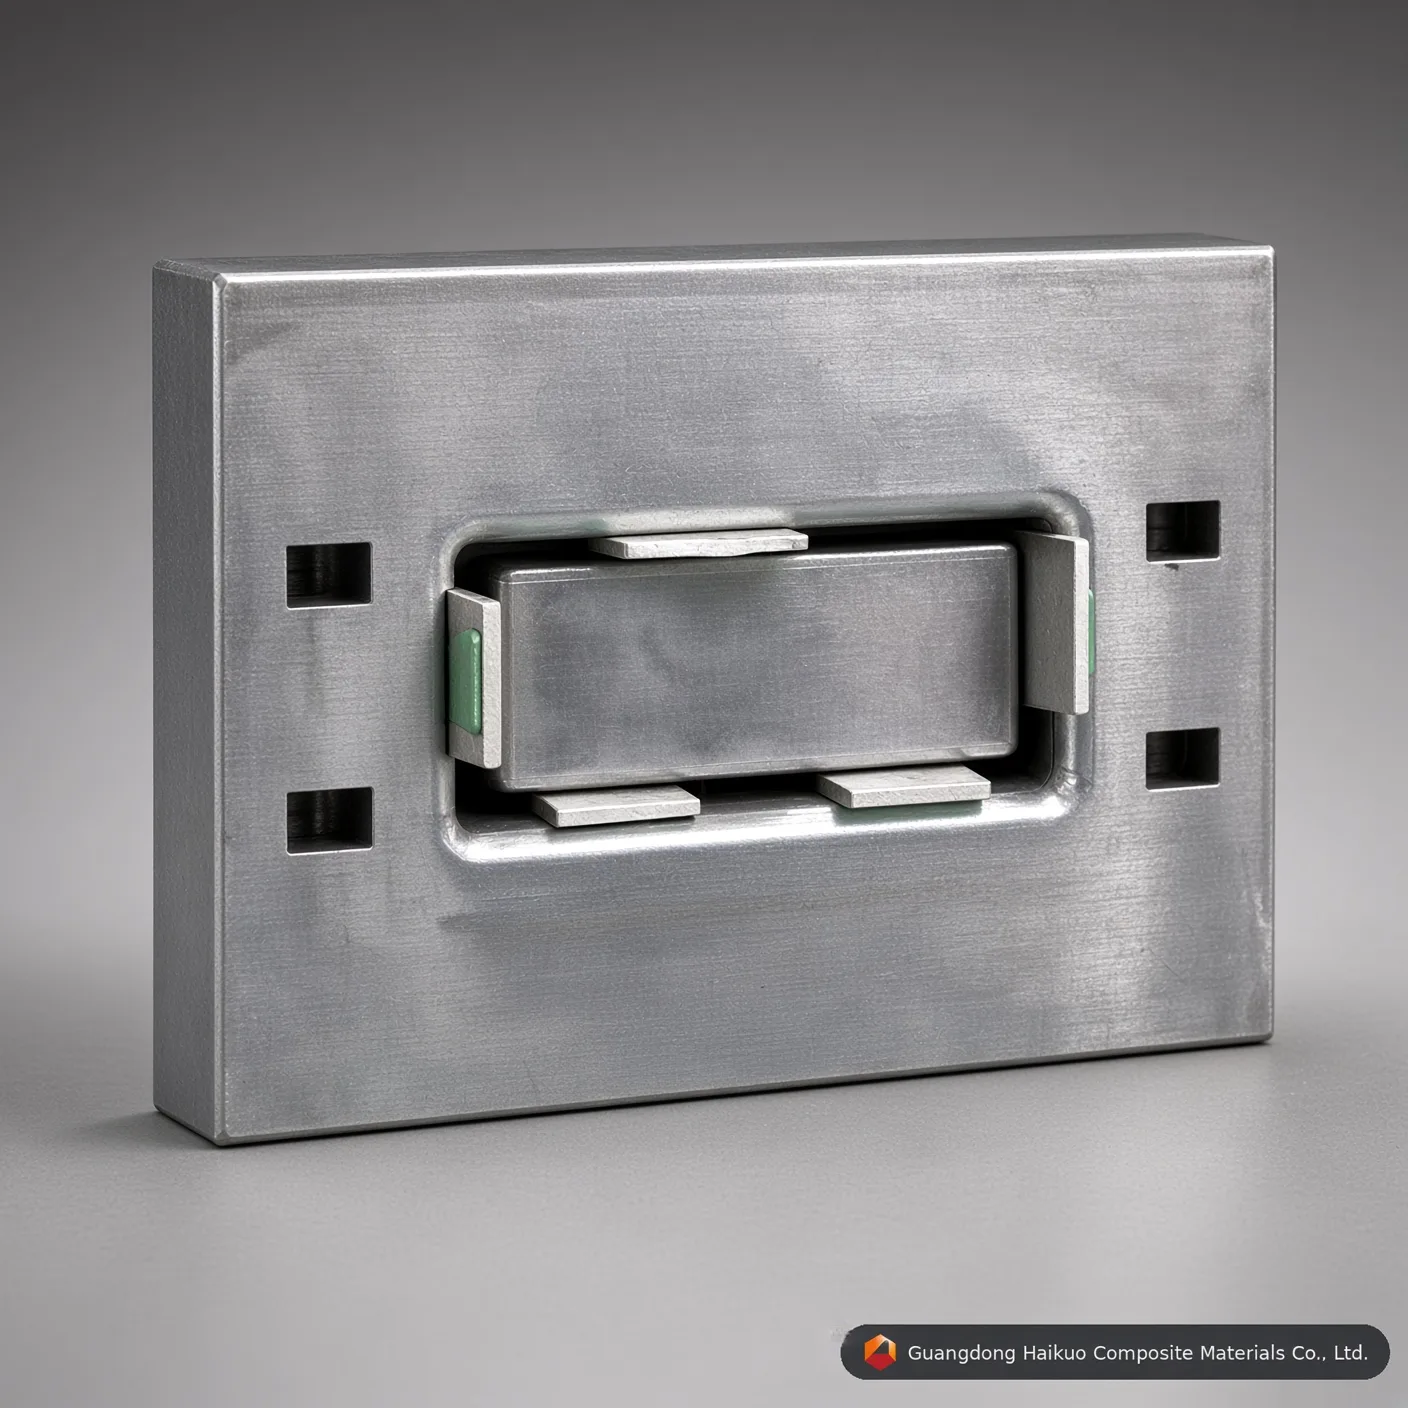
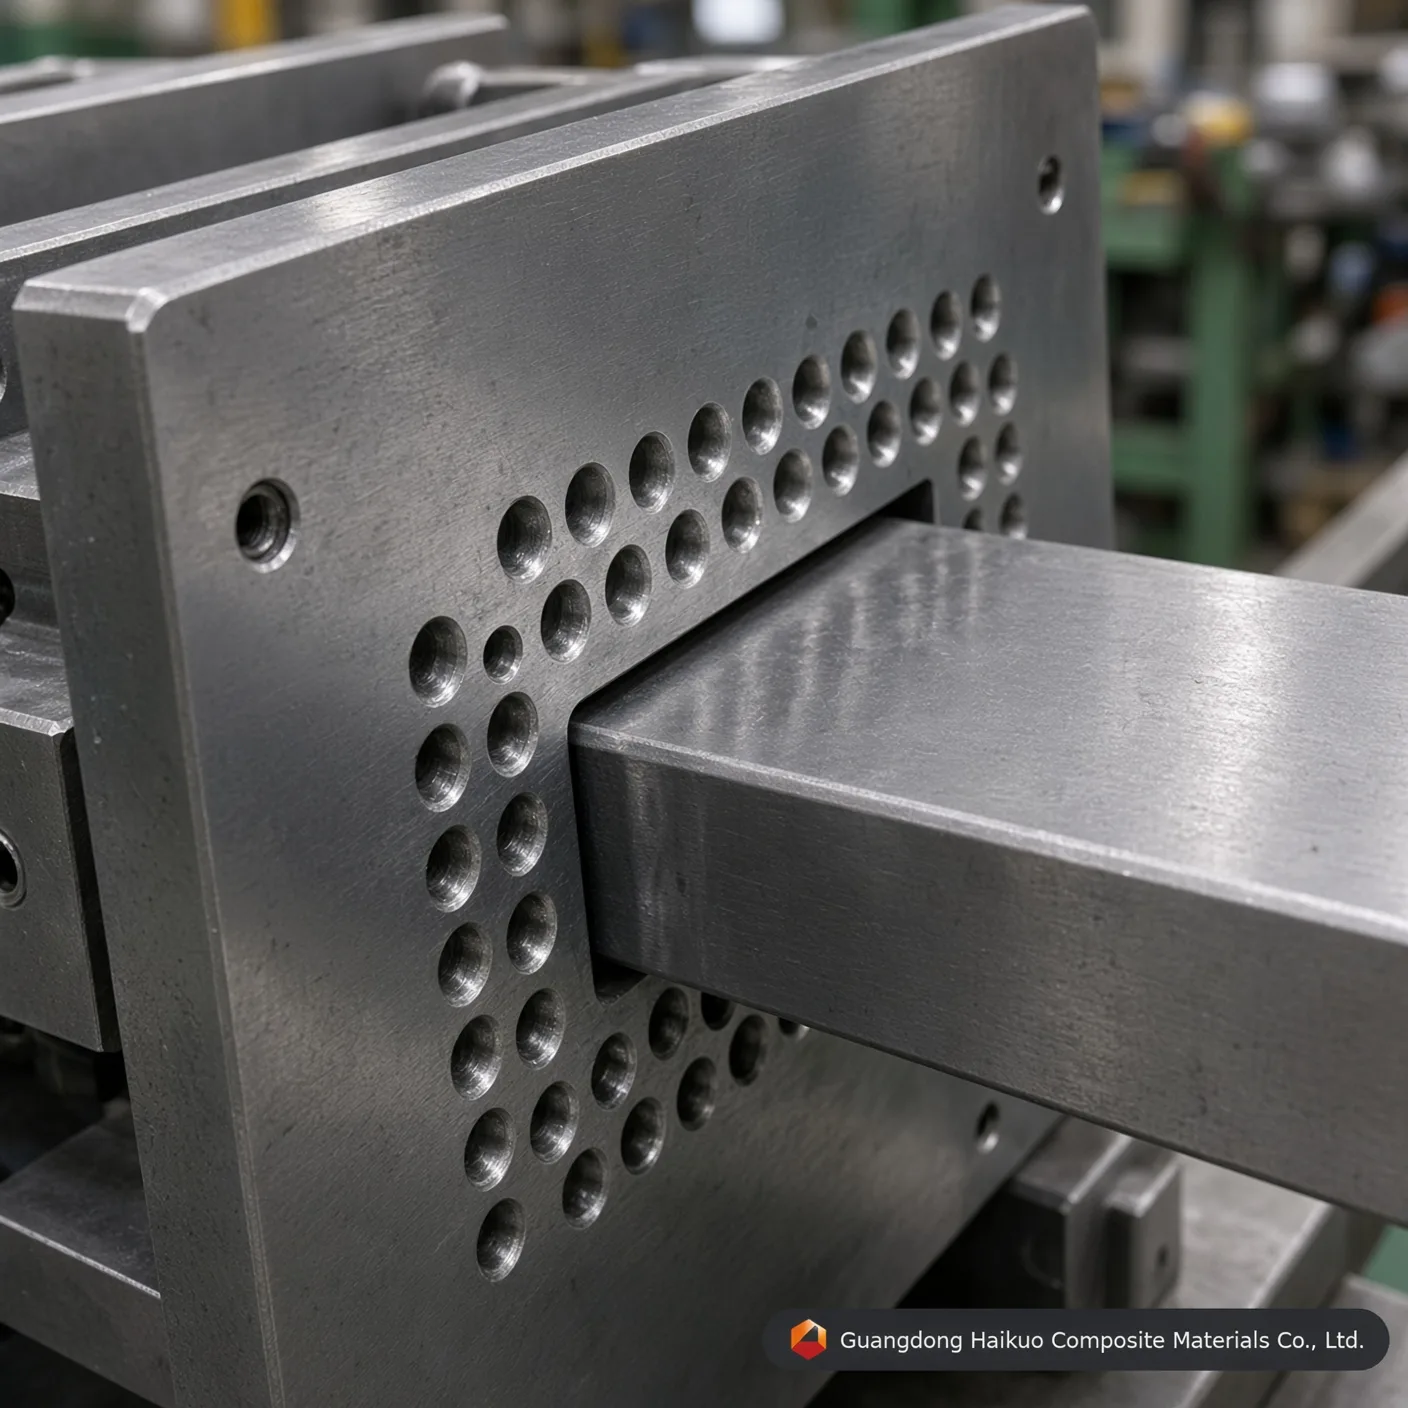
Die Pultrusi Pipa Persegi Panjang FRP & Perkakas Struktural Heavy-Duty 120*50mm
Cetakan pultrusi pipa persegi panjang FRP 120*50mm yang dibuat secara presisi oleh produsen bersertifikat Haikuo. Dimesin dari baja perkakas H13/Cr12 dengan pelapisan krom keras 0,05 mm dan hasil akhir cermin Ra 0,012.
Standar pelaksanaan
Kelurusan: 0,02 mm Kehalusan: Ra=0,025~0,012 Kekerasan permukaan rongga: < 0,02 mm Toleransi batas: ±0,3 mm Ketebalan pelapisan: 0,04-0,05 mm Menyediakan Layanan Khusus
Apa Itu Cetakan Pultrusi Pipa Persegi Panjang FRP 120*50mm
Cetakan pultrusi pipa persegi panjang FRP 120*50mm — disebut juga die pultrusi atau matriks pembentuk khusus — adalah perkakas presisi heavy-duty yang dibuat untuk manufaktur kontinu profil struktural polimer berpenguat serat. Serat kaca atau karbon berkekuatan tarik tinggi yang diimpregnasi resin termoset ditarik melalui rongga baja perkakas kami yang dipanaskan secara presisi, dan susunan perkakas ini menghasilkan akurasi dimensi yang ketat, kekuatan struktural tinggi, dan distribusi resin yang merata di seluruh penampang persegi panjang.
Cara Kerja Perkakas Pultrusi FRP Haikuo
Di dalam cetakan pultrusi pipa persegi panjang FRP Haikuo, proses pembentukan kontinu berjalan melalui empat tahap teknis yang terkoordinasi:
- Penguraian Creel & Impregnasi Serat: Roving serat kaca atau mat serat karbon kontinu terurai dari creel berkendali tegangan dan masuk ke bak resin poliester tak jenuh, vinil ester, atau epoksi.
- Pra-pembentukan Presisi: Matriks serat yang terbasahi resin melewati pemandu pra-pembentuk khusus yang menyusun komposit menjadi profil struktural 120*50mm yang dituju.
- Pengerasan Panas Terkendali: Di dalam rongga die multi-zona yang dipanaskan, resin mengalami reaksi ikatan silang eksotermik yang stabil, mengubah polimer cair menjadi pipa persegi panjang yang kaku.
- Penarikan Kontinu & Pemotongan Gergaji: Peralatan penarik hidrolik atau tipe rel menarik profil persegi panjang FRP yang sudah mengeras dari ujung keluar die, di mana gergaji terbang memotongnya secara otomatis sesuai panjang yang dibutuhkan di lokasi proyek.
Standar Material & Manufaktur di Balik Perkakas
Untuk memperpanjang umur pakai dan mengurangi hambatan gesek internal, Guangdong Haikuo membuat dan memesin die pultrusinya dari baja perkakas bersertifikat premium dengan tekstur permukaan canggih:
| Parameter Spesifikasi Rekayasa | Metrik Teknis Teruji & Standar Kepatuhan |
|---|---|
| Nama Perkakas | Cetakan Pultrusi Pipa Persegi Panjang FRP 120*50mm Premium |
| Ukuran Penampang | Lebar 120 mm × Tinggi 50 mm (Ketebalan dinding dapat disesuaikan sepenuhnya) |
| Material Baja Inti | Baja Cetakan Kelas Premium 40Cr, P20, Cr12MoV, 38CrMoAl, atau H13 (Opsional) |
| Perlakuan Permukaan Rongga | Quenching & tempering canggih, pengerasan induksi, nitridasi gas, pelapisan krom keras |
| Kekerasan Rongga Dasar | HRC 55 – 60 |
| Poles Cermin Bagian Dalam | Ultra-halus Ra = 0,025 ~ 0,012 μm (Menghilangkan retak mikro pada profil) |
| Toleransi Kelurusan | ≤ 0,02 mm pada bentang 1000 mm |
| Toleransi Geometris Batas | ±0,1 mm hingga ±0,3 mm (Memenuhi acuan internasional kedirgantaraan/radome 5G) |
| Ketebalan Pelapisan Krom Keras | 0,04 mm – 0,05 mm (Memberikan ketahanan aus ekstrem terhadap fiberglass yang abrasif) |
| Resin Termoset yang Sesuai | Matriks Poliester Tak Jenuh (UP), Vinil Ester, Epoksi, Fenolik, Poliuretan (PU) |
Faktor Kinerja yang Menentukan Mutu Perkakas Struktural
- Optimalisasi Penguat: Menyesuaikan fraksi volume serat dan konfigurasi mat di dalam jendela 120*50mm mengubah sifat mekanis (kekakuan, beban lentur aksial) dari pipa persegi panjang FRP yang dihasilkan.
- Kalibrasi Matriks Resin: Pilihan antara poliester ekonomis, vinil ester kelas kimia, atau epoksi bersuhu tinggi menentukan penghalang korosi akhir dan profil muai panas.
- Presisi Perkakas: Bagian dalam cetakan yang ultra-halus dan dipoles cermin menjamin hambatan tarik yang lebih rendah, yang mengurangi kebutuhan energi pada mesin pultrusi Anda, meningkatkan kecepatan keluaran harian, dan menghasilkan profil dengan hasil akhir permukaan yang bersih.
Mengapa Memilih Cetakan Pultrusi Khusus Haikuo?
Guangdong Haikuo membantu menyesuaikan variabel pemuaian termal die multi-zona dengan profil ikatan silang resin tertentu dan mendukung pembuatan prototipe cepat untuk rantai pasok industri global.
Spesifikasi Perkakas & Wawasan Rekayasa
| Kelas Material Baja Cetakan | Baja Perkakas H13 (Premium) | Baja Cetakan Cr12MoV (Standar) | Baja Cetakan P20 (Ekonomis) |
|---|---|---|---|
| Umur Kerja Inti | Sangat baik (lebih dari 50.000 meter dengan fiberglass) | Tinggi (sekitar 30.000 – 40.000 meter) | Sedang (cocok untuk pembuatan prototipe produksi pendek) |
| Ketahanan Lelah Termal | Sangat tinggi (mempertahankan kekerasan HRC pada suhu tinggi) | Sedang (baik untuk matriks poliester) | Buruk (rentan terhadap keausan dimensi pada PU yang digunakan terus-menerus) |
| Batas Poles Cermin Bagian Dalam | Sangat baik (mencapai Ra 0,012 μm) | Sangat baik (mencapai Ra 0,025 μm) | Standar (mencapai Ra 0,040 μm) |
| Profil Aplikasi yang Sesuai | Proses penampang struktural komposit berukuran besar, pultrusi poliuretan | Pipa persegi panjang FRP standar, kanal persegi volume tinggi | Profil berbentuk khusus kustom volume rendah |
Tanya Jawab Rekayasa Cetakan Presisi
T1: Mengapa ketebalan pelapisan krom keras 0,04-0,05 mm sangat penting untuk cetakan pultrusi pipa persegi panjang FRP?
Jawaban: Roving dan mat serat kaca adalah material yang sangat abrasif. Selama pemrofilan komposit kontinu, matriks berpenguat serat menimbulkan gesekan menggores yang besar terhadap dinding rongga cetakan pultrusi pipa FRP. Penerapan lapisan krom keras 0,04-0,05 mm yang presisi meningkatkan kekerasan mikro permukaan dan melindungi baja perkakas di bawahnya (seperti H13 atau Cr12). Penghalang tahan aus ini memperpanjang umur struktural die pultrusi lebih dari 40% dan mempertahankan geometri luar 120*50mm yang konsisten.
T2: Bagaimana pemolesan cermin bagian dalam hingga Ra 0,012 memengaruhi hambatan gaya tarik pada mesin pultrusi Anda?
Jawaban: Mencapai kekasaran poles cermin internal mikroskopis Ra 0,012 hingga 0,025 μm secara dramatis meminimalkan koefisien gesek dinamis di dalam matriks pembentuk khusus 120*50mm. Hambatan gesek yang lebih rendah berarti mesin pultrusi hidrolik atau tipe rel membutuhkan gaya traksi penjepit yang jauh lebih kecil untuk memajukan profil komposit yang sedang mengeras. Hal ini menghilangkan stiksi lini, mencegah serat timbul atau kerutan pada permukaan, dan menekan konsumsi energi selama shift manufaktur massal.
T3: Kelas baja inti mana yang sebaiknya ditentukan untuk perkakas pultrusi FRP persegi dan persegi panjang khusus bervolume tinggi?
Jawaban: Untuk manufaktur kontinu jangka panjang bervolume tinggi pipa persegi atau persegi panjang FRP khusus, baja perkakas H13 atau baja cetakan Cr12MoV sangat direkomendasikan. Baja H13 memberikan ketahanan unggul terhadap kelelahan termal dan mempertahankan kekerasan dasarnya (HRC 55-60) selama lonjakan pengerasan eksotermik bersuhu tinggi pada sistem vinil ester atau poliuretan. Untuk proses produksi profil prototipe yang lebih pendek dan sensitif biaya, baja cetakan pra-keras ekonomis seperti P20 dapat digunakan secara efektif.
T4: Bagaimana Haikuo mencegah pelengkungan dimensi pada toleransi kelurusan 1000 mm di profil persegi panjang besar?
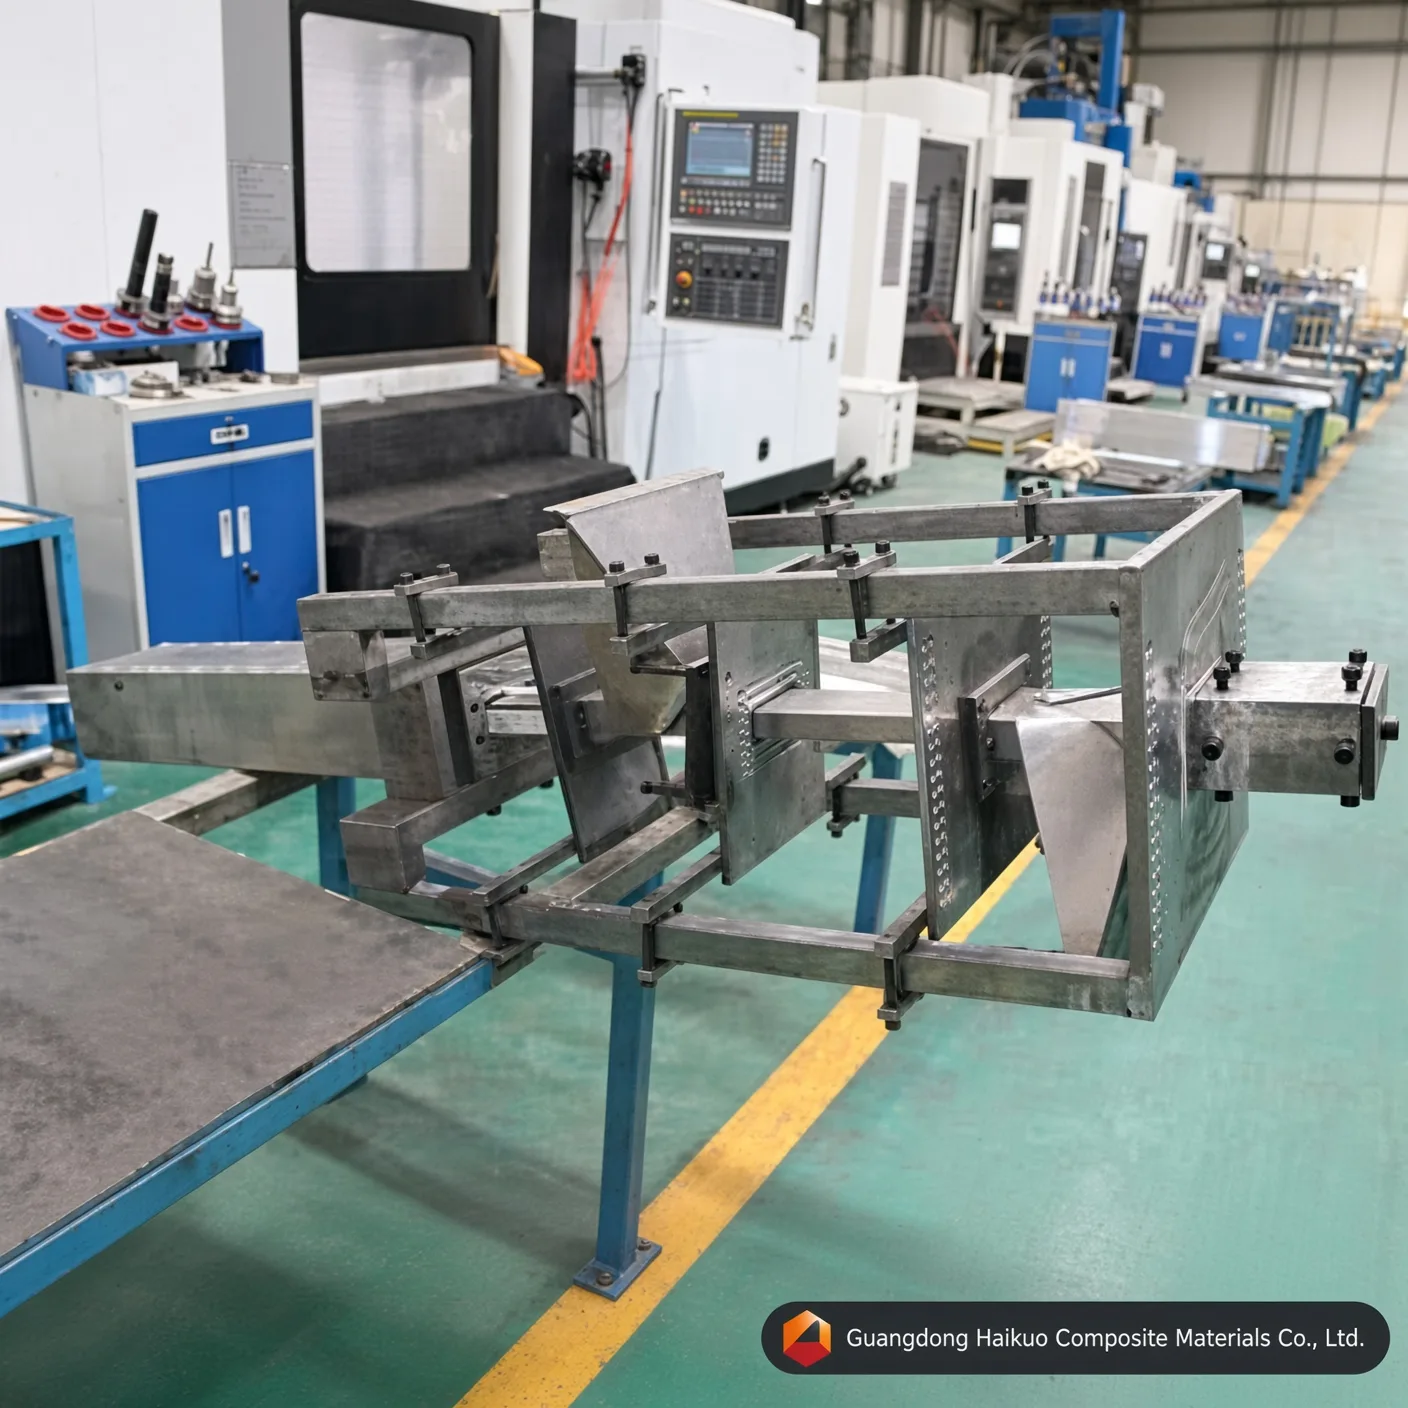
Jawaban: Pelengkungan dimensi dihilangkan dengan mengendalikan secara ketat penyelarasan pemesinan dan pemetaan termal kami. Di Haikuo, bengkel perkakas internal kami menggunakan mesin gerinda CNC presisi tinggi untuk menegakkan ambang toleransi kelurusan ≤0,02 mm per meter. Selain itu, insinyur kami mengoptimalkan distribusi lokal kartrid pemanas listrik di sepanjang pelat cetakan 120*50mm, menciptakan gradien termal yang seimbang yang menyeragamkan kecepatan gelasi resin dan mengimbangi penumpukan tegangan internal komposit.
T5: Berapa perkiraan waktu pengerjaan untuk membuat cetakan ekstrusi fiberglass khusus 120*50mm?
Jawaban: Siklus pengerjaan standar untuk cetakan ekstrusi fiberglass khusus berkisar antara 15 hingga 20 hari kerja. Ini mencakup verifikasi gambar, pengadaan baja perkakas premium, pemesinan multi-sumbu, nitridasi gas, elektroplating krom keras, dan pemolesan cermin manual rongga bagian dalam agar sesuai dengan spesifikasi penampang komposit struktural yang Anda tuju.
Proses Produksi

Desain cetakan oleh insinyur

Penyetelan cetakan profil

Perataan benda kasar

Pemesinan CNC cetakan

Pelubangan cetakan

Penggerindaan permukaan

Pemolesan dinding dalam rongga

Pelapisan krom cetakan
Sertifikat






