


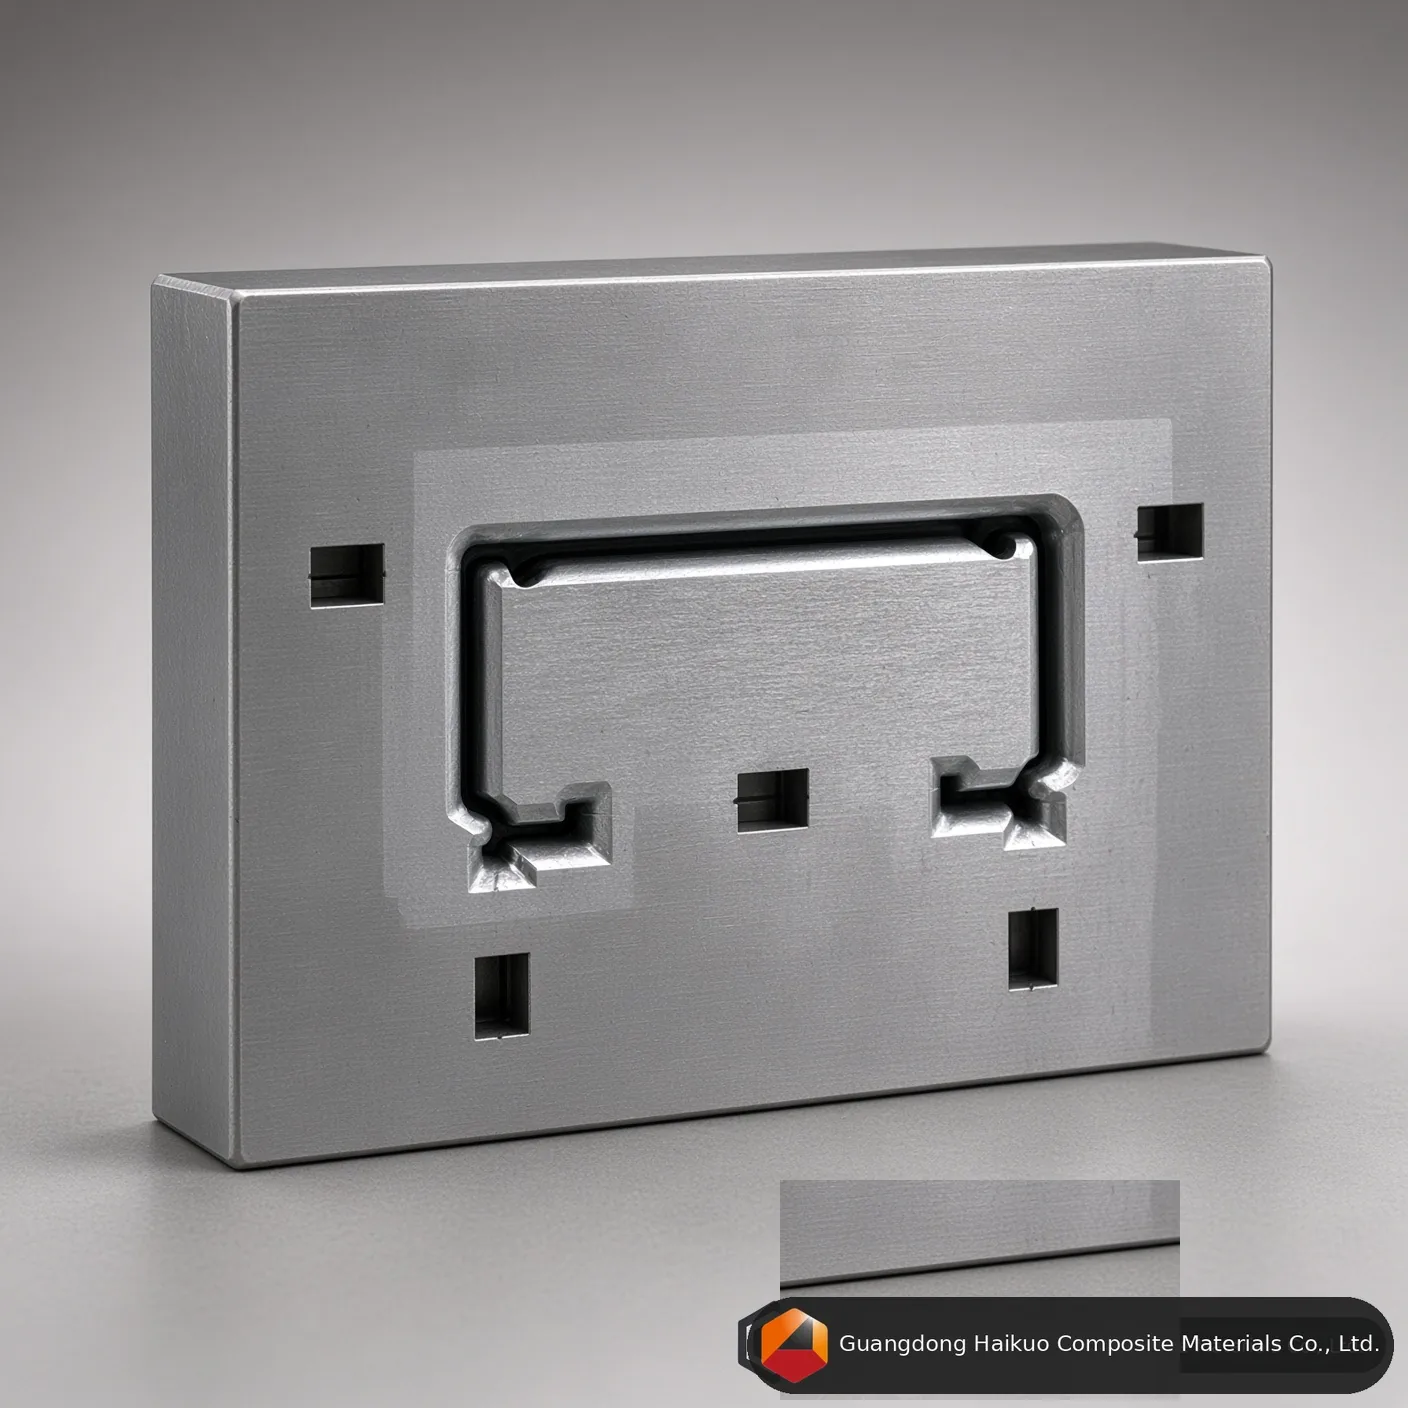
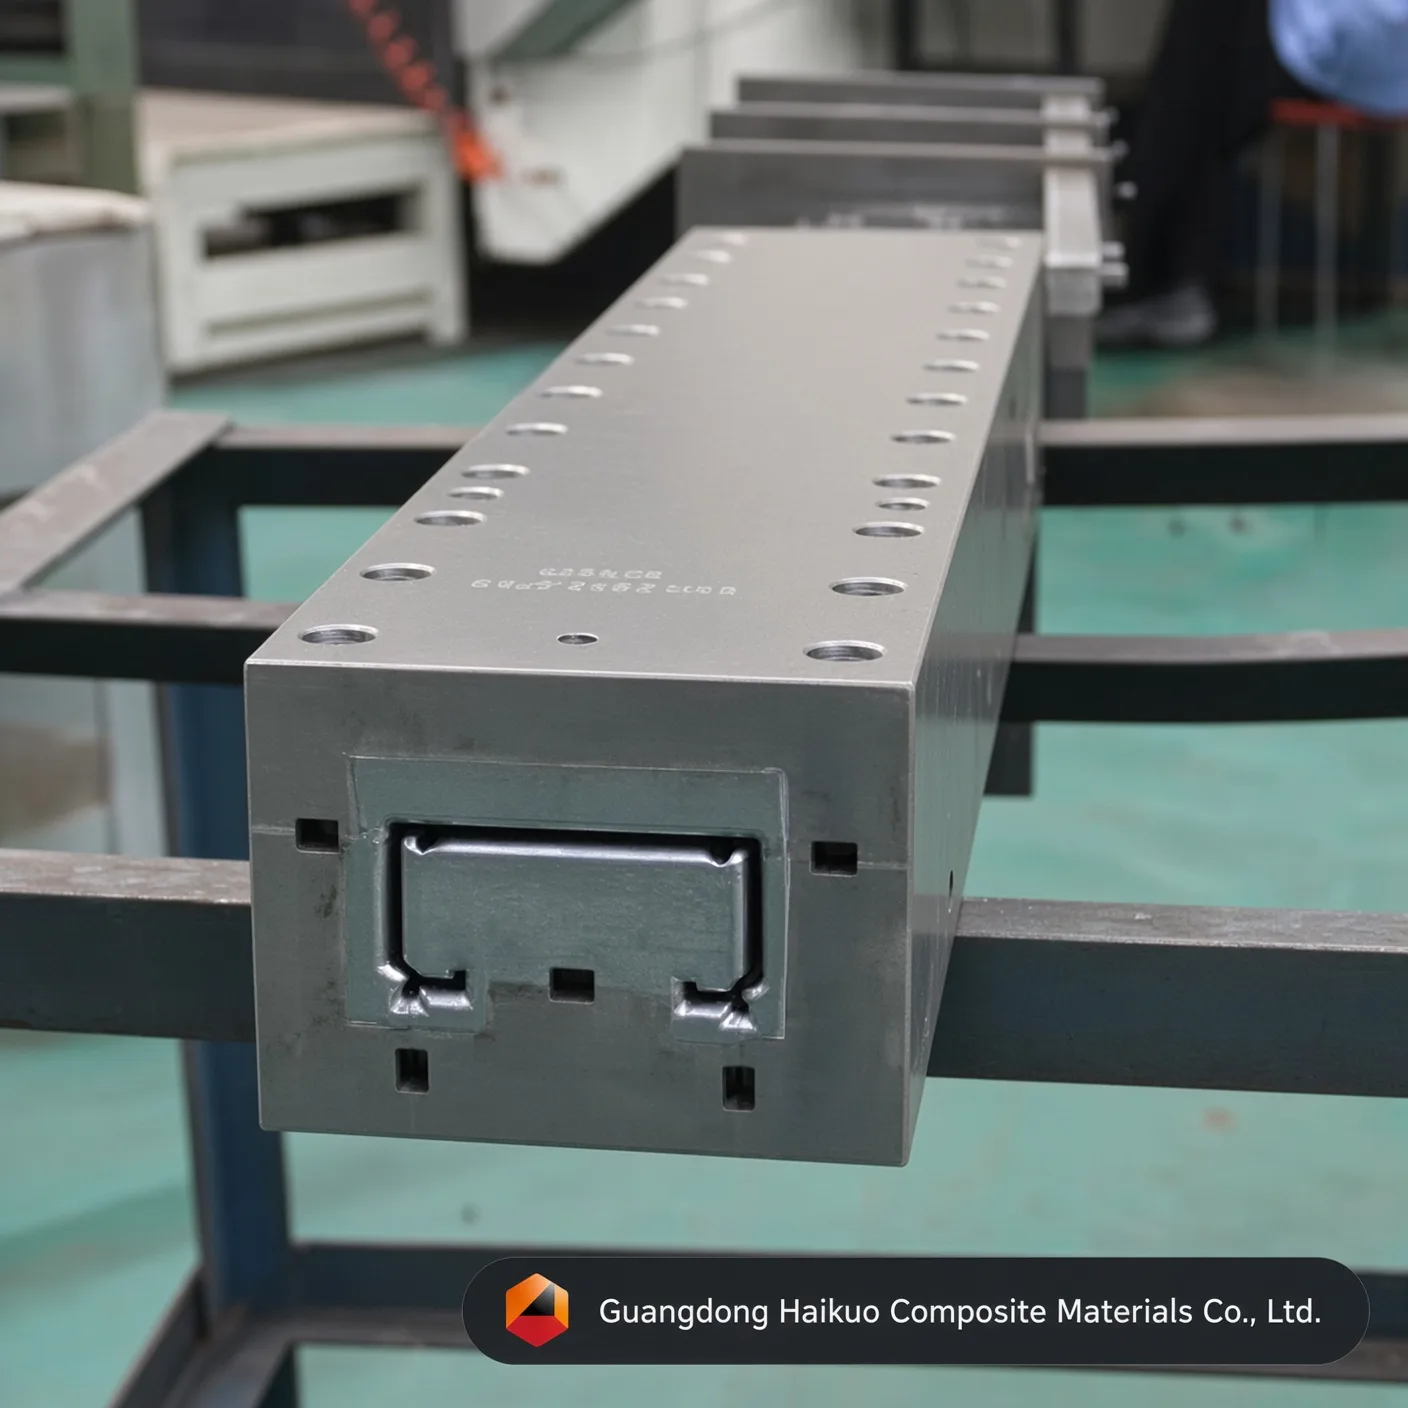
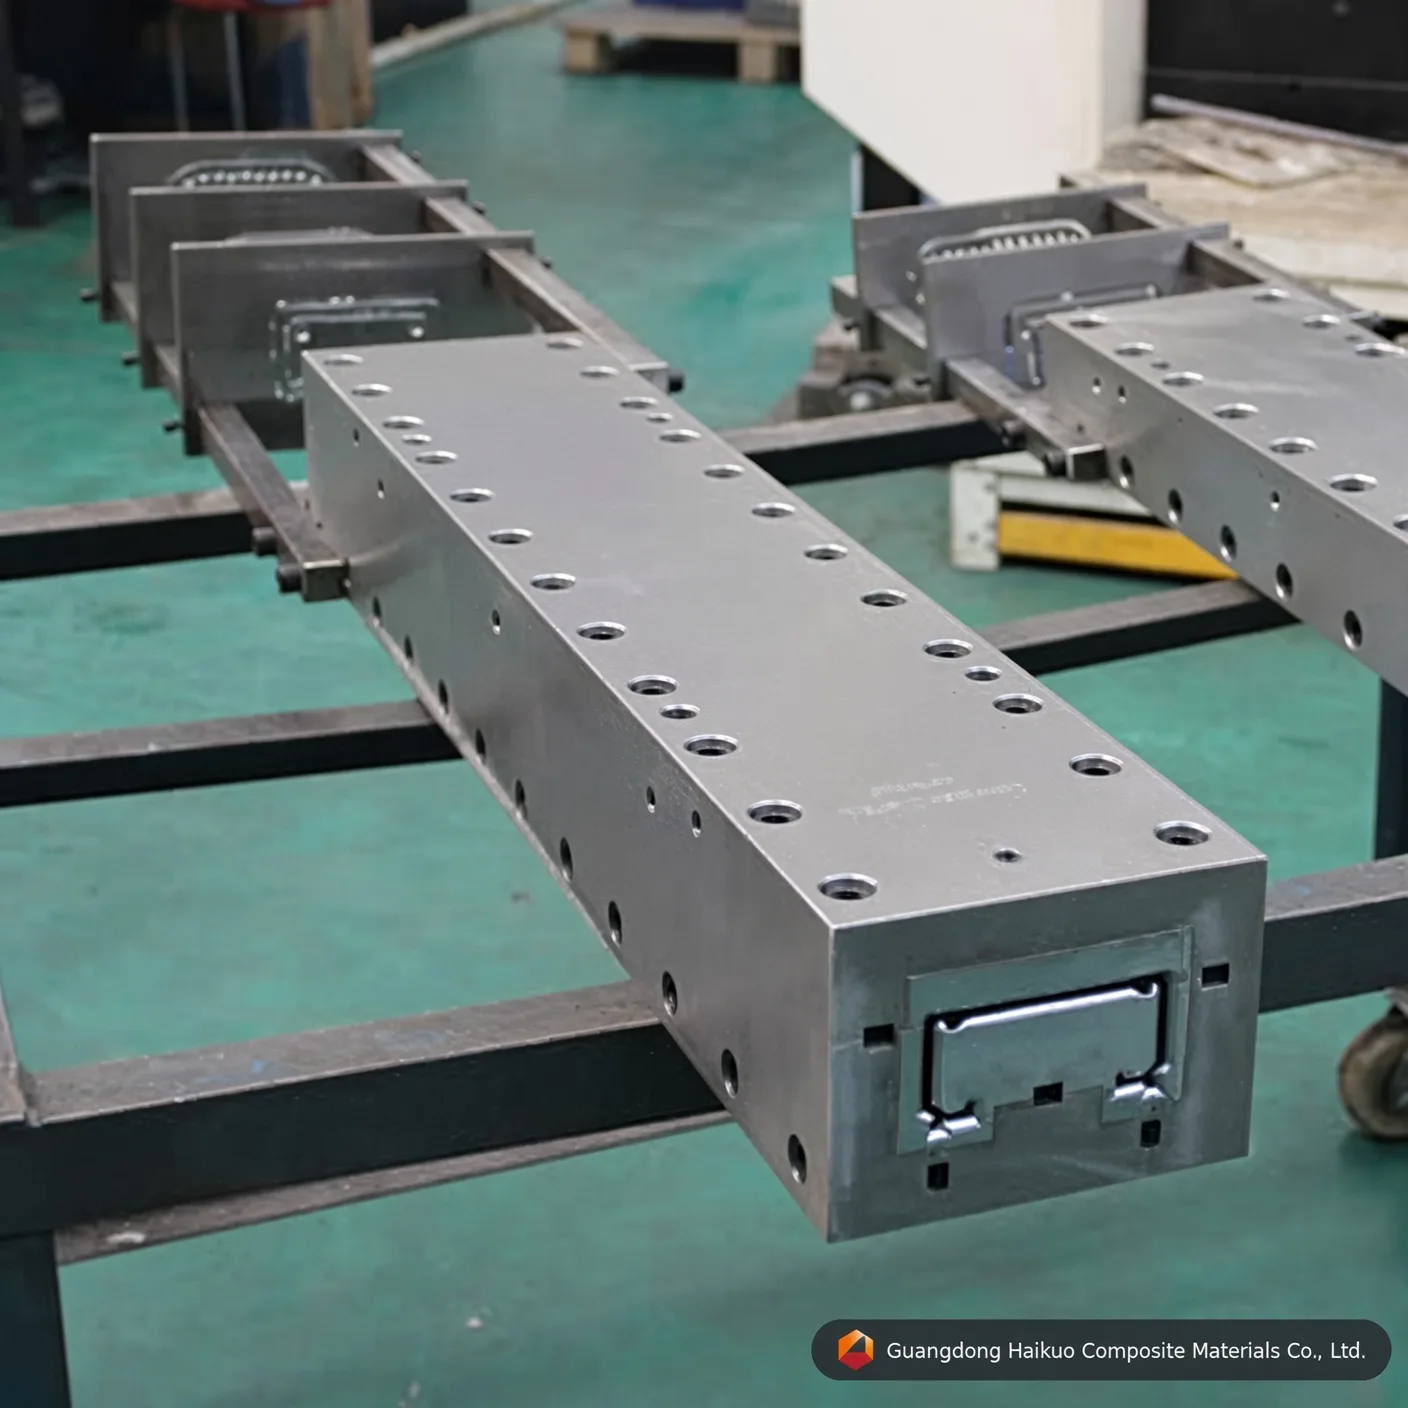
قالب بولتروجن لمجاري الألياف الزجاجية: أدوات دقيقة لمقاطع المجرى C
قالب بولتروجن مجاري الألياف الزجاجية الدقيق بمقاس 100*47mm لدينا مصمم لرفع مستوى إنتاج FRP الإنشائي. وهو مشغَّل من فولاذ Cr12/H13 بدرجة الطيران، ومنتهٍ بطلاء كروم مصقول كالمرآة، ومُقسّى حتى HRC 60 لمقاومة تآكل استثنائية.
المعيار التنفيذي
الاستقامة: 0.02mm النعومة: Ra=0.025~0.012 صلادة سطح التجويف: < 0.02mm تفاوتات الحدود: ±0.3mm سماكة الطلاء: 0.04-0.05mm نوفر خدمات مخصصة
الوصفالأسئلة الشائعةتواصل معنا
لماذا تُعد قوالب المجرى C أساس المواد المركبة الإنشائية
تتجه مشاريع الصناعات الثقيلة والبناء في عام 2026 بشكل متزايد إلى مجاري C من الألياف الزجاجية كبديل غير متآكل لعوارض الفولاذ. ويعتمد أداء هذه المجاري — ثبات أبعادها وسعة تحملها وتشطيبها — بشكل شبه كامل على الدقة المدمجة في قالب البولتروجن الذي يشكلها. وعلى قالب مجرى بقياس 100*47mm أن يدير انتقالًا صعبًا للألياف عند الزوايا حيث يلتقي العصب بالحافة. وتصمم Guangdong Haikuo قوالبها خصيصًا لتجنب “البقع الجافة” والحفاظ على سماكة جدار متسقة، بحيث تجتاز القطاعات الإنشائية الناتجة أكواد السلامة الدولية بهامش واسع.
1. كيف يعمل بولتروجن المجاري
يتطلب إنتاج مجرى بالبولتروجن توازنًا دقيقًا بين التحكم الحراري والمحاذاة الميكانيكية. وقوالبنا بمقاس 100*47mm مبنية حول ثلاثة مبادئ أساسية:
- منطق تقوية الزوايا: يضغط مدخل القالب المخروطي حصائر النسيج تحديدًا في زوايا المجرى C بزاوية 90 درجة، فيتفادى الضعف الإنشائي في هذه المناطق عالية الإجهاد.
- مناطق تسخين تفاضلية: لأن الحافتين بقياس 47mm والعصب بقياس 100mm قد يعالجان بمعدلات مختلفة بحسب اتجاههما، تحمل القوالب ضوابط تسخين موضعية تمنع القطاع من الالتواء أو التفتل.
- الإحكام الهيدروليكي: يتيح التجليخ الدقيق للقالب تحمل ضغط التمدد الداخلي الكبير الناتج عند تحول الراتنج من سائل إلى صلب، مع إبقاء المادة المركبة كثيفة وخالية من الفراغات.
2. اختيار المادة & هندسة السطح
دورات الإنتاج المتواصلة لقطاع FRP الإنشائي شديدة الكشط للأدوات. ولبلوغ عمر خدمة يتجاوز 50,000 متر، نعتمد على معادن ممتازة:
- Cr12 / Cr12MoV: فولاذ عالي الكربون يحقق بعد المعالجة الحرارية في الفراغ توازنًا مثاليًا بين المتانة وصلادة السطح (HRC 58-62).
- فولاذ الأدوات H13: المعيار المفضل للبولتروجن عالي الأداء، ولا سيما عند استخدام راتنجات الفينيل إستر أو البولي يوريثان.
- الصقل كالمرآة (Ra 0.012): يخفض التجويف الداخلي بتشطيب المرآة احتكاك السحب، ويمنع تلوث القالب، ويترك القطاع بالتشطيب شديد اللمعان الذي تتطلبه التطبيقات المعمارية.
3. المعاملات الفنية & معايير التنفيذ
| مواصفات المعامل | القيمة القياسية لدى Haikuo | الأهمية الصناعية |
|---|---|---|
| أبعاد المجرى | 100 mm x 47 mm | مقاسات قياسية للمجرى C الإنشائي. |
| مادة القالب | Cr12 / H13 / 38CrMoAI | محسّن للكشط & الحرارة. |
| صلادة التجويف | HRC 55 – 62 | منيع ضد كشط الألياف الزجاجية. |
| نعومة السطح | Ra 0.025 ~ 0.012 | يضمن قوة سحب منخفضة (خفض الاحتكاك). |
| الاستقامة | ≤ 0.02 mm / متر | حاسم لمحاذاة إنشائية على الامتدادات الطويلة. |
| سماكة الطلاء | 0.04 – 0.05 mm | طبقة كروم صلب للمقاومة الكيميائية. |
4. عوامل الأداء المحسّنة
- إدارة محتوى الألياف: مصمم لاستيعاب ما يصل إلى 70% من محتوى الزجاج لأقصى مقاومة شد في العوارض الإنشائية.
- توافق الراتنج: متوافق تمامًا مع أنظمة البوليستر والفينيل إستر والإيبوكسي والفينولية، بما فيها إضافات مثبطات اللهب.
- تحسين السرعة: يتيح التجويف فائق النعومة سرعات بولتروجن تبلغ 0.5 – 1.2 m/min دون التضحية بجودة السطح.
10 أسئلة شائعة احترافية: هندسة قوالب مجاري الألياف الزجاجية
س1: “هل يمكن تخصيص هذا القالب لزاوية حافة محددة؟”
ج: نعم. بينما تُعد زاوية 90 درجة قياسية، يمكننا تخصيص القالب لإنتاج حواف مخروطية أو مائلة لوصلات إنشائية متخصصة.
س2: “ما فائدة فولاذ H13 مقارنة بـ40Cr لقالب مجرى؟”
ج: يوفر H13 صلادة حمراء أعلى بكثير ومقاومة كلال حراري، مما يجعله ضروريًا للدورات عالية السرعة والراتنجات ذات ذرى الحرارة الطاردة العالية.
س3: “كيف تمنعون “تراكم الراتنج” في زوايا قالب المجرى؟”
ج: عبر الصقل كالمرآة وضمان تجانس طلاء الكروم الصلب في الزوايا، مما يمنع الراتنج من “التعشيق” في المعدن.
س4: “هل يتضمن القالب ألواح تشكيل مسبق؟”
ج: نعم. يأتي كل قالب إنشائي نشحنه بمجموعة ألواح تشكيل مسبق مصممة خصيصًا لتوجيه الحصائر إلى شكل المجرى C قبل دخول القالب.
س5: “هل يمكنني استخدام القالب نفسه لسماكات جدران مختلفة؟”
ج: في المجاري، تُحدَّد سماكة الجدار بالتجويف. ولتغيير السماكة يلزم قالب جديد أو تجويف معدل لضمان السلامة الإنشائية.
س6: “كيف تحافظون على الاستقامة في مجرى بعرض 100mm؟”
ج: نستخدم سكك توجيه مجلخة بدقة وتسخينًا بـ4 مناطق لضمان معالجة متوازنة، مما يزيل الإجهادات الداخلية التي تسبب الالتواء.
س7: “هل طلاء الكروم مقاوم للراتنجات الحمضية؟”
ج: نعم. الكروم الصلب الصناعي لدينا خامل كيميائيًا ويحمي فولاذ الأدوات من المكونات المسببة للتآكل في راتنجات الفينيل إستر والفينولية.
س8: “ما زمن التسليم النموذجي لقالب مجرى بمقاس 100*47mm؟”
ج: يستغرق الإنتاج عادة 18-22 يومًا، بما فيها التشغيل الآلي CNC والمعالجة الحرارية في الفراغ والصقل كالمرآة.
س9: “هل تقدمون خدمات إعادة الطلاء بالكروم للقوالب المتآكلة؟”
ج: نعم. يمكننا تجريد قوالبكم الحالية وإعادة صقلها وطلائها لتمديد عمر خدمتها لـ50,000 متر أخرى.
س10: “كيف أحسب انكماش الراتنج لتصميم مجرى جديد؟”
ج: يستخدم فريقنا الهندسي برمجيات محاكاة لمراعاة انكماش 1-3% النموذجي لراتنجات المواد المركبة، مع تعديل أبعاد تجويف القالب وفقًا لذلك.
استشارة أدوات إنشائية
مكّنوا مشاريع البنية التحتية لديكم مع Guangdong Haikuo Composite Materials Co., Ltd. وبقيادة Helena Wang، نحن مورد محترف لـقوالب بولتروجن FRP عالية الدقة.
احصلوا على عرض سعر فني لقالبكم الإنشائي:
- أخصائية الأدوات: Helena Wang
- البريد الإلكتروني الهندسي المباشر: [email protected]
- واتساب العالمي: +86 189 5198 8522
مواصفات القوالب & رؤى هندسية
| درجة فولاذ القالب | فولاذ الأدوات H13 (ممتاز) | فولاذ القوالب Cr12MoV (قياسي) | فولاذ القوالب P20 (اقتصادي) |
|---|---|---|---|
| العمر التشغيلي الأساسي | ممتاز (أكثر من 50,000 متر مع الألياف الزجاجية) | مرتفع (نحو 30,000 – 40,000 متر) | متوسط (مناسب للنماذج الأولية قصيرة الإنتاج) |
| مقاومة الكلال الحراري | فائق (يحافظ على صلادة HRC عند درجات الحرارة العالية) | متوسط (جيد لمصفوفات البوليستر) | ضعيف (عرضة لتآكل الأبعاد تحت الاستخدام المتواصل لـ PU) |
| الحد الأقصى للصقل الداخلي كالمرآة | ممتاز (يحقق Ra 0.012 μm) | جيد جدًا (يحقق Ra 0.025 μm) | قياسي (يحقق Ra 0.040 μm) |
| ملفات التطبيق المناسبة | دورات إنتاج مجاري C التي تتطلب أقصى عمر للأداة وثباتًا في الأبعاد | إنتاج مجاري C بحجم قياسي | النماذج الأولية أو الدورات التجريبية منخفضة الحجم في مجال مجاري C |
أسئلة وأجوبة (Q&A) حول هندسة القوالب الدقيقة
س1: لماذا تُعد سماكة طلاء الكروم الصلب 0.04-0.05mm حاسمة بالنسبة إلى قالب بولتروجن لمجاري الألياف الزجاجية: أدوات عالية الدقة لقطاعات المجرى C؟
الإجابة: خيوط الألياف الزجاجية المتواصلة والحصائر شديدة الكشط. وأثناء البولتروجن المتواصل، تولّد المصفوفة المقواة احتكاكًا خدشيًا كبيرًا مع جدران تجويف قالب بولتروجن لمجاري الألياف الزجاجية: أدوات عالية الدقة لقطاعات المجرى C. وتزيد طبقة الكروم الصلب الدقيقة بسماكة 0.04-0.05mm الصلادة المجهرية للسطح وتحمي فولاذ الأدوات الكامن تحتها، فتمدد عمر القالب بأكثر من 40% مع الحفاظ على هندسة المجرى 100*47mm متسقة دورة بعد دورة.
س2: كيف يؤثر الصقل الداخلي كالمرآة حتى Ra 0.012-0.025 μm على قوة السحب في قالب بولتروجن لمجاري الألياف الزجاجية: أدوات عالية الدقة لقطاعات المجرى C؟
الإجابة: يخفض التجويف المصقول كالمرآة معامل الاحتكاك الديناميكي بدرجة كبيرة داخل مسار تشكيل مجاري C. ويعني الاحتكاك الأقل أن آلة البولتروجن تحتاج إلى قوة تثبيت/سحب أقل لدفع المركب أثناء معالجته، مما يقلل التصاق الخط ويمنع تفتح الألياف على السطح ويخفض استهلاك الطاقة على مدى دورات الإنتاج الطويلة.
س3: ما درجة الفولاذ التي ينبغي تحديدها للإنتاج بكميات كبيرة باستخدام قالب بولتروجن لمجاري الألياف الزجاجية: أدوات عالية الدقة لقطاعات المجرى C؟
الإجابة: للتصنيع المتواصل بكميات كبيرة يوصى بفولاذ الأدوات H13 أو فولاذ القوالب Cr12MoV. يوفر H13 أطول عمر تشغيلي وأفضل مقاومة للكلال الحراري، بينما يقدم Cr12MoV أداءً قويًا بتكلفة أقل للدورات ذات الحجم القياسي — ويبقى فولاذ القوالب P20 خيارًا اقتصاديًا للنماذج الأولية أو الدفعات التجريبية القصيرة.
س4: هل يمكن تخصيص قالب بولتروجن لمجاري الألياف الزجاجية: أدوات عالية الدقة لقطاعات المجرى C لأبعاد غير قياسية أو مواصفات OEM؟
الإجابة: نعم. كما هو الحال مع جميع أدوات البولتروجن لدينا، يمكن تصميم الأبعاد وعدد التجاويف ومعالجة السطح وفق رسمكم أو عينتكم بدقة — فنحن ندعم أحجام الكتالوج القياسية وطلبات القوالب المخصصة OEM بالكامل.
س5: ما أنظمة الراتنج التي يتوافق معها قالب بولتروجن لمجاري الألياف الزجاجية: أدوات عالية الدقة لقطاعات المجرى C؟
الإجابة: القالب متوافق مع الطيف الكامل لأنظمة الراتنج المستخدمة في بولتروجن FRP، بما فيها البوليستر غير المشبع والفينيل إستر والإيبوكسي وراتنجات الفينول. أخبرونا بالراتنج المستهدف ومواصفات المعالجة لديكم ويمكننا تأكيد تشطيب التجويف الأمثل وإعداد مناطق التسخين.
عملية الإنتاج

تصميم القوالب بواسطة المهندسين

ضبط قالب القطاع

تسوية الكتلة الخام

التشغيل الآلي CNC للقالب

تثقيب القالب

التجليخ السطحي

تلميع الجدار الداخلي للتجويف

طلاء القالب بالكروم
شهادة






